

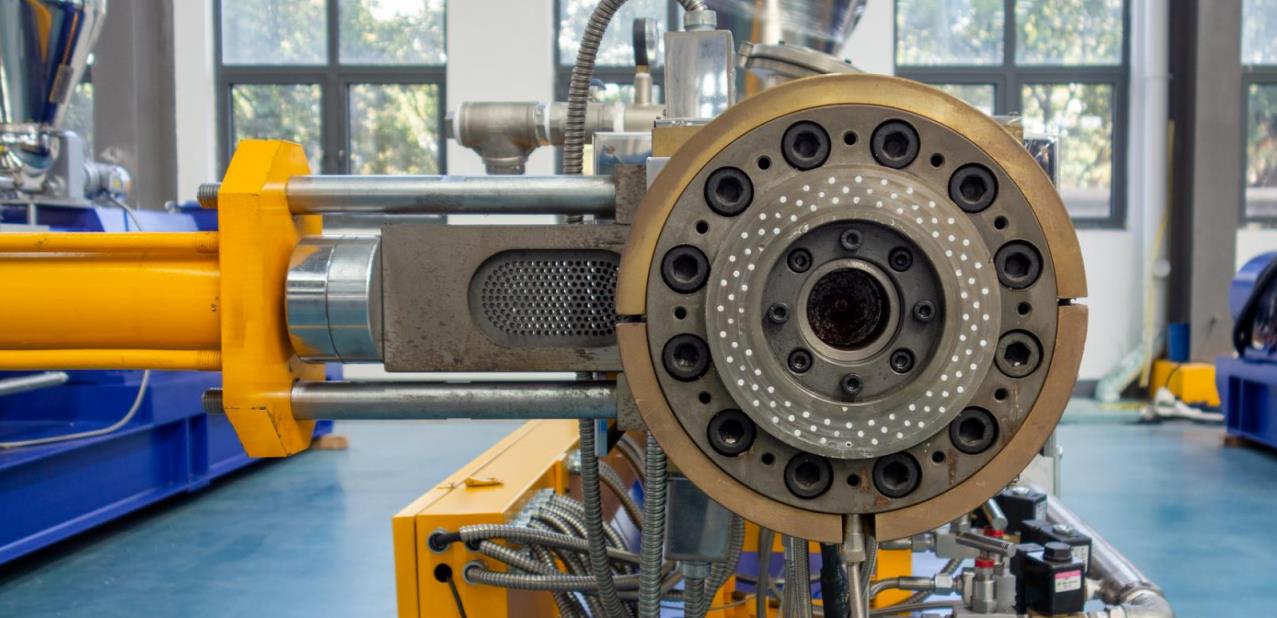
ポリマー処理の核となる装置であるツインスクリュー押出機は、プラスチック改質、プロファイル押出、複合材料製造などの分野で広く使用されています。ダイスヘッドは、材料成形と出力の重要な部品であり、その排出状態は製品の品質と生産効率を直接決定します。実際の生産において、ダイスヘッドでの不整った排出や詰まりはよく見られる障害であり、生産中断だけでなく、材料の炭化や機器の摩耗などの二次的な問題を引き起こす可能性があります。本稿では、この障害の主な原因をシステマチックに分析し、対応するトラブルシューティングと解決策を提案することで、現場での障害対応に参考となることを目指します。
I. 失敗の根本原因の分析
The essence of unsmooth discharge or blockage at the die head of the twin-screw extruder is “the flow resistance of materials in the die head area is greater than the extrusion thrust”. The causes can be divided into four categories: material characteristics, equipment status, process parameters, and operating specifications. The details are as follows:
(I) 材料の特性が加工要件を満たしていない
材料は押出加工の基盤であり、その物理的および化学的特性は、バレルとダイヘッド内の材料の流動状態に直接影響します。一般的な問題には次のものがあります。
- 原材料の水分含量が過度に高い場合:吸湿性ポリマー(PA、PET、PCなど)が完全に乾燥していない場合、原材料中の水分はバレルの高温環境で急速に蒸発し、大量の水蒸気を生成します。これらの水蒸気は、ダイスヘッド領域の急激な圧力上昇により時間通りに排出できず、原材料の流れを妨げます。同時に、原材料内部に気泡が発生し、深刻な場合には、原材料がダイスヘッドの開口部に付着して塞がることがあります。
- 原料の不純物が過剰であるか、粒子サイズが不均一である:原料に金属の破片、砂や砂利、プラスチケ化されていない硬い塊などの不純物が混入すると、フィルタースクリーンやダイスヘッドの流路に蓄積され、徐々に詰まりを生じます。また、原料の粒子サイズの差が大きいと、供給が不均一になり、プラスチケ化が不十分なために局所的に硬い塊が形成され、原料とともにダイスヘッドへ流れると流路を塞ぎます。
- 不合理な原材料配合:原材料中の充填剤(例えば、炭酸カルシウム、タルク粉末)の添加量が過剰である場合、または潤滑剤の含有量が不足している場合、原材料の流動性が急激に低下し、金型ヘッドの流路内の摩擦抵抗が増加するため、滑らかに押出できなくなります。また、異なる原材料の相性が悪く混合が不均一であると、局所的にプラスチケーションが不十分となり、障害の原因となる可能性があります。
(II) 機器部品の摩耗または構造上の異常
ツインスクリュー押出機のダイスヘッドと関連部品は、長時間にわたって高温、高圧、高摩擦環境にさらされ、摩耗や構造変形を起こし、排出チャネルの詰まりを引き起こします。具体的な問題には次のものがあります。
- 金型ヘッドの流路の摩耗または付着:金型ヘッドの流路の内壁は、高温材料と長期間接触することにより摩耗し、表面の粗さが増加するため、材料の流動抵抗が増加します。同時に、生産後に残留材料を適時に清掃しなかった場合、それらは炭化し、流路に付着し、その後の生産で新しい材料がスムーズに通過できず、詰まりが発生します。
- フィルタースクリーンまたは多孔板の詰まり:フィルタースクリーンと多孔板は、原料の不純物を除去するための重要な部品です。定期的に交換しないと、フィルタースクリーンの表面に不純物が徐々に蓄積され、材料の通過面積が減少し圧力が上昇し、最終的に排出が不安定になります。また、フィルタースクリーンのメッシュサイズを過度に大きく(過度に高い濾過精度に)設定すると、材料の通過抵抗が過剰になり、詰まりを引き起こします。
- ねじ部やバレルの摩耗:ツインスクリューの運搬部品と練る部品は長期間使用すると摩耗します。これにより、材料の運搬効率が低下し、ダイヘッドでは押し出し力が不足します。バレルの内壁が摩耗すると、材料とバレル間の摩擦係数が低下し、プラスチケーション効率が低下し、不十分にプラスチケーションされた材料がダイヘッドに蓄積して塞がります。
- 異常な金型構造:金型は材料成形のための最終部品です。金型の流路設計が不合理である場合(コーナー部に移行弧がない、流路セクションが急に変化するなど)、局所的な渦流が発生し、材料が蓄積することになります。さらに、金型の摩耗、変形、または表面に付着した炭化物も、材料の押出を妨げます。
(III) プロセスパラメータの不合理な設定
押出プロセスのパラメータは、材料のプラスチケーション状態と流動特性を直接決定します。適切でないパラメータ設定は、金型ヘッドの排出問題の主な原因の一つです。具体的には、次のようなものがあります。
- 不適切な温度パラメータ: まず、ダイスヘッドと隣接するバレルの温度が低すぎるため、材料は完全にプラスチケ化されず、流動性が悪くなり、ダイスヘッドの流路内に蓄積して塞がります。次に、温度が高すぎると、材料は熱分解や炭化を受け、ダイスヘッドとダイスの内壁に付着し、排出を妨げます。さらに、温度勾配設定が適切でない場合、ダイスヘッド領域の材料の温度が急激に上下するため、流動性が過度に変化し、排出が円滑でなくなります。
- ねじの回転速度と給料速度の不一致:給料速度が速すぎてねじの回転速度が低すぎると、バレル内に材料が過剰に蓄積し、ねじの搬送能力を超えてしまいます。材料が適時に排出できず、最終的にダイスヘッドで詰まります。逆に、給料速度が遅すぎると、ねじによって搬送される材料の量が不足し、ダイスヘッドでの圧力が低くなり、排出物が小さく不均一になります。
- 金型ヘッド圧の異常な設定:金型ヘッド圧が高く調整されると、材料の流れに対する抵抗が増加し、スクリューの押し出しトルクを超えてしまい、不均一な排出につながります。圧力が低く調整されると、金型ヘッド内の材料の成形圧力が不十分となり、製品の成形品質に影響を与えるだけでなく、材料の流れがあまりにも速いために局所的な蓄積が発生する可能性があります(特に金型の複雑な流れチャネルの場合)。
(IV) 運用および保守の仕様の不適切な実施
現場での操作と日常メンテナンスの標準化は、装置の運転状態に直接影響します。適切な操作が行われないと、ダイヘッドの排出に問題が発生する可能性があります。具体的には、次のようなことが挙げられます。
- 起動前の準備不足:起動前に、金型ヘッドの流路、フィルタースクリーン、金型を十分に清掃しません。残存した古い材料が新しい材料と混ざり、相性が悪いためまたはプラスチケーションが不十分なために詰まりが発生します。同時に、原材料の乾燥状態と粒度の均一性を確認せず、直接生産に投入するため、故障の隠れた危険をもたらします。
- 生産中の不十分なモニタリング:生産中、ダイヘッドの圧力、排出状態、温度曲線などの主要パラメータはリアルタイムで注意されていません。パラメータがわずかに変化した場合、適切に調整されず、問題が徐々に拡大し、最終的にブロックが発生します。さらに、原材料輸送プロセス中に不純物が適切に除去されず、ダイヘッドに不純物が入ります。
- 不適切な設備メンテナンス:ねじ部品、バレル、ダイヘッドの流路、その他の部品が定期的に検査およびメンテナンスされておらず、摩耗した部品が適時に交換されていない。フィルタスクリーンが指定されたサイクルに従って交換されていないため、不純物が長期間蓄積される。冷却システムの不適切なメンテナンスは、ダイヘッドの温度制御精度を低下させ、材料の流れ特性に影響を与える。
II. ターゲットに合わせたソリューション
In view of the above fault causes, we should follow the principle of “first troubleshooting simple factors, then handling complex problems”, and solve them step by step from four aspects: operation adjustment, parameter optimization, equipment maintenance and raw material control. The specific measures are as follows:
(I) 原材料管理:原材料が加工要件を満たしていることを確認する
- 原材料の水分含量を厳しく管理する:原材料の特性に応じて合理的な乾燥プロセスを策定します。たとえば、PA6原材料は100~120℃で4~6時間乾燥する必要があり、PET原材料は160~180℃で6~8時間乾燥する必要があります。これにより、原材料の水分含量が0.05%以下になるようにします。乾燥後は密封して適切な時間に保管し、水分の再吸収を防ぎます。
- 原料の選別と混合を強化する:原料を使用する前に、振動スクリーン、磁気分離装置などを使用して不純物と金属の破片を除去します。粒度が不均一な原料については、均一な粒度を確保するために事前混合またはふるい処理を行います。原料の配合を最適化し、充填剤の添加量(一般的に50%を超えない)を適切に制御し、材料の流動性を向上させるために潤滑剤(ステアリン酸亜鉛、EBSなど)を適切に増やします。
- 原料の相性を確認する: 混合加工用の原料の場合、まず小規模な試験を行って相性を確認し、相性が悪いためにプラスチケーションが不十分になることを防ぎます。
(II) 運用調整:運用プロセスを標準化し、隠れた危険をタイムリーにトラブルシューティングする
- 起動前の準備作業を改善する:起動前にダイスヘッドの流路、フィルタースクリーン、ダイスを徹底的に清掃します。これは高温溶融洗浄または機械的洗浄により行うことができ、残留物がないことを確認できます。原料の乾燥状態と粒度の均一性を確認し、加工要件を満たしていることを確認します。ダイスヘッドの圧力センサーと温度センサーが正常に動作しているかどうかを確認します。
- 生産プロセスの監視を最適化する: ダイスヘッドの圧力曲線にリアルタイムで注意を払います。圧力が上昇し続けると(通常の範囲の10%を超える)、供給速度を適時に減速させ、ねじの回転速度を上げます。圧力が依然として下がらない場合は、マシンを停止してフィルタースクリーンと流路を確認します。排出状態を観察します。不均一な排出、ストリップの破損、粗い表面などの問題が発生した場合は、ダイスヘッドの温度と圧力を適時に調整します。原材料の運搬パイプラインを定期的に清掃し、不純物の蓄積を防ぎます。
- シャットダウンと清掃手順を標準化する:生産後に、まず供給装置を停止します。バレル内の材料が基本的に排出された後、ねじの回転速度とダイヘッドの温度を下げ、ダイヘッド、フィルタースクリーン、ダイを分解し、残留材料を徹底的に清掃して、炭化や材料の付着を防ぎます。清掃後、規定に従って部品を組み立て、次の生産に備えます。
(III) プロセス最適化: パラメーターを調整し、安定したプラスチケーションと材料の流れを確保します
- 温度パラメータを最適化する:原材料の特性に応じて、ダイスヘッドと隣接するバレルの温度を調整し、熱的劣化を防ぎながら原材料を完全に可塑化させることができます。例えば、PP原材料を処理する場合、ダイスヘッドの温度を180~200℃に設定できます。PA6原材料を処理する場合、ダイスヘッドの温度を230~250℃に設定できます。同時に、適切に温度勾配(隣接する領域の温度差が20℃を超えないように)を設定し、ダイスヘッド領域の材料の急激な温度変化を防ぎます。
- ネジ速度と給料速度の一致: 装置モデルと原料特性に応じて、ネジ速度と給料速度の適切な比率を決定します。一般的に、ネジ速度が上がる場合、給料速度を適切に上げることで、材料のバレル内での適切な滞留時間(通常2〜5分)を確保できます。これにより、完全なプラスチケーションが確保されるだけでなく、蓄積を防ぐことができます。もし不均一な排出が発生した場合は、まず給料速度を減らし、圧力の変化を観察し、その後徐々にネジ速度を調整します。
- ダイヘッド圧を合理的に調整する:製品の成形要件に応じて、ダイヘッド圧を合理的な範囲(一般的に10〜30MPa)内で制御します。圧力が高すぎる場合は、適切にダイ放出セクションを増やしたり、供給速度を減らしたりします。圧力が低すぎる場合は、適切にダイ放出セクションを減らしたり、供給速度を増やしたりして、ダイヘッド内の材料の安定した流れを確保します。
(IV) 機器の保守: コンポーネントの正常な運転を確保するための定期的なオーバーホール
- 脆弱な部品を定期的に点検および交換する:フィルタースクリーンと多孔質プレートを週に一度点検し、不純物の蓄積に応じて適時に交換します(一般的に、フィルタースクリーンは生産時間の8~12時間ごとに交換します)。ネジ部品とバレル内壁の摩耗状態を月一回点検し、摩耗量が0.5mmを超える場合は、適時に交換または修理します。ダイスヘッドの流路とダイスの摩耗および変形を四半期ごとに点検し、ひどく摩耗した部品を磨き直したり交換します。
- 温度および圧力制御システムを維持する:温度センサーおよび圧力センサーを定期的に校正し、測定の正確性を確保します。加熱コイルと冷却水パイプラインが正常に動作しているかどうかを確認し、不均一な加熱または不十分な冷却により温度制御に失敗することを防ぎます。温度制御システムの放熱チャネルを清掃し、機器の正常な放熱を確保します。
- ダイスヘッド構造設計の最適化:不合理な流路設計のダイスヘッドでは、流路の隅に転換弧を追加したり、流路セクションの段階的な変化角度を最適化するなどの改良を行い、材料流動抵抗を低減できます。処理される原材料の特性に応じてフィルタスクリーンの適切なメッシュサイズ(一般的には40~120メッシュ)を選択し、濾過効果と材料通過性をバランスさせます。
III. 予防策
ツインスクリュー押出機のダイヘッドで不均一な放出や詰まりが発生することを防ぐためには、上記の解決策に加えて、効果的な予防システムを確立する必要があります。
- 原材料検査基準を確立する:各バッチの原材料の水分含量、粒度、不純物含量などの指標を検査し、品質に欠陥のある原材料を生産に使用することを禁止する。
- 標準化された操作手順を策定する:起動前の準備、生産プロセスの監視、停止時の清掃に関する運用仕様を明確にし、オペレーターに専門的なトレーニングを実施して、標準化された実施を確保します。
- 定期的な設備保守計画を立てる:設備の稼働時間に応じて、日常、週単位、月単位、四半期単位の保守計画を策定し、部品の摩耗、パラメータの変化、その他の問題を適時に発見し対処する。
- 障害アカウントを設定する:各ダイヘッド排出問題の発生時刻、原因、解決方法、影響を記録し、経験と教訓をまとめ、生産プロセスと設備保守計画を継続的に最適化する。
IV. 結論
Unsmooth discharge or blockage at the die head of the twin-screw extruder is the result of the combined action of multiple factors, with the core being “insufficient material plasticization” and “excessive flow resistance”. In actual production, comprehensive investigation should be carried out from four dimensions: raw materials, operation, process and equipment. Simple problems should be solved first by adjusting operation and process parameters, and then in-depth treatment should be carried out for complex problems such as equipment wear and raw material formula. At the same time, establishing a sound preventive system can effectively reduce the fault occurrence rate and ensure the continuity and stability of production. Through scientific fault analysis and standardized handling processes, we can not only quickly solve the die head discharge problem, but also extend the service life of the equipment and improve product quality and production efficiency.







