

抄録: The extrusion system of a twin-screw extruder is the core unit for plasticizing, mixing, and conveying materials. Its faults directly lead to product defects (such as rough surfaces, bubbles, and strand breaks), production interruptions, and equipment loss. This document focuses on 7 core fault types including temperature abnormality and pressure fluctuation, detailing specific fault manifestations, step-by-step troubleshooting processes, precise solutions, and operational precautions. All solutions are designed in combination with on-site practical operation scenarios, which can directly guide technicians to quickly locate and solve problems.
1. はじめに
The extrusion system of a twin-screw extruder consists of a barrel, screws, a feeding device, a heating and cooling system, a die head and mold, a venting system, and a main drive system. It operates in an environment of long-term high temperature (150-300℃), high pressure (10-30MPa), and high shear. Faults are likely to occur due to component wear, parameter imbalance, changes in material properties, etc. On-site troubleshooting should follow the principle of “first observing phenomena → then detecting parameters → finally disassembling components”, and prioritize non-destructive troubleshooting methods to reduce downtime losses.
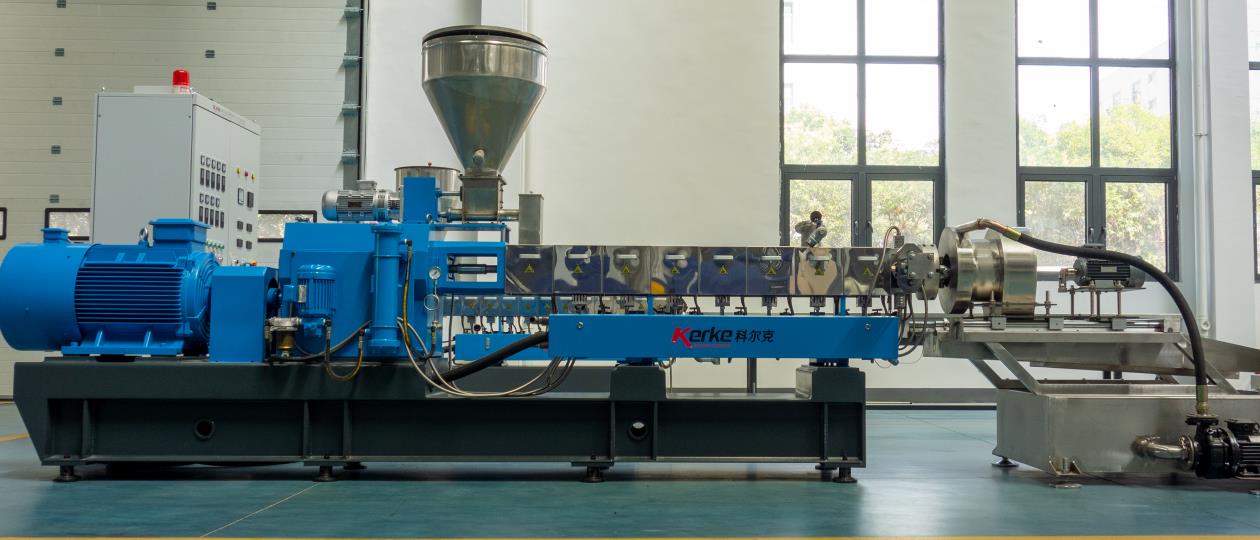
2. コア障害の詳細な分析と解決策
2.1 温度制御異常 (最も一般的な故障で、約 35% を占める)
コア判断基準: 温度制御計器の表示値と実際の缶内温度との偏差が±5℃以上、または10分間の変動が8℃以上である場合、材料のプラスチケーションが不十分(白化、粒状化)または過度に劣化している(黄変、焦げ臭い)
| 特定の障害の特徴 | ステップバイステップのトラブルシューティングプロセス | ターゲットに合わせたソリューション | 運用上の注意事項 |
| バレルの特定の部分の温度が低すぎて、測定器は基準を満たしていると表示しますが、材料のプラスチケーションは不良です。ヒーターが熱を生成していません。 | 1. 加熱器の外観を確認してください。黒くなったり、膨らんだり、端子ブロックが緩んでいるかどうかを確認してください。2. 加熱器の抵抗をマルチメータで測定してください。同じモデルの通常の加熱器と比較して、0(短絡)または無限(開路)の抵抗は故障を示しています。3. 熱電対を確認してください。熱電対を引き出し、プローブをライターで加熱し、計器がすぐに温まったかどうかを観察してください(加熱されない場合、熱電対または計器に故障があります)。4. 冷却水回路を確認してください。冷却水パイプの対応部分に水が流れているかどうか(誤って開いている場合は閉めてください)、また水漏れがないかどうかを確認してください(水漏れがあると温度が低下します)。 | 1. 不良なヒーターを交換する:同じ電力(一般的には2~5kW)と設置サイズのヒーターを選択し、端子ブロックを取り付け、絶縁スリーブを装着します。2. サーモカップを修理する:緩んでいる場合は、バレルの温度測定穴に再び挿入し、締め付けます。破損している場合は、同じモデルのサーモカップ(一般的にはK型)に交換します。3. 誤って開いている冷却水回路を閉じて、漏れている配管ジョイントまたはシールを交換します。4. 温度設定を調整する:材質の種類に応じてセグメント化された温度曲線を最適化します(例えば、PPは180~220℃、PVCは160~190℃に設定します)。 | 操作前に電源を切断し、バレルが50℃以下に冷却されるまで待ちます。ヒーターを交換する際はやけどを避け、配線がしっかりしていることを確認して短絡を防ぎます。 |
| 温度が高すぎて、材料が黄色くなり劣化します。冷却システムが機能していません。 | 1. Check the cooling water circuit pressure: Normal pressure is 0.2-0.4MPa, a pressure of 0 indicates a blocked water circuit or a faulty water pump; 2. Observe the solenoid valve: Check if there is an absorption sound when energized, and if water can pass through by manually pressing the solenoid valve core; 3. Check the temperature control instrument: Check if it is in an “out of control” state (the set value remains unchanged but the actual temperature continues to rise); 4. Investigate screw shear: Check if the screw configuration has been replaced recently (excessive kneading blocks can easily lead to excessive shear heat generation) | 1. 冷却水回路を清掃する:水回路を閉じて、水管ジョイントを分解し、高圧エアガンで洗浄し、または5%のクエン酸溶液でスケールを循環させて清掃します。 2. 破損したソレノイドバルブを交換する:同じモデル(一般的にDN15-DN25)のソレノイドダイレクショナルバルブを選択し、電圧が一致していることを確認します(AC220VまたはDC24V)。 3. 温度制御装置を校正または交換する:PIDパラメータ(P=5-10、I=60-120、D=5-10)をリセットし、必要に応じて温度制御モジュールを交換します。 4. スクリューコンフィギュレーションを最適化する:高切削力の混練ブロックの数を減らし、輸送要素(例えば前方ねじ付きブロック)を増やします。 | 水回路を清掃した後、パイプライン内の空気を排出する必要があります。ネジ構造の調整には、機械を停止してバレルを分解し、ネジ部品の正しい設置方向を確認する必要があります。 |
| 温度が大きく変動し、計器の表示値が±10℃以上頻繁に跳ね上がる場合、製品の品質は不安定です。 | 1. 多機能電圧計を使用して電源電圧を測定します。通常の電圧は380V±10%です。5%以上の変動がある場合は、電力網の状態を調べる必要があります。2. ヒーター端子ブロックを確認します。緩みや酸化が見られる場合は、接触不良の原因となります。3. 温度計を確認します。温度測定穴に緩みや物質の蓄積がある場合は、温度測定精度に影響します。4. 材料を確認します。水分が高すぎる(給水口に蒸気がある)か、粒子サイズが不均一であるかどうかを確認します。 | 1. 電圧安定装置を設置する:電圧が大きく変動する場合は、三相電圧安定装置(エクストラーダの総電力に合わせた容量)を設置します。2. 端子ブロックを処理する:酸化物層を砂紙で研磨し、再び固定し、導電性ペーストを塗ります。3. サーマコープルを清掃する:サーマコープルを引き出し、温度測定孔内の物質を清掃し、再び取り付け、締め付けます。4. 材料を乾燥させる:材料を乾燥機(温度80〜120℃、時間2〜4時間)に入れて、水分量を0.5%以下に調整します。5. 供給を安定化する:供給速度が変動しているかどうかを確認し、必要に応じて供給インバータのパラメータを調整します。 | 測定器の校正時に、比較のために標準の温度計を使用する必要があります。また、材料の乾燥時には過度の温度を避け、材料の凝集を防ぎます。 |
2.2 溶融圧力の異常(製品の寸法精度に直接影響し、故障のリスクが高い)
コア判断基準: 通常の圧力範囲は5〜25MPa(材質によって異なります)。圧力が突然30MPa以上に上昇したり、3MPa以下に下がったり、1分以内に5MPa以上変動したりすると、ダイヘッドの排出速度が急激に変化します。
| 特定の障害の特徴 | ステップバイステップのトラブルシューティングプロセス | ターゲットに合わせたソリューション | 運用上の注意事項 |
| 圧力が高すぎて安全閾値を超え、アラームによる停止が発生します。また、ダイスヘッドからの放出が遅くなり、製品が厚くなります。 | 1. ダイスヘッドのフィルタスクリーンを確認します。フィルタスクリーンの前後で圧力差を観察します(通常は5MPa未満、8MPa以上は詰まりを示します)。2. 金型の流路を確認します。ダイスヘッドを分解し、流路が詰まっているかどうかを確認します。3. 材料のプラスチケーションを確認します。排出口に未プラスチケーションされた粒子があるかどうかを確認します(不十分なプラスチケーションは流動抵抗を増加させます)。4. 供給量を確認します。供給装置の速度が異常に高いかどうかを確認します(過剰な供給)。5. 温度を確認します。ダイスヘッドとバレルの最後のセクションの温度が低すぎないかを確認します(低温では材料の粘度が上昇します)。 | 1. 金型ヘッドフィルタースクリーンの交換:材料特性に応じてフィルタースクリーンの目開きを選択します(一般的には40~120目)。交換前に、供給を停止し、ねじの回転速度を減速し、圧力が5MPa以下になるまで操作します。2. 金型流路の清掃:コークス化した材料を銅のスクレーパーで掃除し(流路を傷つけないように)、高温の布で拭き取ります。3. プラスチケ化温度の上昇:金型ヘッドの温度を5~10℃上昇させ、保温時間を10~15分延長します。4. 供給量の調整:供給装置の回転速度を減速し、通常の生産流れを回復します。5. ネジ構成の最適化:前方輸送要素を増やし、せん断要素を減らし、材料の滞留時間を短縮します。 | フィルタースクリーンを交換する際には高温耐性の手袋とゴーグルを着用し、金型の清掃には機械を停止して100℃以下に冷却する必要があります。そうしないとやけどをする可能性があります。 |
| 圧力が低すぎて排出量が少ない、製品サイズが薄すぎる、ネジの摩耗が激しい | 1. ナットとバレルの間の隙間を測定します。フィーラーゲージで測定します(通常の隙間は0.1~0.3mmですが、0.5mmを超える場合は過度の摩耗です)。2.給与システムを確認します。フィーダが怠滞しているか、ホッパーが詰まっているか、または材料が橋渡ししているか(供給されていない)ことを確認します。3.排気口を確認します。材料漏れがあるかどうかを確認します(漏れは圧力低下を引き起こします)。4.温度を確認します。バレルの温度が高すぎないかを確認します(材料の劣化により粘度が低下し、圧力が低下します)。 | 1. 耐久部品の交換:ネジが摩耗している場合は交換し、バレルライナーが摩耗している場合はバイメタルライナーを交換します。 2. 給料システムの修理:ホッパー内の詰まった物質を清掃し、ブリッジ防止装置(振動子など)を設置し、給料装置の摩耗したネジまたはインペラーを交換します。 3. 通気口のシーリング:通気口シールリングを交換し、シーリンググレインを固定します。 4. 温度曲線の調整:バレルの中間部の温度を5〜10℃下げて、物質の過度の劣化を防ぎます。 5. ネジの回転速度の調整:適切に速度を増加させる(5〜10r/min)で、物質の流れ特性に合わせます。 | 隙間を測定する際には電源を切断し、機械を停止させる必要があり、ネジとバレルの交換には専門のスタッフが操作する必要があり、設置の同心度を確保する必要があります。 |
2.3 出力の低下または不安定性(生産効率に直接影響し、大きな経済的損失をもたらす)
コア判断基準: 出力が通常生産時と比較して10%以上低下し、1時間以内に5kg以上の変動がある(50kg/hの従来の生産能力を基準に)。主モーターの負荷が不安定です。
| 特定の障害の特徴 | ステップバイステップのトラブルシューティングプロセス | ターゲットに合わせたソリューション | 運用上の注意事項 |
| 出力は減少を続け、ねじの回転速度は変わらずですが、排出量は徐々に減少します。製品の密度も低下します。 | 1. スクリューとバレルの摩耗を確認する:排出物にプラスチック化されていない粒子があるかどうかを観察します(摩耗によりシェアプラスチック化が不十分になります)。 2. 加熱システムを確認する:ヒーターの各セクションが正常に動作しているかどうかを確認します(赤外線温度計でバレル表面の温度を測定し、計器の表示と比較します)。 3. 供給システムを確認する:実際の供給速度が設定速度と一致しているかどうかを確認します(インバーターの表示値)。 4. 真空システムを確認する:真空度が規格に適合しているかどうかを確認します(通常 -0.06~-0.08MPa、真空度が不十分になると材料の圧縮に影響します)。 | 1. 耐久性に欠けるネジ/バレルを交換する:隙間が0.5mm以上の場合、プラスチケーションと輸送効率を確保するために交換する必要があります。2. 異常なヒーターを交換する:ヒーターの非加熱部を赤外線温度計で確認し、同じ電力のヒーターに交換します。3. フィーダを校正する:フィーダインバータのパラメータを調整して正確な速度を確保し、耐久性に欠けるフィーダネジを交換します。4. 真空システムを修復する:真空ポンプのオイルレベルを確認し(不足の場合は補充)、真空パイプライン内の物質の詰まりを清掃し、漏れているシールリングを交換し、真空度が安定して-0.07MPa程度であることを確認します。 | バレル内の残留物は、部品を交換する前に徹底的に清掃する必要があります。フィーダの校正時に、電子スケールを使用して重量確認を行います(10分間の排出量を計測します)。 |
| 出力が大きく変動し、放電が速くなり、遅くなります。主モーターの電流が跳ね上がります。 | 1. 供給の均一性を確認する:ホッパー内の材料が連続的に落ちているか、給料ポンプのインペラーが詰まっていないかを確認します。 2. メインモーターインバーターを確認する:故障コードの有無を確認し、出力周波数が変動しているかを確認します。 3. 溶融圧を確認する:出力と同期して圧力が変動しているかを確認します(圧力変動が5MPaを超えると出力に影響します)。 4. 材料の特性を確認する:バッチ間の粒度および水分量の違いを確認します(サンプルと試験用の水分量)。 | 1.給与システムのアップグレード:体積式給与装置を重量式給与装置に交換し(精度±0.5%)、レベルセンサーを設置して(ホッパーの空になるのを防ぐ)、2.メインモータインバータのオーバーホール:インバータの冷却ファンを清掃し、出力電圧が安定しているかを確認し、必要に応じてV/Fパラメータをリセットする、3.溶融圧力の安定化:温度とねじの構成を最適化し、圧力の変動を減らす、4.材料の前処理の標準化:すべての材料を均一に乾燥させる(水分含量<0.1%)し、均一な粒子サイズ(粒子サイズの偏差<2mm)の材料をスクリーンする | インバーターのパラメータを調整するには、専門の電気工の操作が必要です。重量供給装置は、重量計測の正確さを定期的に校正する必要があります。 |
2.4 不均一放電と製品不良(最も直感的な故障であり、製品適合率に直接影響します)
コア判断基準: ストランドの破断、粗い表面、気泡、黒点などの欠陥がある場合、同一バッチの製品の寸法偏差が±0.5mmを超える場合。
| 特定の障害の特徴 | ステップバイステップのトラブルシューティングプロセス | ターゲットに合わせたソリューション | 運用上の注意事項 |
| 製品表面は粗く粒状で、排出物にはプラスチケ化されていない材料が含まれています。 | 1. 温度を確認: バレルの各セクションの温度が材料のプラスチケーション温度に達しているかどうかを確認します(例えば、PEは160〜200℃が必要です)。 2. スクリュ構成を確認: シェア要素の数が不足している(練成ブロックが少ない)かどうかを確認します。 3. 材料を確認: 不純物や過剰な水分が含まれていないかを確認します。 4. 金型を確認: 金型の温度が低すぎるか、流路にバリがあるかどうかを確認します。 | 1. プラスチケ化温度を上げる:各セクションの温度を5~10℃上昇させ、保温時間を15分延長する。2. スクリュ構成を最適化する:混合を強化するために、1~2組の練りブロック(45°または60°の練りブロックなど)を追加する。3. 材料を事前処理する:不純物を除去するためにスクリーンを使用し、真空乾燥(温度80~120℃、時間3時間)を行う。4. 金型を加熱する:金型の温度を10~15℃上昇させ、金型の流路内のバリを細かいサンドペーパーで研磨する。 | 金型を研磨するときは流路を傷つけないようにし、温度を上げると材料が劣化する場合があるので、過熱を防ぐように注意してください。 |
| 製品に気泡や内部の空洞があり、換気口から大量の蒸気が出ています | 1. 材料の水分含量を確認する:少量の材料をオーブン(120℃、1時間)に入れて、大量の水蒸気が出ているかどうかを観察します。 2. 通気システムを確認する:真空度が規格に合っているか、通気口が塞がっているかを確認します。 3. 供給セクションの温度を確認する:供給セクションの温度が高すぎないか(100℃以上では水が早期蒸発する)ことを確認します。 4. 材料の劣化を確認する:焼けている臭いがあるかどうかを確認します(劣化によりガスが発生します)。 | 1. 材料を深く乾燥させる:100〜130℃の温度で4〜6時間、水分量を0.1%以下に制御するために真空乾燥機を使用します。2. 排気システムを清掃する:排気口を分解し、銅のスクレーパーで詰まった材料を清掃し、真空パイプラインが詰まっていないかを確認します。3. 供給セクションの温度を調整する:水の早期蒸発を防ぐために、供給セクションの温度を60〜80℃に下げます。4. 温度曲線を最適化する:バレルの中間セクションの温度を5〜10℃下げて、材料の劣化を防ぎます。 | 乾燥した材料は、水分を再吸収しないように密閉された容器に保管する必要があります。ベンチを清掃する前に、機械を停止して冷却し、保護装備を着用してください。 |
| 製品には黒い斑点や焦げた物質があり、樽の中には臭いがあります。 | 1. バレル/ねじを確認してください。分解後、表面に炭の沈着や焦げ物質の付着があるかどうかを確認してください。2. ヒーターを確認してください。局所的な過熱(温度制御が失敗)があるかどうかを確認してください。3. フィルタースクリーンを確認してください。フィルタースクリーンが長期間交換されていないかどうかを確認してください(詰まりにより材料が留まります)。4. 材料を確認してください。熱に敏感な部品(容易に分解される)があるかどうかを確認してください。 | 1. バレルとネジの清掃: ネジを分解し、炭の沈着物を鋼線ブラシ+高温洗浄剤(特殊ネジ洗浄剤など)で清掃し、必要に応じてサンドペーパーで磨く(表面を傷つけないように注意する)。2. 不良のヒーターの交換: 温度制御装置を校正し、温度制御の精度が±2℃であることを確認する。3. フィルタースクリーンの定期交換: 材料不純物含量に応じて、2〜4時間ごとにフィルタースクリーンを交換する。4. プロセスの調整: バレル温度を5〜10℃低下させ、材料滞留時間を短縮する(ネジの回転速度を上げる)。 | ネジを清掃するときは、ネジの変形を防ぐために硬い物体で衝撃を与えないようにし、フィルタースクリーンを交換するときは、操作手順に従って圧力を緩和して、材料の飛散を防ぎます。 |
2.5 ベント排気 (真空ベントモデルの共通の故障、材料の浪費の原因)
コア判断基準: 材料がベントから継続的に溢れ、真空度が急激に低下し、地面に材料が蓄積される。
| 特定の障害の特徴 | ステップバイステップのトラブルシューティングプロセス | ターゲットに合わせたソリューション | 運用上の注意事項 |
| 真空バルブからの排気で、真空度が急に上昇する(>-0.05MPa)。材料のプラスチケーションが不良です。 | 1. 材料のプラスチケーションを確認します。排出物中に未プラスチケーションの粒子があるかどうかを確認します(不完全なプラスチケーションは、材料の密閉性を低下させ、ベントに吸い込みやすくします)。2. 真空度を確認します。設定が高すぎる(>-0.08MPa)かどうかを確認します。3. ネジ構成を確認します。練りブロックがベントの直下に配置されているかどうかを確認します(これにより、材料がベントに押し込まれます)。4. 供給量を確認します。急に増えた場合は、原因を調べます。 | 1. プラスチケ化を改善する:ベントの前の1〜2セクションの温度を5〜10℃上昇させ、練りブロックの数を増やす(プラスチケ化シーリングを強化する);2. 真空度を調整する:-0.06〜-0.07MPaに減らす;3. スクリュ構成を最適化する:ベントの前方に50〜100mmに練りブロックを移動し、ベントの前の送り要素を増やす;4. 供給量を安定させる:過剰な供給を防ぐために、給料器の速度を5〜10%減らす | 真空度を徐々に調整し、ベント状態を観察します。ネジの構成を調整するには、機械を停止し、ネジ部品の確実な取り付けを確認する必要があります。 |
| 自然換気放出、溶融状態の材料が溢れる;換気口が塞がっている | 1. ベントを確認:コーキング物質や物質の蓄積がブロックしていないかを確認します。2. 温度を確認:給与セクションからベントまでの温度が低すぎる(<150℃、物質がプラスチケ化されていないため、安定した物質列を形成できない)かどうかを確認します。3. 給与量を確認:スクリュー輸送能力を超えているかどうかを確認します。4. スクリューの速度を確認:速度が低すぎる(輸送効率が不十分)かどうかを確認します。 | 1. ベントの清掃:ブロックされた材料を銅のスクレーパーで清掃し、必要に応じてベントカバーを分解して徹底的に清掃します。 2. 温度の上昇:供給セクションからベントまでの温度を10~15℃上昇させ、材料がプラスチケ化して安定した材料列を形成するようにします。 3. 供給量の減少:スクリューコンベアの運搬能力に合わせて、供給量を10~15%減らします。 4. スクリュースピードの上昇:5~10r/minずつ上昇させ、運搬効率を向上させます。 | 換気口の清掃時には高温耐性手袋を着用し、溶融した物質と接触しないようにしてください。スピードを上げた後に主モーターの電流を確認し、過負荷を避けてください。 |
2.6 異常な振動と騒音(機械故障の早期警告シグナル、即時のトラブルシューティングが必要)
コア判断基準: 機器の振動振幅が0.5mm以上(振動計で測定)、金属の衝突音や歪音などの異常音が発生、マシンベースのボルトが緩んでいる。
| 特定の障害の特徴 | ステップバイステップのトラブルシューティングプロセス | ターゲットに合わせたソリューション | 運用上の注意事項 |
| バレルが激しく振動し、アンカーボルトが緩み、金属の衝撃音が聞こえます。 | 1. アンカーボルトの状態を確認します。レンチで緩みがないか確認します(通常の状態では締め付けがしっかりしていて、振動がないこと)。2. カップリングの状態を確認します。モーターとギアボックスの間のカップリングがずれていないか確認します(ダイヤルゲージで測定し、ずれが0.1mm以上ある場合は異常です)。3. スクリューコンシステンシーを確認します。バレルとの同心性を確認します(ダイヘッドを分解した後、スクリューが偏心的に回転している場合は注意します)。4. 材質を確認します。金属の異物(ネジやナットなど)が混入していないか確認します。 | 1. アンカーボルトを締める:指定トルク(一般的なM20ボルトのトルクは150〜200N・m)でトルクレンチで締め、ロックワッシャを取り付けます。2. カップリングを整列させる:モーターの位置を調整し、ダイヤルゲージで校正して、ずれが0.1mm以下であることを確認します。3. スクリューの同心度を整列させる:バレルを分解し、再度取り付け、スクリューが詰まらないように柔軟に回転することを確認します。4. 金属の異物を清掃する:機械を停止し、ダイヘッドを分解し、磁石をバレル内に伸ばして異物を吸収し、スクリューが損傷していないかを確認します。 | カップリングの調整には専門の人員が必要であり、異物を清掃するときには電源を切断して、ネジの誤った回転を防ぐ必要があります。 |
| ギアボックスから鳴き声や低い音が聞こえます。ベアリングの温度が高すぎます(>80℃) | 1. 潤滑油を確認する:油のレベルが油位計の目盛りの間にあるか、また油の質が黒色であるか、不純物が混入していないかを確認します。 2. ベアリングを確認する:赤外線温度計でベアリングの温度を測定し、ステトスコープでベアリングの動作音を聞きます(異常な音が聞こえると故障の可能性があります)。 3. ギヤを確認する:摩耗や歯の破損がないかを確認します(検査には分解が必要です)。 | 1. 潤滑油を交換する:古いオイルを排出し、オイルトankを清掃して、同じモデルの潤滑油(一般的な産業用ギヤオイル220#)を注入します。 2. 破損したベアリングを交換する:ギヤボックスを分解し、損傷したベアリングを交換します(機器モデルに合わせて)。 3. ギヤを修理または交換する:ギヤが深刻に摩耗している場合は、正常なメッシュギャップを確保するためにギヤセットを交換します。 | 潤滑油を交換する前に、機器を冷却する必要があります。ギアボックスを分解する際には、部品の位置を記録して、設置ミスを防ぎます。 |
2.7 主モータの異常動作(電源障害、停止に直接つながる)
コア判断基準: モータの電流が高すぎる (定格電流の 110% を超える)、不安定である、または起動できない、またはモータの温度が 90℃ を超えている。
| 特定の障害の特徴 | ステップバイステップのトラブルシューティングプロセス | ターゲットに合わせたソリューション | 運用上の注意事項 |
| モータの電流が高すぎて、過負荷保護が停止を引き起こし、モータが激しく熱くなります | 1. 加熱システムを確認する:ヒーターが動作していないかを確認します(非プラスチック化物ではトルクが増加します)。2. ダイヘッド圧を確認する:圧力が高すぎないかを確認します(>30MPaで、モーター負荷が過剰になります)。3. スクリューを確認する:詰まったかを確認します(コケられた物質の詰まりや異物の詰まり)。4. 電源を確認する:電圧が低すぎないかを確認します(<360Vで、電流が増加します)。 | 1. 加熱システムの修理:不良のヒーターを交換し、十分な材料の可塑化を確保します。 2. ダイスヘッド圧力の低減:フィルタースクリーンを交換し、金型を清掃し、供給量を減らします。 3. スクリューの詰まりの清掃:機械を停止して冷却し、ダイスヘッドを分解し、焦げた材料や異物を清掃し、スクリューが変形していないかを確認します。 4. 電源電圧の安定化:三相電圧安定器を設置し、電圧が安定して380V±10%であることを確認します。 | 過負荷保護がトリガーされた後は、リセットする前に障害を調査する必要があります。ネジを取り外す際は強く押し込まないようにして、部品の損傷を防ぎます。 |
| モーターを起動できません。制御キャビネットのアラームライトが点灯しています | 1. 起動手順を確認: 温度が最初に設定値に達しているかどうかを確認します(標準値に達していない場合は起動できません)。 2. 接続回路を確認: 接触器がトリップしているか、コンタクタが閉鎖されているかを確認します。 3. オーバーロード保護を確認: 保護スイッチがトリガーされているかどうかを確認します(手動リセットが必要です)。 4. ダイスヘッドを確認: ブロックされているかどうかを確認します(冷却時に材料が固化します)。 | 1. 手順に厳密に従って起動します。各セクションの温度が設定値に達した後、モーターを起動する前に10分間温めてください。 2. 接点回路を確認します。トリップした回路ブレーカーをリセットし、コンタクタコイルに障害がないか確認します(コイルを交換します)。 3. オーバーロード保護をリセットします。保護スイッチのリセットボタンを押し、オーバーロードの原因を調査した後で起動します。 4. ダイヘッドの詰まりを清掃します。ダイヘッドを設定温度に加熱し、固化した材料を清掃し、排出が妨げられていないことを確認します。 | 回路を確認する際には電源を切断し、専門の電気工事士によって操作する必要があります。モーターを起動する前に周囲に人がいないことを確認して、安全上の事故を防ぎましょう。 |

3. 精緻な予防保守戦略(故障率を60%以上削減)
3.1 日常メンテナンス(シフトごとに必須)
- パラメータ記録:各セクションの温度、圧力、電流、真空度、および給料量を毎時間記録し、傾向曲線を作成し、異常が発生した場合に早期警告を発する
- 視覚検査:ヒーター、端子ブロック、冷却水回路、およびベントが正常かどうかを確認し、漏れや緩みがないかを調べます
- 材料検査:材料の供給状態を確認し、不純物や橋渡りがないことを確認し、乾燥した材料を密閉した状態で保管します
- 清掃作業:ベンチやダイヘッド周りの残留物を清掃し、炭化物の付着を防ぎます
3.2 定期メンテナンス(クリアサイクルと基準)
| メンテナンスサイクル | メンテナンスコンテンツ | メンテナンス基準 |
| 毎週 | 1. 冷却水回路フィルターを清掃する。 2. 潤滑油レベルを確認する。 3. すべての接続ボルトを締める。 | 水回路圧力 ≥0.2MPa、オイルレベルはオイルレベルゲージの上下限の間にあり、ボルトが緩んでいない |
| 毎月 | 1. 温度および圧力センサーの校正 2. ネジ/バレルの摩耗の確認 3. ダイヘッドと金型の清掃 | 温度偏差 ≤±2℃、圧力偏差 ≤±0.5MPa、ネジの隙間 ≤0.3mm |
| 四半期 | 1. 潤滑油を交換する。 2. ベアリングの摩耗を確認する。 3. 供給システムをオーバーホールする。 | 潤滑油は不純物や黒化がなく、ベアリング温度は70℃以下で、供給精度は±0.5%です。 |
| 年間 | 1. 機器を完全に分解し、摩耗した部品を交換する。 2. 制御システムを校正する。 3. 機器の性能をテストする。 | 出力は新機器の95%以上に回復し、障害発生率は1回/月以下です |
3.3 人員の訓練要件
- オペレーターは、次のことをマスターする必要があります。一般的な故障の特定方法、基本的なトラブルシューティング手順、安全な操作手順(電源遮断ややけど防止など)
- メンテナンススタッフは、部品の分解と取り付けのスキル、センサーの校正方法、および基本的な回路トラブルシューティングをマスターする必要があります。
4. 結論
Faults in the extrusion system of twin-screw extruders are often caused by the superposition of three types of factors: “parameter imbalance, component wear, and material problems”. On-site troubleshooting should follow the logic of “first phenomena, then parameters, and finally disassembly”, and prioritize non-destructive methods (such as infrared temperature measurement and multimeter detection). By refining the fault troubleshooting steps, clarifying the operating standards of solutions, and implementing daily and regular maintenance strategies, the fault downtime can be greatly reduced and the product qualification rate can be improved. In practical applications, it is necessary to flexibly adjust the process parameters and maintenance cycle in combination with specific material properties (such as thermosensitivity and high filling) and equipment models to form a personalized fault handling plan.







