

Resumo: The extrusion system of a twin-screw extruder is the core unit for plasticizing, mixing, and conveying materials. Its faults directly lead to product defects (such as rough surfaces, bubbles, and strand breaks), production interruptions, and equipment loss. This document focuses on 7 core fault types including temperature abnormality and pressure fluctuation, detailing specific fault manifestations, step-by-step troubleshooting processes, precise solutions, and operational precautions. All solutions are designed in combination with on-site practical operation scenarios, which can directly guide technicians to quickly locate and solve problems.
1. Introdução
The extrusion system of a twin-screw extruder consists of a barrel, screws, a feeding device, a heating and cooling system, a die head and mold, a venting system, and a main drive system. It operates in an environment of long-term high temperature (150-300℃), high pressure (10-30MPa), and high shear. Faults are likely to occur due to component wear, parameter imbalance, changes in material properties, etc. On-site troubleshooting should follow the principle of “first observing phenomena → then detecting parameters → finally disassembling components”, and prioritize non-destructive troubleshooting methods to reduce downtime losses.
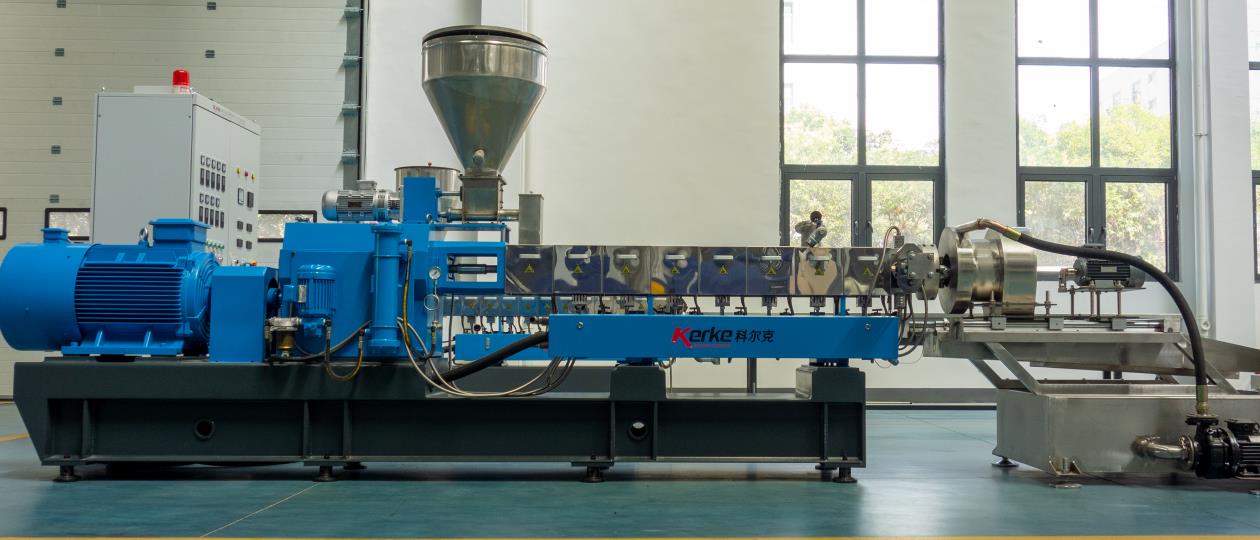
2. Análise detalhada e soluções para falhas principais
2.1 Anomalia no controle de temperatura (falha mais comum, representando cerca de 35%)
Bases fundamentais da avaliação: A diferença entre o valor exibido do instrumento de controle de temperatura e a temperatura real do tanque é superior a ±5 °C, ou a flutuação dentro de 10 minutos é superior a 8 °C; o material apresenta insuficiente plasticização (branqueamento, granularidade) ou degradação excessiva (amarelamento, odor de queima).
| Manifestações específicas de falha | Processo de resolução de problemas passo a passo | Soluções direcionadas | Precauções operacionais |
| A temperatura de uma determinada seção do tambor é muito baixa, o instrumento indica que atende aos padrões, mas a plasticização do material é pobre; o aquecedor não gera calor | 1. Observe o aspecto do aquecedor: verifique se há enegrecimento, inchaço ou blocos de terminais soltos; 2. Medir a resistência do aquecedor com um multímetro: compare com um aquecedor normal do mesmo modelo, uma resistência de 0 (corto-circuito) ou infinita (circuito aberto) indica uma falha; 3. Verifique o termopar: retire o termopar, aqueça a sonda com um isqueiro e observe se o instrumento aquece rapidamente (a ausência de aquecimento indica uma falha no termopar ou no instrumento); 4. Verifique o circuito de água de resfriamento: verifique se há fluxo de água na seção correspondente do tubo de água de resfriamento (feche-o se estiver aberto por engano) e se há vazamento de água (o vazamento de água reduz a temperatura). | 1. Substitua o aquecedor defeituoso: selecione um aquecedor da mesma potência (comummente 2-5 kW) e tamanho de instalação, prenda os blocos de terminais e coloque mangas isolantes; 2. Reparar o termopar: se estiver solto, reinserte-o na fenda de medição da temperatura do cilindro e prenda-o; se estiver danificado, substitua-o por um termopar do mesmo modelo (comummente do tipo K); 3. Feche o circuito de água de resfriamento aberto por engano e substitua as junções ou selos da tubulação de água que estão vazando; 4. Ajuste a configuração de temperatura: otimize a curva de temperatura segmentada de acordo com o tipo de material (por exemplo, PP ajustado em 180-220 °C, PVC ajustado em 160-190 °C) | A energia deve ser cortada antes da operação e esperar que o tambor se resfrie para abaixo de 50°C; evite queimaduras ao substituir o aquecedor e assegure que o fio esteja bem fixo para evitar curtos-circuitos. |
| A temperatura é demasiado alta, o material fica amarelo e degrada-se; o sistema de refrigeração não funciona | 1. Check the cooling water circuit pressure: Normal pressure is 0.2-0.4MPa, a pressure of 0 indicates a blocked water circuit or a faulty water pump; 2. Observe the solenoid valve: Check if there is an absorption sound when energized, and if water can pass through by manually pressing the solenoid valve core; 3. Check the temperature control instrument: Check if it is in an “out of control” state (the set value remains unchanged but the actual temperature continues to rise); 4. Investigate screw shear: Check if the screw configuration has been replaced recently (excessive kneading blocks can easily lead to excessive shear heat generation) | 1. Limpe o circuito de água de resfriamento: feche o circuito de água, desmonte as juntas das tubulações de água e purifique com uma pistola de ar de alta pressão ou circule e limpe a calcificação com uma solução de ácido cítrico a 5%; 2. Substitua a válvula solenoide defeituosa: selecione uma válvula direcional solenoide do mesmo modelo (comum DN15-DN25) e verifique se a tensão corresponde (AC220V ou DC24V); 3. Calibre o instrumento de controle de temperatura ou substitua-o: redefina os parâmetros PID (P=5-10, I=60-120, D=5-10) e substitua o módulo de controle de temperatura, se necessário; 4. Otimize a configuração das roscações: reduza o número de blocos de amassamento de alta cisalhamento e aumente os elementos de transporte (como blocos com rosca para frente). | O ar no tubo deve ser evacuado após a limpeza do circuito de água; a ajustagem da configuração do parafuso requer a desligamento da máquina e a desmontagem do tambor, para garantir a direção correta de instalação dos elementos do parafuso. |
| A temperatura flutua muito, o valor exibido do instrumento saltou frequentemente mais de ±10℃; a qualidade do produto é instável | 1. Medir a tensão da fonte de alimentação com um multímetro: a tensão normal é de 380 V ± 10%, uma flutuação de >5% requer investigação da rede elétrica; 2. Verificar os blocos de terminais do aquecedor: verificar se há solenamento ou oxidação (a oxidação causa um mau contato); 3. Verificar o termopar: verificar se há solenamento ou acumulação de material no orifício de medição da temperatura (afetando a precisão da medição da temperatura); 4. Verificar o material: verificar se o teor de água é muito elevado (vapor na entrada de alimentação) ou se o tamanho das partículas é desigual | 1. Instale um estabilizador de tensão: se a tensão flutua muito, instale um estabilizador de tensão trifásico (capacidade adequada à potência total do extrusor); 2. Trate os blocos de terminais: polise a camada de óxido com papel de lixa, reafixe e aplique pasta condutora; 3. Limpe o termopar: retire o termopar, limpe o material na fenda de medição da temperatura, reinsira e ajuste-o; 4. Secar o material: coloque o material em um secador (temperatura de 80-120 ℃, tempo de 2-4 horas) para controlar o teor de água | Deve ser utilizado um termômetro padrão para comparação ao calibrar o instrumento; evite temperaturas excessivas ao secar os materiais para evitar o entupimento dos mesmos |
2.2 Anomalia de pressão de fusão (afeta diretamente a precisão dimensional do produto, com alto risco de falha)
Bases fundamentais da avaliação: A faixa de pressão normal é de 5 a 25 MPa (varia de acordo com o material), a pressão sobe subitamente para >30 MPa ou desce para 5 MPa em 1 minuto; a velocidade de descarga da cabeça do matrizamento muda subitamente.
| Manifestações específicas de falha | Processo de resolução de problemas passo a passo | Soluções direcionadas | Precauções operacionais |
| A pressão é demasiado alta, ultrapassando o limite de segurança e ativando o desligamento do alarme; a descarga da cabeça de matriz é lenta, e o produto fica espesso | 1. Verifique a tela do filtro da cabeça da matriz: observe a diferença de pressão antes e depois da tela do filtro (normalmente 8MPa indica bloqueio); 2. Verifique o canal de fluxo da matriz: desmonte a cabeça da matriz e observe se há material carbonizado ou material estranho bloqueando o canal de fluxo; 3. Verifique a plasticização do material: verifique se há partículas não plasticizadas na descarga (uma plasticização insuficiente aumentará a resistência ao fluxo); 4. Verifique a quantidade de alimentação: verifique se a velocidade do alimentador é anormalmente alta (alimentação excessiva); 5. Verifique a temperatura: verifique se a temperatura da cabeça da matriz e da última seção do tambor é muito baixa (uma temperatura baixa aumenta a viscosidade do material). | 1. Troque o filtro de cabeça de matriz: selecione a malha do filtro de acordo com as propriedades do material (geralmente 40-120 malhas); antes da substituição, desligue a alimentação, reduza a velocidade do parafuso e opere quando a pressão cair abaixo de 5MPa; 2. Limpe o canal de fluxo da matriz: limpe o material carbonizado com uma raspadeira de cobre (para evitar arranhar o canal de fluxo) e limpe-o com um pano de alta temperatura; 3. Aumente a temperatura de plastificação: aumente a temperatura da cabeça de matriz em 5-10℃ e prolongue o tempo de conservação do calor em 10-15 minutos; 4. Ajuste a quantidade de alimentação: reduza a velocidade do alimentador para restaurar o fluxo de produção normal; 5. Otimize a configuração do parafuso: aumente os elementos de transporte para a frente, reduza os elementos de corte e reduza o tempo de permanência do material | É necessário usar luvas e óculos resistentes a altas temperaturas ao substituir a tela do filtro; a limpeza do molde exige a desligação da máquina e o seu resfriamento para abaixo de 100°C, para evitar queimaduras. |
| A pressão é muito baixa, a quantidade de descarga é pequena; o tamanho do produto é muito fino; o desgaste do parafuso é grave | 1. Medir a espaçamento entre o parafuso e o tambor: medir com uma régua de sondagem (o espaçamento normal é de 0,1 a 0,3 mm, se ultrapassar 0,5 mm, indica desgaste grave); 2. Verificar o sistema de alimentação: verificar se o alimentador está em funcionamento, se o tanque está bloqueado ou se o material está formando pontes (sem alimentação); 3. Verificar a ventilação: verificar se há vazamento de material (o vazamento causará uma queda de pressão); 4. Verificar a temperatura: verificar se a temperatura do tambor é muito alta (a degradação do material reduz a viscosidade e provoca queda de pressão). | 1. Substituir componentes desgastados: substituir o parafuso se estiver desgastado e substituir o liner do tambor (utilizando um liner bimetálico) se o liner do tambor estiver desgastado; 2. Reparar o sistema de alimentação: limpar o material bloqueado na bandeja, instalar um dispositivo anti-encolhimento (como um vibrador) e substituir o parafuso ou o impulsor desgastados do alimentador; 3. Fechar a ventilação: substituir o anel de vedação da ventilação e fixar o gland de vedação; 4. Ajustar a curva de temperatura: reduzir a temperatura da seção central do tambor em 5-10℃ para evitar a degradação excessiva do material; 5. Ajustar a velocidade do parafuso: aumentar adequadamente a velocidade (5-10 r/min) para que corresponda às características de fluxo do material | A energia deve ser cortada e a máquina desligada ao medir a espaçamento, para garantir que o parafuso esteja em posição estacionária; a substituição do parafuso e do tambor requer pessoal profissional para operar, a fim de garantir a concentricidade da instalação. |
2.3 Decadência ou instabilidade de saída (afeta diretamente a eficiência da produção, causando grandes perdas económicas)
Bases fundamentais da avaliação: A produção diminui em mais de 10% em relação à produção normal; a produção flutua em mais de 5 kg em 1 hora (baseado em uma capacidade convencional de 50 kg/h); a carga do motor principal é instável.
| Manifestações específicas de falha | Processo de resolução de problemas passo a passo | Soluções direcionadas | Precauções operacionais |
| A produção continua a diminuir, a velocidade da roda de engrenagem permanece inalterada, mas a quantidade de descarga diminui gradualmente; a densidade do produto diminui | 1. Verificar o desgaste da porca e do tambor: observar se existem partículas não plastificadas na descarga (o desgaste leva a uma plastificação por cisalhamento insuficiente); 2. Verificar o sistema de aquecimento: verificar se cada seção do aquecedor está funcionando normalmente (medir a temperatura da superfície do tambor com um termômetro infravermelho e comparar com a exibição do instrumento); 3. Verificar o sistema de alimentação: verificar se a velocidade real do alimentador é consistente com a velocidade definida (valor de exibição do inversor); 4. Verificar o sistema de vácuo: verificar se o grau de vácuo atende ao padrão (normal -0,06 ~ -0,08MPa, o vácuo insuficiente afeta a compactação do material) | 1. Substituir o parafuso/caixa desgastados: se a espaçamento for superior a 0,5 mm, é necessário substituí-lo para garantir a plasticização e a eficiência de transporte; 2. Substituir o aquecedor defeituoso: confirme a seção sem aquecimento do aquecedor com um termômetro infravermelho e substitua-o por um aquecedor da mesma potência; 3. Calibrar o alimentador: ajuste os parâmetros do inversor do alimentador para garantir uma velocidade precisa e substitua o parafuso do alimentador desgastado; 4. Reparar o sistema de vácuo: verifique o nível de óleo da bomba de vácuo (reponha se for insuficiente), limpe a obstrução de material na tubulação de vácuo, substitua a bucha de vedação que esteja vazando e garanta que o grau de vácuo seja estável em torno de -0,07 MPa. | O material residual no tanque deve ser limpo completamente antes de substituir os componentes; deve ser utilizada uma balança eletrônica para verificar o peso ao calibrar o alimentador (peso a quantidade de descarga durante 10 minutos) |
| A saída flutua muito, a descarga é rápida e lenta; a corrente do motor principal saltita | 1. Verifique a uniformidade de alimentação: Observe se o material na bandeja cai de forma contínua e se o impulsor do alimentador está bloqueado; 2. Verifique o inversor do motor principal: Verifique os códigos de falha e se a frequência de saída flutua; 3. Verifique a pressão da mistura: Verifique se a pressão flutua de forma sincronizada com a saída (a flutuação da pressão > 5MPa afeta a saída); 4. Verifique as propriedades do material: Verifique se há diferenças no tamanho das partículas e no teor de água entre os lotes (amostras e teor de água de teste). | 1. Atualize o sistema de alimentação: substitua o alimentador volumétrico por um alimentador de perda de peso (exatidão de ±0,5%) e instale um sensor de nível (para evitar a esvaziamento do tanque); 2. Realize uma revisão completa do inversor do motor principal: limpe o ventilador de refrigeração do inversor, verifique se a tensão de saída é estável e, se necessário, redefina os parâmetros V/F; 3. Estabilize a pressão da fusão: otimize a temperatura e a configuração do parafuso para reduzir a flutuação de pressão; 4. Standardize o pré-tratamento do material: seque uniformemente todos os materiais (conteúdo de água | A ajustação dos parâmetros do inversor requer a operação de eletricistas profissionais; o alimentador de perda de peso precisa de calibração regular da precisão de pesagem |
2.4 Descarga desigual e defeitos de produto (falha mais intuitiva, que afeta diretamente a taxa de qualificação do produto)
Bases fundamentais da avaliação: O produto apresenta defeitos, como rupturas de fios, superfícies ásperas, bolhas e manchas pretas; a desvio dimensional dos produtos da mesma lote é superior a ±0,5 mm.
| Manifestações específicas de falha | Processo de resolução de problemas passo a passo | Soluções direcionadas | Precauções operacionais |
| A superfície do produto é áspera e granular; há materiais não plastificados na descarga | 1. Verifique a temperatura: verifique se a temperatura de cada seção do tambor atinge a temperatura de plastificação do material (por exemplo, o PE requer 160-200 °C); 2. Verifique a configuração do parafuso: verifique se o número de elementos de cisalhamento é insuficiente (poucos blocos de amassamento); 3. Verifique o material: verifique se existem impurezas ou um teor de água excessivo; 4. Verifique o molde: verifique se a temperatura do molde é muito baixa e se existem rebarbas no canal de fluxo | 1. Aumentar a temperatura de plastificação: aumentar a temperatura de cada seção em 5-10℃ e prolongar o tempo de conservação do calor em 15 minutos; 2. Otimizar a configuração do parafuso: adicionar 1-2 grupos de blocos de amassamento (como blocos de amassamento de 45° ou 60°) para melhorar a mistura por cisalhamento; 3. Pretratar o material: passar uma peneira para remover impurezas e secar a vácuo (temperatura de 80-120℃, tempo de 3h); 4. Aquecer o molde: aumentar a temperatura do molde em 10-15℃ e polir as saliências no canal de fluxo do molde com papel de lixa fino | Evite arranhar o canal de fluxo ao polir o molde; observe se o material se degrada após aumentar a temperatura para evitar superaquecimento |
| O produto tem bolhas e vácuo interno; há muita vaporização na ventilação | 1. Verifique o teor de água do material: Coloque uma pequena quantidade de material em um forno (120 ℃, 1h) e observe se há muita vapor de água; 2. Verifique o sistema de ventilação: Verifique se o grau de vácuo atende aos padrões e se a ventilação está obstruída; 3. Verifique a temperatura da seção de alimentação: Verifique se a temperatura da seção de alimentação é muito alta (> 100 ℃ causará evaporação prematura da água); 4. Verifique a degradação do material: Verifique se há um cheiro de queima (a degradação produz gás). | 1. Secar profundamente o material: utilize um secador a vácuo a uma temperatura de 100-130℃ durante 4-6h para controlar o teor de água < 0,1%; 2. Limpar o sistema de ventilação: desmonte a ventilação, limpe o material bloqueado com uma raspadeira de cobre e verifique se o tubo de vácuo está desobstruído; 3. Ajustar a temperatura da seção de alimentação: reduza a temperatura da seção de alimentação para 60-80℃ para evitar a evaporação prematura da água; 4. Otimizar a curva de temperatura: reduza a temperatura da seção central do tanque em 5-10℃ para evitar a degradação do material | Os materiais secos devem ser armazenados em recipientes selados para evitar a reabsorção de umidade; a máquina deve ser desligada e refrigerada antes de limpar a ventilação e deve ser usado equipamento de proteção |
| O produto apresenta manchas pretas e material carbonizado; há um odor dentro do barril | 1. Verifique o tambor/rosca: observe se há deposição de carbono ou adesão de material carbonizado na superfície após a desmontagem; 2. Verifique o aquecedor: verifique se há sobreaquecimento local (controle da temperatura fora do controle); 3. Verifique a tela do filtro: verifique se a tela do filtro não foi substituída há muito tempo (o entupimento causa retenção de material); 4. Verifique o material: verifique se existem componentes termosensíveis (fáceis de se decompor) | 1. Limpe o tambor e a porca: desmonte a porca, limpe a deposição de carbono com uma escova de fio de aço + agente de limpeza a alta temperatura (como o agente de limpeza especial para porcas) e, se necessário, polise com papel de lixa (evite arranhar a superfície); 2. Substitua o aquecedor defeituoso: calibre o instrumento de controle de temperatura para garantir a precisão do controle de temperatura de ±2℃; 3. Substitua regularmente a tela do filtro: substitua a tela do filtro a cada 2-4h de acordo com o conteúdo de impurezas do material; 4. Ajuste o processo: reduza a temperatura do tambor em 5-10℃ e diminua o tempo de permanência do material (aumente a velocidade da porca). | Evite bater com objetos duros ao limpar o parafuso para evitar sua deformação; alivie a pressão de acordo com os procedimentos de operação ao substituir a tela do filtro para evitar a dispersão de material. |
2.5 Descarga do ventilador (falha comum em modelos de ventilação a vácuo, propensa a desperdício de material)
Bases fundamentais da avaliação: O material continua a transbordar do orifício, o grau de vácuo diminui drasticamente; há acumulação de material no chão.
| Manifestações específicas de falha | Processo de resolução de problemas passo a passo | Soluções direcionadas | Precauções operacionais |
| Drenagem da válvula de vácuo, o grau de vácuo aumenta repentinamente (>-0,05MPa); a plasticização do material é pobre | 1. Verifique a plasticização do material: verifique se existem partículas não plasticizadas na descarga (uma plasticização insuficiente leva a uma má vedação do material e a uma fácil aspiração para o escape); 2. Verifique o grau de vácuo: verifique se a configuração está demasiado alta (>-0,08MPa); 3. Verifique a configuração do parafuso: verifique se o bloco de amassamento está localizado diretamente abaixo do escape (impulsará o material para o escape); 4. Verifique a quantidade de alimentação: verifique se aumentou repentinamente | 1. Melhorar a plasticização: aumentar a temperatura de 1 a 2 seções antes da ventilação em 5 a 10 ℃ e aumentar o número de blocos de amassamento (melhorar a vedação de plasticização); 2. Ajustar o grau de vácuo: reduzir para -0,06 ~ -0,07 MPa; 3. Otimizar a configuração do parafuso: mover o bloco de amassamento para 50 a 100 mm à frente da ventilação e aumentar os elementos de transporte anterior à ventilação; 4. Estabilizar a quantidade de alimentação: reduzir a velocidade do alimentador em 5 a 10% para evitar uma alimentação excessiva | Ajuste gradualmente o grau de vácuo e observe o estado da ventilação; para ajustar a configuração do parafuso, é necessário desligar a máquina e garantir a instalação firme dos elementos do parafuso. |
| Descarga natural da válvula, material que transborda em estado fundido; a válvula está bloqueada | 1. Verifique a ventilação: verifique se há material carbonizado ou acumulação de material bloqueando; 2. Verifique a temperatura: verifique se a temperatura desde a seção de alimentação até a ventilação é muito baixa (≤ 150 °C, o material não está plastificado e não pode formar uma coluna de material estável); 3. Verifique a quantidade de alimentação: verifique se excede a capacidade de transporte do parafuso; 4. Verifique a velocidade do parafuso: verifique se é muito baixa (eficácia de transporte insuficiente) | 1. Limpe a ventilação: limpe o material bloqueado com um raspador de cobre e desmonte a tampa da ventilação para uma limpeza mais completa, se necessário; 2. Aumente a temperatura: aumente a temperatura da seção de alimentação até a ventilação em 10-15℃ para garantir que o material seja plastificado para formar uma coluna de material estável; 3. Reduza a quantidade de alimentação: reduza a quantidade de alimentação em 10-15% para corresponder à capacidade de transporte do parafuso; 4. Aumente a velocidade do parafuso: aumente em 5-10 r/min para melhorar a eficiência de transporte | É necessário usar luvas resistentes a altas temperaturas ao limpar a ventilação para evitar o contato com o material fundido; observe a corrente do motor principal após aumentar a velocidade para evitar sobrecarga |
2.6 Vibração e ruído anormais (sinal de alerta precoce para falhas mecânicas, requer solução imediata de problemas)
Bases fundamentais da avaliação: A amplitude de vibração do equipamento é maior que 0,5 mm (medida com um medidor de vibração); ocorrem sons anormais, como sons de impacto de metal e estalos; os parafusos da base da máquina estão soltos.
| Manifestações específicas de falha | Processo de resolução de problemas passo a passo | Soluções direcionadas | Precauções operacionais |
| O cilindro vibra violentamente, os parafusos do ancoradouro estão soltos; há um som de impacto de metal | 1. Verifique os parafusos do ancoradouro: Verifique se estão soltos com uma chave (devem estar apertados e sem vibração em condições normais); 2. Verifique o acoplamento: Verifique se o acoplamento entre o motor e a caixa de engrenagens está desalinhado (medido com um calibre, desalinhamento maior que 0,1 mm indica anomalia); 3. Verifique a concentricidade do parafuso: Verifique se não está deslocado em relação ao cilindro (observe se o parafuso gira de forma excêntrica após a desmontagem da cabeça do matriz); 4. Verifique o material: Verifique se há objetos metálicos estranhos (como parafusos e porcas) misturados | 1. Aperte os parafusos do ancoradouro: Aperte com uma chave de torque de acordo com a torque especificada (torque comum do parafuso M20 150-200N·m) e instale anéis de bloqueio; 2. Alinhe o acoplamento: Ajuste a posição do motor e calibre com um calibre para garantir que o desalinhamento seja inferior a 0,1 mm; 3. Alinhe a concentricidade do parafuso: Desmonte o cilindro, reinstale e posicione para garantir que o parafuso role de forma flexível sem travamento; 4. Limpe os objetos metálicos estranhos: Desligue a máquina e desmonte a cabeça do matriz, use um ímã para estender-se no cilindro para absorver os objetos estranhos e verifique se o parafuso está danificado | A alinhamento do acoplamento requer pessoal profissional para operar; a energia deve ser cortada ao limpar os objetos estranhos para evitar a rotação acidental do parafuso |
| A caixa de engrenagens emite estalos ou sons estridentes; a temperatura do rolamento é muito alta (maior que 80 ℃) | 1. Verifique o óleo lubrificante: Verifique se o nível de óleo está entre as escalas do indicador de nível de óleo e se a qualidade do óleo é preta ou contém impurezas; 2. Verifique o rolamento: Medir a temperatura do rolamento com um termômetro infravermelho e ouvir o som de operação do rolamento com um estetoscópio (som anormal indica uma falha) | 1. Substitua o óleo lubrificante: Drene o óleo antigo, limpe o tanque de óleo e adicione óleo lubrificante do mesmo modelo (comum óleo de engrenagem industrial 220 #); 2. Substitua o rolamento defeituoso: Desmonte a caixa de engrenagens e substitua o rolamento danificado (que corresponde ao modelo do equipamento) | O equipamento deve ser resfriado antes de substituir o óleo lubrificante; registre a posição das peças ao desmontar a caixa de engrenagens para evitar erros de instalação |
2.7 Operação anormal do motor principal (falha da fonte de alimentação, que leva diretamente ao desligamento)
Bases fundamentais da avaliação: A corrente do motor é muito alta (superior a 110% da corrente nominal), instável ou não pode ser iniciada; a temperatura do motor é superior a 90℃.
| Manifestações específicas de falha | Processo de resolução de problemas passo a passo | Soluções direcionadas | Precauções operacionais |
| A corrente do motor é muito alta, a proteção contra sobrecarga aciona o desligamento; o motor aquece-se severamente | 1. Verifique o sistema de aquecimento: verifique se algum aquecedor não está funcionando (o material não plastificado aumenta o torque); 2. Verifique a pressão da cabeça do matriz: verifique se é muito alta (> 30MPa, o que leva a uma carga excessiva do motor); 3. Verifique o parafuso: verifique se está travado (bloqueio de material cozido ou objeto estranho travado); 4. Verifique a fonte de alimentação: verifique se a tensão é muito baixa (≤ 360V, o que leva a um aumento da corrente) | 1. Reparar o sistema de aquecimento: substitua o aquecedor defeituoso para garantir a plasticização adequada do material; 2. Reduzir a pressão da cabeça do matriz: substitua a tela do filtro, limpe o molde e reduza a quantidade de alimentação; 3. Limpar o travamento do parafuso: desligue a máquina e deixe esfriar, desmonte a cabeça do matriz, limpe o material cozido ou os objetos estranhos e verifique se o parafuso está deformado; 4. Estabilizar a tensão da fonte de alimentação: instale um estabilizador de tensão trifásico para garantir que a tensão esteja estável em 380V ± 10% | Após a proteção contra sobrecarga ser acionada, a falha deve ser investigada antes de reiniciar; evite puxar com força ao desmontar o parafuso para evitar danos aos componentes |
| O motor não pode ser iniciado; a luz de alarme no painel de controle está acesa | 1. Verifique o procedimento de inicialização: verifique se a temperatura foi aquecida primeiro para o valor definido (não pode ser iniciado se não estiver adequado); 2. Verifique o circuito: verifique se o disjuntor está tripulado e se o contactor está fechado; 3. Verifique a proteção contra sobrecarga: verifique se o interruptor de proteção foi acionado (requer resetamento manual); 4. Verifique a cabeça do matriz: verifique se está bloqueada (o material solidifica quando esfria) | 1. Inicie estritamente de acordo com o procedimento: espere que cada seção da temperatura atinja o valor definido e mantenha o aquecimento por 10 minutos antes de iniciar o motor; 2. Verifique o circuito: redefina o disjuntor tripulado, verifique se a bobina do contactor está danificada (substitua a bobina); 3. Refaça a proteção contra sobrecarga: pressione o botão de redefinição do interruptor de proteção e inicie após investigar a causa da sobrecarga; 4. Limpe o bloqueio da cabeça do matriz: aqueça a cabeça do matriz até a temperatura definida, limpe o material solidificado e garanta a descarga sem obstáculos | A energia deve ser cortada ao verificar o circuito e deve ser operada por eletricistas profissionais; certifique-se de que ninguém esteja próximo ao equipamento antes de iniciar o motor para evitar acidentes de segurança |

3. Estratégia de manutenção preventiva refinada (redução da taxa de falhas em > 60%)
3.1 Manutenção diária (necessária por turno)
- Registração de parâmetros: registre a temperatura, a pressão, a corrente, o grau de vácuo e a quantidade de alimentação de cada seção a cada hora para formar uma curva de tendência e dar um aviso antecipado em caso de anomalias
- Inspeção visual: Verifique se o aquecedor, os blocos de terminais, o circuito de água de resfriamento e a válvula estão em condições normais e se há qualquer vazamento ou falta de fixação.
- Inspeção do material: observe o estado de alimentação do material para garantir que não haja impurezas ou pontes, e que o material seco seja armazenado de forma selada
- Trabalho de limpeza: limpe o material residual ao redor da ventilação e da cabeça do matriz para evitar a deposição de carbono
3.2 Manutenção regular (ciclo claro e normas)
| Ciclo de manutenção | Conteúdo de manutenção | Normas de manutenção |
| Semanalmente | 1. Limpe o filtro do circuito de água de refrigeração; 2. Verifique o nível do óleo de lubrificação; 3. Ajuste todos os parafusos de conexão | Pressão do circuito de água ≥ 0,2 MPa; nível de óleo entre os limites superior e inferior do indicador de nível de óleo; sem parafusos soltos |
| Mensalmente | 1. Calibrar os sensores de temperatura e pressão; 2. Verificar o desgaste dos parafusos e do cilindro; 3. Limpar a cabeça do matriz e o molde | Devição de temperatura ≤±2℃; devição de pressão ≤±0.5MPa; espaçamento do parafuso ≤0.3mm |
| Trimestral | 1. Substituir o óleo lubrificante; 2. Verificar o desgaste dos rolamentos; 3. Revisar o sistema de alimentação | O óleo lubrificante está livre de impurezas e de enegrecimento; a temperatura do rolamento ≤ 70 ℃; a precisão de alimentação ± 0,5% |
| Anual | 1. Desmontar completamente o equipamento e substituir os componentes desgastados; 2. Calibrar o sistema de controle; 3. Realizar testes de desempenho do equipamento | A produção é restaurada a mais de 95% da máquina nova; a taxa de falhas ≤ 1 vez/mês |
Requisitos de formação de pessoal
- Os operadores devem dominar: métodos comuns de identificação de falhas, etapas básicas de resolução de problemas e procedimentos de operação seguros (como corte de energia e prevenção de queimaduras)
- O pessoal de manutenção deve dominar: habilidades de desmontagem e instalação de componentes, métodos de calibração de sensores e resolução básica de circuitos
4. Conclusão
Faults in the extrusion system of twin-screw extruders are often caused by the superposition of three types of factors: “parameter imbalance, component wear, and material problems”. On-site troubleshooting should follow the logic of “first phenomena, then parameters, and finally disassembly”, and prioritize non-destructive methods (such as infrared temperature measurement and multimeter detection). By refining the fault troubleshooting steps, clarifying the operating standards of solutions, and implementing daily and regular maintenance strategies, the fault downtime can be greatly reduced and the product qualification rate can be improved. In practical applications, it is necessary to flexibly adjust the process parameters and maintenance cycle in combination with specific material properties (such as thermosensitivity and high filling) and equipment models to form a personalized fault handling plan.







