

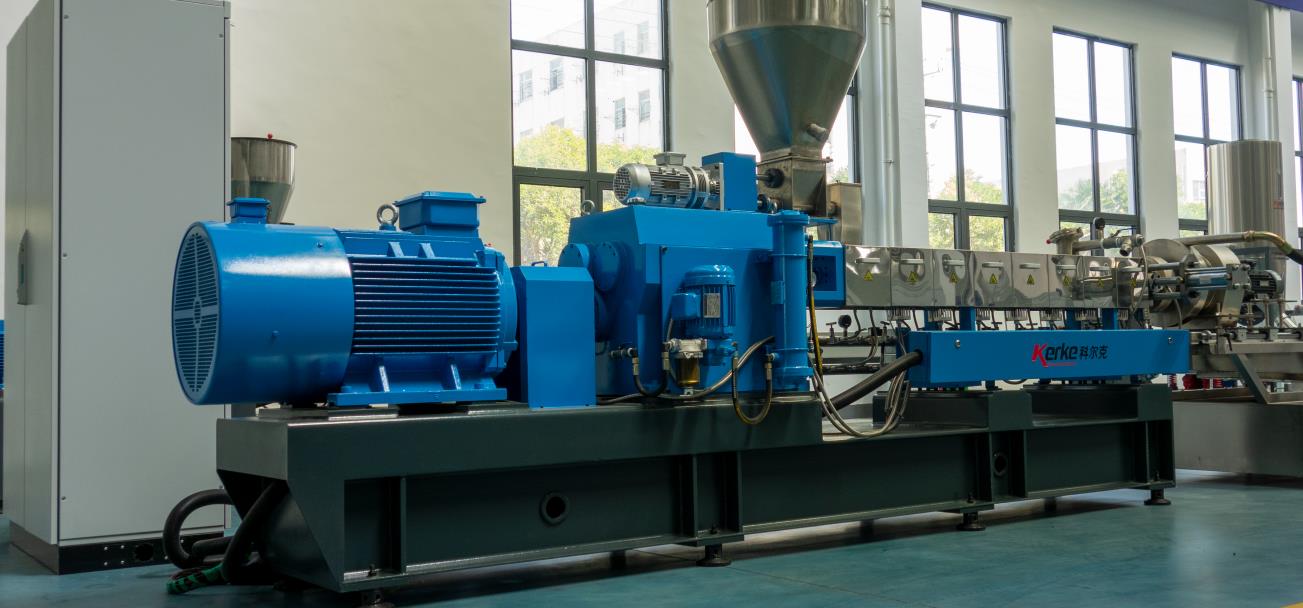
Como fonte de energia principal do extrusor de dois parafusos, a estabilidade de operação do motor principal determina diretamente a eficiência de produção, a qualidade do produto e a vida útil do extrusor. Em condições de operação contínua e de carga elevada a longo prazo, o motor principal é propenso a vários tipos de falhas afetadas por vários fatores, como parâmetros de processo, especificações de operação e manutenção. Este artigo se concentra nas falhas comuns do motor principal do extrusor de dois parafusos, realiza uma análise detalhada das suas causas, propõe soluções específicas e complementa medidas preventivas para fornecer referências técnicas para a operação e manutenção dos equipamentos.
I. Falha do motor principal ao não iniciar
(I) Causas de falha
1. Procedimentos operacionais não padrão: Falha em seguir estritamente o procedimento de inicialização, como a inicialização direta sem completar o processo de pré-aquecimento ou a sequência de inicialização invertida, o que leva o sistema de controle a recusar a execução da ordem de inicialização.
2. Falhas no sistema de circuitos: circuito aberto ou curto-circuito na linha de alimentação principal do motor, fusíveis queimados e contactores danificados, resultando na falha da transmissão de energia normal.
3. Ativação do dispositivo de proteção de bloqueio: O sistema de bloqueio associado ao motor principal (como a bomba de óleo de lubrificação, o sistema de refrigeração e o botão de parada de emergência) não é redefinido ou apresenta falhas, ativando o mecanismo de proteção para cortar o circuito de inicialização. Por exemplo, quando a bomba de óleo de lubrificação não é iniciada, o dispositivo de bloqueio impede que o motor principal seja iniciado, para evitar danos por moagem a seco.
4. Falhas do inversor: A eletricidade induzida residual dentro do inversor não é liberada completamente, ou o próprio inversor apresenta falhas, o que leva ao falha da transmissão normal do sinal de inicialização.
(II) Soluções
1. Padronizar os procedimentos operacionais: Implemente rigorosamente as etapas de inicialização de acordo com o manual de operação do equipamento, confirme o tempo de pré-aquecimento e o estado de prontidão de cada sistema e, em seguida, inicie o motor principal na sequência correta.
2. Solucionar problemas no sistema de circuitos: Verifique a linha de alimentação do motor principal, os fusíveis, os contactores e outros componentes elétricos, substitua as peças danificadas e repare os pontos de falha de curto-circuito ou de sobrecarga.
3. Reinicie o dispositivo de proteção de interligação: verifique o estado de operação da bomba de óleo lubrificante e do sistema de refrigeração, um a um, e confirme que o botão de parada de emergência foi reiniciado; se o próprio dispositivo de interligação apresentar falhas, será necessário realizar uma revisão ou substituir as peças relevantes.
4. Solucionar problemas do inversor: desligue a fonte de alimentação principal, espere mais de 5 minutos para liberar a eletricidade residual induzida pelo inversor antes de reiniciá-lo; se o inversor apresentar problemas, entre em contato com pessoal profissional para manutenção ou substituição.
II. Falha de corrente de inicialização excessivamente alta
(I) Causas de falha
1. Preaquecimento insuficiente do material: o tempo de aquecimento de cada seção do aquecedor do extrusor é insuficiente, o material não atinge a temperatura de plastificação pré-definida e a fluidez é pobre, o que faz com que o motor principal precise superar uma torção extremamente alta durante a inicialização, o que causa um aumento significativo da corrente.
2. Falhas nos aquecedores: uma ou mais seções dos aquecedores não funcionam, o que resulta em uma má plasticização local do material, aumentando a carga do motor principal e aumentando a corrente de partida.
(II) Soluções
1. Estender o tempo de pré-aquecimento: Verifique o estado de plastificação do material girando a alavanca manual antes do início do funcionamento; se a mão sentir uma alta resistência, prolongue o tempo de aquecimento até que o material atinja a temperatura de plastificação especificada e a girada da alavanca seja fácil.
2. Aquecedores de revisão: Verifique o estado de funcionamento de cada seção dos aquecedores, um por um, detecte o estado de ligação e desligação dos elementos de aquecimento com um multímetro, substitua os aquecedores danificados e garanta o funcionamento normal do sistema de aquecimento.
III. Falha de corrente operacional instável
(I) Causas de falha
1. Anormalidade do sistema de alimentação: A operação instável do alimentador provoca flutuações na quantidade de material alimentado, e a carga do motor principal flutua com a mudança da quantidade de alimentação, resultando em corrente instável.
2. Problemas com os rolamentos do motor principal: o dano ou a má lubrificação dos rolamentos do motor principal aumentam a resistência operacional de forma desigual, o que leva a flutuações na carga do motor e a uma corrente instável.
3. Heating system faults: Intermittent failure of a certain section of heater leads to unstable material plasticization degree, increases the fluctuation of the main motor’s operating resistance, and causes unstable current.
4. Problemas de montagem dos parafusos: especificações incorretas ou deslocação de fase da placa de ajuste dos parafusos, ou interferência entre os elementos dos parafusos, resultam em mudanças bruscas na carga do motor principal durante a operação e em flutuações de corrente.
(II) Soluções
1. Reforme o sistema de alimentação: verifique o motor do alimentador, o mecanismo de transmissão e o nível do tanque, elimine os erros do alimentador e garanta uma quantidade de alimentação uniforme e estável.
2. Manutenção dos rolamentos do motor: desmontar o motor principal para verificar o estado dos rolamentos, limpar a câmara dos rolamentos e adicionar lubrificantes qualificados; se os rolamentos estiverem danificados, substituí-los por rolamentos do mesmo modelo, de forma tempestiva.
3. Reparar o sistema de aquecimento: Realizar uma inspeção completa de cada seção dos aquecedores e dos sistemas de controle de temperatura, substituir os elementos de aquecimento que apresentam falhas intermitentes e garantir um aquecimento uniforme e estável.
4. Montagem do parafuso de ajuste: após desligar a máquina, verifique as especificações e a fase do bloco de ajuste do parafuso, retire o parafuso para verificar a interferência dos elementos e reajuste a montagem do parafuso de forma padronizada.
IV. Falha de ruído anormal do motor principal
(I) Causas de falha
1. Danos nos rolamentos: desgaste das bolas dos rolamentos, arranhões nas guias ou danos nas gaiolas dos rolamentos do motor principal, resultando em sons de frição metálica e sons de impacto durante a operação.
2. Faults of thyristor rectifier circuit: Damage to a certain thyristor element in the main motor’s thyristor rectifier circuit leads to abnormal current output and abnormal noise during motor operation.
(II) Soluções
1. Substituir rolamentos danificados: desmontar o motor principal, substituir os rolamentos danificados, garantir que a espaçamento do rolamento atenda aos requisitos durante a montagem e adicionar lubrificantes suficientes.
2. Overhaul the rectifier circuit: Check the main motor’s thyristor rectifier circuit, detect the performance of thyristor elements with a multimeter, replace damaged thyristor elements, and ensure stable current output of the circuit.
V. Falha de aumento excessivamente elevado da temperatura dos rolamentos do motor principal
(I) Causas de falha
1. Lubrificação deficiente: lubrificantes insuficientes para os rolamentos, modelos incorretos ou envelhecimento e deterioração dos lubrificantes, o que resulta em aumento da resistência à fricção e produção excessiva de calor durante a operação dos rolamentos.
2. Fadiga grave dos rolamentos: Após o uso prolongado dos rolamentos, o desgaste das bolas e dos caminhos de rolamento aumenta, e a geração de calor por fricção durante a operação aumenta, o que leva ao aumento da temperatura.
(II) Soluções
1. Otimize as condições de lubrificação: limpe os lubrificantes envelhecidos dentro da câmara do rolamento, adicione lubrificantes suficientes do modelo exigido pelo equipamento e garanta uma lubrificação adequada dos rolamentos.
2. Substituir rolamentos desgastados: Detectar o grau de desgaste dos rolamentos; se o desgaste ultrapassar os padrões, substituí-los por rolamentos novos a tempo para evitar falhas mais graves do motor causadas por danos nos rolamentos.
VI. Falha de operação de sobrecarga do motor principal
(I) Causas de falha
1. Mudança brusca na carga do processo: Um aumento repentino na quantidade de alimentação do extrusor ou uma dureza/viscosidade excessiva do material leva a um aumento acentuado na carga do motor principal, superando a carga nominal.
2. Obstrução do equipamento: objetos metálicos estranhos que entrem no sistema de extrusão ou a obstrução da roda de engrenagem levam a um aumento acentuado da resistência de operação do motor principal, causando sobrecarga.
3. Seleção inadequada do motor: A potência nominal do motor principal é demasiado pequena para atender às exigências da carga de produção real, o que resulta em operação sob carga excessiva a longo prazo.
(II) Soluções
1. Estabilizar os parâmetros do processo: ajustar a velocidade de alimentação para garantir uma quantidade de alimentação uniforme; detectar o desempenho do material, evitar que materiais não qualificados entrem no extrusor e reduzir as mudanças bruscas de carga.
2. Interferência clara do equipamento: pare imediatamente a máquina, desmonte o sistema de extrusão e a cabeça da máquina, limpe os objetos estranhos internos, verifique o estado de desgaste dos parafusos e reinicie o equipamento após a reparação.
3. Otimização da seleção do motor: Substitua o motor principal por um de potência nominal maior, de acordo com as necessidades de carga de produção real, garantindo que a potência do motor tenha uma margem de 10% a 20% para evitar a operação sob carga excessiva a longo prazo.
VII. Medidas preventivas para falhas principais do motor
1. Padronizar os procedimentos operacionais: Seguir rigorosamente os procedimentos de operação durante a inicialização, o encerramento e os processos de produção para evitar falhas causadas por erros operacionais, como garantir um pré-aquecimento adequado, uma alimentação uniforme e sequências corretas de inicialização e encerramento.
2. Fortalecer a manutenção diária: Verificar regularmente o estado de lubrificação dos rolamentos do motor principal, suplementar ou substituir os lubrificantes em tempo hábil; detectar regularmente o sistema de circuitos, o dispositivo de proteção de travamento e o inversor para garantir a operação normal de cada componente; limpar regularmente o dispositivo de dissipação de calor do motor para garantir uma boa dissipação de calor.
3. Monitor operating parameters: Real-time monitor the main motor’s current, temperature, speed and other parameters during production, set overload and overtemperature protection thresholds, and immediately stop the machine for troubleshooting once parameters are abnormal to avoid fault expansion.
4. Otimizar a correspondência do processo: ajustar razoavelmente os parâmetros do processo de acordo com as características do material e as exigências de produção, para garantir que a carga do motor principal seja estável dentro do intervalo nominal; evitar ajustes frequentes da quantidade de alimentação, da temperatura e de outros parâmetros, para reduzir as flutuações da carga do motor.
VIII. Conclusão
As falhas comuns do motor principal dos extrusores de parafusos gêmeos estão principalmente relacionadas com a operação não padrão, a manutenção inadequada, as flutuações do processo e a montagem inadequada do equipamento. Na produção real, é necessário identificar com precisão os fenômenos de falha, realizar uma análise detalhada das causas da falha e adotar soluções específicas para uma rápida resolução; ao mesmo tempo, fortalecer a manutenção preventiva diária, padronizar os procedimentos de operação e otimizar a correspondência do processo para reduzir efetivamente a incidência de falhas do motor principal e garantir a operação estável e eficiente do extrusor. Para falhas complexas, recomenda-se entrar em contato com técnicos profissionais para a manutenção, para evitar danos secundários causados pela desmontagem própria.







