

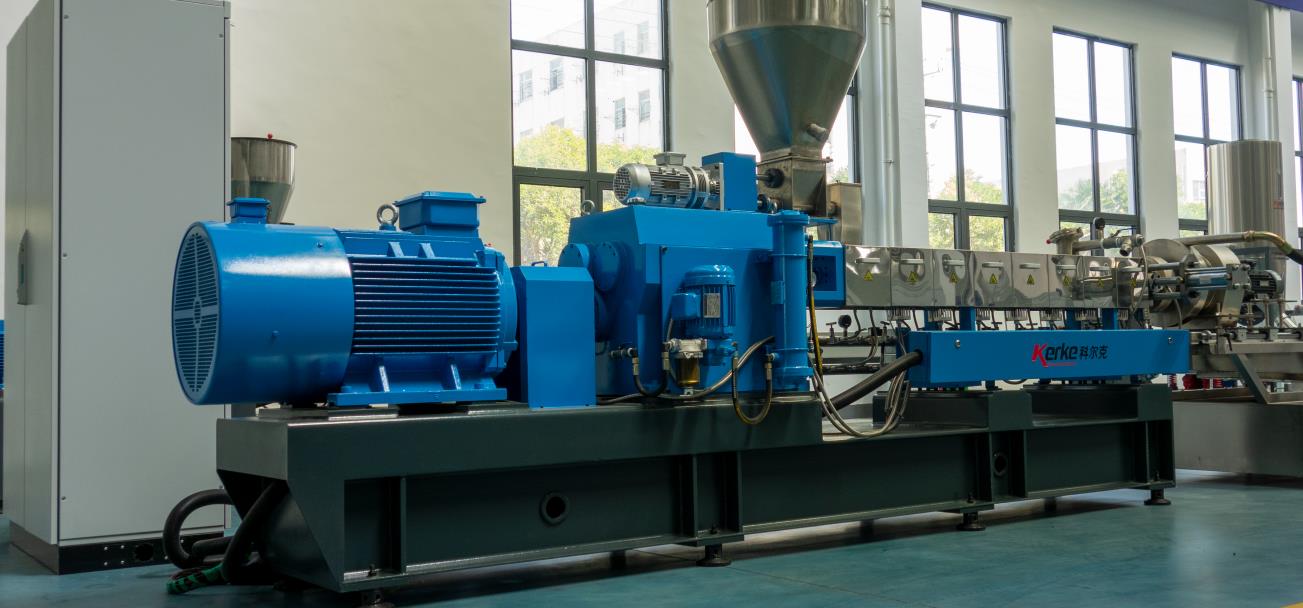
ツインスクリュー押出機のコア電源である主電動機の動作安定性は、押出機の生産効率、製品品質、および寿命を直接決定します。長期間の高負荷および連続運転状況下では、主電動機は、プロセスパラメータ、運転仕様、保守などの複数の要因によってさまざまな障害を引き起こしやすくなります。本稿では、ツインスクリュー押出機の主電動機の一般的な障害について取り上げ、その原因を詳細に分析し、対応策を提案するとともに、予防策を補足し、設備の運転と保守に関する技術的参考資料を提供します。
I. メインモータの起動不能の欠陥
(I) 発生原因
1. 非標準的な運転手順: 予熱処理を完了せずに直接起動したり、逆の起動順序をとったりするなど、起動手順を厳格に従わなかった場合、制御システムが起動コマンドを実行拒否することがあります。
2. 回路システムの障害: 主電動機の電源線にオープン回路またはショート回路が発生した場合、またはヒューズが焼損し、コンタクターが破損した場合、正常な電力供給ができなくなります。
3. ロック保護装置のトリガー: 主モーターに接続されたロックシステム(潤滑油ポンプ、冷却システム、緊急停止ボタンなど)がリセットされないか、または誤動作すると、保護機構が起動回路を切断します。たとえば、潤滑油ポンプが起動されない場合、ロック装置は主モーターの起動を禁止し、乾燥研削による損傷を防ぎます。
4. インバータの故障: インバータ内の残留誘電電気が完全に放出されない、またはインバータ自体が故障するため、起動信号の正常な伝達に失敗します。
(II) ソリューション
1. 運転手順を標準化する:機器の操作マニュアルに従って、起動手順を厳密に実行し、各システムの予熱時間と準備状態を確認した後、正しい順序で主モーターを起動します。
2. 回路システムのトラブルシューティング: メインモータの電源線、ヒューズ、コンタクタ、およびその他の電気部品を確認し、損傷した部品を交換し、オープンまたはショート回路の故障ポイントを修復します。
3. ロック保護装置をリセットする:潤滑油ポンプと冷却システムの動作状態を一つずつ確認し、緊急停止ボタンがリセットされていることを確認します。ロック保護装置自体に障害が発生した場合は、関連部品の修理または交換が必要です。
4. インバーターの問題を解決する: メイン電源を切り、インバーターの残留誘導電流を放出するために5分以上待ち、その後再起動してください。インバーターに障害が発生した場合は、専門のスタッフに保守または交換を依頼してください。
II. 過度に高い起動電流による障害
(I) 発生原因
1. 材料の十分な前加熱が行われていない: エキストルダーのヒーターの各セクションの加熱時間が不十分であり、材料は設定されたプラスチケ化温度に達せず、流動性が悪くなり、その結果、起動時に主モーターは極めて高いトルクを克服する必要があり、電流が急上昇します。
2.ヒーターの故障:ヒーターの一部またはすべてが機能しなくなり、局所的な材料の可塑化が不十分となり、主モーターの負荷が増加し、起動電流が高くなります。
(II) ソリューション
1. 予熱時間を延長する:起動前に手動で回転させて材料の可塑化状態を確認します。手が高い抵抗を感じる場合は、材料が指定の可塑化温度に達するまで加熱時間を延長し、手動回転が容易になるようにします。
2. オーバーホールヒーター:ヒーターの各セクションの動作状態を逐一確認し、マルチメータでヒーティングエレメントのオン・オフ状態を検出し、損傷したヒーターを交換して、ヒーティングシステムの正常な運転を確保します。
III. 不安定な運転電流の故障
(I) 発生原因
1.給与システムの異常:給与機の不安定な運転により、材料の供給量が変動し、主モーターの負荷も供給量の変化に伴い変動するため、電流が不安定になります。
2. 主モータベアリングの問題: 主モータベアリングの損傷または不十分な潤滑は、動作抵抗を不均一に増加させ、モータ負荷の変動や不安定な電流を引き起こします。
3. Heating system faults: Intermittent failure of a certain section of heater leads to unstable material plasticization degree, increases the fluctuation of the main motor’s operating resistance, and causes unstable current.
4.ネジアセンブリの問題:ネジ調整パッドの仕様が正しくない、または位相がずれている、またはネジ部品間の干渉により、主モーターの負荷が運転中に突然変化し、電流が変動する。
(II) ソリューション
1. 給餌システムのオーバーホール:給餌モーター、伝達機構、ホッパーのレベルを確認し、給餌装置の不具合を排除し、均一で安定した給餌量を確保します。
2. モータベアリングの保持: 主モータを分解してベアリングの状態を確認し、ベアリング室を清掃し、適格な潤滑剤を添加します。ベアリングが損傷している場合は、同じモデルのベアリングを適時に交換します。
3. 加熱システムの修理:ヒーターと温度制御システムの各部を包括的に検査し、不調のあるヒートエレメントを交換し、均一で安定した加熱を確保します。
4.ネジアセンブリの調整:機械を停止した後、ネジ調整パッドの仕様とフェーズを確認し、ネジを取り出して要素の干渉がないことを確認します。次に、ネジアセンブリを標準化された方法で再組み立てます。
IV. メインモーターからの異常なノイズの原因
(I) 発生原因
1. ベアリングの損傷:ベアリングボールの摩耗、レースウェイに傷、主モータベアリングのケージの損傷などにより、運転中に金属摩擦音や衝撃音が発生します。
2. Faults of thyristor rectifier circuit: Damage to a certain thyristor element in the main motor’s thyristor rectifier circuit leads to abnormal current output and abnormal noise during motor operation.
(II) ソリューション
1. 破損したベアリングを交換する:主モーターを分解し、破損したベアリングを交換し、組み立て時にベアリングのクリアランスが要件を満たしていることを確認し、十分な潤滑剤を加えます。
2. Overhaul the rectifier circuit: Check the main motor’s thyristor rectifier circuit, detect the performance of thyristor elements with a multimeter, replace damaged thyristor elements, and ensure stable current output of the circuit.
V. 主モータベアリングの過度に高い温度上昇の欠陥
(I) 発生原因
1. 油膜が薄い: ベアリング用の潤滑剤が不足している、またはモデルが適切でない、または潤滑剤が老化・劣化しているため、ベアリングの動作中の摩擦抵抗が増加し、過度の熱が発生します。
2. 重度のベアリング摩耗:ベアリングを長期間使用すると、ボールとレースウェイの摩耗が激化し、運転中の摩擦熱発生が増加し、その結果、温度上昇が生じます。
(II) ソリューション
1. 潤滑条件を最適化する: ベアリング室内の老化した潤滑剤を清掃し、機器が必要とするモデルの十分な潤滑剤を添加し、ベアリングの適切な潤滑を確保します。
2. 耐久性に欠けたベアリングを交換する:ベアリングの摩耗度を検出し、摩耗が基準を超えた場合は、ベアリングを新しいものに適時に交換して、ベアリングの損傷により生じるより深刻なモータ障害を防ぎます。
VI. 主電動機の過負荷運転による故障
(I) 発生原因
1. プロセス負荷の突然の変化:エクストラーダの供給量の急激な増加または材料の過度の硬さ/粘性により、メインモーターの負荷が急上昇し、定格負荷を超えることになります。
2. 機器のジャマリング:押出システムまたはネジに金属の異物が入り、主モーターの動作抵抗が急激に上昇し、過負荷になる。
3. 不適切なモータの選択: 主モータの定格出力が実際の生産負荷要件を満たすには小さすぎ、長期間の過負荷運転につながります。
(II) ソリューション
1. プロセスパラメータの安定化:供給速度を調整して、均一な供給量を確保します。材料の性能を検出し、不適格な材料がエクストラーダに入らないようにし、突然の負荷変化を減らします。
2. 設備の障害を明確にする: すぐに機械を停止し、押出システムと機械ヘッドを分解して、内部の異物を清掃し、ネジの摩耗状態を確認し、修理後で設備を再起動します。
3. モータの選択を最適化する: 実際の生産負荷要件に応じて、主モータをより大きな定格出力に交換し、モータの出力に10%~20%の余裕を確保して、長期間の過負荷運転を回避します。
VII. 主要なモータ障害の予防策
1. 運用手順を標準化する:起動、停止、および生産プロセス中、厳格に運用手順に従い、十分な予熱、均一な供給、正しい起動および停止の順序を確保するなど、運用上のエラーによる障害を回避します。
2. 日常メンテナンスの強化:主モータベアリングの潤滑状態を定期的に確認し、潤滑剤を適時に補充または交換します。回路システム、連動保護装置、インバーターを定期的に検出し、各部品の正常な動作を確保します。また、モータの熱放散装置を定期的に清掃し、良好な熱放散を確保します。
3. Monitor operating parameters: Real-time monitor the main motor’s current, temperature, speed and other parameters during production, set overload and overtemperature protection thresholds, and immediately stop the machine for troubleshooting once parameters are abnormal to avoid fault expansion.
4. プロセスのマッチングを最適化する: 材料の特性と生産要件に応じてプロセスパラメータを合理的に調整し、主モーターの負荷が定格範囲内で安定するようにします。供給量、温度、その他のパラメータの頻繁な調整を回避し、モーター負荷の変動を減らします。
VIII. 結論
ツインスクリュー押出機の主モーターの一般的な故障は、標準外の操作、不十分な保守、プロセスの変動、および不適切な機器組み立てに関連していることが多いです。実際の生産において、故障の現象を正確に特定し、故障の原因を詳細に分析し、迅速な対処のために対象的な解決策を採用する必要があります。同時に、日常的な予防保守を強化し、操作手順を標準化し、プロセスのマッチングを最適化することで、主モーターの故障の発生を効果的に低減し、押出機の安定した効率的な運転を確保することができます。複雑な故障の場合は、自己分解によって引き起こされる二次的な損傷を防ぐために、専門の技術者に保守を依頼することをお勧めします。







