

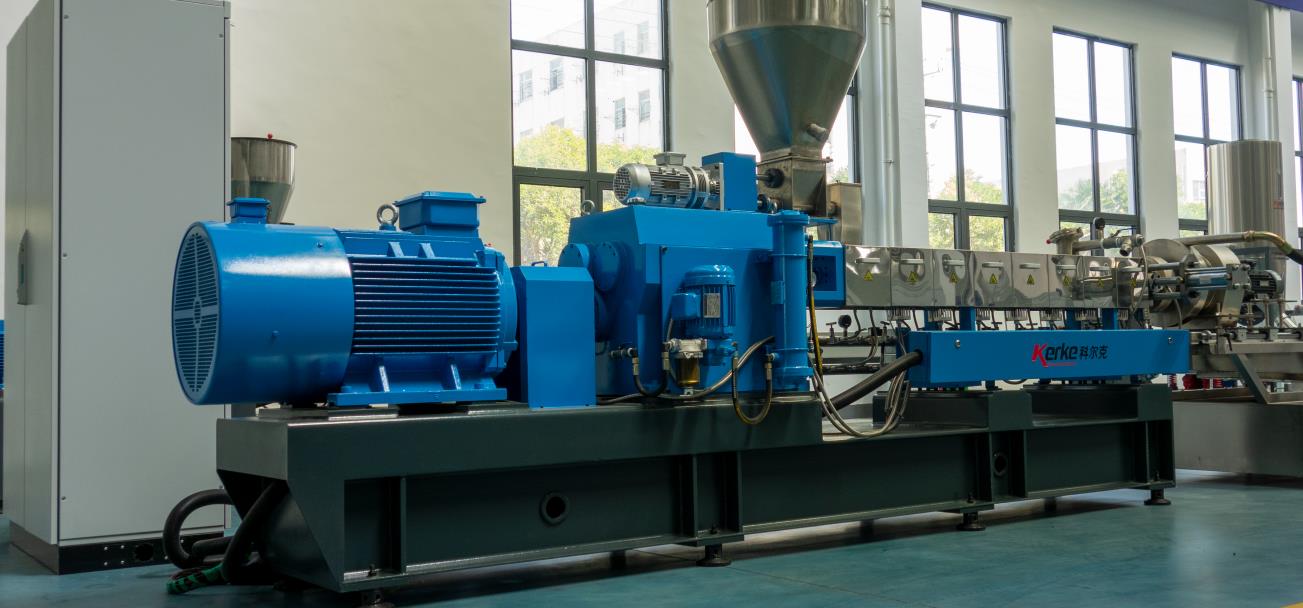
Als zentrale Antriebsquelle des Doppelschneckenextruders bestimmt die Betriebsstabilität des Hauptmotors direkt die Produktionseffizienz, Produktqualität und Lebensdauer des Extruders. Unter langfristig hoher Belastung und Dauerbetrieb neigt der Hauptmotor zu verschiedenen Störungen, die durch mehrere Faktoren wie Prozessparameter, Bedienvorschriften und Wartung beeinflusst werden. Dieser Artikel konzentriert sich auf die häufigen Fehler des Hauptmotors des Doppelschneckenextruders, analysiert deren Ursachen eingehend, schlägt gezielte Lösungen vor und ergänzt Präventivmaßnahmen, um eine technische Referenz für den Betrieb und die Wartung der Anlage zu bieten.
I. Fehler: Hauptmotor startet nicht
(I) Fehlerursachen
1. Nicht standardisierte Bedienverfahren: Nicht strikte Einhaltung der Startprozedur, z. B. direkter Start ohne Abschluss des Vorwärmprozesses oder falsche Startreihenfolge, was dazu führt, dass das Steuersystem den Startbefehl nicht ausführt.
2. Störungen im Stromkreissystem: Unterbrechung oder Kurzschluss in der Stromversorgungsleitung des Hauptmotors oder durchgebrannte Sicherungen und beschädigte Schütze, was zu einer fehlerhaften normalen Stromübertragung führt.
3. Auslösung der Verriegelungsschutzeinrichtung: Das mit dem Hauptmotor gekoppelte Verriegelungssystem (wie Schmierölpumpe, Kühlsystem, Notstopp-Taste) ist nicht zurückgesetzt oder funktionsuntüchtig und löst den Schutzmechanismus aus, der den Startstromkreis unterbricht. Beispielsweise verbietet die Verriegelungseinrichtung den Start des Hauptmotors, wenn die Schmierölpumpe nicht gestartet ist, um Trockenlaufschäden zu vermeiden.
4. Frequenzumrichter-Störungen: Die im Frequenzumrichter verbleibende induzierte Elektrizität ist nicht vollständig abgebaut, oder der Frequenzumrichter selbst ist defekt, was zum Ausfall der normalen Übertragung des Startsignals führt.
(II) Lösungen
1. Bedienverfahren standardisieren: Startvorgänge gemäß der Gerätebetriebsanleitung strikt durchführen, Vorwärmzeit und Bereitschaftsstatus aller Systeme bestätigen und dann den Hauptmotor in der korrekten Reihenfolge starten.
2. Stromkreissystem prüfen: Stromversorgungsleitung, Sicherungen, Schütze und andere elektrische Bauteile des Hauptmotors prüfen, beschädigte Teile ersetzen und unterbrochene oder kurzgeschlossene Fehlerstellen reparieren.
3. Verriegelungsschutzeinrichtung zurücksetzen: Betriebsstatus von Schmierölpumpe und Kühlsystem einzeln prüfen und bestätigen, dass die Notstopp-Taste zurückgesetzt wurde; falls die Verriegelungseinrichtung selbst defekt ist, müssen die betreffenden Teile überholt oder ersetzt werden.
4. Frequenzumrichter-Probleme behandeln: Hauptstromversorgung abschalten, mehr als 5 Minuten warten, um die verbleibende induzierte Elektrizität des Frequenzumrichters abzubauen, bevor neu gestartet wird; falls der Frequenzumrichter defekt ist, Fachpersonal zur Wartung oder zum Austausch kontaktieren.
II. Fehler: Übermäßig hoher Anlaufstrom
(I) Fehlerursachen
1. Unzureichende Materialvorwärmung: Die Heizzeit der einzelnen Heizzonen des Extruders ist unzureichend, das Material erreicht nicht die voreingestellte Plastifizierungstemperatur und die Fließfähigkeit ist schlecht, was dazu führt, dass der Hauptmotor beim Anlauf extrem hohes Drehmoment überwinden muss, wodurch der Strom in die Höhe schnellt.
2. Heizstäbe-Störungen: Der Ausfall einer oder mehrerer Heizzonen führt zu schlechter lokaler Materialplastifizierung, erhöht die Last des Hauptmotors und steigert den Anlaufstrom.
(II) Lösungen
1. Vorwärmzeit verlängern: Vor dem Start den Materialplastifizierungszustand durch von Hand Kurbeln prüfen; fühlt sich der Widerstand hoch an, die Heizzeit verlängern, bis das Material die vorgeschriebene Plastifizierungstemperatur erreicht hat und sich leicht von Hand kurbeln lässt.
2. Heizstäbe überholen: Betriebsstatus der einzelnen Heizzonen nacheinander prüfen, Durchgangszustand der Heizelemente mit einem Multimeter messen, beschädigte Heizstäbe ersetzen und den normalen Betrieb des Heizsystems sicherstellen.
III. Fehler: Instabiler Betriebsstrom
(I) Fehlerursachen
1. Anomalie des Fördersystems: Unstabiler Betrieb des Dosierers führt zu Schwankungen der Materialzufuhrmenge, und die Last des Hauptmotors schwankt mit der Änderung der Zufuhrmenge, was zu instabilem Strom führt.
2. Probleme mit den Hauptmotorlagern: Beschädigung oder mangelnde Schmierung der Hauptmotorlager erhöht den Betriebswiderstand ungleichmäßig, was zu Schwankungen der Motorlast und instabilem Strom führt.
3. Heating system faults: Intermittent failure of a certain section of heater leads to unstable material plasticization degree, increases the fluctuation of the main motor’s operating resistance, and causes unstable current.
4. Probleme bei der Schneckenmontage: Falsche Spezifikationen oder Phasenversatz der Schneckeneinstellscheibe oder Interferenz zwischen Schneckenelementen führen zu plötzlichen Laständerungen des Hauptmotors während des Betriebs und zu Stromschwankungen.
(II) Lösungen
1. Fördersystem überholen: Dosierermotor, Getriebe und Trichterfüllstand prüfen, Dosiererfehler beseitigen und gleichmäßige, stabile Zufuhrmenge sicherstellen.
2. Motorlager warten: Hauptmotor demontieren, um den Lagerzustand zu prüfen, das Lagergehäuse reinigen und zugelassene Schmiermittel zugeben; falls die Lager beschädigt sind, rechtzeitig durch Lager desselben Typs ersetzen.
3. Heizsystem reparieren: Umfassende Inspektion aller Heizzonen und Temperaturregelsysteme, intermittierend fehlerhafte Heizelemente ersetzen und gleichmäßige, stabile Beheizung sicherstellen.
4. Schneckenmontage anpassen: Nach Abschalten der Maschine Spezifikationen und Phase der Schneckeneinstellscheibe prüfen, Schnecke herausziehen, um Elementinterferenz zu prüfen, und Schneckenmontage normgerecht neu zusammenbauen.
IV. Fehler: Abnormales Geräusch vom Hauptmotor
(I) Fehlerursachen
1. Lagerschaden: Verschleiß der Lagerkugeln, Kratzer auf den Laufbahnen oder Beschädigung der Käfige der Hauptmotorlager führen zu metallischen Reibungsgeräuschen und Aufprallgeräuschen während des Betriebs.
2. Faults of thyristor rectifier circuit: Damage to a certain thyristor element in the main motor’s thyristor rectifier circuit leads to abnormal current output and abnormal noise during motor operation.
(II) Lösungen
1. Beschädigte Lager ersetzen: Hauptmotor demontieren, beschädigte Lager ersetzen, dabei sicherstellen, dass das Lagerspiel den Anforderungen entspricht, und ausreichend Schmiermittel zugeben.
2. Overhaul the rectifier circuit: Check the main motor’s thyristor rectifier circuit, detect the performance of thyristor elements with a multimeter, replace damaged thyristor elements, and ensure stable current output of the circuit.
V. Fehler: Übermäßiger Temperaturanstieg der Hauptmotorlager
(I) Fehlerursachen
1. Mangelhafte Schmierung: Unzureichende Schmiermittel für Lager, falsche Typen oder Alterung und Verschlechterung der Schmiermittel führen zu erhöhtem Reibungswiderstand und übermäßiger Wärmeentwicklung während des Lagerbetriebs.
2. Starker Lagerschleiß: Nach langem Gebrauch der Lager verstärkt sich der Verschleiß von Kugeln und Laufbahnen, und die Reibungswärmeentwicklung während des Betriebs nimmt zu, was zum Temperaturanstieg führt.
(II) Lösungen
1. Schmierbedingungen optimieren: Alternde Schmiermittel im Lagergehäuse reinigen, ausreichend Schmiermittel des vom Gerät benötigten Typs zugeben und ausreichende Schmierung der Lager sicherstellen.
2. Verschlissene Lager ersetzen: Verschleißgrad der Lager prüfen; falls der Verschleiß über dem Standard liegt, rechtzeitig durch neue Lager ersetzen, um schwerwiegendere Motorfehler durch Lagerschäden zu vermeiden.
VI. Fehler: Überlastbetrieb des Hauptmotors
(I) Fehlerursachen
1. Plötzliche Änderung der Prozesslast: Ein plötzlicher Anstieg der Zufuhrmenge des Extruders oder übermäßige Materialhärte/-viskosität führt zu einem scharfen Anstieg der Last des Hauptmotors, der die Nennlast überschreitet.
2. Geräteblockade: Eindringen von Metallfremdkörpern in das Extrusionssystem oder Schneckenblockade führen zu einem scharfen Anstieg des Betriebswiderstands des Hauptmotors und verursachen Überlast.
3. Falsche Motorauswahl: Die Nennleistung des Hauptmotors ist zu gering, um den tatsächlichen Produktionslastanforderungen gerecht zu werden, was zu langfristigem Überlastbetrieb führt.
(II) Lösungen
1. Prozessparameter stabilisieren: Fördergeschwindigkeit anpassen, um gleichmäßige Zufuhrmenge sicherzustellen; Materialeigenschaften prüfen, verhindern, dass unqualifiziertes Material in den Extruder gelangt, und plötzliche Laständerungen reduzieren.
2. Geräteblockade beseitigen: Maschine sofort stoppen, Extrusionssystem und Maschinenkopf demontieren, interne Fremdkörper reinigen, Schneckenverschleißstatus prüfen und Gerät nach Reparatur neu starten.
3. Motorauswahl optimieren: Hauptmotor gemäß den tatsächlichen Produktionslastanforderungen durch einen mit größerer Nennleistung ersetzen und sicherstellen, dass die Motorleistung einen Spielraum von 10 %–20 % aufweist, um langfristigen Überlastbetrieb zu vermeiden.
VII. Präventivmaßnahmen für Hauptmotorfehler
1. Bedienverfahren standardisieren: Während Start, Stopp und Produktionsprozessen strikt nach den Bedienverfahren vorgehen, um fehlerbedingte Störungen zu vermeiden, z. B. ausreichendes Vorwärmen, gleichmäßige Zufuhr und korrekte Start- und Stopp-Reihenfolge sicherstellen.
2. Tägliche Wartung verstärken: Schmierzustand der Hauptmotorlager regelmäßig prüfen, Schmiermittel rechtzeitig ergänzen oder ersetzen; Stromkreissystem, Verriegelungsschutzeinrichtung und Frequenzumrichter regelmäßig prüfen, um den normalen Betrieb aller Komponenten sicherzustellen; Motor-Kühlgerät regelmäßig reinigen, um gute Wärmeabfuhr zu gewährleisten.
3. Monitor operating parameters: Real-time monitor the main motor’s current, temperature, speed and other parameters during production, set overload and overtemperature protection thresholds, and immediately stop the machine for troubleshooting once parameters are abnormal to avoid fault expansion.
4. Prozessanpassung optimieren: Prozessparameter entsprechend Materialeigenschaften und Produktionsanforderungen vernünftig anpassen, um sicherzustellen, dass die Hauptmotorlast stabil im Nennbereich bleibt; häufige Anpassungen von Zufuhrmenge, Temperatur und anderen Parametern vermeiden, um Motorlastschwankungen zu reduzieren.
VIII. Fazit
Häufige Fehler des Hauptmotors von Doppelschneckenextrudern hängen meist mit nicht standardisierter Bedienung, unzureichender Wartung, Prozessschwankungen und unsachgemäßer Gerätemontage zusammen. In der tatsächlichen Produktion ist es notwendig, Fehlerphänomene genau zu identifizieren, Fehlerursachen eingehend zu analysieren und gezielte Lösungen für eine schnelle Beseitigung zu ergreifen; gleichzeitig tägliche Präventivwartung zu verstärken, Bedienverfahren zu standardisieren und Prozessanpassung zu optimieren, um die Häufigkeit von Hauptmotorfehlern wirksam zu reduzieren und den stabilen und effizienten Betrieb des Extruders sicherzustellen. Bei komplexen Fehlern wird empfohlen, Fachtechniker zur Wartung zu kontaktieren, um Sekundärschäden durch Selbstdemontage zu vermeiden.







