

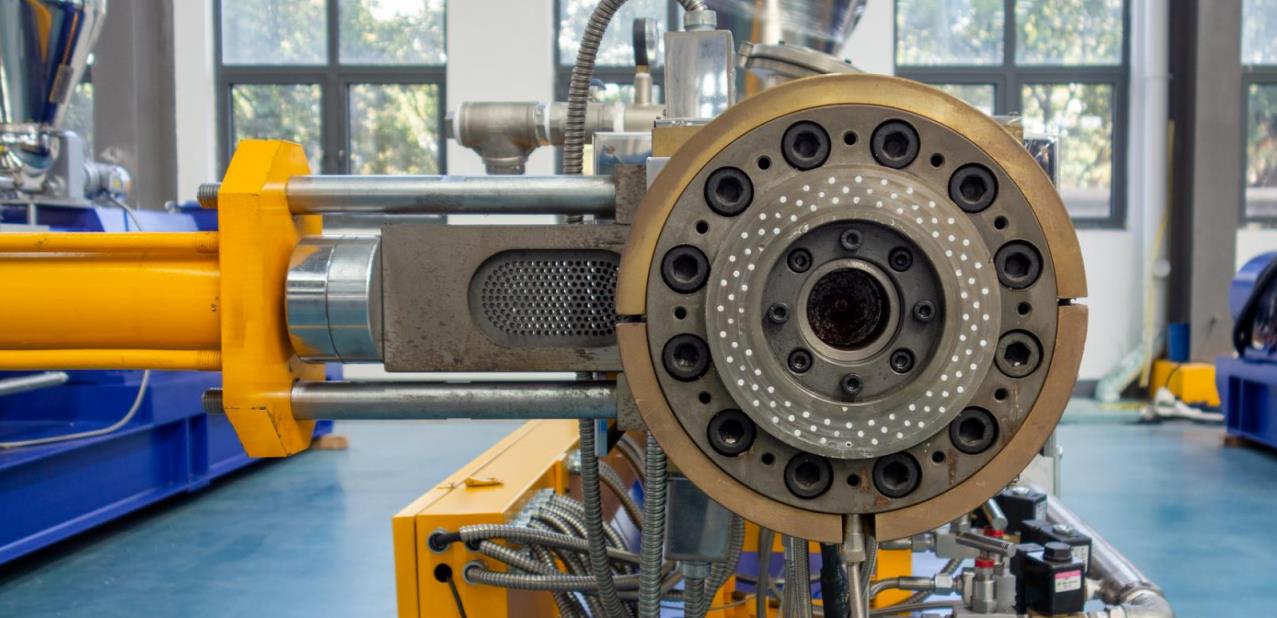
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Sebagai peralatan inti dalam pengolahan polimer, ekstruder ganda silinder banyak digunakan dalam modifikasi plastik, ekstrusi profil, pembuatan bahan komposit, dan bidang lainnya. Kepala die, sebagai komponen utama untuk pembentukan bahan dan keluaran, status keluaran langsung menentukan kualitas produk dan efisiensi produksi. Dalam produksi nyata, keluar yang tidak halus atau penyumbatan pada kepala die adalah kesalahan yang umum, yang tidak hanya menyebabkan penghentian produksi, tetapi juga dapat menyebabkan masalah sekunder seperti karbonisasi bahan dan kerusakan peralatan. Artikel ini akan menganalisis secara sistematis penyebab utama kesalahan ini dan menawarkan solusi dan pemecahan masalah yang sesuai untuk memberikan referensi untuk penanganan kesalahan di tempat.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: I. Analisis Penyebab Utama Kesalahan
The essence of unsmooth discharge or blockage at the die head of the twin-screw extruder is “the flow resistance of materials in the die head area is greater than the extrusion thrust”. The causes can be divided into four categories: material characteristics, equipment status, process parameters, and operating specifications. The details are as follows:
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan secara tepat seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: (I) Karakteristik bahan tidak memenuhi persyaratan pengolahan
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: Bahan adalah dasar dari proses ekstrusi, dan sifat fisik dan kimia mereka secara langsung mempengaruhi keadaan aliran bahan di tabung dan kepala die. Masalah umum meliputi:
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kandungan kelembaban yang terlalu tinggi dari bahan baku: Jika polimer higroskopis (seperti PA, PET, PC, dll.) tidak kering sepenuhnya, kelembaban dalam bahan akan dengan cepat menguap di lingkungan suhu tinggi dari tabung, membentuk sejumlah besar uap air. Uap air ini tidak dapat dikeluarkan tepat waktu karena kenaikan tekanan tiba-tiba di area kepala die, yang akan menghambat aliran bahan. Pada saat yang sama, hal ini akan menyebabkan gelembung di dalam bahan, dan dalam kasus yang parah, bahan akan menempel dan menutup di pembukaan kepala die.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kelebihan kotoran atau ukuran partikel yang tidak seragam dari bahan baku: Kotoran seperti serpihan logam, pasir dan kerikil, serta gumpalan keras yang tidak dipelintir yang tercampur dalam bahan baku akan menumpuk pada layar filter dan saluran aliran kepala die, dan secara bertahap membentuk penyumbatan. Selain itu, perbedaan yang terlalu besar dalam ukuran partikel bahan baku akan menyebabkan pengisian yang tidak merata, dan bahan lokal akan membentuk gumpalan keras karena pelintiran yang tidak memadai, yang akan menutup saluran aliran saat mengalir ke kepala die bersama dengan bahan-bahan tersebut.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Formula bahan baku yang tidak masuk akal: Jika jumlah penambahan pengisi (seperti karbonat kalium, bubuk talc) dalam bahan baku terlalu banyak, atau kandungan pelumas tidak mencukupi, kelenturan bahan akan turun drastis, dan resistensi gesekan di saluran aliran kepala die akan meningkat, sehingga tidak mungkin diekstrusi dengan lancar. Pada saat yang sama, ketidakcocokan yang buruk dan pemisahan yang tidak merata dari bahan baku yang berbeda juga akan menyebabkan plastifikasi yang tidak mencukupi di tempat-tempat tertentu, yang dapat menyebabkan risiko penyumbatan potensial.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (II) Kerusakan atau anomali struktural komponen peralatan
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kepala penekan dan komponen terkait ekstruder ganda silinder berada dalam lingkungan suhu tinggi, tekanan tinggi, dan gesekan tinggi selama waktu yang lama, yang cenderung mengalami kerusakan atau deformasi struktural, yang menyebabkan penyumbatan saluran keluaran. Masalah spesifik termasuk:
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Pola usaha atau perekat kepala die: Dinding dalam saluran aliran kepala die mengalami kerusakan karena kontak jangka panjang dengan bahan bertekanan tinggi, dan permukaan menjadi lebih kasar, sehingga meningkatkan resistansi aliran bahan. Pada saat yang sama, jika sisa bahan tidak dibersihkan tepat waktu setelah produksi, mereka akan karbonisasi dan menempel pada saluran aliran, dan bahan baru tidak dapat mengalir dengan lancar dalam produksi berikutnya, sehingga terbentuk penyumbatan.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Blokade layar filter atau plat porus: Layar filter dan plat porus adalah komponen utama untuk menyaring kotoran bahan baku. Jika tidak diganti secara teratur, kotoran akan bertambah secara bertahap pada permukaan layar filter, menyebabkan penurunan area lewatannya bahan dan peningkatan tekanan, dan akhirnya keluar yang tidak halus. Selain itu, memilih ukuran mesh yang terlalu besar (presisi penyaringan yang terlalu tinggi) untuk layar filter juga akan menyebabkan resistensi lewatannya bahan yang terlalu tinggi dan menyebabkan blokade.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: Pengecekan elemen baut atau tabung: Elemen pengangkut dan elemen pengaduk pada twin-screw akan mengalami penurunan setelah digunakan dalam jangka waktu yang lama, yang akan menyebabkan penurunan efisiensi pengangkutan bahan dan tekanan ekstrusi yang tidak memadai di kepala die. Setelah dinding dalam tabung mengalami penurunan, koefisien gesekan antara bahan dan tabung menurun, efisiensi plastifikasi menurun, dan bahan yang tidak cukup plastis akan menumpuk dan menutup di kepala die.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Struktur die yang tidak normal: Die adalah komponen akhir untuk pembentukan bahan. Jika desain saluran aliran die tidak masuk akal (seperti tidak ada arus transisi di sudut, perubahan tiba-tiba dalam ukuran saluran aliran), itu akan menyebabkan arus eddy lokal dan penumpukan bahan. Selain itu, kerusakan die, deformasi, atau bahan karbon yang menempel pada permukaan juga akan menghambat ekstrusi bahan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (III) Pengaturan Parameter Proses yang Tidak Rasional
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Parameter proses ekstrusi secara langsung menentukan keadaan plastifikasi dan karakteristik aliran bahan. Pengaturan parameter yang tidak tepat adalah salah satu penyebab utama masalah pengeluaran kepala die. Contohnya meliputi:
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Teks: Parameter suhu yang tidak cocok: Pertama, suhu kepala penekan dan tabung yang berdekatan terlalu rendah, bahan-bahan tidak plastis sepenuhnya, kelenturan buruk, dan mereka menumpuk dan menutup saluran aliran kepala penekan. Kedua, suhu terlalu tinggi, bahan-bahan mengalami degradasi termal dan karbonisasi, menempel pada dinding dalam kepala penekan dan penekan, dan menghambat pengeluaran. Ketiga, pengaturan gradien suhu tidak masuk akal, dan suhu bahan-bahan di area kepala penekan naik dan turun dengan cepat, menyebabkan fluktuasi kelenturan yang berlebihan dan pengeluaran yang tidak lancar.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Ketidaksesuaian antara kecepatan putar dan kecepatan pengisian: Jika kecepatan pengisian terlalu cepat dan kecepatan putar terlalu rendah, itu akan menyebabkan akumulasi bahan yang berlebihan di dalam tabung, melebihi kapasitas pengangkutan putar. Bahan tidak dapat dikeluarkan tepat waktu, dan akhirnya terhambat di kepala die. Sebaliknya, jika kecepatan pengisian terlalu lambat, jumlah bahan yang diangkut oleh putar tidak mencukupi, dan tekanan di kepala die terlalu rendah, yang menyebabkan keluaran yang kecil dan tidak merata.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Pengaturan tekanan kepala die yang abnormal: Jika tekanan kepala die diatur terlalu tinggi, resistansi aliran bahan meningkat, melebihi dorongan ekstrusi dari baut, yang akan menyebabkan keluarnya yang tidak halus. Jika tekanan diatur terlalu rendah, tekanan pembentukan bahan di kepala die tidak cukup, yang tidak hanya mempengaruhi kualitas pembentukan produk, tetapi juga dapat menyebabkan penumpukan lokal karena aliran bahan yang terlalu cepat (terutama pada saluran aliran yang kompleks dari die).
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (IV) Pelaksanaan spesifikasi operasi dan pemeliharaan yang tidak memadai
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Jaga agar kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipasi ditulis dengan benar - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Standarisasi operasi di tempat dan perawatan harian langsung mempengaruhi kondisi operasi peralatan. Operasi yang tidak tepat cenderung menyebabkan masalah pembuangan kepala die. Contohnya adalah:
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Tekst: Persiapan yang tidak memadai sebelum startup: Sebelum startup, saluran aliran kepala die, saringan filter, dan die tidak dibersihkan secara menyeluruh. Sisa bahan lama dicampur dengan bahan baru, membentuk penyumbatan karena kompatibilitas yang buruk atau plastifikasi yang tidak memadai. Pada saat yang sama, kondisi kering dan keseragaman ukuran partikel bahan baku tidak diperiksa, dan mereka langsung dimasukkan ke dalam produksi, menimbulkan ancaman tersembunyi untuk kerusakan.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Pengawasan yang tidak memadai selama produksi: Selama produksi, parameter utama seperti tekanan kepala die, kondisi keluaran, dan kurva suhu tidak diperhatikan secara real time. Ketika parameter berfluktuasi sedikit, mereka tidak diatur pada waktunya, sehingga menyebabkan masalah yang bertambah besar dan akhirnya menyebabkan penyumbatan. Selain itu, kotoran tidak dibersihkan pada waktunya selama proses pengangkutan bahan baku, sehingga menyebabkan kotoran masuk ke kepala die.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Perawatan peralatan yang tidak memadai: Elemen peniup, tabung, saluran aliran kepala die, dan komponen lainnya tidak secara teratur diperiksa dan dirawat, dan komponen yang sudah aus tidak diganti tepat waktu. Saringan filter tidak diganti sesuai siklus yang ditentukan, sehingga menyebabkan akumulasi zat-zat yang tidak diinginkan dalam jangka panjang. Perawatan sistem pendinginan yang tidak tepat menyebabkan penurunan presisi pengaturan suhu kepala die, yang mempengaruhi karakteristik aliran bahan.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan mengubahnya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: II. Solusi yang Diincar
In view of the above fault causes, we should follow the principle of “first troubleshooting simple factors, then handling complex problems”, and solve them step by step from four aspects: operation adjustment, parameter optimization, equipment maintenance and raw material control. The specific measures are as follows:
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Tekst: (I) Pengendalian Bahan Baku: Pastikan Bahan Baku Memenuhi Persyaratan Prosesan
- Domain: manufaktur peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kendalikan dengan ketat kadar air dalam bahan baku: Buat proses pengeringan yang masuk akal sesuai dengan karakteristik bahan baku. Misalnya, bahan baku PA6 perlu dikeringkan pada suhu 100-120ºC selama 4-6 jam, dan bahan baku PET perlu dikeringkan pada suhu 160-180ºC selama 6-8 jam untuk memastikan kadar air dalam bahan baku kurang dari 0,05%. Tutup dan simpan pada waktunya setelah pengeringan agar tidak menyerap kembali air.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Tingkatkan pemeriksaan dan pencampuran bahan baku: Sebelum menggunakan bahan baku, hapus kotoran dan debu logam melalui saringan bergetar, pemisah magnet, dan peralatan lainnya. Untuk bahan baku dengan ukuran partikel yang tidak seragam, lakukan pengadukan atau pengayakan terlebih dahulu untuk memastikan ukuran partikel yang seragam. Optimalisasi formula bahan baku, kendalikan secara wajar jumlah penambahan bahan pengisi (biasanya tidak melebihi 50%), dan tingkatkan dengan tepat pelumas (seperti stearat seng, EBS) untuk meningkatkan kelenturan bahan.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Verifikasi kompatibilitas bahan baku: Untuk bahan baku yang diproses secara campuran, lakukan uji skala kecil terlebih dahulu untuk memverifikasi kompatibilitasnya, menghindari plastifikasi yang tidak memadai karena kompatibilitas yang buruk.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (II) Penyesuaian Operasi: Standarisasi Proses Operasi dan Penyelesaian Masalah Bahaya Terkubur Secara Tepat
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Meningkatkan pekerjaan persiapan sebelum startup: Bersihkan dengan lengkap saluran aliran kepala die, filter layar, dan die sebelum startup, yang dapat dilakukan dengan pembersihan pencairan suhu tinggi atau pembersihan mekanis untuk memastikan tidak ada bahan sisa. Periksa keadaan pengeringan dan keseragaman ukuran partikel bahan baku untuk memastikan mereka memenuhi persyaratan pemrosesan. Periksa apakah sensor tekanan kepala die dan sensor suhu bekerja dengan normal.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Optimalisasi pemantauan proses produksi: Perhatikan secara real-time kurva tekanan kepala die. Jika tekanan terus meningkat (melebihi 10% dari rentang normal), segera kurangi kecepatan pemasukan atau tingkatkan kecepatan baut. Jika tekanan masih tidak turun, matikan mesin untuk memeriksa layar filter dan saluran aliran. Perhatikan keadaan keluaran. Jika terjadi masalah seperti keluaran tidak merata, patahnya strip, dan permukaan kasar, sesuaikan suhu dan tekanan kepala die pada waktunya. Bersihkan secara teratur pipa pengangkutan bahan baku untuk mencegah akumulasi zat asing.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Standarisasikan prosedur penutupan dan pembersihan: Setelah produksi, pertama-tama matikan perangkat pemasukan. Setelah bahan-bahan di dalam tabung sebagian besar dikeluarkan, turunkan kecepatan baut dan suhu kepala die, kemudian demobilkan kepala die, saringan, dan die, dan bersihkan bahan-bahan yang tersisa dengan seksama untuk mencegah karbonisasi dan pengikatan bahan. Setelah dibersihkan, pasang komponen-komponen sesuai dengan peraturan untuk mempersiapkan produksi berikutnya.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: (III) Optimalisasi Proses: Sesuaikan Parameter untuk Menjamin Plastifikasi dan Aliran Bahan yang Stabil
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Optimalisasi parameter suhu: Sesuaikan suhu kepala die dan silinder berdekatan sesuai dengan karakteristik bahan baku agar bahan baku dapat dipelintir secara penuh tanpa degradasi termal. Misalnya, saat memproses bahan baku PP, suhu kepala die dapat ditetapkan pada 180-200ºC; saat memproses bahan baku PA6, suhu kepala die dapat ditetapkan pada 230-250ºC. Pada saat yang sama, tentukan secara wajar gradien suhu (perbedaan suhu antara area berdekatan tidak lebih dari 20ºC) untuk menghindari perubahan suhu yang tiba-tiba dari bahan baku di area kepala die.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Tekst: Sesuaikan kecepatan baut dan kecepatan pemberian: Tentukan rasio yang sesuai antara kecepatan baut dan kecepatan pemberian sesuai dengan model peralatan dan karakteristik bahan baku. Umumnya, ketika kecepatan baut meningkat, kecepatan pemberian dapat ditingkatkan secara tepat untuk memastikan waktu tinggal yang wajar dari bahan di dalam tabung (biasanya 2-5 menit), yang tidak hanya memastikan plastifikasi yang lengkap, tetapi juga menghindari akumulasi. Jika terjadi pengeluaran yang tidak lancar, terlebih dahulu kurangi kecepatan pemberian, perhatikan perubahan tekanan, dan kemudian tingkatkan secara bertahap kecepatan baut.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Sesuaikan tekanan kepala die secara wajar: Kontrol tekanan kepala die dalam kisaran yang wajar (biasanya 10-30MPa) sesuai dengan persyaratan pembentukan produk. Jika tekanan terlalu tinggi, tingkatkan secara tepat bagian pembuangan die atau kurangi kecepatan pengisian; jika tekanan terlalu rendah, kurangi secara tepat bagian pembuangan die atau tingkatkan kecepatan pengisian untuk memastikan aliran bahan yang stabil di kepala die.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: (IV) Perawatan Peralatan: Pemeriksaan Rutin untuk Menjamin Operasi Normal Komponen
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Inspeksi dan ganti komponen yang rentan secara teratur: Inspeksi layar filter dan plat porus sekali seminggu, dan gantilah mereka sesuai dengan penumpukan zat-zat yang tidak diinginkan (umumnya ganti layar filter setiap 8-12 jam produksi). Inspeksi kerusakan elemen baut dan dinding dalam tabung sekali sebulan. Jika jumlah kerusakan melebihi 0,5 mm, gantilah atau perbaiki pada waktunya. Inspeksi kerusakan dan deformasi saluran aliran kepala penekan dan penekan sekali per tiga bulan, dan poles atau gantilah komponen yang sangat rusak.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Jaga sistem kontrol suhu dan tekanan: Secara teratur kalibrasi sensor suhu dan sensor tekanan untuk memastikan akurasi pengukuran. Periksa apakah kawat pemanas dan pipa air pendingin bekerja dengan normal untuk menghindari kegagalan kontrol suhu karena pemanasan tidak merata atau pendinginan yang buruk. Bersihkan saluran pengeluaran panas sistem kontrol suhu untuk memastikan pengeluaran panas peralatan yang normal.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Optimalkan desain struktur kepala die: Untuk kepala die dengan desain saluran aliran yang tidak masuk akal, modifikasi dapat dilakukan, seperti menambahkan arsisi transisi di sudut saluran aliran dan mengoptimalkan sudut perubahan gradien bagian saluran aliran untuk mengurangi resistansi aliran bahan. Pilih ukuran mesh layar filter yang sesuai (biasanya 40-120 mesh) sesuai dengan karakteristik bahan baku yang diproses untuk menjaga keseimbangan antara efek penyaringan dan kemampuan bahan melewati.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: III. Upaya Pencegahan
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: Untuk mengurangi terjadinya pembuangan yang tidak lancar atau penyumbatan di kepala die pada ekstruder ganda, selain solusi di atas, sistem pencegahan yang baik juga harus ditetapkan:
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Tetapkan standar inspeksi bahan baku: Inspeksi indikator seperti kandungan kelembaban, ukuran partikel, dan kandungan zat-zat yang tidak diinginkan dari setiap batch bahan baku, dan melarang bahan baku yang tidak memenuhi standar untuk diproduksi.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Susun prosedur operasional yang standar: Jelaskan spesifikasi operasional untuk persiapan sebelum startup, pemantauan proses produksi, dan pembersihan saat berhenti, serta lakukan pelatihan profesional bagi operator untuk memastikan penerapan yang standar.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Teks: Buat rencana pemeliharaan peralatan secara teratur: Susun rencana pemeliharaan harian, mingguan, bulanan, dan kuartalan sesuai dengan waktu operasi peralatan untuk segera menemukan dan menangani kerusakan komponen, perubahan parameter, dan masalah lainnya.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Buat akun kesalahan: catat waktu terjadinya, penyebab, solusi, dan dampak setiap masalah pengeluaran kepala die, ringkaskan pengalaman dan pelajaran, dan terus-menerus optimalkan proses produksi dan rencana perawatan peralatan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: IV. Kesimpulan
Unsmooth discharge or blockage at the die head of the twin-screw extruder is the result of the combined action of multiple factors, with the core being “insufficient material plasticization” and “excessive flow resistance”. In actual production, comprehensive investigation should be carried out from four dimensions: raw materials, operation, process and equipment. Simple problems should be solved first by adjusting operation and process parameters, and then in-depth treatment should be carried out for complex problems such as equipment wear and raw material formula. At the same time, establishing a sound preventive system can effectively reduce the fault occurrence rate and ensure the continuity and stability of production. Through scientific fault analysis and standardized handling processes, we can not only quickly solve the die head discharge problem, but also extend the service life of the equipment and improve product quality and production efficiency.







