

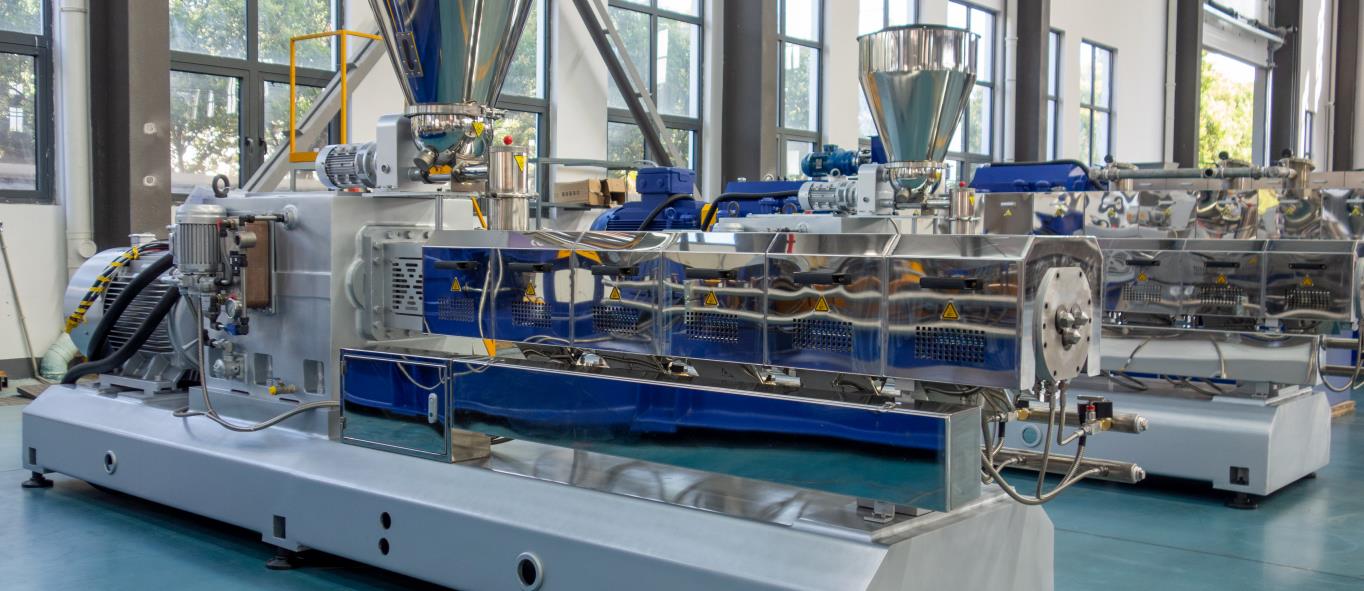
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Sebagai peralatan inti dalam bidang pengolahan bahan polimer, stabilitas output ekstrusi dari ekstruder ganda serat langsung menentukan konsistensi kualitas produk, efisiensi produksi, dan biaya produksi. Dalam produksi nyata, fluktuasi output ekstrusi adalah masalah umum, yang tidak hanya menyebabkan deviasi dalam dimensi produk dan kinerja yang tidak merata, tetapi juga dapat menyebabkan masalah rantai seperti kelebihan beban peralatan dan degradasi bahan. Artikel ini akan menganalisis secara mendalam penyebab utama output ekstrusi yang tidak stabil dari dimensi kunci seperti karakteristik bahan baku, status peralatan, parameter operasi, dan lingkungan proses, serta menawarkan solusi yang dapat diandalkan secara ilmiah untuk memberikan referensi teknis bagi praktik produksi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Teks: I. Analisis Penyebab Utama Produksi Ekstrusi yang Tidak Stabil
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Tekst: (I) Fluktuasi Karakteristik Bahan Baku: Faktor-faktor Penyebab Utama
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Bahan baku adalah dasar dari proses ekstrusi, dan fluktuasi dalam sifat fisik dan kimia mereka akan secara langsung mengganggu keseimbangan bahan dalam proses ekstrusi, yang mengakibatkan hasil ekstrusi yang tidak stabil. Manifestasinya spesifik adalah sebagai berikut:
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Ukuran dan distribusi partikel yang tidak seragam dari bahan bakuDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Tekst: : Jika ukuran partikel bahan baku bervariasi secara besar, atau terdapat aglomerasi dan bubuk halus yang berlebihan, hal ini akan menyebabkan fluktuasi dalam kepadatan pengisian bahan selama proses pengisian. Partikel yang besar cenderung menyebabkan penyumbatan port pengisian, sementara bubuk halus mungkin menyebabkan pembentukan jembatan karena kelembutan yang berlebihan. Keduanya akan membuat jumlah bahan yang masuk ke dalam silinder berfluktuasi, yang langsung menyebabkan fluktuasi dalam output ekstrusi.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Kandungan Kelembaban yang Berlebihan atau Fluktuatif dari Bahan BakuDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Untuk bahan polimer higroskopis (seperti PVC, PA, PET, dll.), jika pengeringan tidak cukup atau tingkat pengeringan tidak konsisten, kelembaban dalam bahan akan dengan cepat menguap di lingkungan bertekanan tinggi dalam tabung, menghasilkan banyak gelembung. Gelembung akan mengisi ruang yang efektif dalam tabung, mengganggu aliran bahan secara terus-menerus. Pada saat yang sama, proses pecahnya gelembung akan mempengaruhi aliran bahan, menyebabkan fluktuasi periodik dalam output ekstrusi. Selain itu, kelembaban juga dapat menyebabkan kerusakan bahan, yang semakin memperburuk ketidakstabilan ekstrusi.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Perbedaan dalam Formulasi dan Proporsi Bahan BakuDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Dalam satu batch bahan baku, distribusi berat molekul resin yang tidak konsisten dan kecepatan aliran cair (MFR), atau perbedaan dalam proporsi dan kemampuan dispersi dari bahan tambahan (seperti plastisator, pengisi, stabilisator) akan menyebabkan fluktuasi dalam karakteristik mencair dan viskositas bahan. Ketika viskositas terlalu tinggi, resistensi pengangkutan bahan meningkat dan output ekstrusi menurun; ketika viskositas terlalu rendah, bahan cenderung meluncur dan efisiensi pengangkutan tidak stabil, yang pada akhirnya tercermin dalam fluktuasi output ekstrusi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (II) Kesalahan Sistem Peralatan: Core Crux
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Status komponen utama dari ekstruder ganda, seperti sistem pemasukan, pengumpan-pengumpan, sistem transmisi, dan sistem kontrol suhu, secara langsung menentukan stabilitas proses ekstrusi. Kerusakan peralatan atau kerusakan adalah inti utama yang menyebabkan hasil ekstrusi yang tidak stabil, termasuk aspek-aspek khusus berikut:
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Teks: Sistem Pemberian Makanan Tidak NormalDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Sistem pemasukan adalah langkah pertama bagi bahan untuk masuk ke dalam tabung, dan stabilitasnya langsung mempengaruhi jumlah pemasukan. Masalah umum termasuk: ① Fluktuasi kecepatan pemasok, seperti kegagalan sistem kontrol kecepatan konversi frekuensi, penurunan kinerja motor, dan kerusakan pengurang, yang menyebabkan kecepatan pemasok yang tidak stabil; ② Kerusakan atau penyumbatan pemasok, kerusakan akan mengurangi efisiensi pemasukan, dan penyumbatan akan menyebabkan gangguan atau pemasukan yang tidak lancar; ③ Desain yang tidak masuk akal dari port pemasukan, seperti sudut saluran pemasukan yang terlalu kecil dan sudut mati, yang menyebabkan penumpukan bahan atau aliran yang tidak lancar, yang mempengaruhi kontinuitas pemasukan.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisan secara tepat seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Deviation Penggunaan atau Penyusunan dari Penyusunan Screw-BarrelDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: : Screw dan barrel adalah komponen inti untuk pengangkutan, pencairan, dan pencampuran bahan, dan akurasi pasangan mereka secara langsung mempengaruhi efisiensi pengangkutan. ① Penurunan gigi: Setelah penggunaan jangka panjang, gigi dan celah gigi screw akan tergores, yang menyebabkan peningkatan kebocoran bahan di celah gigi screw, dan kapasitas pengangkutan yang efektif akan menurun dan fluktuasi; ② Penurunan dinding barrel: Setelah dinding dalam barrel tergores, celah dengan gigi meningkat, yang juga memperburuk kebocoran bahan dan mengganggu stabilitas pengangkutan; ③ Deviasi perakitan gigi: Penyesuaian yang tidak tepat dari paralelisme dan celah pasangan gigi akan menyebabkan kekuatan yang tidak merata selama operasi gigi, fluktuasi kecepatan, dan akibatnya mempengaruhi output ekstrusi; ④ Kerusakan bantalan dorong: Bantalan dorong bertanggung jawab untuk menopang gaya axial gigi. Jika rusak, itu akan menyebabkan gerakan axial gigi, mengganggu pengangkutan bahan yang stabil dalam barrel dan memicu fluktuasi yang parah dalam output ekstrusi.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Gagalnya Sistem Pengendalian SuhuDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkan mereka. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Suhu adalah parameter utama untuk mencairkan dan mengalirkan bahan. Kesalahan sistem kontrol suhu akan menyebabkan fluktuasi suhu di setiap bagian tabung, sehingga mempengaruhi viskositas bahan dan karakteristik pengangkutan. ① Kesalahan pemanas: Misalnya kerusakan pemanas dan kontak yang buruk, yang menyebabkan suhu lokal rendah, pencairan bahan yang tidak cukup, bahan dingin, dan peningkatan resistansi pengangkutan; ② Kesalahan sistem pendinginan: Blokade atau aliran yang tidak cukup dari kipas pendingin dan sirkuit air pendingin, yang menyebabkan suhu tabung yang terlalu tinggi, kerusakan bahan atau penurunan viskositas yang berlebihan, dan efisiensi pengangkutan yang tidak stabil; ③ Kesalahan sensor suhu: Deviasi pengukuran atau kegagalan sensor menyebabkan kesalahan dalam sistem kontrol suhu, mengeluarkan perintah pemanasan/pendinginan yang tidak benar, dan memicu fluktuasi suhu yang parah.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya - jangan terjemahkan. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Teks: Kerusakan Sistem TransmisiDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Sistem transmisi bertanggung jawab untuk menyediakan daya yang stabil untuk operasi baut, dan kegagalannya akan menyebabkan fluktuasi kecepatan baut. ① Kegagalan motor: Kecepatan motor yang tidak stabil, daya keluaran yang tidak mencukupi, atau seringnya pengaktifan perlindungan kelebihan beban; ② Kegagalan reducer: Penurunan gigi reducer dan kurangnya pelumasan menyebabkan penurunan efisiensi transmisi dan transmisi kecepatan yang tidak stabil; ③ Kegagalan transmisi pita/ketinggian: Pita yang longgar, rantai yang rusak, atau ketegangan yang tidak tepat akan menyebabkan ketergelinciran dan melompat saat transmisi kecepatan, yang menyebabkan fluktuasi kecepatan baut.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: (III) Pengaturan Parameter Operasi yang Tidak Sesuai: Pengaruh Manusia
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Rasionalitas parameter operasi secara langsung mempengaruhi stabilitas proses ekstrusi. Pengaturan parameter yang tidak tepat atau penyesuaian yang sering akan mengganggu keseimbangan pencairan dan pengangkutan bahan di tabung, yang menyebabkan fluktuasi output ekstrusi:
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: Kesalahan keterkaitan antara kecepatan putar dan kecepatan pemberianDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Produksi ekstrusi dari ekstruder ganda pasang berhubungan erat dengan kecepatan pasangan dan kecepatan pemasukan, dan keduanya perlu menjaga keseimbangan proporsional tertentu. Jika kecepatan pemasukan terlalu cepat, melebihi kapasitas pengangkutan maksimum dari pasangan, itu akan menyebabkan akumulasi bahan dan penyumbatan di port pemasukan; jika kecepatan pemasukan terlalu lambat, rongga pasangan tidak dapat terisi sepenuhnya, yang menyebabkan kapasitas pengangkutan efektif yang tidak mencukupi. Selain itu, jika penyesuaian kedua tidak disinkronkan, itu akan menyebabkan fluktuasi dalam tingkat penuhan bahan, sehingga menyebabkan produksi ekstrusi yang tidak stabil.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Pengaturan Parameter Suhu yang Tidak RasionalDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : ① Pengaturan suhu gradien yang tidak tepat di setiap bagian tabung, seperti suhu yang terlalu tinggi di bagian pengisian yang menyebabkan pencairan dan perekat bahan pada propeler, atau suhu yang terlalu rendah di bagian homogenisasi yang menyebabkan pencairan bahan yang tidak cukup; ② Penyesuaian suhu yang sering dengan amplitudo yang terlalu besar setiap kali, yang mengganggu keadaan stabil pencairan dan aliran bahan.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Fluktuasi yang terlalu besar pada tekanan kepala cetakanDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Tekanan kepala die berkorelasi negatif dengan output ekstrusi. Jika cetakan kepala die terblokir atau saringan filter tidak diganti tepat waktu, tekanan kepala die akan naik dengan cepat dan output ekstrusi akan menurun; jika lubang keluaran die sudah aus atau memiliki kesalahan dimensi, tekanan akan tidak stabil, sehingga menyebabkan fluktuasi dalam output ekstrusi. Selain itu, kegagalan pompa cair (jika ada) juga akan menyebabkan fluktuasi tekanan kepala die dan output ekstrusi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (IV) Interferensi Lingkungan Proses: Faktor Eksternal
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Fluktuasi dalam lingkungan produksi juga akan secara tidak langsung mempengaruhi stabilitas proses ekstrusi, yang menyebabkan fluktuasi dalam output ekstrusi: ① Fluktuasi tegangan pasokan listrik: Tegangan yang tidak stabil dari jaringan listrik pabrik akan mempengaruhi operasi normal motor, sistem kontrol suhu, dan sistem pemasakan, yang menyebabkan fluktuasi dalam parameter operasi berbagai komponen; ② Perubahan suhu dan kelembaban lingkungan: Suhu lingkungan yang terlalu rendah akan mempengaruhi kelenturan dan stabilitas pemasakan bahan baku, dan kelembaban lingkungan yang terlalu tinggi akan menyebabkan bahan baku higroskopis menyerap kembali kelembaban, memperburuk fluktuasi dalam kandungan air; ③ Gangguan getaran: Getaran yang dihasilkan oleh operasi peralatan lain di pabrik disalurkan ke ekstruder, yang akan mempengaruhi stabilitas operasi silinder dan sistem pemasakan, dan secara tidak langsung memicu fluktuasi dalam output ekstrusi.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: II. Solusi yang Diincar
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (I) Mengontrol Kualitas Bahan Baku dengan Ketat dan Menstabilkan Karakteristik Bahan
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Standarisasi Proses Pengadaan dan Inspeksi Bahan BakuDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Buat mekanisme seleksi yang ketat untuk pemasok bahan baku, yang mengharuskan pemasok untuk menyediakan laporan kualitas bahan baku yang stabil (termasuk parameter seperti distribusi ukuran partikel, MFR, kandungan air, dan komposisi formula); sebelum bahan baku dimasukkan ke gudang, ambil sampel dan uji indikator kunci untuk memastikan mereka memenuhi persyaratan produksi dan mencegah bahan baku yang tidak memenuhi standar masuk ke produksi.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Teks: Optimalkan Proses Perawatan Bahan BakuDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : ① Untuk bahan baku higroskopis, kembangkan proses pengeringan yang standar, jelaskan parameter seperti suhu pengeringan, waktu, dan volume udara, untuk memastikan bahwa kadar air dari bahan baku yang dikeringkan berada dalam kisaran yang ditentukan secara stabil (misalnya, kadar air dari bahan baku PA harus dikontrol di bawah 0,05%); ② Saring dan hancurkan bahan baku dengan ukuran partikel yang tidak seragam atau aglomerasi untuk memastikan ukuran partikel yang seragam dan kelenturan yang baik dari bahan baku; ③ Jika formula bahan baku berisi beberapa tambahan, campurkan terlebih dahulu untuk memastikan dispersi tambahan yang seragam dan menghindari perbedaan kinerja lokal.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: Tingkatkan Pengelolaan Penyimpanan Bahan BakuDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Simpan bahan baku di gudang kering, berdinding ventilasi, dan suhu konstan untuk menghindari kelembaban dan perubahan suhu; simpan bahan baku dari batch dan jenis yang berbeda secara terpisah untuk mencegah kebingungan dan memastikan konsistensi bahan baku selama proses produksi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis resmi. Tekst: (II) Perawatan Peralatan yang Komprehensif untuk Menjamin Operasi yang Stabil
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Optimalkan Sistem Pemberian MakananDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : ① Inspeksi secara teratur motor, konverter frekuensi, dan reducer feeder untuk memastikan operasi normal dan kecepatan stabil; jika terjadi kerusakan atau kerusakan, perbaiki atau gantilah mereka pada waktunya; ② Bersihkan secara teratur screw pemasakan dan port pemasakan untuk menghindari sisa bahan dan penyumbatan; perbaiki atau gantilah screw pemasakan yang sudah usang untuk memastikan efisiensi pemasakan; ③ Optimalisasi desain port pemasakan, meningkatkan sudut saluran pemasakan, menghilangkan sudut mati, dan instalasi perangkat vibrasi jika diperlukan untuk mempromosikan aliran bahan.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Teks: Jaga Assembly Screw-BarrelDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : ① Inspeksi secara teratur usia gigi dan silinder. Jika usia melebihi kisaran yang diizinkan (misalnya, usia gigi silinder lebih dari 1mm), perbaiki atau gantilah mereka pada waktunya; ② Saat mengasemble gigi, pastikan menyesuaikan paralelisme dan jarak gesekan dari gigi-gigi kembar agar memenuhi persyaratan teknis peralatan; ③ Inspeksi secara teratur usia dan pelumasan bantalan tekanan, gantilah bantalan yang rusak pada waktunya, dan pastikan ada pelumasan yang cukup untuk menghindari gerakan axial gigi.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kalibrasi Sistem Pengendalian SuhuDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : ① Inspeksi secara teratur pemanas, kipas pendingin, dan sirkuit air pendingin untuk memastikan operasi normal fungsi pemanasan dan pendinginan; bersihkan kerak dalam sirkuit air pendingin untuk memastikan aliran pendinginan yang stabil; ② Secara teratur kalibrasi sensor suhu untuk memastikan akurasi pengukuran suhu dan menghindari kesalahan penilaian sistem kontrol suhu; ③ Optimalkan program kontrol suhu, terapkan kontrol suhu bergelombang tersegmentasi, dan hindari penyesuaian suhu yang sering dan besar-besaran.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Perbaiki Sistem TransmisiDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : ① Inspeksi secara teratur status operasi motor, uji stabilitas kecepatan dan daya keluaran, dan hantarkan kegagalan motor pada waktunya; ② Secara teratur pelumasi dan perawatan reducer, gantikan minyak pelumasan yang sudah usang, inspeksi kerusakan gigi, dan perbaiki atau gantikan jika perlu; ③ Sesuaikan ketegangan sabuk/ketinggian, gantikan sabuk/ketinggian yang sudah rusak, dan hindari tergelincir dan melompat selama transmisi.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Jaga kepala die dan pompa cairan: ① Bersihkan kepala pengecoran secara teratur dan gantilah layar filter untuk mencegah kenaikan tekanan yang tajam akibat penyumbatan; inspeksi kerusakan lubang keluar pengecoran dan perbaiki atau gantilah segera; ② Jika dilengkapi dengan pompa cairan, lakukan inspeksi secara teratur terhadap status operasi dan kinerja penutup pompa cairan untuk memastikan pengangkutan yang stabil dan fluktuasi tekanan dalam batas yang diizinkan.
(III) Optimalkan Parameter Operasi dan Standarisasikan Proses Produksi
- Sesuaikan Kecepatan Screw dan Kecepatan Pemberian: Tentukan rasio optimal antara kecepatan screw dan kecepatan pemberian melalui percobaan berdasarkan karakteristik bahan baku dan model peralatan, dan atur kombinasi parameter; selama produksi, hindari penyesuaian yang sering antara kecepatan keduanya. Jika penyesuaian diperlukan, lakukan secara perlahan dan sinkron untuk memastikan tingkat pengisian bahan yang stabil.
- Optimalkan Parameter Suhu dan Tekanan: ① Buat parameter gradien suhu yang standar berdasarkan karakteristik pencairan bahan baku untuk memastikan suhu yang stabil di setiap bagian tabung, pencairan bahan yang cukup tanpa degradasi; ② Pasang sensor tekanan untuk memonitor tekanan kepala pengecoran secara real-time. Jika tekanan berfluktuasi secara berlebihan, lakukan pemeriksaan segera untuk kesalahan seperti pengecoran, layar filter, dan pompa cairan untuk memastikan tekanan stabil dalam kisaran yang ditentukan.
- Standarisasikan Prosedur Operasi: Buat prosedur operasi yang rinci, jelaskan langkah-langkah operasi untuk memulai, menjalankan, dan menutup peralatan; tingkatkan pelatihan operator untuk meningkatkan keterampilan operasi dan menghindari fluktuasi output ekstrusi yang disebabkan oleh kesalahan manusia (seperti pengaturan parameter yang tidak benar dan kecepatan penyesuaian yang berlebihan); buat sistem pencatatan produksi untuk mencatat parameter kunci seperti output ekstrusi, suhu, dan tekanan untuk memudahkan pelacakan dan optimasi selanjutnya.
(IV) Meningkatkan Lingkungan Proses dan Mengurangi Interferensi Eksternal
- Stabilkan Tegangan Listrik: Pasang stabilisator tegangan dan pengubah frekuensi dalam sirkuit pasokan listrik dari ekstruder untuk menghindari dampak fluktuasi tegangan jaringan pada peralatan; lakukan inspeksi secara teratur pada kabel pasokan listrik untuk memastikan koneksi yang stabil dan tidak ada kontak yang buruk.
- Kontrol Suhu dan Kelembaban Lingkungan: Kontrol suhu ruang produksi pada 18-28℃ dan kelembaban pada 50%-60%; pasang AC, dehumidifier, humidifier, dan peralatan lain di ruang produksi untuk menghindari perubahan suhu dan kelembaban lingkungan yang drastis; lakukan perawatan penutupan dan pengeringan lokal pada area pemberian bahan baku yang higroskopis untuk mencegah reabsorpsi kelembaban oleh bahan baku.
- Mengurangi Interferensi Getaran: Pasang ekstruder pada fondasi yang menyerap getaran dan menjaga jarak tertentu dari peralatan lain dengan getaran yang besar; lakukan inspeksi secara teratur pada baut penahan peralatan untuk memastikan mereka kuat dan menghindari getaran yang parah selama operasi peralatan.
III. Kesimpulan
The unstable extrusion output of the twin-screw extruder is the result of the combined effect of multiple factors such as raw materials, equipment, operation, and environment. Its core solution is “source control, process optimization, and full-process monitoring”. Effectively improving the stability of extrusion output can be achieved by strictly controlling raw material quality, comprehensively ensuring stable equipment operation, optimizing operating parameters, and improving the process environment. In addition, establishing a regular equipment maintenance system, standardized production operating procedures, and a real-time parameter monitoring system are the keys to ensuring long-term extrusion stability. In actual production, it is necessary to conduct targeted troubleshooting and formulate personalized solutions in combination with specific equipment models, raw material characteristics, and product requirements to maximize production efficiency and product quality.







