

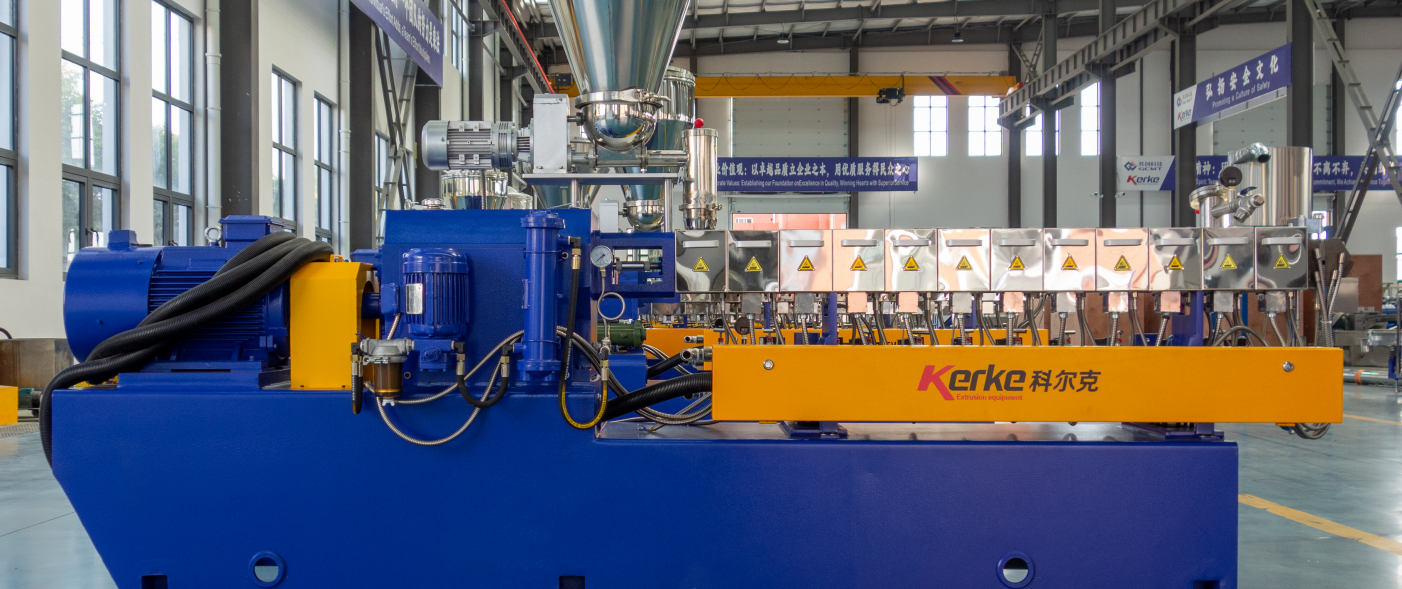
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Ekstruder ganda, dengan kemampuannya yang luar biasa dalam mengangkut bahan, memisahkan plastik, dan dispersi gesekan, telah menjadi peralatan inti untuk produksi berbagai jenis masterbatch, seperti masterbatch warna, masterbatch pengisi, dan masterbatch fungsional. Stabilitas kualitas (seperti keseragaman dispersi, konsistensi ukuran partikel), tingkat kepatuhan kinerja, dan efisiensi produksi produk masterbatch erat kaitannya dengan pengaturan parameter peralatan inti dari ekstruder. Permintaan produksi untuk berbagai jenis masterbatch (seperti masterbatch pengisi dengan jumlah pengisian yang tinggi, masterbatch warna dengan kekuatan pewarnaan yang tinggi, dan masterbatch fungsional termosensitiv) sangat bervariasi, dan perlu dilakukan optimasi yang terfokus pada parameter peralatan. Artikel ini akan secara sistematis mengelompokkan parameter peralatan inti yang perlu difokuskan saat memproduksi berbagai jenis masterbatch menggunakan ekstruder ganda, dan menganalisis mekanisme pengaruhnya terhadap produksi masterbatch.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: I. Parameter yang Berhubungan dengan Sistem Screw
The screw system is the “core heart” of the twin-screw extruder. Its parameters directly determine the shear strength, mixing effect, and conveying efficiency of materials, and are the key factors affecting the dispersion quality of masterbatches.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 1. Kecepatan putar
Kecepatan putar adalah parameter utama untuk menyesuaikan kekuatan shear dan efisiensi produksi, biasanya dinyatakan dalam r/min. Semakin tinggi kecepatan, semakin besar kecepatan shear putar pada bahan, dan semakin kuat gaya shear mekanis pada bahan, yang membantu memecah agregat pengisi atau pigmen dan meningkatkan keseragaman dispersi mereka dalam resin pembawa; pada saat yang sama, kecepatan tinggi dapat meningkatkan kapasitas pengangkutan bahan dan meningkatkan efisiensi produksi. Namun, perlu diperhatikan bahwa kecepatan tidak boleh terlalu tinggi: kecepatan yang terlalu tinggi akan menyebabkan waktu tinggal bahan yang terlalu singkat di dalam tabung, yang dapat menyebabkan plastifikasi yang tidak memadai pada bahan, yang mengakibatkan masalah seperti bagian dalam masterbatch yang tidak matang dan kinerja yang tidak stabil; selain itu, kecepatan yang tinggi juga akan memperburuk kerusakan putar dan tabung serta meningkatkan konsumsi energi, terutama untuk masterbatch pengisi dengan kekerasan tinggi (seperti masterbatch pengisi dari karbonat kalium dan talc), masalah kerusakan lebih terlihat.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan mengartikannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Masterbatch yang berbeda memiliki perbedaan yang signifikan dalam persyaratan kecepatan: saat menghasilkan masterbatch warna dengan kekuatan pewarnaan tinggi, kecepatan yang lebih tinggi diperlukan untuk memastikan dispersi pigmen yang cukup; saat menghasilkan masterbatch fungsional yang sensitif terhadap panas (seperti masterbatch biodegradable dan masterbatch retardan api), kecepatan yang lebih rendah harus dikendalikan untuk mencegah kerusakan bahan yang disebabkan oleh pembentukan panas shear yang berlebihan; saat menghasilkan masterbatch dengan kadar pengisi tinggi, diperlukan keseimbangan antara kecepatan dan jumlah pengisian untuk memastikan dispersi yang merata dari pengisi sambil menghindari pengangkutan bahan yang buruk.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Konfigurasi Propeller
The screw of a twin-screw extruder is usually composed of modular components such as conveying elements, shear elements, and mixing elements. The rationality of the screw configuration directly affects the entire process effect of material “conveying-plasticizing-mixing-dispersing”. When producing different types of masterbatches, the screw configuration needs to be adjusted according to the material properties:
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Tekst: Elemen pengangkut (seperti elemen dengan benang maju): bertanggung jawab utama untuk pengangkutan material ke depan untuk memastikan kontinuitas produksi. Mereka cocok untuk bagian pengisian dan penurunan material, dan perlu diatur dengan bijaksana saat memproduksi berbagai masterbatch untuk memastikan pengangkutan material yang stabil.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Elemen shear (seperti elemen terbalik, blok pengaduk): memberikan kekuatan shear yang kuat untuk memecah agregat bahan. Saat menghasilkan masterbatch warna dan masterbatch fungsional dispersi tinggi, jumlah atau panjang elemen shear perlu ditingkatkan untuk meningkatkan efek dispersi; namun, saat menghasilkan masterbatch yang sensitif terhadap panas, jumlah elemen shear harus dikurangi untuk menurunkan kekuatan shear dan menghindari degradasi bahan.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Elemen pencampuran (seperti disk bergerigi, blok pencampuran internal): fokus pada pencampuran axial dan radial bahan untuk meningkatkan keseragaman komponen bahan. Saat memproduksi masterbatch fungsional multi-komponen (seperti masterbatch komposit antioksidan dan tahan sinar ultraviolet), konfigurasi elemen pencampuran perlu ditingkatkan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Rasio Panjang-Panjang Tangki (L/D)
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Rasio panjang-panjang gigi mengacu pada rasio panjang efektif gigi dengan diameter gigi, yang secara langsung menentukan waktu kedudukan bahan dalam tabung dan efek plastifikasi dan pencampuran. Rasio panjang-panjang yang lebih besar berarti waktu kedudukan bahan yang lebih lama, plastifikasi dan pencampuran yang lebih memadai, dan efek dispersi yang lebih baik, yang cocok untuk produksi masterbatch dengan persyaratan dispersi yang tinggi (seperti masterbatch penambah nanopartikel dan masterbatch warna dengan konsentrasi tinggi); namun, rasio panjang-panjang yang terlalu besar akan meningkatkan biaya peralatan dan konsumsi energi, dan untuk bahan yang sensitif terhadap panas, waktu kedudukan yang terlalu lama cenderung menyebabkan degradasi. Rasio panjang-panjang dari ekstruder gigi kembar untuk produksi masterbatch konvensional biasanya antara 32:1 dan 48:1. Untuk masterbatch dengan kebutuhan tinggi, rasio panjang-panjang yang lebih besar (seperti 40:1 hingga 48:1) dapat dipilih, dan untuk masterbatch yang sensitif terhadap panas, rasio panjang-panjang yang lebih kecil (seperti 32:1 hingga 36:1) dapat digunakan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: II. Parameter terkait suhu tabung
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Suhu silinder merupakan parameter utama untuk memastikan kualitas plastifikasi bahan, yang secara langsung mempengaruhi keadaan mencair, viskositas, dan aktivitas reaksi kimia bahan (seperti reaksi modifikasi masterbatch fungsional). Silinder ekstruder ganda biasanya mengadopsi kontrol pemanasan tersegmentasi (seksian pengisian, seksian plastifikasi, seksian homogenisasi, seksian kepala). Suhu setiap seksian perlu diatur dengan akurat sesuai dengan sifat bahan dan jenis masterbatch untuk menghindari masalah plastifikasi yang tidak memadai atau plastifikasi berlebihan (degradasi).
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 1. Suhu Bagian Pemberian
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Tekst: Fungsi utama bagian pengisian adalah memanaskan bahan padat untuk plastifikasi selanjutnya, dan pengaturan suhu perlu sedang: jika suhu terlalu rendah, kelenturan bahan buruk, yang kemungkinan menyebabkan penyumbatan pengisian dan penyatuan, yang mempengaruhi kontinuitas produksi; jika suhu terlalu tinggi, bahan cenderung meleleh terlalu cepat dan menempel pada baut atau dinding dalam tabung, yang juga menghambat pengisian. Untuk masterbatch yang diproduksi dengan resin pembawa kristalin (seperti PP, PE), suhu bagian pengisian biasanya ditetapkan 50~80℃ di bawah titik leleh resin; untuk resin amorf (seperti PS, ABS), suhu bagian pengisian dapat sedikit lebih tinggi dari suhu transisi kaca.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Suhu Bagian Plastifikasi dan Bagian Homogenisasi
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Suhu bagian plastisasi perlu ditingkatkan secara bertahap untuk memastikan pencairan bahan yang lengkap; suhu bagian homogenisasi perlu stabil 10~30ºC di atas suhu pencairan resin untuk memastikan viskositas yang seragam dari bahan cair, menyiapkan dasar untuk pengadukan, dispersi, dan granulasian selanjutnya. Saat menghasilkan masterbatch yang berbeda, pengaturan suhu perlu disesuaikan dengan sifat resin pembawa dan komponen fungsional:
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Masterbatch warna: Penting untuk memastikan dispersi pigmen yang cukup dalam resin cair. Suhu harus sedikit lebih tinggi dari titik leleh resin pembawa, dan suhu yang terlalu tinggi harus dihindari untuk mencegah degradasi pigmen (misalnya, pigmen organik biasanya memiliki ketahanan suhu yang buruk, dan suhu harus dikontrol di bawah 200 ℃).
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Masterbatch pengisi: Untuk pengisi anorganik seperti kalsium karbonat dan talc, suhu harus memastikan pencairan lengkap dari resin pembawa untuk mengelilingi pengisi. Suhu biasanya dekat dengan suhu pemrosesan resin murni, tetapi suhu yang berlebihan harus dihindari untuk mencegah degradasi resin.
- Heat-sensitive functional masterbatches (such as biodegradable masterbatches, PVC masterbatches): The temperature of the plasticizing section and homogenizing section must be strictly controlled, and a “low-temperature slow plasticization” strategy is usually adopted to avoid material degradation leading to odor or performance degradation.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Suhu Bagian Atas
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Teks: Suhu bagian kepala secara langsung mempengaruhi kelenturan bahan cair dan kualitas granulasi. Jika suhu terlalu tinggi, kelenturan bahan terlalu kuat, yang cenderung menimbulkan pengikatan dan ukuran partikel yang tidak merata selama granulasi; jika suhu terlalu rendah, viskositas bahan tinggi, resistensi ekstrusi meningkat, yang kemungkinan menyebabkan tekanan kepala yang berlebihan dan bahkan patahnya benang. Suhu bagian kepala biasanya 5~10ºC lebih rendah dari suhu bagian homogenisasi untuk memastikan bahwa bahan tetap memiliki kelenturan yang baik dan tidak mudah menempel.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: III. Parameter yang Berhubungan dengan Sistem Pemberian Makanan
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Fungsi utama sistem pengisian adalah untuk mengirimkan bahan-bahan seperti resin pembawa, komponen fungsional (pigmen, pengisi, aditif) ke dalam tabung ekstruder dengan proporsi yang stabil. Stabilitas parameter pengisian secara langsung mempengaruhi keseragaman komponen dan konsistensi kualitas masterbatch.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 1. Kecepatan Pemberian
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kecepatan pengisian mengacu pada massa atau volume bahan yang dimasukkan ke dalam tabung per satuan waktu, biasanya dinyatakan dalam kg/jam, yang perlu disinkronkan dengan kecepatan baut dan suhu tabung. Jika kecepatan pengisian terlalu cepat, waktu tinggal bahan di dalam tabung berkurang, yang menyebabkan plastifikasi dan dispersi yang tidak memadai, serta kemungkinan tidak stabilitas kinerja masterbatch; jika kecepatan pengisian terlalu lambat, efisiensi produksi rendah, dan dapat menyebabkan baut idle, memperburuk kerusakan peralatan. Saat menghasilkan masterbatch dengan persyaratan output yang berbeda, kecepatan pengisian perlu disesuaikan dengan akurat untuk memastikan bahwa itu sesuai dengan kapasitas pemrosesan ekstruder.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: 2. Akurasi rasio pemasukan komponen yang banyak
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Produksi masterbatch biasanya memerlukan pengaturan pengisian bahan yang terdiri dari beberapa komponen (resin pembawa, bubuk fungsional, aditif). Akurasi rasio pengisian secara langsung menentukan tingkat kualifikasi fungsional masterbatch (seperti kekuatan penyesuaian warna masterbatch warna, jumlah pengisian masterbatch pengisi, dan efek modifikasi masterbatch fungsional). Pengaduk yang sangat akurat (seperti pengaduk berdasarkan berat yang hilang) harus dipilih dan dikalibrasi secara teratur untuk memastikan bahwa kesalahan rasio pengisian setiap komponen dikontrol dalam ±1%. Misalnya, pengecekan yang berlebihan dalam rasio pengisian pigmen selama produksi masterbatch warna dengan konsentrasi tinggi akan menyebabkan fluktuasi kekuatan penyesuaian masterbatch warna, yang mempengaruhi perbedaan warna produk downstream; rasio pengisian yang tidak mencukupi dari bahan penolak api selama produksi masterbatch penolak api akan menyebabkan kinerja penolak api yang tidak memenuhi syarat.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: IV. Parameter terkait pengeluaran vakum
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Ekstruder ganda biasanya dilengkapi dengan 1~2 tahap perangkat pengeluaran vakum. Fungsinya utama adalah untuk mengeluarkan komponen yang mudah menguap (seperti kelembaban, aditif berantai rendah, bahan pengawet sisa) yang dihasilkan selama proses plastifikasi bahan, menghindari pembentukan gelembung di dalam masterbatch yang disebabkan oleh komponen-komponen tersebut, yang mempengaruhi kepadatan dan sifat mekanik masterbatch.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 1. Derajat Vakuum
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Derajat vakum adalah parameter utama untuk mengukur efek pengeluaran, biasanya dinyatakan dalam MPa (tekanan negatif). Semakin tinggi derajat vakum, semakin baik efek pengeluaran, yang cocok untuk produksi masterbatch yang mengandung komponen yang mudah menguap atau bahan higroskopis (seperti pengisi anorganik dari masterbatch pengisi mudah menyerap air, pigmen dari masterbatch warna mungkin memiliki residu pelarut, dan aditif dari masterbatch fungsional mungkin menguap). Untuk produksi masterbatch konvensional, derajat vakum biasanya ditetapkan antara -0,06 ~ -0,08 MPa; untuk masterbatch yang sangat dibutuhkan (seperti masterbatch fungsional kelas elektronik), derajat vakum perlu ditingkatkan menjadi -0,09 ~ -0,095 MPa untuk memastikan pengeluaran komponen yang mudah menguap yang cukup. Namun, perlu diperhatikan bahwa derajat vakum yang terlalu tinggi dapat menyebabkan sejumlah kecil bahan ringan yang dikeluarkan, yang menyebabkan kerugian bahan dan polusi lingkungan, yang perlu dikontrol secara wajar.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Posisi dan Jumlah Bagian Ventilasi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Posisi bagian pengeluaran harus diatur setelah bahan benar-benar meleleh dan sebelum homogenisasi untuk memastikan bahwa komponen yang mudah menguap dapat dilepaskan dari bahan cair dan dikeluarkan; untuk bahan dengan kandungan mudah menguap yang tinggi, perangkat pengeluaran dua tahap dapat diatur untuk meningkatkan efek pengeluaran. Misalnya, saat memproduksi masterbatch yang lembut yang mengandung jumlah besar plastisir berjenis kecil, pengaturan dua tahap pengeluaran dapat secara efektif mengurangi jumlah plastisir yang tersisa dalam masterbatch dan menghindari migrasi selama penggunaan selanjutnya.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: V. Tekanan kepala dan parameter terkait die
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Tekanan kepala dan struktur penekan secara langsung mempengaruhi stabilitas ekstrusi bahan cair dan kualitas granulasinya, dan merupakan jaminan penting untuk keseragaman ukuran partikel masterbatch.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan tepat seperti yang ditulis - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Teks: 1. Tekanan kepala
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Tekanan kepala adalah resistensi saat bahan cair melewati kepala dan penutup, biasanya dinyatakan dalam MPa. Stabilitasnya langsung mempengaruhi keseragaman benang yang diekstrusi. Tekanan kepala yang terlalu tinggi cenderung menyebabkan beban yang terlalu tinggi pada ekstruder dan bahkan kegagalan peralatan; tekanan yang terlalu rendah menyebabkan kecepatan ekstrusi bahan yang tidak stabil, yang rentan terhadap patahnya benang atau ketebalan benang yang tidak merata. Saat menghasilkan berbagai masterbatch, tekanan kepala biasanya dikontrol antara 10~30MPa. Penting untuk menyesuaikan kecepatan putar, kecepatan pemberian, dan suhu kepala untuk memastikan bahwa tekanan stabil dalam kisaran yang wajar. Misalnya, saat menghasilkan masterbatch dengan resin pembawa yang memiliki viskositas tinggi, tekanan kepala biasanya relatif tinggi, dan suhu kepala perlu ditingkatkan secara tepat untuk mengurangi viskositas bahan dan menstabilkan tekanan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Struktur dan bukaan die
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Penyaring adalah komponen utama untuk pembentukan ekstrusi bahan. Struktur dan bukaan perlu dirancang sesuai dengan persyaratan ukuran partikel dari masterbatch. Produksi masterbatch konvensional biasanya menggunakan penyaring berbentuk lingkaran dengan bukaan beragam antara 2 hingga 4 mm. Keseragaman bukaan secara langsung menentukan konsistensi ketebalan benang yang diekstrusi, sehingga mempengaruhi keseragaman ukuran partikel pada granulasi selanjutnya. Untuk masterbatch berbentuk khusus (seperti masterbatch datar dan persegi), perlu dipilih penyaring berbentuk yang sesuai; untuk masterbatch yang sangat halus, perlu dipilih penyaring dengan bukaan yang lebih kecil, dikombinasikan dengan peralatan granulasi yang sangat akurat. Selain itu, penyaring perlu dibersihkan secara teratur untuk menghindari sisa bahan yang menutup bukaan dan mempengaruhi stabilitas ekstrusi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: VI. Kesimpulan: Pentingnya Optimasi Sinergi Parameter
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Saat memproduksi berbagai masterbatch dengan ekstruder ganda, parameter peralatan di atas tidak ada secara terpisah, tetapi saling berinteraksi dan membatasi satu sama lain. Misalnya, saat meningkatkan kecepatan bilah, perlu menyesuaikan kecepatan pemberian dan suhu tabung sesuai untuk memastikan plastifikasi yang cukup dan dispersi bahan yang seragam; saat meningkatkan kandungan bahan penambah, perlu mengoptimalkan konfigurasi bilah (mengurangi elemen pengangkut, menyesuaikan elemen gesekan), dan meningkatkan akurasi pemberian dan tingkat vakuum untuk mencegah agregasi bahan penambah dan kandungan gas bahan.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Dalam produksi sebenarnya, perlu melakukan optimasi sinergis parameter sesuai dengan jenis masterbatch (masterbatch warna, masterbatch pengisi, masterbatch fungsional), sifat resin pembawa, persyaratan komponen fungsional, dan persyaratan keluaran: tentukan rentang parameter dasar melalui uji skala kecil, kemudian lakukan debugging melalui skala percobaan dan produksi massal, dan akhirnya tentukan kombinasi parameter optimal untuk mencapai tujuan kualitas masterbatch yang stabil, peningkatan efisiensi produksi, dan pengurangan kerusakan peralatan. Di masa depan, dengan perkembangan teknologi ekstrusi yang cerdas, pemantauan parameter peralatan secara real-time (seperti tekanan kepala, suhu, jumlah pemberian) dan penyesuaian otomatis akan meningkatkan akurasi dan stabilitas produksi masterbatch.







