

Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: La extrusora de doble hélice, con su excelente capacidad de transporte de materiales, mezcla, plastificación y dispersión por cizallamiento, se ha convertido en el equipo central para la producción de diversos tipos de masterbatch, como masterbatch de color, masterbatch de relleno y masterbatch funcional. La estabilidad de calidad (como la uniformidad de la dispersión y la consistencia del tamaño de las partículas), la tasa de cumplimiento del rendimiento y la eficiencia de producción de los productos de masterbatch están estrechamente relacionadas con la configuración de los parámetros de equipo clave de la extrusora. La demanda de producción de diferentes tipos de masterbatch (como masterbatch de relleno con alto contenido de relleno, masterbatch de color con alto poder de coloración y masterbatch funcional termosensible) varía considerablemente, y es necesaria una optimización dirigida de los parámetros del equipo. En este artículo se clasificarán sistemáticamente los parámetros de equipo clave que deben tenerse en cuenta al producir diversos tipos de masterbatch utilizando extrusoras de doble hélice y se analizará su mecanismo de impacto en la producción de masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: I. Parámetros relacionados con el sistema de tornillos
The screw system is the “core heart” of the twin-screw extruder. Its parameters directly determine the shear strength, mixing effect, and conveying efficiency of materials, and are the key factors affecting the dispersion quality of masterbatches.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 1. Velocidad del tornillo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: La velocidad del tornillo es el parámetro principal para ajustar la resistencia al corte y la eficiencia de producción, generalmente se expresa en r/min. Cuanto mayor sea la velocidad, mayor será la tasa de corte del tornillo sobre el material y mayor será la fuerza mecánica de corte sobre el material, lo que ayuda a romper los aglomerados de rellenos o pigmentos y mejora la uniformidad de su dispersión en la resina portadora; al mismo tiempo, una velocidad alta puede aumentar la capacidad de transporte del material y mejorar la eficiencia de producción. Sin embargo, es importante tener en cuenta que la velocidad no debe ser la más alta posible: una velocidad excesivamente alta conducirá a un tiempo de permanencia demasiado corto del material en el barril, lo que puede provocar una plastificación insuficiente del material, lo que dará lugar a problemas como un interior insuficientemente cocido de la masterbatch y un rendimiento inestable; además, una velocidad alta también agravará el desgaste del tornillo y del barril y aumentará el consumo de energía, especialmente para las masterbatches de relleno de alta dureza (como las masterbatches de relleno de carbonato de calcio y talco), el problema de desgaste es más prominente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Los diferentes masterbatches presentan diferencias significativas en los requisitos de velocidad: al producir masterbatches de color de alta fuerza de tinte, se requiere una velocidad más alta para garantizar una dispersión adecuada de los pigmentos; al producir masterbatches funcionales sensibles al calor (como los masterbatches biodegradables y los masterbatches retardantes de llama), se debe controlar una velocidad más baja para evitar la degradación del material causada por la generación excesiva de calor por cizallamiento; al producir masterbatches de alta carga, es necesario equilibrar la velocidad y la cantidad de carga para garantizar una dispersión uniforme de los rellenos y evitar un mal transporte del material.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 2. Configuración del tornillo
The screw of a twin-screw extruder is usually composed of modular components such as conveying elements, shear elements, and mixing elements. The rationality of the screw configuration directly affects the entire process effect of material “conveying-plasticizing-mixing-dispersing”. When producing different types of masterbatches, the screw configuration needs to be adjusted according to the material properties:
- Dominio: fabricación de equipos de extrusión y compundación de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Elementos de transporte (como elementos con hilo hacia adelante): son principalmente responsables del transporte hacia adelante de los materiales para garantizar la continuidad de la producción. Son adecuados para la sección de alimentación y la sección de descarga de materiales y deben configurarse de manera razonable al producir diversas mezclas maestras para garantizar un transporte estable de los materiales.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Elementos de cizallamiento (como elementos con hilo invertido, bloques de amasado): proporcionan una fuerte fuerza de cizallamiento para romper los aglomerados del material. Al producir masterbatches de color y masterbatches funcionales de alta dispersión, es necesario aumentar el número o la longitud de los elementos de cizallamiento para mejorar el efecto de dispersión; sin embargo, al producir masterbatches sensibles al calor, se debe reducir el número de elementos de cizallamiento para disminuir la resistencia al cizallamiento y evitar la degradación del material.
- Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Elementos de mezcla (como discos dentados y bloques de mezcla internos): se debe centrarse en la mezcla axial y radial de los materiales para mejorar la uniformidad de los componentes del material. Al producir masterbatches funcionales de varios componentes (como masterbatches compuestos antioxidantes y resistentes a los rayos ultravioleta), es necesario reforzar la configuración de los elementos de mezcla.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 3. Relación longitud-diametro del tornillo (L/D)
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: La relación longitud-diametro del tornillo se refiere a la relación de la longitud efectiva del tornillo con el diámetro del mismo, que determina directamente el tiempo de residencia del material en el cilindro y los efectos de plasticización y mezcla. Una relación longitud-diametro mayor significa un tiempo de residencia más prolongado del material, una plasticización y una mezcla más adecuadas y un mejor efecto de dispersión, lo cual es adecuado para la producción de masterbatches con requisitos de dispersión elevados (como masterbatches con relleno nano y masterbatches de color de alta concentración); sin embargo, una relación longitud-diametro excesivamente grande incrementará el coste del equipo y el consumo de energía, y en el caso de los materiales sensibles al calor, un tiempo de residencia excesivamente prolongado puede provocar una degradación. La relación longitud-diametro de los extrusores de tornillos gemelos para la producción de masterbatches convencionales suele estar entre 32:1 y 48:1. Para masterbatches con requisitos elevados, se puede seleccionar una relación longitud-diametro mayor (como 40:1 a 48:1), y para masterbatches sensibles al calor, se puede utilizar una relación longitud-diametro menor (como 32:1 a 36:1).
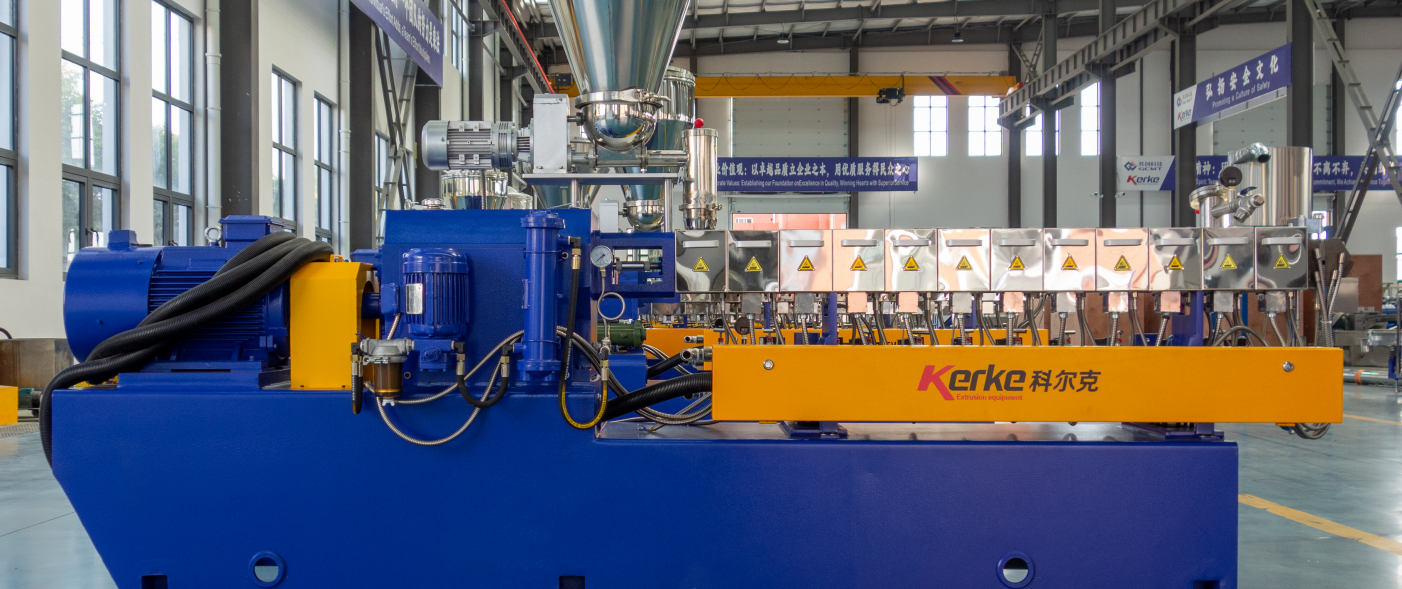
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: II. Parámetros relacionados con la temperatura del depósito
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La temperatura del tambor es un parámetro clave para garantizar la calidad de plastificación de los materiales, lo que afecta directamente al estado de fusión, la viscosidad y la actividad de reacción química de los materiales (como la reacción de modificación de los masterbatches funcionales). El tambor de un extrusor de doble hélice suele adoptar un control de calefacción segmentado (sección de alimentación, sección de plastificación, sección de homogeneización, sección de cabeza). La temperatura de cada sección debe ajustarse con precisión según las propiedades del material y el tipo de masterbatch para evitar problemas de plastificación insuficiente o de plastificación excesiva (degradación).
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Temperatura de la sección de alimentación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: La función principal de la sección de alimentación es precalentar los materiales sólidos para la posterior plasticación, y el ajuste de la temperatura debe ser moderado: si la temperatura es demasiado baja, la fluidez del material es mala, lo que probablemente cause bloqueo y formación de puentes en la alimentación, afectando la continuidad de la producción; si la temperatura es demasiado alta, el material es propenso a derretirse prematuramente y a adherirse al tornillo o a la pared interna del cilindro, lo que también dificulta la alimentación. Para las masterbatches producidas con resinas portadoras cristalinas (como PP, PE), la temperatura de la sección de alimentación se establece generalmente 50~80 ℃ por debajo del punto de fusión de la resina; para las resinas amorfas (como PS, ABS), la temperatura de la sección de alimentación puede ser ligeramente mayor que la temperatura de transición vítrea.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Temperatura de la sección de plastificante y de la sección de homogeneización
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: La temperatura de la sección de plastificante debe aumentar gradualmente para garantizar la fusión completa del material; la temperatura de la sección de homogeneización debe estabilizarse entre 10 y 30 °C por encima de la temperatura de fusión de la resina para garantizar una viscosidad uniforme del material fundido, lo que sentará las bases para la mezcla, la dispersión y la granulación posteriores. Al producir diferentes masterbatches, es necesario adaptar la configuración de temperatura a las propiedades de la resina portadora y del componente funcional:
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Masterbatches de color: Es necesario garantizar una dispersión suficiente de los pigmentos en la resina fundida. La temperatura debe ser ligeramente superior al punto de fusión de la resina portadora, y se debe evitar una temperatura excesiva para evitar la descomposición del pigmento (por ejemplo, los pigmentos orgánicos suelen tener mala resistencia al calor, y la temperatura debe controlarse por debajo de 200 ℃).
- Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Masterbatches de relleno: En el caso de rellenos inorgánicos como el carbonato de calcio y el talco, la temperatura debe garantizar la fusión completa de la resina portadora para envolver los rellenos. La temperatura suele estar cerca de la temperatura de procesamiento de la resina pura, pero se debe evitar una temperatura excesiva para evitar la degradación de la resina.
- Heat-sensitive functional masterbatches (such as biodegradable masterbatches, PVC masterbatches): The temperature of the plasticizing section and homogenizing section must be strictly controlled, and a “low-temperature slow plasticization” strategy is usually adopted to avoid material degradation leading to odor or performance degradation.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Temperatura de la sección de cabeza
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La temperatura de la sección de cabeza afecta directamente a la fluidez del material fundido y a la calidad de granulación. Si la temperatura es demasiado alta, la fluidez del material es demasiado fuerte, lo que es propenso a la adherencia y a una desigualdad en el tamaño de las partículas durante la granulación; si la temperatura es demasiado baja, la viscosidad del material es alta, aumenta la resistencia a la extrusión, lo que es probable que cause una presión excesiva en la cabeza y hasta la rotura de la hebra. La temperatura de la sección de cabeza suele ser de 5 a 10 °C ligeramente inferior a la temperatura de la sección de homogeneización para garantizar que el material mantenga una buena fluidez y no sea fácil de adherir.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: III. Parámetros relacionados con el sistema de alimentación
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La función principal del sistema de alimentación es transportar de manera estable materiales como resina portadora, componentes funcionales (pigmentos, rellenos, aditivos) al interior del cilindro del extrusor en proporción. La estabilidad de los parámetros de alimentación afecta directamente a la uniformidad de los componentes y a la consistencia de calidad de la masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Velocidad de alimentación
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los paréntesis. Registro técnico formal. Texto: La velocidad de alimentación se refiere a la masa o volumen de material que se introduce en el tambor por unidad de tiempo, normalmente expresada en kg/h, que debe coordinarse con la velocidad del tornillo y la temperatura del tambor. Si la velocidad de alimentación es demasiado rápida, el tiempo de residencia del material en el tambor se reduce, lo que resulta en una plasticización e dispersión insuficientes y en una fácil inestabilidad del rendimiento del masterbatch; si la velocidad de alimentación es demasiado lenta, la eficiencia de producción es baja y puede provocar que el tornillo esté inactivo, lo que agrava el desgaste del equipo. Cuando se producen masterbatches con diferentes requisitos de producción, es necesario ajustar la velocidad de alimentación de manera precisa para garantizar que coincida con la capacidad de procesamiento del extrusor.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Exactitud de la proporción de alimentación de varios componentes
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: La producción de masterbatches generalmente requiere la alimentación coordinada de materiales multicomponentes (resina portadora, polvo funcional, aditivos). La precisión de la relación de alimentación determina directamente la tasa de calificación funcional del masterbatch (como la fuerza de tinteo de los masterbatches de color, la cantidad de relleno de los masterbatches de relleno y el efecto de modificación de los masterbatches funcionales). Se deben seleccionar alimentadores de alta precisión (como alimentadores de pérdida en peso) y calibrarlos regularmente para garantizar que el error de la relación de alimentación de cada componente se controle dentro de ±1%. Por ejemplo, una desviación excesiva en la relación de alimentación de pigmentos durante la producción de masterbatches de color de alta concentración conducirá a fluctuaciones en la fuerza de tinteo de los masterbatches de color, lo que afectará la diferencia de color de los productos downstream; una relación de alimentación insuficiente de retardantes de llama durante la producción de masterbatches retardantes de llama conducirá a un rendimiento retardante de llama no calificado.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: IV. Parámetros relacionados con la evacuación al vacío
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Los extrusores de doble hélice suelen estar equipados con 1~2 etapas de dispositivos de ventilación al vacío. Su función principal es descargar los componentes volátiles (como humedad, aditivos de bajo peso molecular, disolventes residuales) generados durante el proceso de plastificación de los materiales, evitando la formación de burbujas dentro del masterbatch causada por estos componentes volátiles, lo que afecta la compactación y las propiedades mecánicas del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Grado de vacío
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y paréntesis. Registro técnico formal. Texto: El grado de vacío es el parámetro principal para medir el efecto de ventilación, generalmente expresado en MPa (presión negativa). Cuanto mayor es el grado de vacío, mejor es el efecto de ventilación, lo que es adecuado para la producción de masterbatches que contienen componentes volátiles o materiales higroscópicos (como los rellenos inorgánicos de los masterbatches de relleno son fáciles de absorber humedad, los pigmentos de los masterbatches de color pueden tener disolventes residuales y los aditivos de los masterbatches funcionales pueden volatilizarse). Para la producción de masterbatches convencionales, el grado de vacío se establece generalmente entre -0,06 y -0,08 MPa; para los masterbatches de alta demanda (como los masterbatches funcionales de grado electrónico), el grado de vacío debe aumentarse a -0,09 a -0,095 MPa para garantizar una descarga suficiente de los componentes volátiles. Sin embargo, debe tenerse en cuenta que un grado de vacío excesivamente alto puede provocar que se extraiga una pequeña cantidad de materiales ligeros, lo que resulta en pérdida de material y contaminación ambiental, lo que necesita ser controlado de manera razonable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 2. Posición y número de secciones de ventilación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: La posición de la sección de ventilación debe establecerse después de que el material se haya fundido completamente y antes de la homogeneización, para garantizar que los componentes volátiles puedan liberarse del material fundido y descargarse; en el caso de materiales con un alto contenido de componentes volátiles, se puede establecer un dispositivo de ventilación en dos etapas para mejorar el efecto de ventilación. Por ejemplo, al producir masterbatches blandos que contienen una gran cantidad de plastificantes de bajo peso molecular, el establecimiento de una ventilación en dos etapas puede reducir eficazmente la cantidad residual de plastificantes en los masterbatches y evitar la migración durante el uso posterior.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: V. Presión de la cabeza y parámetros relacionados con la matriz
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: La presión en la cabeza y la estructura de la matriz afectan directamente a la estabilidad de la extrusión de los materiales fundidos y a la calidad de la granulación, y son garantías importantes para la uniformidad del tamaño de partícula del masterbatch.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Presión de la cabeza
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La presión de la cabeza es la resistencia cuando el material fundido pasa a través de la cabeza y la matriz, generalmente expresada en MPa. Su estabilidad afecta directamente a la uniformidad de las hebras extruidas. Una presión de la cabeza excesivamente alta puede provocar una carga excesiva en el extrusor e incluso el fallo del equipo; una presión excesivamente baja conduce a una velocidad de extrusión inestable del material, propensa a la rotura de las hebras o a un grosor desigual de las hebras. Al producir diferentes masterbatches, la presión de la cabeza suele controlarse entre 10 y 30 MPa. Es necesario ajustar la velocidad del tornillo, la velocidad de alimentación y la temperatura de la cabeza para garantizar que la presión se estabilice dentro de un rango razonable. Por ejemplo, al producir masterbatches con resinas portadoras de alta viscosidad, la presión de la cabeza suele ser relativamente alta, y la temperatura de la cabeza debe aumentarse adecuadamente para reducir la viscosidad del material y estabilizar la presión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 2. Estructura y abertura de la matriz
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: La matriz es un componente clave para el moldeo por extrusión de materiales. Su estructura y abertura deben diseñarse según los requisitos de tamaño de partículas del masterbatch. La producción convencional de masterbatch utiliza una matriz de agujero circular con un rango de aperturas de 2~4 mm. La uniformidad de la abertura determina directamente la consistencia del grosor de las hebras extruidas, lo que afecta la uniformidad del tamaño de partículas de la granulación posterior. Para masterbatches de forma especial (como masterbatches planos y cuadrados), se deben seleccionar matrices de forma correspondiente; para masterbatches ultrafinos, se deben seleccionar matrices de aperturas más pequeñas, combinadas con equipos de granulación de alta precisión. Además, la matriz debe limpiarse regularmente para evitar que los residuos de material obstruyan la abertura y afecten la estabilidad de la extrusión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: VI. Conclusión: la importancia de la optimización de la sinergia de parámetros
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Al producir diversas mezclas maestras con extrusoras de doble hélice, los parámetros del equipo anteriores no existen de forma aislada, sino que interactúan y se limitan mutuamente. Por ejemplo, al aumentar la velocidad de la hélice, es necesario ajustar la velocidad de alimentación y la temperatura del cilindro para garantizar una plastificación suficiente y una dispersión uniforme de los materiales; al aumentar el contenido de relleno, es necesario optimizar la configuración de la hélice (aumentar los elementos de transporte, ajustar los elementos de corte) y mejorar la precisión de alimentación y el grado de vacío para evitar la aglomeración del relleno y el contenido de gases en el material.
Dominio: fabricación de equipos para la extrusión y compuestos de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: En la producción real, es necesario llevar a cabo una optimización sinérgica de los parámetros según el tipo de masterbatch (masterbatch de color, masterbatch de relleno, masterbatch funcional), las propiedades de la resina portadora, los requisitos del componente funcional y los requisitos de producción: determinar el rango de parámetros básicos mediante pruebas a pequeña escala, luego realizar la depuración a través de pruebas piloto y producción en masa, y finalmente determinar la combinación de parámetros óptima para lograr los objetivos de calidad estable del masterbatch, una mayor eficiencia de producción y un menor desgaste de los equipos. En el futuro, con el desarrollo de la tecnología de extrusión inteligente, la monitorización en tiempo real de los parámetros de los equipos (como la presión de la cabeza, la temperatura y la cantidad de alimentación) y el ajuste automático mejorarán aún más la precisión y la estabilidad de la producción de masterbatch.







