

Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Como un importante material de modificación plástica, el masterbatch cargado con carbonato de calcio se utiliza ampliamente en la producción de diversos productos plásticos, como polietileno, polipropileno y cloruro de polivinilo, debido a sus ventajas de bajo costo, amplia fuente y capacidad de mejorar el rendimiento de procesamiento de plásticos y las propiedades mecánicas del producto. Sin embargo, en el proceso de producción real del masterbatch cargado con carbonato de calcio, afectado por diversos factores, como las características de la materia prima, los parámetros del equipo y el control del proceso, es probable que se produzcan una serie de problemas que afectan directamente la estabilidad de calidad del masterbatch y el efecto de aplicación posterior. En este artículo se analizarán los problemas comunes en el proceso de producción, se realizarán análisis en profundidad de sus causas y se propondrán soluciones específicas, lo que proporcionará referencias para las empresas de producción para optimizar los procesos de producción y mejorar la calidad del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: I. Problemas relacionados con la materia prima
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (1) Pureza insuficiente y alto contenido de impurezas en el polvo de carbonato de calcio
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Rendimiento del problema: el masterbatch relleno producido tiene un aspecto amarillento o negro, con partículas de impurezas evidentes; después de que el masterbatch se integre en la matriz plástica, causará defectos en la superficie del producto y una disminución significativa de las propiedades mecánicas, como una reducción de la resistencia a la tracción y la dureza al impacto, e incluso la fractura.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 2. Causas: En primer lugar, la pureza mineral de la materia prima de carbonato de calcio es baja, ya que contiene impurezas como silicio, hierro, magnesio y otras inclusiones no metálicas; en segundo lugar, durante el procesamiento de la materia prima, se mezclan impurezas metálicas generadas por el desgaste de los equipos de trituración y molienda; en tercer lugar, una protección inadecuada durante el almacenamiento y el transporte de las materias primas conduce a la mezcla de polvo, manchas de aceite y otras impurezas externas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Soluciones: Controlar estrictamente el enlace de adquisición de materias primas, seleccionar materias primas de carbonato de calcio con excelente calidad mineral y alta pureza, y exigir a los proveedores que proporcionen informes detallados de inspección de calidad; añadir procesos de pretratamiento antes de que las materias primas entren en el enlace de producción, como eliminar las impurezas metálicas a través de equipos de separación magnética y eliminar las impurezas de partículas grandes e inclusiones utilizando equipos de tamizado; optimizar las condiciones de almacenamiento y transporte de las materias primas, utilizar recipientes de almacenamiento sellados y herramientas de transporte para evitar la mezcla de impurezas.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (2) Distribución desigual del tamaño de las partículas y mala dispersabilidad del polvo de carbonato de calcio
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Problema Rendimiento: Existe aglomeración de carbonato de calcio dentro del masterbatch con tamaños de partículas desiguales; durante el procesamiento del plástico, el carbonato de calcio aglomerado es difícil de dispersar uniformemente, lo que conduce a una concentración de tensión en el producto, grandes fluctuaciones en las propiedades mecánicas y afecta al acabado de la superficie del producto.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 2. Causas: Los parámetros del proceso de molienda del polvo de carbonato de calcio son irrazonables, como el tiempo de molienda insuficiente y la proporción incorrecta de medios de molienda, lo que resulta en un rango de distribución del tamaño de partícula excesivamente amplio; la superficie del polvo no está modificada o está modificada de manera insuficiente, y la fuerza de Van der Waals entre las partículas es fuerte, lo que hace que sea fácil que se produzca aglomeración; durante el proceso de mezcla de materias primas, la intensidad de agitación es insuficiente, lo que impide romper las partículas aglomeradas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Soluciones: Optimizar el proceso de molienda del polvo de carbonato de calcio, ajustar el tiempo de molienda y el tamaño y la relación de los medios de molienda para garantizar una distribución uniforme del tamaño de las partículas del polvo que cumpla con los requisitos de producción; realizar un tratamiento de modificación de la superficie del polvo de carbonato de calcio, seleccionar agentes de acoplamiento adecuados (como agentes de acoplamiento silanados, agentes de acoplamiento titanato) y cubrir uniformemente los agentes de acoplamiento en la superficie del polvo a través de un mezclador de alta velocidad para reducir la fuerza de aglomeración entre las partículas; aumentar la intensidad de agitación en el enlace de mezcla de materias primas, prolongar el tiempo de agitación y garantizar que las partículas aglomeradas se rompan por completo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: (3) Mala compatibilidad entre la resina portadora y el carbonato de calcio
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Rendimiento del problema: el masterbatch es propenso a la delaminación durante el procesamiento, y el polvo de carbonato de calcio no puede combinarse de manera estrecha con la resina portadora; después de agregar el masterbatch a la matriz plástica, se producirán problemas como el desprendimiento y la caída, lo que afecta seriamente el rendimiento general del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben – no los traduzca. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: 2. Causas: La polaridad de la resina portadora seleccionada no coincide con la del polvo de carbonato de calcio, por ejemplo, utilizando resina de polietileno no polar como portadora con polvo de carbonato de calcio altamente polar, lo que resulta en una interacción débil entre ambos; no se agrega un compatibilizador adecuado o la cantidad de compatibilizador añadida es insuficiente, lo que no puede mejorar efectivamente la compatibilidad entre ambos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 3. Soluciones: Seleccione una resina portadora que coincida con la polaridad del polvo de carbonato de calcio, por ejemplo, el polvo de carbonato de calcio polar puede utilizar resinas relativamente polares, como polipropileno y cloruro de polivinilo, como portadoras; agregue una cantidad adecuada de compatibilizador, como polímero injertado con anhídrido maleico, para mejorar la fuerza de unión interfacial entre la resina portadora y el polvo de carbonato de calcio a través del efecto de puenteamiento del compatibilizador; optimice el proceso de mezcla para garantizar que el compatibilizador se disperse uniformemente en el sistema de materias primas y ejerza plenamente su efecto compatibilizador.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: II. Problemas relacionados con el procesamiento de la mezcla
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (1) Temperatura de mezcla excesivamente alta o baja
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 1. Rendimiento del problema: Cuando la temperatura de mezcla es demasiado alta, la resina portadora es propensa a degradarse, produce olores y puede también provocar la descomposición de modificadores en la superficie del polvo de carbonato de calcio, reduciendo el efecto de dispersión, y la masterbatch tiene un aspecto amarillento y quebradizo; cuando la temperatura de mezcla es demasiado baja, la resina portadora no se puede derretir completamente, lo que produce una mezcla desigual con el polvo de carbonato de calcio y hay partículas de resina sin derretir dentro de la masterbatch, lo que afecta al rendimiento de procesamiento de la masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 2. Causas: Mal funcionamiento del sistema de control de temperatura que hace que la temperatura real se desvíe del valor establecido; comprensión inexacta de la temperatura de fusión de los diferentes tipos de resinas portadoras, lo que conduce a un ajuste irracional de la temperatura de mezcla; contenido excesivo de humedad en las materias primas, que genera vapor de agua durante la mezcla a alta temperatura, lo que afecta la estabilidad de la temperatura.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 3. Soluciones: Inspeccione y calibre regularmente el sistema de control de temperatura para garantizar un control de temperatura preciso; establezca razonablemente la temperatura de mezcla según el tipo y las características de la resina portadora, por ejemplo, la temperatura de mezcla de la resina portadora de polietileno se controla generalmente a 120-150 ℃, y la de la resina portadora de polipropileno se controla generalmente a 150-180 ℃; seque las materias primas antes de la mezcla para reducir el contenido de humedad de las materias primas y evitar el impacto del vapor de agua sobre la temperatura de mezcla y el efecto de la mezcla.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (2) Tiempo de mezcla insuficiente o excesivamente prolongado
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: 1. Rendimiento del problema: Cuando el tiempo de mezcla es insuficiente, las materias primas no pueden mezclarse uniformemente, la dispersabilidad del polvo de carbonato de calcio es pobre y la calidad del masterbatch es inestable; cuando el tiempo de mezcla es demasiado largo, no solo aumentará el consumo de energía y el costo de producción, sino que también causará una degradación excesiva de la resina portadora, reducirá las propiedades mecánicas del masterbatch y puede provocar una plasticización excesiva del material, lo que dará lugar a una adherencia.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Causas: Control inadecuado de los parámetros del proceso en el proceso de mezcla, falta de ajuste del tiempo de mezcla según las características y la partida de materias primas; una velocidad de agitación inadecuada del equipo conduce a una baja eficiencia de mezcla de los materiales, lo que requiere un tiempo de mezcla prolongado para lograr el efecto de mezcla.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Soluciones: Determine el tiempo de mezcla óptimo mediante experimentos según las características y la partida de materias primas y la eficiencia de agitación del equipo; optimice la velocidad de agitación del equipo, mejore la eficiencia de mezcla y asegure una mezcla suficiente de los materiales en un tiempo razonable; intensifique la observación del estado de los materiales durante el proceso de mezcla y ajuste el tiempo de mezcla en tiempo oportuno para evitar una mezcla insuficiente o excesiva.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: (3) Agregación de materiales y adhesión al equipo
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Rendimiento del problema: Durante el proceso de mezcla, el material es propenso a aglomerarse para formar grumos grandes, que no pueden entrar en el enlace de granulación posterior; algunos materiales se adhieren a la pared interna del mezclador, las paletas de agitación y otras partes, que son difíciles de limpiar, no solo afectan la eficiencia de producción, sino que también causan desperdicio de materia prima.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 2. Causas: Contenido de humedad excesivo de las materias primas, la evaporación de vapor de agua durante la mezcla hace que el material sea viscoso, propenso a la aglomeración y la adhesión; una temperatura de mezcla excesivamente alta conduce al exceso de fusión de la resina portadora, a una fluidez deficiente y a la adhesión; una estructura poco razonable de la pala de agitación o una velocidad de agitación demasiado baja dan como resultado una mezcla desigual del material, una temperatura local excesiva o una concentración de humedad, lo que provoca la aglomeración.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Soluciones: Controlar estrictamente el contenido de humedad de las materias primas y secar previamente las materias primas húmedas; ajustar razonablemente la temperatura de mezcla para evitar el excesivo fundido de la resina portadora; optimizar la estructura de la pala de agitación, aumentar la velocidad de agitación, mejorar el efecto de agitación del material y lograr una distribución uniforme de la temperatura y la humedad del material; aplicar un recubrimiento antiadherente en la pared interna del mezclador y en la superficie de la pala de agitación para reducir la adherencia del material.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: III. Problemas relacionados con el enlace
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y llaves. Registro técnico formal. Texto: (1) Tamaño irregular de los granos y forma irregular de las partículas
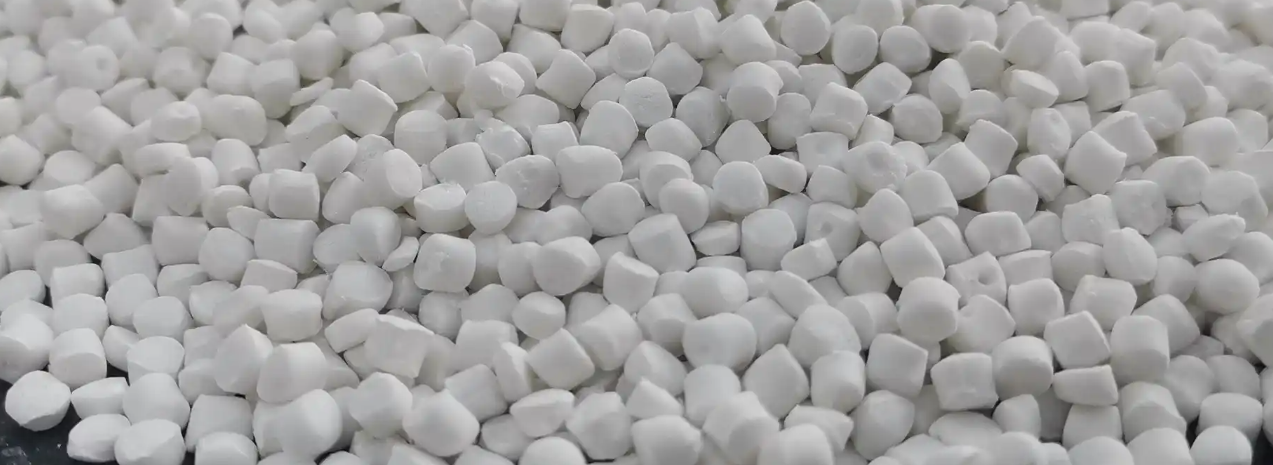
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Rendimiento del problema: Las partículas del masterbatch producidas presentan grandes diferencias en tamaño, con partículas no calificadas, como polvo fino y partículas grandes; la forma de las partículas es irregular, como tiras largas y formas planas, lo que afecta la fluidez posterior del masterbatch durante el procesamiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 2. Causas: La velocidad inestable del tornillo del extrusor de doble tornillo produce grandes fluctuaciones en el volumen de extrusión del material; el diámetro desigual del orificio de la matriz o el bloqueo de la misma afecta el efecto de extrusión del material; la velocidad del cortador del granulador no coincide con la velocidad de extrusión del extrusor y el cortador está muy desgastado, por lo que no es posible lograr una granulación precisa; el estado de fusión del material es pobre y la fluidez es desigual.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: 3. Soluciones: Inspeccione y mantenga regularmente el sistema de transmisión del extrusor para garantizar una velocidad de tornillo estable; limpie y mantenga regularmente la matriz, compruebe la uniformidad del diámetro del orificio de la matriz y reemplace la matriz dañada a tiempo; ajuste la velocidad de corte del granulador para que coincida con la velocidad de extrusión del extrusor y reemplace regularmente el cuchillo desgastado; optimice los procesos de mezcla y extrusión para garantizar un fundido uniforme y una fluidez estable del material.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: (2) Cavidades y burbujas en el masterbatch
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Problema del rendimiento: existen estructuras huecas o burbujas dentro del masterbatch, lo que conduce a una menor densidad y propiedades mecánicas del masterbatch; durante el procesamiento posterior del plástico, las burbujas se migran a la superficie del producto, lo que afecta la calidad de apariencia del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de relleno} y corchetes. Registro técnico formal. Texto: 2. Causas: contenido excesivo de humedad de las materias primas, el vapor de agua formado por la evaporación del agua durante la extrusión y granulación no se puede descargar a tiempo y queda atrapado dentro del masterbatch para formar burbujas o huecos; una gran cantidad de aire está involucrada en el material durante el proceso de mezcla y no se descarga completamente; una temperatura de extrusión excesivamente alta conduce a la descomposición de la resina portadora o de los modificadores para generar gas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Soluciones: Fortalece el tratamiento de secado de las materias primas y controla estrictamente el contenido de humedad de las materias primas; instala dispositivos de escape en los equipos de mezcla y extrusión para descargar a tiempo el aire y el vapor de agua del material; ajusta razonablemente la temperatura de extrusión para evitar la descomposición de la resina portadora y los modificadores.
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (3) Exceso de generación de polvo durante la granulación
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Problema Rendimiento: Durante la granulación se genera una gran cantidad de polvo fino y polvo, lo que no solo contamina el entorno de producción y pone en peligro la salud de los operarios, sino que también causa desperdicio de materia prima y aumenta los costos de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: 2. Causas: La baja nitidez de la cuchilla y el exceso de espacio entre la cuchilla y la matriz conducen a la extrusión del material para generar polvo fino durante la granulación; el material tiene una alta dureza o fragilidad, lo que es fácil de romper y genera polvo durante la granulación; el dispositivo de aspiración de polvo del granulador tiene un efecto deficiente y no puede recoger el polvo generado de manera oportuna.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: 3. Soluciones: afile o reemplace regularmente la cuchilla, ajuste la separación entre la cuchilla y la matriz para garantizar que la cuchilla esté afilada y la separación sea razonable; optimice los parámetros del proceso para mejorar la flexibilidad del material y reducir la tasa de rotura durante la granulación; inspeccione y mantenga el dispositivo de aspiración de polvo para garantizar su funcionamiento normal, mejorar la eficiencia de recogida de polvo y reforzar la ventilación del taller de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: IV. Problemas relacionados con el secado y el envasado
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (1) Secado insuficiente y contenido de humedad excesivo del masterbatch
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Rendimiento del problema: el contenido de humedad excesivo del masterbatch es propenso a defectos como burbujas y rayas plateadas durante el procesamiento posterior del plástico, lo que afecta al aspecto y a las propiedades mecánicas del producto; al mismo tiempo, un alto contenido de humedad también reduce la estabilidad de almacenamiento del masterbatch, haciendo que sea fácil que absorba humedad y se aglomere.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 2. Causas: La configuración de temperatura del equipo de secado es demasiado baja o el tiempo de secado es insuficiente, lo que hace imposible eliminar por completo la humedad del masterbatch; el volumen de aire del equipo de secado es insuficiente o la distribución del aire caliente es desigual, lo que conduce a un secado incompleto de algunos masterbatches; el espesor de apilamiento del masterbatch es demasiado grande y el aire caliente no puede penetrar, lo que afecta al efecto de secado.
Dominio: fabricación de equipos para extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Soluciones: establezca de manera razonable la temperatura y el tiempo del equipo de secado, ajuste los parámetros de secado según el contenido de humedad del masterbatch para garantizar una eliminación suficiente de la humedad; inspeccione y mantenga el sistema de suministro de aire del equipo de secado para garantizar un volumen de aire suficiente, optimice la estructura de distribución de aire caliente y haga que el aire caliente entre en contacto completo con el masterbatch; controle el espesor de apilamiento del masterbatch en el equipo de secado para evitar que afecte al efecto de secado debido a un apilamiento excesivo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (2) Absorción de humedad y aglomeración del masterbatch durante el almacenamiento y el embalaje
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 1. Rendimiento del problema: el masterbatch seco es propenso a absorber humedad en el aire durante el almacenamiento o el embalaje, lo que resulta en aglomeración, lo que afecta al rendimiento de fluidez y al posterior procesamiento del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Causas: El mal sellado de los materiales de embalaje permite que la humedad del aire entre en el embalaje; el masterbatch secado no se envasa a tiempo y está expuesto al aire húmedo durante mucho tiempo; la humedad del entorno de almacenamiento es demasiado alta, superando la humedad de absorción crítica del masterbatch.
3. Soluciones: Seleccionar materiales de embalaje con un buen rendimiento de sellado, como bolsas de papel de aluminio y bolsas de envasado al vacío, para el envasado sellado del masterbatch; embalar el masterbatch seco de manera oportuna después de enfriarlo a temperatura ambiente para evitar la exposición prolongada al aire; controlar la humedad del entorno de almacenamiento, mantener el taller de almacenamiento seco y ventilado, y utilizar equipos de deshumidificación para reducir la humedad ambiental si es necesario.
V. Conclusión
El proceso de producción del masterbatch relleno de carbonato de calcio implica múltiples enlaces, como el procesamiento de materias primas, la mezcla, la granulación, el secado y el envasado. Cada enlace puede tener problemas que afectan la calidad del producto. Las empresas de producción deben reforzar el control de calidad de todo el proceso de producción, analizar en profundidad las causas de los diversos problemas y resolver efectivamente los problemas del proceso de producción mediante medidas como la optimización de la selección de materias primas, el ajuste de los parámetros del proceso, el mantenimiento del rendimiento de los equipos y la mejora del entorno de producción, con el fin de mejorar la estabilidad de la calidad y la competitividad del mercado del masterbatch relleno de carbonato de calcio. Al mismo tiempo, las empresas también deben reforzar la investigación y el desarrollo tecnológicos y la formación del personal, acumular continuamente experiencia de producción, mejorar la capacidad de abordar diversos problemas de producción y promover el desarrollo saludable de la industria del masterbatch relleno de carbonato de calcio.







