

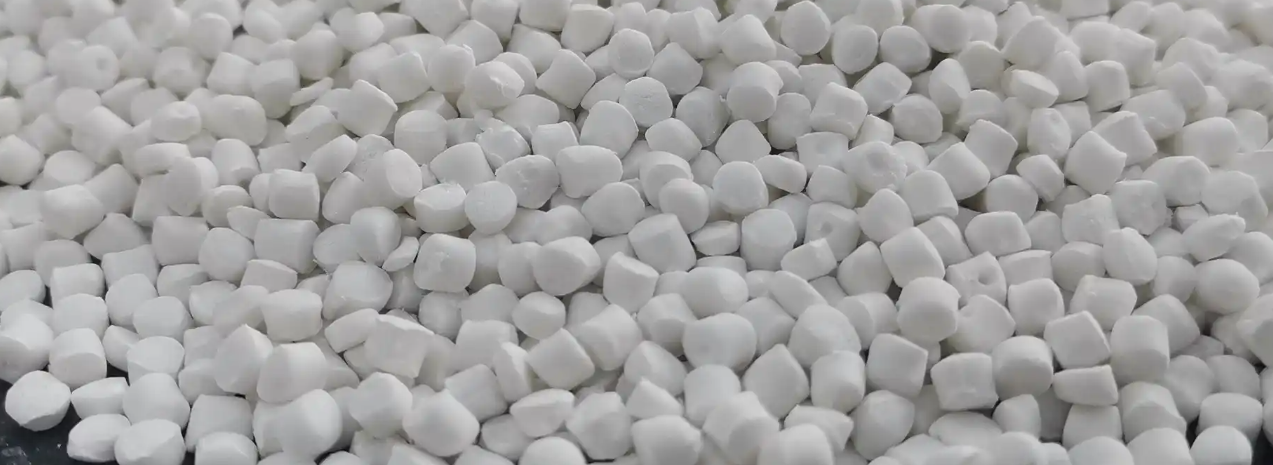
Als wichtiges Kunststoff-Modifizierungsmaterial wird Calciumcarbonat-gefülltes Masterbatch aufgrund seiner Vorteile wie niedriger Kosten, breiter Quelle und der Fähigkeit, die Kunststoffverarbeitungsleistung und die mechanischen Produkteigenschaften zu verbessern, häufig in der Produktion verschiedener Kunststoffprodukte wie Polyethylen, Polypropylen und Polyvinylchlorid eingesetzt. Im tatsächlichen Produktionsprozess von Calciumcarbonat-gefülltem Masterbatch können jedoch aufgrund verschiedener Faktoren wie Rohmaterialeigenschaften, Geräteparametern und Prozesskontrolle leicht eine Reihe von Problemen auftreten, die die Qualitätsstabilität des Masterbatches und die nachfolgende Anwendungswirkung direkt beeinflussen. Dieser Artikel fasst die häufigen Probleme im Produktionsprozess zusammen, analysiert ihre Ursachen eingehend und schlägt gezielte Lösungen vor, um Produktionsunternehmen Referenzen für die Optimierung von Produktionsprozessen und die Verbesserung der Produktqualität zu bieten.
I. Rohmaterialbezogene Probleme
(1) Unzureichende Reinheit und hoher Verunreinigungsgehalt des Calciumcarbonat-Pulvers
1. Problemdarstellung: Das hergestellte gefüllte Masterbatch weist eine gelbliche oder schwärzliche Erscheinung mit deutlichen Verunreinigungspartikeln auf; nach dem Einbringen des Masterbatches in die Kunststoffmatrix verursacht es Oberflächenfehler am Produkt und einen signifikanten Rückgang der mechanischen Eigenschaften, wie verringerte Zugfestigkeit und Schlagzähigkeit, und sogar Bruch.
2. Ursachen: Erstens ist die Mineralreinheit des Calciumcarbonat-Rohmaterials selbst niedrig und enthält Verunreinigungen wie Silizium, Eisen, Magnesium und andere nichtmetallische Einschlüsse; zweitens gelangen während der Rohmaterialverarbeitung Metallverunreinigungen, die durch Verschleiß von Zerkleinerungs- und Mahlanlagen entstehen, in das Pulver; drittens führt unzureichender Schutz während Lagerung und Transport des Rohmaterials zum Eindringen von Staub, Ölflecken und anderen externen Verunreinigungen.
3. Lösungen: Kontrollieren Sie die Rohmaterialbeschaffung streng, wählen Sie Calciumcarbonat-Rohmaterialien mit ausgezeichneter Mineralqualität und hoher Reinheit aus und fordern Sie von Lieferanten detaillierte Qualitätsprüfungsberichte an; fügen Sie Vorbehandlungsprozesse hinzu, bevor die Rohmaterialien in die Produktion gelangen, wie etwa die Entfernung von Metallverunreinigungen durch Magnetabscheideausrüstung und das Aussieben großer Partikelverunreinigungen und Einschlüsse mittels Siebausrüstung; optimieren Sie die Lagerungs- und Transportbedingungen der Rohmaterialien und verwenden Sie versiegelte Lagerbehälter und Transportmittel, um das Eindringen von Verunreinigungen zu vermeiden.
(2) Ungleichmäßige Partikelgrößenverteilung und schlechte Dispergierbarkeit des Calciumcarbonat-Pulvers
1. Problemdarstellung: Es kommt zu Agglomeration von Calciumcarbonat innerhalb des Masterbatches mit ungleichmäßigen Partikelgrößen; während der Kunststoffverarbeitung ist das agglomerierte Calciumcarbonat schwer gleichmäßig zu dispergieren, was zu Spannungskonzentration im Produkt, großen Schwankungen der mechanischen Eigenschaften und Beeinträchtigung der Oberflächengüte des Produkts führt.
2. Ursachen: Die Mahlprozessparameter des Calciumcarbonat-Pulvers sind unvernünftig, wie etwa unzureichende Mahldauer und ungeeignetes Verhältnis des Mahlmediums, was zu einem übermäßig weiten Partikelgrößenverteilungsbereich führt; die Pulveroberfläche ist nicht oder unzureichend modifiziert, und die Van-der-Waals-Kraft zwischen den Partikeln ist stark, wodurch leicht Agglomeration auftritt; während des Rohmaterialmischprozesses ist die Rührintensität unzureichend, sodass die agglomerierten Partikel nicht aufgebrochen werden.
3. Lösungen: Optimieren Sie den Mahlprozess des Calciumcarbonat-Pulvers, passen Sie die Mahldauer sowie Größe und Verhältnis des Mahlmediums an, um eine einheitliche Partikelgrößenverteilung des Pulvers gemäß den Produktionsanforderungen sicherzustellen; führen Sie eine Oberflächenmodifizierung des Calciumcarbonat-Pulvers durch, wählen Sie geeignete Kopplungsmittel (wie Silan-Kopplungsmittel, Titanat-Kopplungsmittel) aus und beschichten Sie die Kopplungsmittel gleichmäßig über einen Hochgeschwindigkeitsmischer auf der Pulveroberfläche, um die Agglomerationskraft zwischen den Partikeln zu verringern; erhöhen Sie die Rührintensität im Rohmaterialmischschritt, verlängern Sie die Rührzeit und stellen Sie sicher, dass die agglomerierten Partikel vollständig aufgebrochen werden.
(3) Schlechte Verträglichkeit zwischen Trägerharz und Calciumcarbonat
1. Problemdarstellung: Das Masterbatch neigt während der Verarbeitung zur Entmischung, und das Calciumcarbonat-Pulver kann nicht eng mit dem Trägerharz verbunden werden; nach dem Zusatz des Masterbatches zur Kunststoffmatrix treten Probleme wie Abblättern und Abfallen auf, was die Gesamtleistung des Produkts ernsthaft beeinträchtigt.
2. Ursachen: Die Polarität des ausgewählten Trägerharzes stimmt nicht mit der des Calciumcarbonat-Pulvers überein, beispielsweise bei Verwendung von unpolarem Polyethylenharz als Träger mit hochpolarem Calciumcarbonat-Pulver, was zu einer schwachen Wechselwirkung zwischen beiden führt; es wird kein geeignetes Kompatibilisierungsmittel zugesetzt, oder die Zusatzmenge des Kompatibilisierungsmittels ist unzureichend, wodurch die Verträglichkeit zwischen beiden nicht wirksam verbessert werden kann.
3. Lösungen: Wählen Sie ein Trägerharz, das zur Polarität des Calciumcarbonat-Pulvers passt, beispielsweise kann polarisiertes Calciumcarbonat-Pulver relativ polare Harze wie Polypropylen und Polyvinylchlorid als Träger verwenden; fügen Sie eine angemessene Menge Kompatibilisierungsmittel wie maleinsäureanhydridgepfropftes Polymer hinzu, um die Grenzflächenbindungskraft zwischen Trägerharz und Calciumcarbonat-Pulver durch die Brückenwirkung des Kompatibilisierungsmittels zu verstärken; optimieren Sie den Mischprozess, um sicherzustellen, dass das Kompatibilisierungsmittel gleichmäßig im Rohmaterialsystem dispergiert ist und seine kompatibilisierende Wirkung voll entfaltet.
II. Mischverarbeitungsbezogene Probleme
(1) Übermäßig hohe oder niedrige Mischtemperatur
1. Problemdarstellung: Wenn die Mischtemperatur zu hoch ist, neigt das Trägerharz zur Degradation, erzeugt Gerüche und kann auch die Zersetzung von Modifikatoren auf der Oberfläche des Calciumcarbonat-Pulvers verursachen, wodurch der Dispergiereffekt verringert wird und das Masterbatch eine gelbliche und spröde Erscheinung annimmt; wenn die Mischtemperatur zu niedrig ist, kann das Trägerharz nicht vollständig schmelzen, was zu einer ungleichmäßigen Mischung mit dem Calciumcarbonat-Pulver führt, und es befinden sich ungeschmolzene Harzpartikel im Masterbatch, was die Verarbeitungsleistung des Masterbatches beeinträchtigt.
2. Ursachen: Eine Störung des Temperaturregelsystems führt dazu, dass die tatsächliche Temperatur vom Sollwert abweicht; eine ungenaue Erfassung der Schmelztemperatur verschiedener Trägerharztypen führt zu unvernünftigen Einstellungen der Mischtemperatur; ein zu hoher Feuchtigkeitsgehalt der Rohmaterialien erzeugt während des Hochtemperaturmischens Wasserdampf, was die Temperaturstabilität beeinträchtigt.
3. Lösungen: Überprüfen und kalibrieren Sie das Temperaturregelsystem regelmäßig, um eine genaue Temperaturregelung sicherzustellen; stellen Sie die Mischtemperatur vernünftig gemäß dem Typ und den Eigenschaften des Trägerharzes ein, beispielsweise wird die Mischtemperatur des Polyethylen-Trägers im Allgemeinen bei 120–150 ℃ gehalten und die des Polypropylen-Trägers im Allgemeinen bei 150–180 ℃; trocknen Sie die Rohmaterialien vor dem Mischen, um den Feuchtigkeitsgehalt zu reduzieren und die Auswirkungen von Wasserdampf auf Mischtemperatur und Mischeffekt zu vermeiden.
(2) Unzureichende oder übermäßig lange Mischzeit
1. Problemdarstellung: Wenn die Mischzeit unzureichend ist, können die Rohmaterialien nicht vollständig gleichmäßig gemischt werden, die Dispergierbarkeit des Calciumcarbonat-Pulvers ist schlecht und die Masterbatch-Qualität ist instabil; wenn die Mischzeit zu lang ist, erhöht dies nicht nur den Produktionsenergieverbrauch und die Kosten, sondern verursacht auch eine übermäßige Degradation des Trägerharzes, verringert die mechanischen Eigenschaften des Masterbatches und kann eine übermäßige Plastifizierung des Materials bewirken, was zu Adhäsion führt.
2. Ursachen: Ungenaue Kontrolle der Prozessparameter im Mischprozess, Versäumnis, die Mischzeit gemäß den Eigenschaften und Chargen der Rohmaterialien anzupassen; unvernünftige Rührgeschwindigkeit der Ausrüstung führt zu geringer Materialmischeffizienz, wodurch eine verlängerte Mischzeit zur Erreichung des Mischeffekts erforderlich ist.
3. Lösungen: Ermitteln Sie die optimale Mischzeit durch Experimente gemäß den Eigenschaften und Chargen der Rohmaterialien sowie der Rühreffizienz der Ausrüstung; optimieren Sie die Rührgeschwindigkeit der Ausrüstung, verbessern Sie die Mischeffizienz und stellen Sie eine ausreichende Mischung der Materialien innerhalb einer angemessenen Zeit sicher; verstärken Sie die Beobachtung des Materialstatus während des Mischprozesses und passen Sie die Mischzeit rechtzeitig an, um unzureichendes Mischen oder Übermischen zu vermeiden.
(3) Materialagglomeration und Haftung an Ausrüstung
1. Problemdarstellung: Während des Mischprozesses neigt das Material zur Agglomeration und bildet große Klumpen, die nicht in den nachfolgenden Granulationsschritt gelangen können; einige Materialien haften an der Innenwand des Mischers, den Rührpaddeln und anderen Teilen, die schwer zu reinigen sind, was nicht nur die Produktionseffizienz beeinträchtigt, sondern auch Rohmaterialverschnitt verursacht.
2. Ursachen: Ein zu hoher Feuchtigkeitsgehalt der Rohmaterialien führt während des Mischens durch Wasserdampfverdampfung dazu, dass das Material viskos wird und zu Agglomeration und Haftung neigt; eine übermäßig hohe Mischtemperatur führt zu übermäßigem Schmelzen des Trägerharzes, schlechter Fließfähigkeit und Haftung; eine unvernünftige Struktur des Rührpaddels oder zu niedrige Rührgeschwindigkeit führt zu ungleichmäßigem Materialmischen, lokaler Überhitzung oder konzentrierter Feuchtigkeit, was Agglomeration verursacht.
3. Lösungen: Kontrollieren Sie den Feuchtigkeitsgehalt der Rohmaterialien streng und trocknen Sie feuchte Rohmaterialien vor; passen Sie die Mischtemperatur vernünftig an, um übermäßiges Schmelzen des Trägerharzes zu vermeiden; optimieren Sie die Struktur des Rührpaddels, erhöhen Sie die Rührgeschwindigkeit, verstärken Sie den Rühreffekt des Materials und sorgen Sie für eine gleichmäßige Verteilung von Materialtemperatur und Feuchtigkeit; tragen Sie eine haftverhindernde Beschichtung auf die Innenwand des Mischers und die Oberfläche des Rührpaddels auf, um die Materialhaftung zu reduzieren.
III. Granulationsschritt-bezogene Probleme
(1) Ungleichmäßige Granulatgröße und unregelmäßige Partikelform
1. Problemdarstellung: Die hergestellten Masterbatch-Partikel weisen große Größenunterschiede auf, mit nicht konformen Partikeln wie Feinpulver und großen Partikeln; die Partikelform ist unregelmäßig, wie etwa lange Streifen und flache Formen, was die nachfolgende Verarbeitungsfließfähigkeit des Masterbatches beeinträchtigt.
2. Ursachen: Eine instabile Schneckendrehzahl des Doppelschnecken-Extruders führt zu großen Schwankungen des Materialextrusionsvolumens; ungleichmäßiger Düsenlochdurchmesser oder Düsenverstopfung beeinträchtigen den Materialextrusionseffekt; die Schneidgeschwindigkeit des Granulators stimmt nicht mit der Extrusionsgeschwindigkeit des Extruders überein und das Messer ist stark abgenutzt, wodurch eine präzise Granulation unmöglich wird; der Schmelzzustand des Materials ist schlecht und die Fließfähigkeit ungleichmäßig.
3. Lösungen: Überprüfen und warten Sie das Getriebesystem des Extruders regelmäßig, um eine stabile Schneckendrehzahl sicherzustellen; reinigen und warten Sie die Düse regelmäßig, prüfen Sie die Gleichmäßigkeit des Düsenlochdurchmessers und ersetzen Sie die beschädigte Düse rechtzeitig; passen Sie die Schneidgeschwindigkeit des Granulators an die Extrusionsgeschwindigkeit des Extruders an und ersetzen Sie das abgenutzte Messer regelmäßig; optimieren Sie die Misch- und Extrusionsprozesse, um eine gleichmäßige Schmelze und stabile Fließfähigkeit des Materials sicherzustellen.
(2) Hohlstellen und Blasen im Masterbatch
1. Problemdarstellung: Es gibt Hohlstrukturen oder Blasen im Inneren des Masterbatches, was zu einer verringerten Dichte und mechanischen Eigenschaften des Masterbatches führt; während der nachfolgenden Kunststoffverarbeitung wandern die Blasen an die Produktoberfläche und beeinträchtigen die optische Qualität des Produkts.
2. Ursachen: Ein zu hoher Feuchtigkeitsgehalt der Rohmaterialien führt dazu, dass Wasserdampf, der durch Wassereindampfung während der Extrusionsgranulation entsteht, nicht rechtzeitig abgeführt werden kann und im Masterbatch eingeschlossen wird, wodurch Blasen oder Hohlstellen entstehen; während des Mischprozesses gelangt eine große Menge Luft in das Material und wird nicht vollständig abgeführt; eine übermäßig hohe Extrusionstemperatur führt zur Zersetzung von Trägerharz oder Modifikatoren und erzeugt Gas.
3. Lösungen: Verstärken Sie die Trockenbehandlung der Rohmaterialien und kontrollieren Sie den Feuchtigkeitsgehalt der Rohmaterialien streng; installieren Sie Entlüftungsvorrichtungen an Misch- und Extrusionsausrüstung, um Luft und Wasserdampf im Material rechtzeitig abzuführen; passen Sie die Extrusionstemperatur vernünftig an, um die Zersetzung von Trägerharz und Modifikatoren zu vermeiden.
(3) Übermäßige Staubentwicklung während der Granulation
1. Problemdarstellung: Während der Granulation entsteht eine große Menge Feinpulver und Staub, was nicht nur die Produktionsumgebung verschmutzt und die Gesundheit der Bediener gefährdet, sondern auch Rohmaterialverschnitt verursacht und die Produktionskosten erhöht.
2. Ursachen: Geringe Schärfe des Messers und zu großer Spalt zwischen Messer und Düse führen während der Granulation zur Materialextrusion und Erzeugung von Feinpulver; das Material hat hohe Härte oder Sprödigkeit, wodurch es leicht bricht und während der Granulation Staub erzeugt; die Staubabsaugvorrichtung des Granulators hat eine schlechte Wirkung und kann den erzeugten Staub nicht rechtzeitig erfassen.
3. Lösungen: Schleifen oder ersetzen Sie das Messer regelmäßig, passen Sie den Spalt zwischen Messer und Düse an, um sicherzustellen, dass das Messer scharf ist und der Spalt vernünftig ist; optimieren Sie die Prozessparameter, um die Flexibilität des Materials zu verbessern und die Bruchrate während der Granulation zu reduzieren; inspizieren und warten Sie die Staubabsaugvorrichtung, um ihren normalen Betrieb sicherzustellen, verbessern Sie die Staubsammelleistung und verstärken Sie die Belüftung der Produktionswerkstatt.
IV. Trocknungs- und Verpackungsbezogene Probleme
(1) Unzureichende Trocknung und übermäßiger Feuchtigkeitsgehalt des Masterbatches
1. Problemdarstellung: Ein übermäßiger Feuchtigkeitsgehalt des Masterbatches neigt während der nachfolgenden Kunststoffverarbeitung zu Fehlern wie Blasen und Silberstreifen, was die Optik und mechanischen Eigenschaften des Produkts beeinträchtigt; gleichzeitig verringert ein hoher Feuchtigkeitsgehalt auch die Lagerstabilität des Masterbatches, wodurch es leicht Feuchtigkeit aufnimmt und agglomeriert.
2. Ursachen: Die Temperatureinstellung der Trocknungsausrüstung ist zu niedrig oder die Trocknungszeit unzureichend, wodurch die Feuchtigkeit im Masterbatch nicht vollständig entfernt werden kann; das Luftvolumen der Trocknungsausrüstung ist unzureichend oder die Heißluftverteilung ungleichmäßig, was zu einer unvollständigen Trocknung einiger Masterbatches führt; die Stapeldicke des Masterbatches ist zu groß und die Heißluft kann nicht eindringen, was den Trocknungseffekt beeinträchtigt.
3. Lösungen: Stellen Sie Temperatur und Zeit der Trocknungsausrüstung vernünftig ein, passen Sie die Trocknungsparameter gemäß dem Feuchtigkeitsgehalt des Masterbatches an, um eine ausreichende Feuchtigkeitsentfernung sicherzustellen; inspizieren und warten Sie das Luftversorgungssystem der Trocknungsausrüstung, um ein ausreichendes Luftvolumen sicherzustellen, optimieren Sie die Heißluftverteilungsstruktur und sorgen Sie für einen vollständigen Kontakt der Heißluft mit dem Masterbatch; kontrollieren Sie die Stapeldicke des Masterbatches in der Trocknungsausrüstung, um eine Beeinträchtigung des Trocknungseffekts durch übermäßiges Stapeln zu vermeiden.
(2) Feuchtigkeitsaufnahme und Agglomeration des Masterbatches während Lagerung und Verpackung
1. Problemdarstellung: Das getrocknete Masterbatch neigt während der Lagerung oder Verpackung dazu, Feuchtigkeit aus der Luft aufzunehmen, was zu Agglomeration führt and die Fließfähigkeit sowie die nachfolgende Verarbeitungsleistung des Masterbatches beeinträchtigt.
2. Ursachen: Schlechte Versiegelung der Verpackungsmaterialien führt dazu, dass Feuchtigkeit aus der Luft in die Verpackung eindringt; das getrocknete Masterbatch wird nicht rechtzeitig verpackt und über einen langen Zeitraum feuchter Luft ausgesetzt; die Luftfeuchtigkeit der Lagerumgebung ist zu hoch und überschreitet die kritische Feuchtigkeitsaufnahme-Feuchtigkeit des Masterbatches.
3. Lösungen: Wählen Sie Verpackungsmaterialien mit guter Versiegelungsleistung wie Aluminiumfolienbeutel und Vakuumverpackungsbeutel für die versiegelte Verpackung des Masterbatches; verpacken Sie das getrocknete Masterbatch rechtzeitig nach dem Abkühlen auf Raumtemperatur, um eine langfristige Luftaussetzung zu vermeiden; kontrollieren Sie die Luftfeuchtigkeit der Lagerumgebung, halten Sie die Lagerwerkstatt trocken und belüftet und verwenden Sie bei Bedarf Entfeuchtungsausrüstung, um die Umgebungsfeuchtigkeit zu reduzieren.
V. Fazit
Der Produktionsprozess von Calciumcarbonat-gefülltem Masterbatch umfasst mehrere Schritte wie Rohmaterialverarbeitung, Mischen, Granulation, Trocknung und Verpackung. Jeder Schritt kann Probleme aufwerfen, die die Produktqualität beeinträchtigen. Produktionsunternehmen sollten die Qualitätskontrolle des gesamten Produktionsprozesses verstärken, die Ursachen verschiedener Probleme eingehend analysieren und die Probleme im Produktionsprozess durch Maßnahmen wie Optimierung der Rohmaterialauswahl, Anpassung der Prozessparameter, Erhaltung der Geräteleistung und Verbesserung der Produktionsumgebung wirksam lösen, um die Qualitätsstabilität und Marktwettbewerbsfähigkeit von Calciumcarbonat-gefülltem Masterbatch zu verbessern. Gleichzeitig sollten Unternehmen auch technologische Forschung und Entwicklung sowie Personalschulung verstärken, kontinuierlich Produktionserfahrung sammeln, die Fähigkeit zur Bewältigung verschiedener Produktionsprobleme verbessern und die gesunde Entwicklung der Calciumcarbonat-gefüllten Masterbatch-Branche fördern.







