

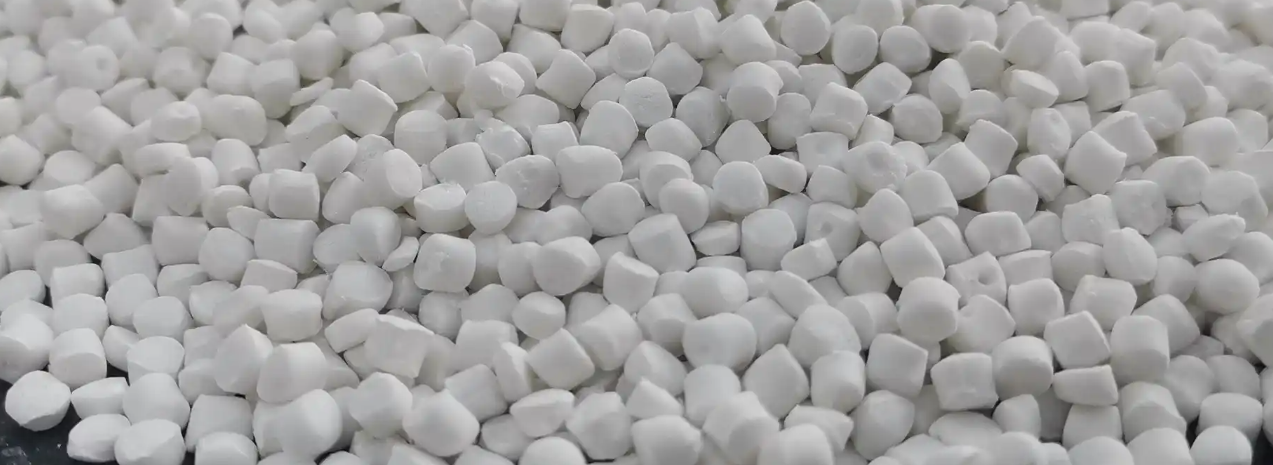
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Là một loại vật liệu biến đổi nhựa quan trọng, masterbatch chứa carbonate canxi được sử dụng rộng rãi trong sản xuất các sản phẩm nhựa khác nhau như polyethylene, polypropylene và polyvinyl chloride do những ưu điểm về chi phí thấp, nguồn rộng và khả năng cải thiện hiệu suất chế biến nhựa và các đặc tính cơ học của sản phẩm. Tuy nhiên, trong quá trình sản xuất masterbatch chứa carbonate canxi thực tế, bị ảnh hưởng bởi các yếu tố như đặc tính nguyên liệu, các tham số của thiết bị và kiểm soát quá trình, có thể xảy ra một loạt các vấn đề, ảnh hưởng trực tiếp đến sự ổn định chất lượng của masterbatch và hiệu quả ứng dụng sau đó. Bài viết này sẽ phân loại các vấn đề thường gặp trong quá trình sản xuất, tiến hành phân tích sâu về nguyên nhân của chúng và đưa ra các giải pháp có mục tiêu, cung cấp các tham khảo cho các doanh nghiệp sản xuất để tối ưu hóa các quá trình sản xuất và cải thiện chất lượng sản phẩm.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: I. Các vấn đề liên quan đến nguyên liệu
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (1) Độ tinh khiết không đủ và hàm lượng tạp chất cao của bột cacbonat canxi
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 1. Kết quả của vấn đề: Masterbatch được sản xuất có màu vàng hoặc đen, có các hạt tạp chất rõ rệt; sau khi masterbatch được kết hợp vào mạch nhựa, nó sẽ gây ra các lỗi trên bề mặt sản phẩm và giảm đáng kể các đặc tính cơ học, như độ bền kéo giảm và độ bền va đập, thậm chí vỡ.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ kỹ thuật chính thức. Văn bản: 2. Nguyên nhân: Đầu tiên, độ sạch khoáng chất của nguyên liệu carbonate canxi bản thân thấp, chứa các tạp chất như silic, sắt, magiê và các tạp chất không kim loại khác; thứ hai, trong quá trình xử lý nguyên liệu, các tạp chất kim loại do mài mòn và nghiền của thiết bị gây ra được trộn vào bột; thứ ba, sự bảo vệ không hợp lý trong quá trình lưu trữ và vận chuyển nguyên liệu dẫn đến việc trộn tạp chất bụi, vết dầu và các tạp chất khác.
Đồng: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {một trương} và ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Giải pháp: Cẩn thận kiểm soát liên kết mua nguyên liệu, chọn nguyên liệu carbonate canxi có chất lượng khoáng chất tuyệt vời và độ tinh khiết cao, và yêu cầu các nhà cung cấp cung cấp báo cáo kiểm tra chất lượng chi tiết; thêm các quá trình xử lý trước khi nguyên liệu bước vào liên kết sản xuất, chẳng hạn như loại bỏ các tạp chất kim loại thông qua thiết bị phân tách từ tính và lọc các tạp chất hạt lớn bằng thiết bị sàng lọc; tối ưu hóa điều kiện lưu trữ và vận chuyển nguyên liệu, sử dụng các thùng chứa bảo quản và công cụ vận chuyển được khóa kín để tránh trộn tạp chất.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngữ pháp kỹ thuật chính thức. Văn bản: (2) phân bố kích thước hạt không đều và khả năng phân tán kém của bột carbonate canxi
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 1. Vấn đề hiệu suất: có sự kết tụ của carbonate canxi bên trong masterbatch với kích thước hạt không đều; trong quá trình xử lý nhựa, carbonate canxi kết tụ khó phân tán đều, dẫn đến sự tập trung căng thẳng trong sản phẩm, các biến động lớn về các đặc tính cơ học và ảnh hưởng đến chất lượng bề mặt của sản phẩm.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Nguyên nhân: Các tham số của quá trình nghiền bột carbonate canxi không hợp lý, như thời gian nghiền không đủ và tỷ lệ không hợp lý của vật liệu nghiền, dẫn đến phạm vi phân bố kích thước hạt quá rộng; bề mặt bột chưa được điều chỉnh hoặc chưa được điều chỉnh đủ, lực van der Waals giữa các hạt mạnh, khiến cho quá trình kết tụ dễ xảy ra; trong quá trình trộn nguyên liệu, cường độ khuấy không đủ, không thể phá vỡ các hạt kết tụ.
Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Giải pháp: Tối ưu hóa quá trình nghiền bột carbonate canxi, điều chỉnh thời gian nghiền và kích thước và tỷ lệ của vật liệu nghiền để đảm bảo phân bố kích thước hạt của bột đồng đều để đáp ứng yêu cầu sản xuất; thực hiện quá trình điều chỉnh bề mặt trên bột carbonate canxi, chọn các chất kết dính thích hợp (như các chất kết dính silan, các chất kết dính titanat), và phủ đều các chất kết dính này lên bề mặt bột thông qua một máy trộn tốc độ cao để giảm lực kết tụ giữa các hạt; tăng cường độ khuấy trong liên kết trộn nguyên liệu, kéo dài thời gian khuấy, và đảm bảo rằng các hạt kết tụ được phá vỡ hoàn toàn.
Đồng: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (3) Không tương thích tốt giữa nhựa vận chuyển và carbonate canxi
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Kết quả không mong muốn: Masterbatch dễ bị bong tróc trong quá trình xử lý và bột carbonate canxi không thể kết hợp chặt chẽ với nhựa hỗn hợp; sau khi thêm masterbatch vào nhựa, sẽ xảy ra các vấn đề như bong tróc và rơi ra, gây ảnh hưởng nghiêm trọng đến hiệu suất tổng thể của sản phẩm.
Động: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Nguyên nhân: Cường độ điện của nhựa vận chuyển được chọn không phù hợp với cường độ điện của bột carbonate canxi, ví dụ, sử dụng nhựa polyethylene không cường độ điện làm vật liệu vận chuyển với bột carbonate canxi có cường độ điện cao, dẫn đến tương tác yếu giữa hai loại; không thêm chất làm tương thích thích hợp hoặc lượng thêm chất làm tương thích không đủ, không thể cải thiện hiệu quả sự tương thích giữa hai loại.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Giải pháp: Chọn một nhựa trung gian phù hợp với tính điện của bột carbonate canxi, ví dụ, bột carbonate canxi có tính điện cao có thể sử dụng các nhựa trung gian tương đối có tính điện cao như polypropylene và polyvinyl chloride; thêm một lượng thích hợp của chất làm tương thích, chẳng hạn như polymer được cấy bằng anhydride maleic, để tăng cường lực liên kết giữa nhựa trung gian và bột carbonate canxi thông qua hiệu ứng kết nối của chất làm tương thích; tối ưu hóa quá trình trộn để đảm bảo chất làm tương thích được phân tán đều trong hệ nguyên liệu và phát huy hết tác dụng tương thích của nó.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: II. Các vấn đề liên quan đến quá trình trộn
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: (1) nhiệt độ trộn quá cao hoặc quá thấp
Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc kép. Ngữ điệu chính thức về kỹ thuật. Văn bản: 1. Kết quả của vấn đề: Khi nhiệt độ trộn quá cao, nhựa trung chuyển dễ bị phân hủy, tạo ra mùi hôi, và có thể làm cho các chất điều chỉnh trên bề mặt bột carbonate canxi bị phân hủy, làm giảm hiệu quả phân tán, và masterbatch có màu vàng và có vẻ cứng; khi nhiệt độ trộn quá thấp, nhựa trung chuyển không thể hoàn toàn tan, dẫn đến việc trộn không đều với bột carbonate canxi, và có các hạt nhựa chưa tan trong masterbatch, ảnh hưởng đến hiệu suất chế biến của masterbatch.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Địa chỉ kỹ thuật chính thức. Văn bản: 2. Nguyên nhân: Hệ thống điều khiển nhiệt độ gặp sự cố dẫn đến nhiệt độ thực tế khác với giá trị được thiết lập; hiểu không chính xác nhiệt độ nóng chảy của các loại nhựa vận chuyển khác nhau, dẫn đến việc thiết lập nhiệt độ trộn không hợp lý; hàm lượng nước quá cao của nguyên liệu đầu vào, tạo ra hơi nước trong quá trình trộn ở nhiệt độ cao, ảnh hưởng đến ổn định nhiệt độ.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Giải pháp: Thường xuyên kiểm tra và cân chỉnh hệ thống điều khiển nhiệt độ để đảm bảo kiểm soát nhiệt độ chính xác; thiết lập nhiệt độ trộn hợp lý theo loại và đặc điểm của nhựa hỗn hợp, ví dụ, nhiệt độ trộn của nhựa polyethylene thường được kiểm soát ở mức 120-150ºC, và của nhựa polypropylene thường được kiểm soát ở mức 150-180ºC; khô nguyên liệu trước khi trộn để giảm độ ẩm của nguyên liệu và tránh ảnh hưởng của hơi nước lên nhiệt độ và hiệu quả trộn.
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (2) Thời gian trộn không đủ hoặc quá dài
Địa chỉ: sản xuất thiết bị gia công và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 1. Kết quả của vấn đề: Khi thời gian trộn không đủ, các nguyên liệu không thể được trộn đều hoàn toàn, khả năng phân tán của bột carbonate canxi kém, và chất lượng masterbatch không ổn định; khi thời gian trộn quá dài, nó không chỉ tăng chi phí và tiêu thụ năng lượng trong sản xuất, mà còn làm giảm độ bền cơ học của masterbatch, và có thể làm cho vật liệu quá mềm, gây ra sự dính kết.
Động ngày: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được viết – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 2. Nguyên nhân: Kiểm soát không chính xác các tham số quá trình trong quá trình trộn, không điều chỉnh thời gian trộn theo đặc tính và lô hàng nguyên liệu; tốc độ khuấy không hợp lý của thiết bị dẫn đến hiệu quả trộn nguyên liệu thấp, yêu cầu thời gian trộn kéo dài để đạt được hiệu quả trộn.
Đô thị: sản xuất thiết bị gia công và pha trộn nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 3. Giải pháp: Tìm ra thời gian trộn tối ưu thông qua các thí nghiệm dựa trên đặc tính và lô hàng nguyên liệu và hiệu quả trộn của thiết bị; tối ưu tốc độ trộn của thiết bị, nâng cao hiệu quả trộn và đảm bảo đủ thời gian trộn nguyên liệu trong một khoảng thời gian hợp lý; tăng cường quan sát tình trạng nguyên liệu trong quá trình trộn, điều chỉnh thời gian trộn kịp thời để tránh tình trạng trộn không đủ hoặc trộn quá mức.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại polymer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngữ điệu chính thức về kỹ thuật. Văn bản: (3) Tăng kết dính và kết dính với thiết bị
Địa chỉ: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Vấn đề hiệu suất: Trong quá trình trộn, vật liệu dễ kết hợp thành các khối lớn, không thể đi vào liên kết nghiền sau đó; một số vật liệu sẽ dính vào thành trong của máy trộn, các cánh khuấy và các bộ phận khác, rất khó để làm sạch, không chỉ ảnh hưởng đến hiệu quả sản xuất mà còn gây lãng phí nguyên liệu.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Nguyên nhân: Nồng độ ẩm quá cao của nguyên liệu, sự bay hơi nước trong quá trình trộn làm cho vật liệu trở nên sệt, dễ kết hợp và dính; nhiệt độ trộn quá cao dẫn đến quá trình nung quá mức của nhựa vận chuyển, độ nhớt kém và sự dính; cấu trúc không hợp lý của bàn trộn hoặc tốc độ trộn quá thấp dẫn đến việc trộn vật liệu không đều, nhiệt độ cao hoặc độ ẩm tập trung, gây ra sự kết hợp.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 3. Giải pháp: Cần kiểm soát chặt chẽ độ ẩm của nguyên liệu, và làm khô trước nguyên liệu ẩm; điều chỉnh hợp lý nhiệt độ trộn để tránh quá trình nung quá mức của nhựa trung chuyển; tối ưu hóa cấu trúc của lưỡi trộn, tăng tốc độ trộn, tăng hiệu quả trộn của nguyên liệu, và làm cho phân bố nhiệt độ và độ ẩm của nguyên liệu đồng đều; sử dụng lớp phủ chống dính trên mặt trong của máy trộn và bề mặt của lưỡi trộn để giảm độ bám dính của nguyên liệu.
Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/phụ kiện chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngữ văn kỹ thuật chính thức. Nội dung: III. Các vấn đề liên quan đến quá trình tạo hạt
Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được viết – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (1) Kích thước hạt không đều và hình dạng hạt không đều
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngữ văn kỹ thuật chính thức. Văn bản: 1. Vấn đề hiệu suất: Các hạt masterbatch được sản xuất có sự khác biệt lớn về kích thước, với các hạt không đạt tiêu chuẩn như bột mịn và các hạt lớn; hình dạng hạt không đều, như các dải dài và hình dạng phẳng, ảnh hưởng đến tính chất lỏng của masterbatch trong quá trình xử lý sau đó.
Địa chỉ: sản xuất thiết bị nén và tạo hợp chất bằng nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 2. Nguyên nhân: Tốc độ trục không ổn định của máy nén kép dẫn đến sự biến động lớn trong khối lượng nén vật liệu; đường kính lỗ nén không đều hoặc bị tắc nghẽn ảnh hưởng đến hiệu quả nén vật liệu; tốc độ cắt của máy nghiền không phù hợp với tốc độ nén của máy nén, và máy cắt bị mài mòn nghiêm trọng, khiến không thể đạt được quy trình nghiền chính xác; tình trạng nóng chảy của vật liệu kém, và độ nhớt không đều.
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Giải pháp: Thường xuyên kiểm tra và bảo trì hệ truyền của máy nén để đảm bảo tốc độ trục ổn định; thường xuyên vệ sinh và bảo trì khuôn, kiểm tra độ đồng đều của đường kính lỗ khuôn và thay thế khuôn bị hư hại kịp thời; điều chỉnh tốc độ cắt của máy nghiền để phù hợp với tốc độ nén của máy nén, và thường xuyên thay thế các bộ cắt đã bị mòn; tối ưu hóa các quá trình trộn và nén để đảm bảo sự đồng đều trong quá trình nóng chảy và độ nhớt ổn định của vật liệu.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: (2) Hố trống và bọt trong Masterbatch
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Vấn đề hiệu suất: Có các cấu trúc trống hoặc các bọt bên trong masterbatch, dẫn đến giảm độ dày và các đặc tính cơ học của masterbatch; trong quá trình xử lý nhựa tiếp theo, các bọt sẽ di chuyển đến bề mặt sản phẩm, ảnh hưởng đến chất lượng ngoại hình của sản phẩm.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Nguyên nhân: Nồng độ ẩm quá cao của nguyên liệu, hơi nước được tạo ra bởi sự bay hơi nước trong quá trình nén và tạo hạt không thể được thoát ra kịp thời, và bị mắc kẹt bên trong masterbatch để tạo thành các bọt hoặc các lỗ trống; một lượng lớn không khí tham gia vào vật liệu trong quá trình trộn và không được thoát ra hoàn toàn; nhiệt độ nén quá cao dẫn đến sự phân hủy của nhựa dẫn hoặc các chất điều chỉnh để tạo ra khí.
Động: sản xuất thiết bị nén và tạo hợp chất nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Giải pháp: Tăng cường quá trình khô của nguyên liệu và kiểm soát chặt chẽ độ ẩm của nguyên liệu; cài đặt các thiết bị thoát khí trên thiết bị trộn và nén để thoát khí và hơi nước trong nguyên liệu kịp thời; điều chỉnh hợp lý nhiệt độ nén để tránh phân hủy của nhựa trung chuyển và các chất điều chỉnh.
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/phần chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (3) Tạo ra quá nhiều bụi trong quá trình nghiền
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Dữ liệu chính thức về kỹ thuật. Nội dung: 1. Vấn đề hiệu suất: Trong quá trình nghiền, có một lượng lớn bột mịn và bụi được tạo ra, không chỉ gây ô nhiễm môi trường sản xuất và đe dọa sức khỏe của người lao động, mà còn gây lãng phí nguyên liệu và tăng chi phí sản xuất.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 2. Nguyên nhân: Độ sắc bén thấp của dao cắt và khoảng cách quá lớn giữa dao cắt và khuôn dẫn đến việc nén vật liệu để tạo ra bột mịn trong quá trình nén; vật liệu có độ cứng hoặc độ giòn cao, dễ vỡ và tạo ra bụi trong quá trình nén; thiết bị hút bụi của máy nén có hiệu quả kém và không thể thu gom bụi được một cách kịp thời.
Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được ghi chính xác như đã được viết – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Giải pháp: Thường xuyên cắt hoặc thay thế dao cắt, điều chỉnh khoảng cách giữa dao cắt và khuôn để đảm bảo dao cắt sắc bén và khoảng cách hợp lý; tối ưu hóa các tham số quá trình để cải thiện tính linh hoạt của vật liệu và giảm tỷ lệ vỡ trong quá trình nghiền; kiểm tra và bảo trì thiết bị hút bụi để đảm bảo hoạt động bình thường, cải thiện hiệu quả thu bụi và tăng cường sự thông thoáng của nhà máy sản xuất.
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngữ văn kỹ thuật chính thức. Nội dung: IV. Các vấn đề liên quan đến khử ẩm và đóng gói
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngữ điệu kỹ thuật chính thức. Văn bản: (1) Sấy không đủ và hàm lượng ẩm quá cao của nguyên liệu phối hợp
Địa chỉ: sản xuất thiết bị nén và tạo hợp chất nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khoảng trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Vấn đề hiệu suất: Nồng độ ẩm quá cao của hỗn hợp chủ đạo dễ gây ra các lỗi như các bọt và vết bạc trong quá trình chế biến nhựa sau đó, ảnh hưởng đến ngoại hình và các đặc tính cơ học của sản phẩm; đồng thời, nồng độ ẩm cao cũng sẽ làm giảm ổn định lưu trữ của hỗn hợp chủ đạo, khiến nó dễ hấp thụ độ ẩm và kết hợp lại.
Địa chỉ: sản xuất thiết bị nén và phối liệu nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận được ghi chính xác như trong văn bản – không dịch chúng. Bảo toàn tất cả các thẻ HTML, các {thể chỗ} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Nguyên nhân: Cài đặt nhiệt độ của thiết bị sấy quá thấp hoặc thời gian sấy không đủ, khiến không thể loại bỏ hoàn toàn độ ẩm trong masterbatch; lưu lượng không khí của thiết bị sấy không đủ hoặc phân phối không khí nóng không đều, dẫn đến việc không sấy hoàn toàn một số masterbatch; độ dày xếp của masterbatch quá lớn, không khí nóng không thể thâm nhập, ảnh hưởng đến hiệu quả sấy.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 3. Giải pháp: Thiết lập hợp lý nhiệt độ và thời gian của thiết bị sấy, điều chỉnh các tham số sấy theo độ ẩm của masterbatch để đảm bảo loại bỏ đủ độ ẩm; kiểm tra và bảo trì hệ thống cung cấp không khí của thiết bị sấy để đảm bảo lưu lượng không khí đủ, tối ưu hóa cấu trúc phân phối không khí nóng, và làm cho không khí nóng tiếp xúc đầy đủ với masterbatch; kiểm soát độ dày xếp của masterbatch trong thiết bị sấy để tránh ảnh hưởng đến hiệu quả sấy do độ dày quá lớn.
Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngữ điệu kỹ thuật chính thức. Văn bản: (2) Hấp thụ độ ẩm và kết tụ masterbatch trong quá trình bảo quản và đóng gói
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Kết quả hoạt động: Masterbatch đã được khô có xu hướng hấp thụ độ ẩm trong không khí khi được lưu trữ hoặc đóng gói, dẫn đến sự kết hợp, ảnh hưởng đến tính chất lỏng và hiệu quả xử lý sau đó của masterbatch.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được ghi chính xác như đã được viết – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 2. Nguyên nhân: Kết cấu kín của vật liệu đóng gói kém dẫn đến độ ẩm trong không khí xâm nhập vào bao bì; masterbatch đã được khô không được đóng gói kịp thời và bị tiếp xúc với không khí ẩm trong thời gian dài; độ ẩm của môi trường lưu trữ quá cao, vượt quá độ ẩm hấp thụ độ ẩm của masterbatch.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 3. Giải pháp: Chọn các vật liệu đóng gói có hiệu suất kín tốt, như túi nhôm và túi đóng gói chân không, để đóng gói kín masterbatch; đóng gói masterbatch khô một cách kịp thời sau khi làm nguội đến nhiệt độ phòng để tránh tiếp xúc lâu dài với không khí; kiểm soát độ ẩm của môi trường lưu trữ, giữ nhà kho lưu trữ khô ráo và thông thoáng, và sử dụng thiết bị loại bỏ độ ẩm nếu cần thiết.
Địa chỉ: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: V. Kết luận
Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngữ pháp kỹ thuật chính thức. Văn bản: Quy trình sản xuất masterbatch chứa carbonate canxi bao gồm nhiều liên kết như xử lý nguyên liệu, trộn, nghiền, sấy và đóng gói. Mỗi liên kết có thể gặp các vấn đề ảnh hưởng đến chất lượng sản phẩm. Các doanh nghiệp sản xuất nên tăng cường kiểm soát chất lượng toàn bộ quá trình sản xuất, phân tích sâu nguyên nhân của các vấn đề khác nhau và giải quyết các vấn đề trong quá trình sản xuất thông qua các biện pháp như tối ưu hóa lựa chọn nguyên liệu, điều chỉnh các tham số quy trình, duy trì hiệu suất thiết bị và cải thiện môi trường sản xuất, nhằm nâng cao ổn định chất lượng và sức cạnh tranh của masterbatch chứa carbonate canxi trên thị trường. Đồng thời, các doanh nghiệp cũng nên tăng cường nghiên cứu và phát triển công nghệ, đào tạo nhân sự, tích lũy kinh nghiệm sản xuất liên tục, nâng cao khả năng xử lý các vấn đề sản xuất khác nhau và thúc đẩy sự phát triển lành mạnh của ngành sản xuất masterbatch chứa carbonate canxi.







