

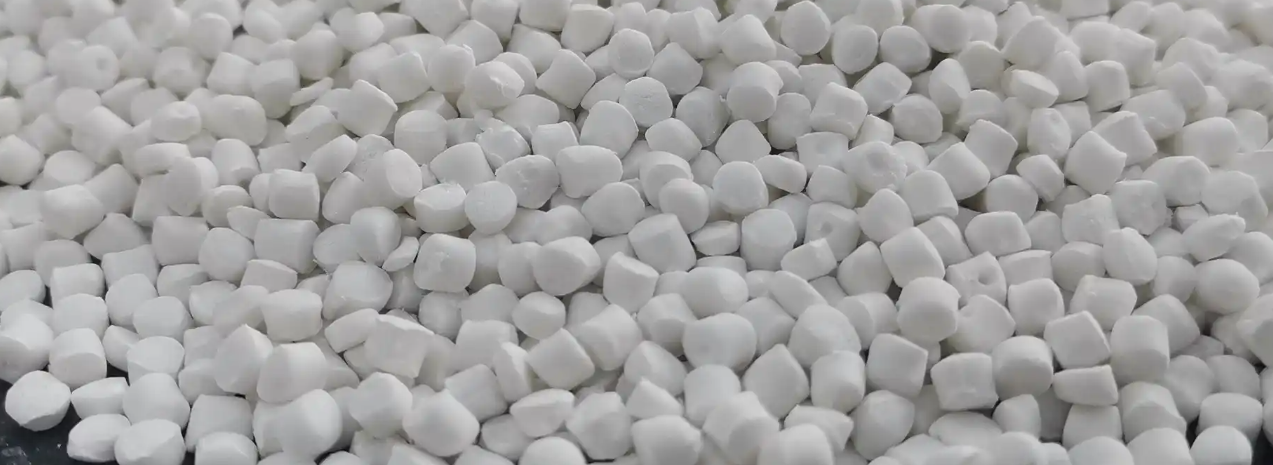
カルシウムカーボネート充填マスターバッチは、低コスト、広範な供給源、プラスチック加工性能と製品の機械的特性を向上させる能力などの優れた特性を備えているため、ポリエチレン、ポリプロピレン、ポリ塩化ビニルなどのさまざまなプラスチック製品の生産に広く使用されています。しかし、カルシウムカーボネート充填マスターバッチの実際の生産プロセスでは、原材料の特性、設備パラメータ、プロセス制御などのさまざまな要因によって、一連の問題が発生する可能性があり、マスターバッチの品質安定性とその後の適用効果に直接影響します。本稿では、生産プロセスにおける一般的な問題を整理し、その原因を詳細に分析し、対象的な解決策を提案します。これにより、生産企業が生産プロセスを最適化し、製品の品質を向上させるための参考資料を提供します。
I. 原材料に関する問題
(1) カルシウムカーボネート粉末の純度が不十分で不純物含量が高い
1. 発生性能の問題: 生成された充填マスターバッチは黄色や黒色の見た目で、明らかな不純物粒子を含んでいます。マスターバッチがプラスチックマトリクスに統合された後、製品表面に欠陥が生じ、引張強度や衝撃靭性などの機械的特性が著しく低下し、さらには破断することもあります。
2. 原因: まず、カルシウムカーボネートの原料自体の鉱物純度が低く、シリコン、鉄、マグネシウムなどの不純物や他の非金属の混入物を含んでいます。次に、原料加工中に、粉砕および粉砕装置の摩耗により生成された金属不純物が粉末に混入します。さらに、原料の保管および輸送中の適切な保護が行われていないため、埃、油汚れ、その他の外的不純物が混入します。
3. 解決策: 原材料調達リンクを厳しく管理し、優れた鉱物品質と高純度を有する炭酸カルシウム原材料を選択し、サプライヤーに詳細な品質検査報告書を提出するよう要求する。原材料が生産リンクに入る前に、前処理工程を追加する。例えば、磁気分離装置を使用して金属不純物を除去し、ふるい装置を使用して大きな粒子の不純物と含有物を除去する。原材料の保管および輸送条件を最適化し、密封された保管容器と輸送ツールを使用して不純物の混入を防ぐ。
(2) カルシウムカーボネート粉の粒度分布が不均一で、分散性が低い
1. 性能問題:マスターバッチ内に不均一な粒度の炭酸カルシウムの凝集が起こり、プラスチック加工中に凝集した炭酸カルシウムは均一に分散しにくく、その結果、製品内に応力集中が生じ、機械的特性に大きな変動が生じ、製品の表面仕上げに影響を与えます。
2. 原因: カルシウムカーボネート粉の粉砕プロセスのパラメータが不合理である。例えば、粉砕時間が不十分であり、粉砕媒の比率が適切でないため、粒度分布範囲が過度に広くなる。粉の表面が改質されていない、または改質されていないため、粒子間のバン・デル・ワール力が強く、凝集が起こりやすくなる。また、原料混合プロセス中、攪拌強度が不十分であり、凝集した粒子を分解できない。
3. 解決策:カルシウムカーボネート粉の粉砕プロセスを最適化し、粉砕時間と粉砕媒体のサイズおよび比率を調整することで、粉の粒度分布を均一にし、生産要件を満たす。カルシウムカーボネート粉に表面改質処理を行い、適切な結合剤(シランコージェント、チタネートコージェントなど)を選択し、高速ミキサーで粉の表面に均一に結合剤を塗布することで、粒子間の凝集力を低減する。原料混合リンクで攪拌強度を高め、攪拌時間を延長し、凝集した粒子を完全に破砕する。
(3) 運搬樹脂とカルシウムカーボネートの相性が悪くなる
1. 性能問題:マスターバッチは加工中に離層しやすく、カルシウムカーボネート粉はキャリア樹脂と密接に結合できません。マスターバッチをプラスチックマトリクスに添加すると、剥離や落ちるなどの問題が発生し、製品の総合的な性能に深刻な影響を与えます。
2. 原因: 選択されたキャリア樹脂の極性が、高い極性を持つ炭酸カルシウム粉末と一致していない。例えば、極性の低いポリエチレン樹脂をキャリアとして使用し、極性の高い炭酸カルシウム粉末を使用すると、両者の相互作用が弱くなります。適切な相溶性改善剤が添加されていないか、添加量が不十分であるため、両者の相溶性を効果的に改善できません。
3. 解決策: カルシウムカーボネート粉末の極性に合うキャリア樹脂を選択します。たとえば、極性の高いカルシウムカーボネート粉末では、ポリプロピレンやポリ塩化ビニルなどの相対的に極性の高い樹脂をキャリアとして使用します。適量の相溶性化剤、例えばマレイン酸接枝ポリマーを添加し、相溶性化剤の架橋効果により、キャリア樹脂とカルシウムカーボネート粉末の間の界面結合力を強化します。さらに、混合プロセスを最適化し、相溶性化剤が原料系中に均一に分散し、その相溶性効果を十分に発揮できるようにします。
II. ミキシング関連の問題
(1) 過度に高いまたは低い混合温度
1. 成形性の問題:混合温度が高すぎると、媒体樹脂が劣化し、臭いが発生し、また、カルシウムカーボネート粉末の表面に含まれる調合剤が分解する可能性があり、分散効果が低下し、マスターバッチは黄色くて脆い状態になります。混合温度が低すぎると、媒体樹脂が完全に溶けず、カルシウムカーボネート粉末と不均一に混合され、マスターバッチ内部に未溶解の樹脂粒子が存在し、マスターバッチの加工性能に影響を与えます。
2. 原因: 温度制御システムの不具合により、実際の温度が設定値から外れる。また、各種キャリア樹脂の溶融温度を正確に把握できず、混合温度が適切に設定されない。原料の水分含量が高すぎる場合、高温混合時に水蒸気が生成し、温度の安定性に影響を与える。
3. 対策: 温度制御システムを定期的に検査および校正し、正確な温度制御を確実に行います。また、媒体樹脂の種類と特性に応じて、混合温度を合理的に設定します。例えば、ポリエチレン媒体の混合温度は一般的に120〜150℃で、プロピレン媒体の混合温度は一般的に150〜180℃です。原料を混合する前に乾燥させ、原料の水分含量を低減し、混合温度と混合効果に水蒸気の影響を避けます。
(2) 混合時間が不十分または過長
1. 成形性の問題:混合時間が不十分な場合、原料が完全に均一に混合できず、炭酸カルシウム粉の分散性が低く、マスターバッチの品質が不安定になります。混合時間が長すぎる場合、生産エネルギー消費量とコストが増加するだけでなく、キャリア樹脂の劣化が過剰となり、マスターバッチの機械的特性が低下し、材料の過度の可塑化を引き起こし、接着性に影響を与える可能性があります。
2. 原因: 混合工程におけるプロセスパラメータの不正確な制御、原材料の特性やバッチに応じた混合時間の調整の不適切さ。設備の不合理な攪拌速度は、材料の混合効率が低くなり、混合効果を得るには長時間の混合が必要となる。
3. 解決策: 原材料の特性とバッチ、および装置の攪拌効率に応じて、実験を通じて最適な攪拌時間を決定します。装置の攪拌速度を最適化し、攪拌効率を向上させ、合理的な時間内に材料の十分な攪拌を確保します。また、混合プロセス中の材料状態の観察を強化し、不十分な混合や過剰な混合を防ぐために混合時間を適切に調整します。
(3) 材料の凝集と機器への接着
1. 成形性の問題:混合工程中、材料は凝集し大きな塊を形成し、その後の顆粒化リンクに入り込めません。また、一部の材料は混合機の内壁、攪拌パドル、その他の部品に付着し、清掃が困難であり、生産効率に影響を与えるだけでなく、原材料の浪費にもつながります。
2. 原因: 原材料の水分含量が高すぎる、混合中の水蒸気の蒸発により材料が粘性となり、凝集や接着しやすくなる。混合温度が過度に高いと、媒体樹脂が過度に溶融し、流動性が悪くなり、接着性が低下する。攪拌のパドルの構造が不合理であるか、攪拌速度が低すぎると、材料の混合が不均一になり、局所的に温度が高くなったり、水分が集中したりするため、凝集が発生する。
3. 解決策: 原材料の水分含量を厳密に制御し、湿った原材料を事前に乾燥させる。 混合温度を合理的に調整し、キャリア樹脂の過度な溶融を防ぐ。 酒混合槽の構造を最適化し、混合速度を上げ、材料の混合効果を高め、材料の温度と水分分布を均一にする。 混合機の内壁と酒混合槽の表面に抗付着コーティングを施し、材料の付着を減らす。
III. 粒化リンクに関する問題
(1) 粒のサイズの不均一性と不規則な粒形状
1. 性能問題:生成されたマスターバッチ粒子のサイズには大きな差があり、細粉や大きな粒子などの不合格粒子があります。粒子の形状は不規則で、長い帯状や平らな形状などがあり、マスターバッチのその後の加工の流動性に影響を与えます。
2. 原因: ツインスクリューエクストラーダのスクリュー速度が不安定であると、材料の押出量が大きく変動します。ダイの穴径が不均一であるか、ダイが詰まっていると、材料の押出効果に影響します。グラニュレータのカッター速度がエクストラーダの押出速度に合わない場合、カッターが激しく摩耗し、精密な粉砕が不可能になります。また、材料の溶融状態が不良で流動性が不均一である場合もあります。
3. 対策: エクストラーダのトランスミッションシステムを定期的に点検・メンテナンスし、スクリュースピードの安定性を確保します。ダイを定期的に清掃・メンテナンスし、ダイの穴径の均一性を確認し、損傷したダイを適切に交換します。グラニュレータのカッタースピードをエクストラーダの押出速度に合わせて調整し、摩耗したカッターを定期的に交換します。混合と押出のプロセスを最適化し、材料の均一な溶融と安定した流動性を確保します。
(2) マスターバッチの空洞と気泡
1. 性能問題:マスターバッチ内に空洞構造や気泡があるため、マスターバッチの密度や機械的特性が低下し、その後のプラスチック加工中に気泡が製品表面に移動し、製品の外観品質に影響を与える。
2. 原材料の水分含量が過剰である、押出成形処理中に発生した水蒸気が適切に排出されず、マスターバッチ内に閉じ込められて気泡や空洞を形成する、混合作業中に大量の空気が混入し完全に排出されない、押出温度が過高であるため、媒体樹脂や改質剤が分解してガスを生成するなどの原因によるものです。
3. 対策: 原材料の乾燥処理を強化し、原材料の水分含量を厳しく管理する。混合および押出装置に排気装置を設置し、材料中の空気と水蒸気を適時に排出する。押出温度を合理的に調整し、媒体樹脂と改質剤の分解を防ぐ。
分野: プラスチック押出および混合設備の製造。正確な技術/産業用語を使用します。規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商標名、モデル/部品番号を正確に記載してください。翻訳しないでください。すべてのHTMLタグ、{プレースホルダー}、および括弧を保持してください。フォーマルな技術用語。テキスト: (3) 顆粒化時の過度の粉塵発生
1. パフォーマンスの問題: 粒化時に大量の細粉末と粉塵が発生し、生産環境を汚染するとともに作業者の健康を危険にさらすだけでなく、原材料を浪費し、生産コストを増加させます。
2. 原因: カッターのシャープネスが低く、カッターと金型の間の隙間が大きいと、粒化時に細かい粉が生成されます。また、材料の硬度が高く、もろい性質を持っているため、粒化時に破損し、粉が生成されます。さらに、粒化機のダスト吸引装置の効果が低く、生成されたダストを適時に収集できません。
3. 対策:カッターを定期的に研削または交換し、カッターとダイの間の隙間を調整して、カッターが鋭く、隙間が合理的であることを確認します。また、材料の柔軟性を向上させ、粒化時に破損率を低減するためにプロセスパラメータを最適化します。さらに、ダスト吸引装置を点検および保守し、その正常な運転を確保し、ダスト収集効率を向上させ、生産工場の換気を強化します。
IV. 乾燥および包装に関する問題
(1) マスターバッチの乾燥不足と過剰な水分含量
1. 発生性能:マスターバッチの過剰な水分含量は、その後のプラスチック加工中に気泡や銀色の線などの欠陥を引き起こし、製品の外観と機械的特性に影響を与えます。同時に、高い水分含量はマスターバッチの保存安定性を低下させ、水分を吸収しやすくなり、凝集しやすくなります。
2. 原因: 乾燥装置の温度設定が低すぎるか、乾燥時間が不十分であるため、マスターバッチ中の水分を完全に除去できない。乾燥装置の空気量が不足しているか、熱風の分布が不均一であるため、一部のマスターバッチが完全に乾燥できない。マスターバッチの積み重ねの厚さが大きすぎるため、熱風が浸透できず、乾燥効果に影響が出る。
3. 解決策: 乾燥装置の温度と時間を妥当に設定し、マスターバッチの水分含量に応じて乾燥パラメータを調整して、十分な水分除去を確保します。乾燥装置の空気供給システムを点検および保守管理し、十分な空気量を確保し、熱風配分構造を最適化し、熱風をマスターバッチと完全に接触させます。また、乾燥装置内のマスターバッチの積み重ね厚さを制御し、過剰な積み重ねによる乾燥効果に影響を与えないようにします。
(2) 保管および包装中のマスターバッチの水分吸収と凝集
1. 成形性の問題:乾燥したマスターバッチは、保管や包装中に空気中の水分を吸収しやすく、その結果、凝集が起こり、マスターバッチの流動性とその後の加工性に影響を与えます。
2. 原因: パッケージング材料の密閉性が不十分なため、空気中の水分がパッケージに入ります。乾燥したマスターバッチが適切にパッケージされず、長時間湿気の多い空気にさらされます。保管環境の湿度が高すぎ、マスターバッチの臨界吸湿湿度を超えています。
3. 対策: マスターバッチの密閉包装には、アルミ箔袋や真空包装袋など、優れた密封性を有する包装材料を選択します。冷却後、マスターバッチを適時に包装し、長時間の空気にさらさないようにします。保管環境の湿度を管理し、保管作業場を乾燥して通気し、必要に応じて除湿装置を使用して環境の湿度を低下させます。
V. 結論
カルシウムカーボネート充填マスターバッチの生産プロセスには、原材料加工、混合、顆粒化、乾燥、包装などの複数のリンクが含まれます。各リンクでは、製品品質に影響を与える問題が発生する可能性があります。生産企業は、全生産プロセスの品質管理を強化し、さまざまな問題の原因を徹底的に分析し、原材料の選択の最適化、工程パラメータの調整、設備の性能維持、生産環境の改善などの措置を通じて生産プロセスにおける問題を効果的に解決することで、カルシウムカーボネート充填マスターバッチの品質安定性と市場競争力を向上させる必要があります。同時に、企業は技術研究開発と人材育成を強化し、継続的に生産経験を蓄積し、さまざまな生産問題に対処する能力を高め、カルシウムカーボネート充填マスターバッチ産業の健全な発展を促進する必要があります。







