

ツインスクリュー練り出し機は、優れた材料供給、混合・プラスチケーション、およびせん断分散能力を備え、カラーマスターバッチ、充填マスターバッチ、機能性マスターバッチなどのさまざまなタイプのマスターバッチの生産における中心的な装置となっています。マスターバッチ製品の品質安定性(分散均一性、粒子サイズの一貫性など)、性能適合率、および生産効率は、練り出し機の主要装置パラメータ設定と密接に関連しています。高い充填量を持つ充填マスターバッチ、高い着色力を持つカラーマスターバッチ、熱感性機能性マスターバッチなど、さまざまなタイプのマスターバッチの生産需要は大きく異なり、装置パラメータのターゲット最適化が必要です。本稿では、ツインスクリュー練り出し機を用いたさまざまなタイプのマスターバッチの生産において、重点的に設定する必要がある中心的な装置パラメータを体系的に整理し、それらのマスターバッチ生産への影響メカニズムを分析します。
I. スクリュシステム関連パラメータ
The screw system is the “core heart” of the twin-screw extruder. Its parameters directly determine the shear strength, mixing effect, and conveying efficiency of materials, and are the key factors affecting the dispersion quality of masterbatches.
1.ねじ速度
スクリュースピードは、せん断強度と生産効率を調整するための主要なパラメータであり、通常はr/minで表されます。スピードが高いほど、スクリューの材料に対するせん断速度が大きくなり、材料に対する機械的せん断力が強くなります。これにより、充填剤や顔料の凝集体を分解し、キャリア樹脂中の分散均一性を向上させることができます。同時に、高速化することで材料の輸送能力が向上し、生産効率が向上します。ただし、スピードはなるべく高くする必要はありません。過度に高いスピードでは、材料の滞留時間が短くなり、材料の可塑化が不十分になる可能性があり、マスターバッチの内部が不十分に加熱されるなどの問題や、安定しない性能が発生する可能性があります。また、高速化することでスクリューとバレルの摩耗が悪化し、エネルギー消費が増加します。特に、高硬度の充填剤マスターバッチ(例えば、炭酸カルシウムやタルク充填剤マスターバッチ)では、摩耗問題がより顕著です。
異なるマスターバッチでは、速度の要件に大きな違いがあります。高いティント強度の色マスターバッチを生産する場合、ピグメントの十分な分散を確保するために高い速度が必要です。熱に敏感な機能性マスターバッチ(生分解性マスターバッチや難燃性マスターバッチなど)を生産する場合は、過剰なせん断熱発生による材料劣化を防ぐために低速を制御する必要があります。高充填量のマスターバッチを生産する場合は、速度と充填量のバランスをとって、充填剤の均一な分散を確保しながら、材料の不良供給を防ぐ必要があります。
2.ねじ構成
The screw of a twin-screw extruder is usually composed of modular components such as conveying elements, shear elements, and mixing elements. The rationality of the screw configuration directly affects the entire process effect of material “conveying-plasticizing-mixing-dispersing”. When producing different types of masterbatches, the screw configuration needs to be adjusted according to the material properties:
- 運搬部品(例えば、前方スレッド付き部品):主に材料の前方運搬を担当し、生産の継続性を確保します。材料の供給セクションや排出セクションに適しており、さまざまなマスターバッチを生産する際には、安定した材料運搬を確保するために適切に構成する必要があります。
- 分野: プラスチック押出および混合設備の製造。正確な技術・工業用語を使用する。規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商標名、モデル・部品番号を正確に記載し、翻訳しない。HTMLタグ、{プレースホルダー}、およびブランクをすべて保持する。フォーマルな技術レジスター。テキスト: シェア要素(逆スレッド式要素、こねるブロックなど):材料の凝集体を破壊するための強力なシェア力を提供します。カラーマスターバッチや高分散機能性マスターバッチを生産する場合、分散効果を向上させるためにシェア要素の数や長さを増やす必要があります。ただし、熱に敏感なマスターバッチを生産する場合は、シェア要素の数を減らしてシェア強度を低くし、材料の劣化を防ぐ必要があります。
- 混合要素(歯付きディスク、内部混合ブロックなど):材料の軸方向および径方向の混合を中心に、材料成分の均一性を向上させます。複数成分機能マスターバッチ(抗酸化剤・紫外線耐性複合マスターバッチなど)を生成する場合、混合要素の構成を強化する必要があります。
3.ねじ長さ-直径比(L/D)
分野:プラスチック押出・混合設備製造。正確な技術・工業用語を使用し、規格コード(ISO、ASTM、UL、RoHS、REACH)、単位(℃、MPa、mm、g/cm³、kV/mm)、ポリマー略語(PP、PE、PVC、ABS、PC、PA、PET、PBT、POM、TPU、PPS、PEEK)、商品名、モデル・部品番号を正確に記載してください。変換しないでください。HTMLタグ、{プレースホルダー}、および括弧をすべて保持してください。形式的な技術用語。テキスト:スクリュー長径比は、スクリューの有効長とスクリューダイアメータの比で、材料のバレル内での滞在時間とプラスチケーションおよび混合効果を直接決定します。長径比が大きいと、材料の滞在時間が長くなり、十分なプラスチケーションと混合が可能となり、分散効果も向上します。分散要件が高いマスターバッチ(ナノフィラーマスターバッチや高濃度色マスターバッチなど)の生産に適しています。ただし、長径比が過度に大きいと、設備コストとエネルギー消費が増加し、熱に敏感な材料の場合、滞在時間が長すぎると劣化する可能性があります。従来のマスターバッチ生産用ツインスクリューエクストラーダーの長径比は通常、32:1から48:1です。高要求のマスターバッチの場合、40:1から48:1などの大きい長径比を選択でき、熱に敏感なマスターバッチの場合は、32:1から36:1などの小さい長径比を使用できます。
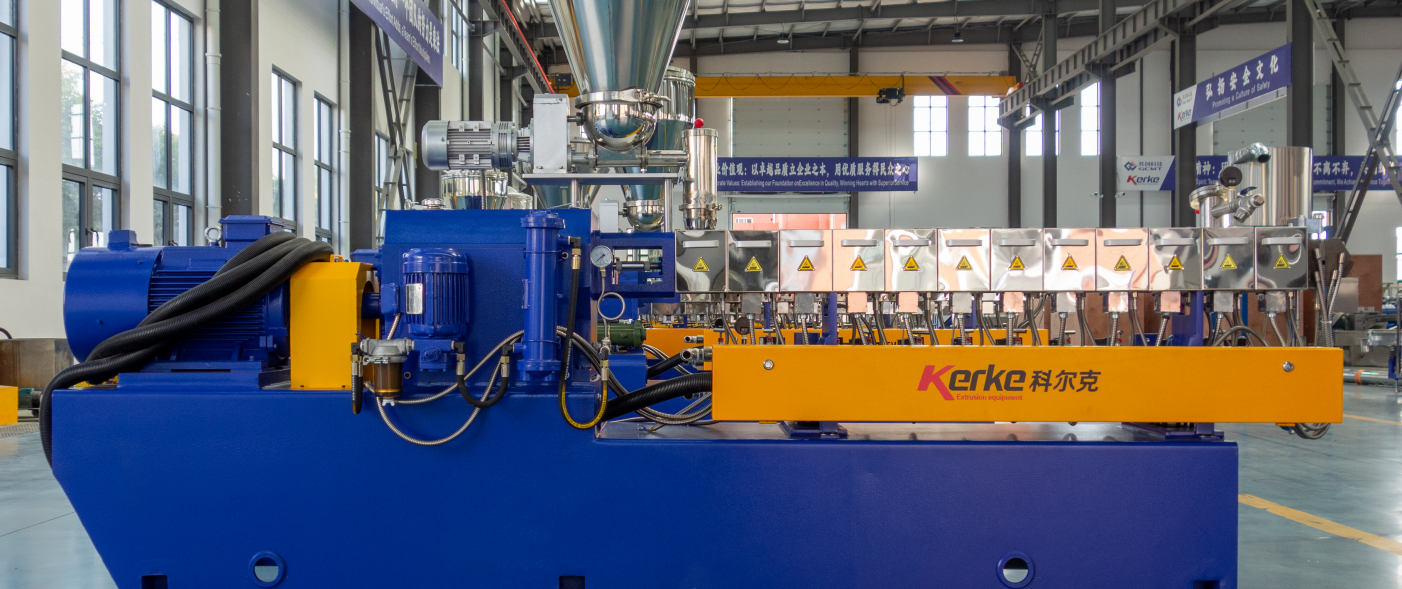
II. バレル温度に関連するパラメータ
バレル温度は、材料のプラスチケ化品質を確保するための重要なパラメータであり、直接的に材料の溶融状態、粘度、化学反応活性に影響します(機能性マスターバッチの変性反応など)。ツインスクリュー押出機のバレルは通常、セグメント化された加熱制御(供給セクション、プラスチケ化セクション、均一化セクション、ヘッドセクション)を採用します。各セクションの温度は、材料特性とマスターバッチの種類に応じて正確に設定する必要があり、不十分なプラスチケ化または過度のプラスチケ化(劣化)の問題を回避する必要があります。
1. 給食セクションの温度
給料セクションの主な機能は、その後のプラスチケ化のために固体材料を予熱することであり、温度設定は適度に行う必要があります。温度が低すぎると、材料の流動性が悪くなり、給料の詰まりや橋渡しの原因となり、生産の継続性に影響を与える可能性があります。また、温度が高すぎると、材料が早期に溶け、スクリューやバレルの内壁に付着し、給料に支障をきたす可能性があります。結晶性キャリア樹脂(PP、PEなど)を使用して製造されたマスターバッチの場合、給料セクションの温度は通常、樹脂の溶融点よりも50~80℃低く設定されます。無定形樹脂(PS、ABSなど)の場合、給料セクションの温度はガラス転移温度よりわずかに高く設定できます。
2. プラスチケ化セクションと均質化セクションの温度
プラスチケーション部の温度は、材料の完全な溶融を確実にするために段階的に上昇させる必要があります。ホモジェニゼーション部の温度は、溶融材料の均一な粘度を確保するために、樹脂溶融温度より10~30℃上に設定する必要があります。これにより、その後の混合、分散、および顆粒化に基礎が作られます。異なるマスターバッチを生成する場合、温度設定は、ベアラー樹脂と機能成分の特性に合わせて調整する必要があります。
- カラーマスターバッチ:溶融樹脂中の顔料の十分な分散を確保する必要があります。温度は、媒体樹脂の溶融点よりわずかに高く、顔料の分解を防ぐために過剰な温度を避ける必要があります(例えば、有機顔料は通常耐熱性が低いため、温度は200℃以下に制御する必要があります)。
- フィラー原料:カルシウムカーボネートやタルクなどの無機フィラーの場合、温度は、フィラーを包むためのキャリア樹脂の完全な溶融を確実にする必要があります。通常、温度は純粋な樹脂の処理温度に近くなりますが、樹脂の劣化を防ぐために過度の温度は避けなければなりません。
- Heat-sensitive functional masterbatches (such as biodegradable masterbatches, PVC masterbatches): The temperature of the plasticizing section and homogenizing section must be strictly controlled, and a “low-temperature slow plasticization” strategy is usually adopted to avoid material degradation leading to odor or performance degradation.
3. ヘッドセクションの温度
ヘッドセクションの温度は、溶融物質の流動性と顆粒化品質に直接影響します。温度が高すぎると、物質の流動性が強くなり、顆粒化時に付着や不均一な粒度が生じやすくなります。また、温度が低すぎると、物質の粘度が高くなり、押出抵抗が増加し、過剰なヘッド圧や繊維の破断の原因となります。ヘッドセクションの温度は、通常、均一化セクションの温度よりも5~10℃低く設定され、物質が良好な流動性を維持し、付着しにくいようにします。
III. 餌付けシステム関連パラメータ
給与システムの主な機能は、キャリア樹脂や機能成分(顔料、充填剤、添加剤)などの材料を一定の比率でエクストラーダの筒内に安定して供給することです。給与パラメータの安定性は、マスターバッチの成分均一性と品質一貫性に直接影響します。
1. 給餌速度
供給速度とは、単位時間あたりのバレルに供給される材料の質量または体積を指し、通常はkg/hで表されます。この速度は、ねじの回転速度とバレルの温度とを調整する必要があります。供給速度が速すぎると、バレル内の材料の滞留時間が短くなり、プラスチケ化と分散が不十分となり、マスターバッチの性能が不安定になりやすくなります。また、供給速度が遅すぎると生産効率が低下し、ねじが怠滞し、設備の摩耗を悪化させる可能性があります。出力要件が異なるマスターバッチを生産する際には、供給速度を正確に調整して、エキストルダーの処理能力に合わせる必要があります。
2. 多成分供給比率の精度
マスタバッチの製造には、複数の成分材料(キャリア樹脂、機能性粉末、添加剤)の調整された供給が必要です。供給比率の正確さは、マスタバッチの機能性合格率(色マスタバッチの色強度、充填剤マスタバッチの充填量、機能性マスタバッチの改質効果など)を直接決定します。高精度の供給装置(重量損失式供給装置など)を選択し、定期的に校正を行うことで、各成分の供給比率の誤差を±1%以内に制御する必要があります。たとえば、高濃度色マスタバッチの製造時に顔料の供給比率が過剰に偏離すると、色マスタバッチの色強度に変動が生じ、下流製品の色差に影響を与えます。また、難燃性マスタバッチの製造時に難燃剤の供給比率が不足すると、難燃性能に不合格が生じます。
IV. 排気関連パラメータ
ツインスクリュー押出機には通常、1~2段の真空排気装置が装備されています。その主な機能は、材料の可塑化プロセス中に生成される揮発性成分(水分、低分子添加剤、残留溶剤など)を排出し、これらの揮発性成分によってマスターバッチ内に気泡が生じることを防ぎ、マスターバッチの密度と機械的特性に影響を与えません。
1. 真空度
真空度は、換気効果を測定するための主要なパラメータであり、通常はMPa(負圧)で表されます。真空度が高いほど、換気効果は高くなり、揮発性成分や吸湿性物質を含むマスターバッチ(例えば、充填マスターバッチの無機充填剤は水分を吸収しやすく、着色マスターバッチの顔料には残留溶剤がある可能性があり、機能性マスターバッチの添加剤は揮発する可能性がある)の生産に適しています。従来のマスターバッチ生産では、真空度は通常-0.06~-0.08MPaに設定されます。高需要のマスターバッチ(電子グレードの機能性マスターバッチなど)では、揮発性成分の十分な排出を確保するために真空度を-0.09~-0.095MPaに上げる必要があります。ただし、過度に高い真空度では、少量の軽量物質が抽出される可能性があり、材料損失や環境汚染が発生するため、これを合理的に制御する必要があります。
2. 通気部の位置と数
換気部の位置は、材料が完全に溶融した後、均質化前に設定する必要があります。これにより、揮発性成分が溶融した材料から放出され排出されるようになります。揮発性成分が多い材料では、二段階の換気装置を設定することで、換気効果を向上させることができます。例えば、低分子の可塑剤を大量に含むソフトマスターバッチを製造する場合、二段階の換気を設定すると、マスターバッチ中の可塑剤の残量を効果的に減らし、その後の使用中の移行を防ぐことができます。
V. ヘッド圧力と金型関連パラメータ
ヘッド圧とダイ構造は、溶融物質の押出安定性と顆粒化品質に直接影響を与え、マスターバッチ粒度の均一性を保証する重要な要素です。
1. ヘッド圧
ヘッド圧は、溶融物質がヘッドとダイを通過するときの抵抗であり、通常はMPaで表されます。その安定性は、押出された糸の均一性に直接影響します。ヘッド圧が過剰に高いと、押出機に過度の負荷がかかり、さらには機器の故障を引き起こす可能性があります。また、圧力が過剰に低いと、不安定な材料押出速度となり、糸が破損したり、糸の厚みが不均一になる可能性があります。異なるマスターバッチを生産する場合、ヘッド圧は通常10~30MPaの間で制御されます。スクリューの速度、供給速度、ヘッド温度を調整することで、圧力を合理的な範囲内で安定させる必要があります。たとえば、高粘度のキャリア樹脂を使用したマスターバッチを生産する場合、ヘッド圧は通常比較的に高くなり、材料の粘度を低減し、圧力を安定させるためにヘッド温度を適切に上昇させる必要があります。
2. 構造と開口部
ダイは、材料押出成形の重要な部品です。その構造とアパートは、マスターバッチの粒度要件に応じて設計する必要があります。従来のマスターバッチ生産では、通常2~4mmのアパート範囲を持つ円形の穴ダイが使用されます。アパートの均一性は、押出された糸の厚さの一貫性を直接決定するため、その後の顆粒化の粒度の均一性に影響します。特殊形状のマスターバッチ(例えば、平らなマスターバッチや正方形のマスターバッチ)の場合は、対応する形状のダイを選択する必要があります。また、超微細なマスターバッチの場合は、小さなアパートのダイを選択し、高精度の顆粒化装置と組み合わせる必要があります。さらに、ダイは定期的に清掃する必要があり、材料残渣がアパートを塞ぎ、押出安定性に影響を与えないようにする必要があります。
VI. 結論:パラメータシナジー最適化の重要性
ツインスクリュー押出機を使用してさまざまなマスターバッチを生産する場合、上記の設備パラメータは単独では存在しないが、相互に作用し、制限を受けます。たとえば、スクリュー速度を上げる場合、十分なプラスチケーションと材料の均一な分散を確保するために供給速度とバレル温度を適切に調整する必要があります。また、充填剤含量を増やす場合は、スクリュー構成を最適化する(運搬要素を増やし、せん断要素を調整する)、供給精度と真空度を向上させる必要があり、充填剤の凝集と材料のガス含有量を防ぐ必要があります。
実際の生産では、マスターバッチの種類(カラーマスターバッチ、充填剤マスターバッチ、機能性マスターバッチ)、キャリア樹脂の特性、機能成分の要件、および出力要件に応じて、パラメーターの相乗的最適化を行う必要があります。まず、小規模試験を通じて基本的なパラメーター範囲を決定し、その後、試験生産と大量生産を通じてデバッグを行い、最終的に、安定したマスターバッチ品質、生産効率の向上、設備の摩耗の低減という目標を達成するための最適なパラメーター組み合わせを決定します。将来的には、インテリジェント押出技術の発展により、設備パラメーター(ヘッド圧力、温度、給料量など)のリアルタイム監視と自動調整により、マスターバッチ生産の精度と安定性がさらに向上します。







