

O extrusor de dois parafusos, com suas excelentes capacidades de transporte de materiais, mistura, plastificação e dispersão por cisalhamento, tornou-se o equipamento central para a produção de vários tipos de masterbatch, como masterbatch de cor, masterbatch de enchimento e masterbatch funcional. A estabilidade de qualidade (como uniformidade de dispersão, consistência do tamanho das partículas), a taxa de conformidade de desempenho e a eficiência de produção dos produtos de masterbatch estão intimamente relacionadas com as configurações de parâmetros de equipamento do extrusor. A demanda de produção para diferentes tipos de masterbatch (como masterbatch de enchimento com alta quantidade de enchimento, masterbatch de cor com alta capacidade de colorir e masterbatch funcional termosensível) varia significativamente, e é necessária uma otimização direcionada dos parâmetros de equipamento. Neste artigo, serão sistematicamente classificados os parâmetros de equipamento principais que devem ser focados na produção de vários tipos de masterbatch utilizando extrusores de dois parafusos e analisado o mecanismo de impacto sobre a produção de masterbatch.
I. Parâmetros relacionados com o sistema de parafusos
The screw system is the “core heart” of the twin-screw extruder. Its parameters directly determine the shear strength, mixing effect, and conveying efficiency of materials, and are the key factors affecting the dispersion quality of masterbatches.
1. Velocidade da roda
O ritmo da roda é o parâmetro fundamental para ajustar a resistência à cisalhamento e a eficiência de produção, geralmente expresso em r/min. Quanto mais alto é o ritmo, maior é a taxa de cisalhamento da roda sobre o material e mais forte é a força mecânica de cisalhamento sobre o material, o que ajuda a quebrar os agregados de preenchimentos ou pigmentos e a melhorar a uniformidade da dispersão na resina portadora; ao mesmo tempo, uma velocidade elevada pode aumentar a capacidade de transporte do material e melhorar a eficiência de produção. No entanto, é importante notar que a velocidade não deve ser tão alta quanto possível: uma velocidade excessivamente elevada levará a um tempo de permanência do material no tanque muito curto, o que pode causar insuficiente plasticização do material, resultando em problemas como o interior insuficientemente cozido do masterbatch e desempenho instável; além disso, uma velocidade elevada também agrava o desgaste da roda e do tanque e aumenta o consumo de energia, especialmente para masterbatches de preenchimento de alta dureza (como masterbatches de preenchimento de carbonato de cálcio e talco), o problema de desgaste é mais pronunciado.
Os diferentes masterbatches apresentam diferenças significativas nos requisitos de velocidade: quando se produzem masterbatches de cor de alta intensidade de cor, é necessária uma velocidade mais elevada para garantir uma dispersão adequada dos pigmentos; quando se produzem masterbatches funcionais sensíveis ao calor (como os masterbatches biodegradáveis e os masterbatches retardadores de chama), deve-se controlar uma velocidade mais baixa para evitar a degradação do material causada pela geração excessiva de calor de cisalhamento; quando se produzem masterbatches de alta carga, é necessário equilibrar a velocidade e a quantidade de carga para garantir uma dispersão uniforme dos preenchimentos, evitando ao mesmo tempo a má condução do material.
2. Configuração do parafuso
The screw of a twin-screw extruder is usually composed of modular components such as conveying elements, shear elements, and mixing elements. The rationality of the screw configuration directly affects the entire process effect of material “conveying-plasticizing-mixing-dispersing”. When producing different types of masterbatches, the screw configuration needs to be adjusted according to the material properties:
- Elementos de transporte (como elementos com rosca dianteira): são principalmente responsáveis pelo transporte em frente dos materiais para garantir a continuidade da produção. São adequados para a seção de alimentação e a seção de descarga de materiais e devem ser configurados de forma razoável ao produzir diferentes misturas para garantir um transporte estável dos materiais.
- Elementos de cisalhamento (como elementos com fio invertido e blocos de amassamento): fornecem uma forte força de cisalhamento para quebrar aglomerados de material. Ao produzir misturas de cores e misturas funcionais de alta dispersão, o número ou a extensão dos elementos de cisalhamento devem ser aumentados para melhorar o efeito de dispersão. No entanto, ao produzir misturas sensíveis ao calor, o número de elementos de cisalhamento deve ser reduzido para diminuir a força de cisalhamento e evitar a degradação do material.
- Mistura de elementos (como discos dentes, blocos de mistura internos): concentre-se na mistura axial e radial de materiais para melhorar a uniformidade dos componentes. Ao produzir misturas master de vários componentes (como misturas master compostas antioxidantes e resistentes à radiação ultravioleta), a configuração dos elementos de mistura deve ser reforçada.
3. Razão comprimento-diametro do parafuso (L/D)
O coeficiente de comprimento-diametro do parafuso refere-se à relação entre o comprimento efetivo do parafuso e o seu diâmetro, o que determina diretamente o tempo de permanência do material no cilindro e os efeitos de plastificação e mistura. Um coeficiente de comprimento-diametro maior significa um tempo de permanência mais longo do material, uma plastificação e mistura mais adequadas e um melhor efeito de dispersão, o que é adequado para a produção de masterbatches com exigências de dispersão elevadas (como masterbatches com nano-preenchimento e masterbatches de cor de alta concentração); no entanto, um coeficiente de comprimento-diametro excessivamente grande aumenta os custos de equipamento e o consumo de energia, e para materiais sensíveis ao calor, um tempo de permanência excessivamente longo pode provocar degradação. O coeficiente de comprimento-diametro dos extrusores de parafusos gêmeos para a produção de masterbatches convencionais está geralmente entre 32:1 e 48:1. Para masterbatches com exigências elevadas, pode ser selecionado um coeficiente de comprimento-diametro maior (como 40:1 a 48:1), e para masterbatches sensíveis ao calor, pode ser utilizado um coeficiente de comprimento-diametro menor (como 32:1 a 36:1).
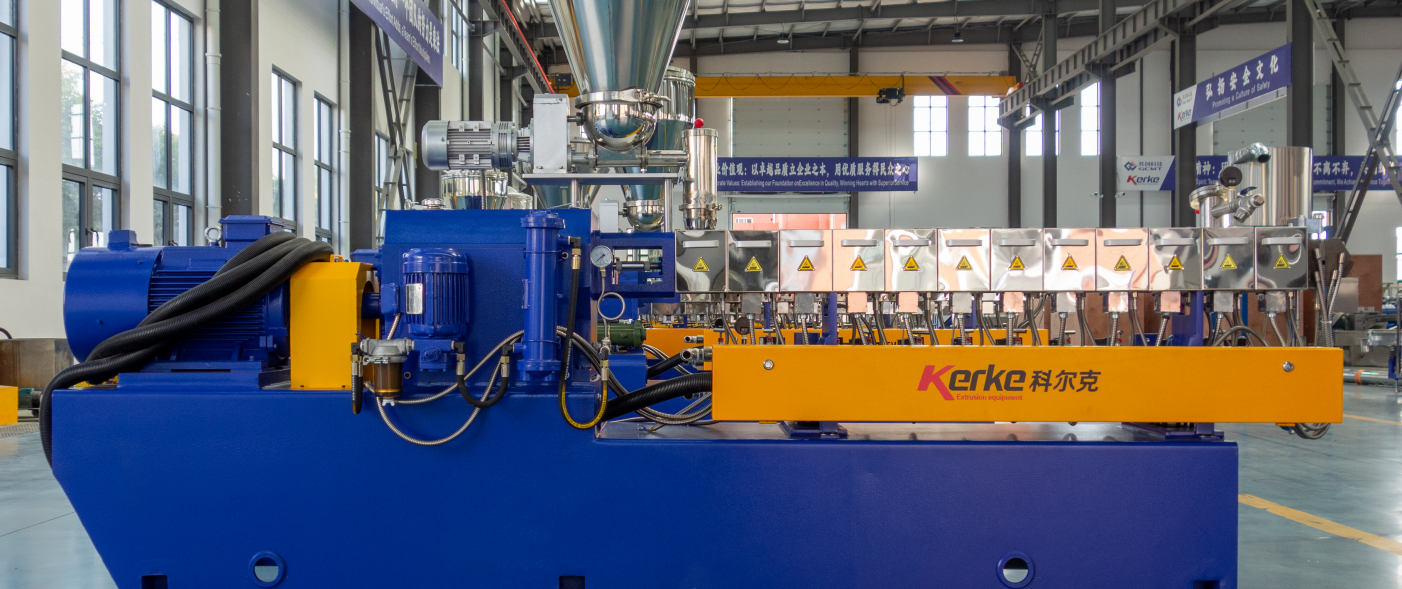
II. Parâmetros relacionados com a temperatura do tanque
A temperatura do tambor é um parâmetro fundamental para garantir a qualidade de plastificação dos materiais, o que afeta diretamente o estado de fusão, a viscosidade e a atividade de reação química dos materiais (como a reação de modificação de misturas mestre funcionais). O tambor de um extrusor de dois parafusos geralmente adota controle de aquecimento segmentado (seção de alimentação, seção de plastificação, seção de homogeneização, seção de cabeça). A temperatura de cada seção deve ser ajustada com precisão de acordo com as propriedades do material e o tipo de mistura mestre, para evitar problemas de plastificação insuficiente ou excessiva (declínio).
1. Temperatura da seção de alimentação
O principal objetivo da seção de alimentação é pré-aquecer os materiais sólidos para posterior plasticização, e a configuração da temperatura deve ser moderada: se a temperatura é muito baixa, a fluidez do material é pobre, o que pode causar bloqueios e pontes na alimentação, afetando a continuidade da produção; se a temperatura é muito alta, o material está propenso a derreter prematuramente e aderir à hélice ou à parede interna do cilindro, o que também impede a alimentação. Para masterbatches produzidos com resinas de portador cristalinas (como PP, PE), a temperatura da seção de alimentação é geralmente ajustada 50~80℃ abaixo do ponto de fusão da resina; para resinas amorfas (como PS, ABS), a temperatura da seção de alimentação pode ser ligeiramente maior que a temperatura de transição vítrea.
2. Temperatura da seção de plastificação e da seção de homogeneização
A temperatura da seção de plastificação deve ser gradualmente aumentada para garantir a completa fusão do material; a temperatura da seção de homogeneização deve ser estabilizada 10~30℃ acima da temperatura de fusão da resina, para garantir uma viscosidade uniforme do material fundido, o que constitui a base para a posterior mistura, dispersão e granulação. Quando se produzem diferentes misturas principais, a configuração de temperatura deve ser adaptada às propriedades da resina portadora e do componente funcional:
- Masterbatches de cor: É necessário garantir uma dispersão adequada dos pigmentos na resina fundida. A temperatura deve ser ligeiramente superior ao ponto de fusão da resina portadora e deve ser evitada uma temperatura excessiva para evitar a decomposição dos pigmentos (por exemplo, os pigmentos orgânicos geralmente apresentam baixa resistência ao calor e a temperatura deve ser controlada abaixo de 200 °C).
- Masterbatches de enchimento: Para enchimentos inorgânicos, como carbonato de cálcio e talco, a temperatura deve garantir a completa fusão da resina de transporte para envolver os enchimentos. A temperatura geralmente está próxima da temperatura de processamento da resina pura, mas deve ser evitada uma temperatura excessiva para evitar a degradação da resina.
- Heat-sensitive functional masterbatches (such as biodegradable masterbatches, PVC masterbatches): The temperature of the plasticizing section and homogenizing section must be strictly controlled, and a “low-temperature slow plasticization” strategy is usually adopted to avoid material degradation leading to odor or performance degradation.
3. Temperatura da seção de cabeça
A temperatura da seção de cabeça afeta diretamente a fluidez do material fundido e a qualidade da granulação. Se a temperatura é demasiado alta, a fluidez do material é muito forte, o que é propício à adesão e à desigualdade no tamanho das partículas durante a granulação; se a temperatura é demasiado baixa, a viscosidade do material é alta, aumentando a resistência à extrusão, o que pode causar uma pressão excessiva na cabeça e até mesmo a ruptura das fios. A temperatura da seção de cabeça é geralmente 5~10℃ mais baixa que a temperatura da seção de homogeneização, para garantir que o material mantenha uma boa fluidez e não seja fácil de aderir.
III. Parâmetros relacionados com o sistema de alimentação
A função principal do sistema de alimentação é transportar de forma estável materiais como resina portadora, componentes funcionais (pigmentos, enchimentos, aditivos) para o tambor do extrusor, em proporção. A estabilidade dos parâmetros de alimentação afeta diretamente a uniformidade dos componentes e a consistência de qualidade da mistura mestre.
1. Taxa de alimentação
O ritmo de alimentação refere-se à massa ou volume de material alimentado para o tambor por unidade de tempo, geralmente expresso em kg/h, que precisa ser coordenado com a velocidade do parafuso e a temperatura do tambor. Se o ritmo de alimentação é muito rápido, o tempo de permanência do material no tambor é reduzido, resultando em insuficiente plasticização e dispersão, e em uma fácil instabilidade do desempenho do masterbatch; se o ritmo de alimentação é muito lento, a eficiência de produção é baixa e pode causar o parafuso a ficar inativo, agravando o desgaste do equipamento. Quando se produzem masterbatches com diferentes requisitos de saída, o ritmo de alimentação precisa ser ajustado com precisão para garantir que corresponda à capacidade de processamento do extrusor.
2. Precisão da proporção de alimentação de vários componentes
A produção de misturas geralmente requer a alimentação coordenada de materiais multicomponentes (resina portadora, pó funcional, aditivos). A precisão da relação de alimentação determina diretamente a taxa de qualificação funcional da mistura (como a força de tonalização das misturas de cor, a quantidade de preenchimento das misturas de enchimento e o efeito de modificação das misturas funcionais). É necessário selecionar alimentadores de alta precisão (como alimentadores de perda de peso) e calibrá-los regularmente para garantir que o erro da relação de alimentação de cada componente seja controlado dentro de ±1%. Por exemplo, uma excessiva desvio na relação de alimentação de pigmentos durante a produção de misturas de cor de alta concentração levará a flutuações na força de tonalização das misturas de cor, afetando a diferença de cor dos produtos downstream; uma relação de alimentação insuficiente de retardantes de chama durante a produção de misturas retardantes de chama levará a um desempenho de retardante de chama não qualificado.
IV. Parâmetros relacionados com a ventilação a vácuo
Os extrusores de dupla hélice geralmente estão equipados com 1 a 2 estágios de dispositivos de ventilação a vácuo. Sua função principal é descarregar os componentes voláteis (como umidade, aditivos de baixo peso molecular, solventes residuais) gerados durante o processo de plasticização dos materiais, evitando a formação de bolhas no masterbatch causada por esses componentes voláteis, o que afeta a compactação e as propriedades mecânicas do masterbatch.
1. Grau de vácuo
O grau de vácuo é o parâmetro fundamental para medir o efeito de ventilação, geralmente expresso em MPa (pressão negativa). Quanto maior o grau de vácuo, melhor será o efeito de ventilação, o que é adequado para a produção de masterbatches que contenham componentes voláteis ou materiais higroscópicos (como enchimentos inorgânicos de masterbatches de enchimento são fáceis de absorver umidade, pigmentos de masterbatches de cor podem ter solventes residuais e aditivos de masterbatches funcionais podem se volatilizarem). Para a produção convencional de masterbatches, o grau de vácuo é geralmente definido entre -0,06 ~ -0,08 MPa; para masterbatches de alta demanda (como masterbatches funcionais de grau eletrônico), o grau de vácuo precisa ser aumentado para -0,09 ~ -0,095 MPa para garantir a eliminação suficiente de componentes voláteis. No entanto, deve-se notar que um grau de vácuo excessivamente alto pode causar a extração de uma pequena quantidade de materiais leves, resultando em perda de material e poluição ambiental, o que precisa ser controlado de forma razoável.
2. Posição e número de seções de ventilação
A posição da seção de ventilação deve ser definida após o material estar completamente derretido e antes da homogeneização, para garantir que os componentes voláteis possam ser liberados do material fundido e descartados. Para materiais com alto teor de componentes voláteis, pode ser configurado um dispositivo de ventilação em duas etapas para melhorar o efeito de ventilação. Por exemplo, ao produzir masterbatches macios que contenham uma grande quantidade de plastificantes de baixo peso molecular, a configuração de ventilação em duas etapas pode reduzir efetivamente a quantidade residual de plastificantes nos masterbatches e evitar a migração durante o uso subsequente.
V. Pressão na cabeça e parâmetros relacionados com a matriz
A pressão na cabeça e a estrutura do molde afetam diretamente a estabilidade da extrusão de materiais fundidos e a qualidade da granulação, sendo garantias importantes para a uniformidade do tamanho das partículas do masterbatch.
1. Pressão da cabeça
A pressão do cabeçote é a resistência quando o material fundido passa pelo cabeçote e pela matriz, geralmente expressa em MPa. Sua estabilidade afeta diretamente a uniformidade das tiras extrudadas. Uma pressão do cabeçote excessivamente alta é propensa a causar uma carga excessiva no extrusor e até mesmo a falha do equipamento; uma pressão excessivamente baixa leva a uma velocidade de extrusão do material instável, o que é propício à ruptura das tiras ou à desigualdade na espessura das tiras. Quando se produzem diferentes misturas de base, a pressão do cabeçote é geralmente controlada entre 10 e 30 MPa. É necessário ajustar a velocidade do parafuso, a taxa de alimentação e a temperatura do cabeçote para garantir que a pressão seja estabilizada dentro de um intervalo razoável. Por exemplo, quando se produzem misturas de base com resinas de veículo de alta viscosidade, a pressão do cabeçote é geralmente relativamente alta, e a temperatura do cabeçote precisa ser adequadamente aumentada para reduzir a viscosidade do material e estabilizar a pressão.
2. Estrutura e abertura
A matriz é um componente chave para a moldagem por extrusão de materiais. Sua estrutura e abertura devem ser projetadas de acordo com os requisitos de tamanho de partícula do masterbatch. Na produção convencional de masterbatch, geralmente se utiliza uma matriz de furo circular com uma abertura variando entre 2 e 4 mm. A uniformidade da abertura determina diretamente a consistência de espessura das tiras extrudadas, o que afeta a uniformidade do tamanho de partícula da granulação subsequente. Para masterbatches de forma especial (como masterbatches planos e quadrados), devem ser selecionadas matrizes de forma correspondente; para masterbatches ultrafinos, devem ser selecionadas matrizes com abertura menor, combinadas com equipamentos de granulação de alta precisão. Além disso, a matriz deve ser limpa regularmente para evitar que resíduos de material bloqueiem a abertura e afetem a estabilidade da extrusão.
VI. Conclusão: A importância da otimização da sinergia de parâmetros
Ao produzir vários masterbatches com extrusoras de dois parafusos, os parâmetros de equipamento acima não existem isoladamente, mas interagem e se restringem mutuamente. Por exemplo, ao aumentar a velocidade do parafuso, é necessário ajustar a taxa de alimentação e a temperatura do tanque para garantir uma plasticização adequada e uma dispersão uniforme dos materiais; ao aumentar a quantidade de preenchimento, é necessário otimizar a configuração do parafuso (aumentar os elementos de transporte, ajustar os elementos de corte) e melhorar a precisão de alimentação e o grau de vácuo para evitar a aglomeração do preenchimento e o teor de gás nos materiais.
Na produção real, é necessário realizar uma otimização sinérgica de parâmetros de acordo com o tipo de masterbatch (masterbatch de cor, masterbatch de enchimento, masterbatch funcional), as propriedades da resina portadora, os requisitos do componente funcional e os requisitos de produção: determinar o intervalo de parâmetros básicos através de testes em pequena escala, realizar a depuração através de produção piloto e em massa, e, finalmente, determinar a combinação de parâmetros ideal para alcançar os objetivos de qualidade estável do masterbatch, eficiência de produção melhorada e menor desgaste dos equipamentos. No futuro, com o desenvolvimento da tecnologia de extrusão inteligente, a monitorização em tempo real dos parâmetros dos equipamentos (como a pressão da cabeça, a temperatura e a quantidade de alimentação) e o ajuste automático melhorarão ainda mais a precisão e a estabilidade da produção de masterbatch.







