

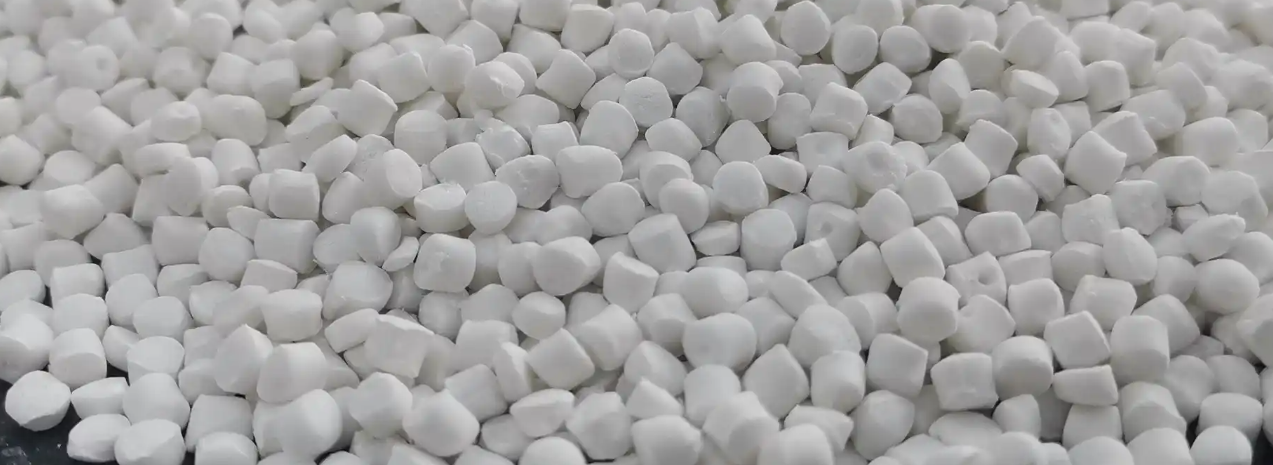
Como um material de modificação plástica importante, o masterbatch preenchido com carbonato de cálcio é amplamente utilizado na produção de diversos produtos plásticos, como polietileno, polipropileno e cloreto de polivinilo, devido às suas vantagens de baixo custo, ampla fonte e capacidade de melhorar o desempenho de processamento plástico e as propriedades mecânicas dos produtos. No entanto, no processo de produção do masterbatch preenchido com carbonato de cálcio, afetado por vários fatores, como as características da matéria-prima, os parâmetros do equipamento e o controle do processo, é provável que ocorram uma série de problemas, o que afeta diretamente a estabilidade de qualidade do masterbatch e o efeito de aplicação subsequente. Neste artigo, serão identificados os problemas comuns no processo de produção, analisados em profundidade as suas causas e propostas soluções específicas, fornecendo referências para as empresas de produção para otimizar os processos de produção e melhorar a qualidade dos produtos.
I. Problemas relacionados com a matéria-prima
(1) Pureza insuficiente e alto teor de impurezas no pó de carbonato de cálcio
1. Desempenho do problema: o masterbatch preenchido produzido apresenta uma aparência amarelada ou negra, com partículas de impureza evidentes; após a integração do masterbatch na matriz plástica, causa defeitos na superfície do produto e uma significativa diminuição das propriedades mecânicas, como a redução da resistência à tração e da tenacidade ao impacto, e até mesmo a fratura.
2. Causas: em primeiro lugar, a pureza mineral da matéria-prima de carbonato de cálcio é baixa, contendo impurezas como silício, ferro, magnésio e outras inclusões não metálicas; em segundo lugar, durante o processamento da matéria-prima, impurezas metálicas geradas pelo desgaste dos equipamentos de trituração e moagem são misturadas ao pó; em terceiro lugar, uma proteção inadequada durante o armazenamento e o transporte da matéria-prima leva à mistura de poeira, manchas de óleo e outras impurezas externas.
3. Soluções: Controle rigoroso da ligação de aquisição de matérias-primas, seleção de matérias-primas de carbonato de cálcio com excelente qualidade mineral e alta pureza, e exigência aos fornecedores de que forneçam relatórios detalhados de inspeção de qualidade; adição de processos de pré-tratamento antes que as matérias-primas entrem na ligação de produção, como a remoção de impurezas metálicas através de equipamento de separação magnética e a triagem de impurezas de partículas grandes e inclusões utilizando equipamento de peneiramento; otimização das condições de armazenamento e transporte das matérias-primas, utilização de recipientes de armazenamento herméticos e ferramentas de transporte para evitar a mistura de impurezas.
(2) Distribuição desigual do tamanho das partículas e baixa dispersibilidade do pó de carbonato de cálcio
1. Desempenho do problema: existe aglomeração de carbonato de cálcio no masterbatch com tamanhos de partículas irregulares; durante o processamento do plástico, o carbonato de cálcio aglomerado é difícil de dispersar uniformemente, o que leva à concentração de tensão no produto, a grandes flutuações nas propriedades mecânicas e afeta o acabamento da superfície do produto.
2. Causas: Os parâmetros do processo de moagem do pó de carbonato de cálcio são irracionais, como o tempo de moagem insuficiente e a proporção inadequada do meio de moagem, resultando em um intervalo de distribuição de tamanho de partícula excessivamente amplo; a superfície do pó não é modificada ou é insuficientemente modificada, e a força de van der Waals entre as partículas é forte, o que torna a aglomeração fácil de ocorrer; durante o processo de mistura da matéria-prima, a intensidade da agitação é insuficiente, o que impede a quebra das partículas aglomeradas.
3. Soluções: otimizar o processo de moagem do pó de carbonato de cálcio, ajustar o tempo de moagem e o tamanho e a proporção do meio de moagem para garantir uma distribuição uniforme do tamanho das partículas do pó, de modo a atender às exigências de produção; realizar um tratamento de modificação da superfície do pó de carbonato de cálcio, selecionar agentes de acoplamento adequados (como agentes de acoplamento de silano, agentes de acoplamento de titanato) e revestir uniformemente os agentes de acoplamento na superfície do pó através de um agitador de alta velocidade para reduzir a força de aglomeração entre as partículas; aumentar a intensidade da agitação no link de mistura da matéria-prima, prolongar o tempo de agitação e garantir que as partículas aglomeradas sejam completamente quebradas.
(3) Média compatibilidade entre a resina portadora e o carbonato de cálcio
1. Desempenho do problema: o masterbatch é propenso a delaminamento durante o processamento e o pó de carbonato de cálcio não pode ser combinado de forma estreita com a resina portadora; após a adição do masterbatch à matriz plástica, ocorrem problemas como descamação e queda, o que afeta seriamente o desempenho global do produto.
2. Causas: A polaridade da resina transportadora selecionada não coincide com a do pó de carbonato de cálcio, por exemplo, utilizando-se uma resina de polietileno não polar como transportadora com pó de carbonato de cálcio altamente polar, o que resulta em uma interação fraca entre os dois; nenhum compatibilizador adequado é adicionado, ou a quantidade de adição de compatibilizador é insuficiente, o que não pode melhorar efetivamente a compatibilidade entre os dois.
3. Soluções: Selecione uma resina de transporte que corresponda à polaridade do pó de carbonato de cálcio, por exemplo, o pó de carbonato de cálcio polar pode utilizar resinas relativamente polares, como polipropileno e cloreto de polivinilo, como transportadores; adicione uma quantidade adequada de compatibilizador, como um polímero enraizado com anhídrido maleico, para aumentar a força de ligação interfacial entre a resina de transporte e o pó de carbonato de cálcio através do efeito de ligação do compatibilizador; otimize o processo de mistura para garantir que o compatibilizador esteja uniformemente disperso no sistema de matérias-primas e exerça plenamente o seu efeito compatibilizador.
II. Problemas relacionados com a mistura
(1) Temperatura de mistura excessivamente alta ou baixa
1. Problema de desempenho: Quando a temperatura de mistura é muito alta, a resina portadora é propensa a degradação, produzindo odores e pode também causar a decomposição dos modificadores na superfície do pó de carbonato de cálcio, reduzindo o efeito de dispersão e fazendo com que o masterbatch tenha uma aparência amarelada e frágil; quando a temperatura de mistura é muito baixa, a resina portadora não pode ser completamente derretida, resultando em mistura desigual com o pó de carbonato de cálcio e há partículas de resina não derretidas no interior do masterbatch, o que afeta o desempenho de processamento do masterbatch.
2. Causas: uma falha no sistema de controle de temperatura faz com que a temperatura real se desvie do valor definido; uma compreensão incorreta da temperatura de fusão de diferentes tipos de resinas de suporte, resultando em uma configuração inadequada da temperatura de mistura; um teor de umidade excessivo das matérias-primas, gerando vapor de água durante a mistura a alta temperatura, afetando a estabilidade da temperatura.
3. Soluções: Inspecione e calibre regularmente o sistema de controle de temperatura para garantir um controle de temperatura preciso; defina razoavelmente a temperatura de mistura de acordo com o tipo e as características da resina portadora, por exemplo, a temperatura de mistura da resina portadora de polietileno geralmente é controlada a 120-150 ℃, e a da resina portadora de polipropileno geralmente é controlada a 150-180 ℃; seque as matérias-primas antes da mistura para reduzir o teor de umidade das matérias-primas e evitar o impacto do vapor de água sobre a temperatura de mistura e o efeito da mistura.
(2) Tempo de mistura insuficiente ou excessivamente longo
1. Desempenho do problema: Quando o tempo de mistura é insuficiente, as matérias-primas não podem ser misturadas uniformemente, a dispersibilidade do pó de carbonato de cálcio é baixa e a qualidade do masterbatch é instável; quando o tempo de mistura é muito longo, não só aumenta o consumo de energia e os custos de produção, como também causa uma degradação excessiva da resina do veículo, reduz as propriedades mecânicas do masterbatch e pode causar um enxofre excessivo do material, resultando em adesão.
2. Causas: Controle incorreto dos parâmetros do processo no processo de mistura, falha no ajuste do tempo de mistura de acordo com as características e a lotação das matérias-primas; a velocidade de agitação inadequada do equipamento resulta em baixa eficiência de mistura dos materiais, exigindo um tempo de mistura prolongado para obter o efeito desejado.
3. Soluções: Determine o tempo de mistura ideal através de experimentos de acordo com as características e a quantidade de matérias-primas e a eficiência de agitação do equipamento; otimize a velocidade de agitação do equipamento, melhore a eficiência de mistura e garanta uma adequada mistura de materiais em um período razoável; fortaleça a observação do estado das matérias durante o processo de mistura e ajuste o tempo de mistura em tempo hábil para evitar uma mistura insuficiente ou excessiva.
(3) Agregação do material e adesão ao equipamento
1. Problema de desempenho: Durante o processo de mistura, o material é propenso a aglomerar-se, formando grandes grumos que não podem entrar no link de granulação subsequente; alguns materiais aderem à parede interna do agitador, às paletas de agitação e a outras peças, o que é difícil de limpar, não apenas afetando a eficiência da produção, mas também causando desperdício de matérias-primas.
2. Causas: O teor de umidade excessiva das matérias-primas, a evaporação de vapor de água durante a mistura torna o material viscoso, propenso à aglomeração e à adesão; uma temperatura de mistura excessivamente alta leva à excessiva fusão da resina transportadora, à baixa fluidez e à adesão; uma estrutura desproporcional da pá de agitação ou uma velocidade de agitação muito baixa resultam em uma mistura desigual do material, em uma temperatura local excessiva ou em um teor de umidade concentrado, o que causa aglomeração.
3. Soluções: Controle rigoroso da umidade das matérias-primas e pré-secagem das matérias-primas úmidas; ajuste razoavelmente a temperatura de mistura para evitar a fusão excessiva da resina do porta-objetos; otimize a estrutura da palheta de mistura, aumente a velocidade de mistura, melhore o efeito de mistura do material e torne a distribuição da temperatura e da umidade do material uniforme; aplique um revestimento anti-aderente na parede interna do misturador e na superfície da palheta de mistura para reduzir a adesão do material.
III. Problemas relacionados com a granulação
(1) Tamanho irregular dos grânulos e forma irregular das partículas
1. Desempenho do problema: As partículas de masterbatch produzidas apresentam grandes diferenças de tamanho, com partículas não qualificadas, como pó fino e partículas grandes; a forma das partículas é irregular, como faixas longas e formas planas, o que afeta a fluidez de processamento subsequente do masterbatch.
2. Causas: a velocidade instável do parafuso do extrusor de parafusos duplos provoca grandes flutuações no volume de extrusão do material; o diâmetro irregular da fenda do molde ou o bloqueio do molde afetam o efeito de extrusão do material; a velocidade do cortador do granulador não corresponde à velocidade de extrusão do extrusor e o cortador está severamente desgastado, o que impede a obtenção de granulagem precisa; o estado de fusão do material é pobre e a fluidez é irregular.
3. Soluções: Inspecionar e manter regularmente o sistema de transmissão do extrusor para garantir uma velocidade de parafuso estável; limpar e manter regularmente o matriz, verificar a uniformidade do diâmetro do orifício do matriz e substituir o matriz danificado em tempo hábil; ajustar a velocidade da faca do granulador para que corresponda à velocidade de extrusão do extrusor e substituir regularmente a faca desgastada; otimizar os processos de mistura e extrusão para garantir uma fusão uniforme e uma fluidez estável do material.
(2) Vazios e bolhas no masterbatch
1. Desempenho do problema: existem estruturas vazias ou bolhas no masterbatch, o que resulta em redução da densidade e das propriedades mecânicas do masterbatch; durante o processamento posterior do plástico, as bolhas migram para a superfície do produto, afetando a qualidade de aparência do produto.
2. Causas: Conteúdo de umidade excessivo das matérias-primas, o vapor de água formado pela evaporação da água durante a granulação por extrusão não pode ser eliminado a tempo e fica preso dentro do masterbatch, formando bolhas ou cavidades; uma grande quantidade de ar está envolvida no material durante o processo de mistura e não é totalmente eliminada; uma temperatura de extrusão excessivamente alta leva à decomposição da resina portadora ou dos modificadores, gerando gás.
3. Soluções: Fortalecer o tratamento de secagem das matérias-primas e controlar estritamente o teor de umidade das matérias-primas; instalar dispositivos de exaustão nos equipamentos de mistura e extrusão para eliminar a tempo o ar e o vapor de água presentes no material; ajustar razoavelmente a temperatura de extrusão para evitar a decomposição da resina portadora e dos modificadores.
(3) Geração excessiva de poeira durante a granulação
1. Desempenho do problema: Durante a granulação, é gerada uma grande quantidade de pó fino e poeira, o que não apenas polui o ambiente de produção e coloca em risco a saúde dos operadores, mas também causa desperdício de matérias-primas e aumenta os custos de produção.
2. Causas: A baixa nitidez da ferramenta de corte e a excessiva distância entre a ferramenta de corte e o matriz levam à extrusão do material, gerando pó fino durante a granulação; o material tem alta dureza ou fragilidade, o que o torna fácil de se quebrar e gerar poeira durante a granulação; o dispositivo de aspiração de poeira do granulator tem um efeito pobre e não consegue recolher a poeira gerada a tempo.
3. Soluções: Moer ou substituir regularmente o cortador, ajustar a espaçamento entre o cortador e a matriz para garantir que o cortador esteja afiado e o espaçamento seja razoável; otimizar os parâmetros do processo para melhorar a flexibilidade do material e reduzir a taxa de quebra durante a granulação; inspecionar e manter o dispositivo de aspiração de pó para garantir o seu funcionamento normal, melhorar a eficiência de coleta de pó e reforçar a ventilação da oficina de produção.
IV. Problemas relacionados com a secagem e o embalamento
(1) Secagem insuficiente e conteúdo de umidade excessivo do masterbatch
1. Desempenho do problema: O conteúdo de umidade excessivo do masterbatch é propenso a defeitos, como bolhas e manchas de prata, durante o processamento posterior do plástico, afetando a aparência e as propriedades mecânicas do produto. Ao mesmo tempo, um alto conteúdo de umidade também reduz a estabilidade de armazenamento do masterbatch, tornando-o fácil de absorver umidade e aglomerar.
2. Causas: A configuração de temperatura do equipamento de secagem é muito baixa ou o tempo de secagem é insuficiente, o que impede a remoção completa da umidade do masterbatch; o volume de ar do equipamento de secagem é insuficiente ou a distribuição de ar quente é desigual, o que leva à secagem incompleta de alguns masterbatches; a espessura de empilhamento do masterbatch é muito grande e o ar quente não consegue penetrar, o que afeta o efeito de secagem.
3. Soluções: Definir razoavelmente a temperatura e o tempo do equipamento de secagem, ajustar os parâmetros de secagem de acordo com o teor de umidade da mistura mestre para garantir a remoção adequada de umidade; inspecionar e manter o sistema de fornecimento de ar do equipamento de secagem para garantir um volume de ar suficiente, otimizar a estrutura de distribuição de ar quente e fazer com que o ar quente entre em contato completo com a mistura mestre; controlar a espessura de empilhamento da mistura mestre no equipamento de secagem para evitar que o empilhamento excessivo afete o efeito de secagem.
(2) Absorção de umidade e aglomeração do masterbatch durante o armazenamento e embalagem
1. Desempenho do problema: o masterbatch seco é propenso a absorver umidade no ar durante o armazenamento ou embalagem, o que resulta em aglomeração, o que afeta a fluidez e o desempenho de processamento subsequente do masterbatch.
2. Causas: A má vedação dos materiais de embalagem permite que a umidade do ar entre na embalagem; o masterbatch seco não é embalado a tempo e fica exposto à umidade por um longo período; a umidade do ambiente de armazenamento é demasiado alta, ultrapassando a umidade crítica de absorção de umidade do masterbatch.
3. Soluções: Selecione materiais de embalagem com boa performance de vedação, como sacos de folha de alumínio e sacos de embalagem a vácuo, para embalagem hermética da mistura mestre; embale a mistura mestre seca em tempo hábil após o resfriamento até a temperatura ambiente para evitar a exposição prolongada ao ar; controle a umidade do ambiente de armazenamento, mantenha a oficina de armazenamento seca e bem ventilada e, se necessário, utilize equipamentos de desumidificação para reduzir a umidade ambiental.
V. Conclusão
O processo de produção de masterbatch preenchido com carbonato de cálcio envolve vários links, como processamento de matérias-primas, mistura, granulação, secagem e embalagem. Cada link pode apresentar problemas que afetam a qualidade do produto. As empresas de produção devem reforçar o controle de qualidade de todo o processo de produção, analisar em profundidade as causas de vários problemas e resolver efetivamente os problemas no processo de produção através de medidas como a otimização da seleção de matérias-primas, a ajustagem de parâmetros de processo, a manutenção do desempenho dos equipamentos e o aprimoramento do ambiente de produção, a fim de melhorar a estabilidade de qualidade e a competitividade de mercado do masterbatch preenchido com carbonato de cálcio. Ao mesmo tempo, as empresas também devem reforçar a pesquisa e desenvolvimento tecnológico e a formação de pessoal, acumular continuamente experiência de produção, melhorar a capacidade de lidar com vários problemas de produção e promover o desenvolvimento saudável da indústria de masterbatch preenchido com carbonato de cálcio.







