

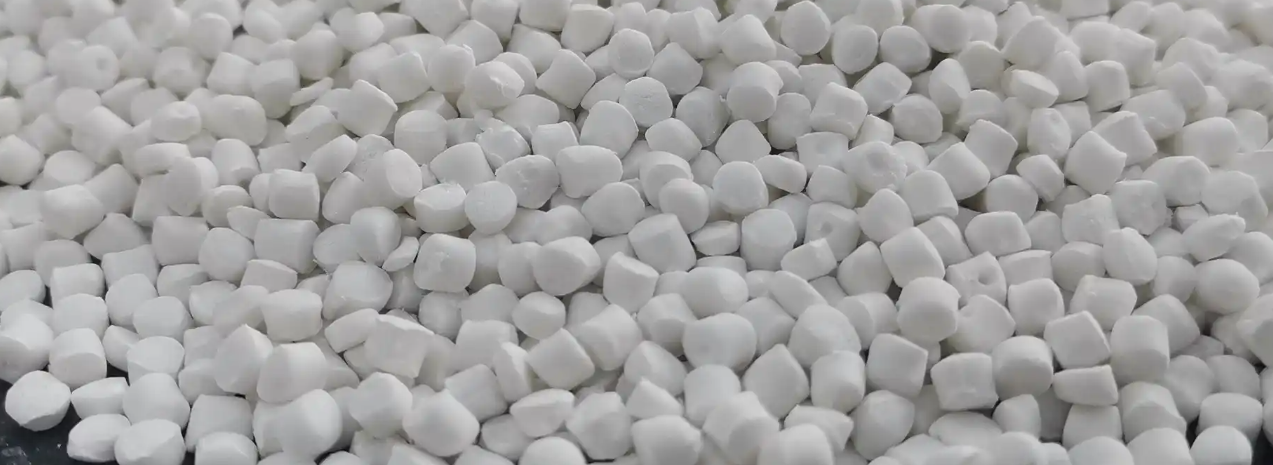
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Sebagai bahan modifikasi plastik yang penting, masterbatch yang diisi dengan karbonat kalium banyak digunakan dalam produksi berbagai produk plastik seperti polietilen, polipropilen, dan polivinil klorida karena keunggulannya yang berupa biaya rendah, sumber yang luas, dan kemampuan untuk meningkatkan kinerja pengolahan plastik dan sifat mekanik produk. Namun, dalam proses produksi masterbatch yang diisi dengan karbonat kalium, terpengaruh oleh berbagai faktor seperti karakteristik bahan baku, parameter peralatan, dan kontrol proses, sejumlah masalah kemungkinan akan terjadi, yang langsung mempengaruhi stabilitas kualitas masterbatch dan efek aplikasi selanjutnya. Artikel ini akan menyortir masalah-masalah yang terjadi dalam proses produksi, melakukan analisis mendalam tentang penyebabnya, dan menawarkan solusi yang terfokus, memberikan referensi bagi perusahaan produksi untuk mengoptimalkan proses produksi dan meningkatkan kualitas produk.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Teks: I. Masalah yang Berhubungan dengan Bahan Baku
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan menerjemahkan mereka. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (1) Kualitas yang Tidak Cukup dan Kandungan Impuritas yang Tinggi pada Biji Karbonat Kalium
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Tekst: 1. Masalah Kinerja: Masterbatch yang dihasilkan memiliki tampilan kuning atau hitam dengan partikel kotoran yang jelas; setelah masterbatch diintegrasikan ke dalam matriks plastik, hal ini akan menyebabkan kerusakan pada permukaan produk dan penurunan yang signifikan pada sifat mekanis, seperti kekuatan tarik yang berkurang dan kekuatan benturan, bahkan patah.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Penyebab: Pertama, kebersihan mineral bahan baku kalsium karbonat itu sendiri rendah, mengandung kotoran seperti silikon, besi, magnesium, dan inklusi non-logam lainnya; kedua, selama proses pengolahan bahan baku, kotoran logam yang dihasilkan akibat pemakaian peralatan pemecah dan penggiling dicampur ke dalam bubuk; ketiga, perlindungan yang tidak tepat selama penyimpanan dan pengiriman bahan baku menyebabkan tercampurnya debu, noda minyak, dan kotoran lain.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Solusi: Kendalikan dengan ketat link pengadaan bahan baku, pilih bahan baku kalsium karbonat dengan kualitas mineral yang baik dan tingkat kemurnian tinggi, dan meminta pemasok untuk menyediakan laporan inspeksi kualitas yang terperinci; tambahkan proses pemurnian sebelum bahan baku masuk ke link produksi, seperti menghilangkan impuritas logam melalui peralatan pemisahan magnetik dan penyaringan partikel besar dan inklusi menggunakan peralatan penyaringan; optimalisasi kondisi penyimpanan dan transportasi bahan baku, gunakan wadah penyimpanan yang tertutup dan alat transportasi untuk mencegah tercampurnya impuritas.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: (2) Distribusi ukuran partikel yang tidak merata dan kemampuan dispersi yang buruk dari bubuk karbonat kalium
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Masalah Kinerja: Ada aglomerasi karbonat kalium di dalam masterbatch dengan ukuran partikel yang tidak seragam; selama pengolahan plastik, karbonat kalium yang aglomerasi sulit untuk disebarkan secara merata, yang menyebabkan konsentrasi stres pada produk, fluktuasi besar dalam sifat mekanis, dan mempengaruhi tampilan permukaan produk.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Penyebab: Parameter proses penggilingan bubuk kalsium karbonat tidak masuk akal, seperti waktu penggilingan yang tidak mencukupi dan rasio media penggilingan yang tidak tepat, yang menyebabkan rentang distribusi ukuran partikel yang terlalu luas; permukaan bubuk tidak dimodifikasi atau dimodifikasi tidak cukup, dan gaya van der Waals antara partikel kuat, sehingga pengelompokan mudah terjadi; selama proses pencampuran bahan baku, intensitas pengadukan tidak mencukupi, sehingga tidak dapat memecah partikel yang telah bergabung.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Solusi: Optimalkan proses penggilingan bubuk kalsium karbonat, sesuaikan waktu penggilingan dan ukuran serta rasio media penggilingan untuk memastikan distribusi ukuran partikel yang seragam dari bubuk agar memenuhi persyaratan produksi; lakukan pengobatan modifikasi permukaan pada bubuk kalsium karbonat, pilih agen pengikat yang sesuai (seperti agen pengikat silan, agen pengikat titanat), dan secara seragam lapisi agen pengikat pada permukaan bubuk melalui mixer berkecepatan tinggi untuk mengurangi gaya agregasi antara partikel; tingkatkan intensitas pengadukan dalam link penggabungan bahan baku, perpanjang waktu pengadukan, dan pastikan partikel yang beragregasi benar-benar terpecah.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (3) Kompatibilitas yang Buruk Antara Resin Pengantar dan Kalsium Karbonat
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Masalah Kinerja: Masterbatch mudah mengalami pelapukan selama proses, dan bubuk kalsium karbonat tidak dapat diintegrasikan dengan resin pembawa secara ketat; setelah menambahkan masterbatch ke matriks plastik, akan terjadi masalah seperti pelipat dan lepas, yang sangat mempengaruhi kinerja komprehensif produk.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Penyebab: Pola resin pengemulsi yang dipilih tidak sesuai dengan polanya pada bubuk kalsium karbonat, misalnya, menggunakan resin polietilen yang tidak polar sebagai pengemulsi dengan bubuk kalsium karbonat yang sangat polar, yang menyebabkan interaksi yang lemah antara keduanya; tidak ditambahkan kompatibilisor yang sesuai, atau jumlah tambahan kompatibilisor tidak cukup, sehingga tidak dapat meningkatkan kompatibilitas antara keduanya.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Solusi: Pilih resin pembawa yang sesuai dengan polaritas bubuk kalsium karbonat, misalnya, bubuk kalsium karbonat yang polar dapat menggunakan resin pembawa yang relatif polar, seperti polipropilen dan polivinil klorida; tambahkan jumlah kompatibilis yang sesuai, seperti polimer yang digraft dengan anhidrid maleat, untuk meningkatkan kekuatan sambungan antarmuka antara resin pembawa dan bubuk kalsium karbonat melalui efek jembatan dari kompatibilis; optimalisasi proses pencampuran untuk memastikan kompatibilis tersebar secara merata dalam sistem bahan baku dan secara penuh mengekspresikan efek kompatibilisnya.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: II. Masalah yang Berhubungan dengan Proses Campuran
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (1) Suhu Campuran yang Terlalu Tinggi atau Rendah
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 1. Masalah Kinerja: Ketika suhu pencampuran terlalu tinggi, resin pembawa cenderung mengalami degradasi, menghasilkan bau, dan juga dapat menyebabkan degradasi modifikasi pada permukaan bubuk kalsium karbonat, mengurangi efek dispersi, dan masterbatch memiliki tampilan yang kuning dan rapuh; ketika suhu pencampuran terlalu rendah, resin pembawa tidak dapat mencair sepenuhnya, menyebabkan pencampuran yang tidak merata dengan bubuk kalsium karbonat, dan terdapat partikel resin yang tidak mencair di dalam masterbatch, yang mempengaruhi kinerja pemrosesan masterbatch.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan resin (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Penyebab: Kerusakan sistem kontrol suhu menyebabkan suhu yang sebenarnya berbeda dengan nilai yang ditetapkan; pemahaman yang tidak akurat tentang suhu pencairan berbagai jenis resin pembawa, yang menyebabkan pengaturan suhu campuran yang tidak masuk akal; kadar air yang terlalu tinggi dari bahan baku, menghasilkan uap air selama pencampuran suhu tinggi, yang mempengaruhi stabilitas suhu.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Solusi: Inspeksi dan kalibrasi sistem kontrol suhu secara teratur untuk memastikan kontrol suhu yang akurat; tentukan suhu pencampuran secara wajar sesuai dengan jenis dan karakteristik resin pembawa, misalnya, suhu pencampuran polietilena pembawa biasanya dikontrol pada 120-150 ℃, dan suhu pencampuran polipropilena pembawa biasanya dikontrol pada 150-180 ℃; keringkan bahan baku sebelum pencampuran untuk mengurangi kadar air bahan baku dan menghindari dampak uap air pada suhu pencampuran dan efek pencampuran.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (2) Waktu pencampuran yang tidak cukup atau terlalu lama
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 1. Masalah Kinerja: Ketika waktu pengadukan tidak cukup, bahan baku tidak dapat dicampur secara merata, kemampuan dispersi bubuk kalsium karbonat buruk, dan kualitas masterbatch tidak stabil; ketika waktu pengadukan terlalu lama, tidak hanya akan meningkatkan konsumsi energi produksi dan biaya, tetapi juga menyebabkan degradasi yang berlebihan dari resin pembawa, mengurangi sifat mekanik masterbatch, dan mungkin menyebabkan plastifikasi yang berlebihan pada bahan, yang menyebabkan adesinya.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan mengubahnya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Penyebab: Kontrol yang tidak akurat terhadap parameter proses dalam proses pengadukan, ketidakmampuan untuk menyesuaikan waktu pengadukan sesuai dengan karakteristik dan batch bahan baku; kecepatan pengadukan yang tidak masuk akal pada peralatan menyebabkan efisiensi pengadukan bahan rendah, sehingga diperlukan waktu pengadukan yang lebih lama untuk mencapai efek pengadukan.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Teks: 3. Solusi: Tentukan waktu pengadukan yang optimal melalui eksperimen sesuai dengan karakteristik dan batch bahan baku dan efisiensi pengadukan peralatan; optimalisasi kecepatan pengadukan peralatan, peningkatan efisiensi pengadukan, dan memastikan pengadukan bahan yang cukup dalam waktu yang wajar; memperkuat pengamatan status bahan selama proses pengadukan, dan menyesuaikan waktu pengadukan secara tepat untuk menghindari pengadukan yang tidak cukup atau terlalu banyak.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: (3) Penggumpalan Bahan dan Penempelan pada Peralatan
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan penulisan aslinya - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Masalah Kinerja: Selama proses pencampuran, bahan mudah mengklump menjadi gumpalan besar yang tidak dapat masuk ke tahap granulasi berikutnya; beberapa bahan akan menempel pada dinding dalam mixer, palu pengaduk, dan bagian lainnya, yang sulit dibersihkan, tidak hanya mempengaruhi efisiensi produksi, tetapi juga menyebabkan pemborosan bahan baku.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Penyebab: Kandungan kelembaban yang terlalu tinggi dari bahan baku, penguapan uap air selama pencampuran membuat bahan menjadi licin, mudah mengklaster dan menempel; suhu pencampuran yang terlalu tinggi menyebabkan pembakaran yang berlebihan dari resin pembawa, kentalitas yang buruk, dan penempelan; struktur palu pencampuran yang tidak masuk akal atau kecepatan pencampuran yang terlalu rendah menyebabkan pencampuran bahan yang tidak merata, suhu lokal yang terlalu tinggi atau konsentrasi kelembaban, menyebabkan klasteran.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Solusi: Kendalikan dengan ketat kadar air bahan baku, dan keringkan bahan baku yang lembab; sesuaikan secara wajar suhu campuran untuk menghindari pengecapan yang berlebihan dari resin pembawa; optimalisasi struktur palu aduk, meningkatkan kecepatan aduk, memperkuat efek aduk bahan, dan membuat distribusi suhu dan kadar air bahan menjadi seragam; aplikasikan lapisan anti-lengket pada dinding dalam mixer dan permukaan palu aduk untuk mengurangi pengikatan bahan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Text: III. Masalah terkait granulasi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (1) Ukuran butiran yang tidak rata dan bentuk partikel yang tidak teratur
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Masalah Kinerja: Partikel masterbatch yang dihasilkan memiliki perbedaan yang besar dalam ukuran, dengan partikel yang tidak memenuhi syarat seperti bubuk halus dan partikel besar; bentuk partikel tidak teratur, seperti strip panjang dan bentuk datar, yang mempengaruhi kelenturan proses masterbatch selanjutnya.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Teks: 2. Penyebab: kecepatan putar eksentrik pada eksentrik twin screw extruder tidak stabil, menyebabkan fluktuasi volume ekstrusi bahan yang besar; diameter lubang die yang tidak seragam atau penyumbatan die mempengaruhi efek ekstrusi bahan; kecepatan pemotong pada granulator tidak sesuai dengan kecepatan ekstrusi eksentrik, dan pemotong sangat rusak, sehingga tidak mungkin mencapai granulasi yang akurat; keadaan melunak bahan buruk dan kelenturan tidak merata.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Solusi: Inspeksi dan perawatan sistem transmisi ekstruder secara teratur untuk memastikan kecepatan propeler yang stabil; membersihkan dan memelihara die secara teratur, memeriksa keseragaman diameter lubang die, dan mengganti die yang rusak secara tepat waktu; menyesuaikan kecepatan pemotong granulator dengan kecepatan ekstrusi ekstruder, dan mengganti pemotong yang sudah aus secara teratur; mengoptimalkan proses pencampuran dan ekstrusi untuk memastikan pencairan yang seragam dan kelenturan bahan yang stabil.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (2) Lubang dan Bubble pada Masterbatch
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: 1. Masalah Kinerja: Ada struktur kosong atau gelembung di dalam masterbatch, yang menyebabkan penurunan kepadatan dan sifat mekanik masterbatch; selama pemrosesan plastik selanjutnya, gelembung akan bermigrasi ke permukaan produk, yang mempengaruhi kualitas tampilan produk.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Penyebab: Kandungan kelembaban yang terlalu tinggi dari bahan baku, uap air yang terbentuk akibat penguapan air selama proses ekstrusi granulasi tidak dapat dikeluarkan secara tepat waktu, dan terperangkap di dalam masterbatch untuk membentuk gelembung atau lubang; sejumlah besar udara terlibat dalam bahan selama proses pencampuran dan tidak dikeluarkan sepenuhnya; suhu ekstrusi yang terlalu tinggi menyebabkan degradasi resin pembawa atau modifikasi untuk menghasilkan gas.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Solusi: Meningkatkan pengolahan pengeringan bahan baku dan mengontrol ketat kandungan kelembaban bahan baku; instalasi perangkat pengeluaran pada peralatan pencampuran dan ekstrusi untuk segera mengeluarkan udara dan uap air dalam bahan; menyesuaikan secara wajar suhu ekstrusi untuk menghindari degradasi resin pembawa dan modifikasi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Text: (3) Penghasilan Debu yang Terlalu Besar Selama Granulasi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Masalah Kinerja: Sebanyak banyak bubuk dan debu halus yang dihasilkan selama granulasi, yang tidak hanya mencemari lingkungan produksi dan mengancam kesehatan operator, tetapi juga menyebabkan pemborosan bahan baku dan meningkatkan biaya produksi.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Penyebab: Ketidakcermatan pisau dan kesenjangan yang terlalu besar antara pisau dan cetakan menyebabkan ekstrusi bahan untuk menghasilkan bubuk halus selama granulasi; bahan memiliki kekerasan atau keriput yang tinggi, yang mudah patah dan menghasilkan debu selama granulasi; perangkat penyedot debu dari granulator memiliki efek yang buruk dan tidak dapat mengumpulkan debu yang dihasilkan secara tepat waktu.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Solusi: Rajinlah menggergaji atau mengganti pisau, sesuaikan jarak antara pisau dan matriks untuk memastikan pisau tajam dan jarak yang wajar; optimalisasi parameter proses untuk meningkatkan fleksibilitas bahan dan mengurangi tingkat patah saat granulasi; inspeksi dan perawatan perangkat pengambilan debu untuk memastikan operasi normal, meningkatkan efisiensi pengumpulan debu, dan memperkuat ventilasi ruang produksi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: IV. Masalah yang Berkaitan dengan Pengeringan dan Kemasan
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (1) Pengeringan yang Kurang Cukup dan Kandungan Kelembaban yang Terlalu Tinggi pada Masterbatch
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Teks: 1. Masalah Kinerja: Kandungan kelembaban yang terlalu tinggi pada masterbatch cenderung menyebabkan kerusakan seperti gelembung dan garis perak selama pemrosesan plastik berikutnya, yang mempengaruhi penampilan dan sifat mekanik produk; pada saat yang sama, kandungan kelembaban yang tinggi juga akan mengurangi stabilitas penyimpanan masterbatch, sehingga mudah menyerap kelembaban dan mengklaster.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Penyebab: pengaturan suhu peralatan pengeringan terlalu rendah, atau waktu pengeringan tidak cukup, sehingga tidak mungkin menghilangkan kelembaban dalam masterbatch; volume udara peralatan pengeringan tidak cukup, atau distribusi udara panas tidak merata, sehingga menyebabkan pengeringan yang tidak lengkap pada beberapa masterbatch; ketebalan tumpukan masterbatch terlalu besar, dan udara panas tidak dapat menembusnya, yang mempengaruhi efek pengeringan.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Solusi: Tentukan suhu dan waktu peralatan pengeringan secara wajar, sesuaikan parameter pengeringan sesuai dengan kadar kelembaban masterbatch untuk memastikan pengeringan yang cukup; inspeksi dan perawatan sistem pasokan udara peralatan pengeringan untuk memastikan volume udara yang cukup, optimalisasi struktur distribusi udara panas, dan membuat udara panas terhubung dengan masterbatch secara penuh; kontrol ketebalan tumpukan masterbatch di peralatan pengeringan untuk menghindari pengaruh yang berlebihan terhadap efek pengeringan akibat tumpukan yang terlalu tinggi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: (2) Penyerapan Kelembaban dan Agregasi Masterbatch Selama Penyimpanan dan Pengemasan
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Masalah Kinerja: Masterbatch yang kering cenderung menyerap kelembaban di udara saat disimpan atau dipakai, yang menyebabkan adanya agregasi, yang mempengaruhi kelenturan dan kinerja proses selanjutnya dari masterbatch.
Domain: manufaktur peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 2. Penyebab: Penutupan yang buruk dari bahan kemasan menyebabkan kelembaban udara masuk ke dalam kemasan; masterbatch yang kering tidak dikemas secara tepat waktu dan terpapar udara lembab selama waktu yang lama; kelembaban lingkungan penyimpanan terlalu tinggi, melebihi kelembaban penyerapan kelembaban kritis dari masterbatch.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Solusi: Pilih bahan kemasan dengan kinerja penyegelan yang baik, seperti kantong foil aluminium dan kantong kemasan vakum, untuk kemasan tertutup dari masterbatch; kemas masterbatch yang kering secara tepat setelah dingin hingga suhu kamar untuk menghindari paparan jangka panjang terhadap udara; kontrol kelembaban lingkungan penyimpanan, pastikan ruang penyimpanan tetap kering dan terang, dan gunakan peralatan pengurangan kelembaban jika diperlukan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: V. Kesimpulan
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Teks: Proses produksi masterbatch yang diisi dengan kalsium karbonat melibatkan banyak tahap, seperti pengolahan bahan baku, pencampuran, granulas, pengeringan, dan pengemasan. Setiap tahap dapat memiliki masalah yang mempengaruhi kualitas produk. Perusahaan produksi harus memperkuat pengendalian kualitas seluruh proses produksi, menganalisis secara mendalam penyebab berbagai masalah, dan memecahkan masalah dalam proses produksi melalui langkah-langkah seperti mengoptimalkan pemilihan bahan baku, menyesuaikan parameter proses, memelihara kinerja peralatan, dan meningkatkan lingkungan produksi, sehingga meningkatkan stabilitas kualitas dan kompetisi pasar masterbatch yang diisi dengan kalsium karbonat. Pada saat yang sama, perusahaan juga harus memperkuat penelitian dan pengembangan teknologi serta pelatihan tenaga kerja, terus mengumpulkan pengalaman produksi, meningkatkan kemampuan dalam menangani berbagai masalah produksi, dan mendorong pengembangan yang sehat industri masterbatch yang diisi dengan kalsium karbonat.







