

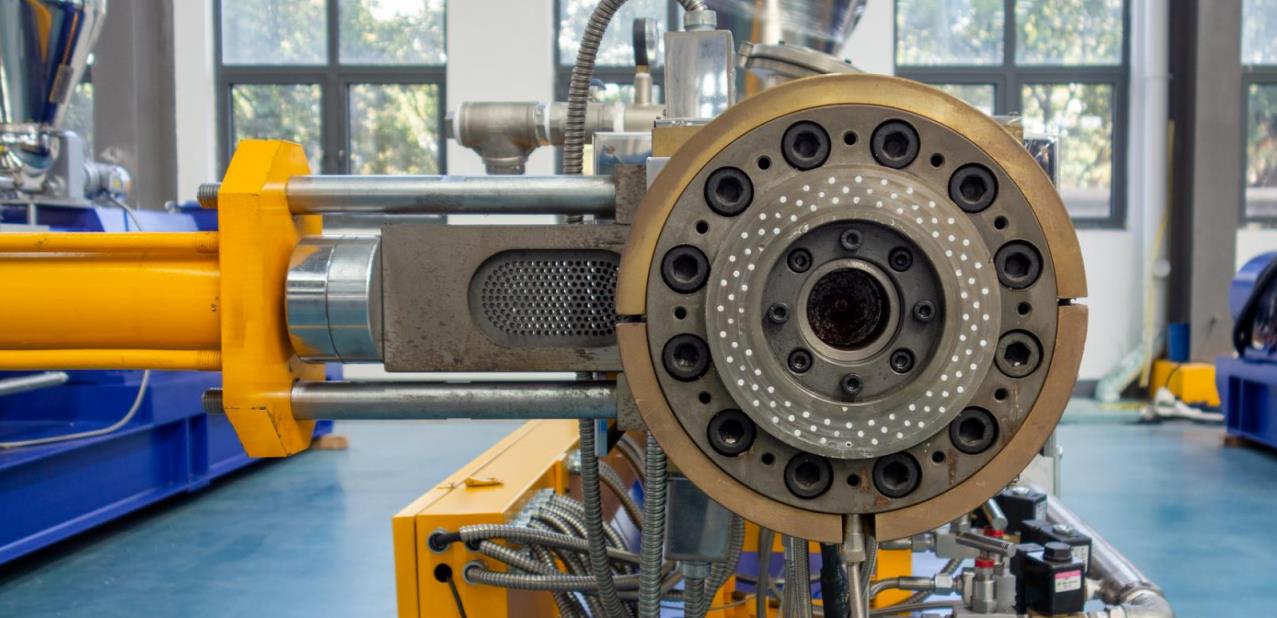
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Là một thiết bị trung tâm trong quá trình xử lý nhựa, máy nén đôi được sử dụng rộng rãi trong việc biến đổi nhựa, nén hình dạng, chuẩn bị vật liệu kết hợp và các lĩnh vực khác. Đầu khuôn, như một bộ phận chính để tạo hình và sản xuất vật liệu, tình trạng thoát ra của nó trực tiếp quyết định chất lượng sản phẩm và hiệu quả sản xuất. Trong sản xuất thực tế, tình trạng thoát ra không đều hoặc bị tắc nghẽn ở đầu khuôn là một lỗi phổ biến, không chỉ gây gián đoạn sản xuất mà còn có thể dẫn đến các vấn đề thứ cấp như sự carbon hóa vật liệu và mòn thiết bị. Bài viết này sẽ phân tích một cách toàn diện các nguyên nhân chính của lỗi này và đưa ra các phương pháp khắc phục và giải quyết tương ứng để cung cấp tham khảo cho việc xử lý lỗi tại chỗ.
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: I. Phân tích các nguyên nhân chính gây ra lỗi
The essence of unsmooth discharge or blockage at the die head of the twin-screw extruder is “the flow resistance of materials in the die head area is greater than the extrusion thrust”. The causes can be divided into four categories: material characteristics, equipment status, process parameters, and operating specifications. The details are as follows:
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: (I) Các đặc tính vật liệu không đáp ứng các yêu cầu chế biến
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: Các nguyên liệu là nền tảng của quá trình nén, và các đặc tính vật lý và hóa học của chúng trực tiếp ảnh hưởng đến trạng thái dòng của các nguyên liệu trong ống và đầu cán. Các vấn đề phổ biến bao gồm:
- Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Nồng độ ẩm quá cao của nguyên liệu: Nếu các loại nhựa hấp thụ ẩm (như PA, PET, PC, v.v.) không được khô hoàn toàn, độ ẩm trong nguyên liệu sẽ nhanh chóng bay hơi trong môi trường có nhiệt độ cao của ống, tạo ra một lượng lớn hơi nước. Những hơi nước này không thể được thải ra kịp thời do sự tăng áp đột ngột trong khu vực đầu cán, điều này sẽ cản trở dòng chảy của nguyên liệu. Đồng thời, nó sẽ gây ra các bọt trong nguyên liệu, và trong trường hợp nghiêm trọng, nguyên liệu sẽ dính và bị tắc ở khe mở của đầu cán.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Do có quá nhiều tạp chất hoặc kích thước hạt không đều trong nguyên liệu: Các tạp chất như các mảnh kim loại, cát và đá, và các khối cứng không được nhựa hóa được trộn vào nguyên liệu sẽ tích tụ ở màn lọc và các đường ống dẫn dòng của đầu nén, dần dần tạo ra các chướng ngại. Ngoài ra, sự khác biệt quá lớn về kích thước hạt nguyên liệu sẽ dẫn đến việc cung cấp không đều, và các nguyên liệu sẽ tạo thành các khối cứng do quá trình nhựa hóa không đủ, và các khối này sẽ chặn các đường ống dẫn dòng khi chảy đến đầu nén cùng với các nguyên liệu.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ chuyên ngành kỹ thuật. Nội dung: Công thức nguyên liệu không hợp lý: Nếu lượng bổ sung chất lấp đầy (như carbonate canxi, bột talc) trong nguyên liệu quá nhiều, hoặc lượng chất làm mượt không đủ, độ nhớt của nguyên liệu sẽ giảm mạnh, và độ kháng ma sát trong đường ống lưu chất trong đầu nén sẽ tăng, khiến nó không thể nén trơn tru. Đồng thời, sự tương thích kém và trộn không đều của các nguyên liệu khác nhau cũng sẽ dẫn đến sự thiếu nhựa hóa ở một số khu vực, tạo ra các nguy cơ tắc nghẽn.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể chỗ trống} và các dấu ngoặc. Ngữ pháp kỹ thuật chính thức. Nội dung: (II) Mòn hoặc bất thường cấu trúc của các bộ phận thiết bị
Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: đầu nén và các bộ phận liên quan của máy nén đôi trục hoạt động trong môi trường có nhiệt độ cao, áp suất cao và ma sát lớn trong thời gian dài, dễ bị mài mòn hoặc biến dạng cấu trúc, dẫn đến tắc nghẽn đường thoát. Một số vấn đề cụ thể bao gồm:
- Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Mài mòn hoặc sự bám dính của đường ống dòng chảy đầu khuôn: Bề mặt bên trong đường ống dòng chảy đầu khuôn bị mài mòn do tiếp xúc lâu dài với các vật liệu có nhiệt độ cao, và độ nhám bề mặt tăng lên, làm tăng sức cản dòng vật liệu. Đồng thời, nếu các vật liệu còn lại không được làm sạch kịp thời sau khi sản xuất, chúng sẽ bị carbon hóa và bám vào đường ống dòng chảy, và các vật liệu mới không thể đi qua một cách mượt mà trong sản xuất tiếp theo, tạo ra các chướng ngại.
- Địa chỉ: sản xuất thiết bị nén và tạo hợp chất nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để đúng các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Bị tắc nghẽn màn lọc hoặc tấm có lỗ: Màn lọc và tấm có lỗ là các thành phần chính để lọc các tạp chất trong nguyên liệu. Nếu chúng không được thay thế thường xuyên, các tạp chất sẽ dần tích tụ trên bề mặt màn lọc, dẫn đến giảm diện tích thông thoáng của nguyên liệu và tăng áp lực, và cuối cùng là xuất ra không đều. Ngoài ra, chọn kích thước lỗ quá lớn (tính chính xác lọc quá cao) cho màn lọc cũng sẽ dẫn đến áp lực thông thoáng quá lớn của nguyên liệu và gây tắc nghẽn.
- Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngôn ngữ kỹ thuật chính thức. Nội dung: Mài mòn các bộ phận trục hoặc ống: Các bộ phận truyền và bộ phận nghiền của trục kép sẽ bị mài mòn sau một thời gian sử dụng dài, dẫn đến giảm hiệu quả truyền vật liệu và lực nén không đủ tại đầu ống. Sau khi thành trong của ống bị mài mòn, hệ số ma sát giữa vật liệu và ống giảm, hiệu quả plastic hóa giảm và các vật liệu chưa được plastic hóa đủ sẽ tích tụ và bị tắc tại đầu ống.
- Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Kiểu dáng dao không bình thường: Dao là thành phần cuối cùng để tạo hình vật liệu. Nếu thiết kế đường ống chảy của dao không hợp lý (như không có cung chuyển tiếp ở góc, thay đổi đột ngột trong phần đường ống chảy), nó sẽ gây ra dòng xoáy địa phương và tích tụ vật liệu. Ngoài ra, sự mài mòn, biến dạng hoặc các vật liệu bị carbon hóa bám vào bề mặt cũng sẽ cản trở việc nén vật liệu.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (III) Cài đặt không hợp lý các tham số của quá trình
Động việc: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch. Bảo tồn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Các tham số của quá trình nén trực tiếp quyết định trạng thái plastic hóa và đặc tính dòng của các vật liệu. Cài đặt tham số không đúng là một trong những nguyên nhân chính gây ra các vấn đề về xuất liệu của đầu đùn. Đặc biệt bao gồm:
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Các tham số nhiệt độ không đồng bộ: Trước hết, nhiệt độ của đầu máy ép và ống tiếp theo quá thấp, các vật liệu không được nén đầy đủ, độ nhớt kém, và chúng tích tụ và chặn trong kênh lưu thông đầu máy ép. Thứ hai, nhiệt độ quá cao, các vật liệu trải qua phân hủy nhiệt và carbon hóa, bám vào thành bên trong đầu máy ép và máy ép, và gây trở ngại cho việc thải ra. Thứ ba, cài đặt độ chênh lệch nhiệt không hợp lý, nhiệt độ của các vật liệu trong khu vực đầu máy ép tăng và giảm đột ngột, dẫn đến sự biến động quá mức của độ nhớt và việc thải ra không đều.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Khác biệt giữa tốc độ vít và tốc độ cấp liệu: Nếu tốc độ cấp liệu quá nhanh và tốc độ vít quá thấp, sẽ dẫn đến sự tích tụ quá mức của vật liệu trong ống, vượt quá khả năng vận chuyển của vít. Các vật liệu không thể được thải ra kịp thời, và cuối cùng bị tắc nghẽn ở đầu cán. Ngược lại, nếu tốc độ cấp liệu quá chậm, lượng vật liệu được vận chuyển bởi vít không đủ, và áp suất ở đầu cán quá thấp, dẫn đến việc thải ra sản phẩm nhỏ và không đều.
- Địa chỉ: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận được ghi chính xác như trong bản gốc – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Cài đặt sai của áp suất đầu nén: Nếu áp suất đầu nén được điều chỉnh quá cao, độ cản dòng vật liệu tăng lên, vượt quá lực đẩy của trục nén, dẫn đến việc xả không đều. Nếu áp suất được điều chỉnh quá thấp, áp suất nén các vật liệu trong đầu nén không đủ, không chỉ ảnh hưởng đến chất lượng nén sản phẩm mà còn có thể gây ra sự tích tụ địa phương do dòng vật liệu quá nhanh (đặc biệt là ở các kênh dòng phức tạp của đầu nén).
Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngữ văn kỹ thuật chính thức. Văn bản: (IV) Thực hiện không đầy đủ các chỉ dẫn về vận hành và bảo trì
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Tiêu chuẩn hóa hoạt động tại chỗ và bảo trì hàng ngày trực tiếp ảnh hưởng đến tình trạng hoạt động của thiết bị. Hành động không đúng có thể gây ra các vấn đề về xuất khí của đầu nén. Đặc biệt bao gồm:
- Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Không chuẩn bị đầy đủ trước khi khởi động: Trước khi khởi động, các kênh lưu lượng đầu nén, màn lọc và đầu nén không được làm sạch kỹ lưỡng. Các vật liệu cũ còn lại được trộn với các vật liệu mới, tạo ra các chướng ngại do sự tương thích kém hoặc độ plastic hóa không đủ. Đồng thời, tình trạng khô và sự đồng đều về kích thước hạt của các nguyên liệu không được kiểm tra, và chúng được đưa trực tiếp vào sản xuất, tạo ra các nguy cơ ẩn.
- Đồng: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Bảo vệ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo vệ tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Kiểm tra không đầy đủ trong quá trình sản xuất: Trong quá trình sản xuất, các thông số chính như áp suất đầu nén, trạng thái xuất ra và đường cong nhiệt độ không được chú ý trong thời gian thực. Khi các thông số biến động một chút, chúng không được điều chỉnh kịp thời, dẫn đến sự mở rộng dần dần của vấn đề và cuối cùng gây ra sự tắc nghẽn. Ngoài ra, các tạp chất không được làm sạch kịp thời trong quá trình truyền nguyên liệu, dẫn đến các tạp chất xâm nhập vào đầu nén.
- Đồng: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được ghi đúng như thế – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Bảo trì thiết bị không đầy đủ: các bộ phận trục, ống, các kênh lưu thông đầu khuôn và các thành phần khác không được kiểm tra và bảo trì thường xuyên, và các bộ phận đã bị mòn không được thay thế kịp thời. Màn lọc không được thay thế theo chu kỳ quy định, dẫn đến tích tụ các tạp chất trong thời gian dài. Bảo trì hệ thống làm mát không đúng dẫn đến giảm độ chính xác kiểm soát nhiệt độ của đầu khuôn, ảnh hưởng đến đặc tính dòng vật liệu.
Địa chỉ: sản xuất thiết bị nén và pha chế nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: II. Giải pháp được mục tiêu
In view of the above fault causes, we should follow the principle of “first troubleshooting simple factors, then handling complex problems”, and solve them step by step from four aspects: operation adjustment, parameter optimization, equipment maintenance and raw material control. The specific measures are as follows:
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: (I) Kiểm soát nguyên liệu: Đảm bảo nguyên liệu đáp ứng các yêu cầu xử lý
- Địa chỉ: sản xuất thiết bị nén và phối liệu nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký chính thức về lĩnh vực kỹ thuật. Nội dung: Cần kiểm soát chặt chẽ độ ẩm của nguyên liệu: Xác định các quy trình khô hợp lý theo đặc điểm của nguyên liệu. Ví dụ, nguyên liệu PA6 cần được làm khô ở nhiệt độ 100-120℃ trong 4-6 giờ, và nguyên liệu PET cần được làm khô ở nhiệt độ 160-180℃ trong 6-8 giờ để đảm bảo độ ẩm của nguyên liệu thấp hơn 0,05%. Đóng gói và lưu trữ kịp thời sau khi làm khô để tránh tái hấp thu độ ẩm.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Bảo trì các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo trì tất cả các thẻ HTML, {thể chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Tăng cường kiểm tra và trộn nguyên liệu: Trước khi đưa nguyên liệu vào sử dụng, loại bỏ các tạp chất và các mảnh kim loại thông qua các màn lưới rung, các thiết bị phân tách từ tính và các thiết bị khác. Đối với các nguyên liệu có kích thước hạt không đều, thực hiện quá trình trộn trước hoặc sàng lọc để đảm bảo kích thước hạt đồng đều. Tối ưu hóa công thức nguyên liệu, kiểm soát hợp lý lượng thêm chất bổ sung (thường không vượt quá 50%) và tăng cường thích hợp các chất làm mượt (như stearat nhôm, EBS) để cải thiện tính mượt của vật liệu.
- Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Kiểm tra sự tương thích của nguyên liệu: Đối với các nguyên liệu được xử lý kết hợp, thực hiện các thử nghiệm nhỏ để kiểm tra sự tương thích, tránh tình trạng không được nén đầy do sự tương thích kém.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Bảo vệ mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo vệ tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (II) Điều chỉnh hoạt động: chuẩn hóa các quy trình hoạt động và khắc phục kịp thời các nguy cơ ẩn
- Đối tượng: sản xuất thiết bị nén và chế biến nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Tăng cường công việc chuẩn bị trước khi khởi động: Rửa sạch khe lưu thông đầu nén, lưới lọc và đầu nén trước khi khởi động, có thể thực hiện bằng cách rửa sạch bằng cách nóng chảy hoặc rửa sạch bằng cách cơ học để đảm bảo không có chất liệu còn lại. Kiểm tra trạng thái khô và đồng đều kích thước hạt của nguyên liệu để xác nhận chúng đáp ứng các yêu cầu xử lý. Kiểm tra xem cảm biến áp suất và cảm biến nhiệt đầu nén hoạt động bình thường hay không.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi. Không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Tối ưu hóa việc theo dõi quá trình sản xuất: Chú ý ngay lập tức đến đường cong áp suất đầu khuôn. Nếu áp suất tiếp tục tăng (trên 10% của phạm vi bình thường), giảm tốc độ đưa nguyên liệu vào hoặc tăng tốc độ trục vít. Nếu áp suất vẫn không giảm, ngừng máy để kiểm tra màn hình lọc và đường ống dòng. Quan sát tình trạng xả. Nếu có các vấn đề như xả không đều, vỡ dải và bề mặt không mịn, điều chỉnh nhiệt độ và áp suất đầu khuôn kịp thời. Thường xuyên làm sạch đường ống vận chuyển nguyên liệu để tránh tích tụ các tạp chất.
- Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Tiêu chuẩn hóa các quy trình tắt máy và vệ sinh: Sau khi sản xuất, hãy tắt đầu vào đầu tiên. Sau khi các vật liệu trong ống được loại bỏ chủ yếu, giảm tốc độ trục và nhiệt độ đầu die, sau đó tháo rời đầu die, lưới lọc và die, và vệ sinh kỹ lưỡng các vật liệu còn lại để tránh quá trình carbon hóa và sự dính kết của các vật liệu. Sau khi vệ sinh, lắp các bộ phận theo quy định để chuẩn bị cho sản xuất tiếp theo.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (III) Tối ưu hóa quá trình: điều chỉnh các tham số để đảm bảo sự nhựa hóa và lưu chuyển vật liệu ổn định
- Đối với các thiết bị sản xuất nhựa nén và kết hợp: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Tối ưu hóa các tham số nhiệt: Điều chỉnh nhiệt độ đầu nén và ống tiếp giáp theo đặc điểm của nguyên liệu để đảm bảo nguyên liệu được nung đầy mà không bị hư hỏng nhiệt. Ví dụ, khi xử lý nguyên liệu PP, nhiệt độ đầu nén có thể được đặt ở 180-200oC; khi xử lý nguyên liệu PA6, nhiệt độ đầu nén có thể được đặt ở 230-250oC. Đồng thời, đặt hợp lý độ chênh lệch nhiệt (sự khác biệt nhiệt giữa các khu vực liền kề không vượt quá 20oC) để tránh sự thay đổi đột ngột nhiệt của nguyên liệu trong khu vực đầu nén.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Kết hợp tốc độ trục vít và tốc độ cấp liệu: Xác định tỷ lệ thích hợp giữa tốc độ trục vít và tốc độ cấp liệu theo mẫu thiết bị và đặc tính của nguyên liệu. Thông thường, khi tăng tốc độ trục vít, tốc độ cấp liệu có thể được tăng lên thích hợp để đảm bảo thời gian lưu trữ hợp lý của các nguyên liệu trong ống (thường là 2-5 phút), không chỉ đảm bảo quá trình nung hoàn toàn, mà còn tránh sự tích tụ. Nếu có hiện tượng thoát ra không đều, trước tiên giảm tốc độ cấp liệu, quan sát sự thay đổi áp suất, và sau đó điều chỉnh dần tốc độ trục vít.
- Đối với thiết bị sản xuất nhựa nén và pha trộn: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi trong tài liệu gốc – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Điều chỉnh hợp lý áp lực đầu nén: Kiểm soát áp lực đầu nén trong một phạm vi hợp lý (thường là 10-30MPa) theo yêu cầu sản xuất của sản phẩm. Nếu áp lực quá cao, tăng phần mở của đầu nén hoặc giảm tốc độ cấp liệu; nếu áp lực quá thấp, giảm phần mở của đầu nén hoặc tăng tốc độ cấp liệu để đảm bảo dòng chảy ổn định của vật liệu trong đầu nén.
Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Địa chỉ kỹ thuật chính thức. Văn bản: (IV) Bảo trì thiết bị: Kiểm tra thường xuyên để đảm bảo hoạt động bình thường của các bộ phận
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi — không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Kiểm tra và thay thế các thành phần dễ bị hư hỏng thường xuyên: Kiểm tra màn lưới lọc và tấm thông khí một lần mỗi tuần, và thay thế chúng kịp thời theo sự tích tụ các tạp chất (thông thường thay thế màn lưới lọc mỗi 8-12 giờ sản xuất). Kiểm tra sự mòn của các bộ phận trục và mặt trong ống một lần mỗi tháng. Nếu lượng mòn vượt quá 0,5mm, hãy thay thế hoặc sửa chữa kịp thời. Kiểm tra sự mòn và biến dạng của kênh dòng đầu die và die một lần mỗi 3 tháng, và đánh bóng hoặc thay thế các thành phần bị mòn nặng.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {khoảng trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Bảo trì hệ thống điều khiển nhiệt độ và áp suất: Hằng ngày kiểm tra và điều chỉnh các cảm biến nhiệt và áp suất để đảm bảo độ chính xác trong đo lường. Kiểm tra xem đường ống dẫn nước làm mát và đường ống làm nóng hoạt động bình thường để tránh sự thất bại trong điều khiển nhiệt độ do sự làm nóng không đều hoặc làm mát kém. Sạch đường dẫn thoát nhiệt của hệ thống điều khiển nhiệt độ để đảm bảo sự thoát nhiệt bình thường của thiết bị.
- Tối ưu hóa thiết kế cấu trúc đầu khuôn: đối với các đầu khuôn có thiết kế kênh lưu thông không hợp lý, có thể thực hiện chỉnh sửa, chẳng hạn như thêm các cung chuyển tiếp ở các góc của kênh lưu thông và tối ưu hóa góc thay đổi dần của đoạn kênh lưu thông để giảm độ kháng lưu thông vật liệu. Chọn kích thước mẻ phù hợp của màn lưới lọc (thường là 40-120 mẻ) theo đặc tính của nguyên liệu được xử lý để cân bằng hiệu quả lọc và khả năng đi qua của vật liệu.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: III. Các biện pháp phòng ngừa
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {những chỗ trống} và các dấu ngoặc. Địa chỉ kỹ thuật chính thức. Văn bản: Để giảm thiểu tình trạng xuất liệu không trơn tru hoặc bị tắc nghẽn ở đầu máy nén hai bánh xe, ngoài các giải pháp trên, một hệ thống phòng ngừa hiệu quả cũng cần được thiết lập:
- Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Xây dựng các tiêu chuẩn kiểm tra nguyên liệu: Kiểm tra các chỉ số như độ ẩm, kích thước hạt và hàm lượng tạp chất của mỗi lô nguyên liệu, và cấm các nguyên liệu không đạt chất lượng được đưa vào sản xuất.
- Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chuyên môn chính thức. Nội dung: Xác định các quy trình hoạt động tiêu chuẩn: Xác định các tiêu chuẩn hoạt động cho việc chuẩn bị trước khi khởi động, giám sát quá trình sản xuất và dọn dẹp khi tắt máy, và tổ chức đào tạo chuyên nghiệp cho các nhân viên để đảm bảo thực hiện theo tiêu chuẩn.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Xây dựng kế hoạch bảo trì thiết bị thường xuyên: Xây dựng các kế hoạch bảo trì hàng ngày, hàng tuần, hàng tháng và hàng quý theo thời gian hoạt động của thiết bị để phát hiện và xử lý kịp thời các vấn đề về mòn bộ phận, biến đổi các thông số và các vấn đề khác.
- Đối tượng: sản xuất thiết bị nén và phối liệu nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo quản tất cả các thẻ HTML, các {thể hiện} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Tạo tài khoản lỗi: Đăng ký thời gian xuất hiện, nguyên nhân, giải pháp và tác động của mỗi vấn đề về việc xả đầu khuôn, tổng hợp kinh nghiệm và bài học, và liên tục tối ưu hóa quy trình sản xuất và kế hoạch bảo trì thiết bị.
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {những chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: IV. Kết luận
Unsmooth discharge or blockage at the die head of the twin-screw extruder is the result of the combined action of multiple factors, with the core being “insufficient material plasticization” and “excessive flow resistance”. In actual production, comprehensive investigation should be carried out from four dimensions: raw materials, operation, process and equipment. Simple problems should be solved first by adjusting operation and process parameters, and then in-depth treatment should be carried out for complex problems such as equipment wear and raw material formula. At the same time, establishing a sound preventive system can effectively reduce the fault occurrence rate and ensure the continuity and stability of production. Through scientific fault analysis and standardized handling processes, we can not only quickly solve the die head discharge problem, but also extend the service life of the equipment and improve product quality and production efficiency.







