

Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: Sebagai salah satu bahan pengisi anorganik yang paling banyak digunakan dalam pengolahan plastik, masterbatch pengisi karbonat kalium digunakan secara luas dalam produksi berbagai produk plastik seperti polietilen dan polipropilen karena keuntungannya yang rendah biaya dan efek modifikasi yang signifikan. Ini dapat mengurangi biaya bahan baku dan meningkatkan ketahanan terhadap panas dan kekuatan produk. Namun, proses produksinya melibatkan beberapa langkah seperti pemanasan bahan baku, pengadukan, ekstrusi cair, dan granulas. Terpengaruh oleh berbagai faktor seperti sifat bahan baku, parameter peralatan, dan kontrol proses, berbagai masalah kualitas dan efisiensi produksi mungkin terjadi. Berbasis pada pengalaman produksi praktis, makalah ini secara sistematis menganalisis masalah inti dan menawarkan solusi yang bertarget untuk membantu perusahaan mencapai produksi yang stabil dan meningkatkan kualitas produk.
Domain: pembuatan peralatan ekstrusi plastik dan pembentukan senyawa. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: I. Masalah dan Solusi Umum dalam Pengolahan Bahan Baku Sebelum Pemrosesan
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: Pengolahan bahan baku adalah dasar untuk memastikan kualitas masterbatch filler kalsium karbonat. Bahan baku utama meliputi bubuk kalsium karbonat (berat, ringan atau nano-grade), resin pengikat (PE, PP, dll.), dan bahan tambahan (penyambung, dispersan, pelumas, dll.). Masalah-masalah dalam tautan ini terutama berkonsentrasi dalam tiga kategori: agregasi kalsium karbonat, kompatibilitas bahan tambahan yang tidak tepat, dan kadar kontaminan bahan baku yang tinggi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/parter dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis resmi. Tekst: (I) Masalah Utama 1: Penggumpalan Biji Karbonat Kalium
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Karena polaritas permukaannya yang kuat dan luasnya permukaan khusus, bubuk kalsium karbonat (terutama kalsium karbonat ringan dan nano-kalsium karbonat) cenderung menyerap kelembaban dan mengklump, membentuk partikel yang keras dan berukuran besar. Jika pemprosesan tidak menyeluruh, sulit untuk mendispersinya dalam proses pencampuran dan ekstrusi berikutnya, yang menyebabkan benda-benda keras di dalam masterbatch, dan mudah menyebabkan cacat permukaan dan penurunan sifat mekanis saat memproses produk. Untuk masterbatch berkualitas film, partikel yang mengklump juga dapat menyebabkan kecelakaan kualitas seperti patahnya film dan transmisi cahaya yang buruk, terutama jika ukuran partikel yang mengklump melebihi ketebalan film (biasanya kurang dari 10μm), dampaknya lebih signifikan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Karakteristik intrinsik bubuk kalsium karbonat: Kalsium karbonat ringan dan kalsium karbonat nano memiliki kandungan hidroksil permukaan yang tinggi dan kekuatan gaya antar molekul yang kuat, yang cenderung mengalami aglomerasi; jika kehalusan penggilingan kalsium karbonat berat tidak memadai (seperti kurang dari 800 mesh) atau kotoran tercampur selama proses penggilingan, aglomerasi lokal juga dapat terjadi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis resmi. Tekst: 2. Lingkungan penyimpanan yang tidak tepat: Biji karbonat kalsium sangat higroskopis. Jika kelembaban lingkungan penyimpanan melebihi 60%, bubuk cenderung menyerap air dan mengkluster, memperburuk fenomena klusteran.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Kehilangan aktivasi permukaan yang efektif: Tidak berhasil memodifikasi permukaan karbonat kalium dengan agen pengikat atau dispersan, kehidupan hidrofilik permukaan bubuk tidak diubah menjadi lipofilik, menyebabkan kompatibilitas yang buruk dengan resin pembawa dan mudah re-agglomerasi selama proses pengadukan. Selain itu, jika karbonat kalium telah diolah dengan asam stearat, pengobatan selanjutnya dengan agen pengikat titanat akan mengurangi efek pengikat dan juga dapat menyebabkan masalah aglomerasi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Optimalisasi kondisi penyimpanan: Simpan bubuk kalsium karbonat di gudang kering dan terang, kontrol kelembaban lingkungan ≤ 50%, dan tinggi tumpukan bubuk tidak boleh melebihi 2 meter untuk menghindari ekstrusi dan agregasi; tutup bubuk yang terbuka pada waktunya untuk mencegah penyerapan kelembaban.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Pengolahan bubuk: Untuk bubuk yang sangat beragglomerasi, pertama-tama gunakan mixer berkecepatan tinggi untuk diserap sebelumnya pada kecepatan putaran 800-1200r/min selama 5-10 menit untuk memecah agregat permukaan yang lepas; jika bubuk sangat menyerap air, 0,5% -1% desiccant (seperti klorida kalium bebas air) dapat ditambahkan selama diserap sebelumnya, atau dikeringkan dalam oven pada 80-100ºC selama 2-3 jam sebelumnya untuk menghilangkan air.
3. Pengobatan aktivasi permukaan: Pilih agen pengikat yang sesuai dengan jenis kalsium karbonat. Sebaiknya gunakan agen pengikat aluminate (berbentuk bubuk, dosisnya sekitar 1% dari bubuk), yang memiliki efek yang sangat baik dan tidak memiliki bau yang khas; jika perlu meningkatkan kompatibilitas, dapat digunakan dalam kombinasi dengan agen pengikat titanat, tetapi perlu diperhatikan untuk menghindari konflik dengan bubuk yang telah diolah dengan asam stearik. Selama pengobatan aktivasi, larutkan agen pengikat (dilarutkan 1:1 dengan etanol mutlak), semprotkan secara merata ke bubuk kalsium karbonat yang sedang diaduk dengan kecepatan tinggi, kontrol suhu pengadukan pada 80-100 ℃ selama 10-15 menit, pastikan agen pengikat menutupi permukaan bubuk secara merata dan mengubah polaritas permukaan. Untuk kalsium karbonat dengan nilai penyerapan minyak yang tinggi (seperti nilai penyerapan minyak yang meningkat dari 40 ml/100 mg menjadi 50 ml/100 mg), dosis agen pengikat perlu ditingkatkan sebesar 30% untuk memastikan efek aktivasi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 4. Pilih spesifikasi bubuk secara wajar: Untuk masterbatch film, kalsium karbonat berat 1250 mesh lebih disukai, di mana ukuran partikel maksimum tidak melebihi 10μm, yang dapat menyesuaikan kinerja, biaya, dan kesulitan pemrosesan; untuk masterbatch produk plastik biasa, kalsium karbonat berat 800-1000 mesh dapat dipilih untuk mengurangi biaya produksi dan mengurangi risiko aglomerasi. Nano-kalsium karbonat perlu dipasangkan dengan dispersan yang efisien, dan dosisnya tidak boleh terlalu tinggi (tidak lebih dari 30% dari massa total) untuk menghindari aglomerasi yang parah.
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: (II) Masalah Utama 2: Kompatibilitas tambahan yang tidak tepat
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: Pilihan atau dosis tambahan yang tidak masuk akal (penyambung, dispersan, pelumas, dll.) menyebabkan masalah seperti dispersi masterbatch yang tidak merata, kelenturan melamin yang buruk, permukaan kasar, dan penurunan kinerja pemrosesan selanjutnya. Misalnya, pelumas yang berlebihan akan menyebabkan putaran yang tidak stabil, produksi yang berkurang, dan juga mempengaruhi kemampuan cetak dan kinerja penyambungan panas produk film; pelumas yang tidak mencukupi akan menyebabkan gesekan yang berlebihan antara bahan dan peralatan, yang menyebabkan proses ekstrusi yang sulit dan goresan pada permukaan masterbatch.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Kesalahan jenis aditif dan resin pembawa: Resin pembawa yang berbeda sesuai dengan jenis aditif yang berbeda. Misalnya, resin berbasis PE membutuhkan wax PE atau wax PP, resin berbasis PP lebih suka wax PP, dan resin polaritas sedang (seperti PS, ABS) membutuhkan wax polietilen yang dioksidasi. Memilih jenis yang salah akan menyebabkan kegagalan aditif.
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 2. Dosis tambahan yang tidak seimbang: Dosis agen pengikat yang tidak cukup menyebabkan aktivasi kalsium karbonat yang tidak cukup; dosis yang berlebihan menyebabkan masterbatch yang lengket dan penurunan sifat mekanis. Dosis dispersan yang tidak cukup menyebabkan dispersi bubuk yang tidak merata; dosis yang berlebihan mempengaruhi kompatibilitas antara masterbatch dan resin matriks. Pemadatan pelumas internal dan eksternal yang tidak sesuai akan menyebabkan kesulitan dalam pengolahan atau kerusakan permukaan produk.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Kualitas tambahan yang tidak memenuhi standar: Penggunaan agen pengikat berkualitas rendah (seperti ketidakcukupan keasaman) menyebabkan efek aktivasi yang buruk; wax dispersan dengan berat molekul rendah (kurang dari 3000) dan suhu leleh yang lebih rendah dari 110ºC akan menyebabkan efek dispersi yang buruk, dan mudah menguap di kepala mesin, menghasilkan asap.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: manufaktur peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 1. Sesuaikan dengan tepat bahan tambahan dengan resin pembawa: Untuk masterbatch pembawa PE, gunakan wax PE (pangkat molekul sekitar 5000, suhu leleh 110-120ºC) sebagai dispersan, stearat tembaga sebagai pelumas internal, dan parafin sebagai pelumas eksternal; untuk masterbatch pembawa PP, gunakan wax PP sebagai dispersan dan EBS sebagai pelumas. Untuk resin polar (seperti PC, PET), gunakan wax EVA sebagai dispersan.
2. Mengendalikan kisaran dosis tambahan (berdasarkan massa total): agen pengikat 0.8% -1.5% (sekitar 1% dari dosis bubuk), dispersan 1% -3%, pelumas 0.5% -2% (rasio pelumas internal dan eksternal adalah sekitar 1:1.5). Dosis pelumas untuk karbonat kalium berat dapat dikurangi sesuai kebutuhan, sedangkan untuk karbonat kalium ringan, karena nilai penyerapan minyaknya yang tinggi dan kelenturan yang rendah, dosis pelumas internal dan eksternal perlu ditingkatkan. Jika perlu meningkatkan kecerahan permukaan masterbatch, 1 bagian minyak putih atau 1-2 bagian parafin dapat ditambahkan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Pilih aditif berkualiti tinggi: Pilih agen pengikat aluminate atau titanate dengan keasaman ≥ 98%; pilih wax dispersan dengan berat molekul sekitar 5000 dan suhu leleh 110-120ºC, dan hindari produk yang rendah berkualiti yang dicampur dengan parafin berkeasaman rendah.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 4. Optimalkan urutan penambahan bahan tambahan: Di mixer berkecepatan tinggi, pertama-tama tambahkan bubuk kalsium karbonat, aduk dan panaskan hingga 80ºC pada kecepatan tinggi, tambahkan agen pengikat untuk aktivasi selama 10-15 menit, kemudian tambahkan dispersan dan pelumas, dan terakhir tambahkan resin pembawa untuk memastikan dispersi bahan tambahan yang seragam dan menghindari konsentrasi yang berlebihan di tempat tertentu.
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: (III) Masalah Utama 3: Kadar kotoran bahan baku yang terlalu tinggi
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan pengadukan. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Campuran bahan baku yang mengandung kotoran logam (seperti filamen besi), sedimen, kotoran plastik, dan sebagainya menyebabkan bintik-bintik hitam dan gumpalan keras pada permukaan masterbatch, menyebabkan peralatan (seperti sekrup dan tabung) rusak selama proses ekstrusi, dan bahkan menyebabkan penyumbatan kepala die, yang memengaruhi kontinuitas produksi dan kualitas produk.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis resmi. Tekst: 1. Serpihan dan partikel logam tercampur selama produksi bubuk kalsium karbonat tanpa filtrasi dan pemurnian.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 2. Bahan-bahan tak beraturan dan potongan logam dicampur dalam resin pembawa yang terdaur.
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Text: 3. Selama penyimpanan dan pengangkutan bahan baku, serbuk besi dihasilkan karena gesekan dengan peralatan logam, atau kotoran dari lingkungan tercampur.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan tanda kurung. Register teknis formal. Tekst: 1. Pemeriksaan bahan baku: Sebelum penyimpanan, saring bubuk kalsium karbonat dengan saringan bergetar (saringan mesh 120-150 mesh) untuk menghilangkan partikel besar yang berpolusi; gunakan pemisah magnetik untuk menghilangkan polusi logam dari resin pembawa (terutama bahan yang diulang), dan kemudian saring untuk menghilangkan polusi plastik.
Domain: pembuatan peralatan ekstrusi plastik dan pengadukan. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Perlindungan peralatan: Pasang perangkat pemisahan magnetik di pipa pengangkutan bahan baku dan masukkan pakan dari mixer berkecepatan tinggi untuk mengekstraksi partikel logam; membersihkan secara teratur tangki penyimpanan bahan baku dan peralatan pengangkutan untuk mencegah akumulasi partikel.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Meningkatkan pemeriksaan bahan baku: Buat sistem pemeriksaan penyimpanan bahan baku, lakukan pemeriksaan acak pada setiap batch bahan baku, dan melarang penyimpanan dan penggunaan bahan baku dengan kandungan kotoran yang tinggi (> 0.1%).
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Teks: II. Masalah dan Solusi Umum dalam Penggabungan
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: Link pengadukan adalah proses pengadukan secara merata dari karbonat kalium yang telah diproses, resin pembawa dan bahan tambahan untuk membentuk campuran yang seragam. Peralatan utama adalah pengaduk berkecepatan tinggi. Masalah umum termasuk pengadukan yang tidak merata, penggumpalan campuran, dan suhu pengadukan yang terlalu tinggi atau rendah.
Domain: pembuatan peralatan ekstrusi plastik dan pengadukan. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: (I) Masalah Utama 1: Campuran yang tidak merata
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan campuran. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis resmi. Tekst: Distribusi tidak merata dari karbonat kalium, resin pengantar, dan bahan tambahan dalam campuran, dengan konsentrasi karbonat kalium yang tinggi di beberapa area dan akumulasi bahan tambahan di area lain, menyebabkan warna dan kilau yang tidak merata, fluktuasi ketebalan yang besar dari masterbatch yang diekstrusi selanjutnya, serta terjadinya perbedaan warna permukaan dan sifat mekanik yang tidak stabil saat memproses produk. Untuk masterbatch dengan kadar pengisian tinggi, pengadukan yang tidak merata juga akan menyebabkan kesulitan pengisian dan fluktuasi tekanan ekstrusi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis resmi. Tekst: 1. Parameter pengadukan yang tidak masuk akal: Kecepatan pengadukan yang terlalu rendah (< 800r/min) menyebabkan kekuatan yang tidak cukup pada bahan dan kesulitan dalam dispersi yang seragam; waktu pengadukan yang terlalu singkat (< Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 15 menit) menyebabkan pemadatan bahan yang tidak memadai; urutan pemadatan yang tidak tepat menyebabkan kontak yang tidak memadai antara bahan tambahan dan bubuk.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Perbandingan bahan yang tidak seimbang: jumlah pengisian karbonat kalsium yang terlalu tinggi (seperti lebih dari 85%) membuat resin pembawa tidak dapat melapisi bubuk secara penuh, menyebabkan penggumpalan bubuk dan kesulitan dalam penyebaran; dosis resin pembawa yang tidak mencukupi menyebabkan kelenturan campuran yang buruk dan kesulitan pengadukan yang meningkat.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Masalah peralatan mixer berkecepatan tinggi: Kerusakan yang parah pada bilah mixer menyebabkan kekuatan pengadukan yang tidak memadai; sudut bilah yang tidak masuk akal menyebabkan sirkulasi bahan yang buruk dan sudut mati pengadukan; akumulasi bahan pada dinding dalam peralatan, jika tidak dibersihkan pada waktunya, mempengaruhi efek pengadukan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Optimalkan parameter pengadukan: Kontrol kecepatan pengadukan pada 1000-1500r/min, waktu pengadukan pada 20-30 menit, dan suhu pengadukan pada 80-100ºC (untuk memastikan aktivasi yang cukup dari agen pengikat dan dispersi yang seragam dari bahan tambahan). Untuk masterbatch dengan isi tinggi (kalsium karbonat 75% - 85%), waktu pengadukan dapat diperpanjang sesuai kebutuhan hingga 30-40 menit untuk meningkatkan efek dispersi.
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat isian} dan kurung. Register teknis formal. Tekst: 2. Kendalikan rasio secara wajar: Berdasarkan kapasitas pelapisan resin pembawa, kendalikan jumlah penambahan kalsium karbonat. Rasio berat kalsium karbonat dalam masterbatch kelas film tidak boleh melebihi 80%, dan rasio berat resin pembawa tidak boleh kurang dari 13%; jumlah penambahan kalsium karbonat dalam masterbatch biasa dikendalikan pada 50% – 70% untuk memastikan bahwa resin pembawa dapat melapisi bubuk secara penuh.
3. Optimize the mixing sequence: Add materials in the order of “calcium carbonate powder → coupling agent (activation) → dispersant → lubricant → carrier resin”. After adding each material, stir for 5-10min before adding the next one to avoid additive accumulation.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 4. Perawatan dan penyesuaian peralatan: Periksa secara teratur bilah mixer dan gantilah mereka pada waktunya jika mereka sangat aus; sesuaikan sudut bilah untuk memastikan sirkulasi bahan yang lancar dan menghilangkan sudut mati pengadukan; bersihkan akumulasi bahan pada dinding dalam peralatan pada waktunya setelah setiap pengadukan untuk menghindari kontaminasi saling.
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: (II) Masalah Utama 2: Penumpukan campuran
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: Campuran membentuk agregat yang besar (diameter > 10mm), yang sulit masuk ke dalam pintu masuk extruder, atau tidak dapat mencair dan tersebar sepenuhnya setelah masuk, menyebabkan proses ekstrusi yang sulit dan adanya bintik-bintik keras di dalam masterbatch.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Teks: 1. Suhu pengadukan yang terlalu tinggi: Suhu pengadukan melebihi titik leleh dari resin pembawa (seperti suhu pembawa PE) > Pada suhu 130°C, resin pembawa akan meleleh terlebih dahulu dan menempel pada bubuk kalsium karbonat, membentuk agregat.
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Dosis pelumas yang tidak cukup: Gesekan yang berlebihan antara bahan dan dinding dalam peralatan, serta antara bahan menyebabkan adesinya dan agregasi; terutama karbonat kalium yang ringan, karena kelenturannya yang rendah, lebih mudah mengalami agregasi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Kandungan kelembaban bahan yang terlalu tinggi: karbonat kalium atau resin pembawa menyerap kelembaban, dan kelembaban menyebabkan perekat dan penggumpalan bahan selama proses pengadukan; dalam sistem pengisian tinggi, bubuk memiliki kandungan udara yang tinggi dan pengeluaran udara yang buruk, yang juga menyebabkan penggumpalan bahan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis resmi. Teks: 1. Kontrol suhu pengadukan: Kontrol suhu pengadukan sesuai dengan jenis resin pembawa. Suhu pengadukan untuk resin pembawa PE adalah 80-100°C, dan untuk resin pembawa PP adalah 90-110°C, menghindari melebihi titik leleh resin pembawa.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Sesuaikan dosis pelumas: Meningkatkan dosis pelumas secara tepat (tidak lebih dari 2,5%), lebih disukai menggunakan pelumas internal dan eksternal secara bersamaan untuk mengurangi gesekan bahan; untuk kalsium karbonat ringan, 0,5% minyak putih dapat ditambahkan untuk meningkatkan kelenturan dan mengurangi penggumpalan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Kurangi kadar kelembaban bahan: Keringkan karbonat kalium dan resin pembawa sebelumnya untuk memastikan kadar kelembaban karbonat kalium ≤ 0,3% dan kadar kelembaban resin pembawa ≤ 0,2%; selama proses pengadukan, port pembuangan mixer dapat dibuka untuk mengekalkan kelembaban dan udara dalam bahan untuk menghindari pengadukan yang disebabkan oleh kelembaban. Untuk bubuk dengan kadar pengisian tinggi, pengaduk samping dengan fungsi pengeluaran gas dapat digunakan untuk mengekalkan udara dalam bubuk.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 4. Proses pengagregasian: Untuk agregat yang kecil yang telah terbentuk, saringnya dengan saringan (80 mesh) setelah dicampur untuk memecah agregat; agregat yang besar dapat dihancurkan dan dicampur kembali, atau langsung dibuang untuk menghindari pengaruh pada produksi selanjutnya.
Domain: pembuatan peralatan ekstrusi plastik dan pengolahan. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: (III) Masalah Utama 3: Suhu Campuran yang Terlalu Tinggi atau Rendah
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Teks: Suhu pengadukan yang terlalu tinggi: Resin pembawa meleleh dan mengagglomerasi terlebih dahulu, campuran memiliki kelenturan yang buruk, yang membuat ekstrusi selanjutnya sulit, dan aditif mudah menguap, mengurangi efek aditif; suhu pengadukan yang terlalu rendah: agen pengikat tidak dapat diaktifkan sepenuhnya, aditif tersebar tidak merata, kompatibilitas antara karbonat kalium dan resin pembawa buruk, dan kinerja dispersi masterbatch buruk.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Kerusakan perangkat pemanas mixer: Kerusakan pada tabung pemanas atau kegagalan pengontrol suhu menyebabkan suhu yang terlalu tinggi atau rendah;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 2. Penyesuaian kecepatan pengaduk yang tidak tepat: Kecepatan putaran yang terlalu tinggi menyebabkan peningkatan suhu yang berlebihan akibat gesekan bahan, yang menyebabkan peningkatan suhu; kecepatan putaran yang terlalu rendah menyebabkan peningkatan suhu yang tidak memadai, sehingga tidak mungkin mencapai suhu yang diinginkan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Pengaruh suhu lingkungan: Pada musim dingin, suhu lingkungan terlalu rendah, pemanasan mixer tidak cukup, dan sukar untuk mencapai suhu yang ditetapkan; pada musim panas, suhu lingkungan terlalu tinggi, dan peningkatan panas akibat gesekan bahan diletakkan dengan suhu lingkungan, menyebabkan suhu yang terlalu tinggi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 1. Inspeksi dan pemeliharaan peralatan: Periksa secara teratur tabung pemanas dan pengontrol suhu peralatan untuk memastikan operasi yang normal; panaskan peralatan terlebih dahulu (waktu pemanasan 10-15 menit) sebelum setiap startup, dan tambahkan bahan hanya setelah suhu mencapai nilai yang ditetapkan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis resmi. Tekst: 2. Sesuaikan kecepatan pengaduk: Sesuaikan kecepatan rotasi secara real-time sesuai dengan suhu pengadukan. Ketika suhu terlalu tinggi, kurangi kecepatan rotasi secara tepat (seperti dari 1500r/min menjadi 1200r/min); ketika suhu terlalu rendah, tingkatkan kecepatan rotasi untuk meningkatkan pembentukan panas frictional.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Pengaturan suhu lingkungan: Pasang perangkat isolasi termal di sekitar mixer pada musim dingin untuk mengurangi kehilangan panas; memperkuat ventilasi ruangan pada musim panas untuk mengurangi suhu lingkungan dan menghindari suhu bahan yang terlalu tinggi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkan mereka. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 4. Pengawasan suhu secara real-time: Selama proses pengadukan, perhatikan alat pengendalian suhu secara real-time. Jika suhu berbeza dari nilai yang ditetapkan (±5℃), sesuaikan kecepatan putaran atau daya pemanas pada waktunya untuk memastikan bahwa suhu pengadukan stabil dalam kisaran yang ditetapkan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: III. Masalah dan Solusi Umum dalam Ekstrusi Melting Link
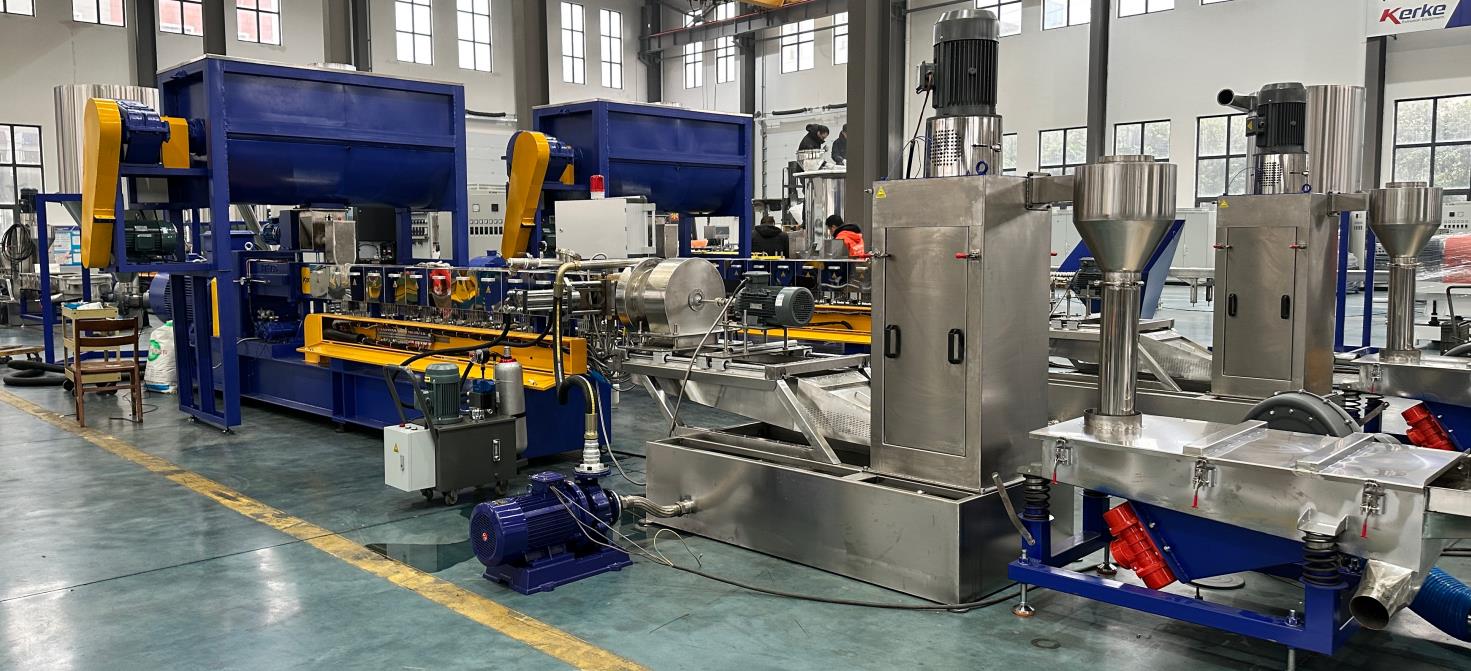
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/parsiman secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Ekstrusi cair adalah link utama dalam produksi masterbatch filler karbonat kalium. Peralatan utama adalah ekstruder gigi kembar (sebaiknya ekstruder gigi kembar berputar bersamaan, yang memiliki kinerja yang lebih baik daripada ekstruder gigi tunggal). Fungsinya adalah untuk mencairkan, memeras, memotong dan menyebarkan campuran untuk membentuk cairan yang seragam, yang kemudian diekstrusi melalui kepala die. Masalah umum pada link ini meliputi ekstrusi yang tidak stabil, patah cairan, kerusakan gigi dan bilah yang berlebihan, penyumbatan kepala die, dan produksi yang rendah.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: (I) Masalah Utama 1: Ekstrusi yang tidak stabil
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Arus ekstruder berfluktuasi secara besar (nilai fluktuasi) > 10A), and the melt flow rate extruded from the die head is uneven, leading to uneven particle size and large density fluctuation of the subsequently granulated particles, and even strand breakage. For high-filling masterbatch, “material overflow” or “no feeding” at the feed inlet may also occur.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
1. Unstable feeding: Agglomeration and poor fluidity of the mixture lead to uneven feeding at the feed inlet; fluctuation of the feeder rotating speed results in uneven feeding amount; high air content and poor air exhaust of high-filling powder lead to feeding backflow, resulting in “material overflow” or “no feeding”.
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Parameter ekstrusi yang tidak masuk akal: Fluktuasi suhu setiap bagian tabung dan kecepatan putaran bilah yang tidak stabil menyebabkan plastik cair yang tidak merata dan fluktuasi tekanan; resin pembawa indeks cair yang tinggi cenderung menyebabkan fluktuasi tekanan ekstrusi, yang mempengaruhi stabilitas ekstrusi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Kerusakan mata pisau dan tabung: Kerusakan yang parah pada mata pisau dan tabung menyebabkan plastifikasi yang tidak merata dan pemotongan bahan, yang menyebabkan fluktuasi tekanan ekstrusi; karbonat kalium memiliki ketahanan yang tinggi, dan produksi jangka panjang mudah menyebabkan kerusakan pada mata pisau dan tabung, memperburuk ketidakstabilan ekstrusi.
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara akurat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: 4. Viskositas cair yang tidak merata: Campuran yang tidak merata dan dispersi kalsium karbonat yang buruk menyebabkan fluktuasi viskositas cair dan kecepatan aliran ekstrusi yang tidak merata.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 1. Pemberian bahan yang stabil: Pastikan bahwa campuran tidak mengalami aglomerasi dan memiliki kelenturan yang baik, dan saringnya melalui saringan sebelum pemberian; sesuaikan kecepatan putaran pengisi untuk menjaga jumlah pemberian yang stabil (nilai fluktuasi ≤ 5%); untuk bubuk dengan tingkat penuh tinggi, gunakan pengisi gigi kembar CWS untuk pengeluaran udara yang dipaksakan dan penekanan, dan gunakan celah pengeluaran terbalik dari pengisi gigi samping untuk mengekstrusi udara dalam bubuk untuk menghindari aliran balik. Untuk bubuk dengan kepadatan relatif yang sangat rendah (seperti bubuk talcum, karbonat kalsium yang sangat halus), konfigurasi pengisi yang dipaksakan khusus.
2. Optimalkan parameter-parameter ekstrusi: Setlah suhu setiap bagian silinder sesuai dengan jenis resin pembawa (PE pembawa: bagian pemberian 120-140°C, bagian pencairan 150-170°C, bagian kepala 160-180°C; PP pembawa: bagian pemberian 130-150°C, bagian pencairan 160-180°C, bagian kepala 170-190°C), dan fluktuasi suhu dikendalikan dalam ±3°C; kecepatan putaran sumbu dipasang pada 300-500r/min, dijaga stabil, dan dihindari penyesuaian yang sering. Optimalkan distribusi blok penggerak sumbu untuk memastikan pengiriman yang stabil di bawah tekanan balik rendah dan mengurangi fluktuasi tekanan yang disebabkan oleh resin pembawa dengan indeks pencairan tinggi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/parter tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis resmi. Tekst: 3. Perawatan peralatan: Periksa secara teratur tingkat kerusakan pada sekrup dan tabung, dan ganti mereka pada waktunya jika mereka sangat rusak; pilih komponen peralatan yang tahan terhadap kerusakan. Tabung bagian inti menggunakan bantalan Cr26MoV yang terintegrasi (keras HRC60+), dan elemen pita menggunakan baja alat cepat W6Mo5Cr4V2, yang dapat memperpanjang usia komponen inti hingga 2-3 kali daripada tabung bimetal biasa. Bersihkan secara teratur akumulasi bahan di sekrup dan tabung untuk menghindari pengaruh akumulasi bahan yang telah berusia pada efek plastifikasi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 4. Meningkatkan keseragaman campuran: Optimalisasi proses pengadukan untuk memastikan dispersi yang seragam dari karbonat kalium dan bahan tambahan, serta mengurangi fluktuasi viskositas cairan; untuk masterbatch dengan isi tinggi, metode pengadukan dua langkah dapat diterapkan: pertama, aktifkan dan campurkan karbonat kalium dengan dispersan dan agen kait, kemudian campurkan sepenuhnya dengan resin pembawa untuk meningkatkan keseragaman campuran.
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: (II) Masalah inti 2: Pecah melunak
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
The melt extruded from the die head has a rough surface, wrinkles, cracks, or “shark skin” defects, leading to uneven surface and color of the masterbatch, seriously affecting the product appearance quality, and easily causing surface defects when processing subsequent products.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Viskositas cair yang terlalu tinggi: Jumlah pengisian karbonat kalsium yang terlalu tinggi dan dosis pelumas yang tidak mencukupi menyebabkan viskositas cair yang terlalu tinggi, dan cairan tersebut mengalami gaya patahan yang berlebihan selama ekstrusi, menyebabkan patahan cair.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Suhu tabung yang terlalu rendah: Plastikisasi cair yang tidak mencukupi dan bahan yang belum mencair sepenuhnya dipaksa untuk diekstrusi, yang menyebabkan kerugian permukaan cair;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Suhu kepala die yang terlalu rendah atau ketidakcermatan permukaan lubang die: Suhu kepala die yang terlalu rendah menyebabkan pendinginan yang cepat dari cairan ketika keluar, menyebabkan penyusutan permukaan yang tidak merata; goresan dan akumulasi bahan pada lubang die menyebabkan gesekan pada cairan selama ekstrusi, menyebabkan permukaan yang kasar.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/parsiman secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 4. Kecepatan putaran bilah yang terlalu tinggi: Kecepatan gesekan terlalu cepat, melebihi kisaran penopang melunak, menyebabkan patah melunak.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 1. Menurunkan viskositas cairan: Kurangi jumlah pengisian karbonat kalium (tidak lebih dari 70%) atau tingkatkan dosis pelumas (tidak lebih dari 2,5%) untuk meningkatkan kelenturan cairan; pilih resin pengantar dengan viskositas rendah (indeks cairan 10-20g/10min) untuk menurunkan viskositas cairan.
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 2. Optimalkan parameter suhu: Meningkatkan suhu bagian pembakaran tabung dan bagian kepala secara tepat (dengan peningkatan 5-10ºC) untuk memastikan plastikisasi cair yang cukup; meningkatkan suhu kepala die 5-10ºC lebih tinggi daripada suhu bagian kepala untuk menghindari pendinginan cepat cair ketika keluar. Untuk masterbatch pembentukan busa EVA, suhu area pengolahan ekstrusi cair diatur pada 160-180ºC, dan suhu kepala die 170-190ºC untuk memastikan plastikisasi yang cukup.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Jaga kepala die: Bersihkan secara teratur akumulasi bahan di kepala die untuk menghindari penuaan dan peradangan akumulasi bahan; poleskan celah die untuk memastikan bahwa celah die halus dan bebas dari goresan, dan ukuran celah die seragam; jika kepala die rusak parah, ganti komponen celah die pada waktunya.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis resmi. Tekst: 4. Sesuaikan kecepatan putaran mata bor: Kurangi kecepatan putaran mata bor secara tepat (hingga 300-400 rpm) untuk mengurangi tingkat gesekan dan menghindari gesekan yang berlebihan pada cairan panas; pada saat yang sama, sesuaikan tekanan celah die untuk memastikan cairan panas diekstrusi secara stabil.
Domain: pembuatan peralatan ekstrusi plastik dan pengolahan. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: (III) Masalah Utama 3: Kerusakan eksentrik dan bilah yang berlebihan
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Setelah produksi jangka panjang, celah antara sumbat dan tabung meningkat, efek plastifikasi dan pemotongan bahan menurun, efisiensi ekstrusi menurun, kualitas masterbatch menurun (seperti dispersi yang tidak merata dan fluktuasi ketebalan), dan bahkan terjadinya kebocoran bahan; frekuensi pemeliharaan peralatan meningkat, dan biaya produksi meningkat. Tabung bimetal biasa biasanya perlu diganti dalam waktu sekitar setengah tahun, yang mempengaruhi kontinuitas produksi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 1. Ketahanan tinggi dari karbonat kalium: Karbonat kalium (ketahanan Mohs 3-4) adalah bubuk yang keras, yang digosokkan terhadap sekrup dan tabung selama waktu yang lama, menyebabkan kerusakan komponen; terutama untuk masterbatch dengan isi tinggi (konten karbonat kalium lebih dari 75%), kerusakan lebih serius.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Kadar kotoran bahan baku yang tinggi: Penyambungan kotoran logam, sedimen dan partikel keras lainnya dalam bahan baku memperburuk kerusakan sekrup dan tabung.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan tanda kurung. Register teknis formal. Tekst: 3. Parameter ekstrusi yang tidak masuk akal: Suhu tabung yang terlalu rendah menyebabkan plastikisasi yang tidak memadai, dan partikel karbonat kalium yang keras memperburuk gesekan dengan sekrup dan tabung; kecepatan putaran sekrup yang terlalu tinggi dan gaya patahan yang berlebihan juga memperburuk kerusakan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 4. Kualitas bahan yang buruk dari komponen peralatan: Keras bahan sekrup dan tabung tidak cukup (seperti baja paduan biasa), dan ketahanan terhadap ausan buruk; tabung bimetal biasa hanya memiliki lapisan paduan yang tipis (1-2mm), yang dibuang setelah aus.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Tekst: 1. Optimalkan kualitas bahan baku: Kontrol ketat kadar kadar kotoran dalam bahan baku, hapus kotoran logam, sedimen dan partikel keras lainnya melalui penyaringan dan pemisahan magnetik; pilih bubuk kalsium karbonat dengan ketebalan yang seragam dan permukaan yang halus untuk mengurangi gesekan dan aus.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda kurung} dan tanda kurung. Register teknis formal. Tekst: 2. Optimalkan parameter ekstrusi: Pastikan suhu tabung stabil dan plastikisasi cair yang cukup untuk mengurangi gesekan antara partikel keras dan sekrup serta tabung; kontrolkan kecepatan putaran sekrup secara wajar, hindari kecepatan putaran yang berlebihan (tidak lebih dari 500r/min), dan kurangi gaya patahan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Pilih komponen peralatan yang tahan aus: Screw terbuat dari baja alloy 38CrMoAlA, yang dinitrid (keras permukaan ≥ HRC65) untuk meningkatkan ketahanan terhadap aus; tabung mengadopsi selubung alloy Cr26MoV (tebal > Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 10mm, kekerasan HRC60+) daripada tabung bimetal biasa, yang dapat memperpanjang usia komponen hingga 2-3 kali daripada tabung bimetal biasa. Untuk produksi masterbatch dengan isi tinggi, peralatan SAT-T dengan tiga silinder dapat dipilih, yang dapat meningkatkan output hingga 30% -50% dibandingkan dengan silinder ganda tradisional dengan konsumsi energi yang sama, dan mengurangi kerusakan pada saat yang sama.
Domain: manufaktur peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat sebagaimana ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 4. Tingkatkan pemeliharaan peralatan: Periksa secara teratur jarak antara mata gigi dan tabung, dan sesuaikan atau gantilah mereka pada waktunya jika jarak itu terlalu besar; setelah setiap produksi, bersihkan mata gigi dan tabung dengan resin pengangkut yang bersih (seperti PE, PP) untuk menghindari sisa partikel karbonat kalsium dan mengurangi kerusakan; tambahkan secara teratur minyak pelumas ke peralatan untuk mengurangi gesekan komponen.
(IV) Core Problem 4: Head Clogging
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/parter dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Kanal kepala die diblokir oleh bahan yang tidak dipelintir, kotoran, atau akumulasi bahan yang sudah usang, yang menyebabkan ekstrusi cairan yang tidak halus, patahnya benang, atau bahkan tidak dapat diekstrusi, menyebabkan penutupan untuk membersihkan dan mempengaruhi efisiensi produksi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Kadar kotoran bahan baku yang tinggi: Kotoran logam, sedimen, kotoran plastik, dan sebagainya dalam bahan baku dibawa ke kepala die oleh cairan selama ekstrusi, sehingga mengisi saluran kepala die.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 2. Plastifikasi bahan yang tidak memadai: Suhu tabung yang terlalu rendah dan kecepatan putaran sumbat yang terlalu lambat menyebabkan pencairan yang tidak lengkap dari campuran, dan resin pengemulsi yang tidak dipelintasi atau agregat karbonat kalium menyumbat kepala die.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Ketidakmampuan untuk membersihkan tepat waktu setelah penghentian produksi: Ketika produksi dihentikan atau ditutup, cairan dalam kepala die tidak dibersihkan tepat waktu, dan cairan itu mengeras setelah didinginkan, sehingga menutup saluran kepala die;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 4. Sisa bahan tambahan yang menguap: Pelumas, agen pengikat dan bahan tambahan lainnya menguap pada suhu tinggi, dan zat sisa menumpuk di kepala penekan, yang tidak dibersihkan dalam waktu yang lama, membentuk akumulasi bahan dan menyumbat saluran.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat sesuai dengan penulisan — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 1. Kendalikan kualitas bahan baku dengan ketat: Tingkatkan pemisahan bahan baku dan pemisahan magnetik untuk menghilangkan kotoran dan mencegah kotoran masuk ke dalam ekstruder;
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industrial yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda kurung} dan tanda kurung. Register teknis formal. Tekst: 2. Pastikan plastikisasi bahan yang cukup: Optimalkan suhu tabung dan kecepatan putaran sumbat untuk memastikan plastikisasi cair yang cukup dan tidak ada bahan yang tidak plastis; melarang campuran dengan pengadukan yang tidak merata untuk masuk ke ekstruder agar tidak menyebabkan agregat yang menghalangi kepala die.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Standarisasi operasi penutupan: Ketika produksi dihentikan atau ditutup, pertama-tama matikan perangkat pemanas, teruskan untuk menjalankan bilah selama 5-10 menit untuk mengekstrusi seluruh cairan dalam tabung dan kepala die, kemudian tutup; setelah penutupan, bersihkan kepala die dengan agen pembersih suhu tinggi atau resin pembawa murni pada waktunya untuk menghilangkan sisa cairan.
4. Regularly clean the die head: After each day’s production, disassemble the die head, clean the material accumulation and residual additives in the die head channel with a copper brush (to avoid scratching the die orifice); conduct a thorough cleaning once a week to remove aged material accumulation in the die head.
Domain: pembuatan peralatan ekstrusi plastik dan pembentukan senyawa. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: IV. Masalah dan Solusi Umum dalam Granulasi
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Proses granulasi adalah proses pendinginan, pemotongan dan pengeringan melamin yang diekstrusi dari kepala die ekstruder untuk membuat masterbatch berbentuk granula yang seragam. Masalah umum meliputi ukuran partikel yang tidak seragam, pengikatan partikel, permukaan partikel yang kasar, dan pengeringan yang tidak lengkap.
Domain: pembuatan peralatan ekstrusi plastik dan pembentukan. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (I) Masalah Utama 1: Ukuran partikel yang tidak seragam
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: Diameter dan panjang partikel masterbatch berfluktuasi secara besar (deviasi) > 0.5mm), dan beberapa partikel terlalu besar, terlalu kecil atau berbentuk pita panjang, yang mempengaruhi kelenturan dan kinerja pemrosesan selanjutnya dari masterbatch, dan juga cenderung mengalami stratifikasi selama pengemasan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan tanda kurung. Register teknis formal. Tekst: 1. Ekstrusi yang tidak stabil: Kecepatan aliran dan fluktuasi tekanan yang tidak seragam menyebabkan ketebalan melarut yang tidak seragam yang diekstrusi dari kepala die, yang menyebabkan ukuran partikel yang tidak seragam setelah granulasi;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Parameter granulasi yang tidak masuk akal: Kecepatan putaran pisau tidak sesuai dengan kecepatan ekstrusi cairan (kecepatan putaran pisau yang terlalu cepat menyebabkan partikel yang terlalu pendek; kecepatan putaran yang terlalu lambat menyebabkan partikel yang terlalu panjang); jarak pisau yang terlalu besar menyebabkan deformasi ekstrusi strut cairan selama granulasi, menyebabkan ukuran partikel yang tidak merata.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Pencairan yang tidak merata: Kecepatan pencairan benang cair tidak konsisten, dan beberapa benang cair dipotong sebelum benar-benar mendingin, yang mudah mengalami deformasi, menyebabkan ukuran partikel yang tidak merata;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat yang ditentukan} dan kurung. Register teknis formal. Tekst: 4. Ukuran saluran kepala die yang tidak rata: Perbedaan yang terlalu besar dari diameter saluran kepala die menyebabkan ketebalan filamen melarut yang tidak rata, yang mengakibatkan ukuran partikel yang tidak rata setelah granulasi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan pengecatan. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis resmi. Tekst: 1. Ekstrusi yang stabil: Optimalkan parameter ekstrusi untuk memastikan kecepatan aliran dan tekanan cairan yang stabil, serta ketebalan yang seragam dari benang cair yang diekstrusi;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda], dan kurung. Register teknis formal. Tekst: 2. Optimalkan parameter granulasi: Sesuaikan kecepatan putar pisau sesuai dengan kecepatan ekstrusi cairan untuk memastikan kecepatan putar pisau sesuai dengan kecepatan ekstrusi (seperti kecepatan ekstrusi cairan 10-15m/min, kecepatan putar pisau 500-800r/min); sesuaikan jarak pisau menjadi 0,1-0,3mm untuk menghindari deformasi partikel yang disebabkan oleh jarak yang terlalu besar.
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: 3. Pencairan yang seragam: Pastikan suhu air pengaduk yang seragam (dikelola pada 20-30ºC) dan kecepatan aliran air yang stabil, sehingga batang cairan yang masuk ke tangki pengaduk akan didinginkan secara seragam; untuk skenario produktivitas tinggi (> 300kg/h, diameter ekstruder ≥ Φ72mm), gunakan pengaliran pita sebagai sistem pendinginan daripada pemotongan panas dengan cara pengaliran udara untuk mencegah deformasi partikel yang disebabkan oleh pendinginan yang tidak memadai.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: 4. Jaga kepala die: Periksa secara teratur ukuran saluran kepala die, perbaiki atau ganti kepala die untuk saluran dengan deviasi ukuran yang berlebihan, dan pastikan ukuran saluran kepala die yang sama (deviasi ≤ 0,1 mm).
Domain: pembuatan peralatan ekstrusi plastik dan pembentukan senyawa. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (II) Masalah inti 2: Penempelan partikel
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan pembentukan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan tanda kurung. Register teknis formal. Tekst: Partikel masterbatch yang granuler akan menempel satu sama lain untuk membentuk blok yang besar, yang sulit untuk disebarkan, sehingga mempengaruhi kemasan dan proses dan penggunaan selanjutnya; dalam kasus yang parah, masterbatch yang menempel perlu dihancurkan secara manual, sehingga meningkatkan biaya produksi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: 1. Pendinginan yang tidak lengkap: Strand cair masuk ke link granulasi sebelum diselesaikan proses pendinginan (suhu > 40℃), dan suhu partikel terlalu tinggi setelah granulasinya, menyebabkan adanya perekatan antara partikel; suhu air dalam tangki pendingin yang terlalu tinggi (> Suhu 35℃) menyebabkan efek pendinginan yang buruk dan juga menyebabkan adesif.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Dosis pelumas yang berlebihan: Dosis pelumas yang berlebihan melebihi 2,5%, membuat permukaan masterbatch licin dan mudah menempel satu sama lain; terutama pelumas dengan berat molekul rendah mudah bermigrasi ke permukaan partikel, memperburuk adhesi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Penyusutan pengeringan yang tidak memadai: Masterbatch yang diserap tidak dikeringkan pada waktunya, dan kelembaban yang tersisa di permukaan menyebabkan adesinya. Suhu pengeringan yang terlalu rendah dan waktu pengeringan yang tidak memadai menyebabkan pengeringan kelembapan yang tidak lengkap, yang juga menyebabkan adesinya.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Text: 4. Suhu partikel yang terlalu tinggi: Masterbatch yang berbentuk granula dipaketkan sebelum didinginkan menjadi suhu kamar, dan panas sisa partikel menyebabkan lembutan permukaan dan peradangan satu sama lain.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Meningkatkan pendinginan: Kurangi suhu air dalam tangki air pendingin (dikelola pada 20-30ºC), perpanjang waktu pendinginan serpihan cair dalam tangki air (≥ 10 detik), pastikan serpihan cair terlalu dingin (suhu ≤ 35ºC) sebelum granulasi; untuk masterbatch yang mudah menempel, sejumlah kecil agen anti-adhesi (seperti bubuk talcum, dosis ≤ 0,5%) dapat ditambahkan ke tangki air pendingin untuk mengurangi pengikatan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Sesuaikan dosis pelumas: Kontrol dosis pelumas pada 0,5% – 2% untuk menghindari dosis yang berlebihan; pilih pelumas dengan berat molekul tinggi (seperti wax PE, wax PP) untuk mengurangi migrasi pelumas dan menghindari permukaan partikel yang lengket.
Domain: manufaktur peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Penyusunan yang tepat waktu: Segera kirim masterbatch yang diserap ke pengering, kontrol suhu pengeringan pada 80-100 °C, dan waktu pengeringan pada 10-15 menit untuk memastikan kadar kelembaban masterbatch ≤ 0,2%; dinginkan masterbatch yang dikeringkan hingga suhu kamar sebelum dipakai.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 4. Optimalisasi kemasan: Gunakan bahan kemasan yang dapat menahan udara, kontrol suhu masterbatch ≤ 30ºC selama pengemasan untuk menghindari penumpukan panas sisa partikel setelah pengemasan yang menyebabkan perekat; tambahkan sedikit desiccant selama pengemasan untuk mencegah penyerapan kelembaban masterbatch dan perekat.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkan mereka. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: (III) Masalah Utama 3: Pengeringan yang tidak lengkap
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Permukaan masterbatch lembab dan aglomerasi, dengan kadar air yang melebihi 0,3%, yang mudah terkena jamur dan aglomerasi setelah dipaketkan. Selama pemrosesan berikutnya, mudah untuk menghasilkan gelembung dan cacat permukaan, dan mempengaruhi kompatibilitas antara masterbatch dan resin matriks.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: 1. Parameter pengeringan yang tidak masuk akal: Suhu pengeringan yang terlalu rendah (< Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 80ºC) dan waktu pengeringan yang terlalu singkat (< Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat isian} dan kurung. Register teknis formal. Tekst: 10 menit) membuatnya tidak mungkin untuk menghilangkan kelembaban pada permukaan masterbatch secara menyeluruh; volume udara yang tidak mencukupi dari pengering dan sirkulasi udara panas yang buruk menyebabkan efek pengeringan yang buruk.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Penyerapan kelembaban setelah pendinginan: Masterbatch yang kering bersentuhan dengan udara sebelum didinginkan hingga suhu kamar, dan kelembaban dalam udara diserap oleh masterbatch, menyebabkan permukaan yang lembab;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Masalah peralatan pengering: Kerusakan pada tabung pemanas pengering dan kegagalan sistem sirkulasi udara panas menyebabkan suhu pengeringan yang tidak merata dan volume udara yang tidak mencukupi; akumulasi bahan di dalam pengering mempengaruhi efek pengeringan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Optimalkan parameter pengeringan: Kontrol suhu pengeringan pada 80-100ºC, dan waktu pengeringan pada 10-15 menit, sesuaikan dengan kadar kelembaban masterbatch (panjangkan waktu pengeringan sesuai ketika kadar kelembaban tinggi); sesuaikan volume udara pengering untuk memastikan sirkulasi udara panas yang lancar dan kontak penuh antara masterbatch dan udara panas.
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Hindari penyerapan kelembaban setelah pendinginan: Pendingkan masterbatch yang kering hingga suhu kamar (≤ 30 ℃) di pengeringan terlebih dahulu, lalu keluarkan dari pengeringan; tutup dan kemas segera setelah dikeluarkan untuk menghindari kontak dengan udara lembab.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Menjaga pengering: Periksa secara teratur tabung pemanas dan sistem sirkulasi udara panas dalam pengering untuk memastikan operasi peralatan yang normal; bersihkan akumulasi bahan di dalam pengering setelah setiap produksi untuk menghindari pengaruh pada efek pengeringan; secara teratur mengganti desiccant dalam pengering (jika ada) untuk meningkatkan kapasitas pengeringan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Text: V. Masalah dan solusi umum dalam pengolahan pasca-produksi dan penyimpanan produk jadi Link
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: Jalur pasca-pengolahan dan penyimpanan produk jadi terutama melibatkan penyaringan masterbatch, pengemasan, dan penyimpanan. Masalah umum termasuk kadar kotoran yang berlebihan dalam produk jadi, kemasan yang rusak, dan agregasi penyimpanan, yang secara langsung mempengaruhi kualitas akhir dan efek penggunaan masterbatch.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: (I) Masalah Utama 1: Kadar Zat Pengotor yang Terlalu Tinggi dalam Produk yang Dihasilkan
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: Campuran benda-benda keras, impuritas logam, impuritas plastik, dan lain-lain dalam masterbatch yang sudah jadi menyebabkan bintik-bintik hitam di permukaan dan cacat saat memproses produk berikutnya, dan bahkan menyebabkan kerusakan peralatan pemrosesan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 1. Tidak ada pemisahan dalam link granulasi: Masterbatch yang telah digranulasi tidak dipisahkan, dan strip panjang yang tidak dipotong, blok yang menempel, dan bahan-bahan lain yang tidak diinginkan dicampur.
Domain: pembuatan peralatan ekstrusi plastik dan pembentukan senyawa. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Polusi link kemasan: Bahan kemasan (seperti tas yang terbuat dari kain) sendiri mengandung kotoran, atau lingkungan kemasan tidak bersih, dan debu dan kotoran tercampur;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis resmi. Tekst: 3. Impuritas sisa dalam peralatan: Akumulasi bahan dan impuritas dalam pengering dan peralatan pengangkutan tercampur ke dalam masterbatch yang telah selesai.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 1. Pemeriksaan produk jadi: Saring masterbatch yang granuler dan kering dengan saringan bergetar (saringan 80-100 mesh) untuk menghilangkan bongkahan keras, strip panjang, blok yang menempel dan kotoran lainnya; pasirkan masterbatch yang disaring melalui pemisah magnetik lagi untuk menghilangkan kotoran logam.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat penuh} dan kurung. Register teknis formal. Tekst: 2. Standarisasi link pengemasan: Pilih bahan pengemasan yang bersih dan bebas dari kotoran (seperti tas berteknologi tinggi yang digunakan untuk makanan), dan periksa kebersihan bahan pengemasan sebelum pengemasan; menjaga lingkungan pengemasan tetap bersih untuk menghindari campuran debu dan kotoran; operator mengenakan sarung tangan dan masker bersih selama pengemasan untuk menghindari polusi buatan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/parsiman secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 3. Pembersihan peralatan: Setelah setiap produksi, bersihkan dengan seksama sisa masterbatch dan kotoran dalam pengering, peralatan pengangkutan, dan peralatan penyaringan untuk menghindari kontaminasi silang.
Domain: pembuatan peralatan ekstrusi plastik dan pembentukan senyawa. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: (II) Masalah Utama 2: Penumpukan Penyimpanan
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Tekst: Masalah Kinerja
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Setelah masterbatch yang telah selesai disimpan untuk jangka waktu tertentu, ia menempel satu sama lain untuk membentuk blok-blok besar, yang sulit untuk disebarkan, yang mempengaruhi pemrosesan dan penggunaan selanjutnya; dalam kasus yang parah, masterbatch yang berasosiasi tidak dapat dipasok secara normal, menyebabkan penghentian pemrosesan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat tanda-tanda} dan tanda kurung. Register teknis formal. Text: Analisis Penyebab
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 1. Kandungan kelembaban masterbatch yang terlalu tinggi: Pengeringan yang tidak lengkap, kandungan kelembaban masterbatch > Domain: pembuatan peralatan ekstrusi plastik dan pengolahan. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Teks: 0,3%, yang menyebabkan penyerapan air dan agregasi selama penyimpanan;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis resmi. Tekst: 2. Lingkungan penyimpanan yang lembab: Kelembapan gudang penyimpanan > Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 60%, masterbatch menyerap kelembaban, permukaan menjadi lunak dan menempel, membentuk agregasi;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Tekst: 3. Ketinggian tumpukan yang terlalu tinggi: Ketinggian tumpukan masterbatch melebihi 2,5 meter, dan masterbatch di bagian bawah ditekan, menyebabkan adesinya dan aglomerasi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 4. Penutupan kemasan yang buruk: Bahan kemasan tidak ditutup dengan rapat, dan kelembapan di udara masuk ke dalam kemasan, menyebabkan penyerapan kelembapan dan penggumpalan masterbatch.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang tepat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: Solusi
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 1. Pastikan pengeringan masterbatch: Kontrol ketat kadar kelembaban masterbatch yang telah selesai ≤ 0,2%, dan melarang penyimpanan dan penyimpanan masterbatch yang belum kering sempurna;
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Tekst: 2. Optimalkan lingkungan penyimpanan: Simpan masterbatch di gudang kering, berdinding ventilasi, dan sejuk, kontrol kelembaban lingkungan ≤ 50%, dan suhu pada 15-30ºC, hindari sinar matahari langsung dan hujan;
Domain: pembuatan peralatan ekstrusi plastik dan pengkomposisian. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: 3. Standarisasi penumpukan: Ketinggian penumpukan masterbatch tidak boleh melebihi 2 meter, dan pallet harus digunakan untuk penumpukan agar tidak terjadi ekstrusi masterbatch di bagian bawah; masterbatch dari batch dan spesifikasi yang berbeda harus ditumpuk secara terpisah untuk menghindari kebingungan dan ekstrusi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis formal. Tekst: 4. Kemasan tertutup: Gunakan bahan kemasan dengan kinerja penutup yang baik, dan tutupnya tepat waktu setelah dipacking untuk mencegah udara lembab masuk; untuk masterbatch yang disimpan dalam jangka waktu yang lama, sejumlah kecil desiccant dapat ditambahkan ke kemasan untuk mencegah penyerapan air.
Domain: pembuatan peralatan ekstrusi plastik dan pembuatan senyawa. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Teks: VI. Kesimpulan
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat-tempat kosong} dan kurung. Register teknis resmi. Tekst: Dalam proses produksi masterbatch penambah kalsium karbonat, terjadinya berbagai masalah terutama berkaitan dengan empat faktor: sifat bahan baku, parameter peralatan, kontrol proses, dan kondisi lingkungan, dan masalah pada setiap link saling berkaitan (seperti campuran bahan baku yang tidak merata akan menyebabkan ekstrusi yang tidak stabil dan partikel granula yang tidak merata). Untuk mencapai produksi yang stabil dan meningkatkan kualitas produk, perlu mengendalikan kualitas bahan baku dari sumbernya, mengoptimalkan parameter proses setiap link, memperkuat pemeliharaan dan pengelolaan peralatan, serta menstandardisasi proses pasca-pengolahan dan penyimpanan produk jadi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkan mereka. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: Dalam produksi yang sebenarnya, diperlukan untuk menyesuaikan parameter proses dan rasio bahan baku sesuai dengan skala produksi sendiri, kondisi peralatan, dan penggunaan produk (seperti kelas film, kelas injeksi), membentuk sistem inspeksi kualitas dan perawatan peralatan yang sempurna, dan menemukan dan menyelesaikan berbagai masalah dalam proses produksi secara tepat waktu. Pada saat yang sama, perhatikan peningkatan teknologi industri, pilih peralatan tahan aus yang efisien, bahan tambahan berkualitas tinggi, dan spesifikasi bubuk yang sesuai, yang dapat mengurangi insiden kegagalan produksi dan meningkatkan daya saing produk. Untuk masterbatch dengan tingkat pengisian tinggi, kelas film, dan produk lainnya yang tinggi, teknologi pengadukan dua langkah dan dispersi yang efisien harus diterapkan untuk meningkatkan keseragaman dispersi dan kinerja pengolahan masterbatch, sehingga memenuhi persyaratan kualitas yang lebih tinggi dari produk downstream.







