

Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Como uno de los materiales de relleno inorgánicos más utilizados en el procesamiento de plásticos, el masterbatch de relleno de carbonato de calcio se utiliza ampliamente en la producción de diversos productos plásticos, como el polietileno y el polipropileno, debido a sus ventajas de bajo costo y efecto de modificación significativo. Puede reducir efectivamente los costos de los materiales de partida y mejorar la rigidez y la resistencia al calor de los productos. Sin embargo, su proceso de producción implica múltiples enlaces, como el pretratamiento de la materia prima, la mezcla, la extrusión en fusión y la granulación. Afectado por diversos factores, como las propiedades de la materia prima, los parámetros del equipo y el control del proceso, es probable que se produzcan diversos problemas de calidad y eficiencia de producción. Combinado con la experiencia práctica de producción, en este artículo se analizan sistemáticamente los problemas clave y se proponen soluciones específicas para ayudar a las empresas a lograr una producción estable y mejorar la calidad de los productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: I. Problemas y soluciones comunes en el tratamiento previo de la materia prima Link
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El pretratamiento de la materia prima es la base para garantizar la calidad del masterbatch de relleno de carbonato de calcio. Las materias primas principales incluyen polvo de carbonato de calcio (grado pesado, ligero o nano), resina portadora (PE, PP, etc.) y aditivos (agentes de unión, dispersantes, lubricantes, etc.). Los problemas en este enlace se concentran principalmente en tres categorías: aglomeración de carbonato de calcio, incompatibilidad de los aditivos y excesiva presencia de impurezas en la materia prima.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: (I) Problema principal 1: aglomeración de polvo de carbonato de calcio
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Debido a su fuerte polaridad superficial y gran área de superficie específica, el polvo de carbonato de calcio (especialmente el carbonato de calcio ligero y el nano-carbonato de calcio) es propenso a absorber humedad y aglomerarse, formando partículas aglomeradas duras con tamaños de partícula grandes. Si el pretratamiento no es exhaustivo, es difícil que se disuelvan en los procesos de mezcla y extrusión posteriores, lo que da como resultado grumos duros dentro del masterbatch y causa fácilmente defectos en la superficie y una disminución de las propiedades mecánicas al procesar los productos. En el caso del masterbatch para películas, las partículas aglomeradas también pueden causar accidentes de calidad, como la rotura de la película y una baja transmitancia de luz, especialmente cuando el tamaño de partícula de las partículas aglomeradas supera el espesor de la película (por lo general, menos de 10 μm), el impacto es más significativo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Propiedades intrínsecas del polvo de carbonato de calcio: El carbonato de calcio liviano y el carbonato de calcio nano tienen un alto contenido de hidroxilo en la superficie y fuertes fuerzas intermoleculares, que son propensas a la aglomeración; si la finura de molienda del carbonato de calcio pesado es insuficiente (por ejemplo, inferior a 800 mallas) o se mezclan impurezas durante el proceso de molienda, también puede producirse una aglomeración local.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 2. Entorno de almacenamiento inadecuado: el polvo de carbonato de calcio es altamente higroscópico. Si la humedad del entorno de almacenamiento supera el 60%, el polvo es propenso a absorber humedad y aglomerarse, lo que exacerba el fenómeno de aglomeración.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Falta de activación efectiva de la superficie: Falta de modificación de la superficie del carbonato de calcio con agentes de acoplamiento o dispersantes, la hidrofilicidad de la superficie del polvo no se convierte en lipofilicidad, lo que resulta en una mala compatibilidad con la resina portadora y una fácil reaglomeración durante el proceso de mezcla. Además, si el carbonato de calcio ha sido tratado con ácido esteárico, el tratamiento posterior con agentes de acoplamiento de titanato reducirá el efecto de acoplamiento y también puede dar lugar a problemas de aglomeración.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Optimice las condiciones de almacenamiento: guarde el polvo de carbonato de calcio en un almacén seco y ventilado, controle la humedad ambiental a ≤ 50% y la altura de apilamiento del polvo no debe superar los 2 metros para evitar la extrusión y la aglomeración; selle el polvo abierto a tiempo para evitar la absorción de humedad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 2. Pretratamiento del polvo: En el caso de un polvo muy aglomerado, primero se utiliza un mezclador de alta velocidad para la predispersión a una velocidad de rotación de 800-1200 rpm durante 5-10 minutos para romper los aglomerados superficiales sueltos; si el polvo es muy absorbente de humedad, se puede añadir un 0,5%-1% de desecante (como cloruro de calcio anhidro) durante la predispersión, o se puede secar en un horno a 80-100 °C durante 2-3 horas para eliminar la humedad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 3. Tratamiento de activación de la superficie: Seleccione un agente de acoplamiento adecuado según el tipo de carbonato de calcio. Preferiblemente, utilice un agente de acoplamiento de aluminato (en forma de polvo, la dosificación es aproximadamente del 1% del polvo), que tiene un excelente efecto y no tiene olor peculiar; si se necesita mejorar la compatibilidad, se puede utilizar en combinación con un agente de acoplamiento de titanato, pero se debe tener cuidado de evitar conflictos con el polvo tratado con ácido esteárico. Durante el tratamiento de activación, diluya el agente de acoplamiento (se diluye 1:1 con etanol absoluto), rocíelo uniformemente sobre el polvo de carbonato de calcio en agitación a alta velocidad, controle la temperatura de agitación a 80-100 °C durante 10-15 minutos, asegúrese de que el agente de acoplamiento cubra uniformemente la superficie del polvo y convierta su polaridad superficial. Para el carbonato de calcio con un alto valor de absorción de aceite (por ejemplo, un valor de absorción de aceite que aumenta de 40 ml/100 mg a 50 ml/100 mg), se debe aumentar en un 30% la dosificación del agente de acoplamiento para garantizar el efecto de activación.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 4. Seleccione específicamente las especificaciones del polvo: Para el masterbatch de película, se prefiere el carbonato de calcio pesado de 1250 mallas, cuyo tamaño máximo de partícula no exceda los 10 μm, lo que permite equilibrar el rendimiento, el costo y la dificultad de procesamiento; para el masterbatch de productos plásticos ordinarios, se puede seleccionar el carbonato de calcio pesado de 800-1000 mallas para reducir el costo de producción y reducir el riesgo de aglomeración. El carbonato de calcio nano necesita ser combinado con dispersantes de alta eficiencia, y su dosificación no debe ser demasiado alta (no más del 30% de la masa total) para evitar una aglomeración agravada.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (II) Problema principal 2: compatibilidad inadecuada de los aditivos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
Una selección o dosificación irrazonables de aditivos (agentes de acoplamiento, dispersantes, lubricantes, etc.) da lugar a problemas como la dispersión desigual del masterbatch, la baja fluidez del fundido, la superficie rugosa y el deterioro del rendimiento posterior del procesamiento. Por ejemplo, un exceso de lubricante provoca deslizamiento de los tornillos, reducción de la producción y también afecta a la imprimibilidad y al rendimiento de sellado por calor de los productos en forma de película.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
1. Diferencia entre el tipo de aditivo y la resina portadora: Diferentes resinas portadoras corresponden a diferentes tipos de aditivos. Por ejemplo, las resinas basadas en PE necesitan utilizar cera de PE o cera de PP, las resinas basadas en PP prefieren cera de PP, y las resinas de polaridad media (como PS, ABS) necesitan utilizar cera de polietileno oxidada. Elegir el tipo incorrecto dará lugar a un fallo del aditivo.
2. Dosificación desequilibrada de los aditivos: Una dosis insuficiente de agente de acoplamiento produce una insuficiente activación del carbonato de calcio; una dosis excesiva da como resultado un masterbatch pegajoso y una disminución de las propiedades mecánicas. Una dosis insuficiente de dispersante provoca una dispersión desigual de los polvos; una dosis excesiva afecta la compatibilidad entre el masterbatch y la resina matriz. Un ajuste incorrecto de los lubricantes internos y externos dará lugar a dificultades de procesamiento o defectos en la superficie de los productos.
3. Calidad de los aditivos insatisfactoria: El uso de agentes de acoplamiento de baja calidad (como una pureza insuficiente) produce un efecto de activación deficiente; la cera dispersante con un peso molecular bajo (menos de 3000) y un punto de fusión inferior a 110 ℃ dará como resultado un efecto de dispersión deficiente, y es fácil que se volatilice en la cabeza de la máquina, produciendo humo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
1. Acomodar exactamente los aditivos con la resina portadora: Para el masterbatch de portadora de PE, se utiliza cera de PE (peso molecular de aproximadamente 5000, punto de fusión de 110-120 ℃) como dispersante, estearato de zinc como lubricante interno y parafina como lubricante externo; para el masterbatch de portadora de PP, se utiliza cera de PP como dispersante y EBS como lubricante. Para las resinas polares (como PC, PET), se utiliza cera de EVA como dispersante.
2. Controlar el rango de dosificación de los aditivos (basado en la masa total): Agente de acoplamiento 0,8% -1,5% (aproximadamente el 1% de la dosificación de polvo), dispersante 1% -3%, lubricante 0,5% -2% (la relación entre el lubricante interno y externo es de aproximadamente 1:1,5). La dosificación de lubricante para el carbonato de calcio pesado se puede reducir apropiadamente, mientras que para el carbonato de calcio liviano, debido a su alto valor de absorción de aceite y baja fluidez, la dosificación de lubricantes internos y externos debe aumentarse. Si es necesario mejorar el brillo de la superficie del masterbatch, se puede añadir 1 parte de aceite blanco o 1-2 partes de parafina.
3. Seleccionar aditivos de alta calidad: Elegir agentes de acoplamiento de aluminato o titanato con una pureza ≥ 98%; seleccionar cera dispersante con un peso molecular de aproximadamente 5000 y un punto de fusión de 110-120 ℃, y evitar productos de baja calidad mezclados con parafina de bajo peso molecular.
4. Optimizar la secuencia de adición de los aditivos: En el mezclador de alta velocidad, primero se añade el polvo de carbonato de calcio, se agita y se precalienta a 80 ℃ a alta velocidad, se añade el agente de acoplamiento para la activación durante 10-15 minutos, luego se añaden el dispersante y el lubricante, y finalmente se añade la resina portadora para garantizar una dispersión uniforme de los aditivos y evitar una concentración excesiva local.
(III) Problema principal 3: Impurezas excesivas de la materia prima
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
La mezcla de impurezas metálicas (como filamentos de hierro), sedimentos, impurezas plásticas, etc., en las materias primas da como resultado manchas negras y grumos duros en la superficie del masterbatch, desgasta los equipos (como tornillos y barriles) durante la extrusión e incluso obstruye la cabeza de la matriz, lo que afecta a la continuidad de la producción y la calidad del producto.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
1. Sedimentos y impurezas metálicas se mezclan durante la producción del polvo de carbonato de calcio sin filtración y purificación.
2. Las impurezas y fragmentos de metal se mezclan en la resina portadora reciclada.
3. Durante el almacenamiento y el transporte de las materias primas, se generan filamentos de hierro debido al roce con el equipo metálico o se mezclan impurezas del entorno.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
1. Cribado de materias primas: Antes del almacenamiento, sefiltran los polvos de carbonato de calcio con un tamiz vibrante (malla de tamiz de 120-150) para eliminar las impurezas de partículas grandes; se utiliza un separador magnético para eliminar las impurezas metálicas de la resina portadora (especialmente los materiales reciclados), y luego se filtra para eliminar las impurezas plásticas.
2. Protección del equipo: Instalar dispositivos de separación magnética en la tubería de transporte de materias primas y la entrada de alimentación del mezclador de alta velocidad para adsorber las impurezas metálicas; limpiar regularmente los tanques de almacenamiento de materias primas y el equipo de transporte para evitar la acumulación de impurezas.
3. Fortalecer la inspección de las materias primas: establecer un sistema de inspección de almacenamiento de materias primas, realizar inspecciones aleatorias en cada lote de materias primas y prohibir el almacenamiento y el uso de materias primas con un contenido de impurezas excesivo (> 0.1%).
II. Problemas comunes y soluciones en el enlace de mezcla
El enlace de mezcla es el proceso de mezclar uniformemente el carbonato de calcio pretratado, la resina portadora y los aditivos para formar una mezcla uniforme. El equipo principal es un mezclador de alta velocidad. Los problemas comunes incluyen mezcla desigual, aglomeración de la mezcla y una temperatura de mezcla excesivamente alta o baja.
(I) Problema principal 1: Mezcla desigual
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
La distribución desigual del carbonato de calcio, la resina portadora y los aditivos en la mezcla, con una concentración excesiva de carbonato de calcio en algunas áreas y la acumulación de aditivos en otras, conduce a una distribución desigual del color y el brillo, a fluctuaciones de densidad grandes del masterbatch posteriormente extruido y a una fácil aparición de diferencias de color en la superficie y propiedades mecánicas inestables al procesar los productos. En el caso del masterbatch de alta carga, la mezcla desigual también conducirá a dificultades de alimentación y fluctuaciones de presión de extrusión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
1. Parámetros de mezcla irrazonables: una velocidad de agitación demasiado baja (< 800 r/min) conduce a una fuerza insuficiente sobre los materiales y a dificultades para la dispersión uniforme; un tiempo de mezcla demasiado corto (< 15 min) conduce a una mezcla insuficiente de los materiales; una secuencia de mezcla inadecuada conduce a un contacto insuficiente entre los aditivos y el polvo.
2. Relación de materiales desequilibrada: una cantidad de carga de carbonato de calcio excesivamente alta (por ejemplo, más del 85%) hace imposible que la resina portadora cubra completamente el polvo, lo que conduce a la aglomeración del polvo y a dificultades de dispersión; una dosificación insuficiente de resina portadora conduce a una fluidez deficiente de la mezcla y a una mayor dificultad de mezcla.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Problemas con el equipo mezclador de alta velocidad: El desgaste severo de las cuchillas del mezclador conduce a una fuerza de agitación insuficiente; un ángulo de cuchilla irrazonable da como resultado una circulación deficiente del material y ángulos muertos de mezcla; la acumulación de material en la pared interna del equipo, si no se limpia a tiempo, afecta el efecto de la mezcla.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Optimice los parámetros de mezcla: controle la velocidad de agitación a 1000-1500 rpm, el tiempo de mezcla a 20-30 minutos y la temperatura de mezcla a 80-100 °C (para garantizar una activación suficiente de los agentes de acoplamiento y una dispersión uniforme de los aditivos). Para masterbatch de alta carga (carbonato de calcio del 75% al 85%), el tiempo de mezcla se puede extender apropiadamente a 30-40 minutos para mejorar el efecto de dispersión.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 2. Controlar razonablemente la relación: Según la capacidad de recubrimiento de la resina portadora, controlar la cantidad de relleno de carbonato de calcio. La relación en peso del carbonato de calcio en el masterbatch de calidad de película no debe superar el 80%, y la relación en peso de la resina portadora no debe ser inferior al 13%; la cantidad de relleno de carbonato de calcio en el masterbatch común se controla entre el 50% y el 70% para garantizar que la resina portadora pueda recubrir completamente el polvo.
3. Optimize the mixing sequence: Add materials in the order of “calcium carbonate powder → coupling agent (activation) → dispersant → lubricant → carrier resin”. After adding each material, stir for 5-10min before adding the next one to avoid additive accumulation.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 4. Mantenimiento y ajuste del equipo: Verifique regularmente las cuchillas del mezclador y reemplácelas a tiempo si están muy desgastadas; ajuste el ángulo de las cuchillas para garantizar un flujo uniforme del material y eliminar los ángulos muertos de mezcla; limpie la acumulación de material en la pared interna del equipo a tiempo después de cada mezcla para evitar la contaminación cruzada.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: (II) Problema principal 2: aglomeración de la mezcla
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y llaves. Registro técnico formal. Texto: La mezcla forma aglomerados grandes (diametro > Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: 10 mm), lo que dificulta su entrada en la entrada de alimentación del extrusor o no pueden fundirse y dispersarse completamente después de entrar, lo que conduce a una extrusión difícil y a grumos duros dentro del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Temperatura de mezcla excesivamente alta: La temperatura de mezcla supera el punto de fusión de la resina portadora (por ejemplo, la temperatura de la resina portadora PE). > Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 130 ℃), la resina portadora se funde previamente y se adhiere al polvo de carbonato de calcio, formando aglomerados.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 2. Dosis de lubricante insuficiente: El fricción excesiva entre los materiales y la pared interna del equipo, y entre los materiales, conduce a la adhesión y aglomeración de los materiales; especialmente el carbonato de calcio ligero, debido a su baja fluidez, es más propenso a la aglomeración.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Contenido de humedad del material excesivamente alto: el carbonato de calcio o la resina portadora absorben humedad, y la humedad causa la adhesión y la aglomeración del material durante el proceso de mezcla; en los sistemas de alta carga, el polvo tiene un alto contenido de aire y una mala evacuación del aire, lo que también conduce a la aglomeración del material.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 1. Controlar la temperatura de mezcla: Controlar la temperatura de mezcla según el tipo de resina portadora. La temperatura de mezcla de la resina portadora PE es de 80-100 °C, y la de la resina portadora PP es de 90-110 °C, evitando que se supere el punto de fusión de la resina portadora.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Ajuste la dosificación del lubricante: Aumente adecuadamente la dosificación del lubricante (no más del 2,5 %), preferiblemente utilice lubricantes internos y externos en combinación para reducir la fricción del material; para el carbonato de calcio liviano, se puede añadir adicionalmente un 0,5 % de aceite blanco para mejorar la fluidez y reducir la aglomeración.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: 3. Reduzca el contenido de humedad del material: secar el carbonato de calcio y la resina portadora con antelación para garantizar que el contenido de humedad del carbonato de calcio ≤ 0,3% y el contenido de humedad de la resina portadora ≤ 0,2%; durante el proceso de mezcla, se puede abrir la abertura de escape del mezclador para descargar a tiempo la humedad y el aire de los materiales para evitar la adherencia causada por la humedad. En el caso de polvo de alta densidad, se puede utilizar un alimentador lateral con función de desgasificación para descargar el aire del polvo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Tratamiento de aglomeración: Para los pequeños aglomerados que se han formado, pasenlos por un tamiz (80 mallas) después de la mezcla para romper los aglomerados; los aglomerados grandes pueden triturarse y volver a mezclarse, o descartarse directamente para evitar que afecten a la producción posterior.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (III) Problema principal 3: Temperatura de mezcla excesivamente alta o baja
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de reemplazo} y corchetes. Registro técnico formal. Texto: Temperatura de mezcla excesivamente alta: la resina portadora se funde y aglomera con antelación, la mezcla tiene mala fluidez, lo que dificulta la extrusión posterior, y los aditivos son fáciles de volatilizar, reduciendo el efecto del aditivo; temperatura de mezcla excesivamente baja: el agente de acoplamiento no puede activarse completamente, los aditivos se dispersan de manera desigual, la compatibilidad entre el carbonato de calcio y la resina portadora es pobre y el rendimiento de dispersión del masterbatch es deficiente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Fallo del dispositivo de calentamiento del mezclador: el daño al tubo de calentamiento o el mal funcionamiento del controlador de temperatura conducen a una temperatura excesivamente alta o baja;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Ajuste incorrecto de la velocidad de agitación: Una velocidad de rotación demasiado alta genera un exceso de calor debido a la fricción del material, lo que conduce a un aumento de la temperatura; una velocidad de rotación demasiado baja genera una generación insuficiente de calor por fricción, lo que hace imposible alcanzar la temperatura requerida.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Influencia de la temperatura ambiente: En invierno, la temperatura ambiente es demasiado baja, el precalentamiento del mezclador es insuficiente y es difícil alcanzar la temperatura establecida; en verano, la temperatura ambiente es demasiado alta y la generación de calor por fricción de los materiales se superpone a la temperatura ambiente, lo que conduce a un exceso de temperatura.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Inspección y mantenimiento del equipo: Compruebe regularmente el tubo de calentamiento del mezclador y el controlador de temperatura para garantizar el funcionamiento normal del equipo; precaliente el mezclador con antelación (tiempo de precalentamiento 10-15 minutos) antes de cada arranque y añada los materiales solo cuando la temperatura alcance el valor establecido.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los paréntesis. Registro técnico formal. Texto: 2. Ajuste la velocidad de agitación: ajuste la velocidad de rotación en tiempo real según la temperatura de mezcla. Cuando la temperatura es demasiado alta, reduzca adecuadamente la velocidad de rotación (por ejemplo, de 1500 r/min a 1200 r/min); cuando la temperatura es demasiado baja, aumente adecuadamente la velocidad de rotación para aumentar la generación de calor por fricción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Regulación de la temperatura ambiente: instale dispositivos de aislamiento térmico alrededor del mezclador en invierno para reducir la pérdida de calor; refuerce la ventilación del taller en verano para reducir la temperatura ambiente y evitar que el material se caliente excesivamente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Supervisión de la temperatura en tiempo real: Durante el proceso de mezcla, observe el instrumento de control de temperatura en tiempo real. Si la temperatura se desvía del valor establecido (±5 ℃), ajuste la velocidad de rotación o la potencia de calentamiento a tiempo para garantizar que la temperatura de mezcla se mantenga estable dentro del rango establecido.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: III. Problemas comunes y soluciones en la extrusión de fundición
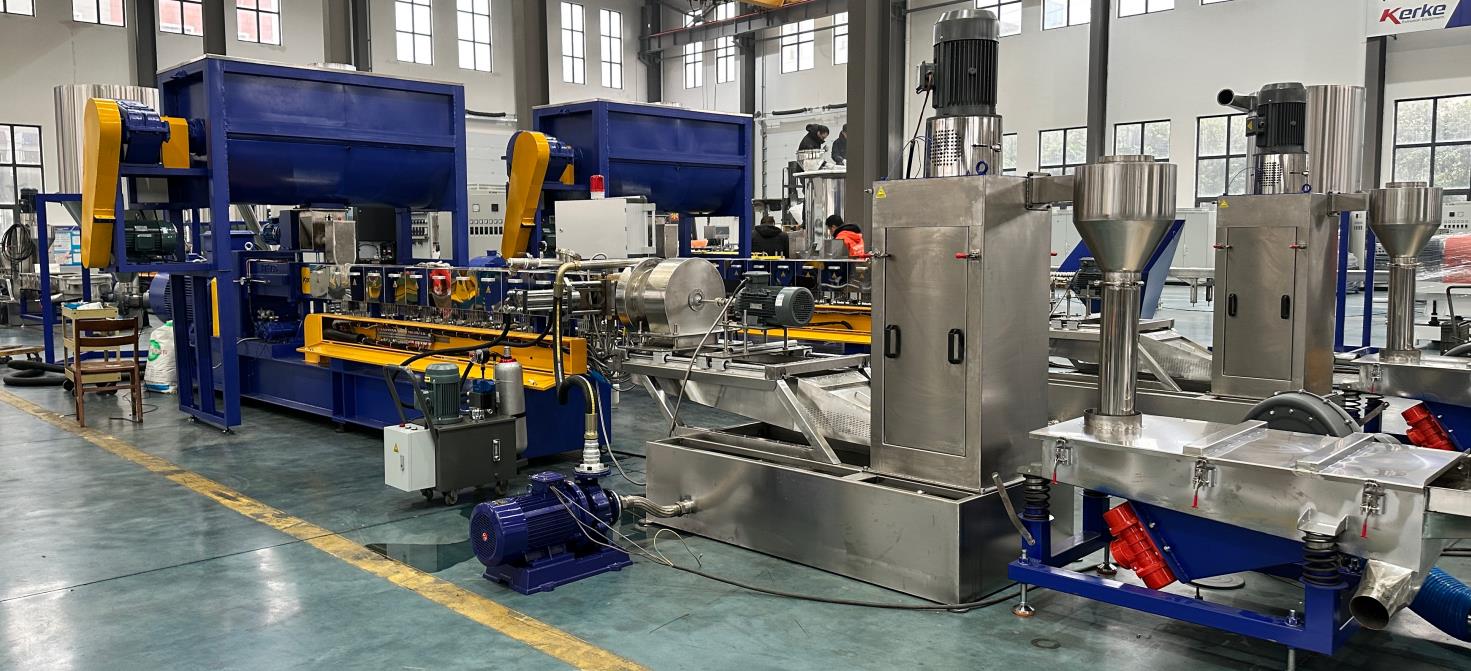
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: La extrusión en fusión es el enlace principal en la producción de masterbatch de relleno de carbonato de calcio. El equipo principal es un extrusor de doble hélice (preferiblemente un extrusor de doble hélice paralelo rotatorio, que tiene un mejor rendimiento que un extrusor de una sola hélice). Su función es fundir, plastificar, cortar y dispersar la mezcla para formar una fusión uniforme, que luego se extruye a través de la cabeza de la matriz. Los problemas comunes en este enlace incluyen la extrusión inestable, la fractura de la fusión, el desgaste excesivo de los tornillos y el cilindro, el obstrucción de la cabeza de la matriz y la baja producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (I) Problema principal 1: Extrusión inestable
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: La corriente del extrusor fluctúa mucho (valor de fluctuación) > 10A), and the melt flow rate extruded from the die head is uneven, leading to uneven particle size and large density fluctuation of the subsequently granulated particles, and even strand breakage. For high-filling masterbatch, “material overflow” or “no feeding” at the feed inlet may also occur.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
1. Unstable feeding: Agglomeration and poor fluidity of the mixture lead to uneven feeding at the feed inlet; fluctuation of the feeder rotating speed results in uneven feeding amount; high air content and poor air exhaust of high-filling powder lead to feeding backflow, resulting in “material overflow” or “no feeding”.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 2. Parámetros de extrusión irracionales: la fluctuación de la temperatura de cada sección del barril y la velocidad de rotación inestable de la hélice conducen a una plasticización desigual de la masa fundida y a fluctuaciones de presión; la resina portadora de alto índice de fusión es propensa a provocar fluctuaciones de presión de extrusión, lo que afecta la estabilidad de la extrusión.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares vacíos} y los corchetes. Registro técnico formal. Texto: 3. Desgaste de tornillos y barriles: El desgaste severo de tornillos y barriles conduce a una plasticización desigual y al cizallamiento de los materiales, lo que resulta en fluctuaciones de la presión de extrusión; el carbonato de calcio tiene una alta dureza, y la producción a largo plazo es fácil de desgastar los tornillos y los barriles, lo que exacerba la inestabilidad de la extrusión.
Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 4. Viscosidad del fundido desigual: La mezcla desigual y la mala dispersión del carbonato de calcio conducen a fluctuaciones de la viscosidad del fundido y a una velocidad de extrusión desigual.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: 1. Alimentación estable: Asegúrese de que la mezcla no tenga aglomeración y que tenga una buena fluidez, y filtrela a través de un tamiz antes de alimentarla; ajuste la velocidad de rotación del alimentador para mantener estable la cantidad de alimentación (valor de fluctuación ≤ 5%); para polvo de alta carga, utilice un alimentador de doble hélice lateral con evacuación forzada de aire y presión, y utilice la ranura de evacuación inversa del alimentador lateral para extruir aire en el polvo para evitar la alimentación en retroceso. Para polvo con densidad aparente extremadamente baja (como polvo de talco, carbonato de calcio ultrafino), configure un alimentador forzado especial.
2. Optimizar los parámetros de extrusión: establecer la temperatura de cada sección del cilindro según el tipo de resina portadora (resina portadora de PE: sección de alimentación 120-140 °C, sección de fusión 150-170 °C, sección de cabeza 160-180 °C; resina portadora de PP: sección de alimentación 130-150 °C, sección de fusión 160-180 °C, sección de cabeza 170-190 °C), y la fluctuación de temperatura se controla dentro de ±3 °C; la velocidad de rotación del tornillo se controla a 300-500 rpm, se mantiene estable y se evita el ajuste frecuente. Optimizar la distribución de los bloques de corte del tornillo para garantizar una alimentación estable bajo una baja presión de retorno y aliviar la fluctuación de presión causada por la resina portadora de alto índice de fusión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 3. Mantenimiento del equipo: Compruebe regularmente el desgaste de los tornillos y los cilindros y reemplázelos a tiempo si están muy desgastados; seleccione componentes de equipos resistentes al desgaste. El cilindro de la sección del núcleo adopta un manguito de aleación integral Cr26MoV (dureza HRC60+), y el elemento de rosca adopta acero de herramientas de alta velocidad W6Mo5Cr4V2, lo que puede extender la vida útil de los componentes del núcleo a 2-3 veces la de los cilindros bimetálicos ordinarios. Limpie regularmente la acumulación de material en el tornillo y el cilindro para evitar que la acumulación de material envejecida influya en el efecto de plastificación.
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 4. Mejorar la uniformidad de la mezcla: Optimiza el proceso de mezcla para garantizar una dispersión uniforme del carbonato de calcio y los aditivos, y reducir las fluctuaciones de la viscosidad del fundido; para el masterbatch de alta carga, se puede adoptar un método de mezcla en dos etapas: primero, activa y mezcla el carbonato de calcio con el dispersante y el agente de acoplamiento, y luego mezcla completamente con la resina portadora para mejorar la uniformidad de la mezcla.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de reemplazo} y los corchetes. Registro técnico formal. Texto: (II) Problema principal 2: fractura por fusión
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
The melt extruded from the die head has a rough surface, wrinkles, cracks, or “shark skin” defects, leading to uneven surface and color of the masterbatch, seriously affecting the product appearance quality, and easily causing surface defects when processing subsequent products.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Viscosidad del fundido excesivamente alta: una cantidad excesivamente alta de relleno de carbonato de calcio y una dosificación insuficiente de lubricante conducen a una viscosidad del fundido excesivamente alta, y el fundido está sometido a una fuerza de cizallamiento excesiva durante la extrusión, lo que provoca la fractura del fundido.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 2. Temperatura excesivamente baja del cilindro: La plasticización insuficiente de la masa fundida y los materiales incompletamente fundidos se ven obligados a ser extruidos, lo que da lugar a defectos superficiales de la masa fundida.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 3. Temperatura del cabezal de la matriz excesivamente baja o falta de suavidad en el orificio de la matriz: Una temperatura del cabezal de la matriz excesivamente baja conduce a un enfriamiento rápido de la masa fundida al salir, lo que produce una contracción desigual de la superficie; las arañazos y la acumulación de material en el orificio de la matriz provocan fricción en la masa fundida durante la extrusión, lo que da como resultado una superficie rugosa.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 4. Velocidad de rotación del tornillo excesivamente alta: La tasa de cizallamiento es demasiado rápida, superando el rango de carga de la masa fundida, lo que provoca la fractura de la masa fundida.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Reducir la viscosidad del fundido: reducir adecuadamente la cantidad de relleno de carbonato de calcio (no más de un 70 %) o aumentar la dosificación del lubricante (no más de un 2,5 %) para mejorar la fluidez del fundido; seleccionar resinas portadoras de baja viscosidad (índice de fundido de 10-20 g/10 min) para reducir la viscosidad del fundido.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 2. Optimice los parámetros de temperatura: Aumente adecuadamente la temperatura de la sección de fusión del barril y de la sección de cabeza (aumentando entre 5 y 10 ℃) para garantizar una plastificación suficiente de la masa fundida; aumente la temperatura de la cabeza de la matriz entre 5 y 10 ℃ más alta que la temperatura de la sección de cabeza para evitar el enfriamiento rápido de la masa fundida al salir. En el caso del masterbatch de espuma de EVA, la temperatura de la zona de procesamiento por extrusión de la masa fundida se controla entre 160 y 180 ℃, y la temperatura de la cabeza de la matriz es de 170 a 190 ℃ para garantizar una plastificación suficiente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Mantener la cabeza de la matriz: limpie regularmente la acumulación de material en la cabeza de la matriz para evitar el envejecimiento y la adherencia de la acumulación de material; pulir el orificio de la matriz para garantizar que el orificio de la matriz sea liso y libre de arañazos, y que el tamaño del orificio de la matriz sea uniforme; si la cabeza de la matriz está muy desgastada, reemplace los componentes del orificio de la matriz a tiempo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Ajuste la velocidad de rotación del tornillo: Reduzca adecuadamente la velocidad de rotación del tornillo (a 300-400 rpm) para reducir la tasa de cizallamiento y evitar una fuerza de cizallamiento excesiva sobre el fundido; al mismo tiempo, ajuste la presión del orificio de la matriz para mantener el fundido extruido de forma estable.
Dominio: fabricación de equipos para la extrusión y compuestación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (III) Problema principal 3: desgaste excesivo del tornillo y del cilindro
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Después de un largo período de producción, el espacio entre el tornillo y el cilindro aumenta, el efecto de plastificación y cizallamiento de los materiales disminuye, la eficiencia de la extrusión disminuye, la calidad del masterbatch se deteriora (como la dispersión desigual y la fluctuación de la densidad) y, en algunos casos, se produce fuga de material; aumenta la frecuencia de mantenimiento del equipo y aumenta el costo de producción. Los cilindros bimetálicos ordinarios generalmente deben reemplazarse en aproximadamente medio año, lo que afecta la continuidad de la producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Alta dureza del carbonato de calcio: El carbonato de calcio (dureza Mohs 3-4) es un polvo duro que roza contra tornillos y barriles durante mucho tiempo, lo que conduce al desgaste de los componentes; especialmente para masterbatch de alta carga (contenido de carbonato de calcio superior al 75 %), el desgaste es más grave.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 2. Impurezas excesivas en las materias primas: la mezcla de impurezas metálicas, sedimentos y otras partículas duras en las materias primas exacerba el desgaste de los tornillos y los cilindros.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Parámetros de extrusión irrazonables: una temperatura del cilindro excesivamente baja conduce a una plasticización insuficiente de la masa fundida, y las partículas de carbonato de calcio endurecidas exacerban la fricción con los tornillos y los cilindros; una velocidad de rotación excesivamente alta de los tornillos y una fuerza de cizallamiento excesiva también exacerban el desgaste.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Mala calidad del material de los componentes del equipo: La dureza del material de los tornillos y los cilindros es insuficiente (por ejemplo, acero de aleación común) y la resistencia al desgaste es baja; los cilindros bimetálicos comunes solo tienen una capa de aleación delgada (1-2 mm), que se desecha una vez que se desgasta.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Optimizar la calidad de las materias primas: controle estrictamente el contenido de impurezas de las materias primas, elimine las impurezas metálicas, el sedimento y otras partículas duras mediante cribado y separación magnética; seleccione polvo de carbonato de calcio con finura uniforme y superficie lisa para reducir la fricción y el desgaste.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares vacíos} y los corchetes. Registro técnico formal. Texto: 2. Optimizar los parámetros de extrusión: asegúrese de que la temperatura del cilindro sea estable y de que la plastificación de la masa fundida sea suficiente para reducir la fricción entre las partículas duras y los tornillos y los cilindros; controle razonablemente la velocidad de rotación del tornillo, evite una velocidad de rotación excesiva (no mayor de 500 rpm) y reduzca la fuerza de corte.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Seleccione componentes de equipos resistentes al desgaste: El tornillo está hecho de acero de aleación 38CrMoAlA, que se nitrura (dureza superficial ≥ HRC65) para mejorar la resistencia al desgaste; el cilindro adopta un manguito de aleación integral Cr26MoV (grosor > Dominio: fabricación de equipos de extrusión y compundación de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 10mm, dureza HRC60+) en lugar del barril bimetálico común, lo que puede extender la vida útil de los componentes entre 2 y 3 veces la de los barriles bimetálicos comunes. Para la producción de masterbatch de alta carga, se puede seleccionar el equipo SAT-T de triple hélice, que puede aumentar la producción en un 30% a un 50% en comparación con el tradicional de doble hélice bajo el mismo consumo de energía, y reducir el desgaste al mismo tiempo.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Fortalezca el mantenimiento del equipo: compruebe regularmente el espacio entre el tornillo y el cilindro y ajústelos o reemplázalos a tiempo si el espacio es demasiado grande; después de cada producción, limpie el tornillo y el cilindro con resina portadora pura (como PE, PP) para evitar residuos de partículas de carbonato de calcio y reducir el desgaste; añada regularmente aceite lubricante al equipo para reducir la fricción de los componentes.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: (IV) Problema principal 4: Obstrucción de la cabeza de la matriz
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El canal de la cabeza de la matriz está bloqueado por materiales no plastificados, impurezas o acumulación de material envejecido, lo que conduce a una extrusión de masa poco uniforme, a la rotura de los filamentos o incluso a la imposibilidad de extruir, lo que obliga a apagar la máquina para limpiarla y afecta la eficiencia de la producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Impurezas excesivas en las materias primas: Las impurezas metálicas, el sedimento y las impurezas plásticas, etc., en las materias primas se transportan a la cabeza de la matriz durante la extrusión, bloqueando el canal de la cabeza de la matriz;
2. Insufficient plasticización del material: Una temperatura del cilindro excesivamente baja y una velocidad de rotación del tornillo demasiado lenta dan como resultado una fusión incompleta de la mezcla, y los aglomerados de resina portadora o carbonato de calcio bloquean la cabeza de la matriz;
3. Falta de limpieza a tiempo después de la interrupción de la producción: Cuando se interrumpe o cierra la producción, la masa fundida en la cabeza de la matriz no se limpia a tiempo, y la masa fundida se solidifica después del enfriamiento, bloqueando el canal de la cabeza de la matriz;
4. Residuos de volátiles de aditivos: Los lubricantes, agentes de acoplamiento y otros aditivos se volatilizan a altas temperaturas, y las sustancias residuales se acumulan en la cabeza de la matriz, que no se limpian durante mucho tiempo, formando acumulación de material y bloqueando el canal.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
1. Controlar estrictamente la calidad de la materia prima: Fortalecer la selección de materias primas y la separación magnética para eliminar las impurezas y evitar que las impurezas entren en el extrusor;
2. Asegurar la plasticización suficiente del material: Optimizar la temperatura del cilindro y la velocidad de rotación del tornillo para garantizar una plasticización suficiente de la masa fundida y la ausencia de materiales no plasticizados; prohibir que la mezcla con mezcla desigual entre en el extrusor para evitar que los aglomerados bloqueen la cabeza de la matriz.
3. Estandarizar la operación de cierre: Cuando se interrumpe o cierra la producción, primero se apaga el dispositivo de calentamiento, se continúa haciendo girar el tornillo durante 5-10 minutos para extruir toda la masa fundida en el cilindro y la cabeza de la matriz, y luego se cierra; después del cierre, se limpia la cabeza de la matriz con agente de limpieza a alta temperatura o resina portadora pura a tiempo para eliminar la masa fundida residual.
4. Regularly clean the die head: After each day’s production, disassemble the die head, clean the material accumulation and residual additives in the die head channel with a copper brush (to avoid scratching the die orifice); conduct a thorough cleaning once a week to remove aged material accumulation in the die head.
IV. Problemas comunes y soluciones en el enlace de granulación
El enlace de granulación es el proceso de enfriamiento, corte y secado de la masa fundida extruida desde la cabeza de la matriz del extrusor para hacer masterbatch granular uniforme. Los problemas comunes incluyen tamaño de partícula desigual, adherencia de partículas, superficie de partícula rugosa y secado incompleto.
(I) Problema principal 1: Tamaño de partícula desigual
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
El diámetro y la longitud de las partículas del masterbatch fluctúan considerablemente (desviación > 0,5 mm), y algunas partículas son demasiado grandes, demasiado pequeñas o de forma de tira larga, lo que afecta la fluidez y el rendimiento posterior del masterbatch, y también es propenso a la estratificación durante el embalaje.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
1. Extrusión inestable: Un flujo de masa fundida inestable y fluctuaciones de presión conducen a un grosor desigual de la hebra de masa fundida extruida desde la cabeza de la matriz, lo que da como resultado un tamaño de partícula desigual después de la granulación;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 2. Parámetros de granulación irrazonables: La velocidad de rotación del cortador no coincide con la velocidad de extrusión de la masa fundida (una velocidad de rotación del cortador demasiado rápida da como resultado partículas demasiado cortas; una velocidad de rotación demasiado lenta da como resultado partículas demasiado largas); un espacio entre el cortador demasiado grande conduce a la deformación de la hebra de masa fundida durante la granulación, lo que da como resultado tamaños de partícula desiguales.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Enfriamiento desigual: La velocidad de enfriamiento de la hebra fundida es inconsistente, y algunas hebras fundidas se cortan antes de enfriarse completamente, lo que las hace propensas a deformarse, lo que conduce a tamaños de partículas desiguales;
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Tamaño desigual del canal de la cabeza de la matriz: una desviación excesivamente grande del diámetro del canal de la cabeza de la matriz conduce a un espesor desigual de la hebra de fundición extruida, lo que resulta en un tamaño desigual de las partículas después de la granulación.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {marcadores} y corchetes. Registro técnico formal. Texto: 1. Extrusión estable: optimice los parámetros de extrusión para garantizar un caudal y una presión de fusión constantes, así como un espesor uniforme de la hebra de fusión extruida.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: 2. Optimice los parámetros de granulación: ajuste la velocidad de rotación de la cuchilla según la velocidad de extrusión del fundido para garantizar que la velocidad de rotación de la cuchilla coincida con la velocidad de extrusión (por ejemplo, velocidad de extrusión del fundido de 10-15 m/min, velocidad de rotación de la cuchilla de 500-800 r/min); ajuste el espacio entre la cuchilla a 0,1-0,3 mm para evitar la deformación de las partículas causada por un espacio demasiado grande.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Enfriamiento uniforme: Asegúrese de que la temperatura del agua del tanque de enfriamiento sea uniforme (controlada a 20-30 ℃) y de que la velocidad de flujo del agua sea estable, de modo que la hebra fundida se enfríe uniformemente después de entrar al tanque de agua; para escenarios de alto rendimiento (> Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 300 kg/h, diámetro del extrusor ≥ Φ72 mm), adopte el enfriamiento de banda transportadora en lugar del corte en caliente con cara de matriz refrigerada por aire para evitar la deformación de las partículas causada por el enfriamiento insuficiente.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 4. Mantenga la cabeza de la matriz: Verifique regularmente el tamaño del canal de la cabeza de la matriz, repare o reemplace la cabeza de la matriz para los canales con una desviación excesiva del tamaño y asegúrese de que el tamaño del canal de la cabeza de la matriz sea uniforme (desviación ≤ 0,1 mm).
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (II) Problema principal 2: adhesión de partículas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: Las partículas de masterbatch granuladas se adhieren entre sí para formar bloques grandes, que son difíciles de dispersar, lo que afecta el embalaje y el procesamiento y el uso posteriores; en casos graves, el masterbatch adherido necesita ser triturado manualmente, lo que aumenta los costos de producción.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 1. Enfriamiento incompleto: La hebra fundida entra en el enlace de granulación antes de enfriarse completamente (temperatura > Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 40 ℃) y la temperatura de las partículas es demasiado alta después de la granulación, lo que conduce a una adhesión mutua; la temperatura del agua del tanque de enfriamiento es excesivamente alta> El uso de temperaturas inferiores a 35℃ produce un efecto de enfriamiento deficiente y también conduce a la adhesión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 2. Dosificación excesiva de lubricante: La dosificación excesiva de lubricante supera el 2,5%, lo que hace que la superficie del masterbatch sea pegajosa y propensa a la adhesión mutua; especialmente los lubricantes de bajo peso molecular son fáciles de migrar a la superficie de la partícula, lo que exacerba la adhesión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 3. Secado insuficiente: El masterbatch granulado no se seca a tiempo y la humedad residual en la superficie provoca la adhesión de las partículas; una temperatura de secado excesivamente baja y un tiempo de secado insuficiente conducen a una eliminación incompleta de la humedad, lo que también provoca la adhesión.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 4. Temperatura excesivamente alta de las partículas: El masterbatch granulado se envasa antes de enfriarse a temperatura ambiente, y el calor residual de las partículas conduce a un ablandamiento de la superficie y a la adhesión mutua.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {placeholders} y los corchetes. Registro técnico formal. Texto: 1. Fortalezca el enfriamiento: Reduzca la temperatura del agua del tanque de enfriamiento (controlada a 20-30 ℃), prolongue el tiempo de enfriamiento de la hebra fundida en el tanque de agua (≥ 10 s), asegúrese de que la hebra fundida se enfríe completamente (temperatura ≤ 35 ℃) antes de la granulación; para el masterbatch fácilmente adherente, se puede agregar una pequeña cantidad de agente antideslizante (como polvo de talco, dosificación ≤ 0,5%) al tanque de agua de enfriamiento para reducir la adherencia.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Ajuste la dosificación del lubricante: controle la dosificación del lubricante entre el 0,5 % y el 2 % para evitar una dosificación excesiva; seleccione lubricantes de alto peso molecular (como cera de PE, cera de PP) para reducir la migración del lubricante y evitar que la superficie de las partículas sea pegajosa.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 3. Secado oportuno: Envíe inmediatamente el masterbatch granulado al secador, controle la temperatura de secado a 80-100 °C y el tiempo de secado a 10-15 minutos para garantizar que el contenido de humedad del masterbatch sea ≤ 0,2%; enfríe el masterbatch secado a temperatura ambiente antes del envasado.
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 4. Optimizar el embalaje: Utilice materiales de embalaje transpirables, controle la temperatura del masterbatch ≤ 30 ℃ durante el embalaje para evitar la acumulación de calor residual de las partículas después del embalaje, lo que conduce a la adherencia; añada una pequeña cantidad de desecante durante el embalaje para evitar la absorción de humedad del masterbatch y la adherencia.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (III) Problema 3: Secado incompleto
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares vacíos} y los corchetes. Registro técnico formal. Texto: La superficie del masterbatch está húmeda y aglomerada, con un contenido de humedad superior al 0,3%, lo que es propenso a la formación de moho y aglomeración después del embalaje. Durante el procesamiento posterior, es fácil producir burbujas y defectos en la superficie, y afecta la compatibilidad entre el masterbatch y la resina matriz.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 1. Parámetros de secado irrazonables: Temperatura de secado excesivamente baja (< Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: 80 ℃) y un tiempo de secado demasiado corto (< Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (10 min) hace imposible eliminar por completo la humedad de la superficie del masterbatch; un volumen de aire insuficiente en el secador y una mala circulación de aire caliente conducen a un efecto de secado deficiente.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: 2. Absorción de humedad después del enfriamiento: El masterbatch secado entra en contacto con el aire antes de enfriarse a temperatura ambiente, y la humedad del aire se adsorbe por el masterbatch, lo que conduce a una superficie húmeda;
3. Problemas del equipo de secado: El daño al tubo de calentamiento del secador y el mal funcionamiento del sistema de circulación de aire caliente conducen a una temperatura de secado desigual y a un volumen de aire insuficiente; la acumulación de material dentro del secador afecta el efecto de secado.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
1. Optimizar los parámetros de secado: Controlar la temperatura de secado a 80-100 °C y el tiempo de secado a 10-15 minutos, ajustando según el contenido de humedad del masterbatch (ampliar el tiempo de secado adecuadamente cuando el contenido de humedad sea alto); ajustar el volumen de aire del secador para garantizar una circulación de aire caliente suave y un contacto completo entre el masterbatch y el aire caliente.
2. Evitar la absorción de humedad después del enfriamiento: Enfriar el masterbatch secado a temperatura ambiente (≤ 30 °C) en el secador primero, y luego descargarlo del secador; sellarlo y empaquetarlo inmediatamente después del descarga para evitar el contacto con el aire húmedo.
3. Mantener el secador: Comprobar regularmente el tubo de calentamiento y el sistema de circulación de aire caliente del secador para garantizar el funcionamiento normal del equipo; limpiar la acumulación de material dentro del secador después de cada producción para evitar que afecte al efecto de secado; reemplazar regularmente el desecante en el secador (si lo hay) para mejorar la capacidad de secado.
V. Problemas comunes y soluciones en el enlace de post-tratamiento y almacenamiento del producto terminado
El enlace de post-tratamiento y almacenamiento del producto terminado se refiere principalmente al cribado, el empaquetado y el almacenamiento del masterbatch. Los problemas comunes incluyen impurezas excesivas en los productos terminados, empaques dañados y aglomeración durante el almacenamiento, lo que afecta directamente la calidad final y el efecto de uso del masterbatch.
(I) Problema principal 1: Impurezas excesivas en los productos terminados
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
La mezcla de grumos duros, impurezas metálicas, impurezas plásticas, etc. en el masterbatch terminado da lugar a manchas negras en la superficie y defectos al procesar productos posteriores, e incluso desgasta el equipo de procesamiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
1. No hay cribado en el enlace de granulación: El masterbatch granulado no se cribó, y se mezclaron trozos largos sin cortar, bloques adheridos y otras impurezas;
2. Contaminación del enlace de empaquetado: Los materiales de empaquetado (como bolsas tejidas) mismos contienen impurezas, o el entorno de empaquetado no está limpio, y se mezclan polvo e impurezas;
3. Impurezas residuales en el equipo: La acumulación de material y las impurezas en el secador y el equipo de transporte se mezclan en el masterbatch terminado.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
1. Cribado del producto terminado: Cribar el masterbatch granulado y seco con un tamiz vibrante (malla de tamiz de 80-100) para eliminar los grumos duros, los trozos largos, los bloques adheridos y otras impurezas; pasar el masterbatch cribado a través de un separador magnético nuevamente para eliminar las impurezas metálicas.
2. Normalizar el enlace de embalaje: Seleccione materiales de embalaje limpios y libres de impurezas (como bolsas tejidas de calidad alimentaria) y verifique la limpieza de los materiales de embalaje antes del embalaje; mantenga el entorno de embalaje limpio para evitar la mezcla de polvo e impurezas; los operarios deben usar guantes y mascarillas limpios durante el embalaje para evitar la contaminación artificial.
3. Limpieza del equipo: Después de cada producción, limpie cuidadosamente el residuo de masterbatch y las impurezas en el secador, el equipo de transporte y el equipo de tamizado para evitar la contaminación cruzada.
(II) Problema principal 2: Aglomeración durante el almacenamiento
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Problema Rendimiento
Después de que el masterbatch terminado se almacena durante un período de tiempo, se adhiere entre sí para formar bloques grandes, que son difíciles de dispersar, lo que afecta al procesamiento y el uso posteriores; en casos graves, el masterbatch aglomerado no puede alimentarse normalmente, lo que conduce a la interrupción del procesamiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Análisis de causas
1. Contenido de humedad del masterbatch excesivamente alto: Secado incompleto, contenido de humedad del masterbatch > 0,3%, lo que conduce a la absorción de humedad y la aglomeración durante el almacenamiento;
2. Entorno de almacenamiento húmedo: La humedad del almacén de almacenamiento es de > 60%, el masterbatch absorbe humedad, la superficie se ablanda y se adhiere, formando aglomeración;
3. Altura de apilamiento excesivamente alta: La altura de apilamiento del masterbatch supera los 2,5 metros, y el masterbatch de la parte inferior se comprime, lo que conduce a la adhesión mutua y la aglomeración;
4. Sellado deficiente del embalaje: Los materiales de embalaje no están bien sellados y la humedad del aire entra en el embalaje, lo que conduce a la absorción de humedad y la aglomeración del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Soluciones
1. Asegurar el secado del masterbatch: controle estrictamente el contenido de humedad del masterbatch terminado ≤ 0,2% y prohíba el almacenamiento y el almacenamiento del masterbatch incompletamente secado;
2. Optimizar el entorno de almacenamiento: almacene el masterbatch en un almacén seco, ventilado y fresco, controle la humedad ambiental ≤ 50% y la temperatura a 15-30 ℃, evitando la luz solar directa y la lluvia;
3. Normalizar el apilamiento: La altura de apilamiento del masterbatch no debe superar los 2 metros, y se deben utilizar palets para el apilamiento para evitar la extrusión del masterbatch en la parte inferior; los masterbatches de diferentes lotes y especificaciones se deben apilar por separado para evitar confusiones y extrusión.
4. Empaquetado sellado: Utilice materiales de embalaje con un buen rendimiento de sellado y cárguelos a tiempo después del embalaje para evitar que la humedad del aire entre; en el caso de los masterbatch de carbonato de calcio almacenados durante un largo período de tiempo, se puede añadir una pequeña cantidad de desecante al embalaje para evitar aún más la absorción de humedad.
VI. Resumen
En el proceso de producción de masterbatch de relleno de carbonato de calcio, la aparición de diversos problemas está principalmente relacionada con cuatro factores: las propiedades de la materia prima, los parámetros del equipo, el control del proceso y las condiciones ambientales, y los problemas en cada enlace están interrelacionados (por ejemplo, una mezcla desigual de la materia prima dará lugar a una extrusión inestable y a partículas de granulado desiguales). Para lograr una producción estable y mejorar la calidad del producto, es necesario controlar la calidad de la materia prima desde el origen, optimizar los parámetros de proceso de cada enlace, reforzar el mantenimiento y la gestión del equipo y standardizar los procesos de post-tratamiento y almacenamiento del producto terminado.
En la producción real, es necesario ajustar los parámetros de proceso y la relación de la materia prima según la escala de producción propia, las condiciones del equipo y el uso del producto (como el grado de película, el grado de inyección), establecer un sistema perfecto de inspección de calidad y mantenimiento del equipo, y encontrar y resolver a tiempo los diversos problemas del proceso de producción. Al mismo tiempo, hay que prestar atención a la actualización de la tecnología industrial, seleccionar equipos resistentes al desgaste de alta eficiencia, aditivos de alta calidad y especificaciones de polvo adecuadas, lo que puede reducir eficazmente la incidencia de fallos de producción y mejorar la competitividad del producto. En el caso de los masterbatch de alta carga, de grado de película y otros de alta gama, se debe adoptar la tecnología de mezcla en dos pasos y de dispersión de alta eficiencia para mejorar aún más la uniformidad de dispersión y el rendimiento de procesamiento del masterbatch, de modo que se cumplan los requisitos de calidad más altos de los productos downstream.







