

Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Là một trong những nguyên liệu bổ sung vô cơ được sử dụng rộng rãi trong xử lý nhựa, nguyên liệu bổ sung masterbatch cacbonat canxi được sử dụng phổ biến trong sản xuất các sản phẩm nhựa khác nhau như polyethylene và polypropylene do những ưu điểm về chi phí thấp và hiệu ứng sửa đổi đáng kể. Nó có thể giảm đáng kể chi phí nguyên liệu và cải thiện độ cứng và khả năng chống nhiệt của sản phẩm. Tuy nhiên, quá trình sản xuất bao gồm nhiều liên kết như xử lý sơ chế nguyên liệu, trộn, nén và xay. Do ảnh hưởng của các yếu tố như tính chất của nguyên liệu, các tham số của thiết bị và kiểm soát quá trình, nhiều vấn đề về chất lượng và hiệu quả sản xuất có thể xảy ra. Kết hợp với kinh nghiệm sản xuất thực tế, bài viết này phân tích các vấn đề chính và đưa ra các giải pháp phù hợp để giúp các doanh nghiệp đạt được sản xuất ổn định và cải thiện chất lượng sản phẩm.
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: I. Các vấn đề và giải pháp phổ biến trong quá trình xử lý nguyên liệu đầu vào Link
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Trước khi xử lý nguyên liệu, nó là nền tảng để đảm bảo chất lượng masterbatch chất độn cacbonat canxi. Các nguyên liệu chính bao gồm bột cacbonat canxi (cấp nặng, nhẹ hoặc nano), nhựa dẫn (PE, PP, v.v.) và các chất phụ gia (hợp chất kết dính, chất tán, chất bôi trơn, v.v.). Các vấn đề trong liên kết này chủ yếu tập trung vào ba loại: kết tụ cacbonat canxi, tương thích không thích hợp của các chất phụ gia và các tạp chất quá nhiều trong nguyên liệu.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (I) Vấn đề chính 1: Tái kết hợp bột canxi cacbonat
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Đối với lĩnh vực sản xuất thiết bị nén và phối liệu nhựa: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Do tính chất bề mặt cực dương mạnh và diện tích bề mặt riêng lớn, bột canxi cacbonat (đặc biệt là canxi cacbonat nhẹ và canxi cacbonat nano) dễ bị hấp thụ độ ẩm và kết hợp lại, tạo thành các hạt kết hợp cứng có kích thước hạt lớn. Nếu quá trình xử lý trước không được thực hiện kỹ lưỡng, nó sẽ khó phân tán trong các quá trình trộn và nén tiếp theo, dẫn đến các khối cứng bên trong masterbatch, và dễ gây ra các lỗi bề mặt và giảm các đặc tính cơ học khi chế biến sản phẩm. Đối với masterbatch dùng cho sản phẩm dạng màng, các hạt kết hợp cũng có thể gây ra các sự cố về chất lượng như đứt màng và giảm khả năng truyền sáng, đặc biệt là khi kích thước hạt của các hạt kết hợp vượt quá độ dày của màng (thường nhỏ hơn 10µm), tác động sẽ càng lớn.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 1. Tính chất nội tại của bột carbonate canxi: Carbonate canxi nhẹ và carbonate canxi nano có hàm lượng hydroxyl trên bề mặt cao và các lực liên kết mạnh, dễ bị kết tụ; nếu độ mịn của carbonate canxi nặng không đủ (ví dụ nhỏ hơn 800 mesh) hoặc các tạp chất được trộn trong quá trình nghiền, khu vực kết tụ cũng có thể xảy ra.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Môi trường lưu trữ không phù hợp: Bột carbonate canxi có độ hấp thụ nước cao. Nếu độ ẩm của môi trường lưu trữ vượt quá 60%, bột dễ hấp thụ nước và kết hợp với nhau, làm tăng hiện tượng kết hợp.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Không có hoạt hóa bề mặt hiệu quả: Không thể thay đổi bề mặt của canxi cacbonat bằng các chất kết hợp hoặc chất phân tán, độ hấp dẫn nước của bề mặt bột không được chuyển đổi thành độ hấp dẫn dầu, dẫn đến sự tương thích kém với nhựa hỗn hợp và dễ tái kết hợp trong quá trình trộn. Ngoài ra, nếu canxi cacbonat đã được xử lý bằng axit stearic, việc xử lý tiếp theo bằng các chất kết hợp titanate sẽ làm giảm hiệu quả kết hợp và có thể dẫn đến các vấn đề về kết hợp.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Địa chỉ: sản xuất thiết bị nén và phối liệu nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: 1. Tối ưu hóa điều kiện lưu trữ: Lưu bột carbonate canxi trong kho khô và thông gió, kiểm soát độ ẩm môi trường ≤ 50%, và độ cao xếp bột không quá 2 mét để tránh sự nén và kết hợp; kín gói bột đã mở trong thời gian để ngăn chặn sự hấp thụ độ ẩm.
2. Xử lý bột: Đối với bột bị kết tụ nặng, trước tiên sử dụng máy trộn tốc độ cao để phân tán trước với tốc độ quay 800-1200 vòng/phút trong 5-10 phút để tách các hạt kết tụ trên bề mặt. Nếu bột có khả năng hấp thụ nước mạnh, có thể thêm 0,5%-1% chất khô (chẳng hạn như muối canxi vô nước) trong quá trình phân tán trước, hoặc sấy trong lò nung ở nhiệt độ 80-100°C trong 2-3 giờ để loại bỏ nước.
3. Điều trị kích hoạt bề mặt: Chọn một chất kết dính thích hợp theo loại carbonate canxi. Tốt hơn hết, sử dụng chất kết dính aluminate (trong dạng bột, liều lượng khoảng 1% của bột), có hiệu quả tuyệt vời và không có mùi đặc biệt; nếu cần cải thiện tính tương thích, có thể sử dụng kết hợp với chất kết dính titanate, nhưng cần chú ý tránh xung đột với bột được xử lý bằng acid stearic. Trong quá trình điều trị kích hoạt, hãy pha loãng chất kết dính (pha loãng 1:1 với ethanol tuyệt đối), phun đều nó vào bột carbonate canxi được trộn với tốc độ cao, kiểm soát nhiệt độ trộn ở 80-100°C trong 10-15 phút, đảm bảo rằng chất kết dính phủ đều lên bề mặt bột và chuyển đổi tính điện của bề mặt. Đối với carbonate canxi có giá trị hấp thụ dầu cao (ví dụ như giá trị hấp thụ dầu tăng từ 40ml/100mg lên 50ml/100mg), liều lượng của chất kết dính cần được tăng lên 30% để đảm bảo hiệu quả kích hoạt.
Động: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 4. Chọn hợp lý các thông số bột: Đối với masterbatch loại phim, bột canxi nặng 1250-mesh được ưu tiên, kích thước hạt tối đa không vượt quá 10μm, có thể cân bằng hiệu suất, chi phí và khó khăn trong quá trình sản xuất; đối với masterbatch sản phẩm nhựa thông thường, bột canxi nặng 800-1000-mesh có thể được chọn để giảm chi phí sản xuất và giảm nguy cơ kết tụ. Bột canxi nano cần được kết hợp với các chất phân tán hiệu quả, và liều lượng không nên quá cao (không quá 30% tổng khối lượng) để tránh làm tăng nguy cơ kết tụ.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: (II) Vấn đề chính 2: Không tương thích của các chất phụ gia
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Chọn hoặc dùng liều lượng không hợp lý của các chất phụ gia (hợp chất, chất làm dịu, chất bôi trơn, v.v.) sẽ dẫn đến các vấn đề như phân tán không đều của masterbatch, độ nhớt kém, bề mặt không mịn và hiệu suất gia công sau đó giảm. Ví dụ, lượng bôi trơn quá nhiều sẽ gây ra sự trượt của trục, giảm sản lượng và cũng ảnh hưởng đến khả năng in và hiệu suất dán nhiệt của sản phẩm dạng màng; lượng bôi trơn không đủ sẽ gây ra ma sát quá mức giữa các vật liệu và thiết bị, dẫn đến khó khăn trong quá trình nén và vết xước trên bề mặt masterbatch.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
1. Khác biệt giữa loại phụ gia và nhựa hỗn hợp: Các loại nhựa hỗn hợp khác nhau tương ứng với các loại phụ gia khác nhau. Ví dụ, các loại nhựa hỗn hợp dựa trên PE cần sử dụng cồn PE hoặc cồn PP, các loại nhựa hỗn hợp dựa trên PP ưu tiên sử dụng cồn PP, và các loại nhựa có tính chất trung bình (như PS, ABS) cần sử dụng cồn polyethylene oxy hóa. Chọn loại không đúng sẽ dẫn đến sự thất bại của phụ gia.
Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Dạng liều lượng bổ sung không cân bằng: Liều lượng chất kết dính không đủ dẫn đến việc không kích hoạt đầy đủ các hạt canxi; liều lượng quá cao dẫn đến masterbatch bị dính và giảm các đặc tính cơ học. Liều lượng chất làm tán không đủ dẫn đến phân tán không đều của các hạt; liều lượng quá cao ảnh hưởng đến sự tương thích giữa masterbatch và nhựa gốc. Kết hợp không chính xác các chất bôi trơn bên trong và bên ngoài sẽ dẫn đến khó khăn trong quá trình chế tạo hoặc các lỗi trên bề mặt sản phẩm.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ kỹ thuật chính thức. Văn bản: 3. Chất phụ gia không đạt tiêu chuẩn: Sử dụng các chất kết hợp chất lượng thấp (như độ tinh khiết không đủ) sẽ dẫn đến hiệu quả kích hoạt kém; chất làm phân tán cồn có trọng lượng phân tử thấp (thấp hơn 3000) và nhiệt độ nóng chảy thấp hơn 110ºC sẽ dẫn đến hiệu quả phân tán kém, và dễ bay hơi ở đầu máy, tạo ra khói.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khoảng trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Phù hợp chính xác các chất phụ gia với nhựa cơ sở: Đối với masterbatch nhựa PE, sử dụng cồn PE (tỷ trọng phân tử khoảng 5000, điểm nóng 110-120ºC) làm chất phân tán, stearate đồng làm chất bôi trơn bên trong và parafin làm chất bôi trơn bên ngoài; đối với masterbatch nhựa PP, sử dụng cồn PP làm chất phân tán và EBS làm chất bôi trơn. Đối với các loại nhựa cực (như PC, PET), sử dụng cồn EVA làm chất phân tán.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Điều khiển phạm vi liều lượng phụ gia (tùy thuộc vào khối lượng tổng thể): chất kết dính 0,8%-1,5% (khoảng 1% của liều lượng bột), chất làm loãng 1%-3%, chất làm mát 0,5%-2% (tỷ lệ giữa chất làm mát bên trong và bên ngoài là khoảng 1:1,5). Liều lượng chất làm mát cho canxi cacbonat nặng có thể được giảm thích hợp, trong khi đối với canxi cacbonat nhẹ, do giá trị hấp thụ dầu cao và tính chất lỏng kém, liều lượng của chất làm mát bên trong và bên ngoài cần được tăng. Nếu cần cải thiện độ sáng của masterbatch, có thể thêm 1 phần dầu trắng hoặc 1-2 phần paraffin.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 3. Chọn các chất phụ gia chất lượng cao: Chọn các chất kết dính aluminate hoặc titanate có độ tinh khiết ≥ 98%; chọn cồn phân tán có trọng lượng phân tử khoảng 5000 và điểm nóng chảy 110-120ºC, và tránh các sản phẩm kém chất lượng được trộn với parafin có trọng lượng phân tử thấp.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 4. Tối ưu hóa chuỗi thêm các chất phụ gia: Trong máy trộn tốc độ cao, trước tiên thêm bột carbonate canxi, trộn và làm nóng lên đến 80 ℃ ở tốc độ cao, thêm chất kết dính để kích hoạt trong 10-15 phút, sau đó thêm chất làm loãng và chất làm mát, và cuối cùng thêm nhựa trung chuyển để đảm bảo phân tán đều các chất phụ gia và tránh sự tập trung quá mức ở một khu vực nào đó.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {những chỗ trống} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (III) Vấn đề chính 3: Khả năng ô nhiễm nguyên liệu quá cao
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Đối tượng: sản xuất thiết bị nén và trộn nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Trộn các tạp chất kim loại (như sợi sắt), bùn, tạp chất nhựa, v.v. trong nguyên liệu sẽ dẫn đến các vết đen và các khối cứng trên bề mặt masterbatch, làm mòn các thiết bị (như ốc vít và ống) trong quá trình nén, và thậm chí làm tắc nghẽn đầu cán, ảnh hưởng đến liên tục sản xuất và chất lượng sản phẩm.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Địa chỉ kỹ thuật chính thức. Văn bản: 1. Các tạp chất từ bùn và kim loại được trộn lẫn trong quá trình sản xuất bột canxi carbonat mà không có quá trình lọc và làm sạch.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 2. Các tạp chất và các mảnh kim loại được trộn trong nhựa vận chuyển tái chế.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Trong quá trình lưu trữ và vận chuyển nguyên liệu, các hạt sắt được tạo ra do ma sát với thiết bị kim loại hoặc do các tạp chất từ môi trường bị pha trộn.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Động ngày: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Lựa chọn nguyên liệu: Trước khi lưu kho, lựa chọn bột carbonate canxi bằng máy sàng rung (mật độ sàng 120-150 mesh) để loại bỏ các tạp chất có kích thước lớn; sử dụng một máy phân tách từ tính để loại bỏ các tạp chất kim loại từ nhựa trung chuyển (đặc biệt là các nguyên liệu tái chế), và sau đó sàng để loại bỏ các tạp chất nhựa.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {những vị trí cần thay thế} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 2. Bảo vệ thiết bị: Cài đặt các thiết bị phân tách từ tính ở đường ống vận chuyển nguyên liệu và đường vào của máy trộn tốc độ cao để hấp thụ các tạp chất kim loại; thường xuyên vệ sinh các thùng chứa nguyên liệu và thiết bị vận chuyển để tránh tích tụ các tạp chất.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 3. Tăng cường kiểm tra nguyên liệu: thiết lập hệ thống kiểm tra kho nguyên liệu, thực hiện kiểm tra ngẫu nhiên trên mỗi lô nguyên liệu và cấm việc lưu kho và sử dụng nguyên liệu có hàm lượng tạp chất quá cao (> 0.1%).
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngữ pháp kỹ thuật chính thức. Nội dung: II. Các vấn đề thường gặp và giải pháp trong liên kết trộn
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại polymer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Lưới trộn là quá trình trộn đều các loại bột canxi cacbonat đã được xử lý, nhựa dẫn và các chất phụ gia để tạo thành hỗn hợp đồng nhất. Đồ vật chính là máy trộn tốc độ cao. Các vấn đề phổ biến bao gồm trộn không đều, kết hợp hỗn hợp, và nhiệt độ trộn quá cao hoặc quá thấp.
Địa chỉ: sản xuất thiết bị nén và tạo hợp chất nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: (I) Vấn đề chính 1: Trộn không đều
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Sự phân bố không đều của carbonat canxi, nhựa trung chuyển và các chất phụ gia trong hỗn hợp, với sự tập trung cao của carbonat canxi ở một số khu vực và sự tập trung của các chất phụ gia ở các khu vực khác, dẫn đến màu sắc và ánh sáng không đều, sự biến động lớn về độ dày của hỗn hợp được nén sau đó, và sự xuất hiện dễ dàng của sự khác biệt về màu sắc trên bề mặt và các đặc tính cơ học không ổn định khi chế biến sản phẩm. Đối với hỗn hợp masterbatch có độ đậm đặc cao, sự trộn không đều cũng sẽ dẫn đến khó khăn trong việc cấp liệu và sự biến động về áp suất nén.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Các tham số trộn không hợp lý: Tốc độ khuấy quá thấp (< 800 vòng/phút) dẫn đến lực không đủ trên các vật liệu và khó khăn trong phân tán đồng đều; thời gian trộn quá ngắn (< Đối với các thiết bị sản xuất nhựa nén và pha trộn: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Nội dung: (15 phút) dẫn đến việc trộn không đầy đủ các nguyên liệu; trình tự trộn không đúng dẫn đến sự tiếp xúc không đầy đủ giữa các chất phụ gia và bột.
Đồng: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 2. Tỷ lệ nguyên liệu không cân bằng: Lượng bột carbonate cacbonat quá cao (ví dụ hơn 85%) khiến cho nhựa vỏ không thể phủ hoàn toàn bột, dẫn đến sự kết hợp của bột và khó khăn trong việc phân tán; liều lượng nhựa vỏ không đủ dẫn đến độ nhớt kém của hỗn hợp và tăng độ khó trong việc trộn.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Các vấn đề của thiết bị trộn tốc độ cao: Mài mòn nghiêm trọng của các cánh trộn dẫn đến lực trộn không đủ; góc cánh không hợp lý dẫn đến lưu lượng vật liệu kém và các góc chết trộn; sự tập trung vật liệu trên mặt trong của thiết bị, nếu không được làm sạch kịp thời, sẽ ảnh hưởng đến hiệu quả trộn.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Đồng: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Bảo trì các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 1. Tối ưu hóa các tham số trộn: Điều khiển tốc độ khuấy ở mức 1000-1500 vòng/ phút, thời gian trộn ở mức 20-30 phút và nhiệt độ trộn ở mức 80-100oC (để đảm bảo hoạt động đầy đủ của các chất kết dính và phân tán đồng đều các chất phụ gia). Đối với masterbatch có hàm lượng chất điền đầy cao (khoáng carbon 75%-85%), thời gian trộn có thể được kéo dài thích hợp đến 30-40 phút để cải thiện hiệu quả phân tán.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, các {thể chỗ trống} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 2. Điều chỉnh hợp lý tỷ lệ: Theo khả năng phủ của nhựa vận chuyển, điều chỉnh lượng bột canxi cacbonat. Tỷ lệ trọng lượng của canxi cacbonat trong loại masterbatch có độ dày mỏng không được vượt quá 80%, và tỷ lệ trọng lượng của nhựa vận chuyển không được nhỏ hơn 13%; lượng bột canxi cacbonat trong loại masterbatch thông thường được điều chỉnh ở mức 50%-70% để đảm bảo rằng nhựa vận chuyển có thể phủ hoàn toàn bột.
3. Optimize the mixing sequence: Add materials in the order of “calcium carbonate powder → coupling agent (activation) → dispersant → lubricant → carrier resin”. After adding each material, stir for 5-10min before adding the next one to avoid additive accumulation.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 4. Bảo trì và điều chỉnh thiết bị: Kiểm tra thường xuyên các cánh trộn và thay thế chúng kịp thời nếu chúng bị mài mòn nghiêm trọng; điều chỉnh góc của cánh để đảm bảo lưu thông vật liệu trơn tru và loại bỏ các góc chết trộn; làm sạch sự tích tụ vật liệu trên thành bên trong thiết bị kịp thời sau mỗi lần trộn để tránh sự ô nhiễm lẫn nhau.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: (II) Vấn đề chính 2: sự kết hợp của các hạt
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Địa chỉ: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: hỗn hợp tạo thành các khối kết tụ lớn (dài 100 mm). > 10mm), rất khó để đưa vào đường vào của máy nén, hoặc không thể hoàn toàn tan chảy và phân tán sau khi đưa vào, dẫn đến quá trình nén khó khăn và các khối cứng trong hỗn hợp chính.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Đô thị: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 1. Nhiệt độ trộn quá cao: Nhiệt độ trộn vượt quá điểm nóng chảy của nhựa hỗn hợp (ví dụ như nhiệt độ hỗn hợp PE). > 130°C), nhựa vận chuyển sẽ nung chảy trước và gắn kết với bột carbonate cacbonat, tạo thành các hạt kết tụ.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Text: 2. Dung lượng chất bôi trơn không đủ: Khối lượng ma sát quá lớn giữa các vật liệu và vách bên trong thiết bị, và giữa các vật liệu dẫn đến sự dính kết và kết hợp của các vật liệu; đặc biệt là các loại canxi carbonate nhẹ, do tính chất lỏng thấp của chúng, dễ bị kết hợp.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Nồng độ ẩm vật liệu quá cao: Canxi cacbonat hoặc nhựa vận chuyển hấp thụ độ ẩm, và độ ẩm gây cho vật liệu dính và kết hợp trong quá trình trộn; trong các hệ thống nạp đầy cao, bột có độ ẩm không khí cao và không thoát khí tốt, điều này cũng dẫn đến kết hợp vật liệu.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Điều khiển nhiệt độ trộn: Điều khiển nhiệt độ trộn theo loại nhựa nền. Nhiệt độ trộn của nhựa nền PE là 80-100ºC, và của nhựa nền PP là 90-110ºC, tránh vượt quá điểm nóng chảy của nhựa nền.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Điều chỉnh liều lượng chất bôi trơn: Tăng liều lượng chất bôi trơn thích hợp (không quá 2,5%), ưu tiên sử dụng các loại chất bôi trơn bên trong và bên ngoài kết hợp để giảm ma sát vật liệu; đối với carbonat canxi nhẹ, có thể thêm 0,5% dầu trắng để cải thiện tính chất lỏng và giảm sự kết tụ.
3. Giảm độ ẩm của vật liệu: Rửa sạch carbonat canxi và chất kết dính trước để đảm bảo độ ẩm của carbonat canxi ≤ 0,3% và độ ẩm của chất kết dính ≤ 0,2%; trong quá trình trộn, cửa thoát của máy trộn có thể được mở để thoát nước và không khí trong các vật liệu kịp thời, tránh sự kết dính do độ ẩm gây ra. Đối với bột có độ điền cao, có thể sử dụng một máy cấp phụ có chức năng loại bỏ khí để thoát không khí trong bột.
4. Điều trị kết tụ: Đối với các hạt kết tụ nhỏ đã hình thành, sàng lọc chúng bằng rây (80 mesh) sau khi trộn để tách các hạt kết tụ; các hạt kết tụ lớn có thể được nghiền và trộn lại, hoặc thải bỏ trực tiếp để tránh ảnh hưởng đến sản xuất sau đó.
Địa chỉ: sản xuất thiết bị nén và phối liệu nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (III) Vấn đề chính 3: nhiệt độ trộn quá cao hoặc quá thấp
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: nhiệt độ trộn quá cao: Nhựa trung chuyển bị nung chảy và kết hợp trước, hỗn hợp có độ nhớt kém, làm cho quá trình nén sau đó trở nên khó khăn, và các chất phụ gia dễ bay hơi, làm giảm hiệu quả của các chất phụ gia; nhiệt độ trộn quá thấp: Chất kết dính không thể được kích hoạt hoàn toàn, các chất phụ gia phân tán không đều, sự tương thích giữa carbonat calci và nhựa trung chuyển kém, và hiệu suất phân tán masterbatch kém.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngôn ngữ kỹ thuật chính thức. Văn bản: 1. Hỏng thiết bị làm ấm máy trộn: Hư hỏng ống làm ấm hoặc lỗi của bộ điều khiển nhiệt độ dẫn đến nhiệt độ quá cao hoặc quá thấp;
Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Điều chỉnh tốc độ khuấy không chính xác: Tốc độ quay quá cao dẫn đến sự tạo ra nhiệt độ quá cao do ma sát vật liệu, làm tăng nhiệt độ; tốc độ quay quá thấp dẫn đến sự tạo ra nhiệt độ ma sát không đủ, khiến nó không thể đạt được nhiệt độ cần thiết.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được ghi đúng như trong văn bản – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngữ điệu chính thức về kỹ thuật. Văn bản: 3. Ảnh hưởng của nhiệt độ môi trường: Trong mùa đông, nhiệt độ môi trường quá thấp, quá trình sưởi ấm của máy trộn không đủ, và khó đạt được nhiệt độ đã thiết lập; trong mùa hè, nhiệt độ môi trường quá cao, và nhiệt độ phát sinh do ma sát của các vật liệu được chồng lên với nhiệt độ môi trường, dẫn đến nhiệt độ quá cao.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Động ngày: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: 1. Kiểm tra và bảo trì thiết bị: Thường xuyên kiểm tra ống làm nóng và bộ điều khiển nhiệt độ của máy trộn để đảm bảo hoạt động bình thường của thiết bị; sưởi ấm máy trộn trước (thời gian sưởi 10-15 phút) trước mỗi khởi động, và thêm vật liệu chỉ sau khi nhiệt độ đạt giá trị đã đặt.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Điều chỉnh tốc độ khuấy: Điều chỉnh tốc độ quay theo thời gian thực dựa trên nhiệt độ khuấy. Khi nhiệt độ quá cao, giảm tốc độ quay thích hợp (ví dụ từ 1500 vòng/ phút xuống 1200 vòng/ phút); khi nhiệt độ quá thấp, tăng tốc độ quay để tăng sản lượng nhiệt ma sát.
3. Điều chỉnh nhiệt độ môi trường: Thiết lập các thiết bị cách nhiệt xung quanh máy trộn trong mùa đông để giảm thiểu mất nhiệt; tăng cường thông gió trong nhà máy trong mùa hè để giảm nhiệt độ môi trường và tránh nhiệt độ vật liệu quá cao.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 4. Theo dõi nhiệt thời gian thực: Trong quá trình trộn, quan sát thiết bị điều khiển nhiệt thời gian thực. Nếu nhiệt độ khác với giá trị được thiết lập (±5℃), điều chỉnh tốc độ quay hoặc năng lượng đun trong thời gian để đảm bảo nhiệt độ trộn ổn định trong phạm vi được thiết lập.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngữ văn kỹ thuật chính thức. Nội dung: III. Các vấn đề thường gặp và các giải pháp trong nén nhựa
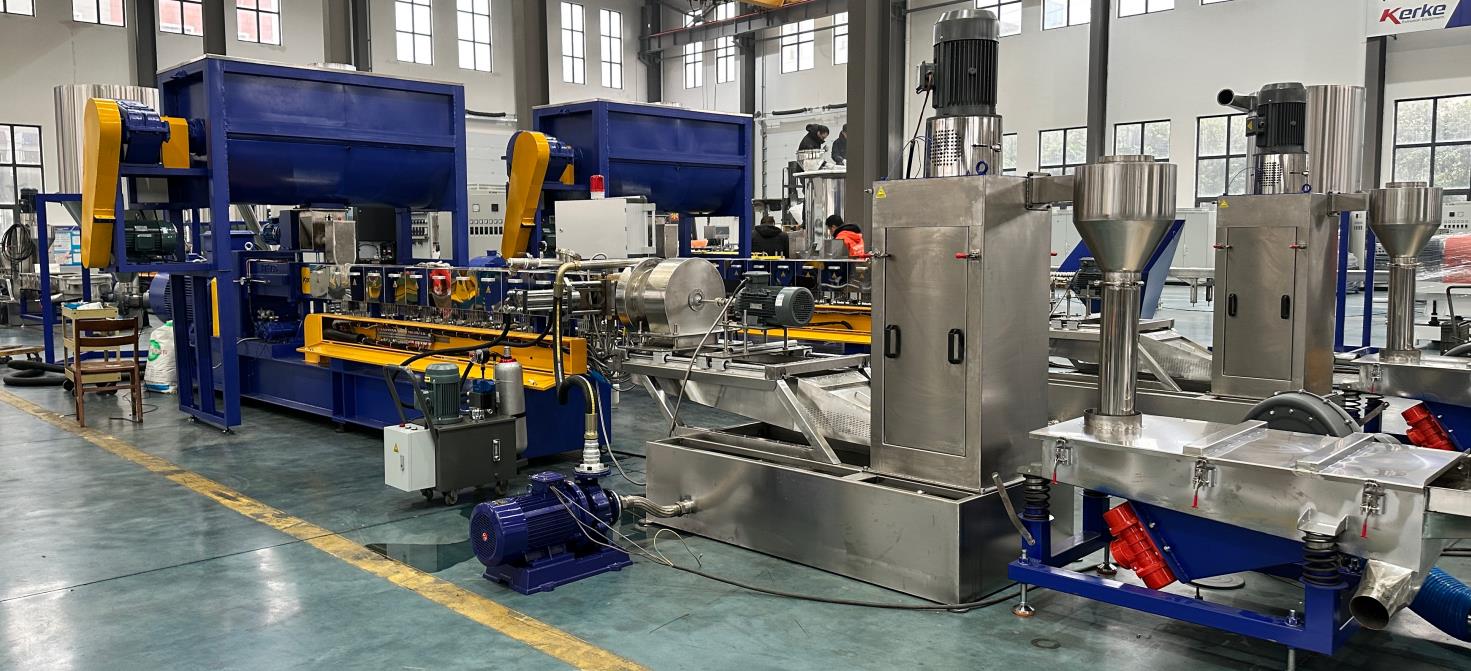
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Nén chảy là liên kết chính trong sản xuất masterbatch chất phụ gia carbonat kali. Thiết bị chính là máy nén hai trục (tốt hơn là máy nén hai trục đồng trục, có hiệu suất tốt hơn so với máy nén một trục). Chức năng của nó là nấu chảy, làm mềm, cắt và phân tán hỗn hợp để tạo ra một hỗn hợp chảy đồng đều, sau đó được nén qua đầu nén. Các vấn đề phổ biến trong liên kết này bao gồm nén không ổn định, vỡ hỗn hợp, mài mòn trục và thân quá mức, tắc nghẽn đầu nén và năng suất thấp.
Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngữ văn kỹ thuật chính thức. Văn bản: (I) Vấn đề chính 1: Nén không ổn định
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Động ngày: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Tần số dòng điện của máy nén thay đổi rất lớn (giá trị thay đổi) > 10A), and the melt flow rate extruded from the die head is uneven, leading to uneven particle size and large density fluctuation of the subsequently granulated particles, and even strand breakage. For high-filling masterbatch, “material overflow” or “no feeding” at the feed inlet may also occur.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
1. Unstable feeding: Agglomeration and poor fluidity of the mixture lead to uneven feeding at the feed inlet; fluctuation of the feeder rotating speed results in uneven feeding amount; high air content and poor air exhaust of high-filling powder lead to feeding backflow, resulting in “material overflow” or “no feeding”.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Các thông số nén không hợp lý: Sự biến động nhiệt độ của từng phần của ống nén và tốc độ quay trục không ổn định dẫn đến việc làm mềm nhựa không đều và biến động áp suất; nhựa dẫn có chỉ số nén cao dễ gây biến động áp suất trong quá trình nén, ảnh hưởng đến ổn định nén.
Đồng: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngữ điệu kỹ thuật chính thức. Văn bản: 3. Mài mòn trục và ống: Mài mòn nghiêm trọng của trục và ống dẫn đến sự phân hủy không đều của các vật liệu và sự cắt đứt, dẫn đến biến động áp suất nén; canxi cacbon có độ cứng cao, và trong quá trình sản xuất lâu dài dễ bị mài mòn trục và ống, làm trầm trọng thêm sự không ổn định của quá trình nén.
Domain: sản xuất thiết bị nén và tạo hợp chất nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {những chỗ trống} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 4. Viscosity của hỗn hợp không đều: Sự trộn không đều của hỗn hợp và sự phân tán kém của carbonat calci dẫn đến sự biến động của độ nhớt và tốc độ chảy không đều trong quá trình nén.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Động viện: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 1. Nạp liệu ổn định: Đảm bảo rằng hỗn hợp không có sự kết hợp và có độ nhớt tốt, và lọc nó thông qua một rây trước khi nạp liệu; điều chỉnh tốc độ quay của máy nạp liệu để giữ lượng nạp liệu ổn định (giá trị dao động ≤ 5%); đối với bột có độ đầy cao, sử dụng máy nạp liệu song trục CWS để loại bỏ không khí và ép, và sử dụng vết lõm thoát không khí của máy nạp liệu bên để nén không khí trong bột để tránh dòng ngược. Đối với bột có độ nhớt cực thấp (chẳng hạn như bột talc, carbonat calci siêu mịn), cấu hình một máy nạp liệu được ép buộc đặc biệt.
2. Tối ưu hóa các tham số nén: Cài đặt nhiệt độ của mỗi phần của ống theo loại resin hỗ trợ (resin hỗ trợ PE: phần nạp 120-140°C, phần nung 150-170°C, phần đầu 160-180°C; resin hỗ trợ PP: phần nạp 130-150°C, phần nung 160-180°C, phần đầu 170-190°C), và sự biến đổi nhiệt độ được kiểm soát trong phạm vi ±3°C; tốc độ quay của trục nén được điều chỉnh ở 300-500 vòng/phút, giữ ổn định và tránh điều chỉnh thường xuyên. Tối ưu hóa phân bố các khối cắt trục để đảm bảo vận chuyển ổn định ở áp suất thấp và giảm sự biến đổi áp suất do resin hỗ trợ có chỉ số nung cao.
Động việc: sản xuất thiết bị gia công và ép nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Bảo trì thiết bị: Thường xuyên kiểm tra độ mòn của các ốc vít và ống, và thay thế chúng kịp thời nếu chúng bị mòn nghiêm trọng; chọn các bộ phận thiết bị chịu mài mòn. Ống của phần lõi sử dụng ống hợp kim toàn phần Cr26MoV (cứng độ HRC60+), và phần vít sử dụng thép công cụ tốc độ cao W6Mo5Cr4V2, có thể kéo dài tuổi thọ các bộ phận lõi lên 2-3 lần so với các ống bimetal thông thường. Thường xuyên làm sạch sự tích tụ vật liệu trong ốc vít và ống để tránh ảnh hưởng của sự tích tụ vật liệu già cỗi đến hiệu quả làm mềm.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Địa chỉ chính thức về kỹ thuật. Văn bản: 4. Cải thiện sự đồng đều của hỗn hợp: Tối ưu hóa quá trình trộn để đảm bảo phân tán đồng đều của carbonate canxi và các chất phụ gia, và giảm biến động độ nhớt của hỗn hợp; đối với masterbatch có độ đậm đặc cao, có thể áp dụng phương pháp trộn hai bước: trước tiên kích hoạt và trộn carbonate canxi với chất làm phân tán và chất kết hợp, sau đó trộn hoàn toàn với nhựa trung gian để cải thiện sự đồng đều của hỗn hợp.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được viết – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khoảng trống} và dấu ngoặc. Ngữ văn kỹ thuật chính thức. Nội dung: (II) Vấn đề chính 2: Cắt vỡ khi nóng chảy
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
The melt extruded from the die head has a rough surface, wrinkles, cracks, or “shark skin” defects, leading to uneven surface and color of the masterbatch, seriously affecting the product appearance quality, and easily causing surface defects when processing subsequent products.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Độ nhớt của chất nén quá cao: lượng chất điền đầy quá cao của carbonate canxi và lượng dầu mỡ không đủ dẫn đến độ nhớt của chất nén quá cao, và trong quá trình nén, chất nén phải chịu lực cắt quá lớn, dẫn đến sự vỡ của chất nén.
Domain: sản xuất thiết bị nén và kết hợp chất liệu nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được ghi chính xác như trong văn bản – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 2. Nhiệt độ ống quá thấp: Không thể làm mềm nhựa và các vật liệu chưa được nung hoàn toàn nên bị ép ra, dẫn đến các khuyết điểm trên bề mặt của nhựa.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngữ văn kỹ thuật chính thức. Văn bản: 3. Nhiệt độ đầu khuôn quá thấp hoặc sự trơn tru của đường kính khuôn không đủ: Nhiệt độ đầu khuôn quá thấp dẫn đến sự làm lạnh nhanh chóng của chất lỏng khi ra khỏi khuôn, gây ra sự co lại bề mặt không đều; các vết xước và sự tích tụ vật liệu trên đường kính khuôn gây ra ma sát với chất lỏng trong quá trình nén, dẫn đến bề mặt không trơn.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 4. Tốc độ quay của trục quá cao: Tỉ lệ cắt quá nhanh, vượt quá phạm vi chịu đựng của chất nhựa, gây ra sự vỡ chất nhựa.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Giảm độ nhớt của chất nóng: Cần giảm lượng chất đắp canxi cacbonat (không quá 70%) hoặc tăng liều lượng chất làm mát (không quá 2,5%) để cải thiện độ nhớt của chất nóng; chọn nhựa hỗn hợp có chỉ số nhớt thấp (10-20g/10 phút) để giảm độ nhớt của chất nóng.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Tối ưu hóa các tham số nhiệt độ: Tăng nhiệt độ của phần nung ống và phần đầu (tăng 5-10ºC) để đảm bảo plastic hóa nhựa đủ; tăng nhiệt độ đầu ống lên 5-10ºC cao hơn nhiệt độ phần đầu để tránh sự lạnh nhanh của nhựa khi ra khỏi ống. Đối với hỗn hợp nung tạo bọt EVA, nhiệt độ khu vực xử lý nén nhựa được kiểm soát ở 160-180ºC, và nhiệt độ đầu ống là 170-190ºC để đảm bảo plastic hóa đủ.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 3. Bảo trì đầu nén: Thường xuyên làm sạch sự tích tụ vật liệu trong đầu nén để tránh quá trình lão hóa và sự kết dính của sự tích tụ vật liệu; đánh bóng đường khe nén để đảm bảo rằng đường khe nén là mịn và không có vết xước, và kích thước đường khe nén là đồng đều; nếu đầu nén bị mòn nặng, thay thế các bộ phận đường khe nén kịp thời.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: 4. Điều chỉnh tốc độ quay của trục vít: Giảm tốc độ quay của trục vít (đến 300-400 vòng/ phút) để giảm tốc độ cắt và tránh lực cắt quá lớn trên chất lỏng nóng; đồng thời, điều chỉnh áp suất lỗ nén để giữ cho chất lỏng được nén ra một cách ổn định.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngữ điệu kỹ thuật chính thức. Văn bản: (III) Vấn đề chính 3: Mài mòn trục và ống quá mức
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Đối tượng: sản xuất thiết bị gia công và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được ghi đúng như đã có – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Sau một thời gian dài sản xuất, khoảng cách giữa trục vít và ống gia tăng, hiệu quả plastic hóa và cắt giảm của các vật liệu giảm, hiệu quả gia công giảm, chất lượng masterbatch suy giảm (như phân tán không đều và biến động về mật độ), thậm chí có thể xảy ra sự rò rỉ vật liệu; tần suất bảo trì thiết bị tăng lên, chi phí sản xuất tăng cao. Các ống bimetal thông thường thường cần được thay thế trong khoảng thời gian nửa năm, ảnh hưởng đến liên tục của sản xuất.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 1. Cứng độ cao của carbonate canxi: Carbonate canxi (cứng Mohs 3-4) là một bột cứng, có thể xát lên các ốc vít và ống trong thời gian dài, dẫn đến mòn các bộ phận; đặc biệt đối với masterbatch có độ điền cao (tỷ lệ carbonate canxi hơn 75%), sự mòn trở nên nghiêm trọng hơn.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 2. Nhiễu chất nguyên liệu quá nhiều: Trộn các tạp chất kim loại, bùn và các hạt cứng khác trong nguyên liệu làm tăng sự mài mòn của các ốc vít và ống;
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Các tham số nén không hợp lý: nhiệt độ ống quá thấp dẫn đến việc nhựa nóng không được làm mềm hoàn toàn, và các hạt canxi cacbonat cứng làm tăng ma sát với các trục vít và ống; tốc độ quay trục vít quá cao và lực cắt quá lớn cũng làm tăng độ mài mòn.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 4. Kém chất lượng vật liệu của các bộ phận thiết bị: độ cứng của các ốc vít và ống không đủ (chẳng hạn như thép hợp kim thông thường), và khả năng chịu mài mòn kém; ống bimetal thông thường chỉ có một lớp hợp kim mỏng (1-2mm), và bị vứt bỏ khi bị mài mòn.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các tên thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, các {chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Tối ưu chất lượng nguyên liệu: Kiểm soát chặt chẽ hàm lượng tạp chất của nguyên liệu, loại bỏ các tạp chất kim loại, các chất rắn và các hạt cứng khác thông qua sàng lọc và phân tách từ tính; chọn bột carbonate canxi có độ mịn đồng đều và bề mặt trơn để giảm ma sát và mài mòn.
Đối với lĩnh vực sản xuất thiết bị nén và kết hợp nhựa: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi, không dịch chuyển. Bảo toàn tất cả các thẻ HTML, các {chỗ trống} và các dấu ngoặc. Ngôn ngữ chính thức trong lĩnh vực kỹ thuật. Văn bản: 2. Tối ưu hóa các tham số nén: Bảo đảm nhiệt độ ổn định của ống và độ nhựa hóa đủ để giảm ma sát giữa các hạt cứng và các trục và ống; kiểm soát hợp lý tốc độ quay của trục, tránh tốc độ quay quá cao (không quá 500 vòng/ phút) và giảm lực cắt.
Domain: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Chọn các bộ phận thiết bị chịu mài mòn: Screw được làm từ thép hợp kim 38CrMoAlA, được nitrid hóa (cứng bề mặt ≥ HRC65) để tăng khả năng chống mài mòn; ống được sử dụng vỏ hợp kim Cr26MoV toàn phần (sâu) > Nghiên cứu và phát triển các thiết bị chế tạo nhựa cắt và pha trộn. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Bảo đảm các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chuyển chúng. Bảo đảm tất cả các thẻ HTML, các {thể hiện} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 10mm, độ cứng HRC60+) thay vì ống bimetal thông thường, có thể kéo dài tuổi thọ của các bộ phận lên 2-3 lần so với ống bimetal thông thường. Đối với sản xuất masterbatch có độ đậm đặc cao, có thể chọn thiết bị ba vít SAT-T, có thể tăng sản lượng lên 30%-50% so với máy hai vít truyền thống trong cùng một mức tiêu thụ năng lượng, đồng thời giảm độ mài mòn.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 4. Tăng cường bảo trì thiết bị: Thường xuyên kiểm tra khoảng cách giữa ốc vít và ống, và điều chỉnh hoặc thay thế chúng kịp thời nếu khoảng cách quá lớn; sau mỗi lần sản xuất, hãy làm sạch ốc vít và ống bằng nhựa vận chuyển nguyên chất (ví dụ như PE, PP) để tránh các hạt carbonate canxi và giảm ma sát; thường xuyên thêm dầu bôi trơn vào thiết bị để giảm ma sát của các bộ phận.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: (IV) Vấn đề chính 4: Tắc nghẽn đầu nén
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch. Bảo tồn tất cả các thẻ HTML, các {khu vực trống} và các dấu ngoặc. Ngữ văn kỹ thuật chính thức. Văn bản: Kênh đầu nén bị chặn bởi các vật liệu chưa nén, tạp chất hoặc sự tích tụ của các vật liệu đã cũ, dẫn đến việc nén nhựa không đều, đứt dây hoặc thậm chí không thể nén được, buộc phải tắt máy để vệ sinh và ảnh hưởng đến hiệu quả sản xuất.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Động ngày: Sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Nhiễu trùng quá mức trong nguyên liệu: Nhiễu trùng kim loại, bùn, nhiễu trùng nhựa, v.v. trong nguyên liệu được đưa đến đầu nén trong quá trình nén, chặn đường ống đầu nén;
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Không đủ nhựa hóa vật liệu: nhiệt độ ống quá thấp và tốc độ quay trục quá chậm dẫn đến quá trình nung hỗn hợp không hoàn toàn, và các hạt nhựa vận chuyển chưa nhựa hóa hoặc các hạt canxi carbonate bị kết hợp lại và chặn đầu cán.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Không làm sạch kịp thời sau khi ngừng sản xuất: Khi sản xuất bị ngừng hoặc tạm dừng, chất nhựa trong đầu nén không được làm sạch kịp thời, và chất nhựa đông lại sau khi nguội, chặn khe trong đầu nén;
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Địa chỉ kỹ thuật chính thức. Văn bản: 4. Lượng dư của các chất phụ gia bay hơi: Nhựa bôi trơn, các chất kết dính và các chất phụ gia khác bay hơi ở nhiệt độ cao, và các chất dư tích tụ trong đầu khuôn, không được làm sạch trong thời gian dài, tạo ra sự tích tụ vật liệu và chặn đường ống.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Đồng: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {các vị trí trống} và các dấu ngoặc. Ngôn ngữ kỹ thuật chính thức. Văn bản: 1. Kiểm soát chặt chẽ chất lượng nguyên liệu: Tăng cường kiểm tra nguyên liệu và phân loại bằng từ trường để loại bỏ các tạp chất và tránh các tạp chất xâm nhập vào máy nén.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo vệ tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Bảo đảm độ plastic hóa vật liệu đủ: Tối ưu hóa nhiệt độ ống và tốc độ quay của trục để đảm bảo độ plastic hóa chất nhựa đủ và không có các vật liệu không plastic hóa; cấm hỗn hợp trộn không đều từ việc đi vào máy nén để tránh các hạt kết tụ chặn đầu cán.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {những chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Tiêu chuẩn hóa quá trình ngừng hoạt động: Khi sản xuất bị gián đoạn hoặc ngừng, trước hết tắt thiết bị làm nóng, tiếp tục chạy trục vít trong 5-10 phút để nén hết chất nóng trong ống và đầu nén, sau đó ngừng hoạt động; sau khi ngừng hoạt động, cần vệ sinh đầu nén bằng chất tẩy rửa ở nhiệt độ cao hoặc nhựa vận chuyển nguyên chất để loại bỏ chất nóng còn lại.
4. Regularly clean the die head: After each day’s production, disassemble the die head, clean the material accumulation and residual additives in the die head channel with a copper brush (to avoid scratching the die orifice); conduct a thorough cleaning once a week to remove aged material accumulation in the die head.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: IV. Các vấn đề thường gặp và giải pháp trong quá trình nghiền bột
Đối với lĩnh vực sản xuất thiết bị nén và phối hợp nhựa: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Lưới phân tán là quá trình làm mát, cắt và khô nhựa nén từ đầu nén để tạo thành loại hạt mịn. Các vấn đề phổ biến bao gồm kích thước hạt không đều, sự dính kết của các hạt, bề mặt hạt không mịn và khô không hoàn toàn.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (I) Vấn đề chính 1: kích thước hạt không đều
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không được dịch. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Đường kính và chiều dài của hạt masterbatch thay đổi rất lớn (chênh lệch) > 0,5mm), và một số hạt quá lớn, quá nhỏ hoặc có hình dạng dạng thanh dài, ảnh hưởng đến tính chất lưu thông và hiệu suất xử lý sau đó của hỗn hợp chủ đạo, và cũng dễ bị phân tầng khi đóng gói.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
1. Xuất xạ không ổn định: Tốc độ chảy và biến động áp suất không đều dẫn đến độ dày không đều của sợi nhựa được xuất xạ từ đầu đùn, gây ra kích thước hạt không đều sau quá trình hạt hóa;
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 2. Các tham số nghiền không hợp lý: Tốc độ quay của dao không phù hợp với tốc độ nén nhựa (tốc độ quay của dao quá nhanh dẫn đến hạt quá nhỏ; tốc độ quay quá chậm dẫn đến hạt quá dài); khoảng cách giữa dao quá lớn dẫn đến biến dạng dây nhựa trong quá trình nghiền, gây ra kích thước hạt không đều.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được viết – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 3. Lạnh không đều: Tốc độ lạnh của sợi nhựa không đồng đều, và một số sợi nhựa được cắt trước khi được lạnh hoàn toàn, dễ bị biến dạng, dẫn đến kích thước hạt không đều;
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được viết chính xác – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ kỹ thuật chính thức. Text: 4. Kích thước kênh đầu cán không đều: sự sai lệch quá mức của đường kính kênh đầu cán dẫn đến độ dày không đều của sợi nhựa nén, dẫn đến kích thước hạt không đều sau quá trình nghiền.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Nén ổn định: Tối ưu hóa các tham số nén để đảm bảo tốc độ dòng chảy và áp suất của chất nén ổn định, và độ dày đồng đều của sợi chất nén được nén;
Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Tối ưu hóa các tham số nén: Điều chỉnh tốc độ quay của dao nạo theo tốc độ nén để đảm bảo tốc độ quay của dao nạo phù hợp với tốc độ nén (ví dụ: tốc độ nén 10-15m / phút, tốc độ quay của dao nạo 500-800 vòng / phút); điều chỉnh khoảng cách của dao nạo thành 0,1-0,3mm để tránh biến dạng hạt do khoảng cách quá lớn.
Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận được ghi chính xác như đã được viết – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Địa chỉ kỹ thuật chính thức. Văn bản: 3. Làm mát đồng đều: Bảo đảm nhiệt độ nước làm mát bình (được kiểm soát ở 20-30oC) và tốc độ dòng nước ổn định, để sợi nhựa được làm mát đồng đều sau khi vào bình làm mát; trong các trường hợp sản lượng cao (> Năng suất 300kg/h, đường kính máy đùn ≥ Φ72mm), sử dụng hệ thống làm mát băng tải thay vì cắt nóng mặt die bằng không khí để tránh biến dạng hạt do làm mát không đủ.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {khoảng trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 4. Bảo trì đầu nén: Thường xuyên kiểm tra kích thước của đường ống đầu nén, sửa chữa hoặc thay thế đầu nén cho các đường ống có sự sai lệch kích thước quá lớn, và đảm bảo kích thước đường ống đầu nén đồng đều (sai lệch ≤ 0,1mm).
Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (II) Vấn đề chính 2: sự dính kết của các hạt
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Đối với lĩnh vực sản xuất thiết bị nén và kết hợp nhựa: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Các hạt masterbatch bột dính vào nhau để tạo thành khối lớn, khó phân tán, ảnh hưởng đến quá trình đóng gói và xử lý sau đó cũng như sử dụng; trong trường hợp nghiêm trọng, masterbatch dính cần phải được nghiền thủ công, làm tăng chi phí sản xuất.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngữ văn kỹ thuật chính thức. Văn bản: 1. Lạnh không đầy đủ: sợi nhựa đi vào liên kết tạo hạt trước khi được lạnh hoàn toàn (temperatur > 40°C), và nhiệt độ hạt quá cao sau quá trình nghiền dẫn đến sự kết dính lẫn nhau; nhiệt độ nước quá cao trong bồn nước làm mát (> Độ ẩm cao (35℃) gây ra hiệu quả làm mát kém và cũng dẫn đến sự dính kết.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 2. Dung lượng bôi trơn quá cao: Dung lượng bôi trơn quá cao vượt quá 2,5%, làm cho bề mặt masterbatch bị dính và dễ bị dính lẫn nhau; đặc biệt là các chất bôi trơn có trọng lượng phân tử thấp dễ di chuyển lên bề mặt hạt, làm tăng tình trạng dính.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khoảng trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Không khô đủ: Masterbatch dạng hạt không được khô kịp thời, và độ ẩm còn lại trên bề mặt dẫn đến sự kết dính của các hạt; nhiệt độ khô quá thấp và thời gian khô không đủ dẫn đến việc loại bỏ độ ẩm không hoàn toàn, điều này cũng gây ra sự kết dính.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 4. Nhiệt độ hạt quá cao: Bột masterbatch được đóng gói trước khi được làm lạnh đến nhiệt độ phòng, và nhiệt độ còn lại của các hạt dẫn đến mềm hóa bề mặt và sự dính kết với nhau.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Tăng cường làm mát: Giảm nhiệt độ nước trong thùng làm mát (được kiểm soát ở 20-30oC), kéo dài thời gian làm mát sợi nhựa trong thùng nước (≥ 10s), đảm bảo rằng sợi nhựa được làm mát hoàn toàn (nhiệt độ ≤ 35oC) trước khi phân tán; đối với loại masterbatch dễ dính, có thể thêm một lượng nhỏ chất chống dính (như bột talc, liều lượng ≤ 0,5%) vào thùng làm mát để giảm độ dính.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngữ văn kỹ thuật chính thức. Văn bản: 2. Điều chỉnh liều lượng chất bôi trơn: Kiểm soát liều lượng chất bôi trơn ở mức 0,5% – 2% để tránh liều lượng quá cao; chọn các loại chất bôi trơn có trọng lượng phân tử cao (như cồn PE, cồn PP) để giảm sự di chuyển của chất bôi trơn và tránh bề mặt hạt bị dính.
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Sấy khô kịp thời: Ngay lập tức đưa bột chủng liệu vào máy sấy, kiểm soát nhiệt độ sấy ở 80-100ºC và thời gian sấy ở 10-15 phút để đảm bảo độ ẩm của bột chủng liệu ≤ 0,2%; làm mát bột chủng liệu đã sấy đến nhiệt độ phòng trước khi đóng gói.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (℃, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 4. Tối ưu hóa đóng gói: Sử dụng các vật liệu đóng gói có khả năng thoát hơi, kiểm soát nhiệt độ masterbatch ≤ 30℃ trong quá trình đóng gói để tránh tích tụ nhiệt độ của các hạt sau khi đóng gói dẫn đến sự dính kết; thêm một lượng nhỏ chất khử ẩm trong quá trình đóng gói để ngăn ngừa sự hấp thụ độ ẩm của masterbatch và sự dính kết.
Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: (III) Vấn đề chính 3: Sấy không hoàn toàn
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Đối với lĩnh vực sản xuất thiết bị nén và kết hợp nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được ghi chính xác như trong bản gốc - không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Ngôn ngữ chính thức trong lĩnh vực kỹ thuật. Văn bản: Bề mặt masterbatch ẩm và kết hợp, với hàm lượng nước vượt quá 0,3%, dễ bị nấm mốc và kết hợp sau khi đóng gói. Trong quá trình xử lý sau đó, nó dễ tạo ra các bọt và các khiếm khuyết trên bề mặt, và ảnh hưởng đến sự tương thích giữa masterbatch và nhựa gốc.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Các tham số sấy không hợp lý: nhiệt độ sấy quá thấp (< Nghiên cứu về thiết bị sản xuất nhựa nén và pha trộn. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 80℃) và thời gian khô quá ngắn (< Đối với ngành sản xuất thiết bị nén và phối hợp nhựa: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: (10 phút) làm cho việc loại bỏ hoàn toàn độ ẩm trên bề mặt masterbatch trở nên không thể. Việc lưu lượng không khí của máy sấy không đủ và lưu lượng không khí nóng kém dẫn đến hiệu quả sấy kém.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Địa chỉ chính thức về kỹ thuật. Văn bản: 2. Hấp thụ độ ẩm sau khi làm lạnh: Masterbatch được làm khô tiếp xúc với không khí trước khi làm lạnh đến nhiệt độ phòng, và độ ẩm trong không khí được hấp thụ bởi masterbatch, dẫn đến bề mặt ẩm ướt.
Động ngày: Sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 3. Các vấn đề của thiết bị máy sấy: Hư hỏng ống sấy và sự cố của hệ thống lưu thông không khí nóng dẫn đến nhiệt độ sấy không đều và lượng không khí không đủ; sự tích tụ vật liệu bên trong máy sấy ảnh hưởng đến hiệu quả sấy.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi, không dịch. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 1. Tối ưu hóa các tham số sấy: Điều khiển nhiệt độ sấy ở 80-100ºC và thời gian sấy ở 10-15 phút, điều chỉnh theo độ ẩm của hỗn hợp chủ đạo (tiến hành kéo dài thời gian sấy khi độ ẩm cao); điều chỉnh lượng không khí của máy sấy để đảm bảo lưu thông không khí nóng mượt mà và tiếp xúc đầy đủ giữa hỗn hợp chủ đạo và không khí nóng.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (℃, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 2. Tránh sự hấp thụ độ ẩm sau khi làm lạnh: Làm lạnh hỗn hợp chủng được khô xuống nhiệt độ phòng (≤ 30℃) trong máy làm khô trước, sau đó thải ra khỏi máy làm khô; đóng gói và đóng gói ngay sau khi thải ra để tránh tiếp xúc với không khí ẩm.
Domain: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo vệ tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 3. Bảo trì máy sấy: Thường xuyên kiểm tra ống sưởi và hệ thống lưu thông không khí nóng của máy sấy để đảm bảo hoạt động bình thường của thiết bị; làm sạch lượng vật liệu tích tụ bên trong máy sấy sau mỗi lần sản xuất để tránh ảnh hưởng đến hiệu quả sấy; thay đổi thường xuyên chất hút ẩm trong máy sấy (nếu có) để nâng cao khả năng sấy.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: V. Các vấn đề thường gặp và các giải pháp trong quá trình hậu xử và bảo quản sản phẩm hoàn thiện
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Lựa chọn sau khi xử lý và lưu trữ sản phẩm hoàn thiện chủ yếu bao gồm sàng lọc masterbatch, đóng gói và lưu trữ. Các vấn đề phổ biến bao gồm các tạp chất quá nhiều trong sản phẩm hoàn thiện, bao bì bị hư hại và kết tụ trong quá trình lưu trữ, ảnh hưởng trực tiếp đến chất lượng cuối cùng và hiệu quả sử dụng của masterbatch.
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: (I) Vấn đề chính 1: Tồn dư các tạp chất trong sản phẩm hoàn thiện
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Trộn các khối cứng, tạp chất kim loại, tạp chất nhựa, v.v. trong masterbatch hoàn thành dẫn đến các vết đen trên bề mặt và các lỗi khi xử lý các sản phẩm sau đó, thậm chí làm hỏng thiết bị xử lý.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Không sàng lọc trong liên kết nghiền: Masterbatch nghiền không được sàng lọc, và các dải dài chưa cắt, khối dính và các tạp chất khác được trộn vào;
Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {khu vực trống} và các dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 2. Tác hại do ô nhiễm trong quá trình đóng gói: Các vật liệu đóng gói (như túi vải) có chứa các tạp chất, hoặc môi trường đóng gói không sạch, và bụi và các tạp chất được trộn lẫn;
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ kỹ thuật chính thức. Văn bản: 3. Khả năng gây ô nhiễm của các thiết bị: Các chất tích tụ và các chất ô nhiễm trong thiết bị sấy và vận chuyển được trộn vào thành phẩm masterbatch.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 1. Sàng lọc sản phẩm hoàn thiện: Sàng lọc masterbatch dạng hạt và đã khô bằng máy sàng rung (mật độ sàng 80-100 mesh) để loại bỏ các khối cứng, các dải dài, các khối dính và các tạp chất khác; đưa masterbatch đã sàng lọc qua một máy sàng từ tính một lần nữa để loại bỏ các tạp chất kim loại.
Động việc: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Dữ liệu kỹ thuật chính thức. Nội dung: 2. Tiêu chuẩn hóa liên kết gói: Chọn các vật liệu gói sạch và không có tạp chất (như túi vải loại dùng cho thực phẩm), và kiểm tra độ sạch của các vật liệu gói trước khi đóng gói; giữ môi trường gói sạch để tránh lẫn tạp chất; các nhân viên đeo găng tay và khẩu trang sạch khi đóng gói để tránh ô nhiễm nhân tạo.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 3. Sạch máy: Sau mỗi lần sản xuất, cần làm sạch kỹ các chất phụ gia và tạp chất còn lại trong máy sấy, thiết bị vận chuyển và thiết bị sàng lọc để tránh sự nhiễm bẩn lẫn nhau.
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (II) Vấn đề chính 2: Tích tụ trong kho
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: vấn đề hiệu suất
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Sau khi masterbatch hoàn thành được lưu trữ trong một thời gian, nó sẽ gắn kết với nhau để tạo thành các khối lớn, khó phân tán, ảnh hưởng đến quá trình xử lý và sử dụng tiếp theo; trong trường hợp nghiêm trọng, masterbatch đã kết hợp lại không thể được đưa vào bình thường, dẫn đến gián đoạn quá trình xử lý.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: phân tích nguyên nhân
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, các {chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Nồng độ ẩm masterbatch quá cao: Không khô hoàn toàn, nồng độ ẩm masterbatch > Đối với lĩnh vực sản xuất thiết bị nén và kết hợp nhựa: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 0,3%, dẫn đến sự hấp thụ độ ẩm và kết tụ trong quá trình lưu trữ;
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 2. Môi trường lưu trữ ẩm: độ ẩm của kho lưu trữ > Đối với lĩnh vực sản xuất thiết bị nén và kết hợp nhựa: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để nguyên các mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: 60%, masterbatch hấp thụ độ ẩm, bề mặt mềm và dính lại, tạo ra sự kết tụ;
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Địa chỉ kỹ thuật chính thức. Văn bản: 3. Chiều cao xếp dày quá cao: Chiều cao xếp của hỗn hợp chủ đạo vượt quá 2,5 mét, và hỗn hợp ở dưới bị nén, dẫn đến sự dính kết và kết hợp với nhau;
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/bộ phận chính xác như được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 4. Khóa bao bì kém: Các vật liệu bao bì không được khóa chặt, và độ ẩm trong không khí xâm nhập vào bao bì, dẫn đến sự hấp thụ độ ẩm và sự kết hợp của masterbatch.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Giải pháp
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1. Bảo đảm việc khô mát cho masterbatch: kiểm soát chặt chẽ độ ẩm của masterbatch đã hoàn thành ≤ 0,2% và cấm việc lưu kho và bảo quản masterbatch chưa khô hoàn toàn;
Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 2. Tối ưu hóa môi trường lưu trữ: Lưu masterbatch trong kho khô, thông gió và mát, kiểm soát độ ẩm môi trường ≤ 50%, và nhiệt độ ở 15-30ºC, tránh ánh nắng trực tiếp và mưa;
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: 3. Tiêu chuẩn hóa xếp dỡ: Chiều cao xếp dỡ của hỗn hợp chủng không được vượt quá 2 mét, và nên sử dụng các pallet để xếp dỡ để tránh nén hỗn hợp chủng ở dưới; các hỗn hợp chủng của các lô và các tiêu chuẩn khác nhau phải được xếp dỡ riêng biệt để tránh sự nhầm lẫn và nén.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 4. Hộp đóng gói kín: Sử dụng các vật liệu đóng gói có hiệu suất kín tốt, và đóng gói chúng đúng thời điểm để tránh nước trong không khí xâm nhập; đối với các loại masterbatch được lưu trữ trong thời gian dài, có thể thêm một lượng nhỏ chất khử ẩm vào hộp đóng gói để ngăn chặn sự hấp thụ nước.
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại polymer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: VI. Tóm tắt
Đô thị: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Bảo toàn các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngữ điệu chính thức về kỹ thuật. Văn bản: Trong quá trình sản xuất masterbatch chất phụ gia carbonat canxi, sự xuất hiện của các vấn đề chủ yếu liên quan đến bốn yếu tố: tính chất của nguyên liệu, các tham số của thiết bị, kiểm soát quá trình và điều kiện môi trường, và các vấn đề ở mỗi liên kết có liên quan với nhau (ví dụ, việc trộn nguyên liệu không đều sẽ dẫn đến quá trình nén không ổn định và các hạt phân tán không đều). Để đạt được sản xuất ổn định và cải thiện chất lượng sản phẩm, cần phải kiểm soát chất lượng nguyên liệu từ nguồn, tối ưu hóa các tham số của mỗi liên kết, tăng cường bảo trì và quản lý thiết bị, và chuẩn hóa các quá trình hậu xử lý và lưu trữ sản phẩm hoàn thành.
Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (°C, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Trong sản xuất thực tế, cần điều chỉnh các tham số quá trình và tỷ lệ nguyên liệu theo quy mô sản xuất của riêng mình, điều kiện thiết bị và mục đích sử dụng sản phẩm (như chất lượng màng, chất lượng phun), thiết lập hệ thống kiểm tra chất lượng và bảo trì thiết bị hoàn hảo, và tìm ra và giải quyết kịp thời các vấn đề trong quá trình sản xuất. Đồng thời, cần chú ý nâng cấp công nghệ công nghiệp, chọn thiết bị chống mài mòn hiệu quả cao, các chất phụ gia chất lượng cao và các thông số bột phù hợp, có thể giảm đáng kể tỷ lệ xảy ra lỗi trong quá trình sản xuất và nâng cao sức cạnh tranh của sản phẩm. Đối với các loại masterbatch có độ lấp đầy cao, chất lượng màng và các loại masterbatch cao cấp khác, nên áp dụng công nghệ trộn hai bước và phân tán hiệu quả để cải thiện thêm sự đồng đều trong phân tán và hiệu quả xử lý của masterbatch, từ đó đáp ứng các yêu cầu chất lượng cao hơn của các sản phẩm ở giai đoạn tiếp theo.







