

カルシウムカーボネートフィラーマスターバッチは、プラスチック加工における最も広く使用されている無機充填材料の一つです。低コストと大きな改質効果を備えているため、ポリエチレンやポリプロピレンなどのさまざまなプラスチック製品の生産に広く使用されています。これにより、原材料コストを効果的に削減し、製品の剛性と耐熱性を向上させることができます。しかし、その生産プロセスには、原材料の前処理、混合、溶融押出、そして顆粒化などの複数のリンクが含まれており、原材料の特性、設備のパラメータ、およびプロセス制御などのさまざまな要因によって、さまざまな品質および生産効率の問題が発生する可能性があります。実践的な生産経験と組み合わせた本稿では、これらの核心的な問題をシステマチックに分析し、企業が安定した生産を実現し、製品の品質を向上させるための対象的な解決策を提案します。
I. 原材料の前処理における一般的な問題と解決策
原料の前処理は、カルシウムカーボネートフィラーマスターバッチの品質を確保するための基盤です。主要な原料には、カルシウムカーボネート粉末(重量級、軽量級、ナノグレード)、キャリア樹脂(PE、PPなど)、添加剤(結合剤、分散剤、潤滑剤など)が含まれます。このリンクにおける問題は主に3つのカテゴリーに集中しています。すなわち、カルシウムカーボネートの凝集、不適切な添加剤の相性、および過剰な原料不純物です。
(I) 核的問題1:カルシウムカーボネート粉の凝集
問題のパフォーマンス
強い表面極性と大きな比表面積を有するため、カルシウムカーボネート粉末(特に軽いカルシウムカーボネートおよびナノカルシウムカーボネート)は湿気を吸収し凝集しやすく、大きな粒径の硬質凝集粒子を形成します。前処理が十分でない場合、その後の混合および押出加工において分散させることが困難であり、マスターバッチ内に硬い塊が生じ、製品を加工する際に表面の欠陥や機械的特性の低下を引き起こす可能性があります。フィルムグレードのマスターバッチでは、凝集粒子の粒径がフィルムの厚さを超える(通常10μm未満)場合、特に品質事故(フィルム破損や光透過性の低下など)を引き起こす可能性があります。
原因分析
1. カルシウムカーボネート粉末の内在的特性: 軽いカルシウムカーボネートとナノカルシウムカーボネートには高い表面ヒドロキシル含量と強い分子間力があり、凝集しやすい。重いカルシウムカーボネートの粉砕精度が不十分(800メッシュ未満)である場合や、粉砕過程で不純物が混入している場合、局所的な凝集も起こる可能性がある。
2. 不適切な保管環境: カルシウムカーボネート粉末は高い吸湿性を持ちます。保管環境の湿度が60%を超える場合、粉末は水分を吸収し凝集しやすくなり、凝集現象が悪化します。
3. 有効な表面活性化の欠如:カルシウムカーボネートの表面を結合剤や分散剤で改変できない場合、粉末表面の親水性は親油性に変換されず、その結果、キャリア樹脂との相性が悪くなり、混合プロセス中に再凝集しやすくなります。さらに、カルシウムカーボネートがステアリック酸で処理された場合、その後のチタン酸結合剤による処理では結合効果が低下し、凝集問題が発生する可能性もあります。
ソリューション
1. 保管条件を最適化する: カルシウムカーボネート粉を乾燥した通気性の良い倉庫に保管し、環境湿度を≤50%に制御し、粉の積み高を2メートルを超えないようにして押し出しや凝集を防ぎます。開封された粉を適時に密封し、水分吸収を防ぎます。
2. 粉末の前処理: 混合性が極めて悪い粉末の場合、まず、800〜1200r/minの回転速度で5〜10分間高速ミキサーで予処分を行い、表面の凝集体を分散させます。粉末が極めて水分を吸収しやすい場合は、予処分時に0.5〜1%の乾燥剤(無水カルシウムクロライドなど)を加えてもよいです。また、水分を除去するために、事前に80〜100℃で2〜3時間オーブンで乾燥させることもできます。
3. 表面活性化処理:カルシウムカーボネートの種類に応じて適切な結合剤を選択します。優れた効果を持ち、独特な臭いがないアルミナート結合剤(粉末状、投与量は粉末の約1%)を使用することを推奨します。相性を改善する必要がある場合は、チタナート結合剤と組み合わせて使用できますが、ステアリック酸処理された粉末との衝突を避けるように注意する必要があります。活性化処理中、結合剤を希釈します(絶対エタノールで1対1で希釈します)、それを高速攪拌されたカルシウムカーボネート粉末に均一にスプレーし、攪拌温度を80〜100℃にして10〜15分間調整します。結合剤が粉末表面を均一に覆い、その表面極性を変えるようにします。高い油吸収値を有するカルシウムカーボネート(例えば、油吸収量が40ml/100mgから50ml/100mgに増加した場合)では、活性化効果を確保するために結合剤の投与量を30%増やす必要があります。
4. 粉体仕様の合理的な選択:フィルムグレードのマスターバッチでは、最大粒子径が10μmを超えない1250メッシュの重質カルシウムカーボネートが推奨されます。これにより、性能、コスト、および加工の難しさのバランスがとれます。一般的なプラスチック製品のマスターバッチでは、生産コストを削減し凝集のリスクを軽減するために、800~1000メッシュの重質カルシウムカーボネートを選択することができます。ナノカルシウムカーボネートは高効率の分散剤と合わせる必要があり、凝集の悪化を防ぐために投与量はあまり高くならない(全量の30%以下)必要があります。
(II) 核的問題 2: 適切でない添加剤の互換性
問題のパフォーマンス
添加剤(結合剤、分散剤、潤滑剤など)の不合理な選択や用量は、マスターバッチの不均一な分散、溶融時の流動性の低下、表面の粗さ、その後の加工性能の低下などの問題を引き起こします。例えば、過剰な潤滑剤はねじの滑りや生産量の低下を引き起こし、フィルム製品の印刷性や熱接着性能に影響を与えます。また、不十分な潤滑剤は材料と設備間の摩擦が過剰になり、押出加工が困難になり、マスターバッチ表面に傷が付きます。
原因分析
1. 添加剤の種類と基材樹脂の不一致:異なる基材樹脂には、それぞれ異なる種類の添加剤が必要です。たとえば、PEベースの基材にはPEワックスまたはPPワックスを使用する必要があり、PPベースの基材にはPPワックスを使用するのが好ましいです。また、中性極性樹脂(PS、ABSなど)には酸化ポリエチレンワックスを使用する必要があります。間違った種類を選ぶと、添加剤が効きません。
2. 混合剤の不均衡な投与量:不十分なカップリング剤投与量では、炭酸カルシウムの活性化が不十分となり、過剰な投与量では粘着性のマスターバッチと機械的特性の低下を引き起こします。分散剤の不十分な投与量では、粉体の分散が不均一となり、過剰な投与量ではマスターバッチとマトリクス樹脂の相性に影響が出ます。内部と外部の潤滑剤の適切な調整が行われていないと、製品の加工に問題が発生したり、表面に欠陥が生じることがあります。
3. 低品質の添加剤: 低品質の結合剤(不十分な純度など)を使用すると、活性化効果が低下します。分散剤のワックスの分子量が低い(3000未満)場合や、溶融点が110℃未満の場合は、分散効果が低下し、マシンリフ部で揮発しやすく、煙が発生します。
ソリューション
1. 添加物とベアリング樹脂を正確に合わせる: PEベアリングマスターバッチの場合、分散剤としてPEワックス(分子量約5000、融点110〜120℃)、内部潤滑剤として亜鉛ステアレート、外部潤滑剤としてパラフィンを使用します。PPベアリングマスターバッチの場合、分散剤としてPPワックス、潤滑剤としてEBSを使用します。極性樹脂(PC、PETなど)の場合、分散剤としてEVAワックスを使用します。
2. 添加剤の投与量の範囲を制御する(全量ベース):結合剤0.8%~1.5%(粉末投与量の約1%)、分散剤1%~3%、潤滑剤0.5%~2%(内部潤滑剤と外部潤滑剤の比率は約1:1.5)。重いカルシウムカーボネートの場合、潤滑剤の投与量を適切に減らすことができますが、軽いカルシウムカーボネートの場合は、高い油吸収率と流動性の低さのため、内部および外部潤滑剤の投与量を増やす必要があります。マスターバッチの表面の明るさを向上させる必要がある場合は、1パーセントの白色油または1~2パーセントのパラフィンを添加することができます。
3. 高品質の添加剤を選択する:純度が≥ 98%のアルミナートまたはチタナート結合剤を選択し、分散剤として分子量が約5000で融点が110〜120℃のワックスを選択し、低分子量のパラフィンが混入した劣質製品を避ける。
4. 添加物の添加順序を最適化する:高速ミキサーでは、まずカルシウムカーボネート粉末を加え、高速で攪拌し、80℃に予熱します。次に、活性化のための接着剤を10〜15分間加えて、その後、分散剤と潤滑剤を加えて、最後にキャリア樹脂を加えて、添加物の均一な分散を確保し、局所的な過剰濃度を防ぎます。
(III) 核的問題 3:原料の不純物が多すぎる
問題のパフォーマンス
原材料中の金属不純物(鉄粉など)、沈積物、プラスチック不純物などの混入により、マスターバッチ表面に黒い斑点や硬い塊が生じ、押出機の機器(ねじや缶など)が摩耗し、さらには金型ヘッドが詰まってしまい、生産の継続性と製品の品質に影響を与えます。
原因分析
1. 濾過や浄化を行わずにカルシウムカーボネート粉末を生産すると、沈殿物と金属不純物が混ざります。
2. リサイクルされたキャリア樹脂には不純物や金属片が混在しています。
3. 原材料の保管および輸送中に、金属機器との摩擦により鉄粉が発生したり、環境から不純物が混入したりします。
ソリューション
1. 原料の選別:倉庫に入荷する前に、振動スクリーン(スクリーンメッシュ120~150目)でカルシウムカーボネート粉を選別し、大きな粒子の不純物を除去します。接着剤(特にリサイクル材)からの金属不純物を磁気分離器で除去し、その後、プラスチック不純物を除去するために選別します。
2. 設備保護:原料供給パイプラインと高速ミキサの給料口に磁気分離装置を設置し、金属不純物を吸着します。また、原料貯蔵タンクと供給装置を定期的に清掃し、不純物の蓄積を防ぎます。
3. 原材料の検査を強化する:原材料の倉庫検査システムを設定し、各バッチの原材料についてランダム検査を行い、不純物含有量が過剰な原材料の倉庫保管および使用を禁止する> 0.1%).
II. リンクの混在に関する一般的な問題と解決策
混合リンクは、処理済みカルシウムカーボネート、ベアリング樹脂、添加剤を均一に混合し、均一な混合物を形成するプロセスです。コア装置は高速ミキサーです。一般的な問題には、不均一な混合、混合物の凝集、および過度に高いまたは低い混合温度などがあります。
(I) 核となる問題 1: 混合の不均一性
問題のパフォーマンス
混合物中のカルシウムカーボネート、キャリア樹脂、添加剤の不均一な分布は、一部の地域ではカルシウムカーボネート濃度が過剰であり、他の地域では添加剤が蓄積されることになり、その結果、色や光沢が不均一になり、その後押出されるマスターバッチの密度が大きく変動し、製品を加工する際に表面の色の違いや不安定な機械的特性が生じやすくなります。高充填マスターバッチの場合、混合が不均一になると、供給の困難や押出圧力の変動も生じます。
原因分析
1. 合理的でない混合パラメータ:混合速度が低すぎる< 800r/min)では、材料に十分な力が及ばず、均一な分散が困難です。混合時間が短すぎる場合も同様です。< 15分)では、材料の混合が不十分となり、適切な混合順序では添加剤と粉末の間の接触が不十分になります。
2. 材料比が不均衡: カルシウムカーボネートの充填量が過剰に高い(85%以上)と、ベアラー樹脂が粉体を完全にコーティングすることができず、粉体の凝集と分散の難しさが生じます。ベアラー樹脂の投与量が不十分であると、混合物の流動性が悪くなり、混合が困難になります。
3. 高速ミキサ装置の問題:ミキサの刃が激しく摩耗すると、攪拌力が不十分になります。刃の角度が適切でないと、材料の循環が悪くなり、混合の死角が発生します。装置の内壁に材料が蓄積すると、時間通りに清掃されないと、混合効果に影響を与えます。
ソリューション
1. 混合パラメータを最適化する:攪拌速度を1000〜1500r/min、混合時間を20〜30min、混合温度を80〜100℃に調整します(これにより、結合剤の十分な活性化と添加剤の均一な分散が確保されます)。高充填マスターバッチ(炭酸カルシウム75%〜85%)の場合、分散効果を向上させるために、混合時間を30〜40minに適切に延長できます。
2. 比率を合理的に制御する:キャリア樹脂のコーティング能力に従って、炭酸カルシウムの充填量を制御します。フィルムグレードのマスターバッチにおける炭酸カルシウムの重量比は80%を超えないようにし、キャリア樹脂の重量比は13%未満にしないようにします。通常のマスターバッチにおける炭酸カルシウムの充填量は、キャリア樹脂が粉体を完全にコーティングできるように、50%~70%で制御します。
3. Optimize the mixing sequence: Add materials in the order of “calcium carbonate powder → coupling agent (activation) → dispersant → lubricant → carrier resin”. After adding each material, stir for 5-10min before adding the next one to avoid additive accumulation.
4. 機器の保守と調整: ミキサーの刃を定期的にチェックし、ひどく摩耗している場合は適時に交換します。刃の角度を調整し、材料の円滑な循環を確保し、混合の死角を排除します。各混合後、機器の内壁に蓄積された材料を時間通りに清掃し、交差汚染を防ぎます。
(II) 核的問題 2: 混合体の凝集
問題のパフォーマンス
この混合物は大きな凝集体(直径 > 10mm)の粒子がエクストラーダの給入口に入りにくく、または入った後完全に溶融・分散できず、その結果、エクストラクションが困難になり、マスターバッチ内に固い塊ができてしまう。
原因分析
1. 過度に高い混合温度:混合温度がキャリア樹脂の溶融点を超えている(PEキャリア温度など) > 130℃)で、キャリア樹脂があらかじめ溶融し、炭酸カルシウム粉末に付着して凝集体を形成する。
2. 潤滑剤の投与量が不足している:材料と装置の内壁、および材料間の摩擦が過剰であると、材料の付着や凝集が発生します。特に軽いカルシウムカーボネートは、流動性が低いため、凝集しやすくなります。
3. 材料の湿気含量が過度に高い:炭酸カルシウムまたはキャリア樹脂が水分を吸収し、混合プロセス中に水分が材料の接着と凝集を引き起こします。高充填システムでは、粉末の空気含量が高く、空気の排出が不十分であるため、材料の凝集も起こります。
ソリューション
1. 混合温度を制御する:キャリア樹脂の種類に応じて混合温度を制御します。PEキャリアの混合温度は80~100℃、PPキャリアの混合温度は90~110℃で、キャリア樹脂の溶融点を超えないようにします。
2. 潤滑剤の投与量を調整する:適切に潤滑剤の投与量を増やす(2.5%を超えない)。内部および外部の潤滑剤を組み合わせて使用することで、材料摩擦を減らす。軽いカルシウムカーボネートの場合、流動性を向上させ、凝集を減らすために、0.5%のホワイトオイルを追加することができる。
3. 材料の水分含量を低減する: カルシウムカーボネートとキャリア樹脂をあらかじめ乾燥させ、カルシウムカーボネートの水分含量を≤0.3%、キャリア樹脂の水分含量を≤0.2%にする。混合作業中、ミキサーの排気口を開けると、材料中の水分と空気を適時に排出でき、水分による付着を防ぐことができる。高充填粉末の場合、脱ガス機能付きのサイドフィーダーを使用して、粉末中の空気を排出することができる。
4. 団塊処理: 形成された小さな団塊については、混合後、ふるい(80メッシュ)でスクリーニングして団塊を分解します。大きな団塊は粉砕して再混合するか、直接廃棄して、その後の生産に影響を与えないようにします。
(III) 核的問題 3:混合温度が過度に高いまたは低い
問題のパフォーマンス
混合温度が過度に高い場合:キャリア樹脂が先に溶融して凝集し、混合物の流動性が悪くなり、その後の押出が困難となり、添加剤が揮発しやすく、添加効果が低下します。混合温度が過度に低い場合:結合剤が完全に活性化できず、添加剤が不均一に分散し、炭酸カルシウムとキャリア樹脂の相溶性が低く、マスターバッチの分散性能が低下します。
原因分析
1. ミキサの加熱装置の故障:加熱管の損傷または温度制御装置の不調により、温度が過度に高くなるか低くなる。
2. 潮流速度の適切な調整が不十分:回転速度が高すぎると、材料摩擦により過剰な熱が発生し、温度が上昇します。また、回転速度が低すぎると、摩擦熱が不十分となり、必要な温度に達することができません。
3. 環境温度の影響:冬には、環境温度が低すぎてミキサの予熱が不十分であり、設定温度に達することが困難です。また、夏には、環境温度が高すぎて、材料の摩擦熱発生が環境温度に重なり、過剰な温度に達することがあります。
ソリューション
1. 機器の点検と保守: 定期的にミキサーの加熱管と温度制御装置を確認し、機器の正常な運転を確認します。各起動前にミキサーを予め加熱してください(予熱時間10〜15分)。温度が設定値に達した後でのみ材料を投入してください。
2. 搾り速度を調整する: 混合温度に応じて、回転速度をリアルタイムで調整します。温度が高すぎる場合は、回転速度を適切に減らします(例えば、1500r/minから1200r/minに変更します)。温度が低すぎる場合は、回転速度を適切に上げて摩擦熱を増加させます。
3. 環境温度調整: 冬にはミキサーの周りに断熱装置を設置し、熱損失を減らします。夏には工場の換気を強化し、環境温度を下げ、材料の温度が過度に上昇しないようにします。
4. リアルタイム温度監視: 混合プロセス中、温度制御装置をリアルタイムで観察します。温度が設定値 (±5℃) から外れている場合は、回転速度または加熱電力を適切に調整し、混合温度が設定範囲内で安定していることを確認します。
III. 溶融押出リンクにおける一般的な問題と解決策
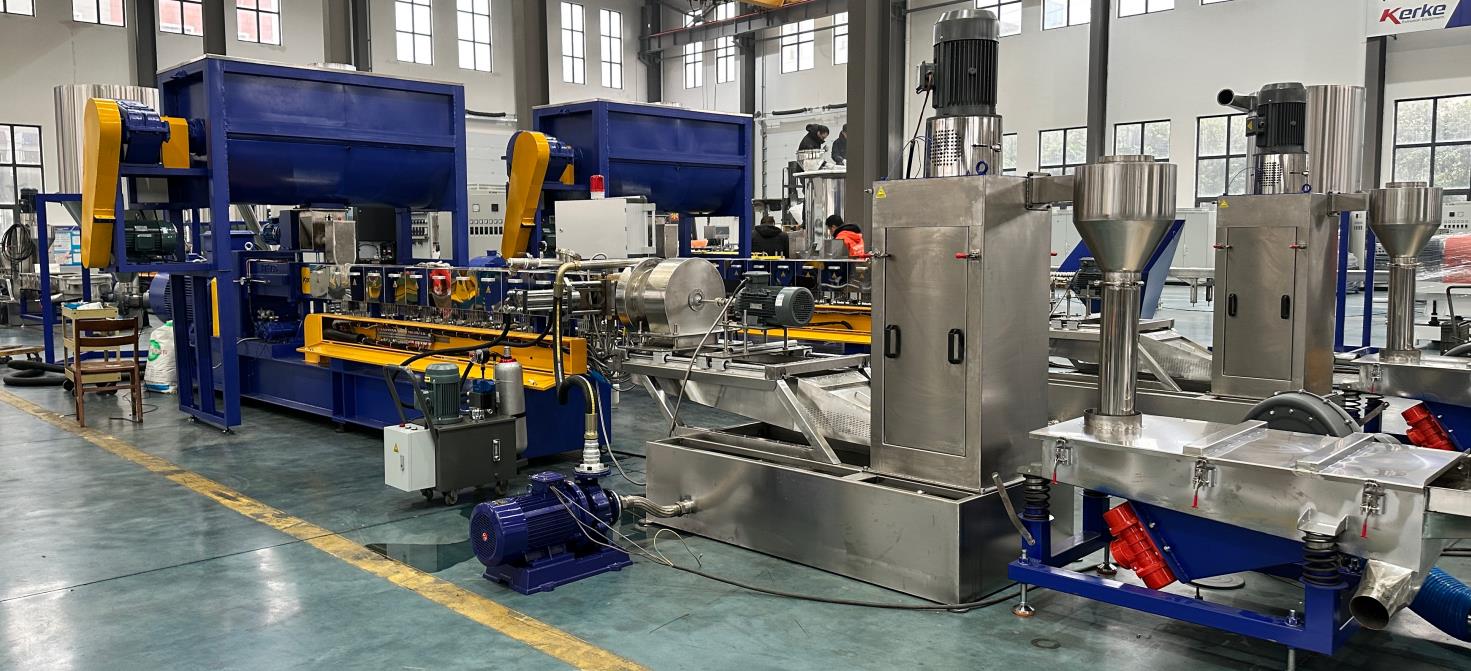
溶融押出は、カルシウムカーボネートフィラー・マスターバッチの製造における中心的なリンクです。中心的な装置はツインスクリュー押出機(好ましくは共同回転式平行ツインスクリュー押出機であり、単一スクリュー押出機よりも優れた性能を有します)。その機能は、混合物を溶融させ、可塑化させ、せん断させ、分散させ、均一な溶融物を形成し、その後それをダイヘッドを通して押出することです。このリンクにおける一般的な問題には、不安定な押出、溶融破裂、過度のスクリューおよびバレル摩耗、ダイヘッドの詰まり、および低い出力などがあります。
(I) 核的問題 1: 不安定な押出
問題のパフォーマンス
エクストラーダの電流が大きく変動します(変動値) > 10A), and the melt flow rate extruded from the die head is uneven, leading to uneven particle size and large density fluctuation of the subsequently granulated particles, and even strand breakage. For high-filling masterbatch, “material overflow” or “no feeding” at the feed inlet may also occur.
原因分析
1. Unstable feeding: Agglomeration and poor fluidity of the mixture lead to uneven feeding at the feed inlet; fluctuation of the feeder rotating speed results in uneven feeding amount; high air content and poor air exhaust of high-filling powder lead to feeding backflow, resulting in “material overflow” or “no feeding”.
2. 理にかなわない押出パラメータ: バレルの各セクションの温度の変動と不安定なねじ回転速度は、不均一な溶融プラスチケ化と圧力の変動を引き起こします。高溶融指数のキャリア樹脂は、押出圧力の変動を引き起こしやすく、押出安定性に影響を与えます。
3. ネジとバレルの摩耗:ネジとバレルの激しい摩耗は、材料の不均一なプラスチケーションとせん断を引き起こし、押出圧力の変動をもたらします。カルシウムカーボネートは硬度が高く、長期間の生産ではネジとバレルが摩耗しやすく、押出不安定性を悪化させます。
4. 不均一な溶融粘度:混合物の不均一な混合と炭酸カルシウムの不完全な分散により、溶融粘度が変動し、押し出しの流れ速度が不均一になります。
ソリューション
1. 安定的な供給: 混合物に凝集や流動性の問題がないことを確認し、供給前にふるいを通してスクリーニングします。供給量を安定させるために、供給装置の回転速度を調整します(変動値 ≤ 5%)。高充填性の粉末では、強制空気排出と押圧のためにCWSのツインスクリュー側面供給装置を使用し、側面供給装置の逆排気溝を使用して粉末内の空気を押し出し、供給の逆流を防ぎます。極めて低いボリューム密度を有する粉末(例えばタルク粉末、超微粒子カルシウムカーボネート)では、特別な強制供給装置を構成します。
2. 押出パラメータを最適化する:キャリア樹脂の種類に応じて、バレルの各セクションの温度を設定します(PEキャリア:供給セクション120~140℃、溶融セクション150~170℃、ヘッドセクション160~180℃、PPキャリア:供給セクション130~150℃、溶融セクション160~180℃、ヘッドセクション170~190℃)。温度変動は±3℃以内に制御され、ねじの回転速度は300~500r/minで制御され、安定しており、頻繁な調整は避けられます。ねじのせん断ブロックの分布を最適化することで、低バックプレッシャー下で安定した輸送を確保し、高融着性キャリア樹脂による圧力変動を緩和します。
3. 機器のメンテナンス:ネジとバレルの摩耗状態を定期的に確認し、ひどく摩耗している場合は適時に交換します。耐摩耗性の高い機器部品を選択します。コア部のバレルはCr26MoV一体型合金スリーブ(硬度HRC60+)を採用し、ねじ部はW6Mo5Cr4V2高速工具鋼を採用しており、コア部品の寿命を通常の二金属バレルの2~3倍に延ばすことができます。ネジとバレル内の材料蓄積を定期的に清掃し、老化した材料蓄積がプラスチケーション効果に与える影響を回避します。
4. 混合物の均一性を向上させる:混合プロセスを最適化し、カルシウムカーボネートと添加剤の均一な分散を確保するとともに、溶融粘度の変動を低減します。高充填マスタバッチでは、二段階の混合方法を採用できます。まずカルシウムカーボネートを分散剤と結合剤で活性化して混合し、次にキャリア樹脂と完全に混合することで、混合物の均一性を向上させます。
(II) 核問題 2: 溶融破裂
問題のパフォーマンス
The melt extruded from the die head has a rough surface, wrinkles, cracks, or “shark skin” defects, leading to uneven surface and color of the masterbatch, seriously affecting the product appearance quality, and easily causing surface defects when processing subsequent products.
原因分析
1. 過度に高い溶融粘度:過度に多いカルシウムカーボネートの充填量と不十分な潤滑剤の投与量により、溶融粘度が過度に高くなり、押出時に溶融物に過度のせん断力が加わり、溶融物が破損する。
2. バレル温度が過度に低い:溶融プラスチケ化が不十分であり、溶融した材料が押し出しに強制されるため、溶融物の表面に欠陥が生じます。
3. 過度に低い金型ヘッド温度または不十分な金型孔の滑らかさ: 過度に低い金型ヘッド温度では、溶融物が出てくる際に急激な冷却を引き起こし、表面の収縮が不均一になります。金型孔に傷や溶融物が蓄積すると、押出時に溶融物に摩擦が生じ、表面が粗くなります。
4. 過度に高いねじ回転速度:せん断速度が速すぎて、溶融物のベアリング範囲を超え、溶融物が破損します。
ソリューション
1. 溶融粘度を低減する:適切にカルシウムカーボネートの充填量を減らす(70%以下)または潤滑剤の投与量を増やす(2.5%以下)で、溶融の流動性を向上させる。低粘度のキャリア樹脂(溶融指数10~20g/10分)を選択して、溶融粘度を低減する。
2. 温度パラメータを最適化する: バレル溶融部とヘッド部の温度を適切に上昇させる(5~10℃上昇)ことで、十分な溶融プラスチケ化を確保します。また、ダイスヘッドの温度をヘッド部の温度よりも5~10℃高く設定することで、溶融物が出る際の急冷を防ぎます。EVA発泡マスターバッチの場合、溶融押出加工エリアの温度は160~180℃で、ダイスヘッドの温度は170~190℃に設定し、十分なプラスチケ化を確保します。
3. ダイスヘッドのメンテナンス:ダイスヘッド内の材料蓄積を定期的に清掃し、材料蓄積の老化や付着を防ぎます。ダイス開口部を磨き、ダイス開口部が滑らかで傷のない状態で、ダイス開口部のサイズが均一であることを確認します。ダイスヘッドが著しく摩耗している場合は、ダイス開口部の部品を適時に交換します。
4. スクリューの回転速度を調整する: スクリューの回転速度を適切に減らす(300〜400r/minにする)ことで、せん断速度を低減し、溶融物に過剰なせん断力が加わらないようにします。同時に、ダイの孔径圧を調整して、溶融物の安定した押出を維持します。
(III) 核となる問題 3:ネジとバレルの摩耗が過剰
問題のパフォーマンス
長期間の生産後、ねじとバレルの間の隙間が広がり、材料のプラスチケーションとせん断効果が低下し、押出効率が低下し、マスターバッチの品質が悪化する(分散の不均一性や密度の変動など)。さらには、材料漏れが発生することもあります。設備のメンテナンスの頻度が増え、生産コストが上昇します。通常の二金属バレルは約半年で交換が必要となり、生産の継続性に影響を与えます。
原因分析
1. カルシウムカーボネートの高硬度: カルシウムカーボネート(モース硬度3〜4)は硬い粉であり、長時間スクリューやバレルに擦りつけると、部品の摩耗を引き起こします。特に高充填マスターバッチ(カルシウムカーボネート含有率75%以上)では、摩耗はより深刻です。
2. 原材料の不純物が過剰: 原材料に金属不純物、沈殿物、その他の硬い粒子が混入すると、ねじやバレルの摩耗が悪化します。
3. 理にかなわない押出パラメータ: バレルの温度が過度に低いと溶融プラスチケ化が不十分となり、硬いカルシウムカーボネートの粒子がねじやバレルとの摩擦を悪化させます。また、ねじの回転速度が過度に高い場合や、摩擦力が過度に大きい場合も摩耗を悪化させます。
4. 機器部品の材質の低さ:ネジやバレルの材質の硬度が不十分(一般の合金鋼など)であり、耐摩耗性が低い。通常の二金属バレルは、薄い合金層(1~2mm)しかなく、摩耗すると廃棄されます。
ソリューション
1. 原料品質の最適化:原料の不純物含量を厳しく管理し、スクリーニングと磁気分離を通じて金属不純物、沈殿物、その他の硬い粒子を除去します。均一な細さと滑らかな表面を有するカルシウムカーボネート粉を選択し、摩擦と摩耗を低減します。
2. 押出パラメータの最適化: バレルの温度を安定させ、プラスチックを十分に溶融させて硬い粒子とねじ、バレル間の摩擦を減らす。ねじの回転速度を適切に制御し、過剰な回転速度(500r/min 以下)を避け、せん断力を減らす。
3. 耐摩耗性の高い装置部品を選択: スクリューは38CrMoAlA合金鋼で、ニトリ化(表面硬度≥HRC65)されており、耐摩耗性が向上しています。バレルはCr26MoV一体型合金スリーブ(厚さ > 通常の二金属バレルの代わりに、10mm、硬度HRC60+のバレルを採用することで、部品の寿命を通常の二金属バレルの2~3倍に延ばすことができます。高充填マスターバッチ生産では、SAT-T三軸スクリュー装置を選択することで、同じエネルギー消費量の下で出力を従来の二軸スクリューより30~50%増加させることができ、同時に摩耗を低減することができます。
4. 設備の保守を強化する:ネジとバレルの間の隙間を定期的に確認し、隙間が大きすぎる場合は適切に調整または交換します。また、毎回生産後に、ネジとバレルを純粋なキャリア樹脂(PE、PPなど)で清掃し、カルシウムカーボネートの微粒子残留物を防ぎ、摩耗を軽減します。また、設備に潤滑油を定期的に注入し、部品摩擦を軽減します。
(IV) Core Problem 4: Die Head Clogging
問題のパフォーマンス
ダイヘッドチャネルが非プラスチケ化物、不純物、または古い材料の蓄積によって塞がれ、その結果、溶融物の押出が不均一になる、糸が破損する、あるいは押出できなくなるなどの問題が発生し、清掃のために停止しなければならず、生産効率に影響が出ます。
原因分析
1. 原料の不純物が過剰: 原料中の金属不純物、沈殿物、プラスチック不純物などが、押出時に溶融液によってダイヘッドに運ばれ、ダイヘッドのチャネルを塞ぐ。
2. 材料の不十分なプラスチケーション:バレル温度が過度に低く、スクリューの回転速度が遅すぎるため、混合物が完全に溶融せず、プラスチケーションされていないキャリア樹脂やカルシウムカーボネートの凝集体がダイヘッドを塞ぐ。
3. 生産中断後に時間通りに清掃されない場合: 生産が中断または停止された場合、ダイヘッド内の溶融物が時間通りに清掉されず、冷却後に固化し、ダイヘッドのチャネルを塞ぐ。
4. 添加剤の揮発残留物: 潤滑油、結合剤、その他の添加剤は高温下で揮発し、長時間清掃されないことでダイヘッド内に残留物が蓄積され、材料の堆積やチャネルの詰まりを引き起こします。
ソリューション
1. 原材料品質を厳しく管理する:原材料の選別と磁気分離を強化し、不純物を除去し、不純物がエクストラーダーに入らないようにします。
2. 充分な材料のプラスチケーションを確保する:バレルの温度とスクリューの回転速度を最適化し、充分な溶融プラスチケーションを確保し、プラスチケーションされていない材料が入らないようにします。また、不均一な混合物が押出機に入ることを禁止し、凝集物がダイヘッドを塞がないようにします。
3. シャットダウン操作の標準化:生産が中断または停止された場合、まず加熱装置をオフにし、5〜10分間スクリューを回し続けてバレルとダイヘッド内のすべての溶融物を押し出し、その後シャットダウンします。シャットダウン後、残留溶融物を除去するためにダイヘッドを高温洗浄剤または純粋なキャリア樹脂で適時に清掃します。
4. Regularly clean the die head: After each day’s production, disassemble the die head, clean the material accumulation and residual additives in the die head channel with a copper brush (to avoid scratching the die orifice); conduct a thorough cleaning once a week to remove aged material accumulation in the die head.
IV. 粒化リンクにおける一般的な問題と解決策
グラニュレーションリンクは、エクストラーダのダイヘッドから押し出された溶融物を冷却、切断、乾燥することで、均一な粒状マスターバッチを作ります。一般的な問題には、粒子のサイズの不均一性、粒子の付着、粒子表面の粗さ、および不完全な乾燥などがあります。
(I) 核的問題1:不均一な粒子サイズ
問題のパフォーマンス
マスターバッチ粒子の直径と長さは大きく変動します(偏差) > 0.5mm)であり、一部の粒子は大きすぎたり小さすぎたり長い帯状形状であるため、マスターバッチの流動性とその後の加工性に影響を与え、包装時に層状化しやすくなります。
原因分析
1. 不安定な押出:不均一な溶融流量と圧力変動により、ダイヘッドから押出される溶融糸の厚さが不均一となり、グラнула化後に粒子サイズが不均一になります。
2. 理想的でない粒化パラメータ:カッターの回転速度が溶融押出速度に合致していない(カッターの回転速度が速すぎると粒子が短くなり、遅すぎると粒子が長くなる)、カッターの隙間が大きすぎると、粒化時に溶融糸が変形し、粒子サイズが不均一になる。
3. 不均一な冷却:溶融ストランドの冷却速度が一貫していないため、一部の溶融ストランドは完全に冷却される前に切断され、変形しやすく、その結果粒度が不均一になります。
4. 金型ヘッドチャネルのサイズの不均一性: 金型ヘッドチャネルの直径の過度に大きな偏差は、押し出し溶融糸の厚さの不均一性を引き起こし、顆粒化後に粒子サイズの不均一性をもたらします。
ソリューション
1. 安定した押出: 押出パラメータを最適化し、安定した溶融流量と圧力、および押出溶融糸の均一な厚さを確保します。
2. 粒化パラメータを最適化する:溶融押出速度に応じてカッターの回転速度を調整し、カッターの回転速度が押出速度と一致するようにします(溶融押出速度は10~15m/min、カッターの回転速度は500~800r/minなど)。また、カッターの隙間を0.1~0.3mmに調整し、隙間が大きすぎることによる粒子の変形を防ぎます。
3. 統一冷却: 冷却水タンクの水温(20〜30℃で制御)と安定した水流速度を確保し、溶融ストランドが水タンクに入った後も均一に冷却されるようにします。高生産量のシナリオでは、> 300kg/h、エクストラーダ直径≥Φ72mm)、空冷のダイフェイスホットカットの代わりにコンベヤーベルト冷却を採用し、冷却不足による粒子の変形を防ぎます。
4. ダイスヘッドの保持: 定期的にダイスヘッドのチャネルのサイズを確認し、サイズの偏差が大きいチャネルのダイスヘッドを修復または交換し、均一なダイスヘッドチャネルサイズ(偏差≤0.1mm)を確保します。
(II) 核的問題 2: 粒子の付着
問題のパフォーマンス
グラнули化されたマスターバッチの粒子は互いに接着して大きな塊を形成し、これらは分散しにくく、包装やその後の加工および使用に影響を与えます。深刻な場合には、接着したマスターバッチを手動で粉砕する必要があり、生産コストが上昇します。
原因分析
1. 不完全な冷却:溶融した糸が完全に冷却される前に、顆粒化リンクに入ります(温度が低すぎる)。 > 40℃)であり、顆粒化後に粒子温度が高すぎるため相互接着が生じる、または冷却水タンクの水温が過高である。> 35℃)では、冷却効果が悪くなり、接着性も低下します。
2. 過剰な潤滑剤の投与量:過剰な潤滑剤の投与量は2.5%を超え、マスターバッチの表面が粘着性を持ち、相互接着しやすくなります。特に低分子量の潤滑剤は粒子表面に移動しやすく、接着を悪化させます。
3. 不十分な乾燥: 顆粒状マスターバッチが十分に乾燥されず、表面に残留する水分が粒子の接着を引き起こします。乾燥温度が過低で乾燥時間が不十分であると、水分が完全に除去されず、また接着を引き起こします。
4. 過度に高い粒子温度: 粉末状マスターバッチは室温に冷却される前に包装されますが、粒子の残熱により表面が柔らかくなり、相互接着が生じます。
ソリューション
1. 冷却を強化する:冷却水タンクの水温を低下させる(20~30℃で制御)、水タンク内の溶融ストランドの冷却時間を延長する(≥10秒)、溶融ストランドが完全に冷却されるようにする(温度≤35℃)ことを確認する。粘着性の高いマスターバッチの場合、冷却水タンクに少量の粘着防止剤(タルク粉など、用量≤0.5%)を添加し、粘着性を低減することができる。
2. 潤滑剤の投与量を調整する:潤滑剤の投与量を0.5%~2%に制御し、過剰投与を防ぎます。高分子量の潤滑剤(PEワックス、PPワックスなど)を選択し、潤滑剤の移動を減らし、粘着性の粒子表面を回避します。
3. 適切な乾燥: すぐに顆粒状マスターバッチを乾燥機に送り、乾燥温度を80〜100℃、乾燥時間を10〜15分に制御し、マスターバッチの水分含量を0.2%以下に保ちます。乾燥したマスターバッチを包装前に室温に冷却します。
4. パッケージングの最適化: 通気性の良いパッケージング材料を使用し、パッケージング中のマスターバッチ温度を≤30℃に制御することで、パッケージング後に粒子の残留熱が蓄積され、接着性を生じることを防ぎます。また、パッケージング中に少量の乾燥剤を添加することで、マスターバッチの水分吸収と接着性を抑えます。
(III) 核的問題 3: 不完全な乾燥
問題のパフォーマンス
マスターバッチの表面は湿っているため凝集し、水分含量が0.3%を超え、包装後にカビや凝集が生じやすくなります。その後の加工中に、気泡や表面の欠陥が生じやすく、マスターバッチとマトリクス樹脂の相性に影響を与えます。
原因分析
1. 理にかなわない乾燥条件:乾燥温度が過度に低い< 80℃) および乾燥時間が短すぎる< 10分)では、マスターバッチ表面の水分を完全に除去することは不可能であり、乾燥機の空気量が不十分で熱風の循環が不十分であるため、乾燥効果が低下します。
2. 冷却後の水分吸収:乾燥したマスターバッチは室温に冷却される前に空気に接触し、空気中の水分がマスターバッチに吸着され、表面が湿ります。
3. ドライヤー装置の問題:ドライヤーの加熱管の損傷や熱風循環システムの不調により、乾燥温度が不均一になり、空気量が不足します。ドライヤー内部に物質が蓄積すると、乾燥効果が低下します。
ソリューション
1. 乾燥パラメータを最適化する:乾燥温度を80~100℃、乾燥時間を10~15分に調整し、マスターバッチの水分含量に応じて調整します(水分含量が高い場合は、乾燥時間を適切に延長します)。ドライヤーの空気量を調整して、滑らかな熱風の循環とマスターバッチと熱風の完全な接触を確保します。
2. 冷却後の水分吸収を避ける: 乾燥したマスターバッチを最初に乾燥機で室温(≤30℃)に冷却し、その後乾燥機から排出します。排出後はすぐに密封して梱包し、湿気の空気と接触しないようにします。
3. ドライヤーの保守: ドライヤーの加熱管と熱風循環システムを定期的にチェックし、機器の正常な運転を確保します。また、各生産後にドライヤー内の材料の蓄積を清掃し、乾燥効果に影響を与えないようにします。ドライヤー内の乾燥剤(ある場合)を定期的に交換して、乾燥能力を向上させます。
V. 完成品の後処理と保管における一般的な問題と解決策
完成品の後処理と保管リンクでは、主にマスターバッチのスクリーニング、包装、および保管が行われます。一般的な問題には、完成品に過剰な不純物が含まれていること、包装が破損していること、および保管中の凝集などがあり、これらはマスターバッチの最終品質と使用効果に直接影響を与えます。
(I) 核的問題1:製品の不純物が過剰である
問題のパフォーマンス
完成したマスターバッチに硬い塊、金属不純物、プラスチック不純物などが混入すると、その後の製品の加工時に表面に黒い斑点や欠陥が生じ、加工機器が摩耗することもあります。
原因分析
1. 顆粒化リンクでのスクリーニングなし:顆粒化マスターバッチはスクリーニングされず、未切断の長いストリップ、付着したブロック、およびその他の不純物が混入されます。
2. 包装リンク汚染:包装材料(織物バッグなど)自体に不純物が含まれているか、包装環境が清潔でないために、ほこりや不純物が混入している。
3. 機器内の残留不純物: ドライヤーや輸送機器内の材料蓄積と不純物が、完成したマスターバッチに混入します。
ソリューション
1. 完成品のスクリーニング:粉砕・乾燥したマスターバッチを振動スクリーン(スクリーンメッシュ:80~100目)でスクリーニングし、硬い塊、長いストリップ、付着したブロック、その他の不純物を除去します。その後、マグネット分離装置で再度スクリーニングし、金属不純物を除去します。
2. 包装リンクを標準化する:清潔で不純物を含まない包装材料(食品グレードの編み込みバッグなど)を選択し、包装前に包装材料の清潔度を確認します。包装環境を清潔に保ち、埃や不純物の混入を防ぎます。包装中は作業者が清潔な手袋とマスクを着用し、人為的な汚染を防ぎます。
3. 機器の清掃:各生産後、乾燥機、輸送設備、スクリーニング設備内の残留マスターバッチと不純物を徹底的に清掉し、クロスカントリミネーションを防ぎます。
(Ⅱ) 核的問題 2: ストレージの集積
問題のパフォーマンス
完成したマスターバッチを一定期間保管すると、互いに接着して大きな塊を形成し、分散しにくくなり、その後の加工や使用に影響を与えます。重度の場合、凝集したマスターバッチを正常に供給できず、加工が中断します。
原因分析
1. 過度に高いマスターバッチの水分含量:乾燥不完全、マスターバッチの水分含量 > 0.3%であり、保管中に水分吸収と凝集が生じる。
2. 湿気の多い保管環境: 保管倉庫の湿度 > 60%の場合、マスターバッチは水分を吸収し、表面が柔らかくなり接着し、凝集体を形成します。
3. 過度に高い積み重ね高さ:マスターバッチの積み重ね高さが2.5メートルを超え、下部のマスターバッチが圧縮され、相互接着と凝集を引き起こします。
4. パッケージングの密閉性が不十分: パッケージング材料がしっかりと密閉されておらず、空気中の水分が包装物に入り込み、マスターバッチの水分吸収と凝集を引き起こします。
ソリューション
1. マスターバッチの乾燥を確実に行う:完成したマスターバッチの水分含量を厳しく管理し、不完全に乾燥したマスターバッチの倉庫保管および保存を禁止する。
2. ストレージ環境を最適化する:マスターバッチを乾燥した、通気の良い、涼しい倉庫に保管し、環境の湿度を≤50%、温度を15〜30℃に制御し、直射日光や雨を避けます。
3. スタッキングの標準化:マスターバッチのスタッキング高さは2メートルを超えないものとし、底部でのマスターバッチの押し出しを防ぐために、スタッキングにはパレットを使用する。また、異なるバッチや仕様のマスターバッチは混同や押し出しを防ぐために別々にスタッキングする。
4. 密封パッケージング:良好な密封性能を備えたパッケージング材料を使用し、パッケージング後に適切に密封することで、空気中の水分が入り込まないようにします。長期間保存するマスターバッチの場合、少量の乾燥剤をパッケージに加えて、水分の吸収をさらに防ぐことができます。
VI. 概要
カルシウムカーボネートフィラーマスターバッチの生産プロセスにおいて、さまざまな問題の発生は主に4つの要因に関連しています。すなわち、原料の特性、設備のパラメータ、プロセス制御、環境条件です。各リンクにおける問題は相互に関連しています(原料の混合が不均一であると、押出が不安定になり、顆粒の処理が不均一になるなど)。安定した生産と製品品質の向上を実現するには、原料の品質をソースから管理し、各リンクのプロセスパラメータを最適化し、設備の保守管理を強化し、製品の後処理と保管プロセスを標準化する必要があります。
実際の生産において、自社の生産規模、設備状況、製品用途(フィルムグレード、インジェクショングレードなど)に応じて、工程パラメータと原材料比を調整する必要があります。また、完璧な品質検査と設備保守システムを確立し、生産プロセスにおけるさまざまな問題を適時に発見して解決する必要があります。同時に、産業技術の向上に留意し、高効率の耐摩耗性設備、高品質の添加剤、および適切な粉体仕様を選択することで、生産障害の発生率を効果的に低減し、製品の競争力を向上させることができます。高充填量、フィルムグレード、およびその他の高級マスターバッチの場合、二段階混合と高効率分散技術を採用することで、マスターバッチの分散均一性と加工性能をさらに向上させ、下流製品のより高い品質要件を満たすことができます。







