

Como um dos materiais de enchimento inorgânico mais utilizados na processamento de plásticos, o masterbatch de enchimento de carbonato de cálcio é amplamente utilizado na produção de diversos produtos plásticos, como polietileno e polipropileno, devido às suas vantagens de baixo custo e significativo efeito de modificação. Ele pode reduzir efetivamente os custos de matérias-primas e melhorar a rigidez e a resistência ao calor dos produtos. No entanto, seu processo de produção envolve vários links, como a pré-tratamento da matéria-prima, a mistura, a extrusão de fusão e a granulação. Afetado por vários fatores, como as propriedades da matéria-prima, os parâmetros do equipamento e o controle do processo, é provável que ocorram vários problemas de qualidade e eficiência de produção. Combinando a experiência prática de produção, este artigo analisa sistematicamente os problemas fundamentais e propõe soluções específicas para ajudar as empresas a alcançar uma produção estável e melhorar a qualidade dos produtos.
I. Problemas comuns e soluções no tratamento prévio da matéria-prima
A pré-tratamento da matéria-prima é a base para garantir a qualidade do masterbatch de enchimento de carbonato de cálcio. As matérias-primas principais incluem pó de carbonato de cálcio (de grau pesado, leve ou nano), resina portadora (PE, PP, etc.) e aditivos (agentes de ligação, dispersantes, lubrificantes, etc.). Os problemas nesta ligação estão principalmente concentrados em três categorias: aglomeração de carbonato de cálcio, incompatibilidade inadequada de aditivos e impurezas excessivas na matéria-prima.
(I) Problema principal 1: aglomeração de pó de carbonato de cálcio
Problema de desempenho
Devido à sua forte polaridade superficial e grande área específica, o pó de carbonato de cálcio (especialmente o carbonato de cálcio claro e o nano-carbonato de cálcio) é propenso a absorver umidade e aglomerar-se, formando partículas aglomeradas duras com grandes dimensões. Se o pré-tratamento não é rigoroso, é difícil dispersá-las nos processos subsequentes de mistura e extrusão, resultando em grumos duros no interior do masterbatch, e facilmente causando defeitos de superfície e diminuição das propriedades mecânicas ao processar os produtos. No caso do masterbatch para filmes, as partículas aglomeradas também podem causar acidentes de qualidade, como a quebra do filme e a baixa transmissão de luz, especialmente quando o tamanho das partículas aglomeradas excede o espessamento do filme (geralmente inferior a 10μm), o impacto é mais significativo.
Análise da causa
1. Propriedades intrínsecas do pó de carbonato de cálcio: O carbonato de cálcio leve e o carbonato de cálcio nano têm alto teor de hidroxilo na superfície e fortes forças intermoleculares, o que os predispõe à aglomeração; se a finura de moagem do carbonato de cálcio pesado é insuficiente (por exemplo, inferior a 800 mesh) ou se impurezas são misturadas durante o processo de moagem, também pode ocorrer aglomeração local.
2. Ambiente de armazenamento inadequado: o pó de carbonato de cálcio é altamente higroscópico. Se a umidade do ambiente de armazenamento ultrapassar 60%, o pó tende a absorver umidade e aglomerar-se, agravando o fenômeno de aglomeração.
3. Falta de ativação eficaz da superfície: Falha na modificação da superfície do carbonato de cálcio com agentes de acoplamento ou dispersantes, a hidrofilidade da superfície do pó não é convertida em lipofilia, o que resulta em uma má compatibilidade com a resina portadora e em uma fácil reaglomeração durante o processo de mistura. Além disso, se o carbonato de cálcio tiver sido tratado com ácido esteárico, o tratamento subsequente com agentes de acoplamento de titanato reduzirá o efeito de acoplamento e também pode levar a problemas de aglomeração.
Soluções
1. Otimize as condições de armazenamento: Armazenar o pó de carbonato de cálcio em um armazém seco e ventilado, controlar a umidade ambiental ≤ 50% e a altura de empilhamento do pó não deve exceder 2 metros para evitar extrusão e aglomeração; selar o pó aberto a tempo para evitar a absorção de umidade.
2. Pré-tratamento do pó: Para pó fortemente aglomerado, primeiro utilize um misturador de alta velocidade para dispersão prévia a uma velocidade de rotação de 800-1200 r/min durante 5-10 min para quebrar os aglomerados superficiais soltos. Se o pó é fortemente absorvente de umidade, pode ser adicionado 0,5% a 1% de desidratante (como cloreto de cálcio anidro) durante a dispersão prévia, ou seco em forno a 80-100°C durante 2-3 h para remover a umidade.
3. Tratamento de ativação da superfície: Selecione um agente de ligação adequado de acordo com o tipo de carbonato de cálcio. Preferencialmente, utilize o agente de ligação alumínio (em forma de pó, a dosagem é de cerca de 1% do pó), que apresenta um efeito excelente e não tem cheiro peculiar; se for necessário melhorar a compatibilidade, pode ser utilizado em combinação com o agente de ligação titanato, mas deve ser prestada atenção para evitar conflitos com o pó tratado com ácido esteárico. Durante o tratamento de ativação, dilua o agente de ligação (diluído 1:1 com etanol absoluto), pulverize-o uniformemente no pó de carbonato de cálcio em agitação rápida, controle a temperatura de agitação a 80-100 °C durante 10-15 minutos, assegure que o agente de ligação cobre uniformemente a superfície do pó e converte sua polaridade. Para o carbonato de cálcio com alto valor de absorção de óleo (como o valor de absorção de óleo aumentado de 40 ml/100 mg para 50 ml/100 mg), a dosagem do agente de ligação deve ser aumentada em 30% para garantir o efeito de ativação.
4. Selecção razoável das especificações do pó: para a mistura mestre de qualidade para filmes, é preferível o carbonato de cálcio pesado de malha 1250, cuja dimensão máxima das partículas não exceda 10μm, o que pode equilibrar o desempenho, o custo e a dificuldade de processamento; para a mistura mestre de produtos plásticos comuns, pode-se selecionar o carbonato de cálcio pesado de malha 800-1000 para reduzir o custo de produção e reduzir o risco de aglomeração. O carbonato de cálcio nano precisa ser combinado com dispersantes de alta eficiência, e sua dosagem não deve ser muito alta (não mais de 30% da massa total) para evitar agravar a aglomeração.
(II) Problema principal 2: incompatibilidade inadequada de aditivos
Problema de desempenho
Uma seleção ou dosagem inadequada de aditivos (agentes de ligação, dispersantes, lubrificantes, etc.) pode levar a problemas como dispersão desigual do masterbatch, baixa fluidez do material fundido, superfície irregular e diminuição do desempenho de processamento subsequente. Por exemplo, um excesso de lubrificante pode causar deslizamento dos parafusos, redução da produção e também afetar a impressibilidade e o desempenho de selagem por calor dos produtos em película; um nível insuficiente de lubrificante pode causar fricção excessiva entre os materiais e os equipamentos, o que dificulta a extrusão e causa riscos na superfície do masterbatch.
Análise da causa
1. Desacordo entre o tipo de aditivo e a resina transportadora: diferentes resinas transportadoras correspondem a diferentes tipos de aditivos. Por exemplo, as resinas baseadas em PE necessitam de utilizar cera de PE ou cera de PP, as resinas baseadas em PP preferem cera de PP e as resinas de polaridade média (como PS, ABS) necessitam de utilizar cera de polietileno oxidada. A escolha do tipo errado pode levar ao fracasso do aditivo.
2. Dosagem de aditivos desequilibrada: uma dosagem insuficiente de agente de acoplamento resulta em uma insuficiente ativação do carbonato de cálcio; uma dosagem excessiva resulta em um masterbatch aderente e em uma diminuição das propriedades mecânicas. Uma dosagem insuficiente de dispersante causa uma dispersão desigual do pó; uma dosagem excessiva afeta a compatibilidade entre o masterbatch e a resina matriz. Uma correspondência inadequada dos lubrificantes internos e externos levará a dificuldades de processamento ou a defeitos na superfície dos produtos.
3. Qualidade de aditivos inadequada: O uso de agentes de acoplamento de baixa qualidade (como pureza insuficiente) resulta em um efeito de ativação deficiente; a cera dispersante com baixo peso molecular (menos de 3000) e ponto de fusão inferior a 110 °C levará a um efeito de dispersão deficiente, e é fácil que se evapore na cabeça da máquina, produzindo fumaça.
Soluções
1. Combine os aditivos com a resina portadora de forma precisa: para o masterbatch portador de PE, utilize a cera de PE (peso molecular de cerca de 5000, ponto de fusão de 110-120 °C) como dispersante, estearato de zinco como lubrificante interno e parafina como lubrificante externo; para o masterbatch portador de PP, utilize a cera de PP como dispersante e EBS como lubrificante. Para resinas polares (como PC, PET), utilize a cera de EVA como dispersante.
2. Controle o interval de dosagem dos aditivos (baseado na massa total): agente de ligação 0,8% a 1,5% (aproximadamente 1% da dosagem em pó), dispersante 1% a 3%, lubrificante 0,5% a 2% (a relação entre o lubrificante interno e externo é de aproximadamente 1:1,5). A dosagem de lubrificante para carbonato de cálcio pesado pode ser adequadamente reduzida, enquanto para carbonato de cálcio leve, devido ao seu alto valor de absorção de óleo e à baixa fluidez, a dosagem de lubrificantes interno e externo precisa ser aumentada. Se for necessário melhorar a brilho da superfície da mistura-prima, pode ser adicionado 1 parte de óleo branco ou 1 a 2 partes de parafina.
3. Selecione aditivos de alta qualidade: escolha agentes de acoplamento de aluminato ou titanato com pureza ≥ 98%; selecione cera dispersante com peso molecular de cerca de 5000 e ponto de fusão de 110-120 °C, e evite produtos de qualidade inferior misturados com parafina de baixo peso molecular.
4. Otimizar a sequência de adição de aditivos: No agitador de alta velocidade, primeiro adicione o pó de carbonato de cálcio, mexa e pré-aqueça a 80 °C em alta velocidade, adicione o agente de acoplamento para a ativação durante 10-15 minutos, em seguida, adicione o dispersante e o lubrificante e, por último, adicione a resina de transporte para garantir uma dispersão uniforme dos aditivos e evitar concentrações locais excessivas.
(III) Problema principal 3: Impurezas excessivas na matéria-prima
Problema de desempenho
A mistura de impurezas metálicas (como filigras de ferro), sedimentos, impurezas plásticas, etc., nas matérias-primas, resulta em manchas pretas e grumos duros na superfície do masterbatch, desgasta os equipamentos (como parafusos e tambores) durante a extrusão e até obstrui a cabeça da matriz, afetando a continuidade da produção e a qualidade do produto.
Análise da causa
1. Sedimentos e impurezas metálicas são misturados durante a produção de pó de carbonato de cálcio sem filtração e purificação.
2. Impurezas e fragmentos metálicos são misturados na resina de transporte reciclada.
3. Durante o armazenamento e transporte de matérias-primas, fragmentos de ferro são gerados devido à fricção com equipamentos metálicos ou à mistura de impurezas do ambiente.
Soluções
1. Triagem da matéria-prima: Antes do armazenamento, separe o pó de carbonato de cálcio com uma peneira vibratória (malha da peneira de 120 a 150) para remover as impurezas de grande partícula; use um separador magnético para remover as impurezas metálicas da resina de transporte (especialmente os materiais reciclados), e depois separe para remover as impurezas plásticas.
2. Proteção do equipamento: Instale dispositivos de separação magnética na tubulação de transporte da matéria-prima e na entrada de alimentação do misturador de alta velocidade para adsorver as impurezas metálicas; limpe regularmente os tanques de armazenamento e os equipamentos de transporte para evitar a acumulação de impurezas.
3. Fortalecer a inspeção da matéria-prima: Estabelecer um sistema de inspeção de armazenamento de matéria-prima, realizar inspeções aleatórias em cada lote de matérias-primas e proibir o armazenamento e o uso de matérias-primas com conteúdo de impurezas excessivo (> 0.1%).
II. Problemas comuns e soluções na ligação de mistura
A ligação de mistura é o processo de misturar uniformemente o carbonato de cálcio pré-tratado, a resina de transporte e os aditivos para formar uma mistura uniforme. O equipamento principal é um misturador de alta velocidade. Os problemas comuns incluem mistura desigual, aglomeração da mistura e temperatura de mistura excessivamente alta ou baixa.
(I) Problema principal 1: Mistura desigual
Problema de desempenho
A distribuição desigual do carbonato de cálcio, da resina de transporte e dos aditivos na mistura, com concentração excessiva de carbonato de cálcio em algumas áreas e acumulação de aditivos em outras áreas, leva a uma distribuição desigual de cor e brilho, grande flutuação de densidade do masterbatch posteriormente extrudado, e fácil ocorrência de diferença de cor na superfície e propriedades mecânicas instáveis ao processar produtos. Para o masterbatch de alta capacidade, a mistura desigual também levará a dificuldades de alimentação e flutuação da pressão de extrusão.
Análise da causa
1. Parâmetros de mistura irracionais: uma velocidade de agitação muito baixa (< 800r/min) resulta em força insuficiente sobre os materiais e dificuldade de dispersão uniforme; um tempo de mistura muito curto (< 15min) resulta em mistura insuficiente dos materiais; uma sequência de mistura inadequada leva à falta de contato entre os aditivos e o pó.
2. Desbalance da relação de materiais: uma quantidade excessivamente elevada de carbonato de cálcio (por exemplo, superior a 85%) torna impossível que a resina transportadora cubra completamente o pó, o que leva à aglomeração do pó e à dificuldade de dispersão; uma dosagem insuficiente de resina transportadora resulta em baixa fluidez da mistura e maior dificuldade de mistura.
3. Problemas com o equipamento de misturador de alta velocidade: o desgaste severo das lâminas do misturador resulta em uma força de agitação insuficiente; um ângulo de lâmina irracional resulta em uma má circulação do material e ângulos mortos de mistura; a acumulação de material na parede interna do equipamento, se não for limpo a tempo, afeta o efeito de mistura.
Soluções
1. Otimizar os parâmetros de mistura: controle a velocidade de agitação a 1000-1500 r/min, o tempo de mistura a 20-30 min e a temperatura de mistura a 80-100 °C (para garantir a adequada ativação dos agentes de ligação e a dispersão uniforme dos aditivos). Para masterbatch de alta carga (carbonato de cálcio 75%-85%), o tempo de mistura pode ser adequadamente prolongado para 30-40 min, para melhorar o efeito de dispersão.
2. Controle razoavelmente a proporção: De acordo com a capacidade de revestimento da resina portadora, controle a quantidade de enchimento de carbonato de cálcio. A proporção em peso de carbonato de cálcio na mistura mestre de qualidade de filme não deve exceder 80%, e a proporção em peso da resina portadora não deve ser inferior a 13%; a quantidade de enchimento de carbonato de cálcio na mistura mestre comum é controlada entre 50% e 70% para garantir que a resina portadora possa revestir completamente o pó.
3. Optimize the mixing sequence: Add materials in the order of “calcium carbonate powder → coupling agent (activation) → dispersant → lubricant → carrier resin”. After adding each material, stir for 5-10min before adding the next one to avoid additive accumulation.
4. Manutenção e ajuste do equipamento: Verifique regularmente as lâminas do misturador e substitua-as a tempo se estiverem severamente desgastadas; ajuste o ângulo das lâminas para garantir uma circulação suave do material e eliminar os ângulos mortos de mistura; limpe a acumulação de material na parede interna do equipamento a tempo, após cada mistura, para evitar contaminação cruzada.
(II) Problema principal 2: aglomeração da mistura
Problema de desempenho
A mistura forma aglomerados grandes (diâmetro > 10 mm), que são difíceis de entrar na entrada de alimentação do extrusor ou não podem ser completamente derretidos e dispersos após a entrada, o que leva a uma extrusão difícil e a formação de grumos duros no masterbatch.
Análise da causa
1. Temperatura de mistura excessivamente alta: A temperatura de mistura excede o ponto de fusão da resina portadora (por exemplo, temperatura da resina portadora PE) > 130 °C), a resina transportadora funde-se previamente e adere ao pó de carbonato de cálcio, formando aglomerados.
2. Dosagem insuficiente de lubrificante: A fricção excessiva entre os materiais e a parede interna do equipamento, bem como entre os materiais, leva à adesão e aglomeração dos materiais; especialmente o carbonato de cálcio leve, devido à sua baixa fluidez, é mais propenso à aglomeração.
3. Conteúdo de umidade do material excessivamente alto: o carbonato de cálcio ou a resina transportadora absorvem umidade, e a umidade causa adesão e aglomeração do material durante o processo de mistura; nos sistemas de enchimento elevado, o pó tem um alto teor de ar e uma má evacuação de ar, o que também leva à aglomeração do material.
Soluções
1. Controle a temperatura de mistura: Controle a temperatura de mistura de acordo com o tipo de resina portadora. A temperatura de mistura da resina portadora de PE é de 80-100 ℃, e da resina portadora de PP é de 90-110 ℃, evitando ultrapassar o ponto de fusão da resina portadora.
2. Ajuste a dosagem do lubrificante: Aumente adequadamente a dosagem do lubrificante (não mais do que 2,5%), preferencialmente utilize lubrificantes internos e externos em combinação para reduzir a fricção do material; para carbonato de cálcio leve, pode ser adicionado 0,5% de óleo branco para melhorar a fluidez e reduzir a aglomeração.
3. Reduza o teor de umidade do material: Secar o carbonato de cálcio e a resina portadora antecipadamente para garantir que o teor de umidade do carbonato de cálcio seja ≤ 0,3% e o teor de umidade da resina portadora seja ≤ 0,2%; durante o processo de mistura, a porta de escape do agitador pode ser aberta para eliminar a umidade e o ar nos materiais, para evitar a adesão causada pela umidade. Para pó de alta densidade, pode ser utilizado um alimentador lateral com função de degaseificação para eliminar o ar no pó.
4. Tratamento de aglomeração: Para os aglomerados pequenos que já foram formados, peneire-os com uma peneira (80 mesh) após a mistura para quebrar os aglomerados; os aglomerados grandes podem ser triturados e misturados novamente, ou descartados diretamente para evitar afetar a produção subsequente.
(III) Problema principal 3: Temperatura de mistura excessivamente alta ou baixa
Problema de desempenho
Temperatura de mistura excessivamente alta: A resina portadora derrete e forma aglomerados antecipadamente, a mistura tem baixa fluidez, o que torna difícil a extrusão subsequente e os aditivos são facilmente volatilizados, reduzindo o efeito dos aditivos; temperatura de mistura excessivamente baixa: O agente de ligação não pode ser totalmente ativado, os aditivos são dispersos de forma desigual, a compatibilidade entre o carbonato de cálcio e a resina portadora é pobre e o desempenho de dispersão do masterbatch é pobre.
Análise da causa
1. Falha do dispositivo de aquecimento do agitador: Danos ao tubo de aquecimento ou mal funcionamento do controlador de temperatura resultam em temperatura excessivamente alta ou baixa;
2. Ajuste inadequado da velocidade de agitação: Velocidade de rotação muito alta resulta em excessiva geração de calor devido à fricção do material, resultando em aumento da temperatura; velocidade de rotação muito baixa resulta em insuficiente geração de calor friccional, tornando impossível atingir a temperatura desejada;
3. Influência da temperatura ambiente: No inverno, a temperatura ambiente é muito baixa, o pré-aquecimento do agitador é insuficiente e é difícil atingir a temperatura definida; no verão, a temperatura ambiente é muito alta e a geração de calor friccional dos materiais se sobrepõe à temperatura ambiente, resultando em temperatura excessiva.
Soluções
1. Inspeção e manutenção do equipamento: Verifique regularmente o tubo de aquecimento e o controlador de temperatura do agitador para garantir o funcionamento normal do equipamento; pré-aqueça o agitador antecipadamente (tempo de pré-aquecimento 10-15min) antes de cada inicialização e adicione apenas os materiais quando a temperatura atingir o valor definido.
2. Ajuste a velocidade de agitação: Ajuste a velocidade de rotação em tempo real de acordo com a temperatura de mistura. Quando a temperatura é muito alta, reduza adequadamente a velocidade de rotação (por exemplo, de 1500r/min para 1200r/min); quando a temperatura é muito baixa, aumente adequadamente a velocidade de rotação para aumentar a geração de calor friccional.
3. Regulação da temperatura ambiente: instale dispositivos de isolamento térmico ao redor do misturador no inverno para reduzir a perda de calor; fortaleça a ventilação da oficina no verão para reduzir a temperatura ambiente e evitar que a temperatura do material seja excessiva.
4. Monitorização em tempo real da temperatura: Durante o processo de mistura, observe o instrumento de controle de temperatura em tempo real. Se a temperatura se desviar do valor definido (±5℃), ajuste a velocidade de rotação ou a potência de aquecimento a tempo para garantir que a temperatura de mistura esteja estável dentro do intervalo definido.
III. Problemas comuns e soluções na ligação de extrusão de fusão
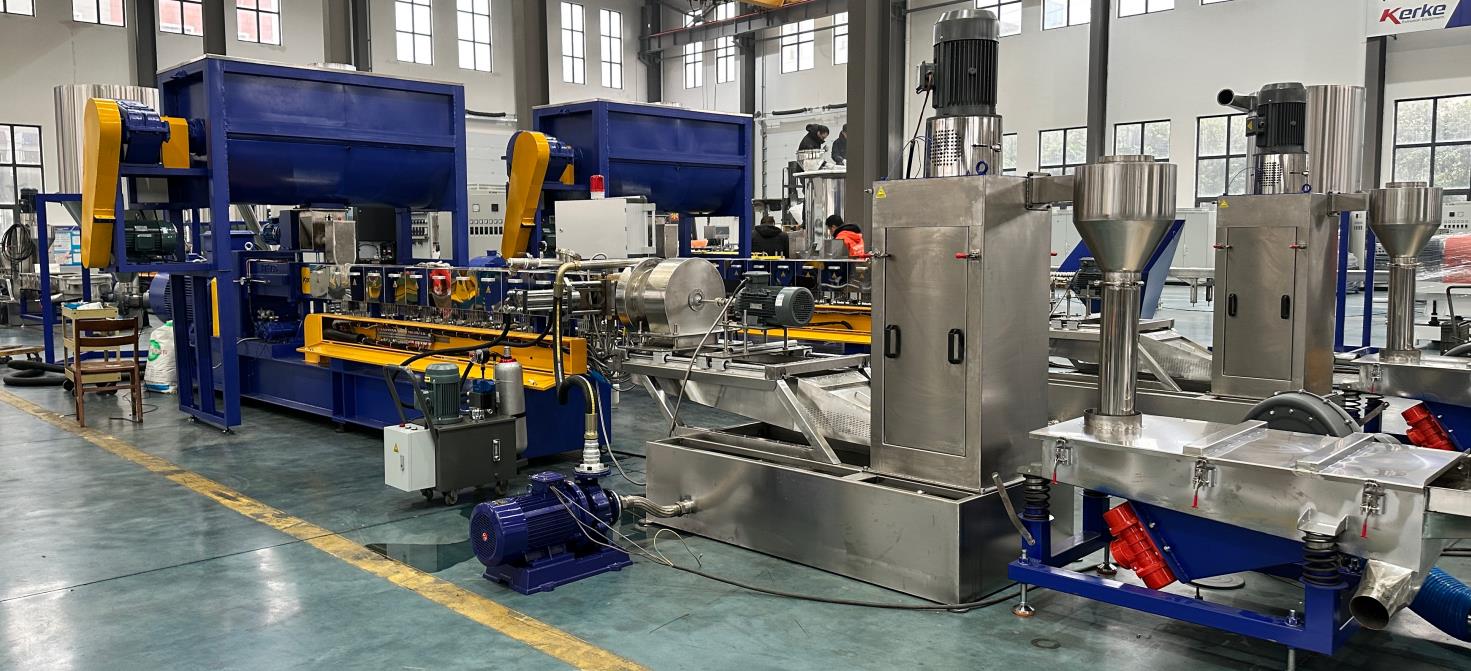
A extrusão por fusão é o elo principal na produção de masterbatch de enchimento de carbonato de cálcio. O equipamento principal é um extrusor de dois parafusos (preferencialmente um extrusor paralelo de dois parafusos co-rotativos, que apresenta um desempenho superior ao de um extrusor de um parafuso). Sua função é fundir, plastificar, cortar e dispersar a mistura para formar uma fusão uniforme, que é então extrudida através da cabeça do matriz. Os problemas comuns nesta ligação incluem extrusão instável, fratura da fusão, desgaste excessivo dos parafusos e do cilindro, obstrução da cabeça do matriz e baixa produção.
(I) Problema principal 1: Extrusão instável
Problema de desempenho
A corrente do extrusor flutua muito (valor de flutuação) > 10A), and the melt flow rate extruded from the die head is uneven, leading to uneven particle size and large density fluctuation of the subsequently granulated particles, and even strand breakage. For high-filling masterbatch, “material overflow” or “no feeding” at the feed inlet may also occur.
Análise da causa
1. Unstable feeding: Agglomeration and poor fluidity of the mixture lead to uneven feeding at the feed inlet; fluctuation of the feeder rotating speed results in uneven feeding amount; high air content and poor air exhaust of high-filling powder lead to feeding backflow, resulting in “material overflow” or “no feeding”.
2. Parâmetros de extrusão irracionais: a flutuação da temperatura de cada seção do cilindro e a velocidade de rotação instável da engrenagem resultam em uma plasticização desigual da massa fundida e flutuações de pressão; a resina portadora de alto índice de fusão é propensa a causar flutuações de pressão durante a extrusão, afetando a estabilidade da extrusão.
3. Fadiga dos parafusos e do tambor: o desgaste severo dos parafusos e do tambor leva a uma plasticização desigual e ao corte dos materiais, o que resulta em flutuações da pressão de extrusão; o carbonato de cálcio tem alta dureza, e a produção a longo prazo é propícia ao desgaste dos parafusos e do tambor, agravando a instabilidade da extrusão.
4. Viscosidade de fusão desigual: A mistura não é misturada uniformemente e a dispersão inadequada do carbonato de cálcio resultam em flutuações da viscosidade da fusão e em uma taxa de extrusão desigual.
Soluções
1. Alimentação estável: assegure-se de que a mistura não apresente aglomeração e tenha boa fluidez, e filtre-a através de um peneira antes da alimentação; ajuste a velocidade de rotação do alimentador para manter a quantidade de alimentação estável (valor de flutuação ≤ 5%); para pó de enchimento elevado, utilize um alimentador lateral com dois parafusos CWS para exaustão de ar forçada e compactação, e utilize a ranhura de exaustão reversa do alimentador lateral para extrudir ar no pó, para evitar o refluxo da alimentação. Para pó com densidade volumétrica extremamente baixa (como pó de talco, carbonato de cálcio ultrafino), configure um alimentador forçado especial.
2. Otimize os parâmetros de extrusão: defina a temperatura de cada seção do tambor de acordo com o tipo de resina portadora (resina portadora PE: seção de alimentação 120-140 °C, seção de fundição 150-170 °C, seção de cabeça 160-180 °C; resina portadora PP: seção de alimentação 130-150 °C, seção de fundição 160-180 °C, seção de cabeça 170-190 °C), e a flutuação de temperatura é controlada dentro de ±3 °C; a velocidade de rotação do parafuso é controlada em 300-500 r/min, mantida estável e evitada a frequente ajuste. Otimize a distribuição dos blocos de corte do parafuso para garantir uma condução estável sob baixa pressão de retorno e aliviar a flutuação de pressão causada pela resina portadora de alto índice de fundição.
3. Manutenção do equipamento: Verifique regularmente o desgaste dos parafusos e dos tambores e substitua-os a tempo se estiverem severamente desgastados; selecione componentes de equipamento resistentes ao desgaste. O tambor da seção do núcleo adota uma mangueira de liga integral Cr26MoV (dureza HRC60+), e o elemento de rosca adota aço de ferramentas de alta velocidade W6Mo5Cr4V2, o que pode prolongar a vida útil dos componentes do núcleo para 2-3 vezes a dos tambores bimetálicos comuns. Limpe regularmente a acumulação de material no parafuso e no tambor para evitar o impacto da acumulação de material envelhecido no efeito de plastificação.
4. Melhorar a uniformidade da mistura: otimizar o processo de mistura para garantir a dispersão uniforme do carbonato de cálcio e dos aditivos, e reduzir a flutuação da viscosidade do material fundido; para masterbatch de alta capacidade de enchimento, pode ser adotada uma metodologia de mistura em duas etapas: primeiro, ativar e misturar o carbonato de cálcio com o dispersante e o agente de ligação, e em seguida, misturar completamente com a resina portadora para melhorar a uniformidade da mistura.
(II) Problema principal 2: Fracção de fusão
Problema de desempenho
The melt extruded from the die head has a rough surface, wrinkles, cracks, or “shark skin” defects, leading to uneven surface and color of the masterbatch, seriously affecting the product appearance quality, and easily causing surface defects when processing subsequent products.
Análise da causa
1. Viscosidade do fundido excessivamente alta: uma quantidade excessivamente elevada de carbonato de cálcio e uma dosagem insuficiente de lubrificante resultam em uma viscosidade do fundido excessivamente alta, e o fundido é submetido a uma força de cisalhamento excessiva durante a extrusão, o que causa a sua fratura.
2. Temperatura do tambor excessivamente baixa: falta de plastificação da mistura fundida e os materiais insuficientemente fundidos são forçados a serem extrudidos, o que resulta em defeitos na superfície da mistura fundida;
3. Temperatura excessivamente baixa da cabeça do matriz ou falta de suavidade do orifício da matriz: uma temperatura excessivamente baixa na cabeça da matriz leva a um resfriamento rápido da massa fundida ao sair, resultando em uma contração desigual da superfície; arranhões e acumulação de material no orifício da matriz causam frição na massa fundida durante a extrusão, resultando em uma superfície irregular.
4. Velocidade de rotação do parafuso excessivamente alta: a taxa de cisalhamento é muito rápida, ultrapassando o intervalo de carga do fundido, o que causa a sua fratura.
Soluções
1. Reduzir a viscosidade do derretimento: reduzir adequadamente a quantidade de enchimento de carbonato de cálcio (não mais de 70%) ou aumentar a dosagem do lubrificante (não mais de 2,5%) para melhorar a fluidez do derretimento; selecionar resinas de transporte de baixa viscosidade (índice de derretimento de 10-20 g/10 min) para reduzir a viscosidade do derretimento.
2. Otimizar os parâmetros de temperatura: aumentar adequadamente a temperatura da seção de fundição do tambor e da seção da cabeça (aumento de 5 a 10 °C), para garantir uma plastificação adequada da massa fundida; aumentar a temperatura da cabeça do matriz em 5 a 10 °C superior à temperatura da seção da cabeça, para evitar o resfriamento rápido da massa fundida ao sair. Para o masterbatch de espuma de EVA, a temperatura da área de processamento de extrusão da massa fundida é controlada em 160 a 180 °C, e a temperatura da cabeça da matriz é de 170 a 190 °C, para garantir uma plastificação adequada.
3. Manter a cabeça do matriz: Limpe regularmente a acumulação de material na cabeça da matriz para evitar o envelhecimento e a adesão da acumulação de material; polir a orifício da matriz para garantir que a orifício esteja lisa e sem arranhões, e que o tamanho da orifício seja uniforme; se a cabeça da matriz estiver severamente desgastada, substitua os componentes da orifício da matriz a tempo.
4. Ajuste a velocidade de rotação do parafuso: Reduza adequadamente a velocidade de rotação do parafuso (para 300-400 r/min) para reduzir a taxa de cisalhamento e evitar uma força de cisalhamento excessiva na massa fundida; ao mesmo tempo, ajuste a pressão do orifício da matriz para manter a extrusão da massa fundida de forma estável.
(III) Problema principal 3: desgaste excessivo do parafuso e do tambor
Problema de desempenho
Após uma produção de longo prazo, a distância entre o parafuso e o cilindro aumenta, o efeito de plastificação e cisalhamento dos materiais diminui, a eficiência de extrusão diminui, a qualidade do masterbatch piora (como dispersão desigual e flutuação da densidade) e até mesmo ocorre vazamento de material; a frequência de manutenção dos equipamentos aumenta, e o custo de produção aumenta. Os cilindros bimetálicos comuns geralmente precisam ser substituídos em cerca de meio ano, o que afeta a continuidade da produção.
Análise da causa
1. Alta dureza do carbonato de cálcio: O carbonato de cálcio (dureza de Mohs 3-4) é um pó duro que roça contra parafusos e tambores por um longo período de tempo, o que leva ao desgaste dos componentes; especialmente para masterbatch de alta carga (conteúdo de carbonato de cálcio superior a 75%), o desgaste é mais grave.
2. Impurezas excessivas na matéria-prima: A mistura de impurezas metálicas, sedimentos e outras partículas duras na matéria-prima agrava o desgaste dos parafusos e dos tambores.
3. Parâmetros de extrusão irracionais: uma temperatura excessivamente baixa do cilindro leva a uma insuficiente plasticização da massa fundida, e as partículas de carbonato de cálcio duro agravam a fricção com os parafusos e os cilindros; uma velocidade de rotação excessivamente alta dos parafusos e uma força de cisalhamento excessiva também agravam o desgaste.
4. Qualidade deficiente dos componentes do equipamento: A dureza do material dos parafusos e dos tambores é insuficiente (como aço de liga comum) e a resistência ao desgaste é baixa; os tambores bimetálicos comuns possuem apenas uma fina camada de liga (1-2 mm), que é descartada quando se desgasta.
Soluções
1. Otimizar a qualidade da matéria-prima: controlar estritamente o conteúdo de impurezas das matérias-primas, remover impurezas metálicas, sedimentos e outras partículas duras através de triagem e separação magnética; selecionar pó de carbonato de cálcio com uniformidade de finura e superfície lisa para reduzir a fricção e o desgaste.
2. Otimizar os parâmetros de extrusão: garantir uma temperatura estável do cilindro e uma plastificação adequada do material fundido para reduzir a fricção entre as partículas duras, os parafusos e os cilindros; controlar razoavelmente a velocidade de rotação dos parafusos, evitar uma velocidade de rotação excessiva (não superior a 500 r/min) e reduzir a força de cisalhamento.
3. Componentes de equipamento resistentes ao desgaste: O parafuso é feito de aço de liga 38CrMoAlA, nitrurado (dureza superficial ≥ HRC65) para melhorar a resistência ao desgaste; o tambor adopta uma mangueira de liga integral Cr26MoV (espessura > 10mm, dureza HRC60+) em vez do tambor bimetálico comum, o que pode prolongar a vida útil dos componentes em 2 a 3 vezes em relação aos tambores bimetálicos comuns. Para a produção de masterbatch de alta capacidade, pode ser selecionado o equipamento SAT-T com três hélices, que pode aumentar a produção em 30% a 50% em comparação com o tradicional equipamento com duas hélices, sob o mesmo consumo de energia, e reduzir o desgaste ao mesmo tempo.
4. Fortalecer a manutenção do equipamento: Verifique regularmente a distância entre o parafuso e o cilindro e ajuste ou substitua-os a tempo se a distância for muito grande; após cada produção, limpe o parafuso e o cilindro com resina transportadora pura (como PE, PP) para evitar resíduos de partículas de carbonato de cálcio e reduzir o desgaste; adicione regularmente óleo lubrificante ao equipamento para reduzir a fricção dos componentes.
(IV) Problema principal 4: Obstrução da cabeça
Problema de desempenho
O canal da cabeça do matriz é bloqueado por materiais não plastificados, impurezas ou acumulação de material envelhecido, o que leva a uma extrusão de fusão irregular, a ruptura de fios ou até mesmo à incapacidade de extrusão, o que obriga a encerrar a operação para limpeza e afeta a eficiência da produção.
Análise da causa
1. Impurezas excessivas na matéria-prima: impurezas metálicas, sedimentos, impurezas plásticas, etc., presentes na matéria-prima, são transportadas para a cabeça do matriz pelo material fundido durante a extrusão, bloqueando o canal da cabeça da matriz;
2. Insufficiente plastificação do material: uma temperatura do cilindro excessivamente baixa e uma velocidade de rotação do parafuso demasiado lenta resultam em uma fusão incompleta da mistura, e a resina de suporte não plastificada ou os agregados de carbonato de cálcio bloqueiam a cabeça do matriz;
3. Falha na limpeza a tempo após a interrupção da produção: Quando a produção é interrompida ou encerrada, a mistura no cabeçote de moldagem não é limpa a tempo e solidifica após o resfriamento, bloqueando o canal do cabeçote.
4. Resíduos de aditivos voláteis: Lubrificantes, agentes de ligação e outros aditivos evaporam a altas temperaturas, e as substâncias residuais acumulam-se na cabeça da matriz, que não são limpas por um longo período de tempo, formando acumulação de material e bloqueando o canal.
Soluções
1. Controle rigoroso da qualidade da matéria-prima: reforçar a triagem da matéria-prima e a separação magnética para remover impurezas e evitar que estas entrem no extrusor;
2. Garanta a plasticização adequada do material: otimize a temperatura do tambor e a velocidade de rotação do parafuso para garantir a plasticização adequada da massa fundida e a ausência de materiais não plasticizados; proíba que a mistura com mistura desigual entre no extrusor para evitar que aglomerados bloqueiem a cabeça do matriz.
3. Padronizar a operação de desligamento: Quando a produção é interrompida ou desligada, primeiro desligue o dispositivo de aquecimento, continue a rodar a rosca por 5-10 minutos para extruir toda a fusão no tambor e na cabeça do matriz, e então desligue; após o desligamento, limpe a cabeça do matriz com um agente de limpeza a alta temperatura ou resina portadora pura, a tempo de remover a fusão residual.
4. Regularly clean the die head: After each day’s production, disassemble the die head, clean the material accumulation and residual additives in the die head channel with a copper brush (to avoid scratching the die orifice); conduct a thorough cleaning once a week to remove aged material accumulation in the die head.
IV. Problemas comuns e soluções no link de granulação
O processo de granulação consiste em resfriar, cortar e secar o material fundido extrudado da cabeça do extrusor para obter um masterbatch granular uniforme. Os problemas comuns incluem tamanho irregular de partículas, adesão de partículas, superfície áspera das partículas e secagem incompleta.
(I) Problema principal 1: Tamanho desigual das partículas
Problema de desempenho
O diâmetro e a comprimento das partículas de masterbatch variam muito (desvio > 0,5 mm), e algumas partículas são demasiado grandes, demasiado pequenas ou em forma de tiras longas, o que afecta a fluidez e o desempenho de processamento subsequente do masterbatch, e também é propenso a estratificação durante o embalamento.
Análise da causa
1. Extrusão instável: a taxa de fluxo de fusão desigual e a flutuação de pressão levam a uma espessura desigual da fita de fusão extrudida da cabeça do matriz, resultando em uma dimensão de partícula desigual após a granulação;
2. Parâmetros de granulação irracionais: a velocidade de rotação da cortadora não corresponde à velocidade de extrusão da mistura fundida (uma velocidade de rotação da cortadora muito rápida resulta em partículas muito curtas; uma velocidade de rotação muito lenta resulta em partículas muito longas); uma espaçamento da cortadora muito grande leva à deformação da fita de mistura fundida durante a granulação, resultando em tamanho de partícula desigual.
3. Resfriamento desigual: a velocidade de resfriamento da corda fundida é inconsistente, e algumas cordas fundidas são cortadas antes de serem totalmente resfriadas, o que as torna propensas a deformação, resultando em uma distribuição desigual do tamanho das partículas;
4. Tamanho desigual do canal da cabeça da matriz: uma diferença excessivamente grande do diâmetro do canal da cabeça da matriz leva a uma espessura desigual da corda de fusão extrudada, resultando em uma distribuição desigual do tamanho das partículas após a granulação.
Soluções
1. Extrusão estável: otimize os parâmetros de extrusão para garantir uma taxa de fluxo e uma pressão estáveis da mistura fundida e um espessamento uniforme da fita extrudada;
2. Otimizar os parâmetros de granulação: ajuste a velocidade de rotação da faca de acordo com a velocidade de extrusão da massa fundida para garantir que a velocidade de rotação da faca corresponda à velocidade de extrusão (por exemplo, velocidade de extrusão da massa fundida de 10-15 m/min, velocidade de rotação da faca de 500-800 r/min); ajuste a distância entre a faca para 0,1-0,3 mm para evitar a deformação das partículas causada por uma distância excessivamente grande.
3. Resfriamento uniforme: Garanta a temperatura uniforme da água do tanque de resfriamento (controlada em 20-30 °C) e uma velocidade de fluxo de água estável, de modo que a fita fundida seja resfriada uniformemente após entrar no tanque de água; para cenários de alta produção (> 300kg/h, diâmetro do extrusor ≥ Φ72mm), adotando o resfriamento da correia transportadora em vez do corte a quente com moldagem refrigerada a ar, para evitar a deformação das partículas causada pelo resfriamento insuficiente.
4. Manter a cabeça do matriz: Verificar regularmente o tamanho do canal da cabeça do matriz, reparar ou substituir a cabeça do matriz para canais com excessiva variação de tamanho e garantir um tamanho uniforme do canal da cabeça do matriz (variação ≤ 0,1 mm).
(II) Problema principal 2: Adesão de partículas
Problema de desempenho
As partículas de masterbatch granuladas aderem uma às outras para formar blocos grandes, que são difíceis de dispersar, o que afeta o embalamento e o processamento e uso subsequentes. Em casos graves, o masterbatch aderido precisa ser triturado manualmente, aumentando os custos de produção.
Análise da causa
1. Resfriamento incompleto: O fio fundido entra no link de granulação antes de ser totalmente resfriado (temperatura > 40 °C), e a temperatura das partículas é demasiado alta após a granulação, o que leva à adesão mútua; temperatura excessivamente elevada da água do tanque de resfriamento (> Em temperaturas de 35°C, o resultado é um efeito de resfriamento deficiente e também leva à adesão.
2. Dosagem excessiva de lubrificante: uma dosagem excessiva de lubrificante superior a 2,5% faz com que a superfície do masterbatch fique viscosa e propensa a adesão mútua; especialmente os lubrificantes de baixo peso molecular são fáceis de migrar para a superfície das partículas, exacerbando a adesão.
3. Secagem insuficiente: o masterbatch granulado não é secado a tempo, e a umidade residual na superfície leva à adesão das partículas; uma temperatura de secagem excessivamente baixa e um tempo de secagem insuficiente resultam em uma remoção incompleta da umidade, o que também causa adesão.
4. Temperatura das partículas excessivamente elevada: O masterbatch granulado é embalado antes de ser refrigerado até a temperatura ambiente, e o calor residual das partículas leva ao amolecimento da superfície e à adesão mútua.
Soluções
1. Fortalecer o resfriamento: Reduza a temperatura da água do tanque de resfriamento (controlada a 20-30℃), prolongue o tempo de resfriamento da fita fundida no tanque de água (≥ 10s) e assegure que a fita fundida esteja completamente resfriada (temperatura ≤ 35℃) antes da granulação; para masterbatches de fácil aderência, pode ser adicionada uma pequena quantidade de agente anti-aderente (como pó de talco, dosagem ≤ 0,5%) ao tanque de resfriamento para reduzir a aderência.
2. Ajuste a dosagem do lubrificante: controle a dosagem do lubrificante entre 0,5% e 2% para evitar uma dosagem excessiva; selecione lubrificantes de alto peso molecular (como cera de PE, cera de PP) para reduzir a migração do lubrificante e evitar uma superfície de partículas aderente.
3. Secagem em tempo hábil: Envie imediatamente o masterbatch granulado para o secador, controle a temperatura de secagem a 80-100°C e o tempo de secagem a 10-15 minutos para garantir que a umidade do masterbatch seja ≤ 0,2%; resfrie o masterbatch seco até a temperatura ambiente antes do empacotamento.
4. Otimizar o embalamento: utilize materiais de embalagem respiráveis, controle a temperatura do masterbatch ≤ 30℃ durante o embalamento para evitar a acumulação de calor residual das partículas após o embalamento, o que pode levar à adesão; adicione uma pequena quantidade de desidratante durante o embalamento para evitar a absorção de umidade e a adesão do masterbatch.
(III) Problema principal 3: Secagem incompleta
Problema de desempenho
A superfície do masterbatch está úmida e aglomerada, com um teor de umidade superior a 0,3%, o que é propício ao desenvolvimento de mofo e aglomeração após o embalamento. Durante o processamento subsequente, é fácil produzir bolhas e defeitos na superfície, o que pode afetar a compatibilidade entre o masterbatch e a resina matriz.
Análise da causa
1. Parâmetros de secagem irracionais: temperatura de secagem excessivamente baixa (< 80 °C) e tempo de secagem demasiado curto (< 10 min) torna impossível remover completamente a umidade da superfície do masterbatch; o volume de ar insuficiente do secador e a má circulação de ar quente resultam em um efeito de secagem inadequado.
2. Absorção de umidade após o resfriamento: o masterbatch seco entra em contato com o ar antes de ser resfriado até a temperatura ambiente, e a umidade no ar é adsorvida pelo masterbatch, o que resulta em uma superfície úmida;
3. Problemas no equipamento de secagem: danos ao tubo de aquecimento do secador e falha no sistema de circulação de ar quente resultam em uma temperatura de secagem desigual e volume de ar insuficiente; a acumulação de material no interior do secador afeta o efeito de secagem.
Soluções
1. Otimizar os parâmetros de secagem: controle a temperatura de secagem em 80-100°C e o tempo de secagem em 10-15 minutos, ajustando de acordo com o teor de umidade do masterbatch (estenda o tempo de secagem adequadamente quando o teor de umidade é alto); ajuste o volume de ar do secador para garantir uma circulação de ar quente suave e um contato completo entre o masterbatch e o ar quente.
2. Evitar a absorção de umidade após o resfriamento: resfrie o masterbatch seco até a temperatura ambiente (≤ 30℃) no secador, em seguida, descarregue-o do secador; selar e embalar imediatamente após a descarga para evitar o contato com ar úmido.
3. Manutenção do secador: Verifique regularmente o tubo de aquecimento e o sistema de circulação de ar quente do secador para garantir a operação normal do equipamento; limpe a acumulação de material dentro do secador após cada produção para evitar afetar o efeito de secagem; substitua regularmente o dessecante no secador (se houver) para melhorar a capacidade de secagem.
V. Problemas comuns e soluções no pós-tratamento e armazenamento do produto final
O link de pós-tratamento e armazenamento do produto final envolve principalmente a triagem do masterbatch, o embalamento e o armazenamento. Os problemas comuns incluem impurezas excessivas nos produtos acabados, embalagens danificadas e aglomeração durante o armazenamento, o que afeta diretamente a qualidade final e o efeito de uso do masterbatch.
(I) Problema principal 1: Impurezas excessivas nos produtos acabados
Problema de desempenho
A mistura de grumos duros, impurezas metálicas, impurezas plásticas, etc., na mistura mestre finalizada, resulta em manchas pretas na superfície e defeitos ao processar produtos subsequentes, e até mesmo desgasta os equipamentos de processamento.
Análise da causa
1. Não há triagem na ligação de granulação: o masterbatch granulado não é triado e são misturados pedaços longos não cortados, blocos aderidos e outras impurezas;
2. Contaminação da ligação de embalagem: os materiais de embalagem (como sacos tecidos) em si contêm impurezas, ou o ambiente de embalagem não está limpo, e pó e impurezas são misturados;
3. Impurezas residuais nos equipamentos: a acumulação de material e impurezas nos equipamentos de secagem e transporte são misturadas no masterbatch final.
Soluções
1. Triagem do produto final: triar o masterbatch granulado e seco com uma tela vibratória (malha de tela de 80 a 100) para remover blocos duros, pedaços longos, blocos aderidos e outras impurezas; passar o masterbatch triado por um separador magnético novamente para remover impurezas metálicas.
2. Padronizar a ligação de embalagem: selecionar materiais de embalagem limpos e livres de impurezas (como sacos tecidos de qualidade alimentar) e verificar a limpeza dos materiais de embalagem antes do embalamento; manter o ambiente de embalagem limpo para evitar a mistura de pó e impurezas; os operadores usam luvas e máscaras limpas durante o embalamento para evitar a poluição artificial.
3. Limpeza dos equipamentos: após cada produção, limpar completamente o masterbatch residual e as impurezas nos equipamentos de secagem, transporte e triagem para evitar a contaminação cruzada.
(II) Problema principal 2: Agregação de armazenamento
Problema de desempenho
Depois que o masterbatch final é armazenado por um período de tempo, ele se adere uns aos outros para formar blocos grandes, que são difíceis de dispersar, afetando o processamento e o uso subsequentes; em casos graves, o masterbatch agregado não pode ser alimentado normalmente, o que leva à interrupção do processamento.
Análise da causa
1. Conteúdo de umidade do masterbatch excessivamente alto: secagem incompleta, conteúdo de umidade do masterbatch > 0,3%, o que leva à absorção de umidade e agregação durante o armazenamento;
2. Ambiente de armazenamento úmido: a umidade do ar do galpão de armazenamento > 60%, o masterbatch absorve umidade, o que amolece a superfície e a faz aderir, formando agregação;
3. Altura de empilhamento excessivamente alta: a altura de empilhamento do masterbatch excede os 2,5 metros, e o masterbatch na parte inferior é esmagado, o que leva à adesão mútua e à aglomeração;
4. Vazamento de embalagem inadequado: os materiais de embalagem não estão bem selados, e a umidade do ar entra na embalagem, o que leva à absorção de umidade e à aglomeração da mistura mestre.
Soluções
1. Garantir a secagem do masterbatch: controlar estritamente o teor de umidade do masterbatch final ≤ 0,2% e proibir o armazenamento e a conservação de masterbatch insuficientemente secos;
2. Otimizar o ambiente de armazenamento: Armazenar o masterbatch em um armazém seco, ventilado e fresco, controlar a umidade ambiental ≤ 50% e a temperatura entre 15 e 30°C, evitando a luz solar direta e a chuva;
3. Padronizar o empilhamento: A altura de empilhamento do masterbatch não deve exceder 2 metros, e os paletes devem ser utilizados para empilhamento, a fim de evitar a extrusão do masterbatch na parte inferior; os masterbatches de diferentes lotes e especificações devem ser empilhados separadamente para evitar confusão e extrusão.
4. Embalagem selada: Utilize materiais de embalagem com boa performance de selagem e selá-los a tempo após a embalagem para evitar que a umidade do ar entre; para misturas master armazenadas por um longo período, pode ser adicionada uma pequena quantidade de desidratante à embalagem para evitar ainda mais a absorção de umidade.
VI. Resumo
No processo de produção de masterbatch de enchimento de carbonato de cálcio, a ocorrência de vários problemas está principalmente relacionada com quatro fatores: propriedades da matéria-prima, parâmetros do equipamento, controle do processo e condições ambientais. Os problemas em cada etapa estão interligados (por exemplo, uma mistura desigual da matéria-prima pode levar a uma extrusão instável e partículas de granulação desiguais). Para alcançar uma produção estável e melhorar a qualidade do produto, é necessário controlar a qualidade da matéria-prima desde a fonte, otimizar os parâmetros do processo de cada etapa, reforçar a manutenção e o gerenciamento do equipamento e padronizar os processos de pós-tratamento e armazenamento do produto acabado.
Na produção real, é necessário ajustar os parâmetros do processo e a relação de matérias-primas de acordo com a escala de produção própria, as condições dos equipamentos e o uso do produto (como grau de filme, grau de injeção), estabelecer um sistema perfeito de inspeção de qualidade e manutenção de equipamentos e encontrar e resolver timidamente os vários problemas no processo de produção. Ao mesmo tempo, é necessário prestar atenção à atualização da tecnologia industrial, selecionar equipamentos de alta eficiência e resistência ao desgaste, aditivos de alta qualidade e especificações de pó adequadas, o que pode reduzir efetivamente a incidência de falhas de produção e melhorar a competitividade dos produtos. Para masterbatches de alta preenchimento, grau de filme e outros de alta qualidade, deve-se adotar a tecnologia de mistura em duas etapas e dispersão de alta eficiência para melhorar ainda mais a uniformidade de dispersão e o desempenho de processamento do masterbatch, de modo a atender aos requisitos de qualidade mais elevados dos produtos downstream.







