

As a core raw material in the field of plastic modification, calcium carbonate filler masterbatch is widely used in the production of plastic products such as films, flat yarns, injection molding, and pipes, thanks to its advantages of reducing production costs and improving the rigidity and heat resistance of products. As the core equipment for granulating calcium carbonate filler masterbatch, the rationality of extruder selection directly determines the dispersion uniformity, particle regularity, production efficiency and comprehensive production cost of the masterbatch. When selecting a model, it is necessary to combine the characteristics of calcium carbonate materials, production scale, downstream application requirements and core performance of the equipment, systematically avoid industry pain points such as “fast wear, low productivity, and many crystal points”, and achieve a balance between productivity, quality and cost. The detailed selection analysis is as follows.
I. Princípio fundamental da seleção: clarificar as próprias necessidades de produção e de materiais
The primary premise of selection is to accurately match the own production scenario and material characteristics, avoid “using a large machine for small tasks” or “overloading a small machine”, which is the basis for subsequent equipment selection. The core points to be clarified are as follows:
(I) Parâmetros do material de carbonato de cálcio
O tamanho da malha, a quantidade de enchimento e o método de tratamento de superfície do carbonato de cálcio afetam diretamente a seleção estrutural e a configuração de parâmetros do extrusor: Em primeiro lugar, a quantidade de enchimento. A proporção de carbonato de cálcio no masterbatch convencional é de 50% a 75%, no masterbatch de enchimento elevado pode chegar a 75% a 85% e, no enchimento ultra-alto (>85%) requer adaptação de equipamentos especiais. Quanto maior a quantidade de enchimento, maiores são os requisitos para a capacidade de dispersão por cisalhamento e a resistência ao desgaste dos equipamentos; Em segundo lugar, o tamanho da malha. A seleção mais comum é o carbonato de cálcio de 1250-mesh (tamanho máximo de partículas ≤ 10μm). Quanto maior o tamanho da malha, mais fino é o pó, o que requer uma maior capacidade de dispersão para evitar a aglomeração, e um tratamento de pré-secagem (contenção de umidade). <0,3%) deve ser feito bem; Em terceiro lugar, o tratamento da superfície. O carbonato de cálcio revestido com agente de acoplamento e lubrificante apresenta boa fluidez, o que reduz a pressão sobre a alimentação e dispersão dos equipamentos, enquanto o carbonato de cálcio não tratado requer o reforço dos links de pré-mistura e trituração.
(II) Requisitos de escala de produção e capacidade
A produtividade determina diretamente a especificação do modelo do extrusor, que precisa ser planejada de forma razoável em combinação com o layout da própria linha de produção e o volume de ordens do mercado, para evitar desperdício de produtividade ou não cumprimento das exigências das ordens: A produção em pequena escala (produtividade de 200 a 500 kg/h) é adequada para extrusores de dois parafusos de pequeno e médio porte; A produção em escala média (produtividade de 500 a 1000 kg/h) pode utilizar extrusores de dois parafusos padrão; A produção em escala grande (produtividade >1000kg/h), recomenda-se o uso de extrusoras de três hélices ou extrusoras de duas hélices grandes, e alguns cenários de alto nível podem ser equipados com misturadores internos para alcançar uma produção de enchimento ultra-alta. Por exemplo, o modelo SAT75 de extrusora de duas hélices, para a fórmula PP+80%CaCO₃, apresenta uma produção estável de 800-1000kg/h, o que é adequado para as necessidades de produção de enchimento de médio porte.
(III) Cenários de aplicação downstream
Os diferentes produtos downstream apresentam grandes diferenças nos requisitos de qualidade do masterbatch de carbonato de cálcio, o que determina diretamente a configuração do núcleo do extrusor:
- Área de filmes e embalagens: Os requisitos básicos são a ausência de pontos de cristal e alta transparência. É necessário selecionar um extrusor com uma alta relação comprimento-diametro (48-52:1) e um sistema de exaustão a vácuo elevado para remover completamente a umidade residual e as pequenas moléculas no material, garantindo uniformidade na dispersão.
- Campo de fios planos e sacos tecidos: Os requisitos básicos são alta resistência à tração e ausência de rupturas de fios. É necessário utilizar um extrusor com um projeto de corte suave para manter a extensão da cadeia molecular da resina e evitar uma degradação excessiva que afete a resistência dos fios;
- Indústria de moldagem por injeção e de chapas: Os requisitos básicos são uma alta quantidade de enchimento e baixos custos. É necessário selecionar um extrusor com tecnologia de alimentação lateral, que possa aumentar a quantidade de enchimento de carbonato de cálcio até o limite de 85% e reduzir significativamente os custos de matéria-prima.
(IV) Requisitos de orçamento e automação
Combine the investment budget and the factory’s automation level to select the appropriate equipment configuration: For start-up enterprises and small-batch production with frequent formula changes, an economical pre-mixing feeding system can be selected, which has low cost and flexible operation; For large-scale factories with 24-hour continuous production and extremely high requirements for formula accuracy (±0.5%), a high-precision loss-in-weight feeding system is recommended to realize full-automatic closed-loop control and avoid manual feeding errors.
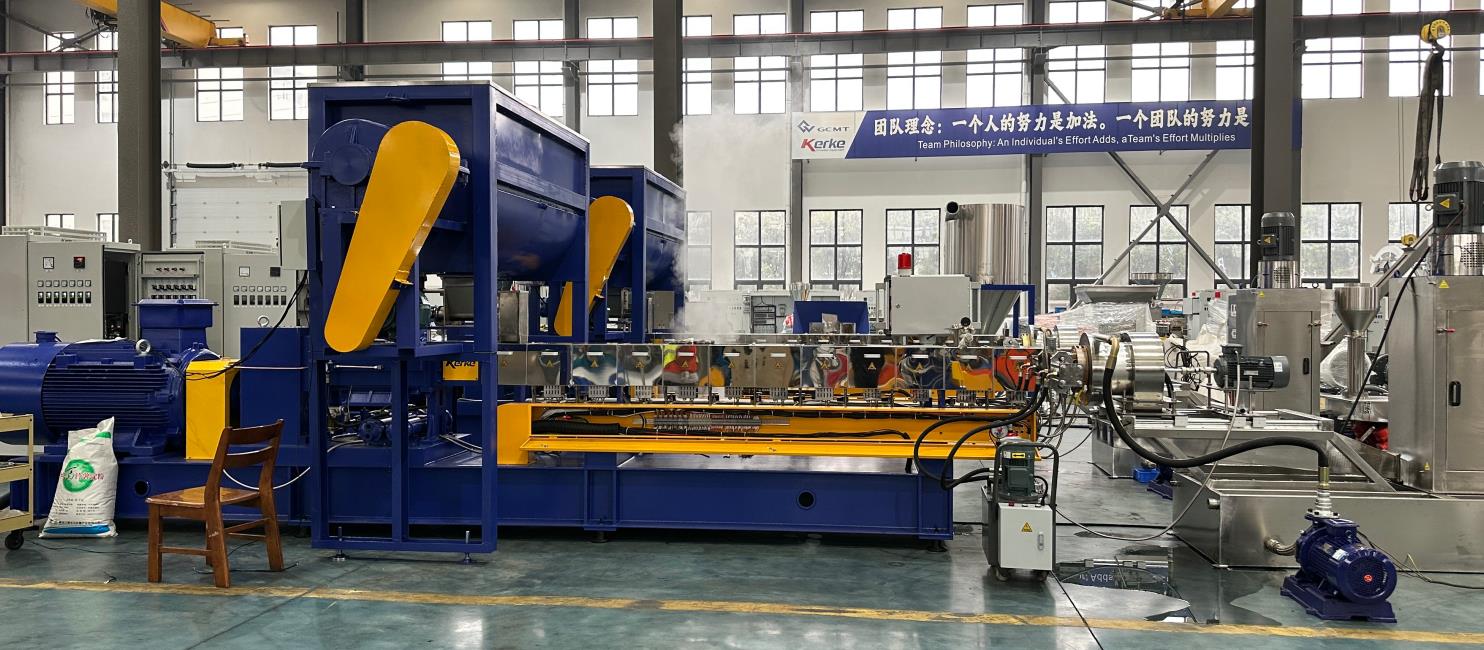
II. Dimensões da seleção principal: concentração na performance e configuração do equipamento chave
Devido às altas características de desgaste e enchimento do masterbatch de enchimento de carbonato de cálcio, os requisitos para as configurações do núcleo do extrusor, como resistência ao desgaste, capacidade de dispersão, sistema de alimentação, controle de temperatura e sistema de exaustão, são significativamente mais elevados do que os dos extrusores de plástico comuns. Os seguintes dimensões devem ser considerados:
(I) Seleção do tipo de extrusor (dimensão do núcleo)
No momento, os extrusores adequados para a produção de masterbatch de enchimento de carbonato de cálcio no mercado são principalmente divididos em três tipos: de um único parafuso, de dois parafusos e de três parafusos. As diferenças de desempenho entre os três são grandes e o modelo deve ser selecionado de acordo com as próprias necessidades. A comparação específica é a seguinte:
1. Extrusor de um único parafuso
Vantagens principais: estrutura simples, operação conveniente, baixo custo de equipamento e baixa dificuldade de manutenção. É adequado para a produção de masterbatch de enchimento convencional com quantidade de enchimento de carbonato de cálcio ≤ 70%, e é adequado para cenários de produção de entrada de pequena escala. Defeitos: capacidade de dispersão por cisalhamento fraca, incapaz de resolver o problema da aglomeração de carbonato de cálcio, resultando em baixa uniformidade de dispersão do masterbatch; estabilidade de alimentação insuficiente, fácil ocorrência de entupimento de material e retorno durante o enchimento elevado; o parafuso e o tambor se desgastam rapidamente e têm uma vida útil curta, portanto, não são adequados para a produção de carbonato de cálcio com enchimento elevado e malha fina.
2. Extrusor de dois parafusos (seleção principal)
É dividido em extrusor de parafuso gêmeo rotativo em conjunto e parafuso gêmeo rotativo contrário. Entre eles, o extrusor de parafuso gêmeo rotativo em conjunto é a escolha predominante para a produção de masterbatch de enchimento de carbonato de cálcio no momento, devido à sua forte capacidade de dispersão por cisalhamento e alimentação estável, especialmente adequado para necessidades de produção de alta enchimento de 75% a 85%. Vantagens principais: Adota um design de parafuso modular, que pode ajustar flexivelmente a distribuição de blocos de cisalhamento, equilibrar a resistência ao cisalhamento e a degradação do material, e garantir uma dispersão uniforme do carbonato de cálcio; Design de alimentação forçada, que pode adaptar-se ao pó de carbonato de cálcio de baixa densidade aparente e evitar o refluxo de alimentação; Os componentes principais podem ser feitos de materiais resistentes ao desgaste para prolongar a vida útil. Defeitos: O custo do equipamento é maior do que o de parafuso único, a dificuldade de manutenção é moderada e é necessário pessoal profissional para a operação. Atualmente, modelos predominantes, como os parafusos gêmeos da série SAT, são tecnologicamente maduros e econômicos, adequados para a maioria dos cenários de produção de masterbatch de alta enchimento convencional.
3. Extrusor de três hélices (seleção de alta qualidade)
Vantagens principais: Sob a mesma consumo de energia, o número de hélices é maior, a produção é 30% a 50% maior do que a dos tradicionais hélices geminadas, e o efeito de dispersão é melhorado em um nível; O desempenho de alimentação e de exaustão é melhor, o que permite lidar facilmente com fórmulas de alta carga e difíceis de dispersar, e é adequado para cenários de produção que buscam dispersão extrema e produção ultra-grande (como o modelo SAT-T75 de hélice tripla, cuja produção pode chegar a 2 toneladas por hora). Defeitos: Custo elevado do equipamento e dificuldade de manutenção, adequado para empresas de produção de masterbatch em grande escala e de alto nível, e seu escopo de aplicação é relativamente limitado no momento.
(II) Estrutura chave e seleção de materiais (evitar pontos de desgaste)
Calcium carbonate powder has high hardness and causes serious wear to the core components of the extruder. “Replacement every six months” is a common problem of traditional equipment. It is necessary to focus on material and structural design:
- Para parafusos, recomenda-se selecionar aço de ferramentas de alta velocidade W6Mo5Cr4V2 ou parafusos bimetálicos (com revestimento de carboneto de tungstênio), que apresentam alta dureza e forte resistência ao desgaste, e podem prolongar a vida útil dos componentes principais em 2 a 3 vezes em relação aos parafusos duplos comuns. A estrutura do parafuso deve ser otimizada, por exemplo, adotando uma gradiente de passo + blocos de amassamento deslocados, o que pode melhorar a uniformidade da mistura em mais de 25% e evitar a degradação da resina causada por corte excessivo.
- Barrel: A seção central do tambor adota uma mangueira de liga integral Cr26MoV (dureza HRC60+), que apresenta excelente resistência ao desgaste e é adequada à demanda de desgaste do carbonato de cálcio de alta capacidade de enchimento. A seção de alimentação pode adotar um bucha ranhurada especial para aumentar a capacidade de agarração do material e evitar o deslizamento do parafuso e a redução da produção causada por excesso de lubrificante.
- Cassete de engrenagens: Selecione uma cassete de engrenagens de alta torque (torque específico máximo de até 14 Nm/cm³, superior à média do setor), equipada com um sistema de refrigeração duplo para controlar a temperatura dentro de 60 ℃, evitar o desgaste por altas temperaturas e prolongar a vida útil da porca e da cassete de engrenagens.
(III) Seleção do sistema de alimentação (resolva os problemas de alimentação)
O pó de carbonato de cálcio tem baixa densidade volumétrica e alto teor de gás. A dificuldade de alimentação e o retorno de gás são pontos problemáticos comuns na produção de enchimento elevado. É necessário selecionar o sistema de alimentação adequado de acordo com a quantidade de enchimento e os requisitos de automação:
- Enchimento convencional (≤70%): Selecione um alimentador volumétrico equipado com um alimentador de parafuso, que possui uma estrutura simples e baixo custo e pode atender às necessidades básicas de alimentação;
- Preenchimento alto (≥75%): é necessário selecionar um alimentador lateral de parafusos gêmeos CWS para exaustão forçada e compactação do material, a fim de expulsar o ar presente no pó e evitar a alimentação de retorno de gás. Ao mesmo tempo, está equipado com uma balança de alimentação por perda de peso. A porta de alimentação principal adiciona resina separadamente, e a porta de alimentação lateral adiciona pó de carbonato de cálcio separadamente, para alcançar um controle preciso do material (exatidão de ±0,5%), que é a configuração padrão para a realização de preenchimento ultra-alto de 85%.
(IV) Seleção do sistema de controle de temperatura e de escape (Garantir a qualidade do masterbatch)
- Sistema de controle de temperatura: Adota um controle de temperatura independente em várias zonas (zona 1: 120-140℃, zona 2: 140-160℃, zona 3: 160-180℃, cabeça da máquina: 170-190℃), com precisão controlada dentro de ±1℃, para evitar a degradação da resina e a descoloração do carbonato de cálcio causada por uma temperatura local excessiva, ou a falta de plastificação e a dispersão desigual causada por uma temperatura muito baixa; recomenda-se o aquecimento por indução electromagnética, que pode pré-aquecer a temperatura do material para 50-60℃, melhorar a eficiência de alimentação em 30% e reduzir o consumo de energia.
- Sistema de exaustão: Na produção de masterbatch de enchimento elevado, a umidade e as pequenas substâncias voláteis moleculares contidas no material podem causar bolhas e poros no masterbatch, afetando a qualidade do produto. É necessário selecionar um sistema de exaustão a vácuo em várias etapas. Entre eles, a produção de masterbatch de qualidade para filmes deve estar equipada com um sistema de alta-vácuo da zona 10 para remover completamente as impurezas residuais e garantir o brilho e a compactação do masterbatch.
(V) Seleção do sistema de granulagem e refrigeração (adequação da produtividade e da qualidade)
O sistema de granulagem e refrigeração determina a regularidade das partículas do masterbatch, que deve ser selecionado de acordo com a produtividade:
- Pelletização de anel de água: Econômica e estável, com partículas redondas e sem poeira. É adequada para a maioria das produções convencionais (≤ 1000 kg/h) e é a opção atual mais comum;
- Pelletização subaquática: Um esquema de produção totalmente automático para produtividade superior a 2 toneladas por hora, com alta precisão e eficiência de pelletização, adequado para produção em larga escala;
- Sistema de refrigeração: Para produtividade ≤300kg/h, pode ser selecionada a corte a quente com superfície de matriz refrigerada a ar; Para produtividade >300kg/h, recomenda-se o refrigeração por correia transportadora (≥15m de distância de refrigeração a ar + refrigeração natural) para evitar a adesão de partículas.
III. Orientações práticas de seleção: combinar o esquema ideal de acordo com os cenários
Em combinação com as dimensões de seleção acima, são apresentados esquemas de seleção claros para diferentes cenários de produção, para facilitar a implementação direta:
(I) Produção convencional de enchimento de nível básico (quantidade de enchimento de 50% a 70%, produtividade de 200 a 500 kg/h)
Needs básicas: baixo custo, fácil operação, qualidade básica atendida, adequado para empresas em fase de início ou produção em pequenas quantidades. Esquema de seleção: extrusor de parafusos gêmeos em rotação conjunta (diâmetro do parafuso 45-52 mm, relação comprimento-diametro 40-48:1), equipado com um sistema de alimentação de pré-mistura econômico (misturador de alta velocidade + alimentador volumétrico); O parafuso é feito de material bimetálico e o cilindro é feito de liga resistente ao desgaste comum; Equipado com um sistema de evacuação a vácuo de um estágio e de pelotização de anel de água; O controle de temperatura adota aquecimento elétrico convencional para atender às necessidades básicas de plastificação. Modelos recomendados: extrusor de parafusos gêmeos SAT52 (saída de 250-350 kg/h), modelo pequeno de parafusos gêmeos da Changzhou Lanxiang.
(II) Produção de enchimento médio-alto (quantidade de enchimento 75% a 85%, produtividade 500 a 1000 kg/h)
Necessidades básicas: alta dispersão, resistência ao desgaste, produtividade estável, adequada para as necessidades de empresas de médio porte ou do mercado mainstream. Esquema de seleção: extrusor de parafusos gêmeos co-rotativos padrão (diâmetro do parafuso 65-75 mm, relação comprimento-diametro 48-52:1), equipado com um sistema de alimentação de perda de peso de alta precisão e um alimentador lateral CWS; O parafuso é feito de aço de ferramentas de alta velocidade W6Mo5Cr4V2, e o cilindro é feito de mangueira de ligação integral Cr26MoV; Equipado com um sistema de exaustão a vácuo de vários estágios (≥ 2 estágios) para remover completamente substâncias voláteis; Equipado com sistema de engrenagem de anel de água e sistema de resfriamento de correia transportadora; O sistema de controle PLC pode ser equipado opcionalmente para realizar monitoramento de parâmetros em tempo real. Modelos recomendados: extrusor de parafusos gêmeos SAT65/SAT75, modelo de parafusos gêmeos de alta torque Jiangsu Kunwei Langsheng.
(III) Produção de alta produtividade em grande escala (quantidade de enchimento de 75% a 85%, produtividade >1000kg/h)
Needs básicas: Saída ultra-alta, dispersão extrema, baixo consumo de energia, adequada para empresas de grande escala ou produção de masterbatch de alta qualidade. Esquema de seleção: Extrusor de três hélices (diâmetro da hélice 75-95 mm, relação comprimento-diametro 48-52:1) ou combinação de misturador interno + extrusor de duas hélices (adequado para enchimento ultra-alto) >85% dos cenários); Equipado com um sistema de alimentação totalmente automático com perda de peso e controle em loop fechado para realizar produção contínua sem operador; Os componentes principais são feitos de materiais resistentes ao desgaste de alta qualidade, equipados com uma caixa de engrenagens de dissipação de calor e um sistema de aquecimento por indução electromagnética para reduzir o consumo de energia em mais de 30%; Equipado com um sistema de evacuação de alta-vacuidade em várias etapas e um sistema de granulagem subaquática; O sistema de otimização de processo AI pode ser opcionalmente equipado para realizar ajustes automáticos de parâmetros. Modelos recomendados: extrusor triplo de parafusos da série SAT-T (a saída do SAT-T75 pode atingir 2 toneladas por hora), modelo gêmeo inteligente Jinwei de Suzhou.
(IV) Seleção de cenários especiais (qualidade de filme/preenchimento ultra-alto)
- Masterbatch de qualidade cinematográfica (sem pontos de cristal, alta transparência): Selecione um extruder de dois parafusos co-rotantes com uma alta relação comprimento-diametro (52:1), equipado com um sistema de exaustão de alta-vacuidade na zona 10 e um sistema de controle de temperatura de precisão, otimize a distribuição dos blocos de corte do parafuso, melhore a uniformidade da dispersão e evite os pontos de cristal;
- Masterbatch de enchimento ultra-alto (>85%): selecione uma combinação de misturador interno + extrusor de parafusos gêmeos, utilize a forte vantagem de pré-mistura por cisalhamento do misturador interno para resolver o problema da aglomeração do carbonato de cálcio e, em seguida, plastifique e granule através do extrusor de parafusos gêmeos para garantir uma dispersão uniforme e partículas regulares.
IV. Erros comuns de seleção e sugestões de evitamento
Many enterprises are prone to fall into the misunderstandings of “valuing price over performance” and “valuing productivity over adaptation” when selecting models, leading to problems such as fast wear, substandard quality, high energy consumption and soaring maintenance costs after equipment is put into production, which need to be focused on avoiding:
- Equívoco 1: Concentramo-nos apenas no preço do equipamento e ignoramos os materiais resistentes ao desgaste. Sugestão de evitamento: O masterbatch de enchimento de carbonato de cálcio causa um desgaste extremamente forte no equipamento. Os equipamentos de baixo custo geralmente utilizam materiais comuns, e os componentes principais precisam ser substituídos dentro de meio ano, resultando em custos de manutenção a longo prazo mais elevados. Recomenda-se dar prioridade a equipamentos com parafusos bimetálicos e barris de Cr26MoV. Embora o investimento inicial seja maior, pode prolongar a vida útil em 2-3 vezes e reduzir os custos a longo prazo.
- Equívoco 2: Perseguir cegamente uma alta produtividade e ignorar as próprias necessidades. Sugestão de evitação: A produtividade está positivamente relacionada às especificações do equipamento e ao consumo de energia. A seleção cega de modelos grandes levará a um aumento do consumo de energia, a uma taxa de carga sem carga elevada do equipamento e a um aumento dos custos de produção; é necessário selecionar modelos com produtividade adequada de acordo com o volume de pedidos, reservando uma redundância de 10% a 20% na produtividade.
- Equívoco 3: Ignorar o sistema de alimentação e de exaustão, o que pode levar a problemas de qualidade. Sugestão de evitamento: Na produção de enchimento elevado, a alimentação desigual, o retorno de gás e a exaustão incompleta são as principais causas das bolhas no masterbatch e da dispersão inadequada. Não é permitido omitir o alimentador lateral ou o sistema de exaustão de alta-vacuidade para economizar custos. É necessário configurar o sistema de alimentação e de exaustão adequado de acordo com a quantidade de enchimento.
- Misunderstanding 4: Ignore the manufacturer’s technical support and after-sales service. Avoidance suggestion: The production of calcium carbonate filler masterbatch involves many links such as material formula and equipment commissioning. High-quality manufacturers can provide full-process services such as formula verification, equipment commissioning and personnel training, and have timely after-sales response (such as 24-hour response from national outlets). It is recommended to give priority to manufacturers with good industry reputation and practical experience (such as Jiangsu Yuesheng, Kunwei Langsheng, etc.) to avoid failure to solve equipment problems in time and affect production.
- Misunderstanding 5: Confuse the equipment requirements of different application scenarios. Avoidance suggestion: Film-grade and injection-grade masterbatches have great differences in equipment requirements. For example, film-grade requires high length-diameter ratio and high vacuum, while injection-grade requires high filling adaptability. It is necessary to clarify the downstream application when selecting models to avoid substandard quality caused by “one machine for multiple uses”.
V. Resumo da seleção
The core of selecting an extruder for calcium carbonate filler masterbatch is “adaptability” — adapting to the characteristics of calcium carbonate materials (filling amount, mesh size), production scale and downstream application requirements, while focusing on the four core points of equipment: wear resistance, dispersion capacity, feeding system and temperature control and exhaust system, so as to balance productivity, quality and cost.
Sugestões sobre a prioridade de seleção: Em primeiro lugar, clarifique as suas necessidades de produção (quantidade de enchimento, produtividade, aplicação downstream) → Determine o tipo de extrusora (dupla hélice para enchimento convencional, tripla hélice para alta produtividade, simples hélice para nível básico) → Selecione os materiais e configurações dos componentes principais (materiais resistentes ao desgaste, sistema de alimentação e de exaustão adequado) → Selecione os fabricantes de acordo com o orçamento e o serviço pós-venda → Reserve uma redundância razoável de produtividade.
In addition, when selecting models, priority can be given to manufacturers that provide “turnkey project for the whole line”, which provide full-process supporting services from raw material formula verification and equipment selection to installation and commissioning and personnel training, so as to reduce the risk of selection and commissioning; At the same time, pay attention to the energy saving and intelligence level of the equipment, which is in line with the current development trend of the plastic processing industry of “high filling, low energy consumption and high performance”, so as to realize long-term stable and efficient production.







