

As a core raw material in the field of plastic modification, calcium carbonate filler masterbatch is widely used in the production of plastic products such as films, flat yarns, injection molding, and pipes, thanks to its advantages of reducing production costs and improving the rigidity and heat resistance of products. As the core equipment for granulating calcium carbonate filler masterbatch, the rationality of extruder selection directly determines the dispersion uniformity, particle regularity, production efficiency and comprehensive production cost of the masterbatch. When selecting a model, it is necessary to combine the characteristics of calcium carbonate materials, production scale, downstream application requirements and core performance of the equipment, systematically avoid industry pain points such as “fast wear, low productivity, and many crystal points”, and achieve a balance between productivity, quality and cost. The detailed selection analysis is as follows.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: I. Dasar Pemilihan: Jelaskan Kebutuhan Produksi dan Material Sendiri
The primary premise of selection is to accurately match the own production scenario and material characteristics, avoid “using a large machine for small tasks” or “overloading a small machine”, which is the basis for subsequent equipment selection. The core points to be clarified are as follows:
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (I) Parameter Material Kalsium Karbonat
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga agar kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipasi ditulis dengan tepat – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Ukuran saringan, jumlah pengisian, dan metode perawatan permukaan karbonat kalium secara langsung mempengaruhi seleksi struktur dan pengaturan parameter ekstruder: Pertama, jumlah pengisian. Proporsi karbonat kalium dalam masterbatch pengisi konvensional adalah 50% – 75%, pada masterbatch dengan pengisian tinggi dapat mencapai 75% – 85%, dan pengisian ultra-tinggi (>Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 85%) memerlukan penyesuaian peralatan khusus. Semakin tinggi jumlah pengisian, semakin tinggi persyaratan untuk kapasitas dispersi gesekan dan ketahanan terhadap korosi peralatan; Kedua, ukuran saringan. Pilihan utama adalah karbonat kalium 1250-mesh (ukuran partikel maksimum ≤10μm). Semakin besar ukuran saringan, semakin halus bubuknya, yang membutuhkan kapasitas dispersi yang lebih kuat untuk menghindari penggumpalan, dan pengolahan pengeringan sebelumnya (lemak). <Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekstur (0,3%) harus dilakukan dengan baik; Ketiga, pengolahan permukaan. Kalium karbonat yang dilapisi dengan agen pengikat dan pelumas memiliki kelenturan yang baik, yang mengurangi tekanan pada pengolahan dan dispersi peralatan, sementara kalium karbonat yang tidak diolah perlu memperkuat link pemeberian dan pemecahan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (II) Kebutuhan Skala dan Kapasitas Produksi
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Produktivitas secara langsung menentukan spesifikasi model ekstruder, yang perlu direncanakan secara wajar dalam kombinasi dengan tata letak jalur produksi sendiri dan volume pesanan pasar untuk menghindari pemborosan produktivitas atau tidak memenuhi persyaratan pesanan: Produksi skala kecil (produktivitas 200-500kg/h) cocok untuk ekstruder ganda skala kecil dan menengah; Produksi skala menengah (produktivitas 500-Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: 1000kg/h) dapat menggunakan ekstruder ganda standar; Produksi skala besar (produktivitas >Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: 1000kg/h) menyarankan penggunaan ekstruder tiga silinder atau ekstruder ganda besar, dan beberapa skenario tingkat tinggi dapat dilengkapi dengan mixer internal untuk mencapai produksi pengisian ultra-tinggi. Misalnya, model ekstruder ganda SAT75, untuk formula PP+80%CaCO₃, memiliki output stabil 800-1000kg/h, yang cocok untuk kebutuhan produksi pengisian besar skala menengah.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis resmi. Tekst: (III) Skenario Aplikasi Terdahulu
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Produk downstream yang berbeda memiliki perbedaan besar dalam persyaratan kualitas masterbatch pengisi karbonat kalium, yang secara langsung menentukan konfigurasi inti dari ekstruder:
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: bidang film dan kemasan: Persyaratan utama adalah tidak adanya titik kristal dan transparansi yang tinggi. Penting untuk memilih ekstruder dengan rasio panjang-diameter yang tinggi (48-52:1) dan sistem pengeluaran vakum yang tinggi untuk menghilangkan kelembaban dan molekul kecil dalam bahan secara menyeluruh dan memastikan keseragaman dispersi.
- Lapisan benang dan bidang tas yang ditenun: Kebutuhan pokoknya adalah kekuatan tarik yang tinggi dan tidak adanya patahnya benang. Penting untuk menggunakan extruder dengan desain shear yang lembut untuk mempertahankan panjang rantai molekul resin dan menghindari degradasi yang berlebihan yang mempengaruhi kekuatan benang;
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Ekstrusi dan bidang lembaran: Kebutuhan pokoknya adalah jumlah pengisian yang tinggi dan biaya yang rendah. Penting untuk memilih ekstruder dengan teknologi pengisian samping, yang dapat mengekspresikan jumlah pengisian karbonat kalium hingga batas 85% dan secara signifikan mengurangi biaya bahan baku.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (IV) Kebutuhan anggaran dan otomatisasi
Combine the investment budget and the factory’s automation level to select the appropriate equipment configuration: For start-up enterprises and small-batch production with frequent formula changes, an economical pre-mixing feeding system can be selected, which has low cost and flexible operation; For large-scale factories with 24-hour continuous production and extremely high requirements for formula accuracy (±0.5%), a high-precision loss-in-weight feeding system is recommended to realize full-automatic closed-loop control and avoid manual feeding errors.
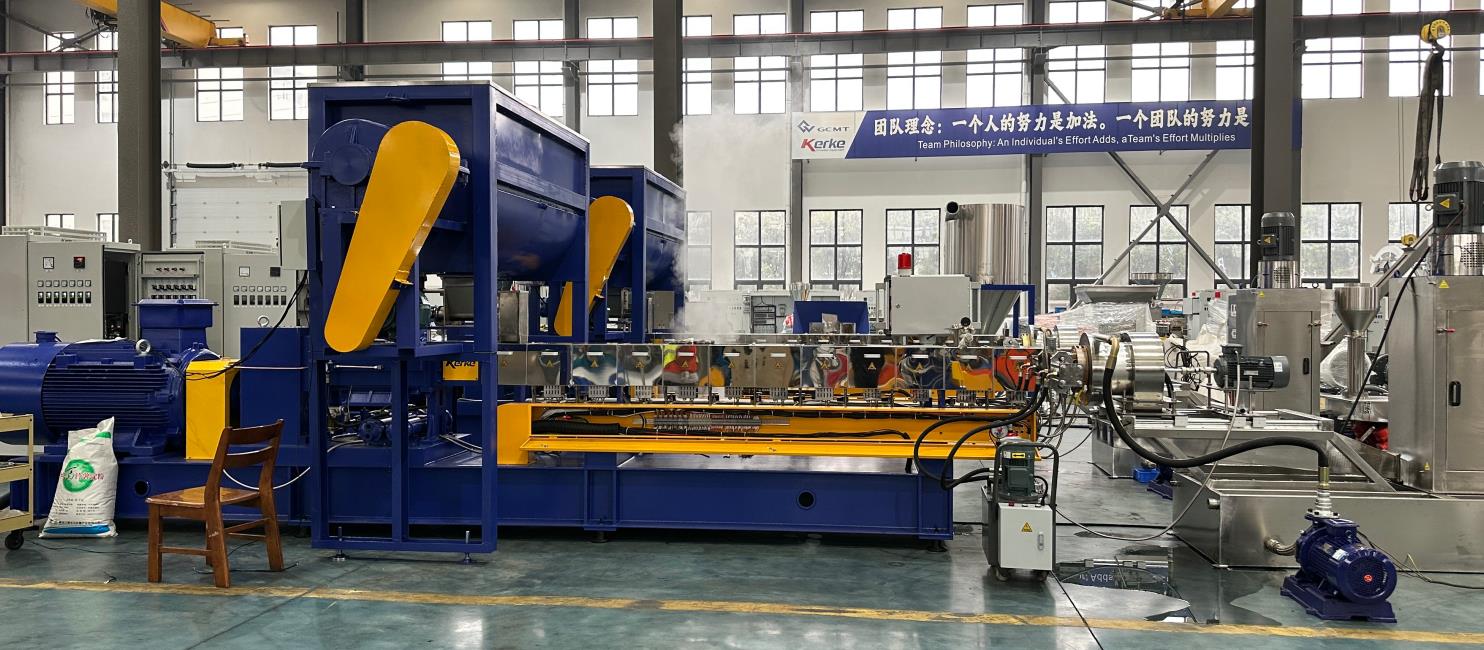
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: II. Pemilihan inti Dimensi: Fokus pada kinerja dan konfigurasi peralatan utama
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga agar kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan ditulis dengan tepat — jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Karena sifat pelumas dan pengisian yang tinggi dari masterbatch filler kalsium karbonat, persyaratan konfigurasi inti extruder, seperti ketahanan terhadap gesekan, kemampuan dispersi, sistem pengisian, pengaturan suhu, dan sistem pembuangan, jauh lebih tinggi dibandingkan dengan extruder plastik biasa. Berikut adalah dimensi yang harus diperhatikan:
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (I) Pemilihan Jenis Ekstruder (Ukuran Kerangka)
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Saat ini, ekstruder yang cocok untuk produksi masterbatch penambah kalsium karbonat di pasar utama dibagi menjadi tiga jenis: tunggal, ganda, dan tiga. Perbedaan kinerja antara ketiga jenis ini sangat besar, dan model harus dipilih sesuai dengan kebutuhan sendiri. Perbandingan spesifiknya adalah sebagai berikut:
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 1. Extruder Tunggal
Domain: manufaktur peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Keunggulan utama: Struktur yang sederhana, operasi yang nyaman, biaya peralatan yang rendah, dan kesulitan perawatan yang rendah. Cocok untuk produksi masterbatch pengisi konvensional dengan kadar pengisian karbonat kalium ≤70%, dan cocok untuk skenario produksi tingkat awal skala kecil. Kekurangan: Kapasitas dispersi shear yang lemah, tidak mampu menyelesaikan masalah agregasi karbonat kalium, yang menyebabkan tidak seragamnya dispersi masterbatch; Stabilitas pemasukan yang tidak memadai, mudah terjadi penyumbatan bahan dan pengembalian saat pengisian tinggi; Screw dan tabung cepat aus dan memiliki umur pakai yang singkat, sehingga tidak cocok untuk produksi karbonat kalium dengan pengisian tinggi dan saringan yang halus.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: 2. Extruder Dua Sisi (Pilihan Utama)
Ini dibagi menjadi ekstruder gigi kembar berputar bersama dan gigi kembar berputar berlawanan. Di antara keduanya, ekstruder gigi kembar berputar bersama adalah pilihan utama untuk produksi masterbatch pengisi karbonat kalium saat ini karena kapasitas dispersi shear yang kuat dan pemberian yang stabil, terutama cocok untuk kebutuhan produksi pengisian tinggi 75% – 85%. Keunggulan utama: Mengadopsi desain gigi modular, yang dapat mengatur secara fleksibel distribusi blok shear, menyesuaikan kekuatan shear dan degradasi bahan, serta memastikan dispersi yang seragam dari karbonat kalium; Desain pemberian paksa, yang dapat menyesuaikan dengan bubuk karbonat kalium dengan kepadatan relatif rendah dan menghindari aliran balik pemberian; Komponen inti dapat dibuat dari bahan tahan aus untuk memperpanjang usia layanan. Kekurangan: Biaya peralatan lebih tinggi daripada gigi tunggal, tingkat kesulitan perawatan sedang, dan diperlukan personel profesional untuk operasi. Saat ini, model utama seperti gigi kembar seri SAT sudah matang secara teknis dan ekonomis, cocok untuk sebagian besar skenario produksi masterbatch pengisian konvensional yang tinggi.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 3. Extruder Tiga Sisi (Pilihan Tingkat Tinggi)
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: Keunggulan utama: Dengan konsumsi energi yang sama, jumlah pisau lebih banyak, outputnya 30% -50% lebih tinggi daripada twin-screw tradisional, dan efek dispersi ditingkatkan satu tingkat; Kinerja pengisian dan pengeluaran lebih baik, yang dapat dengan mudah menangani formula dengan isi tinggi dan sulit didispersikan, dan cocok untuk skenario produksi yang mengejar dispersi ekstrim dan output yang sangat besar (seperti model triple-screw SAT-T75, yang outputnya dapat mencapai 2 ton per jam). Kekurangan: Biaya peralatan yang tinggi dan kesulitan pemeliharaan yang tinggi, cocok untuk perusahaan produksi masterbatch skala besar dan tingkat tinggi, dan rentang aplikasi yang relatif sempit saat ini.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan tanda kurung. Register teknis resmi. Tekst: (II) Struktur Utama dan Pemilihan Bahan (Hindari Titik Kegelisahan Kerusakan)
Calcium carbonate powder has high hardness and causes serious wear to the core components of the extruder. “Replacement every six months” is a common problem of traditional equipment. It is necessary to focus on material and structural design:
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Screw: Disarankan untuk memilih baja alat kecepatan tinggi W6Mo5Cr4V2 atau screw bimetal (pengolahan karbida tungsten), yang memiliki ketahanan tinggi terhadap gesekan dan dapat memperpanjang umur komponen inti hingga 2-3 kali dari twin-screw biasa; Struktur screw perlu dioptimalkan, seperti mengadopsi pitch bertahap + blok perulangan bergantian, yang dapat meningkatkan keseragaman campuran lebih dari 25% dan menghindari degradasi resin yang disebabkan oleh pemotongan yang berlebihan.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan penulisan aslinya – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Tabung: Bagian inti tabung menggunakan selubung alloy Cr26MoV integral (keras HRC60+), yang memiliki ketahanan aus yang baik dan cocok untuk permintaan aus karbonat kalium yang tinggi; Bagian pengisian dapat menggunakan bantalan bergerigi khusus Undercut untuk meningkatkan kapasitas pemegang bahan dan mencegah putaran yang terlalu banyak dan penurunan output yang disebabkan oleh pelumas yang berlebihan.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: Gearbox: Pilih gearbox dengan torsi tinggi (maksimum torsi spesifik hingga 14Nm/cm³, lebih tinggi dari rata-rata industri), dilengkapi dengan sistem pendinginan ganda untuk mengontrol suhu di bawah 60ºC, menghindari kerusakan akibat suhu tinggi, dan memperpanjang usia pakai baut dan gearbox.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan tanda kurung. Register teknis formal. Tekst: (III) Pemilihan Sistem Pemberian Makanan (Mengatasi Masalah Pemberian Makanan)
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Biji karbonat kalsium memiliki kepadatan bulat yang rendah dan kandungan gas yang tinggi. Kesulitan pengisian dan kembalinya gas adalah masalah umum dalam produksi pengisian tinggi. Penting untuk memilih sistem pengisian yang sesuai sesuai dengan jumlah pengisian dan persyaratan otomatisasi:
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Tekst: Pencampuran konvensional (≤70%): Pilih pengisi volumetrik yang dilengkapi dengan pengisi spiral, yang memiliki struktur sederhana dan biaya rendah, dan dapat memenuhi kebutuhan pengisian dasar;
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Penuh tinggi (≥75%): perlu memilih pengisi CWS dengan dua silinder untuk pengeluaran paksa dan pemasukan bahan untuk mengekstrusi udara dalam bubuk dan menghindari pengisian kembali gas; Pada saat yang sama, dilengkapi dengan skala pengisian dengan penurunan berat. Port pengisian utama menambahkan resin secara terpisah, dan port pengisian samping menambahkan bubuk kalsium karbonat secara terpisah untuk mencapai kontrol bahan yang akurat (kesalahan ±0,5%), yang merupakan konfigurasi standar untuk mencapai penuh ultra-tinggi 85%.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Jaga kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (IV) Pemilihan Sistem Pengendalian Suhu dan Sistem Ekstraksi (Pastikan Kualitas Masterbatch)
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Sistem kontrol suhu: Gunakan kontrol suhu yang independen di zona-zona (zona 1: 120-140°C, zona 2: 140-160°C, zona 3: 160-180°C, kepala mesin: 170-190°C), dengan akurasi yang dikontrol dalam ±1°C, untuk menghindari degradasi resin dan perubahan warna kalsium karbonat yang disebabkan oleh suhu lokal yang terlalu tinggi, atau plastifikasi yang tidak memadai dan distribusi yang tidak merata yang disebabkan oleh suhu yang terlalu rendah; Pemanasan induksi elektromagnetik dianjurkan, yang dapat memanaskan suhu bahan hingga 50-60°C, meningkatkan efisiensi pengisian sebesar 30%, dan mengurangi konsumsi energi.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Teks: Sistem pembuangan: Pada produksi masterbatch dengan pengisian tinggi, kelembaban dan zat volatil kecil yang terkandung dalam bahan akan menyebabkan gelembung dan pori-pori pada masterbatch, yang mempengaruhi kualitas produk. Penting untuk memilih sistem pembuangan vakum berjenis multi-tahap. Di antaranya, produksi masterbatch kelas film perlu dilengkapi dengan sistem vakum tingkat tinggi ke-10 untuk menghilangkan sisa kotoran secara menyeluruh dan memastikan kehalusan dan kepadatan masterbatch.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Tekst: (V) Pemilihan Sistem Pelletizing dan Cooling (Sesuaikan Produktivitas dan Kualitas)
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Teks: Sistem pelumasan dan pendinginan menentukan ketepatan partikel masterbatch, yang perlu dipilih sesuai dengan produktivitas:
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Pelletizing lingkaran air: Ekonomis dan stabil, dengan partikel bulat dan tidak menghasilkan debu. Ini cocok untuk sebagian besar produksi produktivitas konvensional (≤ 1000 kg/jam) dan merupakan pilihan utama saat ini.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis resmi. Teks: Pelletizing di bawah air: Skema produksi yang sepenuhnya otomatis untuk produktivitas > 2 ton per jam, dengan akurasi dan efisiensi pelletizing yang tinggi, cocok untuk produksi skala besar;
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkan mereka. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Sistem pendinginan: Untuk produktivitas ≤300kg/h, pemotongan panas dengan wajah die yang dikondisikan dengan udara dapat dipilih; Untuk produktivitas >300kg/h, pendinginan dengan pita konveyor (≥15m jarak udara + pendinginan alami) dianjurkan untuk menghindari pengikatan partikel.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: III. Pedoman Pemilihan Praktis: Sesuaikan Skema Optimal Menurut Skenario
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Teks: Dilengkapi dengan dimensi seleksi di atas, disediakan skema seleksi yang jelas untuk berbagai skenario produksi untuk memudahkan implementasi langsung:
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (I) Produksi Penyusutan Konvensional (Volume Penyusutan 50%-70%, Produktivitas 200-500kg/h)
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kebutuhan utama: biaya rendah, operasi mudah, memenuhi kualitas dasar, cocok untuk perusahaan yang baru mulai atau produksi batch kecil. Skema seleksi: ekstruder ganda berputar bersama (diameter bilah 45-52mm, rasio panjang-diameter 40-48:1), dilengkapi dengan sistem pemberian campuran pra-pemanasan yang ekonomis (mixer berkecepatan tinggi + pemberi volume); Bilah terbuat dari bahan bimetal, dan tabung terbuat dari alloy tahan korosi biasa; Dilengkapi dengan sistem pengeluaran vakum satu tahap dan pengolahan bola air; Pengaturan suhu menggunakan pemanasan listrik konvensional untuk memenuhi kebutuhan plastifikasi dasar. Model yang direkomendasikan: ekstruder ganda SAT52 (produksi 250-300kg/jam), model ganda kecil Lanxiang Changzhou.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (II) Produksi Mid-End High-Filling (Volume pengisian 75%-85%, produktivitas 500-Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: 1000kg/h)
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Tekst: Kebutuhan utama: dispersi tinggi, ketahanan terhadap gesekan, produktivitas yang stabil, cocok untuk kebutuhan perusahaan skala menengah atau pasar utama. Skema seleksi: ekstruder ganda berputar standar (diameter bilah 65-75mm, rasio panjang-diameter 48-52:1), dilengkapi dengan sistem pemberian berat yang akurat dan pemasok samping CWS; Bilah dibuat dari baja alat kecepatan tinggi W6Mo5Cr4V2, dan tabung dilengkapi dengan tabung alloy integral Cr26MoV; Dilengkapi dengan sistem pengeluaran vakum multi-tahap (≥2 tahap) untuk menghilangkan substansi yang mudah menguap secara menyeluruh; Dilengkapi dengan sistem pendinginan pakan lingkaran air dan conveyor belt; Sistem kontrol PLC dapat dilengkapi secara opsional untuk memonitor parameter secara real-time. Model yang direkomendasikan: ekstruder ganda SAT65/SAT75, model ganda langsheng kunwei Jiangsu yang memiliki torsi tinggi.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (III) Produksi Ultra-Large Produktivitas Tinggi (Volume Penyimpanan 75% – 85%, Produktivitas >Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: 1000kg/h)
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kebutuhan utama: output yang sangat tinggi, dispersi yang ekstrim, konsumsi energi yang rendah, cocok untuk perusahaan skala besar atau produksi masterbatch tingkat tinggi. Skema seleksi: ekstruder tiga silinder (diameter silinder 75-95mm, rasio panjang-diameter 48-52:1), atau kombinasi mixer internal + ekstruder ganda (cocok untuk pengisian ultra-tinggi) >Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: 85% skenario); Dilengkapi dengan sistem pemasukan berat yang otomatis dan kontrol dalam lingkaran untuk mencapai produksi kontinu tanpa operator; Komponen inti terbuat dari bahan tahan gesekan kelas atas, dilengkapi dengan gearbox pemecah panas dan sistem pemanas induksi elektromagnetik untuk mengurangi konsumsi energi lebih dari 30%; Dilengkapi dengan sistem pengeluaran vakum multi-tahap dan pengolahan pellet di bawah air; Sistem optimasi proses AI dapat dipasang opsional untuk mencapai penyesuaian parameter secara otomatis. Model yang direkomendasikan: ekstruder tiga silinder seri SAT-T (SAT-T75 output dapat mencapai 2 ton per jam), model ganda cerdas Suzhou Jinwei.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis resmi. Text: (IV) Pemilihan Skenario Khusus (Kualitas Film/Isi yang Sangat Tinggi)
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Masterbatch kelas film (tidak ada titik kristal, transparansi tinggi): Pilih ekstruder ganda berputar dengan rasio panjang-diameter tinggi (52:1), dilengkapi dengan sistem pengeluaran vakum tinggi zona ke-10 dan sistem kontrol suhu presisi, optimalisasi distribusi blok pemotongan silinder, meningkatkan keseragaman dispersi, dan menghindari titik kristal;
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Masterbatch pengisian ultra-tinggi (>85%): Pilih kombinasi mixer internal + ekstruder ganda, gunakan keunggulan pre-mixing shear yang kuat dari mixer internal untuk menyelesaikan masalah agregasi kalsium karbonat, dan kemudian plastisasi dan granulasi melalui ekstruder ganda untuk memastikan dispersi yang seragam dan partikel yang teratur.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: IV. Kesalahan pemilihan umum dan saran untuk menghindarinya
Many enterprises are prone to fall into the misunderstandings of “valuing price over performance” and “valuing productivity over adaptation” when selecting models, leading to problems such as fast wear, substandard quality, high energy consumption and soaring maintenance costs after equipment is put into production, which need to be focused on avoiding:
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kesalahpahaman 1: Hanya fokus pada harga peralatan dan mengabaikan bahan tahan gesekan. Saran untuk menghindari: Masterbatch pengisi karbonat kalium menyebabkan gesekan yang sangat kuat pada peralatan. Peralatan dengan biaya rendah sebagian besar menggunakan bahan biasa, dan komponen utama perlu diganti dalam waktu enam bulan, sehingga meningkatkan biaya perawatan jangka panjang. Disarankan untuk memberikan prioritas pada peralatan dengan baut bimetal dan tabung Cr26MoV. Meskipun investasi awal lebih tinggi, dapat memperpanjang umur pakai hingga 2-3 kali dan mengurangi biaya jangka panjang.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kesalahpahaman 2: Mencari produktivitas tinggi secara buta dan mengabaikan kebutuhan sendiri. Saran untuk menghindari: Produktivitas berhubungan positif dengan spesifikasi peralatan dan konsumsi energi. Memilih model besar secara buta akan menyebabkan konsumsi energi yang tinggi, tingkat beban kosong peralatan yang tinggi, dan peningkatan biaya produksi; perlu memilih model dengan produktivitas yang sesuai dengan volume pesanan sendiri, dan menyisakan 10%-20% redundansi produktivitas.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kesalahpahaman 3: Melupakan sistem pengisian dan pengeluaran, yang mengakibatkan masalah kualitas. Saran untuk menghindari: Pada produksi dengan pengisian tinggi, pengisian yang tidak merata, pengembalian gas, dan pengeluaran yang tidak lengkap adalah penyebab utama gelembung masterbatch dan dispersi yang buruk. Tidak diperbolehkan untuk mengabaikan sistem pengisian samping atau sistem pengeluaran vakum tinggi untuk menghemat biaya. Penting untuk mengkonfigurasi sistem pengisian dan pengeluaran yang sesuai dengan jumlah pengisian.
- Misunderstanding 4: Ignore the manufacturer’s technical support and after-sales service. Avoidance suggestion: The production of calcium carbonate filler masterbatch involves many links such as material formula and equipment commissioning. High-quality manufacturers can provide full-process services such as formula verification, equipment commissioning and personnel training, and have timely after-sales response (such as 24-hour response from national outlets). It is recommended to give priority to manufacturers with good industry reputation and practical experience (such as Jiangsu Yuesheng, Kunwei Langsheng, etc.) to avoid failure to solve equipment problems in time and affect production.
- Misunderstanding 5: Confuse the equipment requirements of different application scenarios. Avoidance suggestion: Film-grade and injection-grade masterbatches have great differences in equipment requirements. For example, film-grade requires high length-diameter ratio and high vacuum, while injection-grade requires high filling adaptability. It is necessary to clarify the downstream application when selecting models to avoid substandard quality caused by “one machine for multiple uses”.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya - jangan terjemahkan. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Teks: V. Ringkasan Seleksi
The core of selecting an extruder for calcium carbonate filler masterbatch is “adaptability” — adapting to the characteristics of calcium carbonate materials (filling amount, mesh size), production scale and downstream application requirements, while focusing on the four core points of equipment: wear resistance, dispersion capacity, feeding system and temperature control and exhaust system, so as to balance productivity, quality and cost.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Saran tentang prioritas pemilihan: Pertama, jelaskan kebutuhan produksi sendiri (jumlah pengisian, produktivitas, aplikasi downstream) → Tentukan jenis extruder (ganda-silinder untuk pengisian konvensional, tiga-silinder untuk produktivitas tinggi, tunggal-silinder untuk tingkat pemula) → Saring bahan dan konfigurasi komponen inti (bahan tahan gesekan, sistem pengisian dan pengeluaran yang sesuai) → Pilih produsen sesuai dengan anggaran dan layanan purna jual → Simpan kelebihan produktivitas yang wajar.
In addition, when selecting models, priority can be given to manufacturers that provide “turnkey project for the whole line”, which provide full-process supporting services from raw material formula verification and equipment selection to installation and commissioning and personnel training, so as to reduce the risk of selection and commissioning; At the same time, pay attention to the energy saving and intelligence level of the equipment, which is in line with the current development trend of the plastic processing industry of “high filling, low energy consumption and high performance”, so as to realize long-term stable and efficient production.







