

As a core raw material in the field of plastic modification, calcium carbonate filler masterbatch is widely used in the production of plastic products such as films, flat yarns, injection molding, and pipes, thanks to its advantages of reducing production costs and improving the rigidity and heat resistance of products. As the core equipment for granulating calcium carbonate filler masterbatch, the rationality of extruder selection directly determines the dispersion uniformity, particle regularity, production efficiency and comprehensive production cost of the masterbatch. When selecting a model, it is necessary to combine the characteristics of calcium carbonate materials, production scale, downstream application requirements and core performance of the equipment, systematically avoid industry pain points such as “fast wear, low productivity, and many crystal points”, and achieve a balance between productivity, quality and cost. The detailed selection analysis is as follows.
I. 選定の基本前提:自社の生産および材料要件を明確にする
The primary premise of selection is to accurately match the own production scenario and material characteristics, avoid “using a large machine for small tasks” or “overloading a small machine”, which is the basis for subsequent equipment selection. The core points to be clarified are as follows:
(I) カルシウムカーボネート材料のパラメータ
カルシウムカーボネートのメッシュサイズ、充填量、表面処理方法は、エクストラーダの構造選択とパラメーター設定に直接影響します。まず、充填量です。従来の充填マスターバッチのカルシウムカーボネートの割合は50%~75%ですが、高充填マスターバッチでは75%~85%に達し、超高充填(>85%)は、特別な設備の調整が必要です。充填量が高いほど、設備のせん断分散能力と耐摩耗性に関する要件が高くなります。第二に、網目サイズです。主流の選択は1250網目のカルシウムカーボネート(最大粒子サイズ≤10μm)です。網目サイズが高いほど粉末はより細かくなり、凝集を防ぐためにより強力な分散能力が必要となり、事前乾燥処理(水分含量)が必要になります。 <0.3%)を適切に行う必要があります。第三に、表面処理。結合剤と潤滑剤でコーティングされた炭酸カルシウムは流動性が良く、装置の供給と分散に対する圧力を軽減しますが、未処理の炭酸カルシウムでは、混合前のリンクとせん断リンクを強化する必要があります。
(II) 生産規模と能力要件
生産性はエクストラーダのモデル仕様を直接決定するため、生産ラインのレイアウトと市場注文量を合理的に計画しなければならず、生産性の浪費や注文要件を満たせないという問題が発生する可能性があります。小規模生産(生産性200~500kg/h)は中小規模のツインスクリュー式エクストラーダに適しています。中規模生産(生産性500~1000kg/h)では標準的なツインスクリュー式エクストラーダを使用できます。大規模生産(生産性1000kg/h以上)では、大型のツインスクリュー式エクストラーダが必要となります。 >1000kg/h)では、トリプルスクリューエキストラーダまたは大型ツインスクリューエキストラーダを推奨しており、一部のハイエンドシナリオでは、超高充填生産を実現するために内部ミキサーを搭載することができます。たとえば、PP+80%CaCO₃のフォーミュラ用のSAT75ツインスクリューモデルでは、800-1000kg/hの安定した出力を実現しており、中規模の高充填生産ニーズに適しています。
(III) ダウンストリームアプリケーションシナリオ
さまざまな下流製品の場合、カルシウムカーボネートフィラーマスターバッチの品質要件に大きな差があり、これはエクストルーダーのコア構成を直接決定します。
- フィルムおよび包装分野:主要な要件は、結晶点のない高透明性です。材料中の微量の水分と小分子を完全に除去し、分散の均一性を確保するために、長径比が高い(48-52:1)エクストラーダと高真空排気システムを選択する必要があります。
- 平織り糸と織り袋フィールド:主要な要件は高張力強度と糸の破断がないことです。樹脂分子鎖の長さを維持し、糸の強度に影響を与える過度の分解を防ぐため、穏やかなせん断設計のエクストラーダーを使用する必要があります。
- 射出成形およびシート分野:主要な要件は高い充填量と低コストです。カルシウムカーボネートの充填量を85%にまで押し上げることができ、原材料コストを大幅に削減できるサイドフィード技術を備えたエクストルーダーを選択する必要があります。
(IV) 予算と自動化要件
Combine the investment budget and the factory’s automation level to select the appropriate equipment configuration: For start-up enterprises and small-batch production with frequent formula changes, an economical pre-mixing feeding system can be selected, which has low cost and flexible operation; For large-scale factories with 24-hour continuous production and extremely high requirements for formula accuracy (±0.5%), a high-precision loss-in-weight feeding system is recommended to realize full-automatic closed-loop control and avoid manual feeding errors.
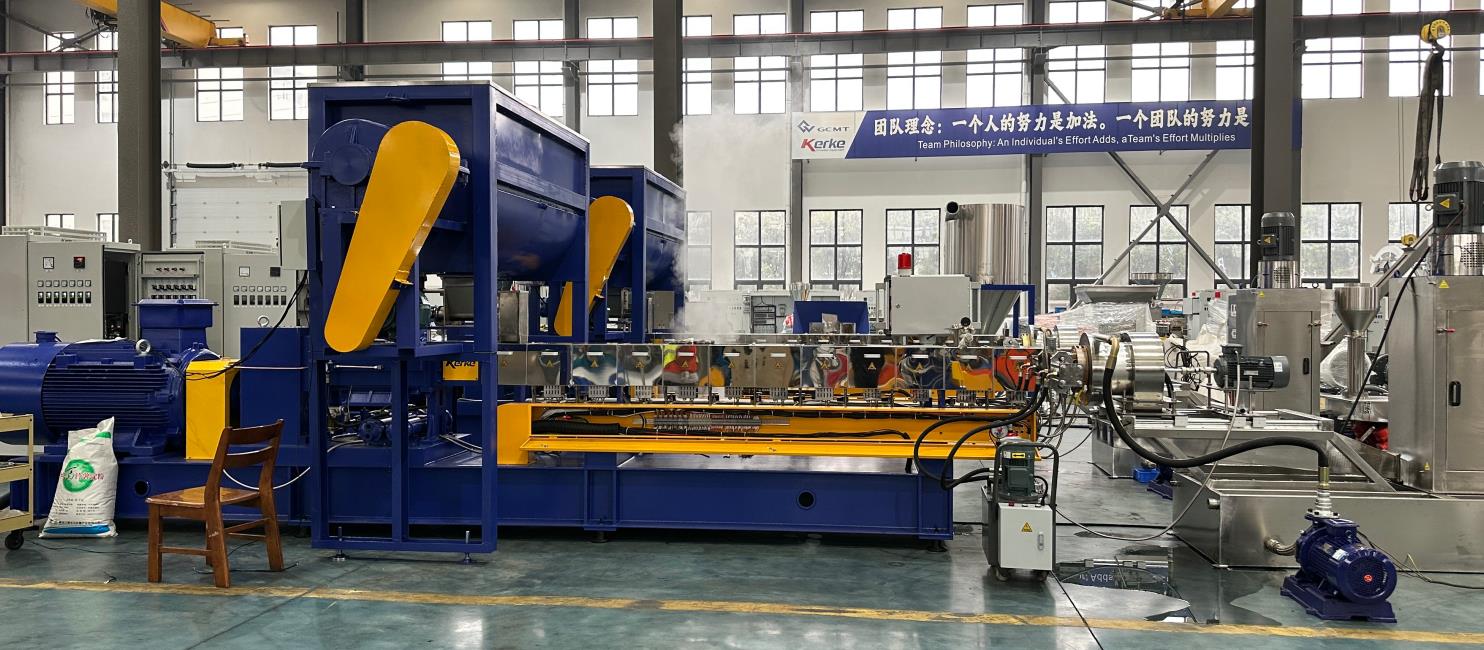
II. コア選択の要件:主要な機器の性能と構成に重点を置く
カルシウムカーボネートフィラーマスターバッチの高耐摩耗性と高充填性の特性のため、エクストラーダのコア構成に関する要件(耐摩耗性、分散能力、給料システム、温度制御、排気システムなど)は、通常のプラスチックエクストラーダよりもかなり高くなっています。以下の寸法に注目する必要があります。
(I) エクストラーダの種類の選択(コア寸法)
現在、市場でカルシウムカーボネートフィラーマスターバッチ生産に適したエクストラーダは主に三種類に分類されます。シングルスクリュー、ツインスクリュー、トリプルスクリューです。これらの三つのタイプの性能差は大きく、モデルは自身のニーズに応じて選択する必要があります。具体的な比較は次のとおりです。
1. シングルスクリュー押出機
主な利点:シンプルな構造、便利な操作、低い設備コスト、および低いメンテナンス難易度。カルシウムカーボネートの充填量が70%以下の従来のフィラーマスターバッチの生産に適しており、小規模な初心者向けの生産シナリオに適しています。欠点:せん断分散能力が弱く、カルシウムカーボネートの凝集の問題を解決できず、マスターバッチの分散均一性が低下します。給料安定性が不十分で、高い充填時には材料の詰まりやリターンが発生しやすくなります。スクリューとバレルはすぐに摩耗し、寿命が短いため、高充填量および高メッシュのカルシウムカーボネート生産には適していません。
2. ツインスクリューンエクストラーダ(主流の選択)
これには共同回転式ツインスクリューと反対回転式ツインスクリューがあります。このうち、共同回転式ツインスクリューは、強力なせり分散能力と安定した給餌により、現在のカルシウムカーボネート充填剤マスターバッチ生産の主流です。特に、75%~85%の高充填生産ニーズに最適です。主な優位性:モジュール式スクリュー設計を採用し、せりブロックの分布を柔軟に調整し、せり強度と材料劣化のバランスをとり、カルシウムカーボネートの均一な分散を確保します。強制給餌設計により、低ボリューム密度のカルシウムカーボネート粉末に対応し、給餌の逆流を回避できます。コアコンポーネントは耐摩耗性の高い材料で作られ、耐用年数を延長できます。欠点:装置コストは単一スクリューよりも高く、メンテナンスの難しさは中程度で、操作には専門的な人材が必要です。現在、SATシリーズのツインスクリューなどの主流モデルは技術的に成熟しており、費用対効果が高く、ほとんどの従来の高充填マスターバッチ生産シナリオに適しています。
3. トリプルスクリーュエキストラクター(ハイエンドモデル)
コアの利点: 同じエネルギー消費量の下で、シーラの数が多く、出力は従来のツインスクリューよりも30%~50%高くなり、分散効果が一段階向上します。供給と排気性能が優れており、高い充填量と分散が困難な製剤を簡単に処理でき、極めて高い分散度と超大容量の出力を追求する生産シナリオに適しています(SAT-T75のトリプルスクリューモデルでは、出力が毎時2トンに達します)。欠点: 高い設備費用と高いメンテナンス難易度のため、大規模かつ高級なマスターバッチ生産企業に適しており、現在の適用範囲は比較的狭いです。
(II) キー構造と材料の選定(摩耗の問題ポイントを回避する)
Calcium carbonate powder has high hardness and causes serious wear to the core components of the extruder. “Replacement every six months” is a common problem of traditional equipment. It is necessary to focus on material and structural design:
- ネジ:W6Mo5Cr4V2 高速工具鋼または双金属ネジ(タングステンカーボンコーティング)を選択することを推奨します。これらは高硬度と優れた耐摩耗性を持ち、コア部品の寿命を通常のツインネジの2〜3倍に延ばすことができます。ネジ構造を最適化する必要があります。例えば、段階的ピッチ+段階的に配置された練りブロックを採用すると、混合の均一性を25%以上向上させることができ、過度のせん断による樹脂の劣化を防ぐことができます。
- バレル:バレルのコア部には、優れた耐摩耗性を有し、高充填カリウムカルシウムの耐摩耗要件に適したCr26MoV一体型合金スリーブ(硬度HRC60+)を採用しています。供給部には、特殊なアンダーカット溝付きブッシュを採用することで、材料の掴み能力を向上させ、過剰な潤滑剤によるネジの滑りや出力低下を防ぎます。
- ギアボックス:高トルクのギアボックス(最大特定トルクは14Nm/cm³で、業界平均よりも高い)を選択し、デュアル冷却システムを搭載して、温度を60℃以内に制御し、高温による摩耗を防ぎ、ネジとギアボックスの寿命を延長します。
(III) 給餌システムの選択(給餌問題の解決)
カルシウムカーボネート粉末のバルク密度は低く、ガス含有量は高いため、高容量充填生産では供給の困難やガスの回流が問題となることがあります。充填量と自動化要件に応じて適切な供給システムを選択する必要があります。
- 従来の充填(≤70%):スレッドフィーダーを搭載したボリュメトリックフィーダーを選択してください。このフィーダーは構造がシンプルでコストが低く、基本的な給餌ニーズを満たすことができます。
- 高充填率(≥75%):強制排気と材料圧縮を実現するために、粉末中の空気を除去し、ガスの回帰を防ぐためにCWSのツインスクリューサイドフィーダーを選択する必要があります。同時に、重量損失式の給料スケールが搭載されています。主給料口では樹脂を個別に投入し、サイド給料口では炭酸カルシウム粉末を個別に投入して、精密な材料制御(精度±0.5%)を実現します。これは85%の超高充填を実現するための標準構成です。
(IV) 温度制御と排気システムの選択(マスターバッチの品質を確保する)
- 温度制御システム:マルチゾーン独立温度制御(ゾーン1:120〜140℃、ゾーン2:140〜160℃、ゾーン3:160〜180℃、マシンヘッド:170〜190℃)を採用し、±1℃以内の精度で制御され、局所的な過度の温度による樹脂の劣化やカルシウムカーボネートの変色、または過低な温度による不十分なプラスチケーションや不均一な分散を防ぎます。電磁誘導加熱を推奨します。これにより、材料の温度を50〜60℃に予熱でき、給餌効率を30%向上させ、エネルギー消費を削減できます。
- 排気システム:高充填マスターバッチ生産では、材料中に含まれる水分と小分子の揮発性物質がマスターバッチに気泡や気孔を生じさせ、製品の品質に影響を与える。そのため、複数段階の真空排気システムを選択する必要があります。特にフィルムグレードのマスターバッチ生産では、微量の不純物を完全に除去し、マスターバッチの光沢と密度を確保するために、10番目のゾーンの高真空システムを搭載する必要があります。
(V) ペレタイジングおよび冷却システムの選択(生産性と品質のマッチング)
ペレタイジングおよび冷却システムは、マスターバッチの粒子の規則性を決定します。生産性に応じて、このシステムを選択する必要があります。
- 水リングペレタイジング:経済的で安定性が高く、粒子が丸く、ほこりが出ない。ほとんどの従来の生産性(≤1000kg/h)の生産に適しており、現在主流の選択肢です。
- 水中ペレタイジング:生産性が2トン/時間以上の完全自動化生産方式で、高いペレタイジング精度と効率を実現し、大規模生産に適しています。
- 冷却システム:生産性が300kg/h以下の場合、空気冷却によるダイス面のホットカットを選択できます。生産性が300kg/hを超える場合は、粒子の付着を防ぐためにコンベヤーベルト冷却(≥15mの長距離空気冷却 + 自然冷却)を推奨します。
III. 実用的な選択ガイドライン: シナリオに応じて最適なスキームを選択する
上記の選択寸法と合わせて、さまざまな生産シナリオに対する明確な選択方法が示されており、直接実装を容易にします。
(I) 入門レベルの従来型充填生産(充填量 50%~70%、生産性 200~500kg/h)
コアニーズ:低コスト、簡単な操作、基本的な品質を満たすこと、新規事業または小規模生産に適しています。選択スキーム:共転動式ツインスクリュー押出機(スクリュー径45~52mm、長径比40~48:1)、経済的な混合投入システム(高速ミキサー+体積投入装置)を搭載。スクリューはバイメタル素材で、バレルは通常の耐摩耗合金から製造されています。単段真空排気と水リングペレタイジングシステムを搭載。温度制御は基本的なプラスチケーションニーズを満たすために従来の電気加熱を採用しています。おすすめモデル:SAT52ツインスクリュー押出機(出力250~350kg/h)、常州蘭祥小型ツインスクリューモデル。
(II) 中間段階の高充填生産 (充填量 75% ~ 85%, 生産性 500 ~ 1000kg/h)
コアニーズ:高分散性、耐摩耗性、安定した生産性、中小企業や主流市場のニーズに適しています。選択方針:標準的な共同回転式ツインスクリュー押出機(スクリュー径65~75mm、長径比48~52:1)を搭載し、高精度の重量損失供給システムとCWSサイドフィーダを備えています。スクリューはW6Mo5Cr4V2高速工具鋼で、バレルはCr26MoV一体型合金スリーブから成っています。複数段階の高真空排気システム(≥2段階)を備えており、揮発性物質を完全に除去します。水リングペレタイジングとコンベヤーベルト冷却システムを備えています。オプションでPLC制御システムを搭載し、リアルタイムでパラメーターを監視できます。推奨モデル:SAT65/SAT75ツインスクリュー押出機、江蘇昆威良勝高トルクツインスクリューモデル。
(III) 高性能超大型生産 (充填量 75% ~ 85%、生産性) >1000kg/h)
コアニーズ:超高出力、極端な分散性、低エネルギー消費、大規模企業や高級マスターバッチ生産に適しています。選択方式:三重ねじ押出機(ねじ径75~95mm、長径比48~52:1)、または内部ミキサー+双ねじ押出機の組み合わせ(超高出力充填に適しています) >85% のシナリオ);完全自動重量減少供給システムと閉ループ制御を搭載し、無人連続生産を実現します。コアコンポーネントは最高級の耐摩耗材から製造されており、熱を放散するギアボックスと電磁誘導加熱システムが搭載されており、エネルギー消費量を 30% 以上削減できます。複数段階の高真空排気と水中ペレタイジングシステムが搭載されています。オプションで AI プロセス最適化システムを搭載することができ、自動パラメータ調整を実現できます。おすすめモデル: SAT-T シリーズの三軸スクリューエキストラクター (SAT-T75 の出力は 2 トン/時間に達します)、蘇州金衛のインテリジェントツインスクリューモデルです。
(IV) 特別なシナリオの選択 (映画グレード/超高画質)
- フィルムグレードのマスターバッチ(結晶点がなく、高い透明度):高い長径比(52:1)を持つ共回転式ツインスクリュー押出機を選択し、10番目のゾーンに高真空排気システムと精密な温度制御システムを備え、スクリューシェアブロックの分布を最適化し、分散の均一性を向上させ、結晶点を回避します。
- 超高充填マスターバッチ(>85%):内部ミキサーとツインスクリュー押出機の組み合わせを選択し、内部ミキサーの強力なせり混合効果を活用してカルシウムカーボネートの凝集問題を解決します。その後、ツインスクリュー押出機を通してプラスチケーションと顆粒化を行い、均一な分散と規則的な粒子を確保します。
IV. よくある選択の誤解と回避の方法
Many enterprises are prone to fall into the misunderstandings of “valuing price over performance” and “valuing productivity over adaptation” when selecting models, leading to problems such as fast wear, substandard quality, high energy consumption and soaring maintenance costs after equipment is put into production, which need to be focused on avoiding:
- 誤解1:装置の価格のみに注目し、耐摩耗性の高い材料を無視する。回避の提案:炭酸カルシウムフィラーマスターバッチは装置に極めて強い摩耗を与える。低コストの装置は通常の材料を使用し、コアコンポーネントは半年以内に交換する必要があるため、長期的なメンテナンスコストが高くなる。バイメタルねじとCr26MoVバレルを備えた装置を優先することをお勧めします。初期投資は高くなりますが、寿命を2〜3倍延長し、長期コストを削減できます。
- 誤解2:高い生産性を盲目的に追求し、自らのニーズを無視する。回避策:生産性は設備の仕様とエネルギー消費量との間に正の関係があります。大きなモデルを盲目的に選ぶと、エネルギー消費量が増加し、設備の無負荷率が高くなり、生産コストが上昇します。自社の注文量に応じた適切な生産性のモデルを選択し、10%~20%の生産性余裕を確保する必要があります。
- 誤解3:給与および排気システムを無視し、品質問題を引き起こす。回避の提案:高充填生産では、不均一な給与、ガスの回流、および不完全な排気がマスターバッチの気泡と分散不良の主な原因です。コストを削減するためにサイドフィーダや高真空排気システムを省略することは許されません。充填量に応じて適切な給与および排気システムを構成する必要があります。
- Misunderstanding 4: Ignore the manufacturer’s technical support and after-sales service. Avoidance suggestion: The production of calcium carbonate filler masterbatch involves many links such as material formula and equipment commissioning. High-quality manufacturers can provide full-process services such as formula verification, equipment commissioning and personnel training, and have timely after-sales response (such as 24-hour response from national outlets). It is recommended to give priority to manufacturers with good industry reputation and practical experience (such as Jiangsu Yuesheng, Kunwei Langsheng, etc.) to avoid failure to solve equipment problems in time and affect production.
- Misunderstanding 5: Confuse the equipment requirements of different application scenarios. Avoidance suggestion: Film-grade and injection-grade masterbatches have great differences in equipment requirements. For example, film-grade requires high length-diameter ratio and high vacuum, while injection-grade requires high filling adaptability. It is necessary to clarify the downstream application when selecting models to avoid substandard quality caused by “one machine for multiple uses”.
V. 選択内容の概要
The core of selecting an extruder for calcium carbonate filler masterbatch is “adaptability” — adapting to the characteristics of calcium carbonate materials (filling amount, mesh size), production scale and downstream application requirements, while focusing on the four core points of equipment: wear resistance, dispersion capacity, feeding system and temperature control and exhaust system, so as to balance productivity, quality and cost.
選択の優先順位に関する提案: まず、自社の生産ニーズ(充填量、生産性、下流用途)を明確にする → エクストラーダーのタイプを決定する(従来の充填用のツインスクリュー、高い生産性を実現するトリプルスクリュー、エントリーレベル用のシングルスクリュー) → コア部品の材質と構成(耐摩耗性材料、適切な給送/排気システム)を選別する → 予算とアフターサービスに応じてメーカーを選択する → 合理的な生産性の余裕を確保する
In addition, when selecting models, priority can be given to manufacturers that provide “turnkey project for the whole line”, which provide full-process supporting services from raw material formula verification and equipment selection to installation and commissioning and personnel training, so as to reduce the risk of selection and commissioning; At the same time, pay attention to the energy saving and intelligence level of the equipment, which is in line with the current development trend of the plastic processing industry of “high filling, low energy consumption and high performance”, so as to realize long-term stable and efficient production.







