

As a core raw material in the field of plastic modification, calcium carbonate filler masterbatch is widely used in the production of plastic products such as films, flat yarns, injection molding, and pipes, thanks to its advantages of reducing production costs and improving the rigidity and heat resistance of products. As the core equipment for granulating calcium carbonate filler masterbatch, the rationality of extruder selection directly determines the dispersion uniformity, particle regularity, production efficiency and comprehensive production cost of the masterbatch. When selecting a model, it is necessary to combine the characteristics of calcium carbonate materials, production scale, downstream application requirements and core performance of the equipment, systematically avoid industry pain points such as “fast wear, low productivity, and many crystal points”, and achieve a balance between productivity, quality and cost. The detailed selection analysis is as follows.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: I. Presupuesto básico de la selección: clarificar los requisitos de producción propia y de materiales
The primary premise of selection is to accurately match the own production scenario and material characteristics, avoid “using a large machine for small tasks” or “overloading a small machine”, which is the basis for subsequent equipment selection. The core points to be clarified are as follows:
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (I) Parámetros del material de carbonato de calcio
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de relleno} y los corchetes. Registro técnico formal. Texto: El tamaño de la malla, la cantidad de relleno y el método de tratamiento de la superficie del carbonato de calcio afectan directamente la selección estructural y la configuración de parámetros del extrusor: En primer lugar, la cantidad de relleno. La proporción de carbonato de calcio en el masterbatch de relleno convencional es del 50% al 75%, en el masterbatch de relleno alto puede alcanzar el 75% al 85%, y el relleno ultraalto (>Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. El texto (85%) requiere una adaptación especial del equipo. Cuanto mayor sea la cantidad de llenado, mayores serán los requisitos para la capacidad de dispersión por cizallamiento y la resistencia al desgaste del equipo; En segundo lugar, el tamaño de la malla. La selección predominante es el carbonato de calcio de 1250 mallas (tamaño máximo de partículas ≤10μm). Cuanto mayor sea el tamaño de la malla, más fino será el polvo, lo que requiere una mayor capacidad de dispersión para evitar la aglomeración y un tratamiento de secado previo (contenido de humedad <Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. El texto (0,3%) debe estar bien hecho; en tercer lugar, el tratamiento de superficies. El carbonato de calcio recubierto con agente de acoplamiento y lubricante tiene una buena fluidez, lo que reduce la presión en la alimentación y la dispersión del equipo, mientras que el carbonato de calcio sin tratar necesita fortalecer los enlaces de premezclado y cizallamiento.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (II) Requisitos de escala y capacidad de producción
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: La productividad determina directamente la especificación del modelo del extrusor, que debe planificarse de manera razonable en combinación con el diseño de la línea de producción propia y el volumen de pedidos del mercado para evitar el desperdicio de productividad o el incumplimiento de los requisitos de los pedidos: La producción a pequeña escala (productividad de 200-500 kg/h) es adecuada para extrusores de doble hélice de tamaño pequeño y mediano; la producción a escala media (productividad de 500-1000 kg/h) puede utilizar extrusores de doble hélice estándar; la producción a gran escala (productividad >El dominio es la fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 1000kg/h) recomienda extrusoras de tres hélices o extrusoras de dos hélices grandes, y algunos escenarios de alta gama pueden estar equipados con mezcladores internos para lograr una producción de llenado ultraalta. Por ejemplo, el modelo de extrusora de dos hélices SAT75, para la fórmula PP+80%CaCO₃, tiene una salida estable de 800-1000kg/h, lo que es adecuado para las necesidades de producción de alto llenado de tamaño medio.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: (III) Escenarios de aplicación downstream
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Los diferentes productos de downstream tienen grandes diferencias en los requisitos de calidad del masterbatch de relleno de carbonato de calcio, lo que determina directamente la configuración central del extrusor:
- Sector de películas y envasado: Los requisitos básicos son la ausencia de puntos de cristal y una alta transparencia. Es necesario seleccionar una extrusora con una alta relación longitud-diametro (48-52:1) y un sistema de evacuación a alta vacío para eliminar completamente la humedad residual y las moléculas pequeñas del material, y garantizar la uniformidad de la dispersión;
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: campo de hilos planos y bolsas tejidas: Los requisitos básicos son una alta resistencia a la tracción y la ausencia de rotura de los hilos. Es necesario utilizar una extrusora con un diseño de cizallamiento suave para conservar la longitud de la cadena molecular de la resina y evitar una degradación excesiva que afecte a la resistencia de los hilos.
- Dominio: fabricación de equipos para extrusión y compuestos plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Extrusión por inyección y campo de láminas: Los requisitos básicos son una alta cantidad de relleno y un bajo costo. Es necesario seleccionar un extrusor con tecnología de alimentación lateral, que pueda aumentar la cantidad de relleno de carbonato de calcio hasta el límite del 85% y reducir considerablemente los costos de materias primas.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (IV) Requisitos de presupuesto y automatización
Combine the investment budget and the factory’s automation level to select the appropriate equipment configuration: For start-up enterprises and small-batch production with frequent formula changes, an economical pre-mixing feeding system can be selected, which has low cost and flexible operation; For large-scale factories with 24-hour continuous production and extremely high requirements for formula accuracy (±0.5%), a high-precision loss-in-weight feeding system is recommended to realize full-automatic closed-loop control and avoid manual feeding errors.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: II. Selección de núcleos Dimensiones: Centrarse en el rendimiento y la configuración del equipo clave
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Debido a las altas características de desgaste y llenado del masterbatch de relleno de carbonato de calcio, los requisitos para las configuraciones del núcleo del extrusor, como la resistencia al desgaste, la capacidad de dispersión, el sistema de alimentación, el control de la temperatura y el sistema de escape, son significativamente mayores que los de los extrusores de plástico ordinarios. Se deben centrarse en las siguientes dimensiones:
(I) Selección del tipo de extrusora (dimensión central)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: En la actualidad, los extrusores adecuados para la producción de masterbatch de relleno de carbonato de calcio en el mercado se dividen principalmente en tres tipos: de un solo tornillo, de dos tornillos y de tres tornillos. Las diferencias de rendimiento entre los tres son grandes, y el modelo debe seleccionarse según las necesidades propias. La comparación específica es la siguiente:
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: 1. Extrusor de un solo tornillo
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Ventajas principales: estructura simple, operación conveniente, bajo costo de equipo y dificultad de mantenimiento reducida. Es adecuado para la producción de masterbatch de relleno convencional con una cantidad de relleno de carbonato de calcio ≤70%, y es adecuado para escenarios de producción de entrada a pequeña escala. Defectos: capacidad de dispersión por cizallamiento débil, incapaz de resolver el problema de la aglomeración del carbonato de calcio, lo que resulta en una baja uniformidad de dispersión del masterbatch; estabilidad de alimentación insuficiente, fácil de producir atascos de material y retorno durante un alto relleno; el tornillo y el barril se desgastan rápidamente y tienen una vida útil corta, por lo que no son adecuados para la producción de carbonato de calcio con alto relleno y alta malla.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: 2. Extrusor de doble hélice (selección principal)
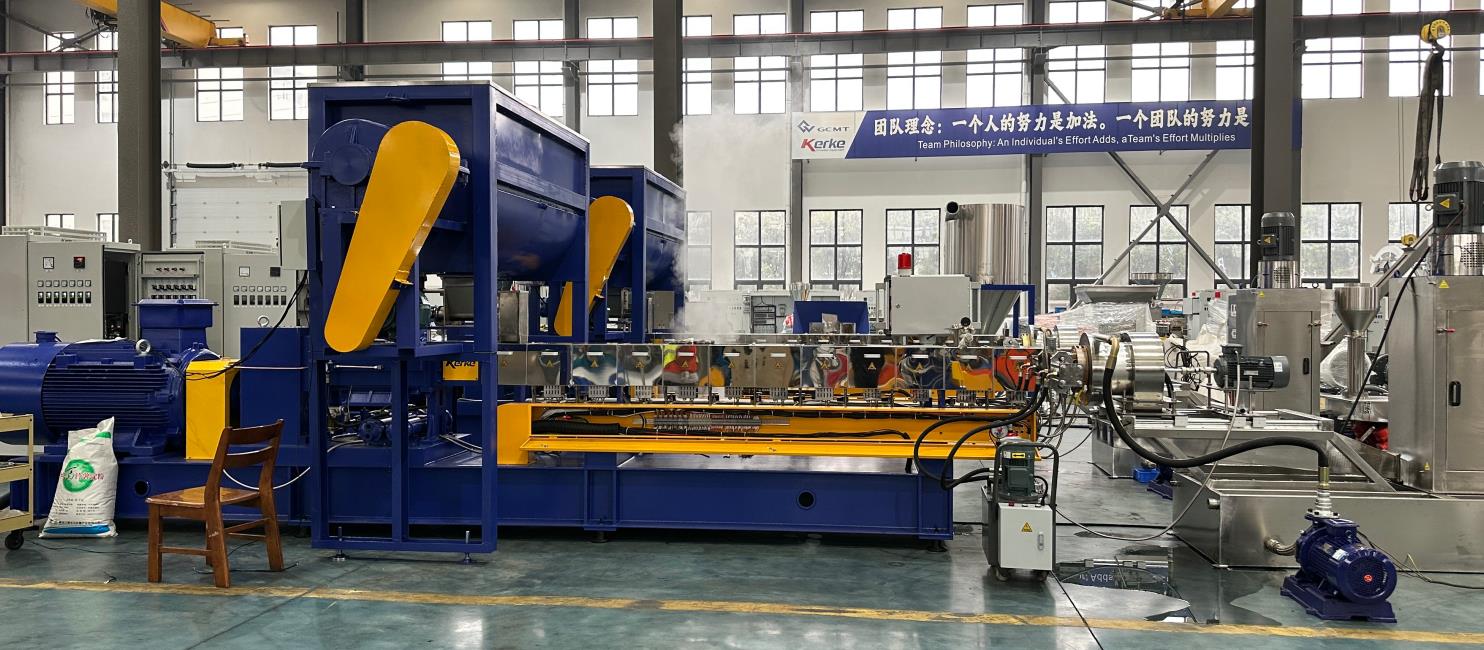
Dominio: fabricación de equipos de extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares vacíos} y los corchetes. Registro técnico formal. Texto: Se divide en extrusoras de doble hélice co-rotantes y de doble hélice contra-rotantes. Entre ellos, la extrusora de doble hélice co-rotante es la opción principal para la producción de masterbatch de relleno de carbonato de calcio en la actualidad debido a su fuerte capacidad de dispersión por cizallamiento y alimentación estable, especialmente adecuada para las necesidades de producción de alta carga del 75% al 85%. Ventajas principales: Adopta un diseño de hélice modular, que puede ajustar de forma flexible la distribución de los bloques de cizallamiento, equilibrar la resistencia al cizallamiento y la degradación del material y garantizar una dispersión uniforme del carbonato de calcio; Diseño de alimentación forzada, que puede adaptarse al polvo de carbonato de calcio de baja densidad aparente y evitar el flujo de retorno de alimentación; Los componentes principales pueden estar hechos de materiales resistentes al desgaste para extender la vida útil. Defectos: El costo del equipo es mayor que el de la hélice simple, la dificultad de mantenimiento es moderada y se requieren personal profesional para su operación. En la actualidad, los modelos principales, como las extrusoras de la serie SAT, están tecnológicamente maduros y son económicos, adecuados para la mayoría de los escenarios de producción de masterbatch de alta carga convencionales.
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 3. Extrusor de tres hélices (selección de gama alta)
Dominio: fabricación de equipos de extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Ventajas principales: Bajo el mismo consumo de energía, el número de tijeras es mayor, la producción es un 30%-50% mayor que la de las tradicionales hélices gemelas, y el efecto de dispersión se mejora en un nivel; El rendimiento de alimentación y evacuación es mejor, lo que permite manejar fácilmente fórmulas de alta carga y difíciles de dispersar, y es adecuado para escenarios de producción que buscan una dispersión extrema y una producción ultragrande (como el modelo SAT-T75 de hélice triple, cuya producción puede alcanzar las 2 toneladas por hora). Defectos: Alto costo del equipo y dificultad de mantenimiento, adecuado para empresas de producción de masterbatch a gran escala y de alta gama, y su ámbito de aplicación es relativamente limitado en la actualidad.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: (II) Estructura clave y selección de materiales (Evitar puntos de dolor por desgaste)
Calcium carbonate powder has high hardness and causes serious wear to the core components of the extruder. “Replacement every six months” is a common problem of traditional equipment. It is necessary to focus on material and structural design:
- Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Tornillo: se recomienda seleccionar acero de herramienta de alta velocidad W6Mo5Cr4V2 o tornillo bimetálico (recubrimiento de carburo de tungsteno), que tiene una alta dureza y una fuerte resistencia al desgaste, y puede extender la vida útil de los componentes principales a 2-3 veces la de los tornillos gemelos ordinarios; la estructura del tornillo debe optimizarse, por ejemplo, adoptando bloques de amasado graduales + escalonados, lo que puede mejorar la uniformidad de la mezcla en más del 25% y evitar la degradación de la resina causada por un excesivo cizallamiento.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), unidades (°C, MPa, mm, g/cm³, kV/mm), abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nombres de marcas y números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones de texto} y corchetes. Registro técnico formal. Texto: Barril: La sección central del barril adopta un manguito de aleación integral Cr26MoV (dureza HRC60+), que tiene una excelente resistencia al desgaste y es adecuado para la demanda de desgaste de carbonato de calcio de alta carga; la sección de alimentación puede adoptar un casquillo ranurado especial para mejorar la capacidad de agarre del material y evitar que el tornillo se deslice y reduzca la producción debido a un exceso de lubricante.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Caja de engranajes: Seleccione una caja de engranajes de alto par (máximo par específico de hasta 14 Nm/cm³, mayor que la media del sector), equipada con un sistema de refrigeración dual para controlar la temperatura dentro de 60 ℃, evitar el desgaste por altas temperaturas y prolongar la vida útil del tornillo y de la caja de engranajes.
(III) Selección del sistema de alimentación (resolver los problemas de alimentación)
El polvo de carbonato de calcio tiene una baja densidad aparente y un alto contenido de gas. Los problemas de alimentación y la devolución de gas son puntos problemáticos comunes en la producción de llenado elevado. Es necesario seleccionar el sistema de alimentación adecuado según la cantidad de llenado y los requisitos de automatización:
- Llenado convencional (≤70%): Seleccione un alimentador volumétrico equipado con un alimentador de tornillo, que tiene una estructura simple y un bajo costo, y puede satisfacer las necesidades básicas de alimentación;
- Llenado elevado (≥75%): Es necesario seleccionar un alimentador doble de tornillo CWS para la evacuación forzada y la compresión de la materia para expulsar el aire del polvo y evitar la devolución de gas durante la alimentación; al mismo tiempo, está equipado con una escala de alimentación por pérdida en peso. El puerto de alimentación principal añade resina por separado, y el puerto de alimentación lateral añade polvo de carbonato de calcio por separado para lograr un control preciso de los materiales (precisión ±0,5%), que es la configuración estándar para lograr un llenado ultraalto del 85%.
(IV) Selección del sistema de control de temperatura y de evacuación (garantizar la calidad del masterbatch)
- Sistema de control de temperatura: Adopte un control de temperatura independiente en múltiples zonas (zona 1: 120-140 °C, zona 2: 140-160 °C, zona 3: 160-180 °C, cabeza de la máquina: 170-190 °C), con una precisión controlada dentro de ±1 °C, para evitar la degradación de la resina y la decoloración del carbonato de calcio causada por una temperatura local excesiva, o la plasticización insuficiente y la dispersión desigual causada por una temperatura demasiado baja; Se recomienda el calentamiento por inducción electromagnética, que puede precalentar la temperatura del material a 50-60 °C, mejorar la eficiencia de alimentación en un 30% y reducir el consumo de energía.
- Sistema de evacuación: En la producción de masterbatch de llenado elevado, la humedad y las sustancias volátiles de baja molécula contenidas en el material causarán burbujas y poros en el masterbatch, lo que afectará la calidad del producto. Es necesario seleccionar un sistema de evacuación en múltiples etapas. Entre ellos, la producción de masterbatch de calidad para películas necesita estar equipada con un sistema de alta vacío de la décima zona para eliminar por completo las impurezas residuales y garantizar el brillo y la compactación del masterbatch.
(V) Selección del sistema de granulado y enfriamiento (adaptar la productividad y la calidad)
El sistema de granulado y enfriamiento determina la regularidad de las partículas del masterbatch, que debe seleccionarse según la productividad:
- Granulado con anillo de agua: Económico y estable, con partículas redondas y sin polvo. Es adecuado para la mayoría de la producción de productividad convencional (≤1000 kg/h) y es la opción actual predominante;
- Granulado submarino: Un esquema de producción totalmente automático para productividad >2 toneladas por hora, con alta precisión y eficiencia de granulado, adecuado para la producción a gran escala;
- Sistema de enfriamiento: Para productividad ≤300 kg/h, se puede seleccionar el corte en caliente por cara de matriz refrigerada por aire; Para productividad >300 kg/h, se recomienda el enfriamiento por banda transportadora (≥15 m de distancia de enfriamiento por aire + enfriamiento natural) para evitar la adherencia de las partículas.
III. Directrices prácticas de selección: adaptar el esquema óptimo según los escenarios
Combinando las dimensiones de selección anteriores, se proporcionan esquemas de selección claros para diferentes escenarios de producción para facilitar la implementación directa:
(I) Producción de llenado convencional de nivel básico (cantidad de llenado 50%-70%, productividad 200-500 kg/h)
Necesidades centrales: bajo costo, fácil operación, satisfacción de la calidad básica, adecuado para empresas en fase de inicio o producción en lotes pequeños. Esquema de selección: extrusor de doble hélice co-rotante (diámetro del tornillo 45-52 mm, relación longitud-diametro 40-48:1), equipado con un sistema de alimentación pre-mixado económico (mezclador de alta velocidad + alimentador volumétrico); el tornillo está hecho de material bimetálico, y el cilindro está hecho de aleación resistente al desgaste ordinario; equipado con un sistema de evacuación por vacío de una sola etapa y un sistema de granulado con anillo de agua; el control de temperatura adopta calentamiento eléctrico convencional para satisfacer las necesidades básicas de plasticización. Modelos recomendados: extrusor de doble hélice SAT52 (producción 250-350 kg/h), modelo pequeño de doble hélice de Changzhou Lanxiang.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (II) Producción de llenado medio-alto (cantidad de llenado 75%-85%, productividad 500-1000 kg/h)
Dominio: fabricación de equipos de extrusión y compundación de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Necesidades principales: alta dispersión, resistencia al desgaste, productividad estable, adecuada para las necesidades de empresas de tamaño medio o del mercado principal. Esquema de selección: Extrusor estándar de doble hélice co-rotante (diámetro de la hélice 65-75 mm, relación longitud-diametro 48-52:1), equipado con un sistema de alimentación de pérdida de peso de alta precisión y un alimentador lateral CWS; La hélice está hecha de acero de herramienta de alta velocidad W6Mo5Cr4V2, y el cilindro está hecho de una manguera de aleación integral Cr26MoV; Equipado con un sistema de escape de alta vacío de múltiples etapas (≥2 etapas) para eliminar completamente las sustancias volátiles; Equipado con un sistema de refrigeración por pelletización de anillo de agua y banda transportadora; Se puede equipar opcionalmente un sistema de control PLC para realizar la monitorización de parámetros en tiempo real. Modelos recomendados: Extrusor de doble hélice SAT65/SAT75, modelo de doble hélice de alto par de Jiangsu Kunwei Langsheng.
Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (III) Producción de alta gama y ultragrande productividad (cantidad de relleno del 75% al 85%, productividad >Dominio: fabricación de equipos para la extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: 1000kg/h)
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los paréntesis. Registro técnico formal. Texto: Necesidades principales: salida ultraalta, dispersión extrema, bajo consumo de energía, adecuado para empresas de gran escala o producción de masterbatch de alta gama. Esquema de selección: extrusor de triple hélice (diámetro del husillo 75-95 mm, relación longitud-diametro 48-52:1) o combinación de mezclador interno + extrusor de doble hélice (adecuado para el llenado ultraalto >Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: 85% de escenarios). Equipado con un sistema de alimentación de pérdida de peso completamente automático y control en circuito cerrado para lograr una producción continua sin personal; los componentes principales están hechos de materiales resistentes al desgaste de primera calidad, están equipados con una caja de engranajes de disipación de calor y un sistema de calentamiento por inducción electromagnética para reducir el consumo de energía en más del 30%; están equipados con un sistema de evacuación de alta vacío en múltiples etapas y un sistema de pelletización bajo el agua; se puede equipar opcionalmente un sistema de optimización de procesos AI para realizar un ajuste automático de los parámetros. Modelos recomendados: extrusor de triple hélice de la serie SAT-T (la salida del SAT-T75 puede alcanzar 2 toneladas por hora), modelo de doble hélice inteligente de Suzhou Jinwei.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: (IV) Selección de escenarios especiales (grado de película/rellenado ultraalto)
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los paréntesis. Registro técnico formal. Texto: Masterbatch de calidad para película (sin puntos de cristal, alta transparencia): Seleccione una extrusora de doble hélice de rotación conjunta con una alta relación longitud-diametro (52:1), equipada con un sistema de evacuación de alto vacío en la zona 10 y un sistema de control de temperatura de precisión, optimice la distribución de los bloques de corte de la hélice, mejore la uniformidad de la dispersión y evite los puntos de cristal.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Masterbatch de llenado de muy alta densidad (>85%): Seleccione una combinación de mezclador interno y extrusor de doble hélice, utilice la ventaja de premezclado por cizallamiento del mezclador interno para resolver el problema de la aglomeración del carbonato de calcio y, a continuación, plastifique y granulice a través del extrusor de doble hélice para garantizar una dispersión uniforme y partículas regulares.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: IV. Duda frecuentes en la selección y sugerencias para evitarla
Many enterprises are prone to fall into the misunderstandings of “valuing price over performance” and “valuing productivity over adaptation” when selecting models, leading to problems such as fast wear, substandard quality, high energy consumption and soaring maintenance costs after equipment is put into production, which need to be focused on avoiding:
- Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Malentendido 1: Solo se centra en el precio del equipo y se ignora los materiales resistentes al desgaste. Sugerencia de evitación: El masterbatch de relleno de carbonato de calcio causa un desgaste extremadamente fuerte en el equipo. Los equipos de bajo costo utilizan principalmente materiales ordinarios, y los componentes principales deben reemplazarse dentro de un año, lo que resulta en mayores costos de mantenimiento a largo plazo. Se recomienda dar prioridad al equipo con tornillos bimetálicos y barriles de Cr26MoV. Aunque la inversión inicial sea mayor, puede extender la vida útil en un 2-3 veces y reducir los costos a largo plazo.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Malentendido 2: perseguir ciegamente una alta productividad y ignorar las necesidades propias. Sugerencia de evitación: La productividad está relacionada positivamente con las especificaciones del equipo y el consumo de energía. Seleccionar ciegamente modelos grandes conducirá a un aumento del consumo de energía, a una alta tasa de inactividad del equipo y a un aumento de los costos de producción; es necesario seleccionar modelos con una productividad adecuada según el volumen de pedidos, y reservar un 10%-20% de redundancia de productividad.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Error 3: Ignorar el sistema de alimentación y de evacuación, lo que conduce a problemas de calidad. Sugerencia de prevención: En la producción de llenado elevado, la alimentación desigual, la devolución de gas y la evacuación incompleta son las principales causas de las burbujas del masterbatch y de la mala dispersión. No se permite omitir el sistema de alimentación lateral o el sistema de evacuación de alto vacío para ahorrar costos. Es necesario configurar el sistema de alimentación y de evacuación adecuado según la cantidad de llenado.
- Misunderstanding 4: Ignore the manufacturer’s technical support and after-sales service. Avoidance suggestion: The production of calcium carbonate filler masterbatch involves many links such as material formula and equipment commissioning. High-quality manufacturers can provide full-process services such as formula verification, equipment commissioning and personnel training, and have timely after-sales response (such as 24-hour response from national outlets). It is recommended to give priority to manufacturers with good industry reputation and practical experience (such as Jiangsu Yuesheng, Kunwei Langsheng, etc.) to avoid failure to solve equipment problems in time and affect production.
- Misunderstanding 5: Confuse the equipment requirements of different application scenarios. Avoidance suggestion: Film-grade and injection-grade masterbatches have great differences in equipment requirements. For example, film-grade requires high length-diameter ratio and high vacuum, while injection-grade requires high filling adaptability. It is necessary to clarify the downstream application when selecting models to avoid substandard quality caused by “one machine for multiple uses”.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: V. Resumen de la selección
The core of selecting an extruder for calcium carbonate filler masterbatch is “adaptability” — adapting to the characteristics of calcium carbonate materials (filling amount, mesh size), production scale and downstream application requirements, while focusing on the four core points of equipment: wear resistance, dispersion capacity, feeding system and temperature control and exhaust system, so as to balance productivity, quality and cost.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {posiciones vacías} y corchetes. Registro técnico formal. Texto: Sugerencias sobre la prioridad de selección: primero, clarifique sus necesidades de producción (cantidad de llenado, productividad, aplicación posterior) → determine el tipo de extrusor (doble hélice para llenado convencional, triple hélice para alta productividad, simple hélice para nivel básico) → seleccione los materiales y configuraciones de componentes principales (materiales resistentes al desgaste, sistema de alimentación y evacuación adecuado) → seleccione los fabricantes según el presupuesto y el servicio posventa → reserve una redundancia razonable de la productividad.
In addition, when selecting models, priority can be given to manufacturers that provide “turnkey project for the whole line”, which provide full-process supporting services from raw material formula verification and equipment selection to installation and commissioning and personnel training, so as to reduce the risk of selection and commissioning; At the same time, pay attention to the energy saving and intelligence level of the equipment, which is in line with the current development trend of the plastic processing industry of “high filling, low energy consumption and high performance”, so as to realize long-term stable and efficient production.







