

As a core raw material in the field of plastic modification, calcium carbonate filler masterbatch is widely used in the production of plastic products such as films, flat yarns, injection molding, and pipes, thanks to its advantages of reducing production costs and improving the rigidity and heat resistance of products. As the core equipment for granulating calcium carbonate filler masterbatch, the rationality of extruder selection directly determines the dispersion uniformity, particle regularity, production efficiency and comprehensive production cost of the masterbatch. When selecting a model, it is necessary to combine the characteristics of calcium carbonate materials, production scale, downstream application requirements and core performance of the equipment, systematically avoid industry pain points such as “fast wear, low productivity, and many crystal points”, and achieve a balance between productivity, quality and cost. The detailed selection analysis is as follows.
I. Grundlegende Voraussetzung der Auswahl: Eigene Produktions- und Materialanforderungen klären
The primary premise of selection is to accurately match the own production scenario and material characteristics, avoid “using a large machine for small tasks” or “overloading a small machine”, which is the basis for subsequent equipment selection. The core points to be clarified are as follows:
(I) Calciumcarbonat-Materialparameter
Die Maschenweite, der Füllgrad und die Oberflächenbehandlungsmethode von Calciumcarbonat beeinflussen direkt die Konstruktionsauswahl und die Parametereinstellung des Extruders: Erstens der Füllgrad. Der Anteil von Calciumcarbonat im konventionellen Füllstoff-Masterbatch liegt bei 50–75 %, im Hochfüllstoff-Masterbatch kann er 75–85 % erreichen, und bei Ultrahochfüllung (>85 %) erfordert eine spezielle Anpassung der Ausrüstung. Je höher der Füllgrad, desto höher sind die Anforderungen an die Scherdispersionsfähigkeit und die Verschleißfestigkeit der Ausrüstung; zweitens die Maschenweite. Die gängige Wahl ist 1250-Maschen-Calciumcarbonat (maximale Partikelgröße ≤10 μm). Je feiner die Maschenweite, desto feiner das Pulver, was eine stärkere Dispersionsfähigkeit erfordert, um Agglomeration zu vermeiden, und eine Vorbehandlung durch Trocknung (Feuchtigkeitsgehalt <0,3 %) muss ordnungsgemäß erfolgen; drittens die Oberflächenbehandlung. Mit Kopplungsmittel und Schmiermittel beschichtetes Calciumcarbonat weist eine gute Fließfähigkeit auf, wodurch der Druck auf Materialeinzug und Dispersion der Ausrüstung verringert wird, während unbehandeltes Calciumcarbonat die Vorvermischungs- und Scherstufen verstärken muss.
(II) Produktionsumfang und Kapazitätsanforderungen
Die Produktivität bestimmt direkt die Modellspezifikation des Extruders, die in Kombination mit der eigenen Produktionslinienanordnung und dem Marktauftragsvolumen sinnvoll geplant werden muss, um Produktivitätsverschwendung oder die Nichterfüllung von Auftragsanforderungen zu vermeiden: Kleinserienproduktion (Produktivität 200–500 kg/h) eignet sich für kleine und mittlere Doppelschneckenextruder; Mittelserienproduktion (Produktivität 500–1000 kg/h) kann Standard-Doppelschneckenextruder verwenden; Großserienproduktion (Produktivität >1000 kg/h) empfiehlt Dreifachschneckenextruder oder große Doppelschneckenextruder, und einige High-End-Szenarien können mit Innenmischern ausgestattet werden, um Ultrahochfüllproduktion zu erreichen. Beispielsweise hat das Doppelschneckenmodell SAT75 für die Formulierung PP+80 % CaCO₃ eine stabile Ausstoßmenge von 800–1000 kg/h, was für mittelgroße Hochfüllproduktionsbedarfe geeignet ist.
(III) Downstream-Anwendungsszenarien
Verschiedene nachgelagerte Produkte weisen große Unterschiede in den Qualitätsanforderungen an Calciumcarbonat-Füllstoff-Masterbatch auf, was die Kernkonfiguration des Extruders direkt bestimmt:
- Folien- und Verpackungsbereich: Die Kernanforderungen sind keine Kristallpunkte und hohe Transparenz. Es ist ein Extruder mit hohem Längen-Durchmesser-Verhältnis (48–52:1) und einem Hochvakuum-Entlüftungssystem auszuwählen, um Restfeuchte und Kleinstmoleküle im Material vollständig zu entfernen und die Dispersionsgleichmäßigkeit sicherzustellen;
- Flachgarn- und Gewebesackbereich: Die Kernanforderungen sind hohe Zugfestigkeit und kein Garnreißen. Es ist ein Extruder mit mildem Scherdesign zu verwenden, um die Länge der Harzmolekülkette beizubehalten und übermäßige Degradation zu vermeiden, die die Garnfestigkeit beeinträchtigt;
- Spritzguss- und Plattenbereich: Die Kernanforderungen sind hoher Füllgrad und niedrige Kosten. Es ist ein Extruder mit Seitenbeschickungstechnologie auszuwählen, der den Calciumcarbonat-Füllgrad bis an die Grenze von 85 % bringen und die Rohmaterialkosten deutlich senken kann.
(IV) Budget- und Automatisierungsanforderungen
Combine the investment budget and the factory’s automation level to select the appropriate equipment configuration: For start-up enterprises and small-batch production with frequent formula changes, an economical pre-mixing feeding system can be selected, which has low cost and flexible operation; For large-scale factories with 24-hour continuous production and extremely high requirements for formula accuracy (±0.5%), a high-precision loss-in-weight feeding system is recommended to realize full-automatic closed-loop control and avoid manual feeding errors.
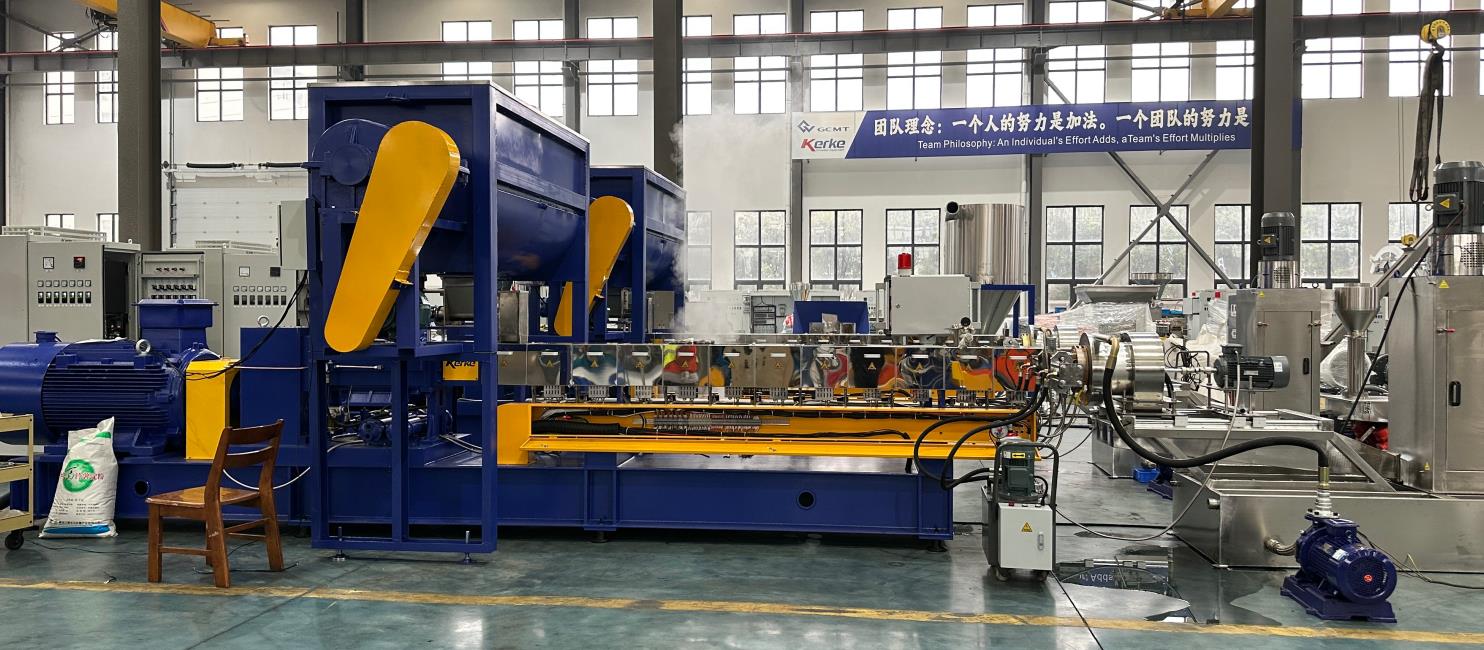
II. Kernauswahl-Dimensionen: Fokus auf Schlüsselausrüstungsleistung und -konfiguration
Aufgrund der hohen Verschleiß- und Hochfülleigenschaften von Calciumcarbonat-Füllstoff-Masterbatch sind die Anforderungen an die Kernkonfigurationen des Extruders wie Verschleißfestigkeit, Dispersionsfähigkeit, Fördersystem, Temperaturregelung und Entlüftungssystem deutlich höher als bei gewöhnlichen Kunststoffextrudern. Auf folgende Dimensionen sollte der Fokus gelegt werden:
(I) Auswahl des Extrudertyps (Kern-Dimension)
Derzeit werden die auf dem Markt für die Calciumcarbonat-Füllstoff-Masterbatch-Produktion geeigneten Extruder hauptsächlich in drei Typen unterteilt: Einschnecken-, Doppelschnecken- und Dreifachschneckenextruder. Die Leistungsunterschiede zwischen den drei sind groß, und das Modell sollte entsprechend den eigenen Bedürfnissen ausgewählt werden. Der spezifische Vergleich ist wie folgt:
1. Einschneckenextruder
Kernvorteile: Einfache Konstruktion, bequeme Bedienung, geringe Ausrüstungskosten und geringe Wartungsschwierigkeit. Er eignet sich für die Produktion von konventionellem Füllstoff-Masterbatch mit Calciumcarbonat-Füllgrad ≤70 % und ist für Kleinserien-Einsteigerproduktionsszenarien geeignet. Mängel: Schwache Scherdispersionsfähigkeit, kann das Problem der Calciumcarbonat-Agglomeration nicht lösen, was zu schlechter Dispersionsgleichmäßigkeit des Masterbatches führt; unzureichende Förderstabilität, leicht auftretendes Materialverstopfen und Rückfluss bei Hochfüllung; Schnecke und Zylinder verschleißen schnell und haben eine kurze Lebensdauer, weshalb er sich nicht für Hochfüll- und Feinmaschen-Calciumcarbonat-Produktion eignet.
2. Doppelschneckenextruder (Hauptauswahl)
Er wird in gleichläufige und gegenläufige Doppelschneckenextruder unterteilt. Darunter ist der gleichläufige Doppelschneckenextruder aufgrund seiner starken Scherdispersionsfähigkeit und stabilen Förderung derzeit die Hauptwahl für die Calciumcarbonat-Füllstoff-Masterbatch-Produktion, insbesondere geeignet für 75 %–85 % Hochfüllproduktionsbedarfe. Kernvorteile: Modulares Schneckendesign, das die Verteilung der Scherblöcke flexibel anpassen, Scherstärke und Materialdegradation ausgleichen und eine gleichmäßige Dispersion des Calciumcarbonats sicherstellen kann; erzwungenes Förderdesign, das sich an Calciumcarbonatpulver mit geringer Schüttdichte anpassen und Förderrückfluss vermeiden kann; die Kernkomponenten können aus verschleißfesten Materialien gefertigt werden, um die Lebensdauer zu verlängern. Mängel: Die Ausrüstungskosten sind höher als bei Einschneckenextrudern, die Wartungsschwierigkeit ist mäßig, und für den Betrieb sind Fachkräfte erforderlich. Derzeit sind Mainstream-Modelle wie die SAT-Serie-Doppelschnecken technologisch ausgereift und kostengünstig, geeignet für die meisten konventionellen Hochfüll-Masterbatch-Produktionsszenarien.
3. Dreifachschneckenextruder (High-End-Auswahl)
Kernvorteile: Bei gleichem Energieverbrauch ist die Anzahl der Schervorgänge höher, der Ausstoß liegt 30 %–50 % über dem herkömmlicher Doppelschnecken, und der Dispersionseffekt ist um eine Stufe verbessert; die Förder- und Entlüftungsleistung ist besser, wodurch leicht hochgefüllte und schwer dispergierbare Formulierungen verarbeitet werden können, was für Produktionsszenarien geeignet ist, die extreme Dispersion und extrem hohen Ausstoß anstreben (wie das Dreifachschneckenmodell SAT-T75, dessen Ausstoß 2 Tonnen pro Stunde erreichen kann). Mängel: Hohe Ausrüstungskosten und hohe Wartungsschwierigkeit, geeignet für großangelegte und High-End-Masterbatch-Produktionsunternehmen, und sein Anwendungsbereich ist derzeit relativ eng.
(II) Auswahl der Schlüsselkonstruktion und -materialien (Verschleißschwachstellen vermeiden)
Calcium carbonate powder has high hardness and causes serious wear to the core components of the extruder. “Replacement every six months” is a common problem of traditional equipment. It is necessary to focus on material and structural design:
- Schnecke: Es wird empfohlen, Hochgeschwindigkeits-Schnellarbeitsstahl W6Mo5Cr4V2 oder eine bimetallische Schnecke (Wolframcarbid-Beschichtung) auszuwählen, die eine hohe Härte und starke Verschleißfestigkeit aufweist und die Lebensdauer der Kernkomponenten auf das 2- bis 3-Fache herkömmlicher Doppelschnecken verlängern kann; die Schneckenkonstruktion muss optimiert werden, beispielsweise durch allmählich abnehmende Steigung + versetzte Knetblöcke, was die Mischgleichmäßigkeit um mehr als 25 % verbessern und Harzdegradation durch übermäßiges Scherung vermeiden kann.
- Zylinder: Der Kernabschnitt des Zylinders verwendet eine einteilige Cr26MoV-Legierungshülse (Härte HRC60+), die eine ausgezeichnete Verschleißfestigkeit aufweist und für den Verschleißbedarf von hochgefülltem Calciumcarbonat geeignet ist; der Förderabschnitt kann eine spezielle Unterschnitt-Nutbuchse verwenden, um die Materialgreifkapazität zu erhöhen und Schneckenschlupf sowie Ausstoßreduzierung durch überschüssiges Schmiermittel zu vermeiden.
- Getriebe: Ein Hochdrehmoment-Getriebe (maximales spezifisches Drehmoment bis 14 Nm/cm³, höher als der Branchendurchschnitt) auswählen, ausgestattet mit einem Dual-Kühlsystem, um die Temperatur unter 60 °C zu halten, Hochtemperaturverschleiß zu vermeiden und die Lebensdauer von Schnecke und Getriebe zu verlängern.
(III) Auswahl des Fördersystems (Förderprobleme lösen)
Calciumcarbonatpulver hat eine geringe Schüttdichte und einen hohen Gasgehalt. Förderschwierigkeiten und Gasrückfluss sind häufige Schwachstellen in der Hochfüllproduktion. Es ist das geeignete Fördersystem entsprechend dem Füllgrad und den Automatisierungsanforderungen auszuwählen:
- Konventionelle Füllung (≤70 %): Ein volumetrischer Förderer mit Schneckenförderer auswählen, der eine einfache Konstruktion und geringe Kosten aufweist und die grundlegenden Förderbedarfe erfüllen kann;
- Hochfüllung (≥75 %): Es ist ein CWS-Doppelschnecken-Seitenförderer für erzwungene Entlüftung und Materialpressung auszuwählen, um die Luft im Pulver herauszudrücken und Fördergasrückfluss zu vermeiden; gleichzeitig ist eine Verlustgewichts-Förderwaage ausgestattet. Der Hauptfördereinlass gibt das Harz separat zu, und der Seitenfördereinlass gibt Calciumcarbonatpulver separat zu, um eine präzise Materialkontrolle (Genauigkeit ±0,5 %) zu erreichen, was die Standardkonfiguration für die Realisierung von 85 % Ultrahochfüllung ist.
(IV) Auswahl von Temperaturregelung und Entlüftungssystem (Masterbatch-Qualität sichern)
- Temperaturregelsystem: Unabhängige Mehrzonen-Temperaturregelung übernehmen (Zone 1: 120–140 °C, Zone 2: 140–160 °C, Zone 3: 160–180 °C, Maschinenkopf: 170–190 °C), mit Genauigkeit innerhalb ±1 °C, um Harzdegradation und Calciumcarbonat-Verfärbung durch lokale Übertemperatur oder unzureichende Plastifizierung und ungleichmäßige Dispersion durch zu niedrige Temperatur zu vermeiden; elektromagnetische Induktionsheizung wird empfohlen, die die Materialtemperatur auf 50–60 °C vorheizen, die Fördereffizienz um 30 % verbessern und den Energieverbrauch senken kann.
- Entlüftungssystem: Bei der Hochfüll-Masterbatch-Produktion verursachen Feuchtigkeit und kleinmolekulare flüchtige Substanzen im Material Blasen und Poren im Masterbatch, was die Produktqualität beeinträchtigt. Es ist ein mehrstufiges Vakuum-Entlüftungssystem auszuwählen. Darunter muss die folienklasse Masterbatch-Produktion mit einem 10-Zonen-Hochvakuumsystem ausgestattet werden, um Restverunreinigungen vollständig zu entfernen und den Glanz und die Dichte des Masterbatches sicherzustellen.
(V) Auswahl von Granulier- und Kühlsystem (Produktivität und Qualität anpassen)
Das Granulier- und Kühlsystem bestimmt die Partikelregelmäßigkeit des Masterbatches, das entsprechend der Produktivität ausgewählt werden muss:
- Wasserringgranulierung: Wirtschaftlich und stabil, mit runden Partikeln und ohne Staub. Sie eignet sich für die meisten konventionellen Produktivitätsbereiche (≤1000 kg/h) und ist die derzeitige Hauptwahl;
- Unterwassergranulierung: Ein vollautomatisches Produktionsschema für Produktivität >2 Tonnen pro Stunde, mit hoher Granulierungsgenauigkeit und -effizienz, geeignet für Großserienproduktion;
- Kühlsystem: Bei Produktivität ≤300 kg/h kann luftgekühltes Düsenflächen-Heißschneiden gewählt werden; bei Produktivität >300 kg/h wird Bandkühlung (≥15 m Ferngelüftung + Naturbelüftung) empfohlen, um Partikelanhaftung zu vermeiden.
III. Praktische Auswahlrichtlinien: Optimales Schema entsprechend den Szenarien anpassen
In Kombination mit den obigen Auswahldimensionen werden für unterschiedliche Produktionsszenarien klare Auswahlschemata zur direkten Umsetzung gegeben:
(I) Einsteiger-Konventionelle Füllproduktion (Füllgrad 50 %–70 %, Produktivität 200–500 kg/h)
Kernbedarfe: Niedrige Kosten, einfache Bedienung, Erfüllung der Basisqualität, geeignet für Start-up-Unternehmen oder Kleinserienproduktion. Auswahlschema: Gleichläufiger Doppelschneckenextruder (Schnekkendurchmesser 45–52 mm, Längen-Durchmesser-Verhältnis 40–48:1), ausgestattet mit einem wirtschaftlichen Vorvermischungs-Fördersystem (Hochgeschwindigkeitsmischer + volumetrischer Förderer); die Schnecke besteht aus bimetallischem Material, der Zylinder aus gewöhnlicher verschleißfester Legierung; ausgestattet mit einem einstufigen Vakuum-Entlüftungssystem und Wasserringgranulierung; die Temperaturregelung verwendet konventionelle Elektroheizung, um die basisplastifizierungsbedarfe zu erfüllen. Empfohlene Modelle: Doppelschneckenextruder SAT52 (Ausstoß 250–350 kg/h), Kleindoppelschneckenmodell Changzhou Lanxiang.
(II) Mittelklasse-Hochfüllproduktion (Füllgrad 75 %–85 %, Produktivität 500–1000 kg/h)
Kernbedarfe: Hohe Dispersion, Verschleißfestigkeit, stabile Produktivität, geeignet für mittelständische Unternehmen oder Mainstream-Marktbedarfe. Auswahlschema: Standard-Gleichläufer-Doppelschneckenextruder (Schnekkendurchmesser 65–75 mm, Längen-Durchmesser-Verhältnis 48–52:1), ausgestattet mit einem hochpräzisen Verlustgewichts-Fördersystem und CWS-Seitenförderer; die Schnecke besteht aus Hochgeschwindigkeits-Schnellarbeitsstahl W6Mo5Cr4V2, der Zylinder aus einteiliger Cr26MoV-Legierungshülse; ausgestattet mit einem mehrstufigen Hochvakuum-Entlüftungssystem (≥2 Stufen), um flüchtige Substanzen vollständig zu entfernen; ausgestattet mit Wasserringgranulierung und Bandkühlsystem; ein PLC-Steuerungssystem kann optional ausgestattet werden, um Echtzeit-Parameterüberwachung zu realisieren. Empfohlene Modelle: Doppelschneckenextruder SAT65/SAT75, Hochdrehmoment-Doppelschneckenmodell Jiangsu Kunwei Langsheng.
(III) High-End-Ultragroßproduktivitäts-Produktion (Füllgrad 75 %–85 %, Produktivität >1000 kg/h)
Kernbedarfe: Ultrahoher Ausstoß, extreme Dispersion, niedriger Energieverbrauch, geeignet für großangelegte Unternehmen oder High-End-Masterbatch-Produktion. Auswahlschema: Dreifachschneckenextruder (Schnekkendurchmesser 75–95 mm, Längen-Durchmesser-Verhältnis 48–52:1) oder Innenmischer + Doppelschneckenextruder-Kombination (geeignet für Ultrahochfüllung >85 %-Szenarien); ausgestattet mit einem vollautomatischen Verlustgewichts-Fördersystem und Closed-Loop-Steuerung zur Realisierung unbemannter Dauerproduktion; die Kernkomponenten bestehen aus erstklassigen verschleißfesten Materialien, ausgestattet mit wärmeableitendem Getriebe und elektromagnetischem Induktionsheizsystem, um den Energieverbrauch um mehr als 30 % zu senken; ausgestattet mit mehrstufigem Hochvakuum-Entlüftungssystem und Unterwassergranulierung; ein KI-Prozessoptimierungssystem kann optional ausgestattet werden, um automatische Parametereinstellung zu realisieren. Empfohlene Modelle: Dreifachschneckenextruder der Serie SAT-T (Ausstoß des SAT-T75 kann 2 Tonnen pro Stunde erreichen), intelligentes Doppelschneckenmodell Suzhou Jinwei.
(IV) Sonderszenario-Auswahl (Folienklasse/Ultrahochfüllung)
- Folienklasse-Masterbatch (keine Kristallpunkte, hohe Transparenz): Einen gleichläufigen Doppelschneckenextruder mit hohem Längen-Durchmesser-Verhältnis (52:1) auswählen, ausgestattet mit einem 10-Zonen-Hochvakuum-Entlüftungssystem und Präzisionstemperaturregelsystem, die Verteilung der Schneckscherblöcke optimieren, die Dispersionsgleichmäßigkeit verbessern und Kristallpunkte vermeiden;
- Ultrhochfüll-Masterbatch (>85 %): Eine Innenmischer + Doppelschneckenextruder-Kombination auswählen, den starken Scher-Vormischungsvorteil des Innenmischers nutzen, um das Problem der Calciumcarbonat-Agglomeration zu lösen, und dann über den Doppelschneckenextruder plastifizieren und granuliieren, um gleichmäßige Dispersion und regelmäßige Partikel sicherzustellen.
IV. Häufige Auswahlirrtümer und Vermeidungsempfehlungen
Many enterprises are prone to fall into the misunderstandings of “valuing price over performance” and “valuing productivity over adaptation” when selecting models, leading to problems such as fast wear, substandard quality, high energy consumption and soaring maintenance costs after equipment is put into production, which need to be focused on avoiding:
- Irrtum 1: Nur auf den Ausrüstungspreis achten und verschleißfeste Materialien ignorieren. Vermeidungsempfehlung: Calciumcarbonat-Füllstoff-Masterbatch verursacht extrem starken Verschleiß an der Ausrüstung. Kostengünstige Ausrüstung verwendet meist gewöhnliche Materialien, und Kernkomponenten müssen innerhalb eines halben Jahres ausgetauscht werden, was zu höheren langfristigen Wartungskosten führt. Es wird empfohlen, Ausrüstung mit bimetallischen Schnecken und Cr26MoV-Zylindern den Vorrang zu geben. Obwohl die anfängliche Investition höher ist, kann sie die Lebensdauer um das 2- bis 3-Fache verlängern und langfristige Kosten senken.
- Irrtum 2: Blindlings hohe Produktivität anstreben und eigene Bedarfe ignorieren. Vermeidungsempfehlung: Produktivität korreliert positiv mit Ausrüstungsspezifikationen und Energieverbrauch. Die blinde Auswahl großer Modelle führt zu stark steigendem Energieverbrauch, hoher Ausrüstungs-Leerlaufrate und erhöhten Produktionskosten; es ist erforderlich, Modelle mit passender Produktivität entsprechend dem eigenen Auftragsvolumen auszuwählen und 10 %–20 % Produktivitätsreserve vorzuhalten.
- Irrtum 3: Das Förder- und Entlüftungssystem ignorieren, was zu Qualitätsproblemen führt. Vermeidungsempfehlung: Bei der Hochfüllproduktion sind ungleichmäßige Förderung, Gasrückfluss und unvollständige Entlüftung die Hauptgründe für Masterbatch-Blasen und schlechte Dispersion. Es ist nicht zulässig, den Seitenförderer oder das Hochvakuum-Entlüftungssystem zur Kostenersparnis wegzulassen. Es ist erforderlich, das entsprechende Förder- und Entlüftungssystem entsprechend dem Füllgrad zu konfigurieren.
- Misunderstanding 4: Ignore the manufacturer’s technical support and after-sales service. Avoidance suggestion: The production of calcium carbonate filler masterbatch involves many links such as material formula and equipment commissioning. High-quality manufacturers can provide full-process services such as formula verification, equipment commissioning and personnel training, and have timely after-sales response (such as 24-hour response from national outlets). It is recommended to give priority to manufacturers with good industry reputation and practical experience (such as Jiangsu Yuesheng, Kunwei Langsheng, etc.) to avoid failure to solve equipment problems in time and affect production.
- Misunderstanding 5: Confuse the equipment requirements of different application scenarios. Avoidance suggestion: Film-grade and injection-grade masterbatches have great differences in equipment requirements. For example, film-grade requires high length-diameter ratio and high vacuum, while injection-grade requires high filling adaptability. It is necessary to clarify the downstream application when selecting models to avoid substandard quality caused by “one machine for multiple uses”.
V. Auswahlzusammenfassung
The core of selecting an extruder for calcium carbonate filler masterbatch is “adaptability” — adapting to the characteristics of calcium carbonate materials (filling amount, mesh size), production scale and downstream application requirements, while focusing on the four core points of equipment: wear resistance, dispersion capacity, feeding system and temperature control and exhaust system, so as to balance productivity, quality and cost.
Empfehlungen zur Auswahlpriorität: Zuerst die eigenen Produktionsbedarfe klären (Füllgrad, Produktivität, nachgelagerte Anwendung) → Extrudertyp bestimmen (Doppelschnecke für konventionelle Füllung, Dreifachschnecke für hohe Produktivität, Einschnecke für Einsteiger) → Kernkomponentenmaterialien und -konfigurationen prüfen (verschleißfeste Materialien, geeignetes Förder-/Entlüftungssystem) → Hersteller nach Budget und Kundendienst auswählen → Angemessene Produktivitätsreserve vorhalten.
In addition, when selecting models, priority can be given to manufacturers that provide “turnkey project for the whole line”, which provide full-process supporting services from raw material formula verification and equipment selection to installation and commissioning and personnel training, so as to reduce the risk of selection and commissioning; At the same time, pay attention to the energy saving and intelligence level of the equipment, which is in line with the current development trend of the plastic processing industry of “high filling, low energy consumption and high performance”, so as to realize long-term stable and efficient production.







