

As a core raw material in the field of plastic modification, calcium carbonate filler masterbatch is widely used in the production of plastic products such as films, flat yarns, injection molding, and pipes, thanks to its advantages of reducing production costs and improving the rigidity and heat resistance of products. As the core equipment for granulating calcium carbonate filler masterbatch, the rationality of extruder selection directly determines the dispersion uniformity, particle regularity, production efficiency and comprehensive production cost of the masterbatch. When selecting a model, it is necessary to combine the characteristics of calcium carbonate materials, production scale, downstream application requirements and core performance of the equipment, systematically avoid industry pain points such as “fast wear, low productivity, and many crystal points”, and achieve a balance between productivity, quality and cost. The detailed selection analysis is as follows.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: I. Điểm chính trong việc lựa chọn: Xác định yêu cầu về sản xuất và vật liệu riêng của bạn
The primary premise of selection is to accurately match the own production scenario and material characteristics, avoid “using a large machine for small tasks” or “overloading a small machine”, which is the basis for subsequent equipment selection. The core points to be clarified are as follows:
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (I) Các tham số của vật liệu Carbonat canxi
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ cho các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được ghi chính xác như đã được viết – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Kích thước mẻ, lượng điền và phương pháp xử lý bề mặt của carbonate canxi trực tiếp ảnh hưởng đến lựa chọn cấu trúc và thiết lập các tham số của máy nén: Trước hết, lượng điền. Tỷ lệ của carbonate canxi trong masterbatch chất điền thông thường là 50%-75%, trong masterbatch chất điền cao có thể đạt 75%-85%, và chất điền siêu cao (>Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Tiếng văn (85%) yêu cầu thích hợp hóa thiết bị. Mức độ đổ cao hơn, yêu cầu về khả năng phân tán cắt và độ bền mài mòn của thiết bị càng cao; Thứ hai, kích thước mẻ. Chọn phổ biến là canxi cacbonat 1250-mẻ (kích thước hạt tối đa ≤10μm). Kích thước mẻ càng lớn, bột càng mịn, đòi hỏi khả năng phân tán mạnh hơn để tránh kết hợp, và xử lý khô trước (năng lượng nước) <0,3%) phải được thực hiện tốt; Thứ ba, xử lý bề mặt. Canxi carbonate được phủ lớp kết hợp và chất làm mượt có độ nhớt tốt, giúp giảm áp lực trên thiết bị cấp liệu và phân tán, trong khi canxi carbonate chưa được xử lý cần tăng cường các liên kết trộn trước và cắt.
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: (II) Yêu cầu về quy mô và khả năng sản xuất
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Tốc độ sản xuất trực tiếp xác định cấu hình của máy nén, cần được hoạch định hợp lý kết hợp với bố trí dây chuyền sản xuất riêng và khối lượng đơn hàng trên thị trường để tránh lãng phí về tốc độ sản xuất hoặc không đáp ứng yêu cầu đơn hàng: Sản xuất quy mô nhỏ (tốc độ sản xuất 200-500kg/h) thích hợp cho máy nén đôi quy mô nhỏ và vừa; Sản xuất quy mô trung bình (tốc độ sản xuất 500-Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1000kg/h) có thể sử dụng máy nén đôi tiêu chuẩn; Sản xuất quy mô lớn (tốc độ sản xuất >Đối với các sản phẩm có khối lượng sản xuất lớn (ví dụ: Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1000kg/h), chúng tôi khuyên dùng máy ép ba vít hoặc máy ép đôi vít lớn, và trong một số trường hợp cao cấp, có thể trang bị máy trộn bên trong để đạt được sản lượng đổ cao. Ví dụ, mẫu máy ép đôi vít SAT75, cho công thức PP + 80% CaCO₃, có năng suất ổn định là 800-1000kg/h, phù hợp với nhu cầu sản xuất có khối lượng lớn ở quy mô trung bình.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngữ điệu chính thức về kỹ thuật. Nội dung: (III) Các kịch bản ứng dụng ở các khâu tiếp theo
Địa chỉ: sản xuất thiết bị nén và tạo hỗn hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: Các sản phẩm tiếp theo có sự khác biệt lớn trong yêu cầu chất lượng của hỗn hợp chủ đạo của bột carbonate canxi, điều này trực tiếp xác định cấu hình lõi của máy nén:
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: lĩnh vực phim và bao bì: Các yêu cầu chính là không có điểm tinh thể và độ trong suốt cao. Có cần phải chọn một máy nén có tỷ lệ chiều dài/chiều rộng cao (48-52:1) và hệ thống thoát khí áp thấp để loại bỏ hoàn toàn độ ẩm và các phân tử nhỏ trong vật liệu và đảm bảo sự đồng đều trong phân tán;
- Khu vực dệt sợi phẳng và túi dệt: Các yêu cầu chính là độ bền kéo cao và không có sự đứt sợi. Có cần phải sử dụng một máy ép có thiết kế cắt nhẹ để giữ độ dài của chuỗi phân tử nhựa và tránh sự phân hủy quá mức ảnh hưởng đến độ bền của sợi;
- Về lĩnh vực tạo khuôn và tạo phôi: Các yêu cầu chính là lượng đổ cao và chi phí thấp. Có cần phải chọn một máy ép có công nghệ cấp liệu bên cạnh, có thể đẩy lượng đổ bột canxi đến mức giới hạn 85% và giảm đáng kể chi phí nguyên liệu.
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại polymer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (IV) Yêu cầu về ngân sách và tự động hóa
Combine the investment budget and the factory’s automation level to select the appropriate equipment configuration: For start-up enterprises and small-batch production with frequent formula changes, an economical pre-mixing feeding system can be selected, which has low cost and flexible operation; For large-scale factories with 24-hour continuous production and extremely high requirements for formula accuracy (±0.5%), a high-precision loss-in-weight feeding system is recommended to realize full-automatic closed-loop control and avoid manual feeding errors.
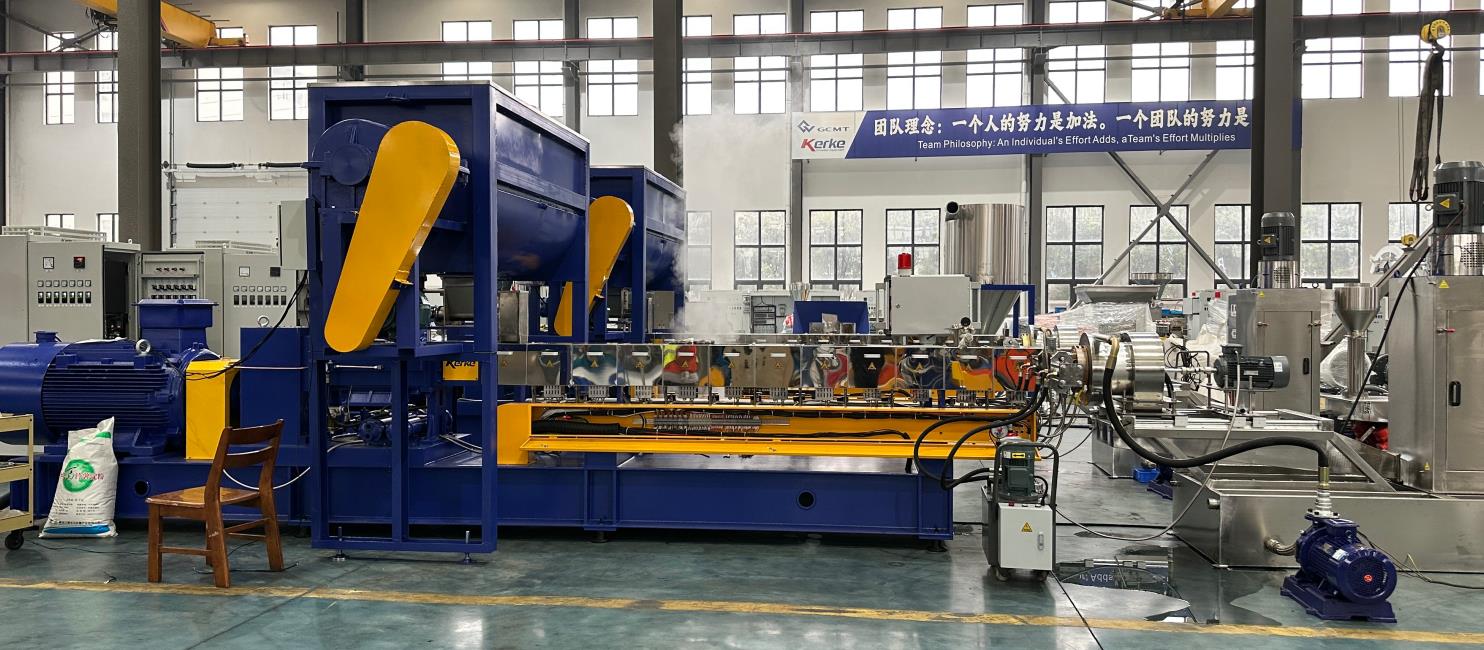
Đối tượng: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Nội dung: II. Chọn bộ phận Dung lượng: Chú trọng đến hiệu suất và cấu hình thiết bị chính
Địa chỉ: sản xuất thiết bị gia công và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Do đặc tính chịu mài mòn và độ lấp đầy cao của hỗn hợp mủ chất đống canxi, các yêu cầu đối với cấu hình lõi của máy ép, như khả năng chống mài mòn, khả năng phân tán, hệ thống cấp liệu, kiểm soát nhiệt độ và hệ thống thoát khí, cao hơn nhiều so với các máy ép nhựa thông thường. Các thông số sau cần được chú trọng:
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (I) Chọn loại máy nén (kích thước lõi)
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Hiện nay, các máy nén phù hợp cho sản xuất masterbatch chất đống canxi cacbon trên thị trường chủ yếu được chia thành ba loại: máy nén một bánh răng, hai bánh răng và ba bánh răng. Sự khác biệt về hiệu suất giữa ba loại này rất lớn, và nên chọn model theo nhu cầu riêng. So sánh cụ thể như sau:
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngữ văn kỹ thuật chính thức. Văn bản: 1. Máy nén một vít
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {trống} và ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Ưu điểm chính: cấu trúc đơn giản, dễ vận hành, chi phí thiết bị thấp và khó bảo trì. Nó thích hợp cho sản xuất masterbatch chất đống thông thường với lượng chất đống từ carbonat calci ≤70%, và thích hợp cho các trường hợp sản xuất cấp thấp và quy mô nhỏ. Nhược điểm: khả năng phân tán cắt yếu, không thể giải quyết vấn đề kết tụ carbonat calci, dẫn đến sự đồng đều phân tán kém của masterbatch; ổn định cấp liệu không đủ, dễ xảy ra tình trạng vật liệu bị kẹt và quay trở lại trong quá trình cấp liệu cao; trục và ống bị mài mòn nhanh và có tuổi thọ ngắn, do đó không thích hợp cho sản xuất carbonat calci với cấp liệu cao và độ mịn cao.
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Nội dung: 2. Máy nén đôi trục (Chọn phổ biến)
Đối với lĩnh vực sản xuất thiết bị nén và pha trộn nhựa, hãy sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Nó được chia thành máy nén đôi quay đồng trục và máy nén đôi quay ngược. Trong đó, máy nén đôi quay đồng trục là lựa chọn chính cho sản xuất masterbatch chất đống carbonate canxi hiện nay do khả năng phân tán cắt mạnh và cấp liệu ổn định, đặc biệt phù hợp với nhu cầu sản xuất có độ đống cao từ 75% đến 85%. Ưu điểm chính: Sử dụng thiết kế trục mô-đun, có thể điều chỉnh linh hoạt phân bố các khối cắt, cân bằng độ cứng cắt và sự phân hủy vật liệu, và đảm bảo phân tán đồng đều của carbonate canxi; Thiết kế cấp liệu bắt buộc, có thể thích ứng với bột carbonate canxi có độ khối lượng thấp và tránh dòng cấp liệu ngược; Các bộ phận chính có thể được làm từ các vật liệu chống mài mòn để kéo dài tuổi thọ. Nhược điểm: Chi phí thiết bị cao hơn so với máy nén một trục, độ khó bảo trì trung bình và yêu cầu nhân viên chuyên nghiệp để vận hành. Hiện tại, các mẫu máy nén đôi phổ biến như dòng máy nén đôi SAT đã đạt được sự thành công về công nghệ và có giá thành hợp lý, phù hợp với hầu hết các kịch bản sản xuất masterbatch có độ đống cao thông thường.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: 3. Máy nén ba vít (chọn cao cấp)
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Ưu điểm chính: với cùng mức tiêu thụ năng lượng, số lượng các cặp dao cắt lớn hơn, năng suất cao hơn 30%-50% so với các máy cắt đôi truyền thống, và hiệu quả phân tán được cải thiện một cấp; hiệu suất cấp liệu và thoát khí tốt hơn, có thể xử lý các công thức có độ đầy cao và khó phân tán, và thích hợp cho các tình huống sản xuất theo đuổi phân tán cực đại và năng suất cực lớn (ví dụ như máy cắt ba trục SAT-T75, năng suất của nó có thể đạt 2 tấn mỗi giờ). Nhược điểm: chi phí thiết bị cao và khó bảo trì, thích hợp cho các doanh nghiệp sản xuất masterbatch quy mô lớn và cao cấp, và phạm vi ứng dụng của nó hiện tại tương đối hẹp.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (II) Kiến trúc chính và lựa chọn vật liệu (Tránh các điểm đau do mài mòn)
Calcium carbonate powder has high hardness and causes serious wear to the core components of the extruder. “Replacement every six months” is a common problem of traditional equipment. It is necessary to focus on material and structural design:
- Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Screw: Được khuyến khích chọn thép công cụ tốc độ cao W6Mo5Cr4V2 hoặc screw bimetallic (mang lớp phủ cacbua tungsten), có độ cứng cao và khả năng chống mài mòn mạnh, và có thể kéo dài tuổi thọ của các bộ phận lõi lên 2-3 lần so với các trục đôi thông thường; cấu trúc trục cần được tối ưu hóa, chẳng hạn như áp dụng khoảng cách tăng dần + khối khuấy trộn lệch, có thể cải thiện sự đồng đều trong trộn hơn 25% và tránh sự suy giảm của nhựa do cắt quá mức.
- Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Hộp: Phần lõi của hộp sử dụng ống hợp kim Cr26MoV toàn phần (cứng độ HRC60+), có khả năng chống mài mòn tuyệt vời và phù hợp với nhu cầu chống mài mòn của carbonat canxi có độ điền cao; Phần cấp liệu có thể sử dụng ống rãnh đặc biệt để tăng khả năng bắt vật liệu và tránh rơi vãi và giảm sản lượng do lượng dầu bôi trơn quá nhiều.
- Đồng: Sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các tên thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Bộ truyền động: Chọn bộ truyền động có cường độ cao (cường độ cụ thể tối đa lên đến 14Nm/cm³, cao hơn trung bình của ngành), được trang bị hệ thống làm mát kép để kiểm soát nhiệt độ trong khoảng 60ºC, tránh mài mòn ở nhiệt độ cao và kéo dài tuổi thọ của trục và bộ truyền động.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (III) Chọn hệ thống cấp liệu (Giải quyết các vấn đề cấp liệu)
Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để đúng các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Bột carbonate canxi có mật độ khối thấp và hàm lượng khí cao. Vấn đề khó khăn trong việc cung cấp và sự trở lại khí là những điểm đau đầu phổ biến trong sản xuất có độ đầy cao. Có cần phải chọn hệ thống cung cấp phù hợp theo lượng đổ và yêu cầu tự động hóa:
- Đối với quá trình đổ vật liệu thông thường (≤70%): Chọn một máy cấp dung tích được trang bị máy cấp trục, có cấu tạo đơn giản và giá thành thấp, có thể đáp ứng nhu cầu cấp liệu cơ bản.
- Động việc: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Làm đầy cao (≥75%): Có cần phải chọn máy nén song trục CWS cho sự thoát khí bắt buộc và ép vật liệu để nén khí trong bột và tránh đưa lại khí; Đồng thời, nó được trang bị một cân đo lượng mất cân để cung cấp. Cổng cung cấp chính thêm nhựa riêng biệt, và cổng cung cấp bên cạnh thêm bột canxi cacbonat riêng biệt để đạt được kiểm soát chính xác vật liệu (công suất ±0,5%), đây là cấu hình tiêu chuẩn để thực hiện 85% làm đầy siêu cao.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Nội dung: (IV) Chọn hệ thống điều khiển nhiệt độ và hệ thống xả (Đảm bảo chất lượng masterbatch)
- Hệ thống điều khiển nhiệt độ: Sử dụng hệ thống điều khiển nhiệt độ độc lập nhiều vùng (một: 120-140 ℃, hai: 140-160 ℃, ba: 160-180 ℃, đầu máy: 170-190 ℃), với độ chính xác được kiểm soát trong phạm vi ± 1 ℃, để tránh sự phân hủy của chất kết dính và sự thay đổi màu của carbonat canxi do nhiệt độ quá cao ở một khu vực hoặc do nhiệt độ quá thấp gây ra sự phân tán không đều của chất kết dính; Sử dụng cách làm nóng bằng cảm ứng điện từ được khuyến nghị, có thể làm tăng nhiệt độ của vật liệu lên 50-60 ℃, tăng hiệu quả cấp liệu lên 30% và giảm tiêu thụ năng lượng.
- Địa chỉ: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Hệ thống thoát khí: Trong sản xuất masterbatch có độ nén cao, các chất ẩm và các chất dễ bay hơi có kích thước phân tử nhỏ trong nguyên liệu sẽ gây ra các bọt và các lỗ trong masterbatch, ảnh hưởng đến chất lượng sản phẩm. Có cần thiết phải chọn hệ thống thoát khí nhiều cấp. Trong đó, sản xuất masterbatch chất lượng cao cần được trang bị hệ thống cao áp 10 tầng để loại bỏ hoàn toàn các tạp chất còn sót lại và đảm bảo độ bóng và sự kết dính của masterbatch.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: (V) Chọn hệ thống pelletizing và làm mát (phù hợp với hiệu suất và chất lượng)
Hệ thống pelletizing và làm mát quyết định sự đều đặn của hạt trong masterbatch, cần được chọn theo hiệu quả sản xuất:
- Đoản hạt vòng nước: Tiết kiệm chi phí và ổn định, với hạt hình tròn và không có bụi. Nó thích hợp cho hầu hết các sản lượng thông thường (≤ Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1000kg/h) và là lựa chọn chính trong thời điểm hiện tại;
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Nén dưới nước: Một phương án sản xuất hoàn toàn tự động cho hiệu suất >2 tấn mỗi giờ, với độ chính xác và hiệu quả nén cao, thích hợp cho sản xuất quy mô lớn;
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Địa chỉ kỹ thuật chính thức. Văn bản: Hệ thống làm mát: Đối với năng suất ≤300kg/h, có thể chọn phương pháp cắt nóng bằng mặt khuôn được làm mát bằng không khí; Đối với năng suất >300kg/h, khuyến nghị sử dụng làm mát băng chuyền (≥15m đường dài làm mát bằng không khí + làm mát tự nhiên) để tránh sự dính của các hạt.
Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được viết – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: III. Các hướng dẫn lựa chọn thực tế: Tìm kiếm phương án tối ưu theo các tình huống
Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ kỹ thuật chính thức. Nội dung: Kết hợp với các kích thước lựa chọn trên, các phương án lựa chọn rõ ràng được đưa ra cho các tình huống sản xuất khác nhau để dễ dàng thực hiện trực tiếp:
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (I) Sản xuất nạp liệu thông thường cấp cơ bản (mức nạp liệu 50%-70%, năng suất 200-500kg/h)
Địa chỉ: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Bảo trì các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch. Bảo trì tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Các nhu cầu cơ bản: Chi phí thấp, dễ vận hành, đáp ứng các tiêu chuẩn chất lượng cơ bản, thích hợp cho các doanh nghiệp mới thành lập hoặc sản xuất theo lô nhỏ. Phương thức lựa chọn: Máy nén đôi xoắn liên trục (dài trục 45-52mm, tỷ lệ chiều dài/dài trục 40-48:1), được trang bị hệ thống cấp liệu trộn trước (máy trộn tốc độ cao + hệ thống cấp liệu khối lượng); Dài trục được làm bằng vật liệu bimetal, và ống được làm bằng hợp kim chịu mài mòn thông thường; Được trang bị hệ thống xả chân không một cấp và hệ thống nén viên bằng vòng nước; Điều khiển nhiệt độ sử dụng hệ thống sưởi điện thông thường để đáp ứng nhu cầu làm mềm nhựa cơ bản. Các mẫu được đề xuất: Máy nén đôi xoắn liên trục SAT52 (tốc độ sản xuất 250-350kg/h), mẫu nhỏ của máy nén đôi xoắn liên trục Lanxiang của Changzhou.
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: (II) Sản xuất nạp đầy trung bình (mức nạp đầy 75%-85%, năng suất 500-Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1000kg/h)
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Bảo vệ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch. Bảo vệ tất cả các thẻ HTML, {chỗ trống} và ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: Yêu cầu cơ bản: độ phân tán cao, khả năng chống mài mòn, hiệu quả sản xuất ổn định, thích hợp cho các doanh nghiệp trung bình hoặc nhu cầu thị trường chính. Mô hình lựa chọn: Máy nén đôi quay đồng trục tiêu chuẩn (dài x vòng 65-75mm, tỷ lệ chiều dài x vòng 48-52:1), được trang bị hệ thống cung cấp cân bằng trọng lượng cao và máy nạp bên; Vòng bi được làm bằng thép công cụ tốc độ cao W6Mo5Cr4V2, và ống được làm bằng vỏ hợp kim toàn phần Cr26MoV; Được trang bị hệ thống thoát hơi chân không nhiều cấp (≥2 cấp) để loại bỏ hoàn toàn các chất dễ bay hơi; Được trang bị hệ thống làm hạt bằng vòng nước và hệ thống làm mát băng chuyền; Hệ thống điều khiển PLC có thể được trang bị tùy chọn để thực hiện theo dõi các tham số trong thời gian thực. Các mẫu được khuyến nghị: Máy nén đôi quay đồng trục SAT65/SAT75, mẫu máy nén đôi quay đồng trục tốc độ cao của Jiangsu Kunwei Langsheng.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (III) Sản xuất hiệu suất cao với khối lượng đổ 75%-85%, hiệu suất sản xuất >Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: 1000kg/h)
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Yêu cầu cơ bản: năng suất cực cao, phân tán cực rộng, tiêu thụ năng lượng thấp, thích hợp cho các doanh nghiệp quy mô lớn hoặc sản xuất masterbatch cao cấp. Quy trình lựa chọn: máy nén ba vít (dài vít 75-95mm, tỷ lệ chiều dài/độ dài 48-52:1), hoặc kết hợp máy trộn nội bộ + máy nén vít đôi (phù hợp cho việc đổ đầy cực cao) >Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: 85% các tình huống). Được trang bị hệ thống cung cấp nguyên liệu tự động và kiểm soát vòng lặp để thực hiện sản xuất liên tục không có người; Các bộ phận chính được làm từ các vật liệu chống mài mòn cao cấp, được trang bị hộp số tản nhiệt và hệ thống sưởi bằng điện từ để giảm tiêu thụ năng lượng hơn 30%; Được trang bị hệ thống loại bỏ khí nén nhiều cấp và hệ thống tạo viên dưới nước; Hệ thống tối ưu hóa quy trình AI có thể được trang bị tùy chọn để thực hiện điều chỉnh các tham số tự động. Các mẫu được khuyến nghị: máy nén ba trục SAT-T (SAT-T75 có năng suất đạt 2 tấn mỗi giờ), máy nén đôi thông minh Suzhou Jinwei.
Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (IV) Chọn kịch bản đặc biệt (độ đậm cao cho phim)
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Masterbatch chất lượng phim (không có điểm tinh thể, độ trong suốt cao): Chọn máy nén hai trục quay đồng trục có tỷ lệ chiều dài/vật liệu cao (52:1), được trang bị hệ thống xả chân không cao cấp và hệ thống điều khiển nhiệt độ chính xác, tối ưu hóa phân bố các khối cắt trục, cải thiện sự đồng đều trong phân tán và tránh các điểm tinh thể;
- Masterbatch có độ lấp đầy cực cao (>85%): Chọn một tổ hợp máy trộn nội bộ + máy ép vít đôi, sử dụng lợi thế trộn trước mạnh mẽ của máy trộn nội bộ để giải quyết vấn đề kết tụ của carbonat calci, sau đó làm mềm và nghiền thành bột thông qua máy ép vít đôi để đảm bảo phân tán đồng đều và hạt có hình dạng đều đặn.
Địa chỉ: sản xuất thiết bị nén và phối liệu nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {những chỗ trống} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: IV. Những hiểu lầm thường gặp khi lựa chọn và các gợi ý để tránh
Many enterprises are prone to fall into the misunderstandings of “valuing price over performance” and “valuing productivity over adaptation” when selecting models, leading to problems such as fast wear, substandard quality, high energy consumption and soaring maintenance costs after equipment is put into production, which need to be focused on avoiding:
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: Sự hiểu lầm 1: chỉ chú trọng đến giá của thiết bị và bỏ qua các vật liệu chịu mài mòn. Ý kiến tránh: Bột bổ sung canxi cacbon gây ra sự mài mòn mạnh mẽ đến thiết bị. Các thiết bị giá rẻ thường sử dụng các vật liệu thông thường, và các bộ phận chính cần được thay thế trong vòng 6 tháng, dẫn đến chi phí bảo trì dài hạn cao hơn. Được khuyến nghị ưu tiên các thiết bị có ốc vít bimetal và ống Cr26MoV. Mặc dù đầu tư ban đầu cao hơn, nó có thể kéo dài tuổi thọ lên 2-3 lần và giảm chi phí dài hạn.
- Đồng: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Sự hiểu lầm 2: theo đuổi năng suất cao và bỏ qua nhu cầu của mình. Ý kiến tránh: Năng suất có liên quan tích cực đến các thông số của thiết bị và tiêu thụ năng lượng. Chọn các mẫu lớn một cách cứng nhắc sẽ dẫn đến tăng tiêu thụ năng lượng, tỷ lệ hoạt động không tải của thiết bị cao và tăng chi phí sản xuất; cần phải chọn các mẫu có năng suất phù hợp với lượng đơn hàng của mình và giữ lại 10%-20% khả năng dự phòng về năng suất.
- Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không được dịch. Bảo tồn tất cả các thẻ HTML, {khoảng trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Sự hiểu lầm 3: bỏ qua hệ thống cấp liệu và thoát khí, dẫn đến các vấn đề về chất lượng. Ý kiến khuyên dùng: Trong sản xuất với lượng đổ cao, cấp liệu không đều, sự hồi hơi khí và sự thoát khí không hoàn chỉnh là những nguyên nhân chính gây ra các bọt trong masterbatch và sự phân tán kém. Không được bỏ qua hệ thống cấp liệu bên cạnh hoặc hệ thống thoát khí áp thấp để tiết kiệm chi phí. Cần thiết phải cấu hình hệ thống cấp liệu và thoát khí phù hợp với lượng đổ.
- Misunderstanding 4: Ignore the manufacturer’s technical support and after-sales service. Avoidance suggestion: The production of calcium carbonate filler masterbatch involves many links such as material formula and equipment commissioning. High-quality manufacturers can provide full-process services such as formula verification, equipment commissioning and personnel training, and have timely after-sales response (such as 24-hour response from national outlets). It is recommended to give priority to manufacturers with good industry reputation and practical experience (such as Jiangsu Yuesheng, Kunwei Langsheng, etc.) to avoid failure to solve equipment problems in time and affect production.
- Misunderstanding 5: Confuse the equipment requirements of different application scenarios. Avoidance suggestion: Film-grade and injection-grade masterbatches have great differences in equipment requirements. For example, film-grade requires high length-diameter ratio and high vacuum, while injection-grade requires high filling adaptability. It is necessary to clarify the downstream application when selecting models to avoid substandard quality caused by “one machine for multiple uses”.
Địa chỉ: sản xuất thiết bị nén và tạo hỗn hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: V. Tóm tắt lựa chọn
The core of selecting an extruder for calcium carbonate filler masterbatch is “adaptability” — adapting to the characteristics of calcium carbonate materials (filling amount, mesh size), production scale and downstream application requirements, while focusing on the four core points of equipment: wear resistance, dispersion capacity, feeding system and temperature control and exhaust system, so as to balance productivity, quality and cost.
Đô thị: sản xuất thiết bị ép và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Ý kiến về ưu tiên lựa chọn: Trước hết, xác định nhu cầu sản xuất của bạn (mức độ đổ, năng suất, ứng dụng tiếp theo) → Tìm hiểu loại máy ép (máy ép đôi trục cho đổ thông thường, máy ép ba trục cho năng suất cao, máy ép một trục cho mức cơ bản) → Xem xét các loại vật liệu và cấu hình lõi (vật liệu chịu mài mòn, hệ thống cấp liệu/ thoát khí thích hợp) → Chọn nhà sản xuất theo ngân sách và dịch vụ sau bán hàng → Để lại một mức độ năng suất phù hợp.
In addition, when selecting models, priority can be given to manufacturers that provide “turnkey project for the whole line”, which provide full-process supporting services from raw material formula verification and equipment selection to installation and commissioning and personnel training, so as to reduce the risk of selection and commissioning; At the same time, pay attention to the energy saving and intelligence level of the equipment, which is in line with the current development trend of the plastic processing industry of “high filling, low energy consumption and high performance”, so as to realize long-term stable and efficient production.







