

Als eines der am häufigsten verwendeten anorganischen Füllstoffe in der Kunststoffverarbeitung wird Kalziumcarbonat-Füllstoff-Masterbatch aufgrund seiner Vorteile in Bezug auf niedrige Kosten und einen signifikanten Modifikationseffekt in der Herstellung verschiedener Kunststoffprodukte wie Polyethylen und Polypropylen eingesetzt. Es kann die Rohstoffkosten effektiv senken und die Steifigkeit und Wärmebeständigkeit der Produkte verbessern. Allerdings umfasst sein Produktionsprozess mehrere Schritte wie die Vorbehandlung von Rohstoffen, Mischung, Schmelzextrusion und Granulierung. Unter dem Einfluss verschiedener Faktoren wie Rohstoffeigenschaften, Geräteparameter und Prozesskontrolle können verschiedene Qualitäts- und Produktionseffizienzprobleme auftreten. In Kombination mit praktischer Produktionserfahrung analysiert dieser Artikel systematisch die Kernprobleme und schlägt gezielte Lösungen vor, um Unternehmen zu einer stabilen Produktion und einer verbesserten Produktqualität zu verhelfen.
I. Gängige Probleme und Lösungen bei der Vorbehandlung von Rohmaterialien
Die Vorbehandlung von Rohmaterialien ist die Grundlage für die Sicherstellung der Qualität des Calciumcarbonat-Füllstoff-Masterbatchs. Zu den Kernrohstoffen gehören Calciumcarbonat-Pulver (schwer, leicht oder nanoqualitativ), Trägerharze (PE, PP usw.) und Zusatzstoffe (Koppelmittel, Dispersionsmittel, Gleitmittel usw.). Die Probleme in diesem Zusammenhang konzentrieren sich hauptsächlich in drei Kategorien: Agglomeration von Calciumcarbonat, unzureichende Kompatibilität von Zusatzstoffen und übermäßige Verunreinigungen der Rohstoffe.
(I) Kernproblem 1: Agglomeration von Calciumcarbonat-Pulver
Problem mit der Leistung
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Aufgrund ihrer starken Oberflächenpolarität und der großen spezifischen Oberfläche neigt Kalziumcarbonat-Pulver (insbesondere leichtes Kalziumcarbonat und Nanokalziumcarbonat) dazu, Feuchtigkeit aufzunehmen und zu agglomerieren, wodurch harte agglomerierte Partikel mit großen Partikelgrößen entstehen. Wenn die Vorbehandlung nicht gründlich ist, ist es schwierig, sie in den anschließenden Misch- und Extrusionsprozessen zu dispergieren, was zu harten Klumpen im Masterbatch führt und zu Oberflächenfehlern und verminderten mechanischen Eigenschaften bei der Verarbeitung von Produkten führt. Bei Masterbatches für Folienqualität können agglomerierte Partikel auch zu Qualitätsunfällen führen, wie beispielsweise Folienbruch und schlechte Lichtdurchlässigkeit, insbesondere wenn die Partikelgröße der agglomerierten Partikel die Filmschichtdicke (in der Regel weniger als 10 μm) überschreitet, ist der Effekt stärker.
Ursachenanalyse
1. Intrinsische Eigenschaften von Kalziumcarbonat-Pulver: Leichtes Kalziumcarbonat und nano-Kalziumcarbonat haben einen hohen Gehalt an hydroxylgruppen auf der Oberfläche und starke intermolekulare Kräfte, die zu Agglomerationen neigen. Wenn die Mahlfeinheit von schwerem Kalziumcarbonat unzureichend ist (z. B. unter 800 Mesh) oder während des Mahlvorgangs Verunreinigungen gemischt werden, kann es auch zu lokalen Agglomerationen kommen.
2. Unsachgemäßes Lagerumfeld: Kalziumcarbonat-Pulver ist stark hygroskopisch. Wenn die Feuchtigkeit im Lagerum über 60% liegt, neigt das Pulver dazu, Feuchtigkeit aufzunehmen und zu agglomerieren, was das Agglomerationsphänomen verstärkt.
3. Mangel an effektiver Oberflächenaktivierung: Fehlende Modifizierung der Oberfläche von Calciumcarbonat mit Kupplungsmitteln oder Dispersionsmitteln führt dazu, dass die Hydrophilie der Pulveroberfläche nicht in Lipophilie umgewandelt wird, was zu einer schlechten Kompatibilität mit dem Trägerharz und zu leichtem Reagglomerieren während des Mischvorgangs führt. Darüber hinaus kann, wenn Calciumcarbonat mit Stearinsäure behandelt wurde, eine anschließende Behandlung mit Titanat-Kupplungsmitteln den Kupplungseffekt verringern und auch zu Agglomerationsproblemen führen.
Lösungen
Domäne: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: 1. Optimieren Sie die Lagerbedingungen: Speichern Sie Kalziumcarbonat-Pulver in einem trockenen und belüfteten Lagerhaus, kontrollieren Sie die Umgebungsfeuchtigkeit auf ≤ 50 % und die Stapelhöhe des Pulvers darf 2 Meter nicht überschreiten, um Extrusion und Agglomeration zu vermeiden; verschließen Sie das geöffnete Pulver rechtzeitig, um die Feuchtigkeitsabsorption zu verhindern.
2. Vorbehandlung von Pulver: Bei stark agglomeriertem Pulver verwenden Sie zunächst einen Hochgeschwindigkeitsmixer zur Vorverdünnung bei einer Drehzahl von 800-1200 U/min für 5-10 Minuten, um lose Oberflächenagglomerate aufzulösen. Wenn das Pulver stark feuchtigkeitsabsorbierend ist, kann während der Vorverdünnung 0,5%-1% Trocknungsmittel (z. B. wasserfreies Calciumchlorid) hinzugefügt werden oder das Pulver im Voraus bei 80-100 °C für 2-3 Stunden getrocknet werden, um Feuchtigkeit zu entfernen.
3. Behandlungsverfahren zur Aktivierung der Oberfläche: Wählen Sie ein geeignetes Kupplungsmittel entsprechend dem Typ des Kalziumcarbonats. Vorzugsweise verwenden Sie ein Aluminat-Kupplungsmittel (in Pulverform, die Dosierung beträgt etwa 1 % des Pulvers), das eine hervorragende Wirkung hat und keinen besonderen Geruch aufweist. Wenn die Kompatibilität verbessert werden muss, kann es in Kombination mit einem Titanat-Kupplungsmittel verwendet werden, jedoch sollte darauf geachtet werden, dass es keinen Konflikt mit dem mit Stearinsäure behandelten Pulver gibt. Während der Aktivierungsbehandlung verdünnen Sie das Kupplungsmittel (1:1 mit absolutem Ethanol verdünnt), sprühen es gleichmäßig auf das hochgeschwindigkeitsstirnbare Kalziumcarbonat-Pulver, kontrollieren Sie die Rührtemperatur bei 80-100 °C für 10-15 Minuten und stellen Sie sicher, dass das Kupplungsmittel die Pulveroberfläche gleichmäßig bedeckt und seine Oberflächenpolarität verändert. Bei Kalziumcarbonat mit hohem Ölabsorptionswert (z. B. Ölabsorptionswert von 40 ml/100 mg auf 50 ml/100 mg erhöht) muss die Dosierung des Kupplungsmittels um 30 % erhöht werden, um die Aktivierungswirkung sicherzustellen.
4. Begründete Auswahl der Pulverspezifikationen: Für Masterbatch für Filmqualität wird bevorzugt 1250-Mesh-Heavy Calciumcarbonat verwendet, dessen maximale Partikelgröße 10 μm nicht überschreitet, was eine Ausgewogenheit von Leistung, Kosten und Verarbeitungsaufwägigkeit ermöglicht. Für gewöhnliche Kunststoffprodukt-Masterbatch kann 800-1000-Mesh-Heavy Calciumcarbonat ausgewählt werden, um die Produktionskosten zu senken und das Risiko von Agglomeration zu reduzieren. Nano-Calciumcarbonat muss mit hochwirksamen Dispersionsmitteln kombiniert werden, und seine Dosierung sollte nicht zu hoch sein (nicht mehr als 30 % der Gesamtmasse), um eine verstärkte Agglomeration zu vermeiden.
(II) Kernproblem 2: Unzureichende additive Kompatibilität
Problem mit der Leistung
Eine unangemessene Auswahl oder Dosierung von Additiven (Koppelmittel, Dispersionsmittel, Gleitmittel usw.) führt zu Problemen wie ungleichmäßiger Dispersion des Masterbatch, schlechter Schmelzfließfähigkeit, rauher Oberfläche und verminderten Verarbeitungsleistungen. Zum Beispiel kann eine übermäßige Menge an Gleitmittel zu Schlupflosigkeit der Schraube, vermindertem Ausstoß und auch zu beeinträchtigter Druckbarkeit und Heißsiegelleistung von Folienprodukten führen. Eine unzureichende Menge an Gleitmittel führt hingegen zu übermäßiger Reibung zwischen Materialien und Geräten, was zu schwieriger Extrusion und Kratzern auf der Masterbatch-Oberfläche führt.
Ursachenanalyse
1. Unverträglichkeit zwischen Additivtyp und Trägerharz: Verschiedene Trägerharze entsprechen verschiedenen Additivtypen. Zum Beispiel müssen bei PE-basierten Trägern PE-Wachs oder PP-Wachs verwendet werden, bei PP-basierten Trägern bevorzugt PP-Wachs und bei mittleren Polaritätsharzen (wie PS, ABS) oxidiertes Polyethylen-Wachs. Die Wahl des falschen Typs führt zu Additivfehlern.
2. Ungleichmäßige additive Dosierung: Eine unzureichende Dosierung des Kupplingsmittels führt zu einer unzureichenden Aktivierung des Calciumcarbonats; eine übermäßige Dosierung führt zu klebrigem Masterbatch und verminderten mechanischen Eigenschaften. Eine unzureichende Dosierung des Dispersionsmittels führt zu unregelmäßiger Pulverdispersion; eine übermäßige Dosierung wirkt sich auf die Kompatibilität zwischen Masterbatch und Matrixharz aus. Eine ungeeignete Abstimmung von internen und externen Gleitmitteln führt zu Verarbeitungsproblemen oder Oberflächenfehlern der Produkte.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 3. Unterschwellige Additivqualität: Die Verwendung von schlechter Qualität von Kupplungsmitteln (z. B. unzureichende Reinheit) führt zu einer schlechten Aktivierungseffekt; Dispersionswachs mit niedrigem Molekulargewicht (weniger als 3000) und einer Schmelztemperatur unter 110 °C führt zu einer schlechten Dispersionswirkung und es ist leicht, sich am Maschinenkopf zu verdampfen und Rauch zu erzeugen.
Lösungen
1. Stellen Sie die Additive genau auf den Trägerharz ab: Für PE-Trägermasterbatch verwenden Sie PE-Wachs (Molekulargewicht etwa 5000, Schmelzpunkt 110-120 °C) als Dispersionsmittel, Zinkstearat als internes Gleitmittel und Paraffin als externes Gleitmittel; für PP-Trägermasterbatch verwenden Sie PP-Wachs als Dispersionsmittel und EBS als Gleitmittel. Für polare Harze (z. B. PC, PET) verwenden Sie EVA-Wachs als Dispersionsmittel.
2. Steuern Sie den Bereich der Additionsdosierung (basierend auf der Gesamtmasse): Kupplungsmittel 0,8% bis 1,5% (etwa 1% der Pulverdosierung), Dispersionsmittel 1% bis 3%, Schmiermittel 0,5% bis 2% (das Verhältnis von internem zu externem Schmiermittel beträgt etwa 1:1,5). Die Dosierung des Schmiermittels für schweres Kalziumcarbonat kann entsprechend reduziert werden, während für leichtes Kalziumcarbonat, aufgrund seines hohen Ölabsorptionswerts und seiner schlechten Fließfähigkeit, die Dosierung von internem und externem Schmiermittel erhöht werden muss. Wenn es erforderlich ist, die Oberflächenhelligkeit des Masterbatch zu verbessern, kann 1 Teil Weißöl oder 1 bis 2 Teile Paraffin hinzugefügt werden.
3. Wählen Sie hochwertige Additive: Wählen Sie Aluminat- oder Titanat-Koppelmittel mit einer Reinheit von ≥ 98%; wählen Sie ein Dispersionswachs mit einem Molekulargewicht von etwa 5000 und einem Schmelzpunkt von 110-120 °C und vermeiden Sie minderwertige Produkte, die mit niedermolekularem Paraffin gemischt sind.
4. Optimieren Sie die Reihenfolge der Additivzusätze: Im Hochgeschwindigkeitsmixer geben Sie zunächst Kalziumcarbonat-Pulver hinzu, rühren Sie es und erhitzen es auf 80 °C bei hoher Geschwindigkeit. Anschließend fügen Sie Aktivierungsmittel hinzu und rühren es 10 bis 15 Minuten lang, dann geben Sie Dispersionsmittel und Gleitmittel hinzu und schließlich Trägerharz, um eine gleichmäßige Dispersion der Additive zu gewährleisten und lokale übermäßige Konzentrationen zu vermeiden.
(III) Kernproblem 3: Übermäßige Verunreinigungen der Rohmaterialien
Problem mit der Leistung
Die Vermischung von Metallverunreinigungen (wie Eisenkügelchen), Sediment, Kunststoffverunreinigungen usw. in Rohmaterialien führt zu schwarzen Flecken und harten Klumpen auf der Masterbatch-Oberfläche, zu Abnutzung von Geräten (wie Schrauben und Behälter) während der Extrusion und sogar zu Verstopfung des Düsenkopfes, was die Produktionskontinuität und die Produktqualität beeinträchtigt.
Ursachenanalyse
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 1. Sediment und Metallverunreinigungen vermischen sich bei der Herstellung von Kalziumcarbonat-Pulver ohne Filtration und Reinigung.
2. In dem recycelten Trägerharz befinden sich Verunreinigungen und Metallsplitter.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 3. Während der Lagerung und des Transports von Rohstoffen entstehen durch Reibung an Metallausrüstungen Eisenkügelchen oder durch Verunreinigungen aus der Umgebung.
Lösungen
1. Sortierung der Rohstoffe: Vor der Lagerung wird Kalziumcarbonat-Pulver mit einem Vibrationssieb (Siebmasche 120-150) gesiebt, um große Partikelverunreinigungen zu entfernen. Anschließend wird ein magnetischer Separator verwendet, um Metallverunreinigungen aus dem Trägerharz (insbesondere recycelten Materialien) zu entfernen, und schließlich wird gesiebt, um Plastikverunreinigungen zu entfernen.
2. Schutz der Ausrüstung: Installieren Sie magnetische Trennvorrichtungen an der Rohstoffzufuhrleitung und dem Einlauf des Hochgeschwindigkeitsmischers, um Metallverunreinigungen abzuscheiden. Reinigen Sie regelmäßig Rohstoffspeicher und Transportanlagen, um eine Ansammlung von Verunreinigungen zu vermeiden.
3. Stärkung der Inspektion von Rohmaterialien: Einrichtung eines Systems zur Inspektion der Rohstofflagerung, Durchführung von zufälligen Inspektionen für jede Charge Rohmaterialien und Verbot der Lagerung und Verwendung von Rohmaterialien mit einem überhöhten Schmutzgehalt> 0.1%).
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: II. Häufige Probleme und Lösungen bei der Mischung
Die Mischung ist der Prozess, bei dem das vorbehandelte Kalziumcarbonat, das Trägermaterial und die Zusatzstoffe gleichmäßig gemischt werden, um eine homogene Mischung zu bilden. Die Kernausrüstung ist ein Hochgeschwindigkeitsmischer. Häufige Probleme sind ungleichmäßige Mischung, Agglomeration der Mischung und eine zu hohe oder zu niedrige Mischtemperatur.
(I) Kernproblem 1: Ungleichmäßige Mischung
Problem mit der Leistung
Die unebene Verteilung von Calciumcarbonat, Trägerharz und Additiven in der Mischung, mit einer übermäßigen Konzentration von Calciumcarbonat in einigen Bereichen und einer Ansammlung von Additiven in anderen Bereichen, führt zu unebener Farbe und Glanz, großen Dichtefluktuationen des anschließend extrudierten Masterbatches und einem einfachen Auftreten von Oberflächenfarbunterschieden und instabilen mechanischen Eigenschaften bei der Verarbeitung von Produkten. Bei hochfüllenden Masterbatches führt eine unebene Mischung auch zu Fütterungsproblemen und Druckfluktuationen bei der Extrusion.
Ursachenanalyse
1. Unangemessene Mischparametern: Zu geringe Rührgeschwindigkeit (< Bei einer Drehzahl von 800 U/min kommt es zu einer unzureichenden Kraftaufbringung auf die Materialien und zu Schwierigkeiten bei der gleichmäßigen Dispersion; eine zu kurze Mischzeit (< 15 min) führt zu einer unzureichenden Vermischung der Materialien; eine ungeeignete Mischfolge führt zu einem unzureichenden Kontakt zwischen Additiven und Pulver.
2. Ungleichgewicht im Materialverhältnis: Eine übermäßige Menge an Kalziumcarbonat (z. B. mehr als 85%) macht es unmöglich, dass das Trägerharz das Pulver vollständig bedeckt, was zu Pulveragglomerationen und Schwierigkeiten bei der Dispersion führt. Eine unzureichende Dosierung des Trägerharzes führt zu einer schlechten Fließfähigkeit der Mischung und erhöht die Mischvorgänge.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 3. Probleme mit High-Speed-Mixer-Ausrüstungen: Ein starker Verschleiß der Mischerklingen führt zu einer unzureichenden Rührkraft; ein unangemessener Klingenwinkel führt zu einer schlechten Materialzirkulation und Mischung in Totwinkeln; Materialansammlungen an der Innenseite der Ausrüstung, die nicht rechtzeitig gereinigt werden, beeinträchtigen den Mischungseffekt.
Lösungen
1. Optimierung der Mischparametern: Steuern Sie die Rührgeschwindigkeit bei 1000-1500 U/min, die Mischzeit bei 20-30 min und die Mischtemperatur bei 80-100 °C (um eine ausreichende Aktivierung der Kupplungsmittel und eine gleichmäßige Dispersion der Zusatzstoffe zu gewährleisten). Bei hochfüllenden Masterbatches (Kalciumcarbonat 75%-85%) kann die Mischzeit entsprechend verlängert werden auf 30-40 min, um den Dispersionseffekt zu verbessern.
2. Kontrollieren Sie den Anteil in angemessener Weise: Entsprechend der Beschichtungskapazität des Trägerharzes kontrollieren Sie die Menge des Füllstoffs Kalziumcarbonat. Der Gewichtsanteil von Kalziumcarbonat im Filmqualitäts-Masterbatch sollte nicht mehr als 80% betragen, und der Gewichtsanteil des Trägerharzes sollte nicht unter 13% liegen; die Menge des Füllstoffs Kalziumcarbonat im gewöhnlichen Masterbatch wird auf 50% bis 70% geregelt, um sicherzustellen, dass das Trägerharz den Pulver vollständig bedecken kann.
3. Optimize the mixing sequence: Add materials in the order of “calcium carbonate powder → coupling agent (activation) → dispersant → lubricant → carrier resin”. After adding each material, stir for 5-10min before adding the next one to avoid additive accumulation.
4. Wartung und Einstellung der Ausrüstung: Überprüfen Sie regelmäßig die Rührwerkschaufeln und ersetzen Sie sie rechtzeitig, wenn sie stark abgenutzt sind. Stellen Sie den Schaufelwinkel ein, um eine reibungslose Materialzirkulation zu gewährleisten und Mischungsschwellen zu vermeiden. Reinigen Sie die Materialansammlungen an der Innenseite der Ausrüstung rechtzeitig nach jeder Mischung, um Kreuzkontamination zu vermeiden.
(II) Kernproblem 2: Mischungsagglomeration
Problem mit der Leistung
Die Mischung bildet große Agglomerate (Durchmesser > 10 mm), die schwierig in den Einlass des Extruders gelangen oder nach dem Eintritt nicht vollständig schmelzen und sich verteilen können, was zu einer schwierigen Extrusion und harten Klumpen im Masterbatch führt.
Ursachenanalyse
1. Übermäßige Mischtemperatur: Die Mischtemperatur übersteigt den Schmelzpunkt des Trägermaterials (z. B. die Trägertemperatur von PE). > Bei einer Temperatur von 130 °C schmilzt das Trägerharz im Voraus und klebt an das Calciumcarbonat-Pulver, wodurch Agglomerate entstehen.
2. Unzureichende Dosierung des Schmiermittels: Übermäßiger Reibung zwischen den Materialien und der inneren Wand der Geräte sowie zwischen den Materialien führt zu Materialhaftung und Agglomeration; insbesondere Kalziumcarbonat neigt aufgrund seiner schlechten Fließfähigkeit stärker zur Agglomeration.
3. Übermäßige Feuchtigkeit im Material: Kalziumcarbonat oder Trägerharz absorbieren Feuchtigkeit, und Feuchtigkeit verursacht Materialhaftung und Agglomeration während des Mischprozesses. In Hochfüllsystemen hat das Pulver einen hohen Luftanteil und eine schlechte Luftabführung, was ebenfalls zu Materialaggomeration führt.
Lösungen
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formeller technischer Register. Text: 1. Kontrollieren Sie die Mischtemperatur: Kontrollieren Sie die Mischtemperatur gemäß dem Typ der Trägerharze. Die Mischtemperatur für PE-Träger beträgt 80-100°C, für PP-Träger 90-110°C, wobei die Schmelztemperatur des Trägerharzes nicht überschritten werden darf.
2. Stellen Sie die Schmierstoffdosierung ein: Erhöhen Sie die Schmierstoffdosierung angemessen (nicht mehr als 2,5%), bevorzugt verwenden Sie interne und externe Schmierstoffe in Kombination, um den Materialreibung zu reduzieren; bei leichtem Kalziumcarbonat kann zusätzlich 0,5% Weißöl hinzugefügt werden, um die Fließfähigkeit zu verbessern und die Agglomeration zu reduzieren.
3. Reduzieren des Feuchtigkeitsgehalts des Materials: Trocknen Sie Kalziumcarbonat und den Trägerharz im Voraus, um sicherzustellen, dass das Feuchtigkeitsgehalt des Kalziumcarbonats ≤ 0,3% und das Feuchtigkeitsgehalt des Trägerharzes ≤ 0,2% ist. Während des Mischvorgangs kann der Abgasanlage des Mischers geöffnet werden, um Feuchtigkeit und Luft aus den Materialien abzuführen, um Anhaftungen aufgrund von Feuchtigkeit zu vermeiden. Bei hochfüllendem Pulver kann ein Seitenzuführgerät mit Entgasungsfunktion verwendet werden, um Luft aus dem Pulver abzuführen.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: 4. Agglomerationsbehandlung: Bei kleinen Agglomeraten, die sich gebildet haben, säubern Sie sie nach dem Mischen mit einem Sieb (80 Mesh), um die Agglomerate aufzulösen. Große Agglomerate können zerkleinert und erneut gemischt oder direkt verworfen werden, um eine Beeinträchtigung der nachfolgenden Produktion zu vermeiden.
(III) Kernproblem 3: Übermäßige hohe oder niedrige Mischtemperatur
Problem mit der Leistung
Übermäßige Mischtemperatur: Das Trägerharz schmilzt und agglomeriert bereits im Vorfeld, die Mischung hat eine schlechte Fließfähigkeit, was die anschließende Extrusion erschwert, und Additive verdampfen leicht, wodurch der Additiveffekt verringert wird; zu niedrige Mischtemperatur: Das Kupplungsmittel kann nicht vollständig aktiviert werden, Additive werden ungleichmäßig verteilt, die Kompatibilität zwischen Calciumcarbonat und Trägerharz ist schlecht, und die Dispersionsleistung des Masterbatch ist gering.
Ursachenanalyse
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formeller technischer Register. Text: 1. Fehlfunktion der Mischerheizvorrichtung: Schäden am Heizrohr oder eine Fehlfunktion des Temperaturreglers führen zu einer überhöhten oder niedrigen Temperatur.
2. Falsche Einstellung der Rührgeschwindigkeit: Eine zu hohe Drehgeschwindigkeit führt zu einer übermäßigen Wärmeentwicklung durch Materialreibung, was zu einer Temperaturerhöhung führt. Eine zu geringe Drehgeschwindigkeit führt zu einer unzureichenden Reibungswärmeerzeugung, wodurch die erforderliche Temperatur nicht erreicht werden kann.
3. Einfluss der Umgebungs-temperatur: Im Winter ist die Umgebungs-temperatur zu niedrig, die Vorwärmung des Mischers ist unzureichend, und es ist schwierig, die eingestellte Temperatur zu erreichen. Im Sommer ist die Umgebungs-temperatur zu hoch, und die Reibungswärmeerzeugung der Materialien wird mit der Umgebungs-temperatur überschritten, was zu einer übermäßigen Temperatur führt.
Lösungen
1. Inspektion und Wartung der Ausrüstung: Überprüfen Sie regelmäßig das Heizrohr und den Temperaturregler des Mischers, um die normale Funktionsweise der Ausrüstung zu gewährleisten. Heizen Sie den Mischer im Voraus auf (Aufwärmzeit 10-15 Minuten) vor jedem Start und geben Sie Materialien erst hinzu, wenn die Temperatur den eingestellten Wert erreicht hat.
2. Stellen Sie die Rührgeschwindigkeit ein: Stellen Sie die Drehgeschwindigkeit in Echtzeit entsprechend der Mischtemperatur ein. Wenn die Temperatur zu hoch ist, reduzieren Sie die Drehgeschwindigkeit entsprechend (z. B. von 1500 U/min auf 1200 U/min); wenn die Temperatur zu niedrig ist, erhöhen Sie die Drehgeschwindigkeit, um die Reibungswärmeerzeugung zu erhöhen.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 3. Regulierung der Umgebungstemperatur: Installieren Sie im Winter Wärmedämmungsgeräte um den Wärmeverlust zu reduzieren; verstärken Sie die Werkstattlüftung im Sommer, um die Umgebungstemperatur zu senken und eine übermäßige Materialtemperatur zu vermeiden.
4. Echtzeit-Temperaturüberwachung: Während des Mischprozesses überwachen Sie das Temperaturregelgerät in Echtzeit. Wenn die Temperatur vom Sollwert (±5℃) abweicht, passen Sie die Drehzahl oder die Heizleistung rechtzeitig an, um sicherzustellen, dass die Mischtemperatur stabil im festgelegten Bereich liegt.
III. Gängige Probleme und Lösungen bei der Schmelzextrusion
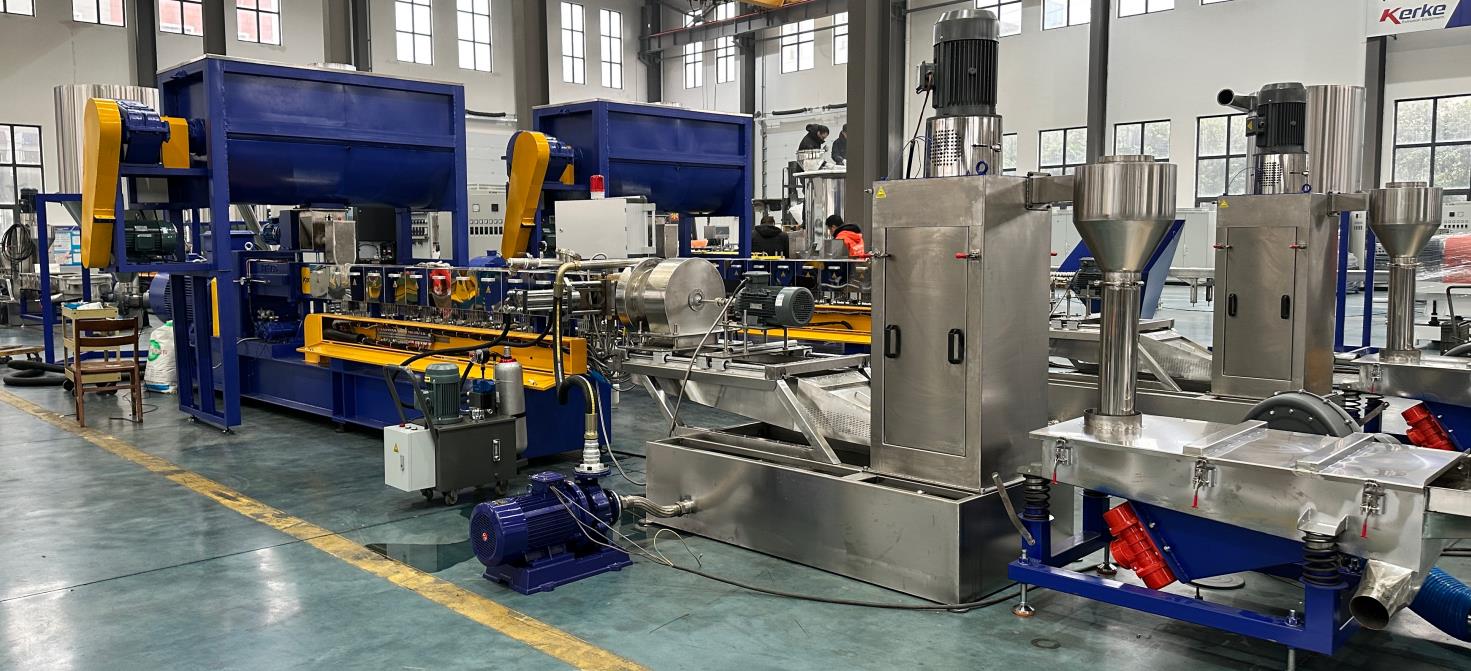
Die Schmelzextrusion ist der zentrale Schritt bei der Herstellung von Calciumcarbonat-Füllstoffmasterbatch. Das Kerngerät ist ein Doppelschneckenextruder (vorzugsweise ein ko-rotierender paralleler Doppelschneckenextruder, der eine bessere Leistung aufweist als ein Ein-Schneckenextruder). Seine Aufgabe besteht darin, die Mischung zu schmelzen, zu plastifizieren, zu schneiden und zu dispergieren, um eine homogene Schmelze zu bilden, die anschließend durch die Düse ausgepresst wird. Häufige Probleme in diesem Schritt sind unstabile Extrusion, Schmelzfrakturen, übermäßiger Verschleiß der Schnecken und der Düse, Verstopfung der Düse und geringes Ausstoß.
(I) Kernproblem 1: unstabile Extrusion
Problem mit der Leistung
Der Extruderstrom schwankt stark (Schwankungswert) > 10A), and the melt flow rate extruded from the die head is uneven, leading to uneven particle size and large density fluctuation of the subsequently granulated particles, and even strand breakage. For high-filling masterbatch, “material overflow” or “no feeding” at the feed inlet may also occur.
Ursachenanalyse
1. Unstable feeding: Agglomeration and poor fluidity of the mixture lead to uneven feeding at the feed inlet; fluctuation of the feeder rotating speed results in uneven feeding amount; high air content and poor air exhaust of high-filling powder lead to feeding backflow, resulting in “material overflow” or “no feeding”.
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: 2. Unangemessene Extrusionsparameter: Schwankungen der Temperatur in jedem Abschnitt des Rohrs und eine instabile Drehgeschwindigkeit der Schraube führen zu unregelmäßiger Plastifizierung der Schmelze und zu Druckschwankungen. Trägerharze mit hohem Schmelzindex sind dazu neigen, Druckschwankungen zu verursachen, was die Extrusionsstabilität beeinträchtigt.
3. Verschleiß von Schrauben und Hüllen: Ein starker Verschleiß von Schrauben und Hüllen führt zu unregelmäßiger Plastifizierung und Zerreißung der Materialien, was zu Schwankungen des Extrusionsdrucks führt. Kalziumcarbonat hat eine hohe Härte, und bei langfristiger Produktion sind Schrauben und Hüllen leicht zu verschleissen, was die Instabilität der Extrusion verstärkt.
4. Ungleichmäßige Schmelzviskosität: Ungleichmäßige Mischung des Gemisches und schlechte Dispersion des Kalziumcarbonats führen zu Schwankungen der Schmelzviskosität und zu unregelmäßiger Extrusionsgeschwindigkeit.
Lösungen
1. Stabiler Dosierprozess: Stellen Sie sicher, dass die Mischung keine Agglomeration aufweist und eine gute Fließfähigkeit besitzt, und sichten Sie sie vor dem Dosieren durch ein Sieb. Justieren Sie die Drehgeschwindigkeit des Dosiergeräts, um die Dosiermenge stabil zu halten (Fluktuationswert ≤ 5%). Bei hochfüllendem Pulver verwenden Sie einen CWS-Doppelschnecken-Seitendosierer für die Zwangsabzündung und -komprimierung und nutzen Sie die Rückabzügelfuge des Seitendosierers, um Luft in das Pulver zu extrudieren, um ein Rückfluss zu vermeiden. Bei Pulvern mit extrem geringer Volumenmasse (z. B. Talkumpulver, ultrafeines Kalziumcarbonat) konfigurieren Sie einen speziellen Zwangsdosierer.
2. Optimierung der Extrusionsparameter: Stellen Sie die Temperatur jeder Abschnitt des Rohrs entsprechend dem Typ der Trägerharz (PE-Träger: Fütterungsabschnitt 120-140 °C, Schmelzabschnitt 150-170 °C, Kopfabschnitt 160-180 °C; PP-Träger: Fütterungsabschnitt 130-150 °C, Schmelzabschnitt 160-180 °C, Kopfabschnitt 170-190 °C) ein und kontrollieren Sie die Temperaturfluktuation innerhalb von ± 3 °C. Die Drehgeschwindigkeit der Schraube wird auf 300-500 U/min eingestellt, stabil gehalten und häufige Anpassungen vermieden. Optimieren Sie die Verteilung der Schraubenscheiben, um eine stabile Förderung bei niedrigem Rückdruck zu gewährleisten und die Druckfluktuation zu reduzieren, die durch Trägerharze mit hohem Schmelzindex verursacht wird.
3. Wartung der Ausrüstung: Überprüfen Sie regelmäßig den Verschleiß von Schrauben und Rohren und ersetzen Sie diese rechtzeitig, wenn sie stark abgenutzt sind. Wählen Sie verschleißfeste Ausrüstungskomponenten. Der Rohr des Kernteils verwendet eine Cr26MoV-Integrallagenschale (Härte HRC60+), und das Gewindeelement verwendet W6Mo5Cr4V2-Hochgeschwindigkeitswerkzeugstahl, wodurch die Lebensdauer der Kernkomponenten auf 2-3-mal die der gewöhnlichen bimetallischen Rohre verlängert wird. Reinigen Sie regelmäßig die Materialansammlungen in Schrauben und Rohren, um den Einfluss alter Materialansammlungen auf die Verformungseffekt zu vermeiden.
4. Verbesserung der Homogenität der Mischung: Optimieren Sie den Mischprozess, um eine gleichmäßige Dispersion von Calciumcarbonat und Additiven zu gewährleisten und die Fluktuation der Schmelzviskosität zu reduzieren. Bei hochfüllenden Masterbatch kann eine zweistufige Mischmethode angewendet werden: Zuerst aktivieren und mischen Sie Calciumcarbonat mit Dispersionsmittel und Kupplungsmittel und mischen Sie dann vollständig mit dem Trägerharz, um die Homogenität der Mischung zu verbessern.
(II) Kernproblem 2: Schmelzbruch
Problem mit der Leistung
The melt extruded from the die head has a rough surface, wrinkles, cracks, or “shark skin” defects, leading to uneven surface and color of the masterbatch, seriously affecting the product appearance quality, and easily causing surface defects when processing subsequent products.
Ursachenanalyse
1. Übermäßige Schmelzviskosität: Eine übermäßige Menge an Kalziumcarbonat-Füllstoff und eine unzureichende Dosierung von Gleitmitteln führen zu einer übermäßigen Schmelzviskosität, und die Schmelze wird während der Extrusion einer übermäßigen Scherbeanspruchung ausgesetzt, was zu einer Schmelzebruch führt.
2. Übermäßige Niedertemperatur im Rohr: Unzureichende Verflüssigung des Kunststoffs und unvollständig geschmolzene Materialien müssen extrudiert werden, was zu Oberflächenfehlern der Schmelze führt.
3. Übermäßige Niedrigkeit der Dübelkopf-Temperatur oder unzureichende Glätte der Dübelöffnung: Eine übermäßige Niedrigkeit der Dübelkopf-Temperatur führt zu einer schnellen Abkühlung der Schmelze beim Austreten, was zu unregelmäßiger Schrumpfung der Oberfläche führt. Kratzer und Materialansammlungen an der Dübelöffnung verursachen Reibung auf der Schmelze während der Extrusion, was zu einer unebenem Oberfläche führt.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: 4. Zu hohe Drehgeschwindigkeit der Schraube: Die Scherhäufigkeit ist zu hoch und überschreitet die Belastungsgrenze der Schmelze, wodurch eine Schmelzebruch entsteht.
Lösungen
1. Reduzierung der Schmelzviskosität: Reduzieren Sie die Menge des Calciumcarbonat-Füllstoffs (nicht mehr als 70%) oder erhöhen Sie die Dosierung des Gleitmittels (nicht mehr als 2,5%), um die Fließfähigkeit der Schmelze zu verbessern. Wählen Sie eine niedrig viskose Trägerharz (Schmelzindex 10-20 g/10 min) aus, um die Schmelzviskosität zu reduzieren.
2. Optimierung der Temperaturparameter: Erhöhen Sie die Temperatur des Abschnitts für die Schmelzung des Rohres und des Kopfabschnitts (um 5-10 °C), um eine ausreichende Plastifizierung der Schmelze zu gewährleisten. Erhöhen Sie die Temperatur des Kopfabschnitts um 5-10 °C gegenüber der Temperatur des Kopfabschnitts, um ein schnelles Abkühlen der Schmelze beim Austreten zu vermeiden. Bei EVA-Schaummasterbatchen wird die Temperatur des Bereichs für die Extrusion der Schmelze auf 160-180 °C geregelt, und die Temperatur des Kopfabschnitts beträgt 170-190 °C, um eine ausreichende Plastifizierung zu gewährleisten.
3. Pflegen Sie den Matrizenkopf: Reinigen Sie regelmäßig die Materialansammlungen im Matrizenkopf, um Alterung und Verklebung der Materialansammlungen zu vermeiden. Polieren Sie die Matrizenöffnung, um sicherzustellen, dass diese glatt und frei von Kratzern ist und die Größe der Matrizenöffnung einheitlich ist. Wenn der Matrizenkopf stark abgenutzt ist, ersetzen Sie die Komponenten der Matrizenöffnung rechtzeitig.
4. Justieren der Drehgeschwindigkeit der Schraube: Reduzieren Sie die Drehgeschwindigkeit der Schraube (auf 300-400 U/min) entsprechend, um die Scherhäufigkeit zu verringern und eine übermäßige Scherkraft auf die Schmelze zu vermeiden; gleichzeitig justieren Sie den Druck am Düsenloch, um die stabile Extrusion der Schmelze zu gewährleisten.
(III) Kernproblem 3: Übermäßiger Verschleiß von Schrauben und Zylinder
Problem mit der Leistung
Nach langer Produktion vergrößert sich der Abstand zwischen Schraube und Zylinder, der Plastifizierungs- und Schneideeffekt der Materialien nimmt ab, die Extrusionsleistung sinkt, die Qualität des Masterbatch verschlechtert (z. B. ungleichmäßige Dispersion und Schwankungen in der Dichte) und es kommt sogar zu Materialverlusten. Die Wartungsfrequenz der Geräte steigt, und die Produktionskosten nehmen zu. Übliche bimetallische Zylinder müssen in etwa sechs Monaten ausgetauscht werden, was die Produktionskontinuität beeinträchtigt.
Ursachenanalyse
1. Hohe Härte des Kalziumcarbonats: Kalziumcarbonat (Mohs-Härte 3-4) ist ein hartes Pulver, das sich über lange Zeit an Schrauben und Zylinder reibt und so zu Verschleiß der Komponenten führt; insbesondere bei hochfüllenden Masterbatchs (Kalziumcarbonatgehalt über 75%) ist der Verschleiß besonders groß.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 2. Übermäßige Verunreinigungen der Rohstoffe: Die Mischung von Metallverunreinigungen, Sediment und anderen harten Partikeln in den Rohstoffen verstärkt den Verschleiß von Schrauben und Rohren.
3. Unangemessene Extrusionsparameter: Eine übermäßig niedrige Rohltemperatur führt zu einer unzureichenden Verflüssigung des Kunststoffs, und harte Kalziumcarbonatpartikel verstärken die Reibung mit Schrauben und Rohlen. Eine übermäßig hohe Drehgeschwindigkeit der Schrauben und eine übermäßige Scherbeanspruchung verstärken ebenfalls die Abnutzung.
4. Schlechte Materialqualität der Gerätekomponenten: Die Materialhärte von Schrauben und Zylindern ist unzureichend (z. B. gewöhnlicher legierter Stahl), und die Verschleißfestigkeit ist schlecht; gewöhnliche bimetallische Zylinder haben nur eine dünne Legierungsschicht (1-2 mm), die nach dem Abreiben entsorgt wird.
Lösungen
1. Optimierung der Rohstoffqualität: Strenge Kontrolle des Schmutzgehalts der Rohstoffe, Entfernung von Metallverunreinigungen, Sediment und anderen harten Partikeln durch Screening und magnetische Trennung; Auswahl von Calciumcarbonat-Pulver mit einheitlicher Feinheit und glatter Oberfläche, um Reibung und Verschleiß zu reduzieren.
2. Optimierung der Extrusionsparameter: Sicherstellung einer stabilen Trommel-Temperatur und ausreichender Verflüssigung des Kunststoffs, um die Reibung zwischen harten Partikeln, Schrauben und Trommeln zu reduzieren; angemessene Steuerung der Drehgeschwindigkeit der Schraube, Vermeidung einer übermäßigen Drehgeschwindigkeit (nicht mehr als 500 U/min) und Reduzierung der Scheibenreibungskraft.
3. Auswahl von verschleißfesten Ausrüstungskomponenten: Die Schraube ist aus 38CrMoAlA-Legierungsstahl gefertigt, der nitridiert (Oberflächenhärte ≥ HRC65) ist, um die Verschleißfestigkeit zu verbessern. Der Kolben verwendet einen Cr26MoV-integrierten Legierungsmantel (Dicke > Anstelle des herkömmlichen bimetallischen Rohres verfügt das Gerät über ein 10 mm hohes HRC60+-Körper, das die Lebensdauer der Komponenten auf 2-3-mal die der herkömmlichen bimetallischen Rohre verlängert. Für die Produktion von hochfüllenden Masterbatch können SAT-T-Drehröhrenanlagen ausgewählt werden, die die Leistung unter gleichbleibender Energieverbrauch mit 30%-50% gegenüber den traditionellen Zwillingsröhren erhöhen und gleichzeitig die Abnutzung reduzieren.
4. Stärkung der Gerätewartung: Überprüfen Sie regelmäßig den Spalt zwischen Schraube und Zylinder und passen oder ersetzen Sie diese im Falle eines zu großen Spalts rechtzeitig. Nach jeder Produktion reinigen Sie Schraube und Zylinder mit reinem Trägerharz (z. B. PE, PP), um Kalziumcarbonatpartikelreste zu vermeiden und den Verschleiß zu reduzieren. Fügen Sie regelmäßig Schmieröl zu den Geräten hinzu, um die Reibung der Komponenten zu reduzieren.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: (IV) Kernproblem 4: Kopfverstopfung
Problem mit der Leistung
Der Düsenkopfkanal ist durch unplastifizierte Materialien, Verunreinigungen oder Ablagerungen alter Materialien blockiert, was zu unebenem Schmelzextrudieren, Strangbruch oder sogar zur Unfähigkeit zur Extrusion führt, was eine Schließung für die Reinigung erfordert und die Produktionseffizienz beeinträchtigt.
Ursachenanalyse
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 1. Übermäßige Verunreinigungen der Rohstoffe: Metallverunreinigungen, Sedimente, Kunststoffverunreinigungen usw. in den Rohstoffen werden während der Extrusion mit der Schmelze zum Düsenkopf transportiert und blockieren den Düsenkopfkanal.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 2. Unzureichende Plastifizierung des Materials: Eine übermäßig niedrige Rohrtemperatur und eine zu langsame Drehgeschwindigkeit des Schraubens führen zu einer unvollständigen Schmelzung der Mischung, und unplastifiziertes Trägerharz oder Kalziumcarbonat-Agglomerate verstopfen den Düsenkopf.
3. Versäumte Reinigung nach einer Produktionsunterbrechung: Wenn die Produktion unterbrochen oder eingestellt wird, wird die Schmelze im Düsenkopf nicht rechtzeitig gereinigt, und nach dem Abkühlen erstarrt die Schmelze, wodurch der Düsenkopfkanal blockiert wird.
4. Reststoffe von additiven Lösungsmitteln: Schmierstoffe, Kopplungsmittel und andere additive verdampfen bei hohen Temperaturen, und die Reststoffe, die sich über lange Zeit nicht entfernen lassen, sammeln sich im Düsenkopf an, wodurch sich Materialansammlungen bilden und der Kanal verstopft.
Lösungen
1. Strenge Kontrolle der Rohstoffqualität: Stärken der Rohstoffscreening und der magnetische Trennung, um Verunreinigungen zu entfernen und zu verhindern, dass diese in den Extruder gelangen
2. Stellen Sie ausreichende Materialplastifizierung sicher: Optimieren Sie die Temperatur des Behälters und die Drehgeschwindigkeit der Schraube, um eine ausreichende Schmelzplastifizierung zu gewährleisten und die Einlagerung nichtplastifizierter Materialien zu verhindern. Verhindern Sie, dass ungleichmäßig gemischte Materialien in den Extruder gelangen, um Verklebungen am Düsenkopf zu vermeiden.
3. Standardisierung der Abschaltvorgänge: Wenn die Produktion unterbrochen oder abgeschaltet wird, schalten Sie zunächst die Heizeinrichtung aus, lassen Sie die Schraube weiterhin 5 bis 10 Minuten laufen, um das gesamte Schmelzgehalte im Behälter und im Düsenkopf zu extrudieren, und schließen Sie dann ab. Nach dem Abschalten reinigen Sie den Düsenkopf mit einem Hochtemperatur-Reinigungsmittel oder reiner Trägerharz, um Restschmelz zu entfernen.
4. Regularly clean the die head: After each day’s production, disassemble the die head, clean the material accumulation and residual additives in the die head channel with a copper brush (to avoid scratching the die orifice); conduct a thorough cleaning once a week to remove aged material accumulation in the die head.
IV. Gängige Probleme und Lösungen im Granulationsmodul
Die Granulationsstufe ist der Prozess der Kühlung, Schneiden und Trocknung der Schmelze, die aus dem Extruder-Die-Hauptteil gepresst wird, um einen gleichmäßigen Granulat-Masterbatch zu erhalten. Häufige Probleme sind unregelmäßige Partikelgröße, Partikelhaftung, unebenes Partikeloberflächen und unvollständige Trocknung.
(I) Kernproblem 1: Ungleichmäßige Partikelgröße
Problem mit der Leistung
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Der Durchmesser und die Länge der Masterbatch-Partikel schwanken stark (Abweichung > Die Partikelgröße beträgt 0,5 mm, und einige Partikel sind zu groß, zu klein oder langstripig, was die Fließfähigkeit und die anschließende Verarbeitungsleistung des Masterbatch beeinträchtigt und auch zu Stratifizierung während der Verpackung neigt.
Ursachenanalyse
1. Unstabile Extrusion: Ungleichmäßige Schmelzfließgeschwindigkeit und Druckschwankungen führen zu einer unebenem Dicke des Schmelzstranges, der aus dem Düsenkopf extrudiert wird, was zu unebenem Partikelgrößenverteilung nach der Granulierung führt.
2. Unangemessene Granulationsparameter: Die Drehgeschwindigkeit des Schneidewerkzeugs entspricht nicht der Geschwindigkeit der Schmelzextrusion (eine zu schnelle Drehgeschwindigkeit des Schneidewerkzeugs führt zu zu kurzen Partikeln; eine zu langsame Drehgeschwindigkeit führt zu zu langen Partikeln); ein zu großer Abstand zwischen Schneidewerkzeug und Granulationskammer führt während der Granulation zur Verformung des Schmelzstranges, was zu unregelmäßigen Partikelgrößen führt.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 3. Ungleichmäßige Abkühlung: Die Abkühlgeschwindigkeit des Schmelzstranges ist unregelmäßig, und einige Schmelzstränge werden vor der vollständigen Abkühlung geschnitten, was zu Verformungen und unregelmäßiger Partikelgröße führt.
4. Ungleichmäßige Größe des Kopfkanals: Eine übermäßige Abweichung des Durchmesser des Kopfkanals führt zu einer unebenmäßigen Dicke des extrudierten Schmelzstranges, was zu unebenmäßigen Partikelgrößen nach der Granulierung führt.
Lösungen
1. Stabiler Extrudieren: Optimieren der Extrusionsparameter, um einen stabilen Schmelzfluss und Druck sowie eine gleichmäßige Dicke des extrudierten Schmelzstranges zu gewährleisten
2. Optimierung der Granulationsparameter: Stellen Sie die Drehgeschwindigkeit des Schneidewerkzeugs entsprechend der Geschwindigkeit der Schmelzextrusion ein, um sicherzustellen, dass die Drehgeschwindigkeit des Schneidewerkzeugs mit der Extrusionsgeschwindigkeit übereinstimmt (z. B. Schmelzextrusionsgeschwindigkeit 10-15 m/min, Drehgeschwindigkeit des Schneidewerkzeugs 500-800 U/min). Stellen Sie den Spalt zwischen den Schneiden auf 0,1-0,3 mm ein, um Partikelverformungen aufgrund eines zu großen Spalts zu vermeiden.
3. Gleichmäßige Kühlung: Gewährleisten einer gleichmäßigen Wassertemperatur des Kühlwassertanks (kontrolliert auf 20-30 °C) und einer stabilen Wasserdurchflussgeschwindigkeit, sodass der Schmelzstrang nach dem Eintritt in den Wassertank gleichmäßig abgekühlt wird; für Szenarien mit hohem Ertrag> Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 300 kg/h, Extruder-Durchmesser ≥ Φ72 mm), verwenden Sie eine Transportbandkühlung anstelle einer luftgekühlten Klingenkühlung, um eine Partikelverformung aufgrund einer unzureichenden Kühlung zu vermeiden.
4. Wartung der Matrizenkopf: Überprüfen Sie regelmäßig die Größe des Matrizenkopfkanals, reparieren oder ersetzen Sie den Matrizenkopf bei Kanälen mit einer übermäßigen Abweichung der Größe und stellen Sie eine einheitliche Größe des Matrizenkopfkanals sicher (Abweichung ≤ 0,1 mm).
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: (II) Kernproblem 2: Partikelhaftung
Problem mit der Leistung
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Die granulierten Masterbatch-Partikel kleben aneinander und bilden große Blöcke, die sich nur schwer verteilen lassen, was die Verpackung und die anschließende Verarbeitung und Verwendung beeinträchtigt. In schweren Fällen muss der geklebte Masterbatch manuell zerkleinert werden, was die Produktionskosten erhöht.
Ursachenanalyse
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 1. Unvollständige Abkühlung: Der Schmelzstrang gelangt in die Granulationsstufe, bevor er vollständig abgekühlt ist (Temperatur > Die Temperatur beträgt 40 °C, und die Partikel-Temperatur ist nach der Granulierung zu hoch, was zu gegenseitiger Adhäsion führt; die Wasser-Temperatur des Kühlwassertanks ist zu hoch (> Bei einer Temperatur von 35°C ergibt sich ein schlechter Kühlungseffekt und es kommt auch zur Verklebung. Formaler technischer Register. Text: 35°C) führt zu einem schlechten Kühlungseffekt und zur Verklebung.
2. Übermäßige Schmierstoffdosierung: Eine übermäßige Schmierstoffdosierung von mehr als 2,5 % macht die Oberfläche des Masterbatch klebrig und anfällig für gegenseitige Haftung; insbesondere niedermolekulare Schmierstoffe wandern leicht auf die Partikeloberfläche über, was die Haftung verstärkt.
3. Unzureichende Trocknung: Der granulierte Masterbatch wird nicht rechtzeitig getrocknet, und die Restfeuchtigkeit auf der Oberfläche führt zu Partikelhaftung. Eine zu niedrige Trocknungstemperatur und eine unzureichende Trocknungszeit führen zu einer unvollständigen Entfernung der Feuchtigkeit, was ebenfalls zu Haftung führt.
Domain: Herstellung von Maschinen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: 4. Übermäßige Partikel-Temperatur: Der granulierte Masterbatch wird verpackt, bevor er auf Raumtemperatur abgekühlt wird, und die Restwärme der Partikel führt zu einer Verweichung der Oberfläche und gegenseitiger Adhäsion.
Lösungen
1. Verstärkung der Kühlung: Reduzieren Sie die Wassertemperatur des Kühlwassertanks (kontrolliert bei 20-30 °C), verlängern Sie die Kühlzeit des Schmelzstranges im Wassertank (≥ 10 s) und stellen Sie sicher, dass der Schmelzstrang vollständig abgekühlt wird (Temperatur ≤ 35 °C), bevor Granulierung erfolgt. Bei leicht klebenden Masterbatches kann in den Kühlwassertank eine kleine Menge Anti-Kleber (z. B. Talkumpulver, Dosierung ≤ 0,5 %) hinzugefügt werden, um die Haftung zu reduzieren.
2. Stellen Sie die Schmiermitteldosierung ein: Kontrollieren Sie die Schmiermitteldosierung bei 0,5% bis 2%, um eine übermäßige Dosierung zu vermeiden. Wählen Sie Schmiermittel mit hohem Molekulargewicht (z. B. PE-Wachs, PP-Wachs), um die Migration des Schmiermittels zu reduzieren und klebrige Partikeloberflächen zu vermeiden.
3. Zügiges Trocknen: Senden Sie den granulierten Masterbatch sofort in den Trockner, kontrollieren Sie die Trocknetemperatur bei 80-100°C und die Trocknungszeit bei 10-15 Minuten, um sicherzustellen, dass der Feuchtigkeitsgehalt des Masterbatch ≤ 0,2 % ist; kühlen Sie den getrockneten Masterbatch auf Raumtemperatur, bevor Sie ihn verpacken.
4. Optimierung der Verpackung: Verwenden Sie atmungsaktive Verpackungsmaterialien, kontrollieren Sie die Masterbatch-Temperatur ≤ 30 °C während der Verpackung, um eine nach der Verpackung auftretende Rückhärtung der Partikel durch Restwärme zu vermeiden; fügen Sie während der Verpackung eine kleine Menge Trocknungsmittel hinzu, um die Feuchtigkeitsabsorption und die Haftung des Masterbatchs zu verhindern.
(III) Kernproblem 3: Unvollständige Trocknung
Problem mit der Leistung
Die Oberfläche des Masterbatch ist feucht und agglomeriert, mit einem Feuchtigkeitsgehalt von über 0,3%, das anfällig für Schimmel und Agglomeration nach der Verpackung ist. Bei der anschließenden Verarbeitung entstehen leicht Blasen und Oberflächenfehler, was die Kompatibilität zwischen dem Masterbatch und der Matrixharz beeinträchtigt.
Ursachenanalyse
1. Unangemessene Trocknungsparameter: übermäßig niedrige Trocknungstemperatur< Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 80 °C) und zu kurzer Trocknungszeit (< Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 10min) machen es unmöglich, die Feuchtigkeit auf der Oberfläche des Masterbatches vollständig zu entfernen; unzureichendes Luftvolumen des Trockners und schlechte Heizluftzirkulation führen zu einem schlechten Trockeneffekt.
2. Feuchtigkeitsabsorption nach dem Abkühlen: Der getrocknete Masterbatch kommt in Berührung mit Luft, bevor er auf Raumtemperatur abgekühlt wird, und die Feuchtigkeit in der Luft wird vom Masterbatch adsorbiert, was zu einer feuchten Oberfläche führt.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 3. Probleme mit Trocknungsanlagen: Schäden am Trocknerheizrohr und eine Fehlfunktion des Heißluftzirkulationssystems führen zu unregelmäßiger Trocknungstemperatur und zu wenig Luftvolumen; Materialansammlungen im Trockner beeinträchtigen die Trocknungseffektivität.
Lösungen
1. Optimierung der Trocknungsparameter: Steuern Sie die Trocknungstemperatur bei 80-100°C und die Trocknungszeit bei 10-15 Minuten und passen Sie sie an den Feuchtigkeitsgehalt des Masterbatches an (verlängern Sie die Trocknungszeit angemessen, wenn der Feuchtigkeitsgehalt hoch ist). Stellen Sie den Luftstrom des Trockners so ein, dass eine gleichmäßige Zirkulation von heißem Luft und ein vollständiger Kontakt zwischen dem Masterbatch und der heißen Luft gewährleistet ist.
2. Vermeidung der Feuchtigkeitsabsorption nach dem Abkühlen: Kühlen Sie den getrockneten Masterbatch in der Trockner auf Raumtemperatur (≤ 30 °C) und entladen Sie ihn anschließend aus dem Trockner. Versiegeln und verpacken Sie ihn sofort nach dem Entladen, um Kontakt mit feuchter Luft zu vermeiden.
3. Wartung des Trockners: Überprüfen Sie regelmäßig das Heizrohr und das Heißluftzirkulationssystem des Trockners, um die normale Funktion der Anlage zu gewährleisten. Reinigen Sie das Material, das sich im Trockner ansammelt, nach jeder Produktion, um die Trockeneffektivität nicht zu beeinträchtigen. Wechseln Sie regelmäßig den Trocknerentferner (falls vorhanden), um die Trocknungsleistung zu verbessern.
V. Häufige Probleme und Lösungen bei der Nachbehandlung und Lagerung des fertigen Produkts
Die Verarbeitung und Lagerung des fertigen Produkts umfasst hauptsächlich die Sortierung des Masterbatch, die Verpackung und die Lagerung. Häufige Probleme sind übermäßige Verunreinigungen im fertigen Produkt, beschädigte Verpackungen und Lageragglomerationen, die sich direkt auf die Endqualität und den Einsatzeffekt des Masterbatch auswirken.
(I) Kernproblem 1: Übermäßige Verunreinigungen in fertigen Produkten
Problem mit der Leistung
Die Vermischung von harten Klumpen, Metallverunreinigungen, Kunststoffverunreinigungen usw. im fertigen Masterbatch führt bei der Verarbeitung nachfolgender Produkte zu schwarzen Flecken und Defekten auf der Oberfläche und kann sogar die Verarbeitungsanlagen beschädigen.
Ursachenanalyse
1. Keine Sortierung im Granulationsschritt: Der granulierte Masterbatch wird nicht gesiebt, und ungeschnittene lange Streifen, verklebte Blöcke und andere Verunreinigungen werden gemischt.
2. Verpackungsbedingte Verschmutzung: Die Verpackungsmaterialien (z. B. Gewebetüten) enthalten selbst Schmutzpartikel oder die Verpackungsumgebung ist nicht sauber, wodurch Staub und Schmutzpartikel gemischt werden.
3. Restliche Verunreinigungen in der Ausrüstung: Materialansammlungen und Verunreinigungen in Trockner und Förderanlagen werden in den fertigen Masterbatch gemischt.
Lösungen
1. Screening des Endprodukts: Sieben Sie den granulierten und getrockneten Masterbatch mit einem Vibrationssieb (Siebgröße 80-100 Mesh), um harte Klumpen, lange Streifen, anhaftende Blöcke und andere Verunreinigungen zu entfernen; führen Sie den gesiebten Masterbatch erneut durch einen Magnetseparator, um Metallverunreinigungen zu entfernen.
2. Standardisierung der Verpackungskette: Wählen Sie saubere und verunreinigungsfreie Verpackungsmaterialien (z. B. Lebensmittelfarbe) aus und überprüfen Sie die Sauberkeit der Verpackungsmaterialien vor der Verpackung; halten Sie die Verpackungsumgebung sauber, um eine Vermischung von Staub und Verunreinigungen zu vermeiden; die Bedienungspersonal trägt während der Verpackung saubere Handschuhe und Masken, um künstliche Verunreinigungen zu vermeiden.
3. Reinigung der Ausrüstung: Nach jeder Produktion reinigen Sie gründlich den Resten des Masterbatchs und die Verunreinigungen in Trockner, Förderanlagen und Siebanlagen, um Kreuzkontamination zu vermeiden.
(II) Kernproblem 2: Lagerungsklumpenbildung
Problem mit der Leistung
Nach einer gewissen Zeit der Lagerung klebt der fertige Masterbatch aneinander und bildet große Blöcke, die sich schwer auflösen lassen, was die nachfolgende Verarbeitung und Verwendung beeinträchtigt; in schweren Fällen kann der agglomerierte Masterbatch nicht normal gefüttert werden, was zu einer Unterbrechung der Verarbeitung führt.
Ursachenanalyse
1. Zu hoher Feuchtigkeitsgehalt des Masterbatchs: Unvollständige Trocknung, Feuchtigkeitsgehalt des Masterbatchs > 0,3%, was zu Feuchtigkeitsabsorption und Agglomeration während der Lagerung führt;
2. Feuchtes Lagerum: Die Feuchtigkeit der Lagerhalle > 60%, der Masterbatch absorbiert Feuchtigkeit, die Oberfläche weicht auf und klebt, was zu Agglomeration führt;
3. Zu hohe Stapelhöhe: Die Stapelhöhe des Masterbatchs übersteigt 2,5 Meter, und der Masterbatch unten wird zusammengedrückt, was zu gegenseitiger Anhaftung und Agglomeration führt;
4. Schlechte Verpackungsdichtung: Die Verpackungsmaterialien sind nicht dicht verschlossen, und Feuchtigkeit aus der Luft gelangt in die Verpackung, was zur Feuchtigkeitsabsorption und Agglomeration des Masterbatchs führt.
Lösungen
1. Sicherstellen der Trocknung des Masterbatchs: Kontrollieren Sie strikt den Feuchtigkeitsgehalt des fertigen Masterbatchs ≤ 0,2% und verbieten Sie die Lagerung und Lagerung unvollständig getrockneter Masterbatchs;
2. Optimierung der Lagerumgebung: Lagern Sie den Masterbatch in einem trockenen, belüfteten und kühlen Lager, kontrollieren Sie die Umgebungsfeuchtigkeit auf ≤ 50% und die Temperatur auf 15-30°C. Vermeiden Sie direkte Sonneneinstrahlung und Regen.
3. Standardisierung des Stapels: Die Stapelhöhe des Masterbatchs darf 2 Meter nicht überschreiten, und zum Stapeln sollten Paletten verwendet werden, um eine Ausdrückung des Masterbatchs am Boden zu vermeiden. Masterbatchs verschiedener Lagen und Spezifikationen sollten getrennt gestapelt werden, um Verwirrung und Ausdrückung zu vermeiden.
4. Versiegelte Verpackung: Verwenden Sie Verpackungsmaterialien mit einer guten Dichtungsleistung und versiegeln Sie diese rechtzeitig nach der Verpackung, um ein Eindringen von Feuchtigkeit aus der Luft zu vermeiden. Bei langfristig gelagerten Masterbatches kann eine kleine Menge Trocknungsmittel zur Verpackung hinzugefügt werden, um die Aufnahme von Feuchtigkeit weiter zu verhindern.
VI. Zusammenfassung
Im Produktionsprozess von Calciumcarbonat-Füllstoff-Masterbatch sind die auftretenden Probleme hauptsächlich mit vier Faktoren verbunden: Rohstoffeigenschaften, Geräteparameter, Prozesskontrolle und Umweltbedingungen. Die Probleme in jedem Schritt sind miteinander verbunden (z. B. ungleichmäßige Mischung der Rohstoffe führt zu instabiler Extrusion und unregelmäßigen Granulatpartikeln). Um eine stabile Produktion zu gewährleisten und die Produktqualität zu verbessern, ist es erforderlich, die Rohstoffqualität von der Quelle aus zu kontrollieren, die Prozessparameter jedes Schritts zu optimieren, die Wartung und Verwaltung der Geräte zu verstärken sowie die Postbehandlungs- und Lagerungsprozesse des fertigen Produkts zu standardisieren.
In der tatsächlichen Produktion ist es notwendig, die Prozessparameter und das Rohstoffverhältnis entsprechend der eigenen Produktionsskala, den Geräteinstellungen und der Verwendung des Produkts (z. B. Filmqualität, Spritzgussqualität) anzupassen, ein perfektes Qualitätsprüfungs- und Gerätewartungssystem einzurichten und zeitnah verschiedene Probleme im Produktionsprozess zu finden und zu lösen. Gleichzeitig ist es wichtig, auf die industrielle Technologieupgrades zu achten, hochwirksame verschleißfeste Geräte, hochwertige Additive und geeignete Pulverspezifikationen zu wählen, was dazu beitragen kann, die Häufigkeit von Produktionsfehlern zu reduzieren und die Wettbewerbsfähigkeit der Produkte zu verbessern. Bei hochfüllenden, filmqualitativen und anderen hochwertigen Masterbatches sollten die zweistufige Mischung und die hochwirksame Dispersionstechnik angewendet werden, um die Dispersionsgleichmäßigkeit und die Verarbeitungsleistung des Masterbatches weiter zu verbessern und so den höheren Qualitätsanforderungen der downstream-Produkte gerecht zu werden.







