

Der Kern der Produktion von calciumcarbonatgefülltem Masterbatch besteht darin, eine gleichmäßige Dispersierung, ausreichende Plastifizierung und stabile Formgebung von Calciumcarbonatpulver und Trägerharz zu erreichen. Als zentrale Kernausrüstung müssen die Konstruktion, Leistungsparameter und Hilfskonfiguration des Doppelschneckenextruders genau an die Materialeigenschaften von Calciumcarbonat (hohe Verschleißfestigkeit, Neigung zur Agglomeration, geringe Fließfähigkeit des Pulvers) und die Produktionsprozessanforderungen angepasst sein. Die spezifischen Anforderungen lauten wie folgt, wobei sowohl die Vielseitigkeit als auch die Besonderheiten unterschiedlicher Füllszenarien berücksichtigt werden.
I. Anforderungen an die Kernstrukturkomponenten
(I) Anforderungen an das Schneckensystem
Die Schnecke ist das zentrale ausführende Bauteil des Extruders, das gleichzeitig die Anforderungen an starke Scherdispersierung, stabile Förderung, Verschleißfestigkeit und Anpassung an unterschiedliche Füllgrade erfüllen muss. Sie ist entscheidend für die Gleichmäßigkeit der Masterbatch-Dispersierung und die Produktqualität.
- Verzahnungsart und Drehrichtung: Co-rotating fully intermeshing twin screws are preferred, with the meshing gap controlled within 0.1mm. Its “material dragging effect” can generate strong and uniform shear force, effectively solving the problem of calcium carbonate powder agglomeration, while ensuring the stability of material conveying. Due to insufficient shear strength and poor dispersion effect, counter-rotating meshing models are only suitable for simple production scenarios with low filling rate (≤50%) and are generally not recommended.
- Länge-Durchmesser-Verhältnis (L/D): Es muss gemäß dem Calciumcarbonat-Füllgrad angepasst werden. Für konventionelle Füllung (50 %–70 %) liegt das empfohlene Länge-Durchmesser-Verhältnis bei 48–52; für hohe Füllung (70 %–85 %) muss es auf 52–56 erhöht werden, um die Verweilzeit des Materials im Zylinder (8–15 s) zu verlängern, eine vollständige Benetzung und gleichmäßige Plastifizierung von Calciumcarbonatpulver und Trägerharz sicherzustellen und weiße Punkte sowie Agglomeration des Masterbatches durch unzureichendes Mischen zu vermeiden. Ein übermäßig großes Länge-Durchmesser-Verhältnis führt leicht zu starker Materialdegradation, während ein zu kleines zu schlechter Dispersierwirkung führt.
- Schneckenmaterial und verschleißfeste Behandlung: Calciumcarbonatpulver weist hohe Härte auf und verschleißt die Schnecke stark, daher müssen hochverschleißfeste Materialien und Verfestigungsbehandlungsverfahren ausgewählt werden. Der Schneckenkörper sollte aus dem Schnellarbeitsstahl W6Mo5Cr4V2 bestehen, und die Oberfläche sollte einer Nitrierbehandlung (Nitrierschichttiefe 0,4–0,6 mm, Härte ≥900 HV) oder einer WC-Co-verschleißfesten Beschichtungsspritzung unterzogen werden. Der Kernmischabschnitt kann eine einteilige Legierungsstruktur aufweisen, um eine Lebensdauer von 2–3-fach der gewöhnlichen bimetallischen Schnecken unter der Betriebsbedingung von 80 % Calciumcarbonatfüllung sicherzustellen. Die Verwendung von gewöhnlichem Kohlenstoffstahl oder nicht verfestigtem Legierungsstahl sollte vermieden werden, um Schneckenverschleiß und Schneckenkantenverformung in kurzer Zeit zu verhindern, was den Förder- und Dispersiereffekt beeinträchtigen würde.
- Schneckenblock-Konfiguration und -kombination: Modular screw block design is adopted, which can flexibly adjust the screw block combination according to the formula and filling rate, following the core logic layout of “conveying – mixing – dispersing – homogenizing”. The feeding section adopts large-lead screw blocks to improve powder conveying efficiency and avoid feeding blockage; the mixing section is equipped with 45°/60° kneading blocks and reverse thread elements to enhance shear dispersion capacity and completely break up calcium carbonate agglomerates; the homogenizing section adopts shallow groove screw blocks to ensure uniform plasticization and stable pressure of materials before extrusion. For high filling scenarios, the number of kneading blocks needs to be increased to enhance the shearing effect; for film-grade masterbatch production, the screw block combination needs to be optimized to reduce shear strength and avoid excessive breakage of carrier resin molecular chains.
- Drehzahlbereich: Die Schneckendrehzahl muss einstellbar und stabil sein, mit einem konventionellen Drehzahlbereich von 150–300 U/min, um unterschiedliche Ausstoßanforderungen zu erfüllen. Bei Produktion mit niedrigem Füllgrad kann die Drehzahl angemessen erhöht werden (250–300 U/min), um die Produktionseffizienz zu steigern; bei hohem Füllgrad (≥80 %) muss die Drehzahl reduziert werden (150–200 U/min), um die Plastifizierungs- und Dispersierzeit zu verlängern und Ausstoß sowie Produktqualität auszugleichen. Die Drehzahlschwankung muss innerhalb von ±1 U/min gehalten werden, um Druckschwankungen im Extruder durch instabile Drehzahl zu vermeiden, die die Gleichmäßigkeit der Masterbatch-Partikelgröße beeinträchtigen würden.
(II) Anforderungen an das Zylindersystem
Der Zylinder muss zur Schnecke passen, die Anforderungen an Verschleißfestigkeit, gleichmäßige Temperaturregelung und gute Dichtung erfüllen und eine stabile Hohlraumumgebung für die Materialplastifizierung und -dispersierung bieten.
- Material und verschleißfeste Behandlung: Der Zylinderkörper besteht aus dem nitrierten Stahl 38CrMoAlA, und der Kernmischabschnitt sowie der Schmelzabschnitt sind mit einteiligen Cr26MoV-Legierungshülsen (Dicke >10 mm, Härte HRC60+) ausgestattet. Seine Verschleißfestigkeit ist wesentlich besser als die gewöhnlicher bimetallischer Zylinder (nur 1–2 mm Legierungsschicht), wodurch der Strahlverschleiß durch Calciumcarbonatpulver effektiv widerstanden und Materialrückstau sowie Degradation durch Verschleiß der Zylinderinnenwand vermieden werden können. Die Zylinderinnenwand muss glatt sein mit einer Oberflächenrauheit Ra≤0,8 μm, um Materialanhaftung und Strömungswiderstand zu reduzieren.
- Konstruktionsdesign: Es wird ein segmentiertes, modulares Design verwendet, wobei jedes Segment eine Länge von ≤1,5 m aufweist, was die Demontage, Wartung und den Austausch verschlissener Segmente erleichtert, und die Zylinderlänge kann gemäß den Produktionsanforderungen angepasst werden (um unterschiedliche Länge-Durchmesser-Verhältnisse zu ermöglichen). Der radiale Spalt zwischen Zylinder und Schnecke wird auf 0,1–0,3 mm geregelt; bei niedrigem Füllgrad wird ein kleiner Spalt gewählt (zur Verbesserung der Druckaufbaufähigkeit), bei hohem Füllgrad ein großer Spalt (zur Reduzierung von Scherwärmeentstehung und Verschleiß). Der Einzug verwendet ein umgekehrt kegelförmiges Design (Kegelwinkel 60°–90°) und ist mit einer Brückenbildungsvermeidungsvorrichtung ausgestattet, um das Problem der geringen Fließfähigkeit, leichten Agglomeration und Verstopfung des Calciumcarbonatpulver-Einzugs zu lösen.
- Dichtungsleistung: Am Zylinderflansch wird eine Metallbalgdichtung verwendet, um kein Schmelzeleckage unter Hochtemperatur- und Hochdruckbedingungen sicherzustellen und die Verformung durch Wärmeausdehnung und -kontraktion auszugleichen. Die Verbindung zwischen Einzug und Zylinder muss gut abgedichtet sein, um Staubleckage zu verhindern, die Staubverschmutzung in der Produktionsumgebung zu reduzieren and zu vermeiden, dass Luft in den Zylinder eindringt und die Materialplastifizierung beeinträchtigt.
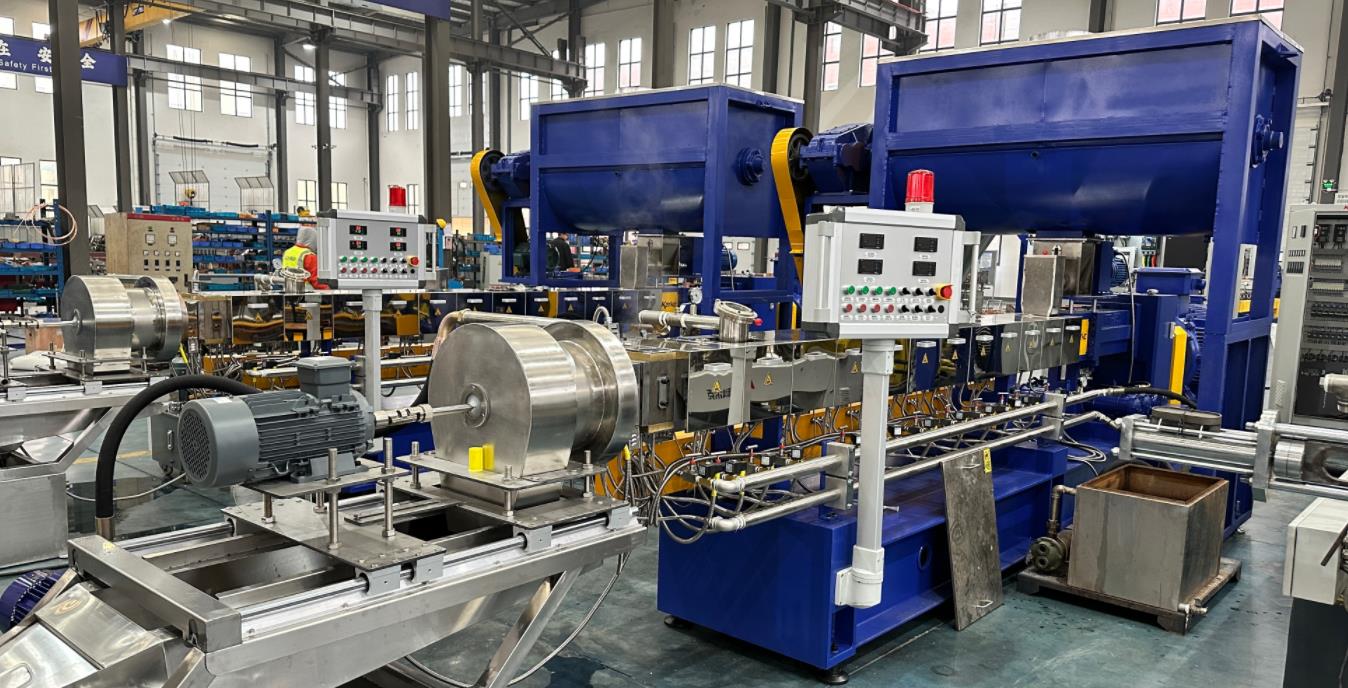
II. Anforderungen an das Fördersystem
Die Gleichmäßigkeit der Zuführung beeinflusst direkt die Zusammensetzungskonsistenz und die Dispersierwirkung der Masterbatches. Gemäß den Eigenschaften des Calciumcarbonatpulvers und dem Produktionsmaßstab muss ein spezielles Fördersystem konfiguriert werden, um die Probleme der Pulverrückluft beim Einzug, Brückenbildung und ungenauer Dosierung zu lösen.
- Fördermethode: The combined method of “main feeding + side feeding” is adopted to adapt to the step-by-step feeding needs of different components. The main feeding port conveys carrier resin (PE/PP, etc.), and the side feeding port specially conveys pre-treated calcium carbonate powder, which can effectively avoid the decrease of fluidity and uneven feeding caused by premature mixing of powder and resin. For high filling scenarios (≥80%), a CWS twin-screw side feeder needs to be configured to discharge air in the powder through forced feeding and reverse exhaust grooves, eliminating the phenomenon of “feeding air return”.
- Beschickertyp: Er wird gemäß den Produktionsgenauigkeitsanforderungen ausgewählt. Für Kleinproduktion mit häufigem Rezepturwechsel kann ein Volumendosierer mit einer Dosierungsgenauigkeit von ±3 % gewählt werden; für Großserien-Dauerproduktion, hohen Füllgrad oder hohe Präzisionsanforderungen (wie foliengradige Masterbatches) muss ein Verlust-in-Gewicht-Dosierer mit einer Dosierungsgenauigkeit von ±0,5 % ausgewählt werden, ausgestattet mit automatischer Nachfüllung und Closed-Loop-Steuerungssystemen zur Echtzeit-Anpassung der Zuführmenge, um ein genaues und stabiles Verhältnis von Calciumcarbonat zu Trägerharz sicherzustellen.
- Hilfskonstruktion: Der Beschickertrichter muss mit einem Rührflügel und einer Vibrationsvorrichtung ausgestattet sein, um Agglomeration und Brückenbildung des Calciumcarbonatpulvers zu verhindern; die Förderschnecke verwendet eine spezielle Unterschnitt-Nutbuchse, um die Materialgreifkraft zu verstärken und Schneckenschlupf sowie Ausstoßreduzierung durch Zusatz von Schmiermitteln zu vermeiden. Das Fördersystem ist mit der Schneckendrehzahl der Hauptmaschine gekoppelt, um sicherzustellen, dass die Zuführmenge mit der Extrusionsmenge übereinstimmt und Materialüberlastung oder Leerlauf im Zylinder vermieden werden.
III. Anforderungen an das Temperaturregelsystem
Die Genauigkeit und Gleichmäßigkeit der Temperaturregelung beeinflussen direkt die Plastifizierungswirkung des Trägerharzes, die Dispersierung des Calciumcarbonats und die Oberflächenqualität der Masterbatches. Es ist erforderlich, eine zonenweise präzise Temperaturregelung zu realisieren, um lokale Überhitzung oder unzureichende Plastifizierung zu vermeiden.
- Temperaturregelzonen: The barrel is divided into at least 4 temperature control zones (feeding zone, plasticizing zone, mixing zone, head zone), and the screw core can be independently temperature-controlled to realize the “barrel + screw” dual temperature control mode. The temperature of different zones is set in a gradient according to the type of carrier resin. The temperature range of conventional PE/PP carriers is: feeding zone 120-140℃ (to prevent material bridging and premature melting), plasticizing zone 140-160℃ (initial melting of carrier resin to wet calcium carbonate powder), mixing zone 160-180℃ (sufficient plasticization and mixing to break up agglomerates), head zone 170-190℃ (stable molding to avoid melt degradation).
- Temperaturregelgenauigkeit: Die Gesamttemperaturregelgenauigkeit muss ±1 °C erreichen und die Temperaturschwankung ≤2 °C betragen, um Degradation des Trägerharzes und Vergilben des Masterbatches durch lokale Überhitzung sowie unzureichende Plastifizierung und ungeschmolzene Partikel im Masterbatch durch lokale Untertemperatur zu vermeiden. Das Heizgerät verwendet Gussaluminium- oder Keramikheizkörper mit einer Leistungsdichte ≤4 W/cm², um lokale Überhitzung zu verhindern. Das Kühlsystem verwendet eine Kombination aus Wasserkühlung (Wasserdruck 0,3–0,5 MPa) und Luftkühlung, wobei die Einzugszone verstärkt gekühlt wird (Wassertemperatur ≤25 °C) und die Misch- und Kopfzone bedarfsgerecht gekühlt wird, um eine stabile Temperatur sicherzustellen.
- Energieeinsparung und Schutz: Ein Abwärmerückgewinnungssystem ist ausgestattet, um die Abwärme der Zylinderkühlung zur Vorwärmung der Einzugszone zu nutzen und den Energieverbrauch um 15 %–20 % zu senken. Ein Temperaturverriegelungsschutz ist eingestellt; wenn die Zylindertemperatur den Sollwert um 10 °C überschreitet, wird das Kühlsystem automatisch gestartet und ein Alarm ausgegeben, und die Maschine wird bei Bedarf abgeschaltet, um Ausrüstungsschäden und Produktausschuss zu verhindern.
IV. Anforderungen an das Entlüftungssystem
Nach der Vorbehandlung kann Calciumcarbonatpulver immer noch Spuren von Feuchtigkeit und Hilfsstoff-Flugstoffen zurückhalten, und während des Einzugsprozesses gelangt leicht Luft hinein. Diese Verunreinigungen verursachen Blasen im Inneren des Masterbatches und eine raue Oberfläche, was die Masterbatch-Qualität beeinträchtigt. Daher muss das Entlüftungssystem die Anforderungen an eine effiziente Entlüftung erfüllen.
- Entlüftungsstruktur: “Single-stage or multi-stage vacuum exhaust” design is adopted. At least 1 exhaust port (located at the rear of the mixing section) is set for conventional production. 2-3 exhaust ports are required for high filling and high-precision requirements (such as film-grade masterbatches) to discharge volatiles and air generated at different stages respectively. The exhaust port must be smoothly connected with the inside of the barrel to avoid material blocking the exhaust port.
- Vakuumgrad-Anforderung: Der Vakuumgrad muss einstellbar sein, mit einem Bereich von −0,06 bis −0,09 MPa, um sicherzustellen, dass Spurenfeuchtigkeit, Hilfsstoff-Flugstoffe und Luft im Material vollständig abgepumpt werden können. Eine Hochvakuum-Entlüftungskammer ist ausgestattet, die sich besonders für die Produktion von foliengradigem Masterbatch eignet und den Glanz des Masterbatches deutlich verbessern sowie Kristallisationspunkte und Blasen während der Folienbildung beseitigen kann.
- Hilfskonstruktion: Der Entlüftungsstutzen ist mit einer Staubsammelvorrichtung ausgestattet, um zu verhindern, dass Calciumcarbonatstaub mit dem Abgas ausgestoßen wird, was die Umwelt verschmutzt and Rohstoffverschwendung verursacht. Eine Entlüftungsdrucküberwachung ist eingestellt; wenn der Druck aufgrund einer Verstopfung des Stutzens abnormal ist, wird automatisch ein Alarm ausgegeben and eine Reinigung angefordert, um eine kontinuierliche und stabile Produktion sicherzustellen.
V. Anforderungen an die Hilfssysteme
(I) Anforderungen an den Siebwechsler
Er wird verwendet, um Verunreinigungen in Materialien, undispergierte Calciumcarbonat-Agglomerate und degradierte Harze zu filtern, die Reinheit der extrudierten Schmelze sicherzustellen and eine gleichmäßige Masterbatch-Qualität zu gewährleisten. Ein hydraulischer automatischer Siebwechsler muss ausgestattet sein, um den Siebwechsel ohne Stillstand der Maschine durchzuführen and Produktionseffizienzverluste sowie Materialverschwendung durch Abschaltung zum Siebwechsel zu vermeiden. Die Siebmaschenzahl beträgt 80–120 Mesh und kann gemäß den Masterbatch-Genauigkeitsanforderungen angepasst werden. Gleichzeitig ist eine Siebverstopfungs-Alarmfunktion ausgestattet, um den Siebdruck in Echtzeit zu überwachen and einen rechtzeitigen Wechsel anzuzeigen.
(II) Anforderungen an das Granulier- und Kühlsystem
Die Granulier- und Kühlwirkung beeinflusst direkt das Aussehen, die Partikelgrößengleichmäßigkeit und die Fließfähigkeit der Masterbatches, die an den Extruderausstoß und die Masterbatch-Verwendung angepasst sein müssen.
- Granuliermethode: Für die konventionelle Produktion wird das luftgekühlte Düsenflächen-Heißschneidverfahren empfohlen (Ausstoß ≤300 kg/h). Ein Granuliermesser ist am Maschinenkopf mit einer Drehzahl von 300–800 U/min installiert, das genau mit der Extrusionsgeschwindigkeit abgestimmt ist. Kaltluft von 2–8 °C wird eingeführt, um die Partikel schnell zu kühlen and scheibenförmige Masterbatches mit einem Durchmesser von 3–5 mm und einer Dicke von etwa 1 mm zu bilden, die sich später leicht mit dem Matrixharz mischen lassen. Für Produktion mit hohem Ausstoß (>300 kg/h) kann ein Förderband-Kühlverfahren über ≥15 m Fernluftkühlung plus natürliche Kühlung angewendet werden, um Partikelanhafung zu vermeiden. Für hohe Präzisionsanforderungen können Wasserringgranulierung oder Unterwassergranulierung mit runden Partikeln und ohne Staub verwendet werden, geeignet für vollautomatische Produktionslinien ab 2 Tonnen pro Stunde.
- Kühlanforderungen: Die Temperatur des Kühlmediums (Kaltluft, Kühlwasser) ist stabil zu halten, um Masterbatch-Verformung und -anhafung durch ungleichmäßige Kühlung zu vermeiden. Der Feuchtigkeitsgehalt des gekühlten Masterbatches muss ≤0,2 % betragen; überschreitet der Feuchtigkeitsgehalt den Standard, muss eine sekundäre Niedrigtemperatur-Trocknungsvorrichtung ausgestattet sein, um Blasen während der nachfolgenden Verwendung zu verhindern.
(III) Anforderungen an das Steuersystem
Ein hochpräzises automatisches Steuersystem muss ausgestattet sein, um eine präzise Regelung and stabilen Betrieb des Produktionsprozesses zu realisieren and manuelle Bedienfehler zu reduzieren.
- Steuerfunktion: Es kann Schlüsselparameter wie Schneckendrehzahl, Temperatur der einzelnen Zylinderabschnitte, Zuführmenge, Vakuumgrad und Extrusionsdruck in Echtzeit überwachen and anpassen. Alle Parameter können digital angezeigt and präzise eingestellt werden, mit Unterstützung für Parameterspeicherung and -abruf, was einen schnellen Wechsel zwischen verschiedenen Rezepturen and Spezifikationen von Masterbatches erleichtert.
- Verriegelung und Schutz: Das Fördersystem, Extrusionssystem, Granuliersystem und Kühlsystem realisieren eine Verriegelungssteuerung, um den koordinierten Betrieb jedes Abschnitts sicherzustellen. Es ist mit Alarm- und Schutzfunktionen wie Überlast, Übertemperatur, Überdruck, Materialmangel und Siebverstopfung ausgestattet; bei einer Anomalie wird die Maschine automatisch abgeschaltet, um Ausrüstungsschäden and Produktausschuss zu verhindern. Für die Großproduktion kann ein IoT-Modul (Internet of Things) ausgestattet werden, um die Echtzeit-Überwachung des Betriebszustands der Ausrüstung and vorausschauende Wartung zu realisieren, wodurch die Stillstandszeit um mehr als 30 % reduziert wird.
VI. Anpassungsanforderungen für unterschiedliche Produktionsszenarien
Gemäß den unterschiedlichen Calciumcarbonat-Füllgraden and Masterbatch-Verwendungen muss die Konfiguration des Doppelschneckenextruders gezielt angepasst werden, um sicherzustellen, dass die Ausrüstung an die Produktionsanforderungen angepasst ist and Effizienz sowie Qualität ausgleicht.
- Konventionelle Füllung (50 %–70 %): Geeignet für Universal-Masterbatches wie Spritzguss and Rohre. Ein gleichläufiger Doppelschneckenextruder mit Φ45–Φ65 mm wird ausgewählt, mit einem Länge-Durchmesser-Verhältnis von 48–52, ausgestattet mit einem Volumendosierer and einstufiger Vakuumentlüftung, Motorleistung von 110–160 kW and einem Ausstoß von 250–600 kg/h. Es besteht keine Notwendigkeit, die verschleißfeste Konfiguration übermäßig zu verstärken, unter Berücksichtigung von Kostenleistung and Produktionseffizienz.
- Hohe Füllung (70 %–85 %): Geeignet für kostengünstige Masterbatches wie Spritzguss and Flachgarn. Ein gleichläufiger Doppelschneckenextruder mit Φ65–Φ95 mm wird ausgewählt, mit einem Länge-Durchmesser-Verhältnis von 52–56, ausgestattet mit einem Verlust-in-Gewicht-Dosierer, mehrstufiger Vakuumentlüftung and Cr26MoV-einteiligem Legierungszylinder/-schnecke, der mit einem Innenmischer für die Vormischung kombiniert werden kann, Motorleistung von 160–600 kW and Ausstoß von 450–1600 kg/h. Die Scherdispersierung and Verschleißfestigkeit werden verstärkt, um Gleichmäßigkeit bei hoher Füllung sicherzustellen.
- Foliengradige Masterbatches: Geeignet für Verpackungsfolien, Mulchfolien usw., die Masterbatches ohne Kristallisationspunkte and mit hoher Transparenz erfordern. Ein gleichläufiger Doppelschneckenextruder mit Φ52–Φ75 mm wird ausgewählt, mit einem Länge-Durchmesser-Verhältnis von 52, ausgestattet mit einem hochpräzisen Verlust-in-Gewicht-Dosierer and einem Hochvakuum-Entlüftungssystem (Vakuumgrad ≥−0,08 MPa). Die Schneckenblockkombination ist optimiert, um die Scherstärke zu reduzieren, Harzdegradation zu vermeiden and sicherzustellen, dass die Masterbatch-Dispersierung den Standard ohne deutliche Agglomerate erfüllt.
- Masterbatches für Flachgarn and Gewebebeutel: Erfordert Masterbatches mit hoher Zugfestigkeit. Ein Doppelschneckenextruder mit mildem Scherendesign wird ausgewählt, um den Bruch der Molekülketten des Trägerharzes zu reduzieren and dessen mechanische Eigenschaften zu erhalten. Ein stabiles Granulier- und Kühlsystem ist ausgestattet, um eine gleichmäßige Masterbatch-Partikelgröße sicherzustellen and Garnbruch während der Flachgarnproduktion zu vermeiden.
VII. Weitere Schlüsselanforderungen
- Verschleißfeste Wartung: Die Ausrüstung muss Ersatzkanäle für Verschleißteile (Schneckenblöcke, Zylinderlegierungshülsen, Förderschnecken) vorsehen, um die tägliche Wartung and den Austausch zu erleichtern and Stillstandskosten zu senken. Es wird empfohlen, spezielle Verschleißdetektionswerkzeuge auszustatten, um den Verschleiß von Schnecken and Zylindern regelmäßig zu erkennen and verschlissene Teile rechtzeitig auszutauschen.
- Energieverbrauchskontrolle: Der Motor verwendet einen Permanentmagnet-Synchronmotor (Wirkungsgrad ≥95 %), um einen energiesparenden Betrieb zu erreichen. Die Schneckenkonfiguration and das Temperaturregelsystem werden optimiert, um den spezifischen Energieverbrauch zu senken. Bei Szenarien mit hohem Füllgrad muss der spezifische Energieverbrauch innerhalb eines angemessenen Bereichs gehalten werden, um steigende Produktionskosten durch übermäßigen Energieverbrauch zu vermeiden.
- Kompatibilität: Die Ausrüstung muss über ein gewisses Maß an Kompatibilität verfügen, das an unterschiedliche Arten von Calciumcarbonat (wie 1250-Mesh-Schwerspat-Calciumcarbonat mit maximaler Partikelgröße ≤10 μm) and Trägerharze (PE, PP usw.) angepasst werden kann, was die Rezepturanpassung and diversifizierte Produktproduktion erleichtert. Das modulare Design kann eine Komponentenvereinheitlichung realisieren, wodurch Wartungs- and Upgrade-Kosten der Ausrüstung gesenkt werden.
In summary, the core of the twin-screw extruder for calcium carbonate filled masterbatch production is to focus on the four core requirements of “wear resistance, dispersion, precision and stability”, optimize the wear-resistant design and configuration of screws and barrels, and match with precise feeding, temperature control and exhaust systems, combining filling rate and product use, to achieve uniform mixing and sufficient plasticization of calcium carbonate powder and carrier resin, and finally produce high-quality and stable filled masterbatches that meet the use requirements.







