

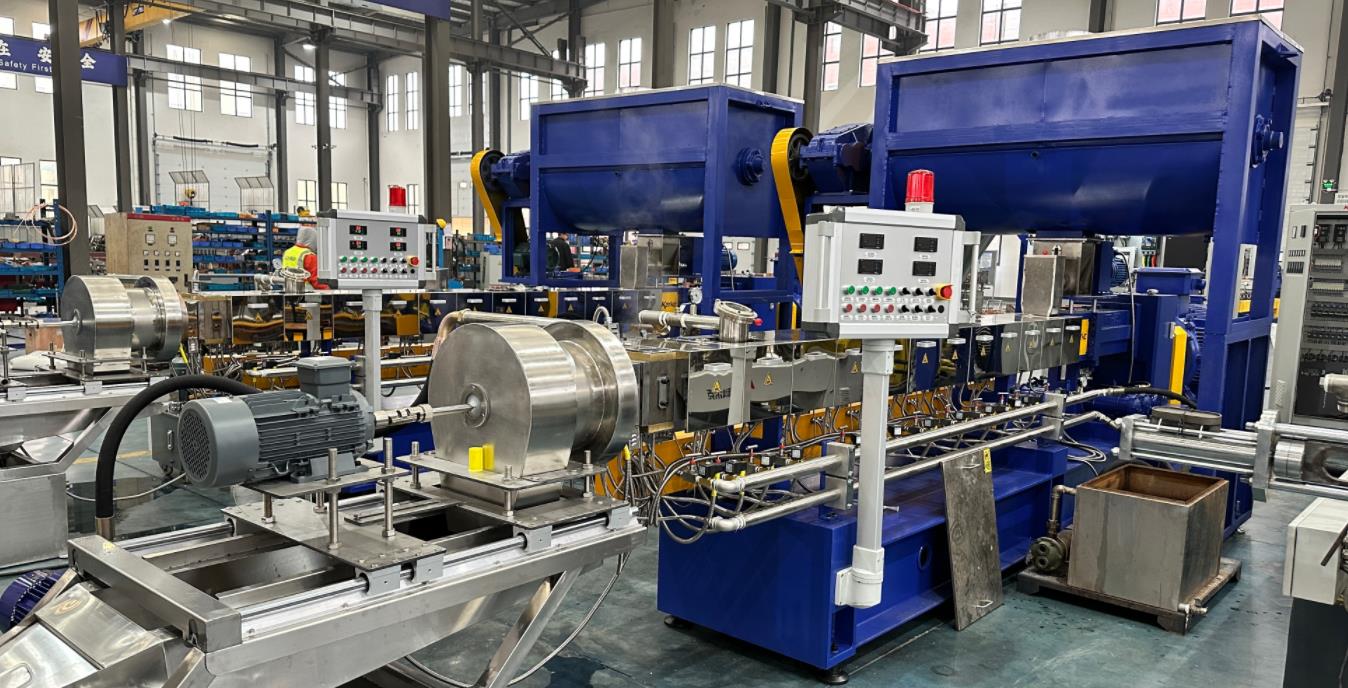
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: inti produksi masterbatch yang diisi dengan karbonat kalium adalah untuk mencapai dispersi yang seragam, plastifikasi yang cukup, dan pembentukan yang stabil dari bubuk karbonat kalium dan resin pembawa. Sebagai peralatan inti utama, desain struktural, parameter kinerja, dan konfigurasi tambahan ekstruder ganda harus sesuai dengan karakteristik bahan karbonat kalium (ketahanan abrasi yang tinggi, mudah mengklaster, dan kelarutan bubuk yang buruk) dan persyaratan proses produksi. Persyaratan spesifik adalah sebagai berikut, dengan mempertimbangkan keberagaman dan keunikan berbagai skenario pengisian.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Teks: I. Persyaratan untuk Komponen Struktural Utama
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (I) Persyaratan untuk Sistem Tangki
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Screw adalah komponen eksekutif utama dari extruder, yang harus secara bersamaan memenuhi persyaratan dispersi shear yang kuat, pengangkutan yang stabil, ketahanan terhadap korosi, dan adaptasi terhadap kecepatan pengisian yang berbeda. Ini adalah kunci untuk menentukan keseragaman dispersi masterbatch dan kualitas produk.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Jenis dan Arah Rotasi: Co-rotating fully intermeshing twin screws are preferred, with the meshing gap controlled within 0.1mm. Its “material dragging effect” can generate strong and uniform shear force, effectively solving the problem of calcium carbonate powder agglomeration, while ensuring the stability of material conveying. Due to insufficient shear strength and poor dispersion effect, counter-rotating meshing models are only suitable for simple production scenarios with low filling rate (≤50%) and are generally not recommended.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Ratio Panjang-Diameter (L/D)Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Harus disesuaikan dengan tingkat penuhan karbonat kalium. Untuk penuhan konvensional (50% – 70%), rasio panjang-diameter yang direkomendasikan adalah 48 – 52; untuk penuhan tinggi (70% – 85%), perlu ditingkatkan menjadi 52 – 56 untuk memperpanjang waktu tinggal bahan di tabung (8 – 15 detik), memastikan penyerapan penuh dan plastifikasi yang seragam dari bubuk karbonat kalium dan resin pembawa, serta menghindari titik-titik putih dan agregasi masterbatch yang disebabkan oleh pengadukan yang tidak memadai. Rasio panjang-diameter yang terlalu besar cenderung menyebabkan degradasi bahan yang berlebihan, sementara yang terlalu kecil akan menyebabkan efek dispersi yang buruk.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: Bahan Screw dan Pengobatan yang Tahan LaparDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Biji karbonat kalsium memiliki ketahanan yang tinggi dan daya gesek yang kuat pada baut, sehingga harus dipilih bahan yang tahan gesekan dan proses penguatan yang tinggi. Tubuh baut disarankan untuk dibuat dari baja alat kecepatan tinggi W6Mo5Cr4V2, dan permukaannya diolah dengan proses pengecatan tahan gesekan (kepadatan lapis nitrid 0,4-0,6 mm, kekerasan ≥ 900HV) atau pengecatan tahan gesekan WC-Co. Bagian pengadukan inti dapat menggunakan struktur alloy yang utuh untuk memastikan bahwa umur pakai 2-3 kali dari baut bimetal biasa dalam kondisi kerja pengisian 80% karbonat kalsium. Penggunaan baja karbon biasa atau baja alloy yang tidak dipengaruhi harus dihindari untuk mencegah gesekan baut dan deformasi tepi baut dalam waktu singkat, yang akan mempengaruhi efek pengangkutan dan penyebaran.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Konfigurasi dan kombinasi blok propeller: Modular screw block design is adopted, which can flexibly adjust the screw block combination according to the formula and filling rate, following the core logic layout of “conveying – mixing – dispersing – homogenizing”. The feeding section adopts large-lead screw blocks to improve powder conveying efficiency and avoid feeding blockage; the mixing section is equipped with 45°/60° kneading blocks and reverse thread elements to enhance shear dispersion capacity and completely break up calcium carbonate agglomerates; the homogenizing section adopts shallow groove screw blocks to ensure uniform plasticization and stable pressure of materials before extrusion. For high filling scenarios, the number of kneading blocks needs to be increased to enhance the shearing effect; for film-grade masterbatch production, the screw block combination needs to be optimized to reduce shear strength and avoid excessive breakage of carrier resin molecular chains.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Rentang KecepatanDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Kecepatan propelan harus dapat diatur dan stabil, dengan rentang kecepatan konvensional 150-300rpm untuk menyesuaikan dengan kebutuhan output yang berbeda. Untuk produksi dengan tingkat pengisian rendah, kecepatan dapat ditingkatkan secara tepat (250-300rpm) untuk meningkatkan efisiensi produksi; untuk tingkat pengisian tinggi (≥80%), kecepatan perlu diturunkan (150-200rpm) untuk memperpanjang waktu plastifikasi dan dispersi dan menyeimbangkan output dan kualitas produk. Fluktuasi kecepatan harus dikontrol dalam ±1rpm untuk menghindari fluktuasi tekanan ekstrusi yang disebabkan oleh kecepatan yang tidak stabil, yang akan mempengaruhi keseragaman ukuran partikel masterbatch.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (II) Persyaratan untuk Sistem Barrel
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Tabung harus sesuai dengan baut, memenuhi persyaratan ketahanan gesekan, pengaturan suhu yang seragam, dan penutup yang baik, serta menyediakan lingkungan rongga yang stabil untuk plastifikasi dan dispersi bahan.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Pengobatan yang tahan terhadap bahan dan gesekanDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis - jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Tekst: : Tubuh tabung terbuat dari baja nitrid 38CrMoAlA, dan bagian campuran inti dan bagian pencairan dilengkapi dengan sel kulit campuran integral Cr26MoV (tebal > 10mm, kekerasan HRC60+). Ketahanan korosinya jauh lebih baik daripada tabung bimetal biasa (hanya lapisan alloy 1-2mm), yang dapat secara efektif melawan gesekan gesekan bubuk kalsium karbonat dan menghindari penahanan bahan dan degradasi yang disebabkan oleh gesekan dinding dalam tabung. Dinding dalam tabung harus halus dengan kerapatan permukaan Ra≤0.8μm untuk mengurangi pengikatan bahan dan resistansi aliran.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan terjemahkan. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Teks: Desain StrukturDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Desain modular yang dipisahkan diterapkan, dengan panjang setiap segmen ≤1,5 m, yang nyaman untuk disesuaikan, perawatan, dan penggantian segmen yang aus, dan panjang tabung dapat disesuaikan sesuai kebutuhan produksi (untuk menyesuaikan dengan rasio panjang-diameter yang berbeda). Kesenjangan radial antara tabung dan baut dikendalikan pada 0,1-0,3 mm; kesenjangan kecil diterapkan untuk tingkat penuhan rendah (untuk meningkatkan kapasitas pembentukan tekanan), dan kesenjangan besar diterapkan untuk tingkat penuhan tinggi (untuk mengurangi pembentukan panas gesek dan kerusakan). Port pemasukan mengadopsi desain kerucut terbalik (sudut kerucut 60°-90°) dan dilengkapi dengan perangkat anti-bridging untuk menyelesaikan masalah kelarutan yang buruk, pengkristalan yang mudah, dan penyumbatan port pemasukan bubuk kalsium karbonat.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Kinerja PenutupDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Penutup tabung logam digunakan pada flange tabung untuk memastikan tidak ada kebocoran cairan di bawah kondisi suhu tinggi dan tekanan tinggi, serta untuk mengkompensasi deformasi yang disebabkan oleh ekspansi dan kontraksi termal. Koneksi antara port pemasukan dan tabung harus terlindungi dengan baik untuk mencegah kebocoran debu, mengurangi polusi debu di lingkungan produksi, dan menghindari udara masuk ke tabung yang dapat mempengaruhi plastifikasi bahan.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: II. Persyaratan Sistem Pemberian
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Keseragaman pengisian secara langsung mempengaruhi konsistensi komposisi dan efek dispersi masterbatch. Sistem pengisian khusus harus dikonfigurasi sesuai dengan karakteristik bubuk kalsium karbonat dan skala produksi untuk menyelesaikan masalah pengembalian udara pengisian bubuk, penyatuan, dan pengukuran yang tidak akurat.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Metode Pemberian Makanan: The combined method of “main feeding + side feeding” is adopted to adapt to the step-by-step feeding needs of different components. The main feeding port conveys carrier resin (PE/PP, etc.), and the side feeding port specially conveys pre-treated calcium carbonate powder, which can effectively avoid the decrease of fluidity and uneven feeding caused by premature mixing of powder and resin. For high filling scenarios (≥80%), a CWS twin-screw side feeder needs to be configured to discharge air in the powder through forced feeding and reverse exhaust grooves, eliminating the phenomenon of “feeding air return”.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Text: Jenis FeederDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Dipilih sesuai dengan kebutuhan akurasi produksi. Untuk produksi skala kecil dengan penggantian formula yang sering, dapat dipilih pemberi volume dengan akurasi pemberian ±3%; untuk produksi skala besar yang berkelanjutan, persyaratan pengisian tinggi atau akurasi tinggi (seperti masterbatch kelas film), harus dipilih pemberi berat yang hilang dengan akurasi pemberian ±0,5%, dilengkapi dengan sistem pengisian otomatis dan kontrol berkelanjutan untuk menyesuaikan jumlah pemberian secara real-time, menjamin rasio yang akurat dan stabil antara karbonat kalium dengan resin pembawa.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Desain TambahanDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: : Hopper pengumpan harus dilengkapi dengan palu pengaduk dan perangkat getaran untuk mencegah penggumpalan dan pembentukan jembatan dari bubuk kalsium karbonat; baut pengumpan mengadopsi bantalan bergerigi khusus Undercut untuk meningkatkan kapasitas menggenggam bahan dan menghindari baut yang tergelincir dan penurunan produksi yang disebabkan oleh penambahan pelumas. Sistem pengumpan dihubungkan dengan kecepatan baut mesin utama untuk memastikan bahwa jumlah pengumpanan sesuai dengan jumlah ekstrusi, menghindari kelebihan bahan atau berhenti di tabung.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan terjemahkan. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: III. Persyaratan Sistem Pengendalian Suhu
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Ketepatan dan keseragaman pengaturan suhu secara langsung mempengaruhi efek plastifikasi resin pengantar, dispersi karbonat kalium, dan kualitas tampilan masterbatch. Penting untuk melakukan pengaturan suhu yang tepat secara terpisah agar terhindar dari overheating lokal atau plastifikasi yang tidak memadai.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya - jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan tanda kurung. Register teknis formal. Teks: Zona Kontrol Suhu: The barrel is divided into at least 4 temperature control zones (feeding zone, plasticizing zone, mixing zone, head zone), and the screw core can be independently temperature-controlled to realize the “barrel + screw” dual temperature control mode. The temperature of different zones is set in a gradient according to the type of carrier resin. The temperature range of conventional PE/PP carriers is: feeding zone 120-140℃ (to prevent material bridging and premature melting), plasticizing zone 140-160℃ (initial melting of carrier resin to wet calcium carbonate powder), mixing zone 160-180℃ (sufficient plasticization and mixing to break up agglomerates), head zone 170-190℃ (stable molding to avoid melt degradation).
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Teks: Akurasi Pengendalian SuhuDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Akurasi kontrol suhu keseluruhan harus mencapai ±1℃, dan fluktuasi suhu ≤2℃ untuk mencegah degradasi resin pembawa dan penuaan masterbatch yang disebabkan oleh pemanasan lokal yang berlebihan, atau partikel yang tidak mencair dalam masterbatch yang disebabkan oleh suhu lokal yang rendah. Perangkat pemanas menggunakan pemanas aluminium diekstrusi atau pemanas keramik dengan kepadatan daya ≤4W/cm² untuk mencegah pemanasan lokal yang berlebihan. Sistem pendinginan menggunakan kombinasi pendinginan air (tekanan air 0,3-0,5MPa) dan pendinginan udara, dan zona pemasukan ditingkatkan dengan pendinginan (suhu air ≤25℃), dan zona pencampuran dan zona kepala dipendapkan sesuai kebutuhan untuk menjamin suhu yang stabil.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Penghematan Energi dan PerlindunganDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: : Sistem pemulihan panas sisa dilengkapi untuk menggunakan panas sisa dari pendinginan tabung untuk memanaskan zona pengisian, mengurangi konsumsi energi sebesar 15% – 20%. Pengamanan penguncian suhu telah ditetapkan; ketika suhu tabung melebihi nilai yang ditetapkan sebesar 10 °C, perangkat pendinginan akan secara otomatis diaktifkan dan akan diberikan alarm, dan mesin akan dimatikan jika diperlukan untuk mencegah kerusakan peralatan dan pembuangan produk.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: IV. Persyaratan untuk sistem pembuangan
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Setelah dipreparasi, bubuk kalsium karbonat masih dapat menyimpan kelembaban dan bahan tambahan yang mudah menguap, dan udara mudah masuk selama proses pemasakan. Impuritas ini akan menyebabkan adanya gelembung di dalam masterbatch dan permukaan yang kasar, yang mempengaruhi kualitas masterbatch. Oleh karena itu, sistem pengeluaran harus memenuhi persyaratan pengeluaran yang efisien.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis — jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Struktur Ekspansi: “Single-stage or multi-stage vacuum exhaust” design is adopted. At least 1 exhaust port (located at the rear of the mixing section) is set for conventional production. 2-3 exhaust ports are required for high filling and high-precision requirements (such as film-grade masterbatches) to discharge volatiles and air generated at different stages respectively. The exhaust port must be smoothly connected with the inside of the barrel to avoid material blocking the exhaust port.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis resmi. Teks: Persyaratan Derajat VakuumDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Derajat vakum harus dapat diatur, dengan rentang -0.06 ~ -0.09MPa, untuk memastikan bahwa kelembaban, bahan tambahan yang menguap, dan udara dalam bahan dapat dipompa keluar secara lengkap. Disediakan ruang pengeluaran vakum yang tinggi, yang sangat cocok untuk produksi masterbatch kelas film, yang dapat secara signifikan meningkatkan gloss masterbatch dan menghilangkan titik kristal dan gelembung selama pembentukan film.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Desain TambahanDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Port pembuangan telah dilengkapi dengan perangkat pengumpulan debu untuk mencegah debu karbonat kalsium yang terbuang bersama dengan gas buangan, yang mencemari lingkungan dan menyebabkan pemborosan bahan baku. Pengawasan tekanan pembuangan telah ditetapkan; ketika tekanan tidak normal karena penyumbatan port pembuangan, alarm akan diberikan secara otomatis dan pembersihan dipersyaratkan untuk memastikan produksi yang terus-menerus dan stabil.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: V. Persyaratan untuk Sistem Tambahan
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan persis seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: (I) Persyaratan untuk Screen Changer
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Digunakan untuk menyaring kotoran dalam bahan, agregat karbonat kalsium yang tidak terdisper, dan resin yang rusak, memastikan keberadaan melamin yang diekstrusi yang bersih, dan menjamin kualitas masterbatch yang seragam. Peralatan pengganti layar otomatis hidrolik harus disediakan untuk mengganti layar tanpa menghentikan mesin, menghindari dampak pada efisiensi produksi dan pemborosan bahan yang disebabkan oleh penutupan untuk penggantian layar. Nomor mesh layar adalah 80-120 mesh, yang dapat disesuaikan dengan kebutuhan akurasi masterbatch. Pada saat yang sama, fungsi alarm blokir layar telah disediakan untuk memantau tekanan layar secara real-time dan mengingatkan penggantian secara tepat waktu.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Tekst: (II) Persyaratan untuk Sistem Pelletizing dan Cooling
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Teks: Efek pelletisasi dan pendinginan secara langsung mempengaruhi penampilan, keseragaman ukuran partikel, dan kelenturan masterbatch, yang harus disesuaikan dengan output extruder dan penggunaan masterbatch.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Teks: Metode PelletizingDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan tanda kurung. Register teknis formal. Tekst: : Untuk produksi konvensional, proses pemotongan panas dengan wajah penampang yang dingin disarankan (output ≤300kg/h). Pembuat pelet dipasang di kepala mesin dengan kecepatan 300-800rpm, yang disesuaikan dengan tepat dengan kecepatan ekstrusi. Udara dingin 2-8℃ dimasukkan untuk mendinginkan partikel dengan cepat, membentuk masterbatch berbentuk disk dengan diameter 3-5mm dan ketebalan sekitar 1mm, yang mudah dicampur dengan resin matrix nantinya. Untuk produksi output tinggi (>300kg/h), proses pendinginan dengan pita konveyor dapat diadopsi, melalui pendinginan udara jarak ≥15m + pendinginan alami untuk menghindari pengikatan partikel. Untuk persyaratan presisi tinggi, pembuatan pelet dengan cincin air atau pembuatan pelet di bawah air dapat diadopsi, dengan partikel bulat dan tidak ada debu, cocok untuk jalur produksi otomatis di atas 2 ton per jam.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya – jangan menerjemahkannya. Simpan semua tag HTML, {tempat penempatan} dan tanda kurung. Register teknis formal. Teks: Persyaratan pendinginanDomain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan persis seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Suhu media pendingin (udara dingin, air pendingin) harus stabil untuk mencegah deformasi dan adhesi masterbatch yang disebabkan oleh pendinginan yang tidak merata. Kandungan air dari masterbatch yang telah didinginkan harus ≤0,2%; jika kandungan air melebihi standar, perlu dilengkapi dengan perangkat pengeringan suhu rendah sekunder untuk mencegah adanya gelembung saat digunakan selanjutnya.
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/partisipan dengan tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat pengganti} dan kurung. Register teknis formal. Tekst: (III) Persyaratan untuk Sistem Kontrol
Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Sistem kontrol otomatis dengan akurasi tinggi harus dilengkapi untuk mencapai pengaturan yang akurat dan operasi yang stabil dari proses produksi dan mengurangi kesalahan operasi manual.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat penempatan} dan kurung. Register teknis formal. Teks: Fungsi KontrolDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: : Perangkat ini dapat memonitor dan menyesuaikan parameter kunci seperti kecepatan baut, suhu setiap bagian tabung, jumlah pemberian, tingkat vakum, dan tekanan ekstrusi secara real-time. Semua parameter dapat ditampilkan secara digital dan disesuaikan dengan tepat, mendukung penyimpanan parameter dan panggilan, yang sangat nyaman untuk pengalihan cepat dari berbagai formula dan spesifikasi masterbatch.
- Domain: pembuatan peralatan ekstrusi plastik dan komposisi. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (ºC, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan tulisan aslinya – jangan terjemahkan. Simpan semua tag HTML, {tempat penempatan} dan tanda kurung. Register teknis formal. Teks: Konektivitas dan PerlindunganDomain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Sistem pemasukan, sistem ekstrusi, sistem pembentukan pellet, dan sistem pendinginan melakukan kontrol terhubung untuk memastikan operasi yang koheren dari setiap link. Disediakan dengan fungsi alarm dan perlindungan seperti kelebihan beban, suhu tinggi, tekanan tinggi, kekurangan bahan, dan blokir saringan; ketika terjadi gangguan, mesin secara otomatis dimatikan untuk mencegah kerusakan peralatan dan pembuangan produk. Untuk produksi skala besar, modul Internet of Things dapat dipasang untuk memastikan pemantauan status operasi peralatan secara real-time dan pemeliharaan prediktif, mengurangi waktu downtime lebih dari 30%.
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part secara tepat seperti yang ditulis – jangan terjemahkan. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: VI. Persyaratan Adaptasi untuk Berbagai Skenario Produksi
Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part dengan tepat seperti yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Berdasarkan tingkat pengisian karbonat kalium yang berbeda dan penggunaan masterbatch, konfigurasi ekstruder ganda harus disesuaikan dengan tepat untuk memastikan bahwa peralatan sesuai dengan kebutuhan produksi dan mempertimbangkan efisiensi dan kualitas.
- Domain: pembuatan peralatan ekstrusi dan komposisi plastik. Gunakan terminologi teknis/industri yang akurat. Simpan kode standar (ISO, ASTM, UL, RoHS, REACH), satuan (°C, MPa, mm, g/cm³, kV/mm), singkatan polimer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), nama merek, dan nomor model/part sesuai dengan yang ditulis - jangan menerjemahkannya. Simpan semua tag HTML, {tempat kosong} dan kurung. Register teknis formal. Tekst: Penyisipan Konvensional (50%-70%): Cocok untuk masterbatch tujuan umum seperti injeksi dan pipa. Dipilih extruder ganda berputar dengan Φ45-Φ65mm, dengan rasio panjang-diameter 48-52, dilengkapi dengan pemberian volume dan pengeluaran vakuum satu tahap, daya motor 110-160kW, dan produksi 250-600kg/jam. Tidak perlu memperkuat konfigurasi tahan gesekan secara berlebihan, dengan mempertimbangkan kinerja dan efisiensi produksi.
- Filling Tinggi (70%-85%): Cocok untuk masterbatch murah seperti injeksi dan benang datar. Dipilih extruder ganda berputar dengan Φ65-Φ95mm, dengan rasio panjang-diameter 52-56, dilengkapi dengan pemberian berat hilang, pengeluaran vakuum multi-tahap, dan tabung/silinder alloy Cr26MoV integral, yang dapat dipasangkan dengan mixer internal untuk pemisahan sebelumnya, daya motor 160-600kW, dan produksi 450-1600kg/jam. Dispersi dan ketahanan gesekan ditingkatkan untuk memastikan keseragaman pada filling tinggi.
- Masterbatch Kelas Film: Cocok untuk film kemasan, film mulsa, dan lain-lain, yang memerlukan masterbatch tanpa titik kristal dan transparansi tinggi. Dipilih extruder ganda berputar dengan Φ52-Φ75mm, dengan rasio panjang-diameter 52, dilengkapi dengan pemberian berat hilang yang akurat dan sistem pengeluaran vakuum yang tinggi (tingkat vakuum ≥-0.08MPa). Kombinasi blok silinder dioptimalkan untuk mengurangi kekuatan gesekan, menghindari degradasi resin, dan memastikan bahwa dispersi masterbatch memenuhi standar tanpa agregat yang jelas.
- Masterbatch untuk Benang Datar dan Kantong Terbentuk: Memerlukan masterbatch dengan kekuatan tarik yang tinggi. Extruder ganda dengan desain shear yang ringan dipilih untuk mengurangi patahnya rantai molekul resin pembawa dan mempertahankan sifat mekanisnya. Sistem pembentukan pellet dan pendinginan yang stabil disediakan untuk memastikan ukuran partikel masterbatch yang seragam dan menghindari patahnya benang selama produksi benang datar.
VII. Tuntutan Kunci Lainnya
- Perawatan Tahan Gesekan: Peralatan harus menyediakan saluran penggantian untuk bagian yang mudah aus (blok silinder, tabung alloy, pemberi makan) untuk memudahkan perawatan dan penggantian rutin serta mengurangi biaya waktu turun. Disarankan untuk menyediakan alat deteksi aus khusus untuk secara teratur mendeteksi ausnya paku dan tabung dan mengganti bagian yang aus secara tepat waktu.
- Pengendalian Konsumsi Energi: Motor menggunakan motor sinar permanen (efisiensi ≥95%) untuk mencapai operasi yang hemat energi. Konfigurasi paku dan sistem kontrol suhu dioptimalkan untuk mengurangi konsumsi energi per unit. Dalam skenario filling tinggi, konsumsi energi per unit harus dikendalikan dalam batas yang wajar untuk menghindari peningkatan biaya produksi karena konsumsi energi yang berlebihan.
- Kemampuan Kompatibilitas: Peralatan harus memiliki tingkat kemampuan kompatibilitas tertentu, yang dapat menyesuaikan diri dengan berbagai jenis kalsium karbonat (seperti kalsium karbonat berat 1250-saring dengan ukuran partikel maksimum ≤10μm) dan resin pembawa (PE, PP, dll.), memudahkan penyesuaian formula dan produksi produk yang beragam. Desain modular dapat merealisasikan generalisasi komponen, mengurangi biaya perawatan dan peningkatan peralatan.
In summary, the core of the twin-screw extruder for calcium carbonate filled masterbatch production is to focus on the four core requirements of “wear resistance, dispersion, precision and stability”, optimize the wear-resistant design and configuration of screws and barrels, and match with precise feeding, temperature control and exhaust systems, combining filling rate and product use, to achieve uniform mixing and sufficient plasticization of calcium carbonate powder and carrier resin, and finally produce high-quality and stable filled masterbatches that meet the use requirements.







