

O núcleo da produção de masterbatch repleto de carbonato de cálcio consiste em obter uma dispersão uniforme, uma plasticização suficiente e uma moldagem estável do pó de carbonato de cálcio e da resina portadora. Como equipamento central chave, o design estrutural, os parâmetros de desempenho e a configuração auxiliar do extrusor de dois parafusos devem adaptar-se com precisão às características do material de carbonato de cálcio (alta resistência ao desgaste, fácil aglomeração, baixa fluidez do pó) e às exigências do processo de produção. Os requisitos específicos são os seguintes, levando em consideração tanto a versatilidade quanto a particularidade de diferentes cenários de enchimento.
I. Requisitos para os componentes estruturais básicos
(I) Requisitos para o sistema de parafusos
O parafuso é o componente executivo principal do extrusor, que deve atender simultaneamente aos requisitos de forte dispersão por cisalhamento, transporte estável, resistência ao desgaste e adaptação a diferentes taxas de enchimento. É a chave para determinar a uniformidade da dispersão do masterbatch e a qualidade do produto.
- Tipo de malhação e direção de rotação: Co-rotating fully intermeshing twin screws are preferred, with the meshing gap controlled within 0.1mm. Its “material dragging effect” can generate strong and uniform shear force, effectively solving the problem of calcium carbonate powder agglomeration, while ensuring the stability of material conveying. Due to insufficient shear strength and poor dispersion effect, counter-rotating meshing models are only suitable for simple production scenarios with low filling rate (≤50%) and are generally not recommended.
- Relação comprimento-diâmetro (L/D): É necessário ajustá-lo de acordo com a taxa de enchimento de carbonato de cálcio. Para enchimento convencional (50% a 70%), a relação recomendada de comprimento a diâmetro é de 48 a 52; para enchimento elevado (70% a 85%), é necessário aumentar para 52 a 56 para prolongar o tempo de permanência dos materiais no tanque (8 a 15 s), garantindo uma completa umectação e uniformização da plasticização do pó de carbonato de cálcio e da resina transportadora, evitando manchas brancas e aglomeração de misturas causadas por uma mistura insuficiente. Uma relação de comprimento a diâmetro excessivamente grande pode causar uma degradação excessiva dos materiais, enquanto uma relação excessivamente pequena pode levar a um efeito de dispersão inadequado.
- Material de parafuso e tratamento resistente ao desgaste: O pó de carbonato de cálcio tem alta dureza e forte desgaste na porca, por isso é necessário selecionar materiais resistentes ao desgaste e processos de tratamento de reforço. O corpo da porca deve ser feito de aço de ferramentas de alta velocidade W6Mo5Cr4V2, e a superfície deve ser submetida a tratamento de nitruração (profundidade da camada de nitruração de 0,4-0,6 mm, dureza ≥ 900HV) ou pulverização de revestimento resistente ao desgaste WC-Co. A seção de mistura do núcleo pode adotar uma estrutura de liga integral para garantir que a vida útil seja de 2 a 3 vezes a dos parafusos bimetálicos comuns sob as condições de trabalho de enchimento de 80% de carbonato de cálcio. O uso de aço carbono comum ou aço de liga não reforçado deve ser evitado para evitar o desgaste da porca e a deformação do bordo da porca em um curto período de tempo, o que afetará o efeito de transporte e dispersão.
- Configuração e combinação de blocos de parafusos: Modular screw block design is adopted, which can flexibly adjust the screw block combination according to the formula and filling rate, following the core logic layout of “conveying – mixing – dispersing – homogenizing”. The feeding section adopts large-lead screw blocks to improve powder conveying efficiency and avoid feeding blockage; the mixing section is equipped with 45°/60° kneading blocks and reverse thread elements to enhance shear dispersion capacity and completely break up calcium carbonate agglomerates; the homogenizing section adopts shallow groove screw blocks to ensure uniform plasticization and stable pressure of materials before extrusion. For high filling scenarios, the number of kneading blocks needs to be increased to enhance the shearing effect; for film-grade masterbatch production, the screw block combination needs to be optimized to reduce shear strength and avoid excessive breakage of carrier resin molecular chains.
- Intervalo de velocidade: A velocidade da rosca deve ser ajustável e estável, com um intervalo de velocidade convencional de 150-300 rpm, para se adaptar às diferentes exigências de produção. Para a produção de baixa taxa de enchimento, a velocidade pode ser adequadamente aumentada (250-300 rpm) para melhorar a eficiência de produção; para alta taxa de enchimento (≥80%), a velocidade deve ser reduzida (150-200 rpm) para prolongar o tempo de plastificação e dispersão e equilibrar a produção e a qualidade do produto. A flutuação da velocidade deve ser controlada dentro de ±1 rpm para evitar a flutuação da pressão de extrusão causada por uma velocidade instável, o que afetará a uniformidade do tamanho das partículas do masterbatch.
(II) Requisitos para o sistema de barris
O tambor deve corresponder à aros, atender aos requisitos de resistência ao desgaste, controle uniforme da temperatura e boa vedação, e proporcionar um ambiente estável na cavidade para a plasticização e dispersão do material.
- Tratamento resistente ao desgaste e ao materialO corpo do barril é feito de aço nitrurado 38CrMoAlA e a seção de mistura do núcleo e a seção de fundição estão equipadas com mangas de liga integral Cr26MoV (com espessura superior a 10 mm e dureza HRC60+). Sua resistência ao desgaste é muito melhor do que a dos barris bimetálicos comuns (apenas uma camada de liga de 1 a 2 mm), o que permite resistir ao desgaste causado pelo pó de carbonato de cálcio e evitar a retenção de material e a degradação causada pelo desgaste da parede interna do barril. A parede interna do barril deve ser lisa, com rugosidade superficial Ra≤0,8μm, para reduzir a adesão do material e a resistência ao fluxo.
- Projeto estrutural: O projeto modular segmentado é adotado, com cada segmento de comprimento ≤ 1,5 m, o que é conveniente para a desmontagem, manutenção e substituição de segmentos desgastados, e a comprimento do tambor pode ser ajustado de acordo com as necessidades de produção (para se adaptar a diferentes relações comprimento-diametro). O espaçamento radial entre o tambor e a porca é controlado em 0,1-0,3 mm; um espaçamento pequeno é adotado para uma taxa de enchimento baixa (para melhorar a capacidade de construção de pressão), e um espaçamento grande é adotado para uma taxa de enchimento alta (para reduzir a geração de calor de cisalhamento e o desgaste). A porta de alimentação adota um design de cone invertido (ângulo do cone de 60° a 90°) e está equipada com um dispositivo anti-encadeamento para resolver o problema de baixa fluidez, fácil aglomeração e bloqueio da porta de alimentação do pó de carbonato de cálcio.
- Prestação de vedação: O selamento de balões de metal é adotado na flange do tambor para garantir que não haja vazamento de fusão em condições de alta temperatura e alta pressão, e para compensar a deformação causada pela dilatação e contração térmica. A conexão entre a porta de alimentação e o tambor deve ser bem selada para evitar vazamentos de pó, reduzir a poluição por pó no ambiente de produção e evitar que o ar entre no tambor, afetando a plasticização do material.
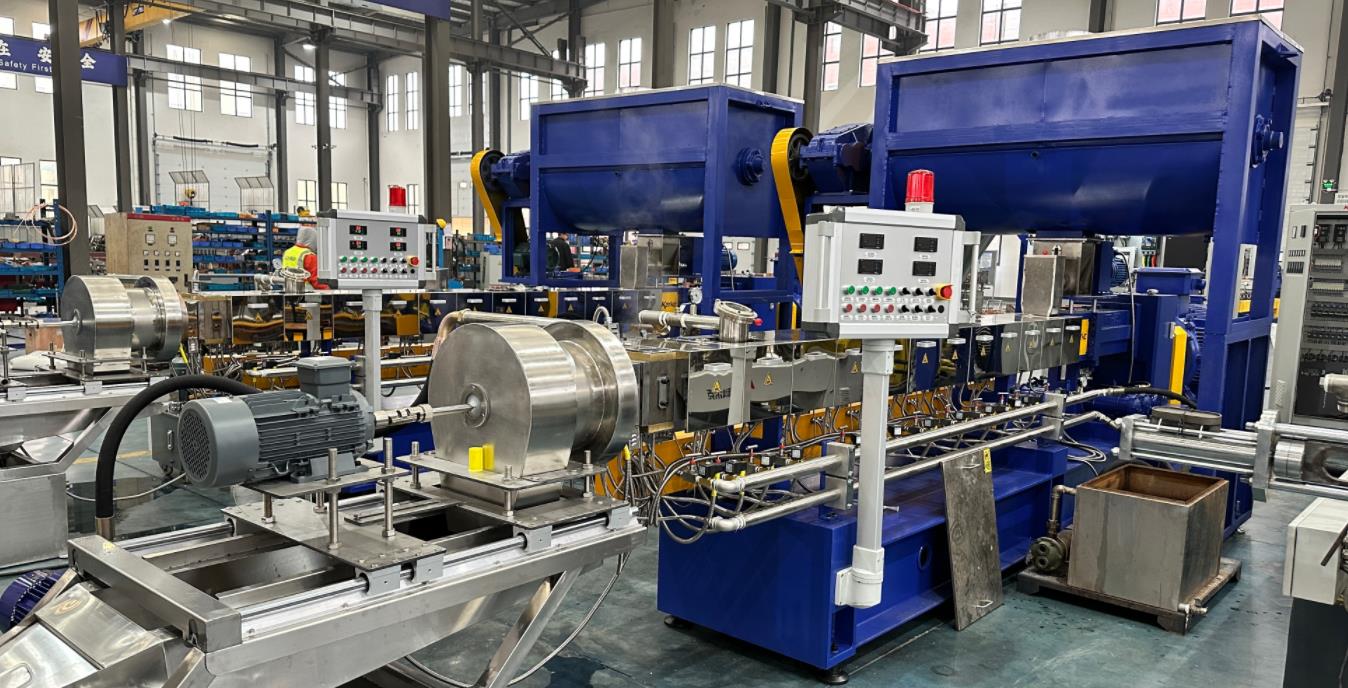
II. Requisitos para o sistema de alimentação
A uniformidade da alimentação afeta diretamente a consistência da composição e o efeito de dispersão dos masterbatches. Um sistema de alimentação especial deve ser configurado de acordo com as características do pó de carbonato de cálcio e a escala de produção para resolver os problemas de retorno de ar da alimentação de pó, pontes e medição imprecisa.
- Método de alimentação: The combined method of “main feeding + side feeding” is adopted to adapt to the step-by-step feeding needs of different components. The main feeding port conveys carrier resin (PE/PP, etc.), and the side feeding port specially conveys pre-treated calcium carbonate powder, which can effectively avoid the decrease of fluidity and uneven feeding caused by premature mixing of powder and resin. For high filling scenarios (≥80%), a CWS twin-screw side feeder needs to be configured to discharge air in the powder through forced feeding and reverse exhaust grooves, eliminating the phenomenon of “feeding air return”.
- Tipo de alimentador: É selecionado de acordo com os requisitos de precisão da produção. Para produção em pequena escala com frequente substituição de fórmula, pode ser selecionado um alimentador volumétrico com precisão de alimentação de ±3%; para produção contínua em grande escala, requisitos de enchimento elevado ou de alta precisão (como masterbatches de qualidade para filmes), deve ser selecionado um alimentador de perda de peso com precisão de alimentação de ±0,5%, equipado com sistemas automáticos de reabastecimento e controle em loop fechado para ajustar a quantidade de alimentação em tempo real, garantindo uma relação exata e estável de carbonato de cálcio e resina portadora.
- Design auxiliar: A câmara de alimentação deve estar equipada com uma pá de agitação e um dispositivo de vibração para evitar a aglomeração e a formação de ponte do pó de carbonato de cálcio. A roda de alimentação adopta um bucha especial com ranhuras para aumentar a capacidade de pegar o material e evitar o deslizamento da roda e a redução da produção causada pela adição de lubrificante. O sistema de alimentação está ligado à velocidade da roda da máquina principal para garantir que a quantidade de alimentação corresponda à quantidade de extrusão, evitando o sobrecarga de material ou a inércia no tambor.
III. Requisitos para o sistema de controle de temperatura
A precisão e a uniformidade do controle de temperatura afetam diretamente o efeito de plastificação da resina portadora, a dispersão do carbonato de cálcio e a qualidade de aparência dos masterbatches. É necessário realizar um controle de temperatura preciso por zonas para evitar superaquecimento local ou insuficiente plastificação.
- Zonas de controle de temperatura: The barrel is divided into at least 4 temperature control zones (feeding zone, plasticizing zone, mixing zone, head zone), and the screw core can be independently temperature-controlled to realize the “barrel + screw” dual temperature control mode. The temperature of different zones is set in a gradient according to the type of carrier resin. The temperature range of conventional PE/PP carriers is: feeding zone 120-140℃ (to prevent material bridging and premature melting), plasticizing zone 140-160℃ (initial melting of carrier resin to wet calcium carbonate powder), mixing zone 160-180℃ (sufficient plasticization and mixing to break up agglomerates), head zone 170-190℃ (stable molding to avoid melt degradation).
- Precisão do controle de temperatura: A precisão do controle de temperatura deve atingir ±1℃ e a flutuação de temperatura ≤2℃ para evitar a degradação da resina portadora e o amarelecimento do masterbatch causados por sobreaquecimento local ou a falta de plasticização e partículas não derretidas nos masterbatch causadas por baixa temperatura local. O dispositivo de aquecimento utiliza um aquecedor de alumínio fundido ou um aquecedor cerâmico com densidade de potência ≤4W/cm² para evitar sobreaquecimento local. O sistema de resfriamento utiliza uma combinação de resfriamento por água (pressão de água de 0,3-0,5MPa) e resfriamento por ar, e a zona de alimentação é reforçada com resfriamento (temperatura de água ≤25℃), e a zona de mistura e a zona de cabeça são resfriadas a pedido para garantir uma temperatura estável.
- Economia de energia e proteção: O sistema de recuperação de calor residual está equipado para utilizar o calor residual da refrigeração do barril para pré-aquecer a zona de alimentação, reduzindo o consumo de energia em 15% a 20%. Uma proteção de bloqueio de temperatura está definida; quando a temperatura do barril excede o valor definido em 10 ℃, o dispositivo de refrigeração é iniciado automaticamente e é emitido um alerta, e a máquina é desligada, se necessário, para evitar danos aos equipamentos e desperdício de produtos.
IV. Requisitos para o sistema de escape
Após o tratamento prévio, o pó de carbonato de cálcio ainda pode retener umidade residual e voláteis auxiliares, e o ar é facilmente introduzido durante o processo de alimentação. Estas impurezas causam bolhas no masterbatch e uma superfície irregular, afetando a qualidade do masterbatch. Portanto, o sistema de exaustão deve atender aos requisitos de exaustão eficiente.
- Estrutura do escapamento: “Single-stage or multi-stage vacuum exhaust” design is adopted. At least 1 exhaust port (located at the rear of the mixing section) is set for conventional production. 2-3 exhaust ports are required for high filling and high-precision requirements (such as film-grade masterbatches) to discharge volatiles and air generated at different stages respectively. The exhaust port must be smoothly connected with the inside of the barrel to avoid material blocking the exhaust port.
- Requisito de grau de vácuo: O grau de vácuo deve ser ajustável, com uma faixa de -0,06 a -0,09 MPa, para garantir que a umidade residual, os voláteis auxiliares e o ar no material possam ser completamente evacuados. Está equipada uma câmara de exaustão de vácuo elevado, que é especialmente adequada para a produção de masterbatches de qualidade para filmes, o que pode melhorar significativamente o brilho dos masterbatches e eliminar os pontos de cristalização e as bolhas durante a formação do filme.
- Design auxiliar: A porta de escape está equipada com um dispositivo de coleta de pó para evitar que o pó de carbonato de cálcio seja lançado com os gases de efluência, o que polui o ambiente e causa desperdício de matéria-prima. É estabelecido um monitoramento da pressão de escape; quando a pressão é anormal devido ao bloqueio da porta de escape, é dada uma alarme automaticamente e é solicitada a limpeza para garantir a produção contínua e estável.
V. Requisitos para Sistemas Auxiliares
(I) Requisitos para o trocador de tela
: É utilizado para filtrar impurezas nos materiais, agregados de carbonato de cálcio não dispersos e resina degradada, garantindo a pureza da mistura fundida extrudada e assegurando a qualidade uniforme dos masterbatches. Deve ser equipado um trocador de tela automático hidráulico para completar a troca de tela sem parar a máquina, evitando o impacto na eficiência de produção e o desperdício de material causado pela parada para a troca de tela. A malha da tela é de 80 a 120 mesh, que pode ser ajustada de acordo com os requisitos de precisão do masterbatch. Ao mesmo tempo, está equipado uma função de alarme de bloqueio da tela para monitorar a pressão da tela em tempo real e lembrar a troca em tempo hábil.
(II) Requisitos para o sistema de granulagem e resfriamento
: O efeito de granulagem e resfriamento afeta diretamente a aparência, a uniformidade do tamanho das partículas e a fluidez dos masterbatches, que devem ser adaptados à saída do extrusor e ao uso do masterbatch.
- Método de granulagem: Para a produção convencional, recomenda-se o processo de corte quente com superfície de matriz resfriada por ar (saída ≤ 300kg/h). Uma faca de granulagem é instalada na cabeça da máquina com uma velocidade de 300-800rpm, que é ajustada com precisão à velocidade de extrusão. Ar frio de 2-8°C é introduzido para resfriar rapidamente as partículas, formando masterbatches em forma de disco com um diâmetro de 3-5mm e uma espessura de cerca de 1mm, que são fáceis de misturar com a resina matriz posteriormente. Para a produção de alta saída (> 300kg/h), pode ser adotado um processo de resfriamento por correia transportadora, através de resfriamento por ar de ≥ 15m de distância + resfriamento natural para evitar a adesão das partículas. Para requisitos de alta precisão, pode ser adotado o granulagem em anel de água ou o granulagem subaquática, com partículas redondas e sem pó, adequado para linhas de produção totalmente automáticas acima de 2 toneladas por hora.
- Requisitos de resfriamento: A temperatura do meio de resfriamento (ar frio, água de resfriamento) é estável para evitar a deformação e a adesão do masterbatch causadas pelo resfriamento desigual. A umidade do masterbatch resfriado deve ser ≤ 0,2%; se a umidade exceder o padrão, deve ser equipado um dispositivo de secagem a baixa temperatura secundário para evitar bolhas durante o uso subsequente.
(III) Requisitos para o sistema de controle
: Deve ser equipado um sistema de controle automático de alta precisão para realizar a regulação precisa e a operação estável do processo de produção e reduzir os erros de operação manual.
- Função de controle: Pode monitorar e ajustar em tempo real parâmetros-chave como a velocidade do parafuso, a temperatura de cada seção do cilindro, a quantidade de alimentação, o grau de vácuo e a pressão de extrusão. Todos os parâmetros podem ser exibidos digitalmente e ajustados com precisão, suportando o armazenamento e a chamada de parâmetros, o que é conveniente para a rápida troca de diferentes fórmulas e especificações de masterbatches.
- Ligação e proteção: O sistema de alimentação, o sistema de extrusão, o sistema de granulagem e o sistema de resfriamento realizam o controle de ligação para garantir a operação coordenada de cada link. Está equipado com funções de alarme e proteção, como sobrecarga, superaquecimento, sobrepressão, falta de material e bloqueio da tela; quando ocorre uma anomalia, a máquina é automaticamente desligada para evitar danos aos equipamentos e desperdício de produtos. Para a produção em larga escala, pode ser equipado um módulo de Internet das Coisas para realizar o monitoramento em tempo real do status da operação dos equipamentos e a manutenção preditiva, reduzindo o tempo de parada em mais de 30%.
VI. Requisitos de adaptação para diferentes cenários de produção
De acordo com as diferentes taxas de enchimento de carbonato de cálcio e usos de masterbatch, a configuração do extrusor de dois eixos deve ser ajustada adequadamente para garantir que o equipamento se adapte às necessidades de produção e equilibre a eficiência e a qualidade.
- Enchimento convencional (50% a 70%): Adequado para misturas de uso geral, como moldagem por injeção e tubos. É selecionado um extruder de parafusos gêmeos co-rotantes com Φ45-Φ65mm, com uma relação comprimento-diametro de 48-52, equipado com um alimentador volumétrico e um sistema de exaustão a vácuo de uma única etapa, potência do motor de 110-160kW e produção de 250-600kg/h. Não há necessidade de reforçar excessivamente a configuração resistente ao desgaste, levando em consideração o desempenho de custo e a eficiência de produção.
- Preenchimento alto (70% a 85%): Adequado para misturas de baixo custo, como moldagem por injeção e fio plano. É selecionado um extrusor de dois parafusos co-rotantes com diâmetro de Φ65-Φ95 mm, com uma relação comprimento-diametro de 52-56, equipado com um alimentador de perda de peso, exaustão a vácuo em várias etapas e um tambor/supressor de ligação integral Cr26MoV, que pode ser combinado com um misturador interno para pré-mistura, potência do motor de 160-600 kW e produção de 450-1600 kg/h. A dispersão por cisalhamento e a resistência ao desgaste são reforçadas para garantir uniformidade em altas taxas de enchimento.
- Masterbatches de qualidade cinematográfica: Adequado para filmes de embalagem, filmes de cobertura, etc., que exigem misturas sem pontos cristalinos e alta transparência. É selecionado um extrusor de dois parafusos co-rotantes com Φ52-Φ75mm, com uma relação comprimento-diametro de 52, equipado com um alimentador de perda de peso de alta precisão e um sistema de exaustão de alto vácuo (grau de vácuo ≥-0,08MPa). A combinação do bloco de parafusos é otimizada para reduzir a resistência ao cisalhamento, evitar a degradação da resina e garantir que a dispersão da mistura não apresente aglomerados evidentes, atendendo aos padrões.
- Masterbatches para fios planos e sacos tecidos: Requerem-se misturas primárias com alta resistência à tração. Um extrusor de dois parafusos com design de cisalhamento suave é selecionado para reduzir a quebra das cadeias moleculares da resina portadora e manter suas propriedades mecânicas. Um sistema estável de granulagem e resfriamento está equipado para garantir uma dimensão uniforme das partículas da mistura primária e evitar a quebra do fio durante a produção de fios planos.
VII. Outros requisitos essenciais
- Manutenção resistente ao desgaste: O equipamento deve reservar canais de substituição para peças de desgaste (blocos de parafusos, mangas de liga de tambor, parafusos de alimentação) para facilitar a manutenção diária e a substituição, reduzindo os custos de inatividade. Recomenda-se equipar com ferramentas especiais de detecção de desgaste para detectar regularmente o desgaste dos parafusos e dos tambores e substituir as peças desgastadas em tempo hábil.
- Controlo da Consumo de Energia: O motor adopta um motor síncrono de ímã permanente (eficácia ≥95%) para obter uma operação econômica. A configuração da engrenagem e o sistema de controle de temperatura são otimizados para reduzir o consumo de energia da unidade. Em cenários de enchimento elevados, o consumo de energia da unidade deve ser controlado dentro de um intervalo razoável para evitar o aumento dos custos de produção devido ao consumo excessivo de energia.
- Compatibilidade: O equipamento deve ter um certo grau de compatibilidade, que possa se adaptar a diferentes tipos de carbonato de cálcio (como o carbonato de cálcio pesado de 1250 malhas, com tamanho de partícula máximo ≤10μm) e resinas de transporte (PE, PP, etc.), facilitando a ajustagem da fórmula e a produção de produtos diversificados. O design modular pode realizar a generalização de componentes, reduzindo os custos de manutenção e atualização do equipamento.
In summary, the core of the twin-screw extruder for calcium carbonate filled masterbatch production is to focus on the four core requirements of “wear resistance, dispersion, precision and stability”, optimize the wear-resistant design and configuration of screws and barrels, and match with precise feeding, temperature control and exhaust systems, combining filling rate and product use, to achieve uniform mixing and sufficient plasticization of calcium carbonate powder and carrier resin, and finally produce high-quality and stable filled masterbatches that meet the use requirements.







