

炭酸カルシウム充填マスターバッチ生産の核心は、炭酸カルシウム粉末とキャリア樹脂の均一な分散、十分な可塑化、および安定した成形を実現することです。主要なコア装置として、ツインスクリュー押出機の構造設計、性能パラメータ、および補助構成は、炭酸カルシウム(高耐摩耗性、凝集しやすい、粉体の流動性が低い)の材料特性と生産プロセスの要件に正確に対応する必要があります。具体的な要件は、さまざまな充填シナリオの多様性と特殊性を考慮したものとして、以下のとおりです。
I. コア構造部品の要件
(I)ねじシステムの要件
ねじは、エクストラーダの主要な実行部品であり、同時に強いせん断分散、安定した輸送、耐摩耗性、および異なる充填速度に対応する要件を満たす必要があります。これは、マスターバッチの分散の均一性と製品品質を決定するための鍵です。
- メッシュタイプと回転方向: Co-rotating fully intermeshing twin screws are preferred, with the meshing gap controlled within 0.1mm. Its “material dragging effect” can generate strong and uniform shear force, effectively solving the problem of calcium carbonate powder agglomeration, while ensuring the stability of material conveying. Due to insufficient shear strength and poor dispersion effect, counter-rotating meshing models are only suitable for simple production scenarios with low filling rate (≤50%) and are generally not recommended.
- 長さ径比(L/D): カルシウムカーボネートの充填率に応じて調整する必要があります。従来の充填(50%~70%)では、推奨される長径比は48~52ですが、高充填(70%~85%)では、材料の滞留時間を延ばすために52~56に増やす必要があります(8~15秒)。これにより、カルシウムカーボネート粉末とキャリア樹脂の完全な湿潤と均一なプラスチケーションが確保され、混合不足によるマスターバッチの白斑や凝集を防げます。長径比が過度に大きいと、材料の劣化が過度に起こりやすくなりますが、過度に小さいと分散効果が低下します。
- ねじ材料と耐摩耗処理: カルシウムカーボネート粉末は高硬度であり、ねじに強い摩耗を与えるため、高耐摩耗性材料と強化処理工程を選択する必要があります。ねじ本体はW6Mo5Cr4V2高速工具鋼で作ることを推奨し、表面には窒化処理(窒化層の深さ0.4~0.6mm、硬度≥900HV)またはWC-Co耐摩耗塗装を施します。コア混合部は一体型合金構造を採用し、80%のカルシウムカーボネート充填の作業条件下で、寿命が通常の二金属ねじの2~3倍になるようにします。通常の炭素鋼や強化されていない合金鋼の使用は避け、短期間でねじの摩耗とねじの端部の変形を防ぎ、輸送および分散効果に影響を与えることがあります。
- ねじブロックの構成と組み合わせ: Modular screw block design is adopted, which can flexibly adjust the screw block combination according to the formula and filling rate, following the core logic layout of “conveying – mixing – dispersing – homogenizing”. The feeding section adopts large-lead screw blocks to improve powder conveying efficiency and avoid feeding blockage; the mixing section is equipped with 45°/60° kneading blocks and reverse thread elements to enhance shear dispersion capacity and completely break up calcium carbonate agglomerates; the homogenizing section adopts shallow groove screw blocks to ensure uniform plasticization and stable pressure of materials before extrusion. For high filling scenarios, the number of kneading blocks needs to be increased to enhance the shearing effect; for film-grade masterbatch production, the screw block combination needs to be optimized to reduce shear strength and avoid excessive breakage of carrier resin molecular chains.
- 速度範囲:ねじの速度は調整可能で安定的でなければなりません。通常の速度範囲は150〜300rpmで、さまざまな出力要件に対応できます。低充填率の生産では、速度を適切に増加させる(250〜300rpm)ことで生産効率を向上させることができます。高充填率(≥80%)の場合、速度を減らす(150〜200rpm)ことでプラスチケーションと分散時間を延長し、出力と製品品質のバランスをとる必要があります。速度の変動は±1rpm以内に制御する必要があり、不安定な速度による押出圧力の変動を防ぐことができます。これにより、マスターバッチの粒度の均一性に影響が出ません。
(II) バレルシステムの要件
バレルはねじと一致し、耐摩耗性、均一な温度制御、優れた密閉性の要件を満たす必要があり、材料の可塑化と分散のために安定したキャビティ環境を提供する必要があります。
- 素材と耐摩耗処理: バレル本体は38CrMoAlAニトリド鋼で作られており、コア混合部と溶融部にはCr26MoV一体型合金スリーブが装備されています(厚さ>10mm、硬度HRC60+)。その耐摩耗性は、通常の二金属バレル(わずか1〜2mmの合金層)よりもはるかに優れており、カルシウムカーボネート粉の研摩摩耗に効果的に抵抗し、バレル内壁の摩耗により引き起こされる材料の残留と劣化を回避できます。バレルの内壁は、材料の付着を減らし、流動抵抗を低減するために表面粗さRa≤0.8μmで滑らかなものでなければなりません。
- 構造設計: 段階化モジュール設計が採用されており、各段の長さは1.5m以下で、分解、保守、および摩耗した段の交換が容易です。また、バレルの長さは生産ニーズに応じて調整できます(異なる長径比に対応するため)。バレルとねじの間の放射状隙間は0.1~0.3mmで制御されており、低充填速度では小さな隙間が採用され、圧力の蓄積能力を向上させます。また、高充填速度では大きな隙間が採用され、せん断熱発生と摩耗を抑えます。給料口は逆円錐形の設計(円錐角度60°~90°)を採用し、カルシウムカーボネート粉末の給料口の流動性の悪さ、凝集しやすさ、詰まりの問題を解決するためにブリッジ防止装置が装備されています。
- シーリング性能: バレルフランジには、高温・高圧状態下で溶融液の漏れを防ぎ、熱膨張・収縮による変形を補正するために金属ベロを使用しています。給料口とバレルの接合部は、埃の漏れを防ぎ、生産環境における埃汚染を軽減し、バレル内に空気が入り込んで材料の可塑化に影響を与えないようにしっかりと密閉する必要があります。
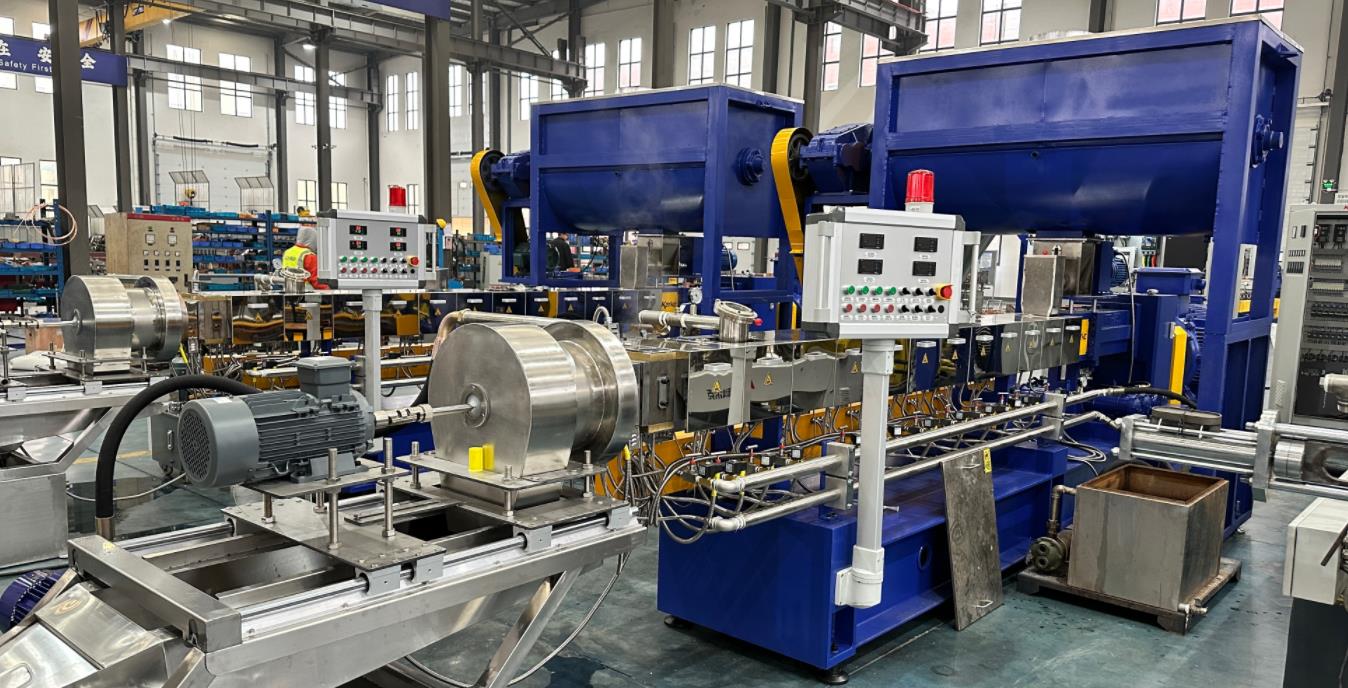
II. 給餌システムの要件
投入の均一性は、マスタバッチの組成の一貫性と分散効果に直接影響します。粉末投入の空気回帰、橋渡し、および不正確な測定の問題を解決するためには、特殊な投入システムを、炭酸カルシウム粉末の特性と生産規模に応じて構成する必要があります。
- 給餌方法: The combined method of “main feeding + side feeding” is adopted to adapt to the step-by-step feeding needs of different components. The main feeding port conveys carrier resin (PE/PP, etc.), and the side feeding port specially conveys pre-treated calcium carbonate powder, which can effectively avoid the decrease of fluidity and uneven feeding caused by premature mixing of powder and resin. For high filling scenarios (≥80%), a CWS twin-screw side feeder needs to be configured to discharge air in the powder through forced feeding and reverse exhaust grooves, eliminating the phenomenon of “feeding air return”.
- フィーダの種類:生産精度の要件に応じて選択されます。頻繁に配合物を変更する小規模生産では、±3%の供給精度を備えた体積供給装置が選択できます。大規模連続生産、高い充填率、または高精度(フィルムグレードのマスターバッチなど)が求められる場合は、±0.5%の供給精度を備えた重量供給装置を選択し、自動燃料補給と閉ループ制御システムを搭載して、供給量をリアルタイムで調整し、炭酸カルシウムとキャリア樹脂の正確で安定した比率を確保します。
- 補助設計: フィーダホッパーには、カルシウムカーボネート粉末の凝集や橋渡しを防ぐために攪拌パドルと振動装置が装備されています。供給スクリューは、特殊なアンダーカット溝付きブッシュを採用しており、材料の掴み能力を向上させ、潤滑剤の添加によるスクリューの滑りや出力低下を防ぎます。供給システムは、主機のスクリュー速度と連動しており、供給量が押出量に合わせて調整されるため、バレル内の材料過剰またはアイドリングを防ぎます。
III. 温度制御システムの要件
温度制御の正確さと均一性は、キャリア樹脂のプラスチケーション効果、炭酸カルシウムの分散、およびマスタバッチの外観品質に直接影響します。局所的な過熱や不十分なプラスチケーションを回避するために、分割された精密な温度制御を実現する必要があります。
- 温度制御ゾーン: The barrel is divided into at least 4 temperature control zones (feeding zone, plasticizing zone, mixing zone, head zone), and the screw core can be independently temperature-controlled to realize the “barrel + screw” dual temperature control mode. The temperature of different zones is set in a gradient according to the type of carrier resin. The temperature range of conventional PE/PP carriers is: feeding zone 120-140℃ (to prevent material bridging and premature melting), plasticizing zone 140-160℃ (initial melting of carrier resin to wet calcium carbonate powder), mixing zone 160-180℃ (sufficient plasticization and mixing to break up agglomerates), head zone 170-190℃ (stable molding to avoid melt degradation).
- 温度制御精度: 全体的な温度制御精度は±1℃に達し、局所的な過熱によるキャリア樹脂の劣化やマスターバッチの黄変、または局所的な低温によるマスターバッチ内の不十分な可塑化と未溶融粒子を防ぐために温度変動は≤2℃に抑えられます。加熱装置は、局所的な過熱を防ぐために鋳造アルミニウムヒーターまたは電力密度が≤4W/cm²のセラミックヒーターを採用します。冷却システムは、水冷(水圧0.3〜0.5MPa)と空冷の組み合わせを採用し、供給ゾーンには冷却(水温≤25℃)を強化し、混合ゾーンとヘッドゾーンは要求に応じて冷却され、安定した温度を確保します。
- エネルギー節約と保護:バレル冷却による廃熱を使用して供給ゾーンを予熱する廃熱回収システムが装備されており、エネルギー消費量を15%~20%削減できます。温度連動保護機能が設定されており、バレル温度が設定値を10℃上回った場合、冷却装置が自動的に起動され、警報が出され、必要に応じて機械を停止することで、機器の損傷や製品の廃棄を防止します。
IV. 排気システムの要件
前処理後、カルシウムカーボネート粉末には微量の水分と補助揮発物が残っている可能性があり、供給プロセス中に空気が容易に入り込む。これらの不純物はマスターバッチ内に気泡を生じさせ、表面が荒くなることでマスターバッチの品質に影響を与える。そのため、排気システムは効率的な排気を実現する要件を満たす必要がある。
- 排気構造: “Single-stage or multi-stage vacuum exhaust” design is adopted. At least 1 exhaust port (located at the rear of the mixing section) is set for conventional production. 2-3 exhaust ports are required for high filling and high-precision requirements (such as film-grade masterbatches) to discharge volatiles and air generated at different stages respectively. The exhaust port must be smoothly connected with the inside of the barrel to avoid material blocking the exhaust port.
- 真空度要件: 排気圧の調整範囲が-0.06~-0.09MPaである必要があり、これにより材料中の微量の水分、補助揮発物、および空気を完全に排気できます。高真空排気室が装備されており、特にフィルムグレードのマスターバッチ生産に適しており、マスターバッチの光沢を大幅に向上させ、フィルム成形時に結晶点や気泡を排除できます。
- 補助設計:排気口には粉塵回収装置が装備されており、環境を汚染し原材料を浪費するカルシウムカーボネート粉塵が排ガスと共に排出されるのを防ぎます。排気圧の監視が設定されており、排気口が詰まった場合に圧力が異常になると、アラームが自動的に発生し、継続的かつ安定した生産を確保するために清掃が促されます。
V. 補助システムの要件
(I) スクリーンチェンジャーの要件
これは、材料中の不純物、分散していないカルシウムカーボネート凝集体、および劣化樹脂を除去し、押出溶融物の純度を確保し、均一なマスターバッチ品質を保証するために使用されます。マシンを停止させることなくスクリーンの交換を完了するために、油圧自動スクリーンコンバーターが装備されている必要があります。これにより、スクリーン交換のための停止に伴う生産効率の低下や材料の浪費を回避できます。スクリーンの目数は80~120目であり、マスターバッチの精度要件に応じて調整できます。同時に、スクリーン詰まり警報機能が装備されており、リアルタイムでスクリーン圧を監視し、適切な交換を促すことができます。
(II) ペレタイジングおよび冷却システムの要件
ペレタイジングと冷却の効果は、マスターバッチの外観、粒度の均一性、流動性に直接影響を与えます。これらの要因は、エクストラーダの出力とマスターバッチの使用に合わせて調整する必要があります。
- ペレタイジング方法: 従来の生産では、空気冷却のダイス面ホットカットプロセスが推奨されます(出力 ≤300kg/h)。マシンヘッドに300〜800rpmのスピードでペレタイジングナイフが設置されており、これは押出速度と正確にマッチしています。粒子を迅速に冷却するために2〜8℃の冷たい空気が導入され、直径3〜5mm、厚さ約1mmの円形のマスターバッチが形成されます。これらは後でマトリックス樹脂と混合しやすいです。高出力生産 (>300kg/h) の場合、≥15mの長距離空気冷却 + 自然冷却を通じて粒子の付着を防ぐことができます。高精度が求められる場合は、水リングペレタイジングまたは水中ペレタイジングを採用でき、丸い粒子で埃がなく、毎時2トン以上の完全自動生産ラインに適しています。
- 冷却要件: 冷却媒体(冷気、冷却水)の温度が安定しているため、不均一な冷却によりマスターバッチの変形や接着不良を防ぐことができます。冷却されたマスターバッチの水分含量は0.2%以下でなければなりません。水分含量が基準を超える場合は、その後の使用中に気泡が発生しないように、二次的な低温乾燥装置を備えなければなりません。
(III) 制御システムの要件
生産プロセスの正確な制御と安定した運転を実現し、手動操作の誤りを減らすためには、高精度の自動制御システムが必要です。
- 制御機能: スクリュースピード、バレルの各セクションの温度、給料量、真空度、押出圧などの主要パラメータをリアルタイムで監視および調整できます。すべてのパラメータをデジタル表示し、正確に調整でき、パラメータの保存と呼び出しが可能です。これにより、さまざまな配合物のフォーミュラや仕様を迅速に切り替えることができます。
- リンクと保護:給餌システム、押出システム、ペレット化システム、冷却システムは連動制御を実現し、各リンクの協調的な運転を保証します。過負荷、過熱、過圧、材料不足、スクリーンの詰まりなどのアラームと保護機能が搭載されており、異常が発生した場合には、機器の損傷や製品の廃棄を防ぐために自動的に停止します。大規模生産では、モノのインターネットモジュールを搭載することで、機器の運転状態のリアルタイム監視と予測保守を実現し、ダウンタイムを30%以上削減できます。
VI. 異なる生産シナリオに対する適応要件
カルシウムカーボネートの充填率とマスターバッチの使用に応じて、ツインスクリュー押出機の構成を適切に調整する必要があり、これにより設備が生産ニーズに適応し、効率と品質のバランスをとることができます。
- 従来の充填(50%~70%): 射出成形やパイプなどの一般用マスターバッチに適しています。Φ45~Φ65mmの共回転式ツインスクリュー押出機を選択し、長径比は48~52、ボリュームフィーダと単段真空排気装置を備え、モーター出力は110~160kW、出力は250~600kg/hです。コストパフォーマンスと生産効率を考慮して、耐摩耗構造を過度に強化する必要はありません。
- 高充填(70%~85%): 注射成形や平織り糸などの低コストのマスターバッチに適しています。Φ65-Φ95mmの共回転式ツインスクリュー押出機を選択し、長さと直径の比率は52-56であり、重量損失フィーダ、多段式真空排気、およびCr26MoV一体型合金バレル/スクリューが装備されています。これらは事前混合のための内部ミキサーと、160-600kWのモータ出力、450-1600kg/hの出力に対応できます。高い充填時でも均一性を確保するために、せん断分散と耐摩耗性が強化されています。
- フィルムグレードマスターバッチ: 結晶点のない高透明性を要求する包装用フィルム、マルチング用フィルムなどに適しています。Φ52-Φ75mmの共回転ツインスクリュー押出機を選択し、長径比52、高精度の重量減少給料装置、高真空排気システム(真空度≥-0.08MPa)を装備します。スクリューブロックの組み合わせを最適化し、せん断強度を低減し、樹脂の劣化を防ぎ、マスターバッチの分散が明らかな凝集物なしで規格を満たしていることを確認します。
- 平織り糸および織り袋用マスターバッチ: 高張力を要求するマスターバッチ。軽いシェア設計のツインスクリュー押出機を選択することで、キャリア樹脂の分子鎖の破断を抑え、機械的特性を維持します。安定したペレタイジングおよび冷却システムを装備することで、マスターバッチの粒子サイズを均一に保ち、フラット糸生産時に糸の破断を防ぎます。
VII. その他の主要要件
- 耐摩耗性メンテナンス: 機器には、日常のメンテナンスと交換を容易にし、ダウンタイムコストを削減するために、摩耗部品(ねじブロック、バレル合金スリーブ、給料ねじ)用の交換チャネルを予約する必要があります。また、定期的にねじとバレルの摩耗状態を検出し、摩耗した部品を適時に交換するための特別な摩耗検出ツールを装備することを推奨します。
- エネルギー消費制御: モーターは永久磁石同期モーター(効率 ≥95%)を採用して、省エネルギー運転を実現します。スクリュー構造と温度制御システムは最適化されており、ユニットのエネルギー消費量を削減します。高い充填状況下では、ユニットのエネルギー消費量を合理的な範囲内に制御する必要があり、過剰なエネルギー消費による生産コストの増加を防ぐことができます。
- 互換性: 装置には一定の互換性が必要で、さまざまなタイプのカルシウムカーボネート(最大粒径≤10μmの1250メッシュの重カルシウムカーボネートなど)とキャリア樹脂(PE、PPなど)に対応できるように設計されています。これにより、製剤の調整や多様な製品の生産が容易になります。モジュール式の設計により、部品の一般化が可能になり、装置のメンテナンスやアップグレードにかかるコストが削減できます。
In summary, the core of the twin-screw extruder for calcium carbonate filled masterbatch production is to focus on the four core requirements of “wear resistance, dispersion, precision and stability”, optimize the wear-resistant design and configuration of screws and barrels, and match with precise feeding, temperature control and exhaust systems, combining filling rate and product use, to achieve uniform mixing and sufficient plasticization of calcium carbonate powder and carrier resin, and finally produce high-quality and stable filled masterbatches that meet the use requirements.







