

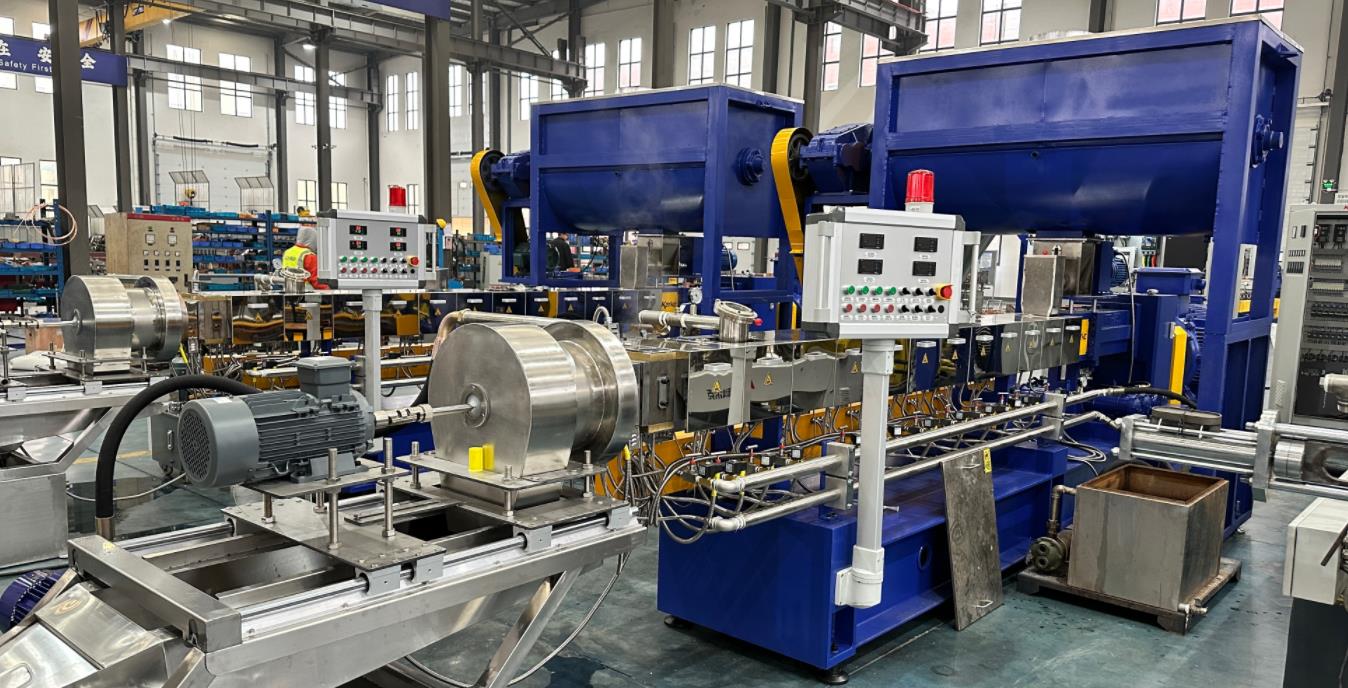
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Trung tâm của sản xuất masterbatch chứa bột carbonate canxi là đạt được phân tán đồng đều, độ plastic hóa đủ và gia công định hình ổn định của bột carbonate canxi và nhựa hỗn hợp. Là một thiết bị trung tâm quan trọng, thiết kế cấu trúc, các thông số kỹ thuật và cấu hình phụ trợ của máy nén đôi phải phù hợp chính xác với đặc tính vật liệu của carbonate canxi (cứng, dễ kết hợp, độ nhớt của bột kém) và yêu cầu của quá trình sản xuất. Các yêu cầu cụ thể như sau, với sự cân nhắc đến cả tính đa năng và đặc thù của các tình huống đổ khác nhau.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: I. Yêu cầu đối với các thành phần cơ bản của cấu trúc
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (I) Yêu cầu đối với hệ trục
Đối với lĩnh vực sản xuất thiết bị nén và trộn nhựa. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Bánh răng là bộ phận điều hành chính của máy nén, phải đồng thời đáp ứng các yêu cầu về phân tán cắt mạnh, vận chuyển ổn định, chống mài mòn và thích ứng với tốc độ đổ khác nhau. Nó là chìa khóa để xác định sự đồng đều của phân tán masterbatch và chất lượng sản phẩm.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại polymer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Loại mâm và hướng quay: Co-rotating fully intermeshing twin screws are preferred, with the meshing gap controlled within 0.1mm. Its “material dragging effect” can generate strong and uniform shear force, effectively solving the problem of calcium carbonate powder agglomeration, while ensuring the stability of material conveying. Due to insufficient shear strength and poor dispersion effect, counter-rotating meshing models are only suitable for simple production scenarios with low filling rate (≤50%) and are generally not recommended.
- Địa chỉ: sản xuất thiết bị nén và tạo hỗn hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Tỷ số chiều dài – đường kính (L/D)Đối với thiết bị sản xuất nhựa nén và kết hợp: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ kỹ thuật chính thức. Văn bản: : Cần điều chỉnh tỷ lệ đổ bột canxi cacbonat. Đối với đổ bột theo cách thông thường (50%-70%), tỷ lệ chiều dài/đường kính được khuyến nghị là 48-52; đối với đổ bột cao (70%-85%), cần tăng lên 52-56 để kéo dài thời gian lưu trú của vật liệu trong ống (8-15s), đảm bảo độ ướt hoàn toàn và sự plastic hóa đồng đều của bột canxi cacbonat và nhựa dẫn, và tránh các vết trắng và sự kết hợp của các loại nhựa nguyên sinh do sự trộn lẫn không đủ. Tỷ lệ chiều dài/đường kính quá lớn có thể gây ra sự phân hủy quá mức của các vật liệu, trong khi tỷ lệ quá nhỏ sẽ dẫn đến hiệu quả phân tán kém.
- Đô thị: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Vật liệu trục và xử lý chống mài mònĐịa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: : Bột carbonate canxi có độ cứng cao và chịu mài mòn mạnh trên trục, vì vậy phải chọn các vật liệu chống mài mòn cao và các quá trình xử lý tăng cường. Thân trục được khuyến nghị làm bằng thép công cụ tốc độ cao W6Mo5Cr4V2, và bề mặt được xử lý nitrid (sâu lớp nitrid 0,4-0,6mm, cứng ≥900HV) hoặc phun lớp phủ chống mài mòn WC-Co. Khu vực trộn lõi có thể áp dụng cấu trúc hợp kim toàn thể để đảm bảo tuổi thọ 2-3 lần so với các trục bimetal thông thường trong điều kiện làm việc khi chứa 80% bột carbonate canxi. Nên tránh sử dụng thép carbon thông thường hoặc thép hợp kim không được tăng cường để tránh mài mòn trục và biến dạng cạnh trục trong một thời gian ngắn, điều này sẽ ảnh hưởng đến hiệu quả vận chuyển và phân tán.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: cấu hình và kết hợp khối trục: Modular screw block design is adopted, which can flexibly adjust the screw block combination according to the formula and filling rate, following the core logic layout of “conveying – mixing – dispersing – homogenizing”. The feeding section adopts large-lead screw blocks to improve powder conveying efficiency and avoid feeding blockage; the mixing section is equipped with 45°/60° kneading blocks and reverse thread elements to enhance shear dispersion capacity and completely break up calcium carbonate agglomerates; the homogenizing section adopts shallow groove screw blocks to ensure uniform plasticization and stable pressure of materials before extrusion. For high filling scenarios, the number of kneading blocks needs to be increased to enhance the shearing effect; for film-grade masterbatch production, the screw block combination needs to be optimized to reduce shear strength and avoid excessive breakage of carrier resin molecular chains.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Tầm tốc độĐối với thiết bị sản xuất nhựa nén và kết hợp: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch chuyển. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. : Tốc độ trục phải có thể điều chỉnh và ổn định, với phạm vi tốc độ thông thường là 150-300 vòng/ phút để thích ứng với các yêu cầu sản xuất khác nhau. Đối với sản xuất với tỷ lệ đổ thấp, tốc độ có thể được tăng lên thích hợp (250-300 vòng/ phút) để cải thiện hiệu quả sản xuất; đối với tỷ lệ đổ cao (≥80%), tốc độ cần được giảm xuống (150-200 vòng/ phút) để kéo dài thời gian plastic hóa và phân tán và cân bằng giữa sản lượng và chất lượng sản phẩm. Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch chuyển. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật.
Địa chỉ: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Tránh sử dụng mã chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện vị trí} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: (II) Yêu cầu đối với hệ thống ống
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Hộp phải phù hợp với ốc vít, đáp ứng yêu cầu về khả năng chống mài mòn, kiểm soát nhiệt độ đồng đều và kín khí tốt, và cung cấp môi trường hố ổn định cho quá trình làm mềm và phân tán vật liệu.
- Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Trang bị chống mài mòn và chống ăn mònĐầu ống được làm từ thép nitrur 38CrMoAlA, và phần trộn lõi và phần nung được trang bị ống đồng hợp kim toàn phần Cr26MoV (mỏng hơn 10mm, cứng HRC60+). Độ bền mòn của nó tốt hơn nhiều so với ống bimetal thông thường (chỉ có lớp hợp kim 1-2mm), có thể chống lại sự mài mòn do bột carbonate canxi và tránh sự giữ lại và suy giảm chất liệu do mài mòn trên mặt trong ống. Mặt trong ống phải được làm bằng phẳng với độ nhám bề mặt Ra≤0.8μm để giảm sự dính kết và độ cản dòng chảy.
- Địa chỉ: sản xuất thiết bị gia công và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại polymer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Thiết kế cấu trúcĐơn vị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Bảo vệ mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo vệ tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: : Thiết kế mô-đun phân đoạn được áp dụng, với mỗi đoạn dài ≤1,5m, thuận tiện cho việc tách ra, bảo trì và thay thế các đoạn đã bị mòn, và chiều dài ống có thể được điều chỉnh theo nhu cầu sản xuất (để phù hợp với các tỷ lệ chiều dài và đường kính khác nhau). Khoảng cách tuyến tính giữa ống và trục được kiểm soát ở mức 0,1-0,3mm; khoảng cách nhỏ được áp dụng cho tốc độ đổ thấp (để cải thiện khả năng tạo áp suất), và khoảng cách lớn được áp dụng cho tốc độ đổ cao (để giảm nhiệt độ ma sát và mòn). Cổng cấp liệu áp dụng thiết kế hình nón ngược (góc nón 60°-90°) và được trang bị thiết bị chống kết hợp để giải quyết vấn đề về độ nhớt kém, sự kết hợp dễ dàng và sự tắc nghẽn của cổng cấp liệu bột canxi carbonate.
- Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {những chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Kết quả kiểm tra độ bền kínĐồng: Sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {khoảng trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: : Khe hở bằng lò xo kim loại được áp dụng ở vòi ống để đảm bảo không có sự rò rỉ chất nung trong điều kiện nhiệt độ cao và áp suất cao, và để bù đắp sự biến dạng do sự nở và thu nhỏ nhiệt. Kết nối giữa cổng cấp liệu và ống phải được khóa chặt để ngăn chặn sự rò rỉ bụi, giảm ô nhiễm bụi trong môi trường sản xuất và tránh không khí xâm nhập vào ống gây ảnh hưởng đến quá trình làm mềm vật liệu.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: II. Yêu cầu đối với hệ thống cấp liệu
Động: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Đồng nhất trong việc cung cấp nguyên liệu trực tiếp ảnh hưởng đến sự đồng nhất của thành phần và hiệu quả phân tán của các hỗn hợp. Một hệ thống cung cấp đặc biệt phải được cấu hình theo đặc điểm của bột canxi cacbonat và quy mô sản xuất để giải quyết các vấn đề về việc quay lại không khí trong quá trình cung cấp bột, sự kết dính và đo lường không chính xác.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: Phương thức cấp liệu: The combined method of “main feeding + side feeding” is adopted to adapt to the step-by-step feeding needs of different components. The main feeding port conveys carrier resin (PE/PP, etc.), and the side feeding port specially conveys pre-treated calcium carbonate powder, which can effectively avoid the decrease of fluidity and uneven feeding caused by premature mixing of powder and resin. For high filling scenarios (≥80%), a CWS twin-screw side feeder needs to be configured to discharge air in the powder through forced feeding and reverse exhaust grooves, eliminating the phenomenon of “feeding air return”.
- Địa chỉ: sản xuất thiết bị nén và phối liệu nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Loại máy cấp liệu: Nó được chọn theo yêu cầu độ chính xác trong sản xuất. Đối với sản xuất nhỏ với việc thay đổi công thức thường xuyên, có thể chọn một máy cấp dung tích với độ chính xác cấp liệu ±3%; đối với sản xuất liên tục trên quy mô lớn, yêu cầu nạp đầy cao hoặc độ chính xác cao (như nguyên liệu chính cho phim), phải chọn máy cấp theo trọng lượng với độ chính xác cấp liệu ±0,5%, được trang bị hệ thống bơm nhiên liệu tự động và kiểm soát vòng lặp để điều chỉnh lượng cấp liệu trong thời gian thực, đảm bảo tỷ lệ chính xác và ổn định giữa carbonat calci và nhựa hỗn hợp.
- Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Thiết kế phụ: Hộp cấp liệu phải được trang bị một cánh khuấy và một thiết bị rung để ngăn ngừa sự kết tụ và kết nối của bột carbonate cacbonat; trục cấp liệu sử dụng một ống rãnh đặc biệt để tăng khả năng bắt giữ vật liệu và tránh trục bị trượt và giảm sản lượng do thêm chất bôi trơn. Hệ thống cấp liệu được kết nối với tốc độ quay của trục chính của máy để đảm bảo lượng cấp liệu phù hợp với lượng ép, tránh tình trạng quá tải vật liệu hoặc ngừng hoạt động trong ống.
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: III. Yêu cầu đối với hệ thống kiểm soát nhiệt
Địa chỉ: sản xuất thiết bị nén và phối trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Độ chính xác và đồng đều của điều khiển nhiệt độ trực tiếp ảnh hưởng đến hiệu quả làm mềm của nhựa dẫn, sự phân tán của carbonat kali và chất lượng ngoại hình của các loại masterbatch. Có cần phải thực hiện điều khiển nhiệt độ chính xác phân cấp để tránh tình trạng nóng quá mức tại một khu vực hoặc không đủ độ mềm.
- Đối tượng: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại polymer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Khu kiểm soát nhiệt: The barrel is divided into at least 4 temperature control zones (feeding zone, plasticizing zone, mixing zone, head zone), and the screw core can be independently temperature-controlled to realize the “barrel + screw” dual temperature control mode. The temperature of different zones is set in a gradient according to the type of carrier resin. The temperature range of conventional PE/PP carriers is: feeding zone 120-140℃ (to prevent material bridging and premature melting), plasticizing zone 140-160℃ (initial melting of carrier resin to wet calcium carbonate powder), mixing zone 160-180℃ (sufficient plasticization and mixing to break up agglomerates), head zone 170-190℃ (stable molding to avoid melt degradation).
- Địa chỉ: sản xuất thiết bị nén và tạo hợp chất nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Độ chính xác kiểm soát nhiệtĐộ chính xác của điều khiển nhiệt độ tổng thể phải đạt ±1℃, và sự biến động nhiệt độ ≤2℃ để tránh sự phân hủy của nhựa cơ sở và sự vàng hóa của hỗn hợp chủ đạo do nhiệt độ cao ở khu vực cụ thể hoặc do sự thiếu plastic hóa và các hạt chưa tan trong hỗn hợp chủ đạo do nhiệt độ thấp ở khu vực cụ thể. Thiết bị làm nóng sử dụng ổn nhiệt bằng ống làm nóng bằng nhôm hoặc ổn nhiệt bằng ceramic với mật độ điện năng ≤4W/cm² để ngăn ngừa sự nóng lên ở khu vực cụ thể. Hệ thống làm mát sử dụng kết hợp giữa làm mát bằng nước (điện áp nước 0.3-0.5MPa) và làm mát bằng không khí, và khu vực đưa nguyên liệu được tăng cường bằng làm mát (temperatur nước ≤25℃), và khu vực trộn và khu vực đầu được làm mát theo yêu cầu để đảm bảo nhiệt độ ổn định.
- Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: Tiết kiệm năng lượng và bảo vệĐối với lĩnh vực sản xuất thiết bị nén và chế biến nhựa: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Lưu trữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị đo (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu, và các số model/ bộ phận chính xác như đã ghi. Không dịch các từ này. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: : Một hệ thống thu hồi nhiệt thải được trang bị để sử dụng nhiệt thải từ quá trình làm lạnh thùng để làm ấm khu vực cấp liệu, giảm tiêu thụ năng lượng từ 15% đến 20%. Một bảo vệ chống ngắt kết nối nhiệt độ được thiết lập; khi nhiệt độ thùng vượt quá giá trị được thiết lập 10oC, thiết bị làm lạnh sẽ được khởi động tự động và báo động, và máy sẽ bị tắt nếu cần thiết để ngăn chặn sự hư hỏng của thiết bị và sản phẩm bị bỏ đi.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Nội dung: IV. Yêu cầu đối với hệ thống xả khí
Địa chỉ: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: Sau quá trình xử lý trước, bột carbonate cacbonat có thể vẫn còn giữ lại lượng ẩm và các chất phụ trợ bay hơi, và không khí dễ dàng được đưa vào trong quá trình cấp liệu. Những tạp chất này sẽ gây ra các bọt bên trong masterbatch và bề mặt không đều, ảnh hưởng đến chất lượng masterbatch. Do đó, hệ thống thoát khí phải đáp ứng các yêu cầu về hiệu quả thoát khí.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: Kết cấu xả: “Single-stage or multi-stage vacuum exhaust” design is adopted. At least 1 exhaust port (located at the rear of the mixing section) is set for conventional production. 2-3 exhaust ports are required for high filling and high-precision requirements (such as film-grade masterbatches) to discharge volatiles and air generated at different stages respectively. The exhaust port must be smoothly connected with the inside of the barrel to avoid material blocking the exhaust port.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Yêu cầu độ chân khôngĐộng viện: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Bảo trì các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo trì tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Độ chân không phải điều chỉnh, với phạm vi từ -0.06 đến -0.09 MPa, để đảm bảo rằng độ ẩm, các chất phụ trợ bay hơi và không khí trong vật liệu có thể được hút hoàn toàn ra ngoài. Một khoang thoát chân không cao được trang bị, đặc biệt thích hợp cho sản xuất masterbatch chất lượng phim, có thể cải thiện đáng kể độ bóng của masterbatch và loại bỏ các điểm tinh thể và các bọt trong quá trình tạo phim.
- Đối tượng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Thiết kế phụĐồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để đúng các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngữ điệu kỹ thuật chính thức. Nguồn: Mở cửa xả được trang bị thiết bị thu gom bụi để ngăn chặn bụi carbonat canxi được thải ra cùng khí thải, gây ô nhiễm môi trường và gây lãng phí nguyên liệu. Một thiết bị theo dõi áp suất xả được cài đặt; khi áp suất bất thường do bị tắc nghẽn cửa xả, một tín hiệu báo động sẽ được tự động phát ra và yêu cầu làm sạch để đảm bảo sản xuất liên tục và ổn định.
Địa chỉ: sản xuất thiết bị nén và chế biến nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: V. Yêu cầu đối với các hệ thống phụ trợ
Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngữ văn kỹ thuật chính thức. Nội dung: (I) Các yêu cầu đối với máy thay màn hình
Nó được sử dụng để lọc các tạp chất trong vật liệu, các hạt kết tụ của carbonate cacbonat không phân tán và chất kết dính bị phân hủy, đảm bảo tính sạch của chất nhựa nấu chảy và đảm bảo chất lượng masterbatch đồng đều. Cần trang bị một máy thay màn hình tự động thủy lực để thay màn hình mà không cần ngừng máy, tránh ảnh hưởng đến hiệu quả sản xuất và lãng phí vật liệu do ngừng máy để thay màn hình. Số lưới màn hình là 80-120 mesh, có thể được điều chỉnh theo yêu cầu độ chính xác của masterbatch. Đồng thời, được trang bị chức năng báo động khi màn hình bị tắc để theo dõi áp suất màn hình trong thời gian thực và nhắc nhở thay thế kịp thời.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Nội dung: (II) Yêu cầu đối với hệ thống nén và làm lạnh
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc. Ngôn ngữ kỹ thuật chính thức. Văn bản: Hiệu ứng nén và làm lạnh ảnh hưởng trực tiếp đến ngoại hình, sự đồng đều kích thước hạt và tính chất lỏng của các loại nhựa gốc, cần phải được điều chỉnh cho phù hợp với sản phẩm ra của máy nén và sử dụng loại nhựa gốc.
- Đối tượng: sản xuất thiết bị nén và phối hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Ngữ điệu kỹ thuật chính thức. Nội dung: Phương pháp chế tạo hạtĐịa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Bảo vệ mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch. Bảo vệ tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: : Đối với sản xuất thông thường, quá trình cắt nóng mặt khuôn bằng không khí được khuyến nghị (lượng sản xuất ≤ 300kg/h). Một dao phân tán được cài đặt ở đầu máy với tốc độ 300-800 vòng/phút, được kết hợp chính xác với tốc độ nén. Không khí lạnh 2-8oC được đưa vào để làm mát các hạt nhanh chóng, tạo ra các loại hạt chủ có hình đĩa với đường kính 3-5mm và độ dày khoảng 1mm, dễ dàng trộn với nhựa gốc sau này. Đối với sản xuất có năng suất cao (> 300kg/h), có thể áp dụng quá trình làm lạnh bằng băng chuyền, thông qua làm mát bằng không khí ≥ 15m dài + làm mát tự nhiên để tránh sự kết dính của hạt. Đối với các yêu cầu chính xác cao, có thể áp dụng quá trình phân tán vòng nước hoặc phân tán dưới nước, với các hạt tròn và không có bụi, thích hợp cho các dây chuyền sản xuất tự động trên 2 tấn mỗi giờ.
- Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Yêu cầu làm mátĐịa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Hãy giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo vệ tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: : Nhiệt độ của chất lạnh (hơi nước lạnh, nước làm mát) ổn định để tránh biến dạng và sự dính kết của masterbatch do sự làm mát không đều. Độ ẩm của masterbatch đã làm mát phải ≤ 0,2%; nếu độ ẩm vượt quá tiêu chuẩn, cần trang bị thiết bị làm khô nhiệt độ thấp thứ hai để ngăn ngừa sự hình thành các bọt trong quá trình sử dụng sau đó.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: (III) Các yêu cầu đối với hệ thống điều khiển
Nghiên cứu: Một hệ thống điều khiển tự động cao độ chính xác phải được trang bị để thực hiện việc điều chỉnh chính xác và hoạt động ổn định của quá trình sản xuất, đồng thời giảm thiểu các sai sót trong hoạt động thủ công.
- Địa chỉ: sản xuất thiết bị nén và tạo hợp chất nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {những chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Tính năng điều khiểnĐối với lĩnh vực sản xuất thiết bị nén và phối hợp nhựa: Sử dụng chính xác các thuật ngữ kỹ thuật/ công nghiệp. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: : Nó có thể theo dõi và điều chỉnh các thông số chính như tốc độ trục, nhiệt độ của từng phần trong ống, lượng cấp, độ chân không và áp suất nén. Tất cả các thông số có thể được hiển thị số kỹ thuật và điều chỉnh chính xác, hỗ trợ lưu trữ và gọi các thông số, thuận tiện cho việc chuyển đổi nhanh chóng giữa các công thức và thông số kỹ thuật của các loại nhựa gốc.
- Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ phụ kiện chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: Liên kết và bảo vệĐô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: : Hệ thống cấp liệu, hệ thống nén, hệ thống tạo viên và hệ thống làm mát thực hiện điều khiển liên kết để đảm bảo hoạt động đồng bộ của mỗi liên kết. Nó được trang bị các chức năng báo động và bảo vệ như quá tải, quá nhiệt, quá áp, thiếu nguyên liệu và tắc nghẽn màn hình; khi xảy ra sự cố, máy sẽ tự động bị tắt để ngăn chặn sự hư hỏng thiết bị và sản phẩm bị bỏ đi. Đối với sản xuất quy mô lớn, có thể trang bị một mô-đun Internet of Things để thực hiện giám sát trạng thái hoạt động của thiết bị trong thời gian thực và bảo trì dự đoán, giảm thời gian dừng hoạt động hơn 30%.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: VI. Các yêu cầu thích ứng cho các kịch bản sản xuất khác nhau
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ cho các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận được ghi chính xác như đã được viết – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: Theo tỷ lệ điền bột canxi cacbonat và sử dụng masterbatch khác nhau, cấu hình máy nén đôi cần được điều chỉnh thích hợp để đảm bảo thiết bị phù hợp với nhu cầu sản xuất và cân bằng hiệu quả và chất lượng.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Đảm bảo các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Điền thông thường (50%-70%)Đồng: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (oC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc kép. Đăng ký kỹ thuật chính thức. Văn bản: : thích hợp cho các loại masterbatch dùng chung như gia công nén và đường ống. Chọn một máy nén đôi quay đồng trục có đường kính từ Φ45-Φ65mm, với tỷ lệ chiều dài/đường kính là 48-52, được trang bị một bơm lượng tử và hệ thống thoát hơi chân không một cấp, công suất động cơ là 110-160kW và năng suất là 250-600kg/h. Không cần phải tăng cường quá mức cấu hình chịu mài mòn, với sự cân nhắc về hiệu quả chi phí và hiệu quả sản xuất.
- Đối tượng: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Độ điền đầy (70%-85%)Đối với các loại masterbatch có giá thành thấp như gia công bằng phương pháp phun ép và dệt phẳng. Chọn máy ép đôi trục quay đồng tâm có đường kính từ 65 đến 95 mm, với tỷ lệ chiều dài và đường kính là 52-56, được trang bị bộ cấp liệu giảm trọng lượng, hệ thống thoát khí chân không nhiều tầng và ống/quả xoắn bằng hợp kim Cr26MoV toàn phần, có thể kết hợp với máy trộn nội bộ để trộn trước, công suất động cơ từ 160 đến 600 kW và sản lượng từ 450 đến 1600 kg/h. Độ phân tán cắt và khả năng chống mài mòn được tăng cường để đảm bảo sự đồng đều trong quá trình đổ đầy với lượng lớn.
- Địa chỉ: sản xuất thiết bị nén và pha trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Masterbatches chất lượng phimĐịa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để giữ các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi, không dịch chúng. Bảo tồn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: : Phù hợp cho các loại màng bao bì, màng phủ, v.v., yêu cầu các loại masterbatch không có điểm tinh thể và độ trong suốt cao. Chọn một máy nén kép xoay đồng trục có đường kính từ Φ52 đến Φ75mm, với tỷ lệ chiều dài và đường kính là 52, được trang bị một hệ thống cấp cân bằng trọng lượng cao và hệ thống thoát chân không cao áp (độ chân không ≥-0,08MPa). Kết hợp khối trục được tối ưu hóa để giảm độ cứng cắt, tránh suy giảm chất liệu và đảm bảo rằng sự phân tán masterbatch đáp ứng tiêu chuẩn mà không có các hạt kết dính rõ rệt.
- Đô thị: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại polymer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và các số model/ bộ phận chính xác như được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {khu vực trống} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Nội dung: Masterbatches cho túi vải và túi bằng sợi: Yêu cầu các hỗn hợp chính có độ kéo cao. Một máy ép kép với thiết kế cắt nhẹ được chọn để giảm sự đứt gãy của các chuỗi phân tử nhựa vận chuyển và giữ các đặc tính cơ học của chúng. Một hệ thống tạo viên và làm mát ổn định được trang bị để đảm bảo kích thước hạt hỗn hợp chính đồng đều và tránh sự đứt gãy của sợi trong quá trình sản xuất sợi phẳng.
Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại polymer (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: VII. Các yêu cầu quan trọng khác
- Địa chỉ: sản xuất thiết bị nén và tạo hợp chất từ nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và các dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Bảo trì chịu mài mònĐịa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để nguyên các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc kép. Ngôn ngữ chính thức về kỹ thuật. Văn bản: : Thiết bị phải có các kênh thay thế cho các bộ phận bị mòn (các khối ốc, các ống nhựa hợp kim, các ốc dẫn liệu) để thuận tiện cho việc bảo trì và thay thế hàng ngày, đồng thời giảm chi phí thời gian ngừng hoạt động. Đề nghị trang bị các công cụ phát hiện mòn đặc biệt để thường xuyên phát hiện sự mòn của các ốc và ống và thay thế các bộ phận đã mòn kịp thời.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {chỗ trống} và ngoặc kép. Đăng ký kỹ thuật chính thức. Nội dung: Kiểm soát tiêu thụ năng lượng: Máy sử dụng động cơ đồng bộ có magnét vấn kiến (tỷ lệ hiệu quả ≥95%) để đạt được hoạt động tiết kiệm năng lượng. Hệ thống cấu hình ốc vít và hệ thống điều khiển nhiệt độ được tối ưu hóa để giảm tiêu thụ năng lượng của đơn vị. Trong các trường hợp đổ đầy lớn, mức tiêu thụ năng lượng của đơn vị phải được kiểm soát trong một phạm vi hợp lý để tránh tăng chi phí sản xuất do tiêu thụ năng lượng quá mức.
- Địa chỉ: sản xuất thiết bị nén và kết hợp nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), các thương hiệu và số model/bộ phận chính xác như đã được ghi – không dịch chúng. Bảo toàn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Nội dung: Độ tương thíchĐịa chỉ: sản xuất thiết bị nén và trộn nhựa. Sử dụng thuật ngữ kỹ thuật/ công nghiệp chính xác. Để các mã tiêu chuẩn (ISO, ASTM, UL, RoHS, REACH), đơn vị (ºC, MPa, mm, g/cm³, kV/mm), các ký hiệu của các loại nhựa (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), tên thương hiệu và số model/ bộ phận chính xác như đã được ghi – không dịch chuyển chúng. Bảo tồn tất cả các thẻ HTML, {thể hiện} và dấu ngoặc. Đăng ký kỹ thuật chính thức. Văn bản: : Thiết bị phải có một mức độ tương thích nhất định, có thể thích ứng với các loại carbonate canxi khác nhau (chẳng hạn như carbonate canxi nặng 1250-mesh với kích thước hạt tối đa ≤10µm) và các loại nhựa hỗ trợ (PE, PP, v.v.), giúp điều chỉnh công thức và sản xuất các sản phẩm đa dạng. Kiểu thiết kế mô-đun có thể thực hiện việc chung chung các thành phần, giảm chi phí bảo trì và nâng cấp thiết bị.
In summary, the core of the twin-screw extruder for calcium carbonate filled masterbatch production is to focus on the four core requirements of “wear resistance, dispersion, precision and stability”, optimize the wear-resistant design and configuration of screws and barrels, and match with precise feeding, temperature control and exhaust systems, combining filling rate and product use, to achieve uniform mixing and sufficient plasticization of calcium carbonate powder and carrier resin, and finally produce high-quality and stable filled masterbatches that meet the use requirements.







