

Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: El núcleo de la producción de masterbatch relleno con carbonato de calcio es lograr una dispersión uniforme, una plasticización suficiente y un moldeo estable del polvo de carbonato de calcio y la resina portadora. Como equipo central clave, el diseño estructural, los parámetros de rendimiento y la configuración auxiliar del extrusor de doble hélice deben adaptarse exactamente a las características del material del carbonato de calcio (alta resistencia al desgaste, fácil aglomeración, baja fluidez del polvo) y a los requisitos del proceso de producción. Los requisitos específicos son los siguientes, teniendo en cuenta tanto la versatilidad como la particularidad de diferentes escenarios de relleno.
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: I. Requisitos para los componentes estructurales principales
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {sustitutos} y corchetes. Registro técnico formal. Texto: (I) Requisitos para el sistema de tornillos
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: El tornillo es el componente ejecutivo principal del extrusor, que debe cumplir simultáneamente con los requisitos de fuerte dispersión por cizallamiento, transporte estable, resistencia al desgaste y adaptación a diferentes tasas de llenado. Es la clave para determinar la uniformidad de la dispersión del masterbatch y la calidad del producto.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Tipo de engranaje y dirección de rotación: Co-rotating fully intermeshing twin screws are preferred, with the meshing gap controlled within 0.1mm. Its “material dragging effect” can generate strong and uniform shear force, effectively solving the problem of calcium carbonate powder agglomeration, while ensuring the stability of material conveying. Due to insufficient shear strength and poor dispersion effect, counter-rotating meshing models are only suitable for simple production scenarios with low filling rate (≤50%) and are generally not recommended.
- Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de normas (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Relación longitud-diametro (L/D)Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : Es necesario ajustarlo según la tasa de llenado de carbonato de calcio. Para el llenado convencional (50%-70%), la relación longitud-diametro recomendada es de 48-52; para el llenado alto (70%-85%), se debe aumentar a 52-56 para extender el tiempo de residencia de los materiales en el barril (8-15 s), garantizando un empapado completo y una plastificación uniforme del polvo de carbonato de calcio y la resina portadora, y evitando las manchas blancas y la aglomeración de las mezclas maestras provocadas por una mezcla insuficiente. Una relación longitud-diametro excesivamente grande puede provocar una degradación excesiva de los materiales, mientras que una relación excesivamente pequeña dará como resultado un efecto de dispersión deficiente.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Material del tornillo y tratamiento resistente al desgasteDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : El polvo de carbonato de calcio tiene una alta dureza y un fuerte desgaste en el tornillo, por lo que se deben seleccionar materiales resistentes al desgaste y procesos de tratamiento de refuerzo. Se recomienda que el cuerpo del tornillo esté hecho de acero de herramienta de alta velocidad W6Mo5Cr4V2 y que la superficie se someta a un tratamiento de nitruración (profundidad de la capa de nitruración 0,4-0,6 mm, dureza ≥900HV) o a la pulverización de un recubrimiento resistente al desgaste WC-Co. La sección de mezcla del núcleo puede adoptar una estructura de aleación integral para garantizar que la vida útil sea de 2 a 3 veces la del tornillo bimetálico ordinario en las condiciones de trabajo de llenado del 80% de carbonato de calcio. Se debe evitar el uso de acero al carbono ordinario o de acero de aleación no reforzado para evitar el desgaste del tornillo y la deformación del borde del tornillo en un período corto de tiempo, lo que afectará el efecto de transporte y dispersión.
- Dominio: fabricación de equipos para extrusión y compuestado de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Configuración y combinación de bloques de tornillos: Modular screw block design is adopted, which can flexibly adjust the screw block combination according to the formula and filling rate, following the core logic layout of “conveying – mixing – dispersing – homogenizing”. The feeding section adopts large-lead screw blocks to improve powder conveying efficiency and avoid feeding blockage; the mixing section is equipped with 45°/60° kneading blocks and reverse thread elements to enhance shear dispersion capacity and completely break up calcium carbonate agglomerates; the homogenizing section adopts shallow groove screw blocks to ensure uniform plasticization and stable pressure of materials before extrusion. For high filling scenarios, the number of kneading blocks needs to be increased to enhance the shearing effect; for film-grade masterbatch production, the screw block combination needs to be optimized to reduce shear strength and avoid excessive breakage of carrier resin molecular chains.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Rango de velocidadDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: La velocidad del tornillo debe ser ajustable y estable, con un rango de velocidad convencional de 150-300 rpm para adaptarse a diferentes requisitos de producción. Para la producción de baja tasa de llenado, la velocidad puede aumentarse adecuadamente (250-300 rpm) para mejorar la eficiencia de producción; para una tasa de llenado alta (≥80 %), la velocidad debe reducirse (150-200 rpm) para extender el tiempo de plastificación y dispersión y equilibrar la producción y la calidad del producto. La fluctuación de velocidad debe controlarse dentro de ±1 rpm para evitar la fluctuación de la presión de extrusión causada por una velocidad inestable, lo que afectará la uniformidad del tamaño de las partículas del masterbatch.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (II) Requisitos para el sistema de barriles
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: El barril debe coincidir con el tornillo, cumplir con los requisitos de resistencia al desgaste, control de temperatura uniforme y un buen sellado, y proporcionar un entorno de cavidad estable para la plasticización y dispersión del material.
- Tratamiento resistente al material y al desgaste: El cuerpo del tambor está hecho de acero nitrurado 38CrMoAlA, y la sección de mezcla del núcleo y la sección de fusión están equipadas con manguitos de aleación integral Cr26MoV (grosor > 10 mm, dureza HRC60+). Su resistencia al desgaste es mucho mejor que la de los tambores bimetálicos normales (solo una capa de aleación de 1-2 mm), lo que puede resistir eficazmente el desgaste por abrasión del polvo de carbonato de calcio y evitar la retención de material y la degradación causada por el desgaste de la pared interna del tambor. La pared interna del tambor debe ser lisa con un brillo superficial Ra≤0,8 μm para reducir la adherencia del material y la resistencia al flujo.
- Diseño estructural: Se adopta un diseño modular segmentado, con una longitud de cada segmento ≤1,5 m, lo que es conveniente para desmontar, mantener y reemplazar los segmentos desgastados, y la longitud del tambor puede ajustarse según las necesidades de producción (para adaptarse a diferentes relaciones longitud/diámetro). El espacio radial entre el tambor y el tornillo se controla en 0,1-0,3 mm; se adopta un espacio pequeño para una tasa de llenado baja (para mejorar la capacidad de construcción de presión) y un espacio grande para una tasa de llenado alta (para reducir la generación de calor por fricción y el desgaste). El orificio de alimentación adopta un diseño de cono invertido (ángulo del cono 60°-90°) y está equipado con un dispositivo antibrida para resolver el problema de mala fluidez, fácil aglomeración y obstrucción del orificio de alimentación del polvo de carbonato de calcio.
- Prestaciones de sellado: Se adopta el sellado de membranas metálicas en la brida del tambor para garantizar que no haya fugas de fundido bajo condiciones de alta temperatura y alta presión, y para compensar la deformación causada por la expansión y contracción térmica. La conexión entre el orificio de alimentación y el tambor debe estar bien sellada para evitar la fuga de polvo, reducir la contaminación por polvo en el entorno de producción y evitar que el aire entre en el tambor afecte a la plasticización del material.
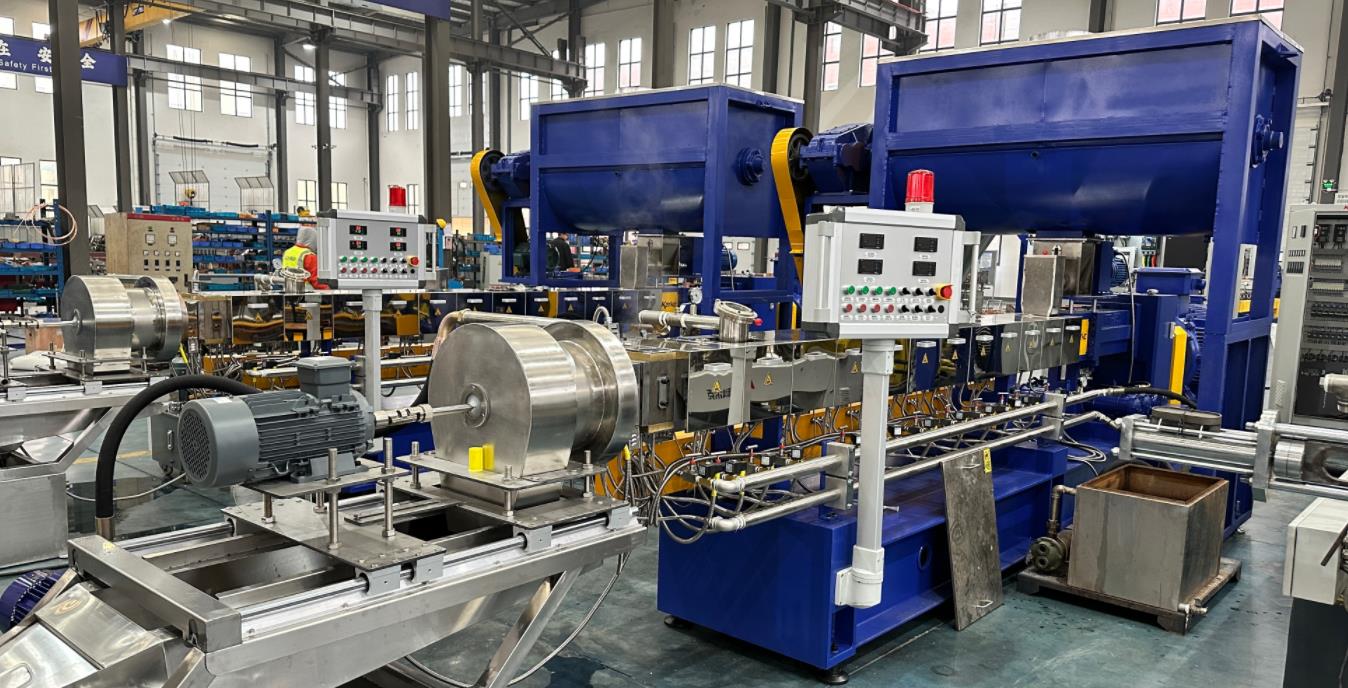
II. Requisitos para el sistema de alimentación
La uniformidad de la alimentación afecta directamente a la consistencia de la composición y al efecto de dispersión de las mezclas maestras. Se debe configurar un sistema de alimentación especial según las características del polvo de carbonato de calcio y la escala de producción para resolver los problemas de retorno de aire de alimentación, formación de puentes y medición inexacta.
- Método de alimentación: The combined method of “main feeding + side feeding” is adopted to adapt to the step-by-step feeding needs of different components. The main feeding port conveys carrier resin (PE/PP, etc.), and the side feeding port specially conveys pre-treated calcium carbonate powder, which can effectively avoid the decrease of fluidity and uneven feeding caused by premature mixing of powder and resin. For high filling scenarios (≥80%), a CWS twin-screw side feeder needs to be configured to discharge air in the powder through forced feeding and reverse exhaust grooves, eliminating the phenomenon of “feeding air return”.
- Tipo de alimentador: Se selecciona según los requisitos de precisión de producción. Para la producción a pequeña escala con reemplazo frecuente de fórmulas, se puede seleccionar un alimentador volumétrico con una precisión de alimentación de ±3%; para la producción continua a gran escala, los requisitos de llenado alto o de alta precisión (como mezclas maestras para películas), se debe seleccionar un alimentador por pérdida en peso con una precisión de alimentación de ±0,5%, equipado con sistemas de repostaje automático y control en loop para ajustar la cantidad de alimentación en tiempo real, garantizando una relación precisa y estable de carbonato de calcio a resina portadora.
- Diseño auxiliar: La tolva del alimentador debe estar equipada con una pala de agitación y un dispositivo de vibración para prevenir la aglomeración y la formación de puentes del polvo de carbonato de calcio; el tornillo de alimentación adopta un manguito ondulado especial para mejorar la capacidad de agarre del material y evitar que el tornillo se deslice y reduzca la producción causada por la adición de lubricante. El sistema de alimentación está vinculado con la velocidad del tornillo principal para garantizar que la cantidad de alimentación coincida con la cantidad de extrusión, evitando el sobrecarga de material o el funcionamiento en vacío en el tambor.
III. Requisitos para el sistema de control de temperatura
La precisión y la uniformidad del control de temperatura afectan directamente al efecto de plasticización de la resina portadora, la dispersión del carbonato de calcio y la calidad de apariencia de las mezclas maestras. Es necesario realizar un control de temperatura preciso dividido para evitar el sobrecalentamiento local o la plasticización insuficiente.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/partes exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Zonas de control de temperatura: The barrel is divided into at least 4 temperature control zones (feeding zone, plasticizing zone, mixing zone, head zone), and the screw core can be independently temperature-controlled to realize the “barrel + screw” dual temperature control mode. The temperature of different zones is set in a gradient according to the type of carrier resin. The temperature range of conventional PE/PP carriers is: feeding zone 120-140℃ (to prevent material bridging and premature melting), plasticizing zone 140-160℃ (initial melting of carrier resin to wet calcium carbonate powder), mixing zone 160-180℃ (sufficient plasticization and mixing to break up agglomerates), head zone 170-190℃ (stable molding to avoid melt degradation).
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Exactitud del control de la temperaturaDominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: La precisión general del control de temperatura debe alcanzar ±1 ℃, y la fluctuación de temperatura ≤2 ℃ para evitar la degradación de la resina portadora y el amarillamiento del masterbatch causado por el sobrecalentamiento local, o las partículas no fundidas en los masterbatch causadas por la temperatura baja local. El dispositivo de calentamiento adopta un calentador de aluminio fundido o un calentador cerámico con una densidad de potencia ≤4 W/cm² para evitar el sobrecalentamiento local. El sistema de enfriamiento adopta una combinación de enfriamiento por agua (presión del agua 0,3-0,5 MPa) y enfriamiento por aire, y la zona de alimentación está reforzada con enfriamiento (temperatura del agua ≤25 ℃), y la zona de mezcla y la zona de cabeza se enfriarán según demanda para garantizar una temperatura estable.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Ahorro de energía y protecciónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : Un sistema de recuperación de calor residual está equipado para utilizar el calor residual del enfriamiento del barril para precalentar la zona de alimentación, reduciendo el consumo de energía en un 15% a un 20%. Se ha establecido una protección de interrupción de temperatura; cuando la temperatura del barril supera el valor establecido en 10 ℃, se inicia automáticamente el dispositivo de enfriamiento y se emite una alarma, y se apaga la máquina si es necesario para evitar daños en el equipo y la eliminación de productos.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica o industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Mantenga todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: IV. Requisitos para el sistema de escape
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Después del pretrato, el polvo de carbonato de calcio puede aún conservar trazas de humedad y volátiles auxiliares, y el aire se puede introducir fácilmente durante el proceso de alimentación. Estas impurezas provocarán burbujas dentro del masterbatch y una superficie rugosa, lo que afectará la calidad del masterbatch. Por lo tanto, el sistema de escape debe cumplir con los requisitos de un escape eficiente.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: Estructura de escape: “Single-stage or multi-stage vacuum exhaust” design is adopted. At least 1 exhaust port (located at the rear of the mixing section) is set for conventional production. 2-3 exhaust ports are required for high filling and high-precision requirements (such as film-grade masterbatches) to discharge volatiles and air generated at different stages respectively. The exhaust port must be smoothly connected with the inside of the barrel to avoid material blocking the exhaust port.
- Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utiliza terminología técnica o industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo o de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Requisito de grado de vacíoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, {placeholders} y corchetes. Registro técnico formal. Texto: : El grado de vacío debe ser ajustable, con un rango de -0,06~-0,09 MPa, para garantizar que la humedad residual, los compuestos auxiliares y el aire en el material puedan ser bombeados completamente. Está equipada una cámara de escape de alto vacío, que es especialmente adecuada para la producción de masterbatch de calidad de película, lo que puede mejorar significativamente el brillo de los masterbatch y eliminar los puntos de cristal y las burbujas durante la formación de la película.
- Diseño auxiliarDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: : El orificio de escape está equipado con un dispositivo de recogida de polvo para evitar que el polvo de carbonato de calcio se descargue con los gases residuales, lo que contamina el medio ambiente y causa un desperdicio de materia prima. Se ha establecido un control de la presión de escape; cuando la presión es anormal debido a la obstrucción del orificio de escape, se da una alarma automáticamente y se recomienda la limpieza para garantizar una producción continua y estable.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: V. Requisitos para los sistemas auxiliares
Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: (I) Requisitos para el cambiador de pantalla
Dominio: fabricación de equipos para extrusión y compundación de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, {colocadores} y corchetes. Registro técnico formal. Texto: Se utiliza para filtrar impurezas en los materiales, aglomerados de carbonato de calcio no dispersos y resina degradada, garantizar la pureza de la masa fundida extruida y asegurar la calidad uniforme del masterbatch. Se debe equipar un cambiador de tamices automático hidráulico para completar el reemplazo de los tamices sin detener la máquina, evitando el impacto en la eficiencia de producción y el desperdicio de material causado por el apagado para el reemplazo de los tamices. El número de malla del tamiz es de 80-120 mallas, que se puede ajustar según los requisitos de precisión del masterbatch. Al mismo tiempo, se equipa una función de alarma de bloqueo del tamiz para monitorear la presión del tamiz en tiempo real y recordar el reemplazo oportuno.
Dominio: fabricación de equipos para extrusión de plástico y compuestos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: (II) Requisitos para el sistema de granulación y enfriamiento
Dominio: fabricación de equipos de extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todos los tags HTML, {placeholders} y corchetes. Registro técnico formal. Texto: El efecto de la pelletización y el enfriamiento afecta directamente al aspecto, la uniformidad del tamaño de las partículas y la fluidez de las mezclas maestras, que deben adaptarse a la salida del extrusor y al uso de las mezclas maestras.
- Dominio: fabricación de equipos para extrusión y compuestado de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: Método de granulaciónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/partes exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: : Para la producción convencional, se recomienda el proceso de corte en caliente con cara de matriz refrigerada por aire (producción ≤300 kg/h). Se instala una cuchilla de granulado en la cabeza de la máquina con una velocidad de 300-800 rpm, que se ajusta exactamente a la velocidad de extrusión. Se introduce aire frío de 2-8 °C para enfriar rápidamente las partículas, formando masterbatches en forma de disco con un diámetro de 3-5 mm y un grosor de aproximadamente 1 mm, que son fáciles de mezclar con la resina matriz más adelante. Para la producción de alta capacidad (>300 kg/h), se puede adoptar un proceso de refrigeración mediante banda transportadora, a través de un refrigerado por aire de ≥15 m de longitud + refrigeración natural para evitar la adherencia de las partículas. Para requisitos de alta precisión, se puede adoptar el granulado con anillo de agua o el granulado bajo el agua, con partículas redondas y sin polvo, adecuado para líneas de producción totalmente automáticas de más de 2 toneladas por hora.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de las marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Mantenga todas las etiquetas HTML, los {colocadores} y los corchetes. Registro técnico formal. Texto: Requisitos de enfriamientoDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaciones de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: La temperatura del medio de enfriamiento (aire frío, agua de enfriamiento) debe ser estable para evitar la deformación y la adhesión del masterbatch causadas por un enfriamiento desigual. El contenido de humedad del masterbatch enfriado debe ser ≤0,2%; si el contenido de humedad supera el estándar, se debe equipar un dispositivo de secado a baja temperatura para evitar burbujas durante el uso posterior.
Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: (III) Requisitos para el sistema de control
Dominio: fabricación de equipos de extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de sustitución} y los corchetes. Registro técnico formal. Texto: Un sistema de control automático de alta precisión debe estar equipado para lograr una regulación precisa y un funcionamiento estable del proceso de producción, así como reducir los errores de operación manual.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Función de controlDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice una terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (ºC, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los corchetes. Registro técnico formal. Texto: : Puede monitorear y ajustar en tiempo real parámetros clave, como la velocidad del tornillo, la temperatura de cada sección del cilindro, la cantidad de alimentación, el grado de vacío y la presión de extrusión. Todos los parámetros se pueden mostrar digitalmente y ajustar con precisión, lo que permite el almacenamiento y la llamada de parámetros, lo que es conveniente para cambiar rápidamente las diferentes fórmulas y especificaciones de las mezclas maestras.
- Dominio: fabricación de equipos para la extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares de inserción} y los corchetes. Registro técnico formal. Texto: Enlace y protecciónDominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {sustitutos} y los paréntesis. Registro técnico formal. Texto: : El sistema de alimentación, el sistema de extrusión, el sistema de granulado y el sistema de enfriamiento realizan un control de enlace para garantizar la operación coordinada de cada enlace. Está equipado con funciones de alarma y protección, como sobrecarga, sobretemperatura, sobrepresión, falta de material y bloqueo de la pantalla; cuando se produce una anomalía, la máquina se apaga automáticamente para evitar daños en el equipo y desperdicio de productos. Para la producción a gran escala, se puede equipar un módulo de Internet de las cosas para realizar un monitoreo en tiempo real del estado de operación del equipo y un mantenimiento predictivo, lo que reduce el tiempo de inactividad en más del 30 %.
Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utiliza terminología técnica e industrial precisa. Mantén los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo/parte exactamente como se escriben, sin traducirlos. Conserva todas las etiquetas HTML, los {lugares de reemplazo} y los corchetes. Registro técnico formal. Texto: VI. Requisitos de adaptación para diferentes escenarios de producción
Dominio: fabricación de equipos para la extrusión y la composición de plásticos. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de piezas exactamente como se escriben, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Según las diferentes tasas de llenado de carbonato de calcio y usos de masterbatch, la configuración del extrusor de doble hélice debe ajustarse adecuadamente para garantizar que el equipo se adapte a las necesidades de producción y equilibre la eficiencia y la calidad.
- Dominio: fabricación de equipos para extrusión y compuestos de plástico. Utilice terminología técnica e industrial precisa. Mantenga los códigos de estándares (ISO, ASTM, UL, RoHS, REACH), las unidades (°C, MPa, mm, g/cm³, kV/mm), las abreviaturas de polímeros (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), los nombres de marcas y los números de modelo y de pieza exactamente como están escritos, sin traducirlos. Conservar todas las etiquetas HTML, los {lugares reservados} y los corchetes. Registro técnico formal. Texto: Relleno convencional (50%-70%): Adecuado para masterbatches de uso general, como moldeo por inyección y tuberías. Se selecciona un extrusor de doble hélice con rotación conjunta de Φ45-Φ65 mm, con una relación longitud-diametro de 48-52, equipado con un alimentador volumétrico y un sistema de evacuación al vacío de un solo nivel, una potencia del motor de 110-160 kW y una producción de 250-600 kg/h. No es necesario reforzar excesivamente la configuración resistente al desgaste, teniendo en cuenta el rendimiento y la eficiencia de producción.
- Elevado grado de llenado (70%-85%): Adecuado para masterbatches de bajo coste, como moldeo por inyección y hilo plano. Se selecciona un extrusor de doble hélice con rotación conjunta de Φ65-Φ95 mm, con una relación longitud-diametro de 52-56, equipado con un alimentador que pierde peso, un sistema de evacuación al vacío de varios niveles y un barril/surtido de aleación integral Cr26MoV, que se puede combinar con un mezclador interno para la premezcla, una potencia del motor de 160-600 kW y una producción de 450-1600 kg/h. La resistencia al corte y la resistencia al desgaste se fortalecen para garantizar la uniformidad bajo un alto grado de llenado.
- Masterbatches de calidad para películas: Adecuado para películas de embalaje, películas de cobertura, etc., que requieren masterbatches sin puntos de cristal y una alta transparencia. Se selecciona un extrusor de doble hélice con rotación conjunta de Φ52-Φ75 mm, con una relación longitud-diametro de 52, equipado con un alimentador de precisión de pérdida de peso y un sistema de evacuación al vacío de alto nivel (grado de vacío ≥-0,08 MPa). La combinación del bloque de hélice se optimiza para reducir la resistencia al corte, evitar la degradación de la resina y garantizar que la dispersión del masterbatch cumpla con los estándares sin aglomerados evidentes.
- Masterbatches para hilo plano y bolsas tejidas: Requiere masterbatches con alta resistencia a la tracción. Se selecciona un extrusor de doble hélice con diseño de resistencia al corte para reducir la rotura de las cadenas moleculares de la resina portadora y conservar sus propiedades mecánicas. Se equipa un sistema de granulado y enfriamiento estable para garantizar un tamaño uniforme de las partículas del masterbatch y evitar la rotura del hilo durante la producción de hilo plano.
VII. Otros requisitos clave
- Mantenimiento resistente al desgaste: El equipo debe reservar canales de reemplazo para las piezas de desgaste (bloques de hélice, manguitos de aleación del barril, tornillos de alimentación) para facilitar el mantenimiento diario y el reemplazo, y reducir los costos de inactividad. Se recomienda equipar herramientas especiales de detección de desgaste para detectar regularmente el desgaste de los tornillos y los barriles y reemplazar las piezas desgastadas en tiempo oportuno.
- Control del consumo de energía: El motor adopta un motor síncrono de imán permanente (eficacia ≥95%) para lograr un funcionamiento que ahorra energía. La configuración de la hélice y el sistema de control de temperatura se optimizan para reducir el consumo de energía por unidad. En escenarios de alto grado de llenado, el consumo de energía por unidad debe controlarse dentro de un rango razonable para evitar que los costos de producción aumenten debido al consumo excesivo de energía.
- Compatibilidad: El equipo debe tener un cierto grado de compatibilidad, que pueda adaptarse a diferentes tipos de carbonato de calcio (como el carbonato de calcio pesado de 1250 mallas con un tamaño máximo de partículas ≤10 μm) y resinas portadoras (PE, PP, etc.), facilitando el ajuste de la fórmula y la producción de productos diversificados. El diseño modular puede realizar la generalización de componentes, reduciendo los costos de mantenimiento y actualización del equipo.
In summary, the core of the twin-screw extruder for calcium carbonate filled masterbatch production is to focus on the four core requirements of “wear resistance, dispersion, precision and stability”, optimize the wear-resistant design and configuration of screws and barrels, and match with precise feeding, temperature control and exhaust systems, combining filling rate and product use, to achieve uniform mixing and sufficient plasticization of calcium carbonate powder and carrier resin, and finally produce high-quality and stable filled masterbatches that meet the use requirements.







