

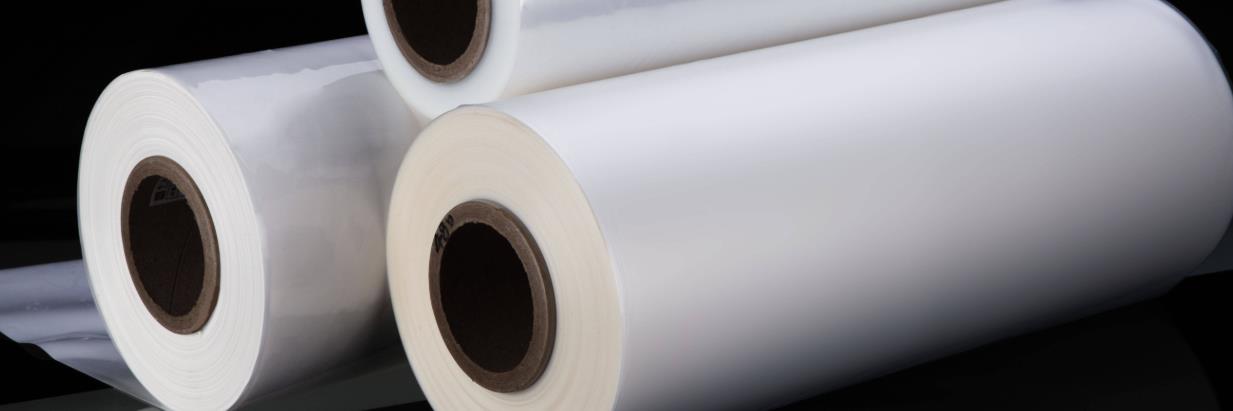
Polyethylen-Film-Masterbatch bezieht sich auf additive Partikel, die gleichmäßig in Polymeren dispergiert sind, wie Flammschutzmittel, Caco3-Pulver usw. Diese Additive können Polyethylen-Film spezifische Eigenschaften verleihen. Polyethylen-Film-Masterbatch hat große Anwendungsmöglichkeiten in der Kunststoffproduktindustrie und ist ein wichtiger Rohstoff für die Herstellung von Polyethylen-Film mit verschiedenen Arten und hervorragenden Eigenschaften. In Bezug auf die Produktionstechnik ist es erforderlich, die Proportion der Rohstoffe und die Prozessparameter genau zu kontrollieren, um die Produktqualität zu gewährleisten.
Polyethylen-Film-Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce polyethylene film masterbatch. Our masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Produktionsprozess
Der Produktionsprozess von Polyethylen-Film-Masterbatch umfasst in der Regel mehrere Schritte wie die Vorbereitung der Rohstoffe, das Mischen der Inhaltsstoffe, die Schmelzextrusion, Granulierung, Kühlung und Trocknung sowie die Verpackung. Folgend eine detaillierte Beschreibung:
1. Vorbereitung der Rohstoffe
Grundlegendes Harz: Wählen Sie geeignetes Polyethylen-Harz aus, wie niederdichtes Polyethylen (LDPE), lineares niederdichtes Polyethylen (LLDPE) oder hochdichtes Polyethylen (HDPE) usw. und bestimmen Sie die spezifische Sorte und die Qualität basierend auf den Anforderungen an die Eigenschaften der Folie.
Additive: Je nach den funktionalen Anforderungen des Masterbatch werden verschiedene Additive hinzugefügt, wie Antioxidantien, Lichtstabilisatoren, Gleitmittel, Öffnungsmittel, Farbmasterbatch usw. Diese Additive können die Verarbeitungsleistung, die physikalischen Eigenschaften und die Lebensdauer der Polyethylen-Folie verbessern.
2. Mischen der Inhaltsstoffe
Wägen Sie das Polyethylen-Harz und die Additive in einem bestimmten Verhältnis genau ab und legen Sie sie dann in einen Hochgeschwindigkeitsmixer, um sie gründlich zu mischen. Durch Rühren wird das Additiv gleichmäßig in die Polyethylen-Harzpartikel dispergiert, um die Gleichmäßigkeit jeder Komponente im nachfolgenden Produktionsprozess zu gewährleisten.
3. Schmelzextrusion
Die gemischten Materialien gelangen in den Behälter des Extruders und werden durch die Rotation der Schraube nach vorne gedrückt. Während dieses Prozesses wird das Material schrittweise aufgeschmolzen.
Die Temperatureinstellung des Extruders ist von entscheidender Bedeutung und muss gemäß der Art und den Eigenschaften des Polyethylen-Harzes und den Anforderungen der Additive angemessen angepasst werden. Im Allgemeinen steigt die Temperatur von der Förderkammer bis zur Maschinenkopf langsam an, um sicherzustellen, dass das Material vollständig aufgeschmolzen ist und eine gute Fließfähigkeit aufweist.
Während der Schmelzungsprozess wird das Additiv durch die Scherwirkung der Schraube weiter gemischt und gleichmäßig in das Polyethylen-Harz dispergiert, während es gleichzeitig das Material plastifiziert, um einen geeigneten Extrusionszustand zu erreichen.
4. Granulierung
Nach dem Extrudieren des geschmolzenen Materials aus dem Extruderkopf wird es in kleine Streifen oder Granulate geformt, und dies geschieht mit speziellen Granulationsformen. Zu den gängigen Granulationsmethoden gehören die heiße Schneidgranulation und die kalte Schneidgranulation.
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Die Hitzezerkleinerung ist der Prozess, bei dem ein rotierendes Werkzeug das Material in Granulate zerkleinert, während es extrudiert wird. Dadurch erhält das Material eine regelmäßige Form und eine einheitliche Größe der Granulate.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Die Kaltschneidgranulation ist der Prozess, bei dem das extrudierte Streifenmaterial zunächst abgekühlt und gefestigt wird und dann mit einem Granulator in Granulate geschnitten wird. Diese Methode eignet sich für Situationen, in denen die Anforderungen an die Partikelform und -größe nicht besonders streng sind.
5. Kühlung und Trocknung
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Die Polyethylen-Folien-Masterbatch nach der Granulierung muss gekühlt werden, um ihre Temperatur zu senken und in Form zu erstarren. Normalerweise wird zur Kühlung Luft oder Wasser verwendet.
Luftkühlung ist der Prozess, bei dem Luftstrom verwendet wird, um Wärme von der Oberfläche der Partikel abzuleiten und damit eine schnelle Abkühlung der Partikel zu erzielen. Wasserkühlung ist der Prozess, bei dem Partikel durch einen Wassertank gekühlt werden, wobei eine schnelle Abkühlungsrate erzielt wird. Es ist jedoch wichtig, die Menge und die Temperatur des Kühlwassers zu kontrollieren, um Oberflächenfehler auf den Partikeln zu vermeiden.
Der abgekühlte Masterbatch kann etwas Feuchtigkeit enthalten und muss getrocknet werden, um Feuchtigkeit zu entfernen und die Bildung von Klumpen sowie andere Probleme während der Lagerung und Verwendung zu verhindern. Die Trocknungsmethoden können Hot-Air-Trocknung oder Vakuumtrocknung umfassen.
6. Verpackung
Nach dem Abkühlen und Trocknen kann der Polyethylen-Folien-Masterbatch verpackt werden, sobald er den festgelegten Qualitätsstandards entspricht. In der Regel werden für die Verpackung Kunststoffgewebte Taschen oder Papierbeutel verwendet, und das Gewicht jeder Tasche hängt von der Marktnachfrage und den Kundenanforderungen ab.
Im Verpackungsprozess sollte darauf geachtet werden, dass der Masterbatch nicht kontaminiert und befeuchtet wird. Gleichzeitig sollten der Produktname, die Spezifikationen, das Produktionsdatum, die Haltbarkeit und andere relevante Informationen auf dem Verpackungsbeutel für die Lagerung, den Transport und die Verwendung angegeben werden.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Im gesamten Produktionsprozess ist es erforderlich, die Prozessparameter jeder Stufe genau zu kontrollieren, um die Qualitätsstabilität und die Übereinstimmung der Leistung von Polyethylen-Film-Masterbatch sicherzustellen. Gleichzeitig sind regelmäßige Wartung und Pflege der Produktionsanlagen erforderlich, um deren normale Funktion zu gewährleisten, die Produktionseffizienz zu verbessern und die Produktqualität zu sichern.
Produktionsmaschine
Die Herstellung von Polyethylen-Folienmasterbatch erfordert verschiedene Geräte, die hauptsächlich in die folgenden Kategorien fallen:
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Mischanlagen
Elektronische Waage: verwendet zur präzisen Wiegeung von verschiedenen Rohstoffen wie Polyethylenharz und Zusatzstoffe, wodurch exakte Zutatenverhältnisse und eine stabile Produktqualität gewährleistet werden.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Hochgeschwindigkeitsmischer: Mischen Sie die gewogenen Rohstoffe gründlich und gleichmäßig, damit die Zusatzstoffe gleichmäßig im Polyethylenharz verteilt sind und die Grundlage für die anschließende Verarbeitung bilden.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Ausrüstung für die Extrusion und Granulierung
Einzelschrauben- oder Doppelschraubenextruder: Das Material wird durch die Drehung der Schraube nach vorne gedrückt, während es erwärmt, geschmolzen und plastifiziert wird, um ein geeignetes Extrusionszustand zu erreichen. Im Vergleich zu Einzelschraubenextrudern haben Doppelschraubenextruder eine bessere Mischleistung und Selbstreinigungsfähigkeit, wodurch sie besser geeignet sind für die Herstellung hochwertiger Polyethylen-Film-Masterbatch.
Extrusionsform: Installiert am Kopf des Extruders, bestimmt sie die Form und Größe des extrudierten Materials. Je nach Granulationsmethode gibt es Formen für die heiße Schneidgranulation und Formen für die kalte Schneidgranulation.
Granulator: In Verbindung mit einem Extruder zerteilt er das extrudierte Schmelzmaterial in Granulate. Der heiße Schneidgranulator schneidet direkt während der Materialextrusion, während der kalte Schneidgranulator das extrudierte Band vor dem Schneiden abkühlt.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Kühl- und Trocknungsanlagen
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Kühlwasserbehälter oder Luftkühlsystem: Wird zur Kühlung der Muttergranulate nach der Granulierung verwendet. Die Kühlung mit Wasser hat eine schnelle Kühlgeschwindigkeit und kann die Partikel schnell formen; Die Luftkühlung entzieht Wärme durch Luftstrom, was für einige feuchtigkeitsempfindliche Masterbatch geeignet ist.
Trocknungsmaschine: Entfernt Feuchtigkeit von der Oberfläche oder dem Inneren des gekühlten Masterbatch, um Feuchtigkeit und Verklebungen zu verhindern. Häufige Typen sind Heißlufttrockner und Vakuumtrockner. Der Heißlufttrockner trocknet den Masterbatch durch die Zirkulation heißer Luft, während der Vakuumtrockner in einem Vakuumumfeld trocknet, was die Trocknungstemperatur effektiv senken kann und für einige temperaturempfindliche Additive geeignet ist.
Zusätzliche Ausrüstung
Fütterungsmaschine: Transportiert Rohstoffe automatisch aus dem Lagerbereich in den Behälter der Misch- oder Extrudieranlage, verbessert die Produktionsautomatisierung, reduziert die Intensität der manuellen Arbeit und vermeidet die Kontamination der Rohstoffe während des Transports.
Screening machine: Screen the mother granules after granulation, remove particles that are too large or too small, as well as possible impurities, to ensure the uniformity and quality of the product’s particle size.
Verpackungsmaschine: Verpackung qualifizierter Polyethylen-Film-Masterbatch, der geprüft wurde. Es gibt üblicherweise automatische Verpackungsmaschinen und halbautomatische Verpackungsmaschinen, die je nach Produktionsumfang und Verpackungsanforderungen ausgewählt werden können. Die Verpackungsmaschine kann Verpackungsprozesse wie Messung, Befüllung und Verschließen durchführen und sicherstellen, dass das Produkt während der Lagerung und des Transports nicht beschädigt wird.
Darüber hinaus können je nach den Bedürfnissen der Produktionsprozesse und der Qualitätskontrolle einige Prüfgeräte installiert werden, wie z. B. Schmelzfließgeschwindigkeitsmesser, Zugversuchsmaschinen, Wärmeanalysatoren usw., um verschiedene Leistungskenngrößen des Masterbatchs zu ermitteln und sicherzustellen, dass die Produktqualität den Standards und den Kundenanforderungen entspricht.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formeller technischer Register. Text: Verwandte Anforderungen
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Bei der Herstellung von Polyethylen-Film-Masterbatch muss der Extruder verschiedene Anforderungen erfüllen, wie z. B. Plastifizierung, Mischung, Temperaturregelung usw., um die Produktqualität und die Produktionseffizienz zu gewährleisten.
Effiziente Plastifizierung und Mischung
Schraubestruktur: Es wird eine gradiente Schraube mit einem Längenzu-Durchmesser-Verhältnis von allgemein 25 bis 32 verwendet. Ein höheres Verhältnis zwischen Länge und Durchmesser ermöglicht eine längere Verplastomisierung und Mischung, wodurch die Polyethylen-Rohstoffe vollständig verplastomiert werden können. Gleichzeitig sollten auf der Schraube geeignete Mischungselemente, wie beispielsweise Barriere-Mischabschnitte oder Stiftschneidmischabschnitte, installiert werden, um die Scher- und Mischungseffekte des Materials zu verstärken und eine gleichmäßige Mischung von Additiven und Polyethylen-Harz zu gewährleisten.
Antriebsleistung: Abhängig vom Ausgang des Extruders ist ein entsprechender Antriebsmotor erforderlich. Generell gilt, dass für Extruder, die bei der Herstellung von Polyethylen-Film-Masterbatch eingesetzt werden, mit einer stündlichen Leistung von 100 bis 500 Kilogramm die Antriebsleistung üblicherweise zwischen 30 und 110 Kilowatt beträgt, um sicherzustellen, dass die Schraube ausreichend Drehmoment und Geschwindigkeit zur Verfügung stellt, um eine effiziente Plastifizierung und Mischung zu gewährleisten.
Genaues Temperaturregelung
Die Heizmethode ist in der Regel elektrische Heizung, die die Vorteile einer schnellen Aufheizgeschwindigkeit und einer präzisen Temperaturregelung aufweist. Die Heizspule ist gleichmäßig auf der Trommel verteilt, und die Temperatur wird über einen Temperaturregler genau eingestellt. Darüber hinaus verwenden einige Extruder die Heizung mit thermischem Öl, die eine gleichmäßige Temperaturverteilung bietet und für Anwendungen mit hohen Anforderungen an die Temperaturregelung geeignet ist.
Genauigkeit der Temperaturregelung: Während des Produktionsprozesses von Polyethylen-Folienmasterbatch muss die Genauigkeit der Temperaturregelung innerhalb von ± 1 ℃ liegen. Verschiedene Produktionsphasen erfordern eine strenge Temperaturregelung. Zum Beispiel wird die Temperatur im Plastifizierungsstadium der Rohstoffe in der Regel zwischen 150 und 200 ℃ geregelt; Während des Extrusionsformgebungsstadiums wird die Temperatur entsprechend der Dicke und den Leistungsanforderungen der Folie feinjustiert, normalerweise im Bereich von 160 bis 190 ℃.
Stabile Druckregelung
Druckstabilität: Während des Extrusionsprozesses ist eine stabile Druckeinstellung von entscheidender Bedeutung für die Gewährleistung der Maßgenauigkeit und der optischen Qualität des Filmmasterbatchs. Das Hydrauliksystem oder das mechanische Übertragungsystem des Extruders muss in der Lage sein, eine stabile Druckausgabe zu gewährleisten, wobei die Druckschwankungen im Allgemeinen innerhalb von ± 3 % kontrolliert werden. Eine stabile Druckeinstellung ermöglicht eine gleichmäßige Extrusion der Materialien am Maschinenkopf, wodurch unebene Dicke oder unebene Oberflächen vermieden werden.
Druckregelungsgerät: Ausgestattet mit flexiblen Druckregelgeräten wie Rückdruckventilen oder Drosselventilen. Die Bedienung kann die Rückdruckkraft der Schraube anpassen und somit den Extrusionsdruck entsprechend den Produktionsbedürfnissen regulieren. Zum Beispiel, wenn dünnere Polyethylen-Folien-Masterbatch hergestellt werden, ist es erforderlich, den Extrusionsdruck angemessen zu erhöhen, um sicherzustellen, dass das Material den Formschacht vollständig ausfüllt und gute Formungsergebnisse erzielt.
Gutes Materialtransport
Fütterungsgerät: Es wird hochpräzises Fütterungsgerät, wie z. B. ein Gewichtsverlust-Fütterungsgerät, verwendet. Es kann Materialien wie Polyethylenharz und Zusatzstoffe genau in den Extruder transportieren, entsprechend dem festgelegten Rezepturverhältnis. Das Gewichtsverlust-Fütterungsgerät misst kontinuierlich die Gewichtswandlung des Materials in der Förderkabine und regelt automatisch die Fütterungsmenge entsprechend der vorgegebenen Fütterungsrate, um die präzise Zufuhr des Materials zu gewährleisten und so die Stabilität der Produktqualität zu sichern.
Schraubentransportkapazität: Die Konstruktion der Schraube sollte eine gute Materialtransportkapazität haben, die es ermöglicht, Material von dem Zufuhrport zum Maschinenkopf bei unterschiedlichen Geschwindigkeiten und Drücken stabil zu transportieren. Die Parameter wie Schrägstellung, Durchmesser und Schrägwinkel der Schraube müssen entsprechend den Produktionsanforderungen des Polyethylen-Film-Masterbatch optimiert und designed werden, um die Transporteffizienz und die Gleichmäßigkeit des Materials zu verbessern. Gleichzeitig sollte der Abstand zwischen der Schraube und dem Behälter reasonably kontrolliert werden, in der Regel zwischen 0,1 und 0,3 Millimeter, um Materialverluste und Rückfluss zu vermeiden.
Beständigkeit gegen Korrosion und Abnutzung
Maßnahmen zur Korrosionsbeständigkeit: Aufgrund der Möglichkeit des Kontakts mit korrosiven Zusätzen wie Antioxidantien und Schmiermitteln während des Produktionsprozesses müssen Komponenten wie der Behälter und die Schraube des Extruders, die mit dem Material in Berührung kommen, mit Maßnahmen zur Korrosionsbeständigkeit behandelt werden. Der Behälter wird üblicherweise durch eine Beschichtung aus Edelstahl oder durch das Aufbringen einer korrosionsbeständigen Beschichtung geschützt. Edelstahlmaterial hat eine gute Korrosionsbeständigkeit und Oxidationsbeständigkeit, wodurch der Behälter wirksam vor Korrosion durch chemische Substanzen geschützt wird. Die Schraube kann aus legiertem Stahl mit guter Korrosionsbeständigkeit und einer Oberflächenbehandlung bestehen, beispielsweise mit Hartchrombelagung oder elektrolosem Nickellegierung, um seine Korrosionsbeständigkeit zu verbessern.
Wearbeständiges Design: Im Produktionsprozess von Polyethylen-Folien-Masterbatch kommt es zu einer gewissen Reibung zwischen dem Material und der Schraube und dem Behälter, insbesondere bei hoher Extrusion oder der Zugabe von Füllstoffen ist der Verschleiß deutlich sichtbar. Um die Verschleißfestigkeit der Ausrüstung zu verbessern, sollte die Oberfläche der Schraube und des Behälters eine hohe Härte aufweisen. Im Allgemeinen sollte die Härte der Schraubenspitze 55 bis 62 HRC erreichen, und die Härte der Innenfläche des Behälters sollte 50 bis 58 HRC erreichen. Darüber hinaus können verschleißfeste Liner im Zufuhrbereich und in leicht verschleißenden Teilen des Behälters installiert werden, die regelmäßig ausgetauscht werden können, um die Wartungskosten der Ausrüstung zu senken.
Automatisierte Steuerung und Überwachung
Das Steuerungssystem ist mit modernen Automatisierungssystemen wie PLC (Programmierbarer Logikcontroller) oder DCS (Verteilte Steuerungssysteme) ausgestattet. Diese Systeme ermöglichen die Echtzeitüberwachung und präzise Steuerung von Parametern wie Temperatur, Druck, Schraubgeschwindigkeit und Materialflussrate des Extruders. Die Bedienpersonen können die Produktionsparameter einfach über die Mensch-Maschine-Schnittstelle (HMI) einstellen und anpassen, den Produktionsprozess überwachen und verwalten sowie die Produktionseffizienz und die Produktqualitätsstabilität verbessern.
Qualitätskontrolle und -feedback: Einige hochwertige Extruder sind auch mit Online-Qualitätskontrollgeräten ausgestattet, wie z. B. Laserdicke-Messgeräten, Infrarot-Spektroskopie-Analysatoren usw., die die Dicke, Zusammensetzung und andere Qualitätsindikatoren des Film-Masterbatchs in Echtzeit detektieren können und die Inspektionsdaten an das Steuerungssystem zurückmelden. Das Steuerungssystem passt die Produktionsparameter automatisch anhand der Feedbackdaten an, um eine geschlossene Kontrollschleife zu gewährleisten und sicherzustellen, dass die Produktqualität den Standardanforderungen entspricht.
Formelverhältnis
Das Verhältnis des Polyethylen-Folien-Masterbatch kann je nach den Anforderungen der verschiedenen Anwendungen und den Anforderungen an die Produktleistung variieren. Hier sind einige häufige Beispiele und Erklärungen für die Verhältnisse des Polyethylen-Folien-Masterbatch:
Gewöhnlicher Polyethylen-Film-Masterbatch
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Polyethylenharz: 90 % – 95 %
In der Regel werden Linear-Low-Density-Polyethylen (LLDPE), Low-Density-Polyethylen (LDPE) oder deren Mischungen ausgewählt. LLDPE verfügt über eine gute Zugfestigkeit und Bruchfestigkeit, während LDPE eine gute Transparenz und Flexibilität aufweist. Durch Mischung der beiden in geeigneten Verhältnissen können Film-Masterbatchs mit guten Gesamtleistungen hergestellt werden.
Füllstoffe: 3% -8%
Der am häufigsten verwendete Füllstoff ist Kalziumcarbonat (CaCO3), das die Kosten senken und die Steifigkeit und Härte der Folie verbessern kann. Bei der Auswahl von Kalziumcarbonat sollte auf seine Partikelgröße und die Oberflächenbehandlung geachtet werden. Im Allgemeinen hat die Partikelgröße einen geringeren Einfluss auf die Eigenschaften der Folie, und die Kompatibilität zwischen oberflächenbehandeltem Kalziumcarbonat und Polyethylenharz ist besser.
Antioxidans: 0,1% -0,5%
Die Funktion von Antioxidantien besteht darin, die oxidative Abbauprozesse von Polyethylen während der Verarbeitung und Nutzung zu verhindern und die Lebensdauer der Folie zu verlängern. Zu den häufig verwendeten Antioxidantien gehören gehinderte Phenole und Phosphite, die üblicherweise in Kombination eingesetzt werden, um eine synergistische Wirkung zu erzielen und die antioxidativen Eigenschaften der Folien effektiver zu verbessern.
Schmiermittel: 0,5% – 1%
Schmierstoffe können die Fließfähigkeit von Polyethylenharz während der Verarbeitung verbessern, die Reibung zwischen Materialien und Geräten reduzieren, die Produktionseffizienz erhöhen und die Filmoberfläche glatter machen. Häufig verwendete Schmierstoffe sind Stearinsäure und ihre Salze, Fettsäureester usw.
Alterungsbeständiger Polyethylen-Film-Masterbatch
Polyethylenharz: 88% – 92%
Wenn man LLDPE und LDPE als Basismaterialien verwendet, sollte das Verhältnis der beiden Materialien entsprechend der spezifischen Anwendungsbedingungen und den Leistungsanforderungen der Folie angepasst werden. Bei Außenfolien, die eine höhere Alterungsbeständigkeit erfordern, kann der Anteil an LLDPE entsprechend erhöht werden, um die Zugfestigkeit und das Reißfestigkeit der Folie zu verbessern.
Füllstoff: 5% – 8%
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Neben Kalziumcarbonat können auch andere Füllstoffe wie Talkumpulver gewählt werden. Talkumpulver hat eine plattenartige Struktur, die die Witterungsbeständigkeit und die Barriereeigenschaften der Folie in gewissem Maße verbessern kann.
Antioxidans: 0,2% -0,5%
Ähnlich wie bei herkömmlichen Filmmasterbatches können bei Alterungsbeständigkeitsfilmen Antioxidantenvarianten mit höherer Temperaturbeständigkeit und lang anhaltenden antioxidativen Effekten ausgewählt werden, um besser gegen langfristige thermische und photochemische Alterung zu widerstehen.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Lichtstabilisator: 0,3% – 1%
Leichtstabilisatoren sind wichtige Zusatzstoffe zur Verbesserung der Alterungsbeständigkeit von Dünnfilmen. Dazu zählen vor allem Ultraviolettabsorber und gehinderte Amin-Lichtstabilisatoren (HALS). UV-Absorber können ultraviolette Strahlung absorbieren, sie in Wärmeenergie umwandeln und emittieren. HALS hemmen die Fortschritte von Photooxidationsreaktionen durch die Bindung von freien Radikalen, die Zersetzung von Peroxiden und andere Methoden. Die Kombination der beiden kann die Lichtalterungsbeständigkeit der Folie signifikant verbessern.
Schmiermittel: 0,5% – 1%
Die Funktion ist die gleiche wie bei dem Schmiermittel in herkömmlichen Filmmasterbatches, und die geeignete Schmiermittelart und -menge können entsprechend den spezifischen Verarbeitungsverfahren und Geräteanforderungen ausgewählt werden.
Funktionaler Polyethylen-Film-Masterbatch (z. B. gegen Nebeltröpfchen, antibakteriell usw.)
Polyethylenharz: 85% – 90%
Wählen Sie den geeigneten Typ und Grad von Polyethylenharz basierend auf den funktionalen Anforderungen und der Endanwendung der Folie. Für antiefog-Folien, die eine gute Transparenz und Flexibilität erfordern, kann LDPE die bevorzugte Wahl sein; für antibakterielle Folien, die eine hohe Festigkeit und Steifigkeit erfordern, kann der Anteil an LLDPE erhöht oder eine Mischung aus Hochdichtem Polyethylen (HDPE) und LDPE verwendet werden.
Füllstoffe: 3% -8%
Die Auswahl und Funktion von Füllstoffen sind ähnlich denen eines herkömmlichen Filmmasterbatchs, aber in einigen funktionalen Filmen können Füllstoffe mit speziellen Eigenschaften ausgewählt werden. So können beispielsweise in antibakteriellen Filmen Füllstoffe wie Nanozinkoxid und Nanzerz Silber mit antibakteriellen Eigenschaften ausgewählt werden, die nicht nur eine bestimmte Füllungsfunktion erfüllen, sondern dem Film auch antibakterielle Eigenschaften verleihen.
Antioxidans: 0,1% -0,5%
Ähnlich wie der Antioxidans in herkömmlichen Filmmasterbatch wird er verwendet, um die oxidative Abbauung von Polyethylenharz zu verhindern und die Stabilität der Filmleistung zu gewährleisten.
Schmiermittel: 0,5% – 1%
Verbessern Sie die Verarbeitungsleistung, machen Sie die Filmoberfläche glatt, reduzieren Sie die Reibung, erhöhen Sie die Produktionseffizienz und die Filmqualität.
Funktionale Zusatzstoffe: 3% – 10%
Anti-Fog-Droplet-Masterbatch: In der Regel werden hydrophile Tenside wie Fettsäureglyceride, Polyethylenglycol usw. hinzugefügt, die auf der Oberfläche des Films einen einheitlichen hydrophilen Film bilden können. Dadurch können sich auf dem Film kondensierte Wasserdroplets schnell in einen Wasserdampf verwandeln und verhindern, dass das Licht von Wasserdroplets gestreut und gebrochen wird. Dadurch wird die Transparenz und der Anti-Fog-Effekt des Films erhalten.
Antibakterieller Masterbatch: Fügen Sie antibakterielle Mittel hinzu, wie z. B. organische antibakterielle Mittel (z. B. quartäre Ammoniumsalze, Biguanide usw.) oder anorganische antibakterielle Mittel (z. B. Silber-basierte, Kupfer-basierte antibakterielle Mittel usw.). Diese antibakteriellen Mittel können Mikroorganismen wie Bakterien und Schimmelpilze auf der Oberfläche der Folie hemmen oder töten, das Wachstum und die Vermehrung von Bakterien verhindern und so die Sauberkeit und Hygiene der Folie bewahren.
Die oben genannten Verhältnisse dienen nur als Referenz. Bei der tatsächlichen Produktion müssen Anpassungen und Optimierungen basierend auf den spezifischen Produktanforderungen, Produktionsprozessen, Geräteinstellungen und anderen Faktoren vorgenommen werden. Gleichzeitig können sich die Leistung von Rohstoffen und Additiven, die von verschiedenen Herstellern hergestellt werden, unterscheiden, und es ist auch erforderlich, das optimale Verhältnisschema durch Experimente und Tests zu bestimmen.
Anwendungen
Polyethylenfilm-Masterbatch hat eine breite Anwendung in verschiedenen Bereichen wie Verpackung, Landwirtschaft, Industrie, Bauwesen und den täglichen Alltag. Im Folgenden wird eine spezifische Einführung gegeben:
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Verpackungsbereich
Verpackungen für Lebensmittel: Es verfügt über eine gute Flexibilität, Transparenz und Wasserbeständigkeit, die die Frische und Qualität von Lebensmitteln effektiv bewahren kann. Es wird beispielsweise für die Herstellung verschiedener Verpackungsbeutel für Lebensmittel, Folien usw. verwendet.
Medizinische Verpackungen: Gute Hygieneleistung, hohe chemische Stabilität, reagiert nicht leicht mit Arzneimitteln, kann für Blisterverpackungen, Innenverpackungsfolien usw. von Arzneimitteln verwendet werden und gewährleistet die Qualität und Sicherheit der Arzneimittel während der Lagerung und des Transports.
Verpackungen für tägliche Bedarfsartikel: Wird häufig bei der Verpackung von Kosmetika, Waschmitteln und anderen täglichen Bedarfsartikeln eingesetzt, z. B. bei Verpackungsfolien, Etiketten usw., um Produkte zu schützen und deren Aussehen zu verbessern.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Landwirtschaft
Landwirtschaftsfilm: Es ist ein häufig verwendetes Abdeckmaterial in der landwirtschaftlichen Produktion, das Isolierung, Feuchtigkeitsretention, Transparenz, Schädlingsbekämpfung und andere Funktionen bietet und dazu beiträgt, die Ertrags- und Qualitätssteigerung der Kulturen zu verbessern. Zu den gängigen Typen gehören Gewächshausfolien, Kunststofffolien usw.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Keimfilm: bietet eine geeignete Wachstumsumgebung für Keimlinge, fördert deren Wachstum und Entwicklung und erhöht ihre Überlebensrate.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Industriesektor
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Elektronikindustrie: Verpackungsmaterialien, Isolierfolien usw., die zur Herstellung von elektronischen Komponenten verwendet werden können, gute Isolations- und antistatische Eigenschaften haben und elektronische Komponenten vor statischer Elektrizität, Staub und anderen Einflüssen schützen können.
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Automobilindustrie: Es wird für die Verpackung von Innenausstattungsteilen im Automobil, Schutzfolien für Autoglas usw. verwendet. Es hat eine gute Wetterbeständigkeit und Verschleißfestigkeit und kann Autokomponenten während des Transports und der Lagerung vor Beschädigungen schützen.
Bauwesen
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Wasserdichtes Rollmaterial: Als eine der Hauptrohstoffe für wasserdichtes Rollmaterial verfügt das aus Polyethylenfolie hergestellte wasserdichte Rollmaterial über eine gute Wasserdichtigkeit, Korrosionsbeständigkeit und Alterungsbeständigkeit und wird häufig in der Wasserdichtungsingenieurwesen von Dach, Keller, Toilette und anderen Teilen von Gebäuden eingesetzt.
Thermisches Isoliermaterial: Es kann verwendet werden, um eine thermische Isolationsfolie herzustellen, die eine Rolle bei der Wärmeisolierung spielt, indem sie Wärme reflektiert oder absorbiert und die Energieeffizienz von Gebäuden verbessert.
Andere Bereiche
Disposable items: such as disposable tablecloths, garbage bags, etc., use their low cost, easy processing, and good performance to provide convenience for people’s daily lives.
Belagsmaterial: Es kann als Belagsmaterial verwendet werden, um die Oberfläche von Papier, Textilien usw. zu beschichten und ihre Eigenschaften hinsichtlich Wasserdichtheit, Feuchtigkeitsbeständigkeit, Verschleißfestigkeit und anderer Eigenschaften zu verbessern.




