

PSU-Masterbatch, auch als Polysulfon-Masterbatch bekannt, ist ein granuliertes Konzentrat, das aus Polysulfon (PSU)-Resin als Substrat hergestellt wird und das mit bestimmten funktionalen Additiven und Füllstoffen angereichert ist. Es gehört zu einer Art von funktionalem Masterbatch, das die Verarbeitungsleistung von PSU-Materialien verbessert oder ihnen spezielle Funktionen verleiht. PSU-Masterbatch hat eine breite Anwendungssphäre, was auf die hervorragenden Eigenschaften der PSU-Materialien selbst zurückzuführen ist, wie z. B. hohe Temperaturbeständigkeit, chemische Korrosionsbeständigkeit, gute mechanische Eigenschaften und Biokompatibilität.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Charakteristik
1. Ausgezeichnete Wärmebeständigkeit: Der PSU-Masterbatch hat eine hohe Glasübergangstemperatur und eine hohe Temperatur der thermischen Verformung und kann über einen langen Zeitraum im Temperaturbereich von -100 ℃ bis 150 ℃ verwendet werden, mit einer kurzfristigen Einsatztemperatur von bis zu 180 ℃. In hochtemperaturnahen Umgebungen kann seine mechanische Festigkeit, Dimensionsstabilität und andere Eigenschaften auf einem guten Niveau gehalten werden, und es neigt nicht zu Verformung, Weichbildung und anderen Problemen.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: 2. Gute mechanische Eigenschaften: Produkte aus PSU-Masterbatch haben eine hohe Festigkeit, Steifigkeit und Zähigkeit, ausgezeichnete mechanische Indikatoren wie Zugfestigkeit und Biegesteifigkeit sowie eine gute Kratzfestigkeit. Sie können auch unter langfristiger Belastung ihre Form und Leistung stabil halten und sind daher für die Herstellung struktureller Komponenten geeignet, die großen äußeren Kräften standhalten können.
3. Ausgezeichnete elektrische Isolierung: Die PSU verfügt über eine gute elektrische Isolierung und ihre elektrische Isolierung ist unter verschiedenen Temperatur- und Feuchtigkeitsbedingungen relativ stabil. Dadurch kann ein effektiver Schutz vor Stromleckagen gewährleistet werden und die PSU kann zur Herstellung von Isolierkomponenten, Schaltplatten usw. in elektronischen und elektrischen Geräten verwendet werden.
4. Hervorragende chemische Korrosionsbeständigkeit: Es weist eine gute Beständigkeit gegen verschiedene chemische Substanzen wie Säuren, Basen und Salze auf. In herkömmlichen chemischen Umgebungen nimmt seine Leistung aufgrund von chemischer Korrosion nicht signifikant ab, und es kann zur Herstellung von Behältern, Rohrleitungen, Ventilen und anderen Komponenten verwendet werden, die mit chemischen Medien in Berührung kommen.
5. Gute hydrolysebeständigkeit: PSU-Masterbatch hat eine gute Stabilität in feuchten Umgebungen oder in Kontakt mit Wasser und neigt nicht zu hydrolytischen Reaktionen, die zu einer Abnahme der Leistung führen können. Es kann verwendet werden, um Produkte für den Einsatz in feuchten oder wasserreichen Umgebungen herzustellen.
6. Flammschutz: Die PSU selbst weist einen gewissen Flammschutzgrad auf, wobei bei der Verbrennung nur geringe Rauchemissionen auftreten und keine giftigen oder schädlichen Gase freigesetzt werden. Sie erfüllt die relevanten Brandschutzstandards und eignet sich für Anwendungen mit hohen Anforderungen an die Brandvorbeugung.
7. Transparenz: Einige PSU-Masterbatch können in transparente oder halbtrapezförmige Produkte mit guten optischen Eigenschaften umgewandelt werden, die für die Herstellung von Komponenten verwendet werden können, die Transparenz erfordern, z. B. optische Linsen, transparente Deckel usw.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 8. Gute Verarbeitungsleistung: PSU-Masterbatch kann durch verschiedene Verarbeitungsmethoden wie Spritzguss, Extrusion, Blasformen usw. verformt werden und in Produkte verschiedener Formen und Größen gefertigt werden, um unterschiedlichen Anwendungsbedürfnissen gerecht zu werden. Während der Verarbeitung hat es eine gute Fließfähigkeit, ist es einfach, die Form zu befüllen, und das geformte Produkt hat eine hohe Maßgenauigkeit und eine gute Oberflächenqualität.
Typen
Gepflegt nach der Molekularstruktur
Gewöhnliches Bisphenol A-Typ PSU-Masterbatch: Die Hauptkette des Moleküls enthält Isopropyl-, Ether-, Sulfon- und Phenylengruppen. Es verfügt über hervorragende antioxidative Eigenschaften, thermische Stabilität, Duktilität und mechanische Festigkeit und ist die am häufigsten verwendete PSU-Art.
Polyphenylsulfone (PPSU) Masterbatch: Die Hauptkette enthält einen Benzolring, der eine höhere Wärmebeständigkeit und mechanische Eigenschaften bietet. Gleichzeitig bietet die Einführung von Etherbindungen hervorragende Fließfähigkeit und Verarbeitungsleistung.
Polyethersulfone (PESU)-Masterbatch: Die Moleküle enthalten Ether- und Sulfongruppen, die Flexibilität, hohe Fließfähigkeit und Wärmebeständigkeit bieten. Die Anwesenheit von Phenylen sorgt für Steifigkeit.
Gegliedert nach funktionalen Eigenschaften
leitfähiger PSU-Masterbatch: z. B. PSU-Kohlenstoffnanoröhrenleitfähiger Masterbatch, der durch die Zugabe leitfähiger Füllstoffe wie Kohlenstoffnanoröhren eine gute Leitfähigkeit aufweist und zur Herstellung von Produkten verwendet werden kann, die antistatische oder leitfähige Eigenschaften benötigen, z. B. Gehäusen von elektronischen Geräten, Schaltplatten usw.
Farbbestandardmischung für PSU: Erzeugt durch die Zugabe organischer oder anorganischer Pigmente zur PSU-Bestandardmischung. Verschiedene Farbvorstellungen werden durch die Zugabe unterschiedlicher Farbbestandardmischungen oder Pigmente erreicht, um die optischen Anforderungen verschiedener Produkte zu erfüllen.
Erhöhte PSU-Masterbatch: PSU-Masterbatch mit zusätzlichen Verstärkungsmaterialien wie Glasfaser und Kohlenstofffaser, wie beispielsweise RTP 905 Z aus den Vereinigten Staaten, das ein 30% glasfaserverstärktes PSU-Masterbatch ist, und UItrason von BASF in Deutschland® S 2010 G6 ist ebenfalls ein 30% glasfaserverstärktes PSU-Masterbatch, das die mechanische Festigkeit, Härte und Dimensionsstabilität von PSU verbessert und für Anwendungen mit hohen mechanischen Anforderungen geeignet ist.
Formelverhältnis
Die Formelschemata der PSU-Masterbatch können je nach Art variieren. Folgende allgemeine Formelschemata gelten für gewöhnliche Bisphenol-A-PSU, PPSU, PESU und leitfähige PSU-Masterbatch:
Gewöhnlicher Bisphenol A-Typ PSU-Masterbatch
Polysulfonharz: In der Regel beträgt es etwa 90% bis 99% und ist der Hauptbestandteil des Masterbatchs. Es bietet grundlegende Eigenschaften wie Wärmebeständigkeit, mechanische Eigenschaften, elektrische Isolierung usw.
Additive: einschließlich Antioxidantien, Schmiermittel usw., die etwa 1% bis 10% des Gesamtvolumens ausmachen. Antioxidantien können die Oxidation und Verderbung der Harze während der Verarbeitung und Nutzung verhindern, die Stabilität und die Lebensdauer des Produkts verbessern und werden in der Regel in einer Menge von etwa 0,1% bis 1% zugesetzt. Schmiermittel helfen, die Verarbeitungsleistung zu verbessern, die Schmelzviskosität zu reduzieren und die Materialien während der Verarbeitung besser fließen zu lassen. Die zugesetzte Menge beträgt üblicherweise etwa 0,5% bis 5%.
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Polyphenylsulfone (PPSU) Masterbatch
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Polyphenylsulfonsäureharz: Der Gehalt beträgt in der Regel zwischen 85 % und 95 %, und es ist ein wichtiger Bestandteil, der die Eigenschaften des Masterbatch bestimmt und ihm eine hohe Wärmebeständigkeit, gute mechanische Eigenschaften und Verarbeitbarkeit verleiht.
Verstärkungsmaterialien wie Glasfaser, Kohlenstofffaser usw. mit einer Zusatzmenge von etwa 5% bis 15%. Die Zugabe von Glasfaser kann die Festigkeit, Steifigkeit und Dimensionsstabilität des Masterbatch verbessern; Kohlenstofffaser kann die Leitfähigkeit und andere Eigenschaften des Masterbatch verbessern und gleichzeitig seine Festigkeit erhöhen.
Andere Zusatzstoffe: Anti-Aging-Mittel, Kupplungsmittel usw., die etwa 1% bis 5% ausmachen. Das Anti-Aging-Mittel kann die Alterungsbeständigkeit der Master-Batch bei langfristiger Verwendung verbessern; Kupplungsmittel können die Haftfestigkeit zwischen Harzen und Verstärkungsmaterialien erhöhen und so die Verstärkungseffektivität verbessern.
Polyethersulfone (PESU) Masterbatch
Polyethersulfonsäureharz: In der Regel macht es etwa 90% bis 98% des Masterbatches aus und ist der Hauptbestandteil, der dem Masterbatch hervorragende Wärmebeständigkeit, mechanische Eigenschaften und elektrische Isolierung bietet.
Füllstoffe: wie Kalziumcarbonat, Talkpulver usw., mit einer Zusatzmenge von etwa 2% bis 10%. Die Zugabe von Füllstoffen kann die Kosten reduzieren und die Härte, die Dimensionsstabilität und die Verarbeitungsleistung der Masterbatch in gewissem Maße verbessern. Zum Beispiel kann Kalziumcarbonat die Härte und Steifheit der Masterbatch erhöhen, während Talkpulver dazu beiträgt, die Größenstabilität und die Oberflächenglättung der Masterbatch zu verbessern.
Additive: einschließlich Wärmeverstärker, Lichtverstärker usw., die etwa 1% bis 5% des Gesamtvolumens ausmachen. Wärmeverstärker können verhindern, dass die Harzkomponente während der Verarbeitung und Verwendung durch Wärme zerfällt, während Lichtverstärker die Lichtalterungsbeständigkeit von Masterbatch in Außenumgebungen verbessern können.
leitfähiger PSU-Masterbatch
PSU-Harz: Es macht in der Regel etwa 60% bis 90% aus und dient als Matrixmaterial für den Masterbatch, wobei es grundlegende mechanische und verarbeitungsmäßige Eigenschaften bietet.
Leitfähige Füllstoffe: z. B. Kohlenstoffnanoröhren, Graphen, Kohlenstoffschwarz usw. mit einer Zusatzmenge von etwa 10% bis 40%. Diese leitfähigen Füllstoffe bilden ein leitfähiges Netzwerk im PSU-Harz und verleihen dem Masterbatch leitfähige Eigenschaften. Unter ihnen haben Kohlenstoffnanoröhren und Graphen eine hervorragende Leitfähigkeit und mechanische Eigenschaften, und die Zusatzmenge ist relativ gering, in der Regel etwa 1% bis 10%, was die Leitfähigkeit der Mutterpartikel deutlich verbessern kann; Kohlenstoffschwarz hat einen relativ niedrigen Preis und wird üblicherweise in einer Menge von etwa 10% bis 40% zugesetzt.
Dispersionsmittel: Sie machen etwa 1-5% aus. Die Funktion von Dispersionsmitteln besteht darin, leitfähige Füllstoffe gleichmäßig in dem Harz zu dispergieren, die Stabilität und Konsistenz der Leitfähigkeit zu verbessern und die Verarbeitungsleistung des Masterbatch zu erhöhen.
Es sollte beachten werden, dass die oben genannten Formelsätze nur zu allgemeinen Informationszwecken dienen. Bei der tatsächlichen Produktion können verschiedene Hersteller sie je nach spezifischen Leistungsanforderungen, Verarbeitungsmethoden und Kostenfaktoren des Produkts anpassen.
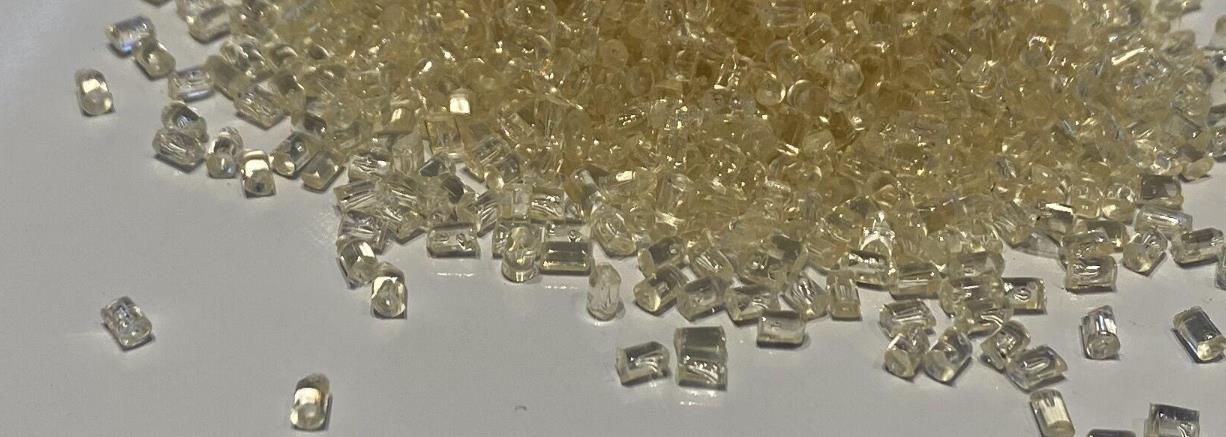
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzzeichen} und Klammern auf. Formeller technischer Register. Text: Produktionsprozess
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Der Produktionsprozess von PSU-Masterbatch umfasst in der Regel die folgenden Hauptschritte:
Vorbereitung der Rohstoffe
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Wählen Sie das geeignete Polysulfonharz aus, abhängig vom Typ des PSU-Masterbatches, z. B. Bisphenol A PSU, PPSU oder PESU. Stellen Sie sicher, dass die Qualität des Harzes den Produktionsanforderungen entspricht, einschließlich Molekulargewicht, Molekulargewichtsverteilung, Reinheit und anderer Indikatoren.
Additivherstellung: Bereiten Sie verschiedene Additive gemäß den Formularanforderungen vor, z. B. Antioxidantien, Schmierstoffe, Pigmente, Verstärkungsmaterialien, leitfähige Füllstoffe usw. Die Qualität und die Partikelgrößenverteilung der Additive müssen den Anforderungen des Produktionsprozesses entsprechen.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Mischen von Zutaten
Genaues Messverfahren: Durch Verwendung hochpräziser Messgeräte wird das Polysulfonharz und verschiedene Additive genau nach dem festgelegten Rezepturverhältnis gewogen. Bei einigen Spuradditiven, wie Antioxidantien, Kupplungsmitteln usw., sollte besonderes Augenmerk auf die Messgenauigkeit gelegt werden, um die Stabilität der Produktleistung zu gewährleisten.
Voremulgation: Die gewogenen Rohstoffe werden in einen Hochgeschwindigkeitsmixer gegeben, um sie zu voremulgieren. Durch Hochgeschwindigkeitsrühren kommen das Harz und die Zusatzstoffe vollständig in Kontakt und werden zunächst gleichmäßig vermischt, was die Vorarbeit für die anschließende Verarbeitung ermöglicht. Die Dauer und die Geschwindigkeit der Voremulgation werden entsprechend den Eigenschaften der Rohstoffe und den Anforderungen der Rezeptur angepasst.
Schmelzextrusion
Aufheizen und Schmelzen: Fügen Sie das vorab gemischte Material in einen Doppel-Schraubenschneider ein. Der Hohlschlauch des Schneiders wird durch elektrische Heizung oder andere Heizmethoden aufgeheizt, um das Material unter dem Druck der Schraube schmelzend zu machen. Die Schmelztemperatur von PSU-Harz ist relativ hoch, in der Regel zwischen 300 und 350 ℃, und die spezifische Temperatur wird entsprechend dem Typ und der Formel des Harzes angepasst.
Schraubenextrusion: Unter der Rotation der Schraube wird das geschmolzene Material nach vorne gedrückt, während die Scherwirkung der Schraube das Material weiter gleichmäßig mischt. Parameter wie die Schraubendrehzahl und das Seitenverhältnis haben einen erheblichen Einfluss auf die Mischwirkung und die Extrusionsqualität der Materialien. Während des Extrusionsprozesses kann nach Bedarf eine angemessene Menge Verarbeitungshilfsmittel hinzugefügt werden, um die Fließfähigkeit und die Verarbeitungsleistung des Materials zu verbessern.
Filtration und Entfernung von Verunreinigungen: Um die Qualität des Produkts zu gewährleisten, wird üblicherweise am Kopf des Extruders ein Filtergitter oder eine Filtereinrichtung installiert, um die schmelzenden Materialien zu filtern, die enthaltenen Verunreinigungen und Gelpartikel zu entfernen und die Reinheit des Produkts zu verbessern.
Kühlung durch Schwenken
Wasserkühlung oder Luftkühlung: Der extrudierte Masterbatch gelangt durch den Matrizenkopf in die Kühlvorrichtung, wo er gekühlt und geformt wird. Es gibt zwei gängige Kühlmethoden: Wasserkühlung und Luftkühlung. Bei der Wasserkühlung wird der Masterbatch durch einen Wassertank gekühlt, wobei die Kühlrate schnell ist. Es ist jedoch wichtig, die Wassertemperatur zu kontrollieren, um die Bildung von Blasen oder Rissen auf der Oberfläche des Masterbatchs zu verhindern. Bei der Luftkühlung wird die Kühlung durch Luftkonvektion erreicht, was relativ langsam ist, aber eine bessere Oberflächenqualität ermöglicht.
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Zugschneiden: Der abgekühlte Masterbatch wird mit einer Zugvorrichtung gezogen, um eine bestimmte Geschwindigkeit und Spannung zu erhalten. Anschließend verwenden Sie einen Granulator, um die Muttergranulate in Partikel einer bestimmten Länge zu schneiden und die Granulatlänge entsprechend den Anforderungen des Produkts anzupassen, in der Regel zwischen 2 und 5 mm.
Verpackung und Lagerung
Screening and packaging: The cut masterbatch is screened to remove any particles that may be too large or too small, ensuring the uniformity of the product’s particle size. Then, pack the qualified masterbatch into a sealed bag or packaging bag for packaging. During the packaging process, attention should be paid to preventing moisture and contamination of the masterbatch.
Qualitätskontrolle: Durchführung der Qualitätskontrolle an verpacktem PSU-Masterbatch, einschließlich der Prüfung des Aussehens, der Partikelgrößenverteilung, des Schmelzfließvermögens, der mechanischen Eigenschaften, der thermischen Eigenschaften und anderer Indikatoren. Nur Produkte, die die Inspektion bestehen, können im Lager gelagert oder an Kunden zur Verwendung geliefert werden.
Im gesamten Produktionsprozess ist es notwendig, verschiedene Prozessparameter wie Temperatur, Druck, Schraubendrehzahl, Kühlrate usw. strikt zu kontrollieren, um die Qualitätsstabilität und die Übereinstimmung der Leistung des PSU-Masterbatchs zu gewährleisten. Gleichzeitig können die Sauberkeit und die Feuchtigkeit der Produktionsumgebung auch die Produktqualität beeinflussen, und es ist notwendig, eine stabile und saubere Produktionsumgebung zu erhalten.
Produktionsanlagen
Die Herstellung von PSU-Masterbatch erfordert verschiedene professionelle Geräte, und die folgenden sind die wichtigsten Produktionsanlagen und ihre Funktionen:
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: 1. Hochgeschwindigkeitsmischer: Wird verwendet, um Polysulfonharz mit verschiedenen Additiven in präzisen Rezepturverhältnissen vorzuziehen. Durch die Verwendung von hochgeschwindigkeitsrotierenden Rührscharen kann das Material in kurzer Zeit zu einer einheitlichen Mischung gebracht werden und bildet damit eine gute Grundlage für den anschließenden Schmelzextrusionsprozess.
2. Doppelschneckenextruder: Er ist eines der Kerngeräte für die Herstellung von PSU-Masterbatch. Er verfügt über zwei ineinandergreifende Schrauben, die unter dem Antrieb eines Motors drehen. Nachdem das Material aus dem Förderer in den Extruder gelangt ist, bewegt es sich unter dem Druck der Schraube vorwärts, während es den Schneid-, Quetsch- und Aufheizungseffekten der Schraube ausgesetzt ist und das Material allmählich schmilzt und gleichmäßig mischt. Das Verhältnis von Länge zu Durchmesser, die Konfiguration der Schrauben, das Erwärmungs- und Kühlsystem und andere Parameter des Doppelschneckenextruders haben einen entscheidenden Einfluss auf die Qualität und Leistung von PSU-Masterbatch.
3. Extruderkopf und Matrize: Diese sind am vorderen Ende des Doppelschneckenextruders installiert und haben die Hauptaufgabe, das geschmolzene Material durch ein spezifisch geformtes Matrizenloch zu extrudieren, um die gewünschte Form und Größe des Masterbatches zu erzielen. Die Design- und Verarbeitungsgenauigkeit der Matrize beeinflussen direkt die Erscheinungsqualität und die Maßgenauigkeit des Masterbatches.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 4. Kühlgerät: Häufige Kühlgeräte sind Kühlwasserbehälter und Luftkühlsysteme. Der Kühlwasserbehälter verwendet in der Regel zirkulierendes Wasser, um den extrudierten Masterbatch schnell zu kühlen, wodurch er sich schnell verfestigt und die Produktionseffizienz verbessert. Das luftgekühlte System verwendet den Luftstrom, der durch den Ventilator erzeugt wird, um den Masterbatch zu kühlen. Die Kühlgeschwindigkeit ist relativ langsam, kann jedoch Oberflächenfehler vermeiden, die durch die Wasserkühlung verursacht werden können, und ist daher für Produkte mit hohen Anforderungen an die Oberflächenqualität geeignet.
5. Zugvorrichtung: Diese befindet sich nach der Kühlvorrichtung und dient zum Zugziehen des gekühlten Masterbatches, um eine bestimmte Spannung und Geschwindigkeit für die anschließenden Schneidevorgänge zu gewährleisten. Die Zugvorrichtung besteht üblicherweise aus Zugwalzen und Antriebsmotoren, die die Zuggeschwindigkeit je nach Produktionsbedarf anpassen können, um die Gleichmäßigkeit der Länge des Masterbatches zu gewährleisten.
6. Granulator: Wird verwendet, um die über die Förderbänder gezogenen Muttergranulate in Granulate einer bestimmten Länge zu zerschneiden. Es gibt viele Arten von Granulatoren, darunter häufig die heiße und die kalte Schneidung. Der Granulator für heiße Schneidung wird verwendet, während die Masterbatch in flüssigem Zustand ist, mit einer schnellen Schneidgeschwindigkeit und hoher Produktionseffizienz, erfordert jedoch hohe operative Fähigkeiten. Der Granulator für kalte Schneidung schneidet, nachdem die Muttergranulate abgekühlt und verfestigt sind, mit einer guten Schneidequalität und einer regelmäßigen Partikelform, jedoch ist die Produktionsgeschwindigkeit relativ langsam.
7. Screening equipment: Screen the cut masterbatch to separate out oversized or undersized particles that do not meet the particle size requirements, ensuring the uniformity of the product’s particle size. Common screening equipment includes vibrating screens, rotating screens, etc. Suitable equipment can be selected based on the particle size range and production scale of the mother particles.
8. Verpackungsanlagen: Sie werden verwendet, um qualifizierte Masterbatch nach dem Screening zu verpacken. Die Verpackungsanlagen umfassen automatische Messgeräte, Verschlussmaschinen, Kennzeichnungsmaschinen usw. Das automatische Messgerät kann das Gewicht jeder Tüte Masterbatch genau abwiegen. Die Verschlussmaschine verschließt die Verpackungstasche, um sicherzustellen, dass das Produkt während der Lagerung und des Transports nicht von Feuchtigkeit oder Verunreinigungen beeinflusst wird. Die Kennzeichnungsmaschine befestigt eine Produktetikett auf die Verpackungstasche und gibt den Produktnamen, die Spezifikationen, das Produktionsdatum und andere Informationen an.
9. Ausrüstung für die Lagerung und Transport von Rohstoffen: darunter Rohstoffspeicherbehälter, Zufuhrgeräte usw. Der Rohstoffspeicherbehälter dient zum Lagern von Polysulfonharz und verschiedenen Zusatzstoffen und gewährleistet eine stabile Versorgung mit Rohstoffen. Das Zufuhrgerät ist dafür verantwortlich, Rohstoffe aus dem Speicherbehälter in den Behälter des Hochgeschwindigkeitsmischers oder des Doppelschneckenextruders zu transportieren, wodurch eine automatisierte Rohstoffzufuhr erreicht wird, die Produktionseffizienz verbessert und manuelle Bedienungsfehler vermieden werden.
10. Geräte für die Qualitätskontrolle: z. B. Melt-Flow-Meter, Universelle Materialprüfmaschine, Thermogravimetrischer Analysator, Differenzialscanning-Kalorimeter usw. Das Melt-Flow-Meter wird verwendet, um die Schmelzfließfähigkeit des PSU-Masterbatchs zu messen und seine Verarbeitungsleistung zu reflektieren. Die Universelle Materialprüfmaschine kann die mechanischen Eigenschaften des Masterbatchs testen, z. B. die Zugfestigkeit, die Bruchdehnung usw. Der Thermogravimetrische Analysator und der Differenzialscanning-Kalorimeter werden jeweils verwendet, um die thermische Stabilität und das thermische Transformationsverhalten des Masterbatchs zu analysieren und so die Qualität und die Leistung des Produkts zu bewerten.
Domäne: Herstellung von Maschinen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: PSU Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce PSU masterbatch. Our Domäne: Herstellung von Maschinen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: PSU Masterbatch-Extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Verwandte Anforderungen
Bei der Herstellung von PSU-Masterbatch muss der Extruder folgende Anforderungen erfüllen:
Hohe Genauigkeit der Temperaturregelung: Die Schmelztemperatur des PSU-Harzes ist relativ hoch, in der Regel zwischen 300 und 350 ℃, und sie ist empfindlich gegenüber Temperaturänderungen. Der Extruder muss mit einem hochgenauen Heiz- und Kühlsystem ausgestattet sein, um sicherzustellen, dass die Temperatur in jedem Abschnitt des Rohres genau innerhalb des eingestellten Bereichs geregelt werden kann, wobei die Schwankungsbereiche üblicherweise innerhalb von ± 1 ℃ liegen müssen, um ein vollständiges Schmelzen und eine stabile Extrusion des PSU-Harzes zu gewährleisten und unbeständige Produktleistung oder Qualitätsfehler aufgrund von Temperaturschwankungen zu vermeiden.
Starkes Schermischvermögen: Um PSU-Harz mit verschiedenen Additiven gleichmäßig zu mischen, muss das Schraubendrehmoment des Extruders stark sein. Durch eine vernünftige Konfiguration des Schraubens, z. B. durch Verwendung spezieller Gewindeelemente, Knetblöcke usw., kann die Scher- und Mischkraft der Materialien während der Extrusion erhöht werden, was die gegenseitige Mischung und Dispersion der Materialien fördert und es ermöglicht, dass die Additive gleichmäßig in der PSU-Harzmatrix verteilt werden, wodurch die Konsistenz der Produktleistung verbessert wird.
Gute Materialtransportleistung: PSU-Harz hat im geschmolzenen Zustand eine hohe Viskosität, und der Extruder muss eine stabile und gleichmäßige Materialtransportkapazität bieten, um die Kontinuität des Produktionsprozesses zu gewährleisten. Die Konstruktion der Schraube sollte in der Lage sein, sich an den Transport von Materialien mit hoher Viskosität anzupassen, um Situationen wie Materialansammlungen oder instabiles Transport zu vermeiden. Gleichzeitig sollte das Antriebsystem des Extruders über ausreichend Drehmoment und Leistung verfügen, um den Widerstand des Materials während des Extrusionsprozesses zu überwinden und sicherzustellen, dass das Material problemlos von der Förderkiste zum Kopf transportiert werden kann.
Wearbeständigkeit und Korrosionsbeständigkeit: Während des Produktionsprozesses des PSU-Masterbatch wird das Material in der Extruder hohen Temperaturen, hohem Druck und starkem Scheibenverschleiß ausgesetzt, was zu signifikanter Abnutzung der Schraube und des Rohres führt. Darüber hinaus können einige Additive korrosiv sein, sodass die Schraube und der Rohr der Extruder aus abnutzungs- und korrosionsbeständigen Legierungsmaterialien wie Nitridstahl, Bimetalllegierungen usw. gefertigt werden müssen, um die Lebensdauer der Ausrüstung zu verlängern und die Wartungskosten zu senken.
Angemessenes Seitenverhältnis: Das Seitenverhältnis bezeichnet das Verhältnis der effektiven Länge einer Schraube zu ihrem Durchmesser. Für die Herstellung von PSU-Masterbatch ist es in der Regel erforderlich, einen Extruder mit einem großen Seitenverhältnis zu wählen, in der Regel zwischen 30 und 40. Ein größeres Seitenverhältnis kann eine längere Materialaufbewahrungszeit und eine bessere Mischungseffekt gewährleisten, wodurch PSU-Harz und Additive vollständig vermischt und reagieren können, was für die Verbesserung der Produktqualität und -leistung von Vorteil ist. Ein großes Seitenverhältnis kann jedoch auch die Kosten und den Energieverbrauch der Ausrüstung erhöhen, daher ist es notwendig, auf der Grundlage spezifischer Produktions- und Prozessanforderungen vernünftige Entscheidungen zu treffen.
Hoher Grad der Automatisierung: Um die Produktionseffizienz und die Stabilität der Produktqualität zu verbessern, sollten Extruder einen hohen Grad der Automatisierungsteuerung haben. Ausgerüstet mit einem modernen Steuerungssystem kann er die Echtzeitüberwachung und die automatische Anpassung von Parametern wie Temperatur, Druck, Schraubendrehzahl und Füllmenge des Extruders gewährleisten. Gleichzeitig kann er auch mit anderen Produktionsgeräten verknüpft und gesteuert werden, um den automatisierten Betrieb des gesamten Produktionsprozesses zu erreichen, die manuelle Eingriffe zu reduzieren und die Produktionszuverlässigkeit und Konsistenz zu verbessern.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersetzungen} und Klammern auf. Formeller technischer Register. Text: Anwendung
PSU (Polysulfone) Masterbatch verfügt über hervorragende Eigenschaften wie hohe Festigkeit, Temperaturbeständigkeit, chemische Korrosionsbeständigkeit und gute Isolierungseigenschaften. Daher hat es eine breite Anwendung in verschiedenen Bereichen. Hier sind einige der wichtigsten Anwendungsbereiche:
Elektronische und elektrische Bereiche
Connector: Der Kabelanschluss aus PSU-Masterbatch verfügt über eine gute Dimensionsstabilität und Isolationsleistung. Er kann bei hohen Temperaturen eine stabile elektrische Leistung gewährleisten und die Genauigkeit und Zuverlässigkeit der Signalübertragung sicherstellen.
Integrierte Schaltkreispaketierung: Wenn sie für die Verpackung von integrierten Schaltkreisen verwendet wird, kann der PSU-Masterbatch das Chip vor äußeren Umwelteinflüssen schützen und verfügt über eine gute Wärmeableitungsleistung, die zur Verbesserung der Effizienz und Stabilität des Chips beiträgt.
Schalter und Steckdosen: Der PSU-Masterbatch verfügt über eine hohe Flammschutzwirkung und elektrische Isolierung, was die Sicherheitsanforderungen für elektrische Zubehörteile wie Schalter und Steckdosen erfüllt. Gleichzeitig kann seine hohe Festigkeit und Abriebfestigkeit auch die Lebensdauer des Produkts gewährleisten.
Branche der Automobilindustrie
Automotive Motorenteile, wie der Einlassrohr und die Ventilabdeckung eines Kraftfahrzeugmotors, werden mit PSU-Masterbatch hergestellt, um hohen Temperaturen und harten chemischen Umgebungen im Motorraum standzuhalten und gleichzeitig das Gewicht der Komponenten zu reduzieren und die Kraftstoffeffizienz zu verbessern.
Elektronische Geräte für den Automobilsektor: Im elektronischen Steuerungssystem von Automobilen kann der PSU-Masterbatch verwendet werden, um Sensorgehäuse, Gehäuse für die elektronische Steuerungseinheit (ECU) usw. herzustellen. Er bietet eine gute elektromagnetische Abschirmung und mechanische Schutzfunktionen und gewährleistet, dass die elektronischen Geräte für den Automobilsektor unter komplexen elektromagnetischen Umgebungen und harten Fahrbedingungen normal funktionieren.
Luft- und Raumfahrtbereich
Flugzeuginterieurteile: PSU-Masterbatch verfügt über die Eigenschaften leichter Gewicht, hoher Festigkeit, flammsicherer Eigenschaften usw. und kann für die Herstellung von Innenraumteilen wie Sitzarmlehnen, Gepäckträgern, Kabinendekoren usw. verwendet werden. Dadurch kann nicht nur das Gewicht des Flugzeugs reduziert werden, sondern auch die Ästhetik und die Sicherheit des Innenraums verbessert werden.
Elektronische Ausrüstung für die Luftfahrt: In elektronischen Systemen der Luftfahrt kann der PSU-Masterbatch verwendet werden, um die Gehäuse und Komponenten elektronischer Geräte herzustellen. Dadurch können die hohen Anforderungen an Materialien im Raumfahrtbereich erfüllt werden, wie beispielsweise Strahlungsschutz, Beständigkeit gegen Ermüdung, Widerstand gegen hohe Temperaturen usw. Dadurch wird die Zuverlässigkeit und Stabilität von Luftfahrtelektronischen Geräten unter extremen Bedingungen gewährleistet.
Medizinisches Fachgebiet
Medizinische Geräte: Der PSU-Masterbatch verfügt über eine gute Biokompatibilität und chemische Stabilität und kann zur Herstellung verschiedener medizinischer Geräte wie Spritzen, Infusionssets, Blutdialysatoren usw. verwendet werden. Er erfüllt die strengen Anforderungen an medizinische Geräte in Bezug auf Sicherheit und Hygiene.
Medizinische Gerätegehäuse: Das aus PSU-Masterbatch hergestellte medizinische Gerätegehäuse zeichnet sich durch hohe Festigkeit, Abriebfestigkeit und einfache Reinigung aus. Es schützt die präzisen Komponenten im Gerät und erfüllt die Anforderungen der medizinischen Umgebung an das Erscheinungsbild und die Hygiene des Geräts.
Bereich der Lebensmittelverpackung
Essensbehälter: Der PSU-Masterbatch zeichnet sich durch seine Nichttoxizität, Geruchsfreiheit und chemische Korrosionsbeständigkeit aus und kann zur Herstellung von Verpackungsbehältern für Lebensmittel verwendet werden, wie beispielsweise Konservierboxen, Getränkeflaschen usw. Dadurch kann die Qualität und Sicherheit der Lebensmittel gewährleistet werden. Gleichzeitig kann seine gute Transparenz und Ästhetik die Marktkonkurrenzfähigkeit der Produkte verbessern.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Lebensmittelverpackungsfolie: Verpackungsfolie aus PSU-Masterbatch hat gute Barriereeigenschaften, die verhindern, dass Stoffe wie Sauerstoff und Wasserdampf die Lebensmittel beeinflussen und die Haltbarkeit der Lebensmittel verlängern.




