

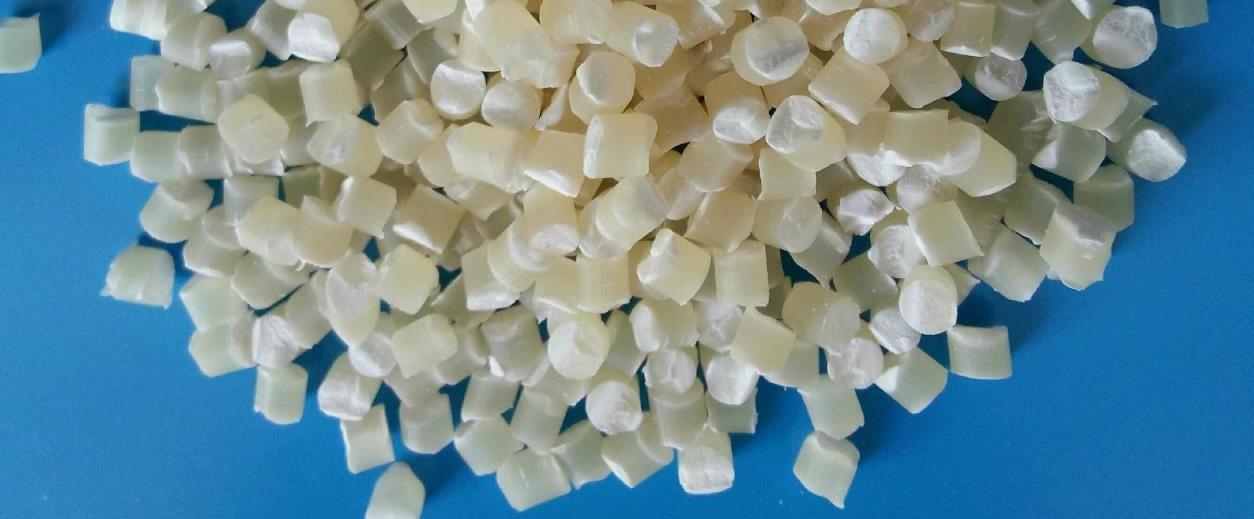
Stärkemeisterbatch ist ein granuliertes Material, das hauptsächlich aus pflanzlichen Stärken (wie Cassava-, Mais- oder Kartoffelstärke) besteht, die physikalisch oder chemisch modifiziert und mit Trägerharzen (wie PBAT, PLA) und Additiven vermischt werden. Es ist ein funktionales Masterbatch, das durch spezielle Verfahren modifiziert wurde und in der Umwelttechnik, Verpackung, Landwirtschaft und anderen Bereichen eingesetzt wird.
Eigenschaften
Biodegradierbarkeit
100 % biobasierte Rohstoffe können unter Kompostierungsbedingungen vollständig in Wasser und Kohlendioxid zersetzt werden und entsprechen damit Standards wie die EU-EN13432 und die US-ASTM D6400.
Der Zersetzungszyklus ist kurz, und es kann innerhalb von 6-12 Monaten unter industriellen Kompostierungsbedingungen vollständig zersetzt werden.
Verarbeitbarkeit
Durch thermoplastische Modifikation verfügt Stärkemeisterbatch über eine gute thermoplastische Verformbarkeit und Fließfähigkeit und kann direkt mit Polymeren wie PBAT und PE für Blasfolie und Spritzguss vermischt werden.
Niedriger Schmelzindex (≤ 5 g/10 min), breites Verarbeitungsbereich (130-165 °C), geeignet für herkömmliche Kunststoffverarbeitungsanlagen.
Fizikalische Eigenschaften
Filmbildungsvermögen: Die produzierte Folie hat eine gute Transparenz und glatte Oberfläche und kann in 1 Filament (0,01 mm) ultrafeine Folie geblasen werden.
Mechanische Eigenschaften: Bruchlast ≥ 10 MPa, Dehnung bei Bruch ≥ 300 %, was den täglichen Verpackungsanforderungen entspricht.
Umweltvorteile
Ersetzen von traditionellen Kunststoffen um 30 % bis 50 % und reduzieren der Kohlendioxidemissionen.
Biomasseanteil ≥ 99 %, im Einklang mit der Tendenz zur grünen und nachhaltigen Entwicklung.
Typen
Die Masterbatch aus Stärke können nach verschiedenen Klassifikationskriterien eingeteilt werden, und hier sind einige häufige Typen:
Klassifizierung auf der Grundlage von Stärkematerialien
Domäne: Herstellung von Ausrüstungen für die Extrusion und Compoundierung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Eingabefelder} und Klammern auf. Formeller technischer Register. Text: Maisstärke-Masterbatch: hergestellt hauptsächlich aus Maisstärke. Maisstärke hat eine hohe Ertragsrate und niedrige Kosten und ist eine häufig verwendete Stärkequelle für die Herstellung von Stärke-Masterbatch. Dieser Masterbatch hat eine gute Fließfähigkeit und Verarbeitbarkeit und wird in Bereichen wie der Kunststoffmodifizierung eingesetzt.
Kartoffelstärkemasterbatch: hergestellt aus Kartoffelstärke. Kartoffelstärkegranulate sind groß und haben eine niedrige Gelierungstemperatur. Die Muttergranulate, die daraus hergestellt werden, werden häufig in Produkten verwendet, die niedrigere Verarbeitungs-temperaturen erfordern und eine gute Flexibilität bieten.
Kassava-Stärke-Masterbatch: Basiert auf Kassava-Stärke. Kassava-Stärke hat eine hohe Reinheit und einen niedrigen Proteingehalt, und das daraus hergestellte Masterbatch weist eine gute Abbauleistung auf. Es wird häufig in biologisch abbaubaren Kunststoffprodukten verwendet.
Klassifizieren basierend auf den hinzugefügten Zutaten
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Normales Stärke-Masterbatch: besteht hauptsächlich aus Stärke und einer kleinen Menge Additive wie Weichmacher, Gleitmittel usw. Es wird für die allgemeine Füllung und Modifizierung von Kunststoffen verwendet und kann die Kosten von Kunststoffprodukten reduzieren und ihre Verarbeitungsleistung in gewissem Maße verbessern.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Funktionelles Stärke-Masterbatch:
Antibakterieller Stärke-Masterbatch: Der wird mit antibakteriellen Mitteln wie Silberionen, Nano-Zinkoxid usw. angereichert, um dem Produkt antibakterielle Eigenschaften zu verleihen. Er kann in der Verpackung von Lebensmitteln, medizinischen Waren und anderen Bereichen eingesetzt werden, um das Wachstum von Bakterien zu verhindern und die Haltbarkeit des Produkts zu verlängern.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Flammhemmendes Stärke-Masterbatch: Flammhemmstoffe wie Magnesiumhydroxid und Phosphatester werden hinzugefügt, um die flammhemmende Leistung von Kunststoffprodukten zu verbessern und sie den einschlägigen Sicherheitsstandards zu entsprechen. Es wird häufig in Produkten mit hohen flammhemmenden Anforderungen wie Elektronik- und Elektrogehäusen sowie Baustoffen eingesetzt.
Wasserbeständiger Stärke-Masterbatch: Durch die Zugabe von wasserbeständigen Mitteln wie Silan-Koppelmitteln kann die Wasserbeständigkeit des Stärke-Masterbatch verbessert werden, sodass es auch in feuchten Umgebungen oder in Kontakt mit Wasser gute Leistung zeigt. Er kann in einigen Kunststoffprodukten verwendet werden, die einen gewissen Grad an Wasserbeständigkeit erfordern, z. B. in Outdoor-Produkten, Aquakultur-Produkten usw.
Nach Zweck klassifiziert
Starch masterbatch for packaging: used in the production of various packaging materials, such as plastic bags, packaging films, disposable tableware, etc. These types of masterbatch typically require good film-forming properties, flexibility, and a certain level of strength to protect packaged items and meet the packaging industry’s requirements for environmental protection and degradability.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Agrarische Stärke-Masterbatch: Hauptsächlich für die Herstellung von landwirtschaftlichen Produkten wie Agrarfolien und Keimbehältern verwendet. Die Masterbatch muss eine gute Wetterbeständigkeit, Wärmeisolierung und Atmungsaktivität aufweisen, um das Pflanzenwachstum zu fördern, und muss sich nach dem Gebrauch schnell im Boden zersetzen, um die Umweltverschmutzung zu reduzieren.
Stärke-Masterbatch für Spritzguss: geeignet für den Spritzgussprozess, wird bei der Herstellung verschiedener Kunststoffteile eingesetzt, wie Spielzeug, Schreibwaren, tägliche Bedarfsgegenstände usw. Der Masterbatch muss eine gute Fließfähigkeit und Formbarkeit haben, um die Qualität und Genauigkeit der Spritzgussprodukte zu gewährleisten.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Formularverhältnis
Das Formularverhältnis verschiedener Arten von Stärke-Masterbatch kann je nach Stärkequelle, hinzugefügten Inhaltsstoffen und Anwendungen variieren. Die folgenden ungefähren Formularverhältnisse gelten für einige gängige Arten von Stärke-Masterbatch:
Normaler Maisstärke-Masterbatch
Domain: Herstellung von Ausrüstungen für die Extrusion und Vermischung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Maisstärke: 60 % bis 80 %, als Hauptbestandteil, sorgt für Biodegradierbarkeit und einige physikalische Eigenschaften.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatztexte} und Klammern auf. Formelles technisches Register. Text: Trägerharz: 15 % – 30 %, häufig verwendete Materialien sind Polyethylen (PE), Polypropylen (PP) usw., um die Verarbeitungs- und mechanischen Eigenschaften des Masterbatch zu verbessern.
Weichmacher: 3% bis 10%, z. B. Glycerin, Citrat usw., erhöhen die Flexibilität und Plastizität des Stärkeprodukts und senken die Verarbeitetemperatur.
Schmiermittel: 0,5% bis 2%, wie z. B. Stearinsäure, Stearinsäuresalze usw., um die Reibung zwischen den Partikeln zu reduzieren, die Fließfähigkeit zu verbessern und das Anhaften an die Form zu verhindern.
Antibakterieller Kartoffelstärke-Masterbatch
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Kartoffelstärke: 50 % – 70 %, wobei ihre Eigenschaften als Grundstoff verwendet werden.
Trägerharz: 20% bis 30%, wählen Sie das geeignete Harz entsprechend den spezifischen Anforderungen.
Antibakterielle Mittel: 0,5 % bis 5 %, wie z. B. Silberionenantibakterielle Mittel, Nanozinkoxid usw., bieten eine antibakterielle Wirkung.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Weichmacher: 5% – 10%, verbessert die Verarbeitungsleistung von Stärke und die Flexibilität der Produkte.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Schmiermittel: 0,5 % – 2 %, mit der gleichen Funktion wie das Schmiermittel in herkömmlichen Masterbatches.
Wasserfestes Cassavastärke Masterbatch
Kassava-Stärke: 55% bis 75% ist der Hauptbestandteil des Masterbatch.
Trägerharz: 15% bis 30% – spielt eine Rolle bei der Belastbarkeit und der Verbesserung der Leistung.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Wasserdichtemittel: 3 % – 10 %, z. B. Silan-Koppelmittel, um die Wasserdichtheit des Masterbatches zu verbessern.
Verflüssiger: 3% -8%, was Stärke gute Verarbeitungs Eigenschaften verleiht.
Schmiermittel: 0,5% -2%, um ein reibungsloses Verarbeiten zu gewährleisten.
Stärke-Masterbatch für flammhemmendes Spritzgußverfahren
Stärke (kann mit verschiedenen Stärkearten gemischt werden): 40% -60%, die eine gewisse Abbaubarkeit und grundlegende Eigenschaften gewährleisten.
Trägerharz: 20% -30%, wählen Sie das geeignete Harz entsprechend den Anforderungen des Spritzgussprodukts.
Flammschutzmittel: 15% -30%, z. B. Magnesiumhydroxid, Phosphatester usw., um das erforderliche Flammschutzniveau zu erreichen.
Verflüssiger: 3% -8%, verbessert die Verarbeitungsleistung von Stärke und Harz.
Schmiermittel: 0,5% -2%, hilft beim Materialfluss und beim Entformen während des Spritzgussverfahrens.
Die oben genannten Rezepturverhältnisse dienen nur als Referenz. Bei der tatsächlichen Produktion müssen Anpassungen und Optimierungen vorgenommen werden, basierend auf den spezifischen Produktionsanlagen, Prozessbedingungen und den Anforderungen an die Produktleistung.
Produktionsprozess
Der Produktionsprozess von Stärke-Masterbatch umfasst in der Regel Schritte wie Rohstoffvorbereitung, Mischen, Verflüssigungsextrahierung, Kühlgranulierung usw. Folgendes ist eine konkrete Einführung:
1. Rohstoffvorbereitung
Stärkeverarbeitung: Wählen Sie die geeignete Stärke basierend auf dem Typ des Stärke-Masterbatch, z. B. Maisstärke, Kartoffelstärke oder Maniokstärke. Trocknen der Stärke, um ihren Feuchtigkeitsgehalt in einem gewissen Umfang zu reduzieren, in der Regel ist ein Feuchtigkeitsgehalt von weniger als 10% erforderlich, um Probleme wie Blasen und Verderb während der Verarbeitung durch übermäßige Feuchtigkeit zu vermeiden.
Zusatzstoffvorbereitung: Wiegen Sie verschiedene Zusatzstoffe genau nach der Rezeptur, z. B. Trägerharz, Verflüssiger, Schmiermittel, antibakterielles Mittel, Flammschutzmittel usw. Stellen Sie sicher, dass die Qualität und Reinheit der Zusatzstoffe den Produktionsanforderungen entsprechen.
2. Mischen
Vormischung: Die getrocknete Stärke wird mit Zusatzstoffen in einem Hochgeschwindigkeitsmixer voremulgiert, um eine erste gleichmäßige Dispersion der einzelnen Komponenten zu erzielen. Die Voremulgierungszeit beträgt in der Regel 10-15 Minuten, und die Rührgeschwindigkeit wird entsprechend den Eigenschaften der Rohstoffe und der Geräteleistung eingestellt, normalerweise etwa 500-1000 Umdrehungen pro Minute.
Mischen: Das vorab gemischte Material wird dann in der Mischmaschine weiter gemischt und plastifiziert. Die Temperatur, die Geschwindigkeit und die Mischzeit sind die wichtigsten Parameter. In der Regel wird die Temperatur zwischen 120 und 180 ℃ geregelt, die Geschwindigkeit beträgt 30 bis 60 U/min, und die Mischzeit beträgt 10 bis 20 Minuten. Durch das Mischen werden Stärke und Zusatzstoffe gründlich und gleichmäßig vermischt, um ein einheitliches Material mit einer gewissen Plastizität und Fließfähigkeit zu bilden.
Domäne: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 3. Plastifizierte Extrusion
Legen Sie das gemischte Material in einen Doppel-Schneckenextruder für die Verplastifizierung und Extrusion. Doppel-Schneckenextruder verfügen über gute Misch- und Transportkapazitäten, die es ermöglichen, Materialien unter hohen Temperaturen und Druck weiter zu verplastifizieren und gleichmäßig zu mischen.
Die Temperatureinstellung eines Extruders ist üblicherweise in mehrere Abschnitte unterteilt, die von der Zufuhrabschnitte zum Maschinenkopf schrittweise steigen. Die Temperatur der Zufuhrabschnitte liegt im Allgemeinen zwischen 100 und 120 °C, die der mittleren Abschnitte zwischen 140 und 160 °C und die des Maschinenkopfes zwischen 160 und 180 °C. Die Schraubendrehzahl wird entsprechend den Eigenschaften des Materials und den Produktionsanforderungen eingestellt, und liegt im Allgemeinen zwischen 100 und 300 Umdrehungen pro Minute.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Während des Extrusionsprozesses bewegt sich das Material unter dem Druck der Schraube nach vorne, während es Scher- und Reibkräfte ausgesetzt ist, wodurch es vollständig plastifiziert und gemischt wird. Drücken Sie kontinuierliche Streifen- oder Plattenmaterialien durch den Düselmund des Maschinenkopfes.
4. Kühlung der Granulierung
Luftkühlung oder Wasserkühlung: Das extrudierte Material wird durch Luftkühlung oder Wasserkühlung abgekühlt und geformt. Bei der Luftkühlung wird die Wärme durch Luftkonvektion abgeleitet und die Materialien schnell abgekühlt. Bei der Wasserkühlung wird die Kühlung durch einen Wassertank durchgeführt, wobei eine schnelle Abkühlung erreicht wird. Es ist jedoch wichtig, die Temperatur des Kühlwassers zu kontrollieren, um interne Spannungen oder Oberflächenfehler zu vermeiden, die durch ein plötzliches Abkühlen der Materialien entstehen können.
Granulation: Das abgekühlte Material wird mit einem Granulator granuliert und in Partikel einer bestimmten Größe geschnitten. Die Werkzeuggeschwindigkeit und die Schnittlänge des Granulators werden entsprechend der gewünschten Partikelgröße eingestellt. Die gängige Partikelgröße liegt im Allgemeinen zwischen 2 und 5 Millimetern.
5. Screening und Verpackung
Screening: The starch masterbatch after granulation is screened through a vibrating screen to remove particles that are too large or too small, ensuring the uniformity of the product’s particle size. The mesh size of the sieve is selected according to product requirements, and the commonly used mesh size is between 20-60 mesh.
Verpackung: Der qualifizierte Stärke-Masterbatch wird nach der Sortierung verschlossen, um die Aufnahme von Feuchtigkeit und Kontamination zu verhindern. Die Verpackungsmaterialien verwenden üblicherweise Kunststoffbeutel oder Verbundverpackungsbeutel mit guter Feuchtigkeitsbeständigkeit und tragen auf der Verpackung den Produktnamen, die Spezifikationen, das Produktionsdatum, die Haltbarkeit und andere Informationen.
Im Produktionsprozess ist es notwendig, die Prozessparameter entsprechend den Eigenschaften und Anforderungen verschiedener Stärke-Masterbatch-Arten zu optimieren und anzupassen, um die Qualität und die stabile Leistung des Produkts zu gewährleisten. Gleichzeitig sind regelmäßige Wartung und Pflege der Produktionsanlagen erforderlich, um deren ordnungsgemäße Funktion zu gewährleisten und eine effiziente und stabile Produktion zu erreichen.
Domäne: Herstellung von Maschinen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Produktionsanlagen
Die Ausrüstung für die Herstellung von Stärke-Masterbatch umfasst hauptsächlich Anlagen zur Verarbeitung der Rohstoffe, Mischanlagen, Extrusionsanlagen, Kühlanlagen, Granulationsanlagen sowie Screening- und Verpackungsanlagen. Im Folgenden wird eine detaillierte Beschreibung gegeben:
1. Ausrüstung für die Verarbeitung von Rohmaterialien
Trocknungsmaschine: Sie wird zur Trocknung von Stärke-Rohstoffen verwendet, um ihren Feuchtigkeitsgehalt zu reduzieren. Häufig verwendete Trocknungsmaschinen sind Luftstrom-Trocknungsmaschinen, fluidisierte Bett-Trocknungsmaschinen usw. Die Luftstrom-Trocknungsmaschine suspendiert und trocknet Stärkepartikel durch einen hohen Luftstrom mit heißem Luftstrom, was zu einer schnellen Trocknung führt. Die fluidisierte Bett-Trocknungsmaschine trocknet Stärke in einem fluidisierten Zustand, der durch heißen Luft entsteht, was zu einer gleichmäßigen Trocknung führt.
2. Hybridgeräte
High-Speed-Mixer: Wird für die Vorverdichtung von Stärke mit verschiedenen Zusatzstoffen verwendet. Er verfügt über schnell rotierende Rührschaufeln, die eine bestimmte Grad der gleichmäßigen Vermischung der Materialien in kurzer Zeit ermöglichen und damit die Grundlage für nachfolgende Verdichtungs- und Extrusionsprozesse bilden.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Interner Mischer: Weiteres Mischen und Plastifizieren von Materialien, die bereits vorher gemischt wurden. Der Rotor des internen Mischers hat eine spezielle Form, die starke Scher- und Mischwirkungen erzeugt, wodurch Stärke und Additive unter hohen Temperaturen und Druck vollständig homogen gemischt werden können und Materialien mit guter Plastizität und Gleichförmigkeit entstehen.
3. Extrusionsanlagen
Doppelschneckenextruder: Er ist eines der wichtigsten Geräte für die Herstellung von Stärke-Masterbatch. Er verfügt über zwei ineinandergreifende Schrauben, die Materialien effizient transportieren, mischen, plastifizieren und extrudieren können. Durch eine vernünftige Einstellung von Parametern wie Temperatur, Geschwindigkeit und Schraubenkombination des Extruders kann das Material während des Extrusionsprozesses eine ideale Plastifizierung und Gleichmäßigkeit erreichen und die Produktqualität sicherstellen.
4. Kühlanlagen
Luftkühlsystem: Es besteht aus Ventilatoren, Luftkanälen usw. Es entzieht der extrudierten Materialien die Wärme durch ein forciertes Luftstrom, wodurch sie sich schnell abkühlen und verfestigen können. Das luftgekühlte System hat eine einfache Struktur und eine einfache Bedienung und eignet sich für Situationen, in denen die Kühlgeschwindigkeit nicht besonders hoch ist. Es kann effektiv die inneren Spannungen oder Oberflächenfehler vermeiden, die durch das schnelle Abkühlen der Materialien entstehen.
Wasserkühlsystem: Es umfasst in der Regel Komponenten wie einen Wasserbehälter und eine Umwälzpumpe. Das extrudierte Material wird über einen Wasserbehälter gekühlt. Aufgrund der hohen spezifischen Wärmekapazität von Wasser ist die Kühlrate schneller als bei Luftkühlung, was die Produktionseffizienz verbessert. Es ist jedoch wichtig, die Kühlwassertemperatur zu kontrollieren, um die Produktqualität sicherzustellen.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: 5. Granulationsanlagen
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersatzmerkmale} und Klammern auf. Formelles technisches Register. Text: Granulator: wird nach dem Extruderausgang oder der Kühlanlage installiert und dient zum Schneiden der gekühlten Streifen oder Plattenmaterialien in Partikel bestimmter Größe. Die Schneidgeschwindigkeit und die Schneidlänge des Granulators können entsprechend der gewünschten Partikelgröße eingestellt werden, um die Partikelgrößenanforderungen verschiedener Produkte zu erfüllen.
6. Screening- und Verpackungsanlagen
Vibrationsschirm: Wird zur Sortierung des Stärke-Masterbatches nach der Granulierung verwendet, um Partikel zu entfernen, die zu groß oder zu klein sind, und die Gleichmäßigkeit der Produktteilchengröße zu gewährleisten. Der Vibrationsschirm erzeugt durch einen Vibrationsmotor Schwingungen, wodurch die Partikel auf dem Schirm hüpfen und durchsieben. Je nach Produktanforderungen können verschiedene Maschengrößen des Schirms ausgewählt werden.
Verpackungsmaschine: Sie wird zur Verpackung von qualifizierten Stärke-Masterbatches nach dem Screening verwendet. Zu den gängigen Verpackungsmaschinen gehören automatische Mess- und Verpackungsmaschinen sowie Vakuumverpackungsmaschinen. Die automatische Mess- und Verpackungsmaschine kann Produkte mit einem bestimmten Gewicht genau messen und verpacken, wodurch die Verpackungseffizienz und -genauigkeit verbessert werden. Vakuumverpackungsmaschinen eignen sich für Produkte, die eine hohe Feuchtigkeits- und Oxidationsbeständigkeit erfordern, und können die Haltbarkeit der Produkte verlängern.
Stärkemeisterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce starch masterbatch. Our starch masterbatch extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Bezogene Anforderungen
Der Extruder ist eine wichtige Ausrüstung für die Herstellung von Stärke-Masterbatch, und seine Parameter-Einstellungen haben einen erheblichen Einfluss auf die Produktqualität und die Produktionseffizienz. Folgende Parameter-Einstellungen für Extruder sind üblich:
Temperatureinstellung
Fütterungsbereich: in der Regel auf 100-120 ℃ eingestellt. Dieser Bereich wird hauptsächlich dazu verwendet, das Material beim Erhitzen zunächst zu erweichen, während eine vorzeitige Gelatinisierung des Stärke durch die hohe Temperatur vermieden wird, was die anschließende Verarbeitung beeinträchtigen könnte.
Mittlere Zone: Die Temperatur wird normalerweise zwischen 140 und 160 ℃ geregelt. In der mittleren Zone beginnt das Material sich weiter zu verplatzen, und Stärke und Zusatzstoffe vermischen sich allmählich gleichmäßig. Eine geeignete Temperatur hilft, die Fließfähigkeit und Plastizität des Materials zu verbessern.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Kopfteil: Die Kopftemperatur beträgt in der Regel 160-180 ℃. Eine höhere Temperatur kann dafür sorgen, dass das Material während der Extrusion gut fließfähig ist und sich leichter aus dem Kopf der Maschine extrudieren lässt, während es eine glatte Oberfläche des Produkts gewährleistet und Defekte reduziert.
Einstellen der Schraubengeschwindigkeit
Die Schraubendrehzahl wird entsprechend den Materialeigenschaften und den Produktionsanforderungen eingestellt, in der Regel zwischen 100 und 300 Umdrehungen pro Minute. Eine niedrigere Drehzahl ist vorteilhaft für die gründliche Mischung und Plastifizierung von Materialien, jedoch ist die Produktionseffizienz geringer. Eine höhere Drehzahl kann die Produktion erhöhen, kann jedoch zu Überhitzung durch Materialscherung führen und die Produktqualität beeinträchtigen. In der tatsächlichen Produktion ist es notwendig, den Gleichgewichtspunkt zwischen Drehzahl, Produktqualität und Ausstoß auf der Grundlage der spezifischen Umstände zu finden. Zum Beispiel sollte bei Stärke-Materialien mit hoher Viskosität die Drehzahl entsprechend verringert werden, um eine übermäßige Scherung zu vermeiden. Für Materialien mit guter Fließfähigkeit kann die Drehzahl entsprechend erhöht werden, um die Produktion zu erhöhen.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Einstellen des Schraubetors
Der Schraubenantrieb spiegelt die Last wider, die die Schraube während des Extrusionsprozesses trägt, was mit Faktoren wie der Viskosität des Materials, der Füllmenge und der Schraubendrehzahl zusammenhängt. Eine geeignete Einstellung des Schraubenantriebs kann die Stabilität des Extrusionsprozesses und die Produktqualität sicherstellen. Im Allgemeinen sollte der Bereich des Schraubenantriebs entsprechend den Eigenschaften des Materials und den Leistungsparametern der Ausrüstung eingestellt werden, normalerweise zwischen 30% und 70% des Nenndrehmoments der Ausrüstung. Wenn der Drehmoment zu hoch ist, kann es zu Problemen wie erhöhtem Schraubenverschleiß und Überlastung des Motors führen. Wenn der Drehmoment zu niedrig ist, kann dies auf eine unvollständige Plastifizierung des Materials oder eine unzureichende Extrusionsmenge hinweisen.
Druckeinstellung
Einlassdruck des Fördermittels: Der Einlassdruck des Fördermittels wird in der Regel auf einem niedrigen Niveau gehalten, um einen übermäßigen Widerstand des Materials beim Fördern zu vermeiden, was die Gleichmäßigkeit des Fördervorgangs beeinträchtigen könnte. Normalerweise wird der Einlassdruck zwischen 0,5 und 1,5 MPa eingestellt.
Kopfdruck: Der Kopfdruck ist von entscheidender Bedeutung für die Dichtheit von extrudierten Materialien und die Maßgenauigkeit der Produkte. Der allgemeine Kopfdruck wird zwischen 5 und 15 MPa eingestellt. Durch Anpassen der Drosselvorrichtung oder der Formstruktur am Kopf kann der Kopfdruck innerhalb eines geeigneten Bereichs geregelt werden. Wenn der Kopfdruck zu hoch ist, kann dies zu erhöhtem Verschleiß der Form und Schwierigkeiten bei der Materialextrusion führen. Wenn der Druck zu niedrig ist, kann dies zu Fehlern wie Poren und unebenen Oberflächen im Produkt führen.
Bei der Einstellung der Parameter des Extruders ist es notwendig, Faktoren wie die Art des Stärke-Rohstoffs, die Formel der Zusatzstoffe, die Qualitätsanforderungen des Produkts und die Leistung der Ausrüstung umfassend zu berücksichtigen. Durch mehrere Experimente und Anpassungen sollte die geeignetste Parameterkombination gefunden werden, um eine stabile und effiziente Produktion zu gewährleisten.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Anwendung
Die Anwendung von Stärkemasterbatch ist in vielen Bereichen sehr vielfältig, und die folgenden Aspekte sind einige der wichtigsten Anwendungsbereiche:
Plastikindustrie
Füllstoffmodifikation: Die Zugabe von Stärke-Masterbatch zu Kunststoffen kann die Produktionskosten reduzieren. Gleichzeitig kann die Zugabe von Stärke auch die Verarbeitungsleistung von Kunststoffen verbessern, z. B. die Fließfähigkeit erhöhen und die Schmelzviskosität verringern. Zum Beispiel kann die Zugabe einer geeigneten Menge Stärke-Masterbatch zu gängigen Kunststoffen wie Polyethylen (PE) und Polypropylen (PP) die Härte und Steifheit von Kunststoffprodukten verbessern, während gleichzeitig eine gute Bruchfestigkeit erhalten bleibt.
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Biodegradierbarkeit: Stärke ist ein natürlich biodegradierbares Polymermaterial, und die Zugabe von Stärke-Masterbatch zu Kunststoffen kann ihnen eine gewisse Biodegradierbarkeit verleihen. Im Laufe der Zeit wird Stärke durch Mikroorganismen in der natürlichen Umgebung abgebaut, wodurch Kunststoffprodukte allmählich zerfallen und die Umweltverschmutzung reduziert wird. Dieses biologisch abbaubare Kunststoff hat große Anwendungsperspektiven in Bereichen wie Verpackungen und landwirtschaftliche Folien. Zum Beispiel können Stärke-basierte biologisch abbaubare Kunststoffbeutel nach dem Gebrauch schnell im Boden zersetzt werden, wodurch die weiße Verschmutzung reduziert wird.
Textilindustrie
Stärke-Masterbatch kann nach der Modifizierung als Textilverfestiger verwendet werden. Es kann einen gleichmäßigen Schlammschichtfilm auf der Oberfläche des Garns bilden, die Festigkeit, die Abriebfestigkeit und die Glätte des Garns verbessern, die Bruchrate des Garns während des Webens reduzieren und die Webeffizienz und die Qualität der Stoffe verbessern. Im Vergleich zu herkömmlichen chemischen Verfestigungsmitteln haben Stärke-basierte Verfestigungsmittel eine gute biologische Abbaubarkeit und Umweltfreundlichkeit.
Textilfinisher: Ein Finisher, der aus Stärke-Masterbatch hergestellt wird und auf Textilien aufgebracht wird, kann die Haptik, Weichheit und Faltenbildung eines Stoffes verbessern. Gleichzeitig können Stärke-Finisher auch Textilien eine gewisse Faltrückstandsfähigkeit und Feuchtigkeitsabsorption verleihen, wodurch das Tragekomfort der Stoffe erhöht wird. Zum Beispiel kann die Verwendung von Stärke-Finishern bei der Veredelung von Baumwollstoffen den Stoff weicher und glatter machen und gleichzeitig seine Schweißabsorption und Atmungsaktivität erhöhen.
Papierindustrie
Papierverstärker: Stärke-Masterbatch kann als Papierverstärker zu Papierherstellungswerkstoffen hinzugefügt werden. Es kann mit Cellulosefasern im Papier interagieren und Wasserstoffbrücken bilden, wodurch die Festigkeitswerte des Papiers, wie Zugfestigkeit, Sprungfestigkeit und Reißfestigkeit, verbessert werden. Bei der Herstellung verschiedener Arten von Papier, wie Kulturpapier und Verpackungspapier, kann die Zugabe einer angemessenen Menge Stärke-Masterbatch die Qualität und Leistung des Papiers effektiv verbessern.
Oberflächenvergrößerungsmittel: Stärke-Masterbatch wird zur Oberflächenvergrößerung von Papier verwendet, wodurch auf der Oberfläche des Papiers ein gleichmäßiger Klebefilm gebildet wird, der die Oberflächenfestigkeit, Glättung und Druckbarkeit des Papiers verbessert. Dieser Klebefilmschicht kann effektiv verhindern, dass das Papier während des Druckprozesses Haare und Pulver abwirft und so die Druckqualität verbessert. Gleichzeitig können Stärke-basierte Oberflächenvergrößerungsmittel auch die Wasserdichtigkeit des Papiers verbessern, wodurch es in feuchten Umgebungen eine gute Leistung erzielen kann.
Andere Bereiche
In the agricultural field, starch masterbatch can be used to prepare agricultural water retaining agents. The water retaining agent made by copolymerizing or blending starch with some hydrophilic polymer materials has good water absorption and retention properties. It can absorb and store a large amount of water in the soil, slowly release it for plant absorption and utilization, thereby improving the soil’s water retention performance, reducing irrigation water consumption, and promoting plant growth. In addition, starch masterbatch can also be used to prepare biodegradable agricultural films, providing environmentally friendly covering materials for agricultural production.
In the pharmaceutical field, starch masterbatch can be used to prepare drug sustained-release carriers. By encapsulating drugs in starch based materials, utilizing the biodegradability and controllable degradation rate of starch, slow drug release can be achieved, prolonging the drug’s action time and improving its efficacy. Meanwhile, starch masterbatch can also be used as a medicinal excipient for tablet molding, disintegration, and other purposes. For example, in some oral tablets, starch acts as a disintegrant, which can rapidly disintegrate the tablet in the gastrointestinal tract, releasing the drug components for easy absorption by the human body.




