

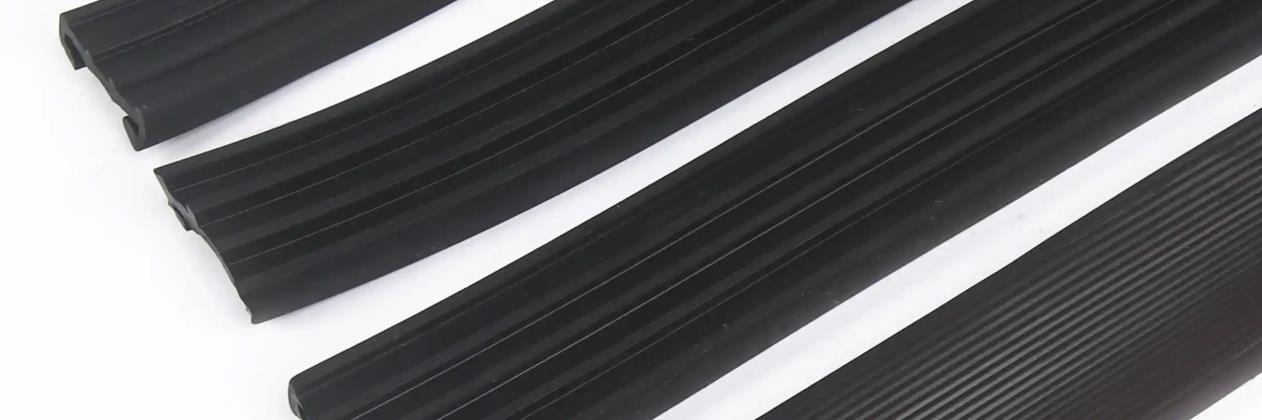
EPM-Masterbatch, auch bekannt als Ethylen-Propylen-Dien-Monomer-Masterbatch, ist ein granuliertes Konzentrat auf der Basis von Ethylen-Propylen-Dien-Monomer (EPM), das aus Ethylen und Propylen als Hauptmonomere synthetisiert wird und durch die Zugabe von Trägerharzen, Füllstoffen und Additiven hergestellt wird. EPM-Masterbatch gehört zu einer Art Kunststoff-Masterbatch, der aus hochkonstanten chemischen Additiven, Trägerharzen und Dispersionsmitteln besteht. Seine Essenz besteht darin, Pigmente, Additive usw. gleichmäßig an das Harz zu binden, um Aggregate zu bilden, die zur Vereinfachung des Kunststoffverarbeitungsablaufs und zur Stabilisierung der Produktqualität verwendet werden.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Charakteristik
1. Ausgezeichnete Wetterbeständigkeit: EPM-Masterbatch verfügt über eine hervorragende Wetterbeständigkeit, eine hohe Beständigkeit gegen Sonnenlicht, Ozon und Wind- und Regenerosion und neigt nicht zu Alterung, Rissbildung, Verhärten und Sprödigkeit. Es kann über einen langen Zeitraum hinweg eine stabile Leistung bieten und ist für Produkte für den langfristigen Einsatz im Freien geeignet.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 2. Gute chemische Korrosionsbeständigkeit: Es weist eine hervorragende Beständigkeit gegen verschiedene chemische Substanzen auf, wie Säuren, Basen, Salzlösungen und einige organische Lösungsmittel. Bei Kontakt mit diesen Chemikalien wird seine Leistung nicht leicht beeinträchtigt und kann für die Herstellung von Produkten verwendet werden, die in chemisch korrosiven Umgebungen eingesetzt werden.
3. Hohe Elastizität und Flexibilität: Mit hoher Elastizität und guter Flexibilität kann es innerhalb eines großen Deformationsbereichs Elastizität bewahren und schnell seinen ursprünglichen Zustand wiederherstellen, wodurch es sich für die Herstellung von Produkten eignet, die häufig gebogen, gestreckt oder komprimiert werden müssen, wie Dichtungen, Stoßdämpfer usw.
4. Niedrige Weichheit und Glätte: Es kann in Umgebungen mit niedrigen Temperaturen eine gute Flexibilität und Elastizität bewahren, ist nicht leicht spröde und kann über einen breiten Temperaturbereich eine stabile Leistung aufrechterhalten. Es kann in kühlen Regionen oder bei Gelegenheiten verwendet werden, die eine Leistung bei niedrigen Temperaturen erfordern.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: 5. Ausgezeichnete elektrische Isolierung: Mit einer guten elektrischen Isolierung kann es als Isolationsschicht und Mantelmaterial für Kabel und Leitungen verwendet werden, wodurch Stromlecks verhindert und der sichere Betrieb von elektrischen Geräten und Leitungen gewährleistet wird.
6. Gute Verarbeitungsleistung: einfach zu bearbeiten und zu formen, kann durch verschiedene Verarbeitungsmethoden wie Extrusion, Spritzguss und Kompressionsguss in verschiedene Formen von Produkten geformt werden und hat während der Verarbeitung eine gute Fließfähigkeit, was die Produktionseffizienz verbessert und die Verarbeitungskosten reduziert.
7. Umweltfreundlich und nicht giftig: Es ist in der Regel umweltfreundlich und nicht giftig, entspricht relevanten Umweltstandards und -anforderungen und kann in Bereichen verwendet werden, die mit dem menschlichen Körper in Berührung kommen oder hohe Umweltanforderungen haben, z. B. medizinische Geräte, Lebensmittelverpackungen usw.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: 8. Hohe Füllfähigkeit: Es kann eine große Menge verschiedener Füllstoffe, wie Kalziumcarbonat, Talkpulver usw., füllen, ohne deren Leistung signifikant zu verringern. Dadurch können Materialkosten gesenkt und bestimmte Eigenschaften des Produkts, wie Härte und Dimensionsstabilität, verbessert werden.
Typen
EPM ist Ethylen-Propylen-Dien-Monomer-Kautschuk, und üblicherweise kann der EPM-Masterbatch nach Funktion und Zweck in folgende Typen unterteilt werden:
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie geschrieben – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Universelles Masterbatch: Es verfügt über die grundlegenden Eigenschaften von Ethylen-Propylen-Kautschuk, wie z. B. gute Witterungsbeständigkeit, Ozonbeständigkeit, chemische Korrosionsbeständigkeit usw. Es kann weit verbreitet in der Herstellung von Kautschukprodukten, wie z. B. Automobilteilen, Kabel- und Kabelfedern, Dichtungen usw., eingesetzt werden, um die umfassenden Eigenschaften der Produkte zu verbessern.
Hoher Füllstoff-Masterbatch: In den EPM-Masterbatch werden große Mengen an Füllstoffen wie Kalziumcarbonat, Talkpulver usw. hinzugefügt. Diese Art von Masterbatch kann die Kosten von Gummiprodukten senken, während bestimmte physikalische Eigenschaften erhalten bleiben. Daher eignet sich dieser Masterbatch für kostensensible Anwendungen wie Baumaterialien zur Abdichtung von Wasser und allgemeine industrielle Gummiprodukte.
Einfache Verarbeitung des Masterbatchs: Durch die Entwicklung einer speziellen Rezeptur und die Verbesserung der Verarbeitungstechnologie von EPM verfügt es über eine bessere Verarbeitungsleistung, wie beispielsweise eine niedrigere Mooney-Viskosität und eine gute Fließfähigkeit. Diese Art von Masterbatch ist für die Mischung, Extrusion, Formgebung und andere Operationen bei der Gummiverarbeitung geeignet und verbessert die Produktionseffizienz. Es eignet sich für die Herstellung komplex geformter Gummiprodukte, wie Gummiarmaturen und andere Gummiartikel.
Sulfidtyp-Masterbatch: Je nach der verschiedenen Schwefelungsmethoden kann es in Peroxidschwefelungs-Masterbatch und Schwefelschwefelungs-Masterbatch unterteilt werden. Peroxidschwefelungs-Masterbatch hat die Vorteile einer schnellen Vulkanisationsgeschwindigkeit und guter Gummiqualität, wodurch es sich für die Herstellung von hochleistungsfähigen Gummiprodukten eignet. Schwefelschwefelungs-Masterbatch zeichnet sich durch niedrige Kosten und einen ausgereiften Vulkanisationsprozess aus und wird häufig bei der Herstellung von allgemeinen Gummiprodukten eingesetzt.
Functional Masterbatch: Spezielle funktionelle Zusatzstoffe wie Anti-Aging-Mittel, Flammschutzmittel, Antistatika usw. werden dem EPM-Masterbatch hinzugefügt, um den Gummiprodukten besondere Funktionen zu verleihen. Zum Beispiel kann die Zugabe von Anti-Aging-Mitteln die Alterungsbeständigkeit von Gummiprodukten verbessern und deren Lebensdauer verlängern. Die Zugabe von Flammschutzmitteln macht Gummiprodukte flammschutzfähig und eignet sich für Anwendungen mit hohen Anforderungen an die Brandschutzsicherheit. Die Zugabe von Antistatika eliminiert die statische Elektrizität auf der Oberfläche von Gummiprodukten und verhindert die Schäden, die durch die statische Elektrizitätsakkumulierung entstehen können.
Formelverhältnis
Folgende sind die ungefähren Bereiche für die Formularverhältnisse für verschiedene Arten von EPM-Masterbatchen. Die tatsächliche Formel kann aufgrund von Faktoren wie dem Hersteller und den Anforderungen an die Produktleistung variieren:
Universeller Masterbatch
EPM-Gummi: 100 Teile, ist der Hauptbestandteil des Masterbatch und sorgt für die grundlegenden Gummi-eigenschaften.
Domain: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Zinkoxid: 3-5 Teile, verwendet als aktiver Bestandteil zur Förderung der Sulfidierungsreaktion.
Domäne: Herstellung von Kunststoffextrusions-und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Stearinsäure: 1-2 Teile, verbessert die Verarbeitungsleistung und erhöht die Kompatibilität zwischen Gummi und Füllstoffen.
Kohlenstoffschwarz: 30-60 Teile, kann die Festigkeit, Abriebfestigkeit, Leitfähigkeit und andere Eigenschaften des Kautschuks verbessern. Verschiedene Arten und Partikelgrößen von Kohlenstoffschwarz können je nach den Anforderungen an die Produktleistung ausgewählt werden.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Paraffinöl: 10-30 Teile, verwendet als Weichmacher zur Verbesserung der Flexibilität und Verarbeitbarkeit von Gummi.
Vulkanisationsmittel: 1-2 Teile, häufig verwendete Stoffe sind Schwefel usw., die zur Vernetzungsreaktion des Kautschuks führen, ein dreidimensionales Netzwerkstruktur bilden und die Eigenschaften des Kautschuks verbessern.
Accelerator: 1-3 Teile, z. B. Dithiocarbamat-Salze, Thiazole usw., zur Beschleunigung der Sulfrierungsreaktion.
Masterbatch mit hohem Füllgrad
EPM-Gummi: 60-80 Teile, wodurch Platz für die Zugabe einer großen Menge an Füllstoffen bleibt, während die grundlegenden Eigenschaften des Gummis gewährleistet werden.
Zinkoxid: 3-5 Teile, mit derselben Funktion wie der universelle Masterbatch.
Stearinsäure: 1-2 Teile, verbessert die Verarbeitungsleistung und die Kompatibilität.
Bereich: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Calciumcarbonat: 80-150 Teile als Hauptfüllstoff können die Kosten signifikant senken und gleichzeitig die Härte und die Dimensionsstabilität des Gummis erhöhen.
Talc-Pulver: 0-50 Teile, kann in Kombination mit Calciumcarbonat verwendet werden, um die Füllmenge weiter zu erhöhen und bestimmte Eigenschaften, wie Wärmebeständigkeit und Isolierung, zu verbessern.
Kohlendioxid: 10-30 Teile, verwendet, um die Leistung des Kautschuks angemessen zu verbessern.
Paraffinöl: 10-20 Teile, hilft, Füllstoffe im Kautschuk besser zu dispergieren und die Verarbeitungsleistung zu verbessern.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Vulkanisationsmittel: 1-2 Teile, die genaue Dosierung ist abhängig vom Vulkanisationssystem.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Beschleuniger: 1-3 Teile, verwendet in Kombination mit Vulkanisationsmittel zur Steuerung der Vulkanisationsrate.
Einfach zu verarbeitender Masterbatch
EPM-Gummi: 100 Teile, wählen Sie EPM-Gummi-Sorten mit geringer Mooney-Viskosität und guter Fließfähigkeit.
Zinkoxid: 3-5 Teile, fördert die Sulfidierungsreaktion.
Stearinsäure: 1-2 Teile, verbessert die Verarbeitungsleistung.
Kohlenstoffschwarz: 30-50 Teile, wählen Sie die geeignete Kohlenstoffschwarz-Variante und -Dosierung entsprechend den Anforderungen an die Produkteigenschaften.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Paraffinöl: 20-40 Teile, erhöht die Flexibilität und Fließfähigkeit des Kautschuks und reduziert die Verarbeitungsprobleme.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Ersetzungen} und Klammern auf. Formelles technisches Register. Text: Schwefelungsmittel: 1-2 Teile, stellen Sie sicher, dass die Schwefelungsreaktion normal verläuft.
Verstärker: 1-3 Teile, wählen Sie einen Verstärker mit mittlerer Vulkanisationsgeschwindigkeit, um die Verarbeitung einfach zu kontrollieren.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Verarbeitungshilfsmittel: 1-5 Teile, wie Schmiermittel, Dispersionsmittel usw., um die Verarbeitungsleistung weiter zu verbessern und das Gummi bei Misch-, Extrusions-, Form- und anderen Prozessen glatter zu machen.
Sulfoniertes Masterbatch
Peroxidvulkanisierter Masterbatch: 100 Teile EPM-Gummi; 3-5 Teile Zinkoxid; 1-2 Teile Stearinsäure; 30-60 Teile Kohlenstoffschwarz; 10-30 Teile Paraffinöl; 2-7 Teile peroxidvulkanisierender Mittel, wie DCP (Diisopropylbenzolperoxid) usw.; 0-3 Teile Vernetzungsmittel, wie TAIC (Triallylisocyanurat), können die Vernetzungsleistung und die Eigenschaften des vulkanisierten Gummis verbessern.
Sulfurvulkanisierter Masterbatch: 100 Teile EPM-Gummi; 3-5 Teile Zinkoxid; 1-2 Teile Stearinsäure; 30-60 Teile Kohlenstoffschwarz; 10-30 Teile Paraffinöl; 1-2 Teile Schwefel; 1-3 Teile Beschleuniger, häufig verwendete Beschleuniger sind Dithiocarbamat-Salze, Thiazole usw. Verschiedene Beschleuniger haben unterschiedliche Auswirkungen auf die Vulkanisationsgeschwindigkeit und die Eigenschaften des vulkanisierten Gummis, und können nach Bedarf ausgewählt und kombiniert werden.
Funktionaler Masterbatch
Anti-Aging-Master-Batch: Basierend auf der allgemeinen Master-Batch-Formel werden 1-5 Teile eines Anti-Aging-Mittels hinzugefügt, wie beispielsweise der Antioxidant RD oder der Antioxidant 4010NA, die die Alterung des Kautschuks im langfristigen Einsatzprozess verhindern und die Lebensdauer des Produkts verlängern können.
Flammhemmendes Masterbatch: 100 Teile EPM-Gummi; 3-5 Teile Zinkoxid; 1-2 Teile Stearinsäure; eine geeignete Menge Kohlenstoffschwarz (entsprechend den Anforderungen an die Produkteigenschaften); 10-30 Teile Paraffinöl; 10-30 Teile flammhemmende Stoffe wie Aluminiumhydroxid, Magnesiumhydroxid, Decabromodiphenyläther usw. können die flammschutzende Leistung des Gummis verbessern und den entsprechenden Brandschutzstandards entsprechen.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Antistatischer Masterbatch: 100 Teile EPM-Gummi; 3-5 Teile Zinkoxid; 1-2 Teile Stearinsäure; Mäßiger Anteil an Carbonblack (im Allgemeinen weniger als bei einem allgemeinen Masterbatch); 10-30 Teile Paraffinöl; 1-5 Teile antistatischer Mittel, wie quaternäre Ammoniumsalze, Sulfonsäuresalze usw., können die Oberflächenwiderstand des Gummis reduzieren und die Ansammlung von statischer Elektrizität verhindern.
Domain: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Produktionsprozess
Der Produktionsprozess von EPM-Masterbatch umfasst in der Regel die folgenden Hauptschritte:
Vorbereitung der Rohstoffe
EPM-Gummi: Wählen Sie geeignete EPM-Gummi-Sorten und -Qualitäten basierend auf den Anforderungen an die Produktleistung, überprüfen Sie deren Qualitäts- und Leistungsindikatoren, um die Einhaltung der Produktionsanforderungen zu gewährleisten.
Zusatzstoffe: Bereiten Sie verschiedene Zusatzstoffe wie Zinkoxid, Stearinsäure, Kohlenstoffschwarz, Paraffinöl, Vulkanisationsmittel, Beschleuniger, funktionale Zusatzstoffe usw. vor und wägen sie genau nach den Rezepturvorgaben ab.
Mischen
Domain: Herstellung von Ausrüstungen für die Extrusion und Verarbeitung von Kunststoffen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Erstes Mischen: Legen Sie EPM-Kautschuk in einen Mischer oder eine offene Mühle, um es zu plastifizieren und ihm eine gewisse Plastizität und Fließfähigkeit zu verleihen, die das anschließende Mischen von Additiven erleichtert.
Hinzufügen von Additiven: Fügen Sie Zinkoxid, Stearinsäure, Kohlenstoffschwarz, Paraffinöl und andere Additive in der Reihenfolge der Formel zur Mischanlage hinzu und mischen Sie sie gründlich mit dem Kautschuk. Während des Mischvorgangs ist es notwendig, Parameter wie Temperatur, Zeit und Geschwindigkeit zu kontrollieren, um sicherzustellen, dass die Additive gleichmäßig im Kautschuk verteilt sind. Bei hochfüllenden Masterbatchen kann aufgrund der großen Menge an Füllstoff, der verwendet wird, besondere Mischverfahren oder -geräte erforderlich sein, beispielsweise die Verwendung eines Doppelschneckenextruders zur Mischung, um den Dispersionseffekt des Füllstoffs zu verbessern.
Endmischung: In der Nähe des Mischvorgangs fügen Sie Vulkanisationsmittel und Beschleuniger hinzu und vermischen Sie weiterhin für eine gewisse Zeit, um die Vulkanisationsmittel und Beschleuniger gleichmäßig im Gummi zu verteilen, aber achten Sie darauf, eine übermäßige Mischung zu vermeiden, da dies dazu führen kann, dass die Vulkanisationsmittel vorzeitig reagieren.
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formeller technischer Register. Text: Extrusion Granulierung
Extrusion: The mixed rubber material is fed into an extruder, and the extruder’s screw rotates to subject the rubber material to extrusion and shear forces inside the barrel, further mixing and extruding it into strips or granules. The temperature, screw speed, and head pressure of the extruder have a significant impact on the quality and appearance of the product, and need to be adjusted according to the characteristics of the rubber material and product requirements.
Granulation: Die extrudierten Gummistreifen oder Granulate werden in einem Granulator granuliert, in der Regel durch Kühlung mit Wasser oder Luft geformt und anschließend in Partikel einer bestimmten Größe geschnitten. Während des Granulationsprozesses ist es erforderlich, die Schneidgeschwindigkeit und die Größe der Granulate zu kontrollieren, um sicherzustellen, dass die Partikelgröße der Muttergranulate einheitlich und konsistent ist.
Paket
Der produzierte EPM-Masterbatch wird üblicherweise in Plastikfolienbeuteln oder gewebten Beuteln verpackt, um Feuchtigkeit, Verunreinigungen und Oxidation des Masterbatchs zu verhindern. Bei einigen Produkten mit hohen Verpackungsanforderungen kann Vakuumverpackung oder Nitrogenfüllverpackung verwendet werden, um die Lagerdauer des Masterbatchs zu verlängern und die Produktqualität zu gewährleisten.
Im gesamten Produktionsprozess ist es notwendig, die Prozessparameter jeder Stufe, wie Temperatur, Zeit, Geschwindigkeit, Druck usw., strikt zu kontrollieren und notwendige Qualitätsprüfungen durchzuführen, z. B. eine optische Inspektion, eine Prüfung der Partikelgrößenverteilung, eine Prüfung der physikalischen Eigenschaften usw., um sicherzustellen, dass das produzierte EPM-Masterbatch den Qualitätsstandards und den Kundenanforderungen entspricht. Gleichzeitig sollte auf die Sauberkeit und Hygiene der Produktionsumgebung geachtet werden, um zu verhindern, dass Verunreinigungen in das Masterbatch gelangen und die Produktqualität beeinträchtigen.
Produktionsanlagen
Die Produktionsanlagen für EPM-Masterbatch umfassen hauptsächlich Geräte für die Verarbeitung von Rohmaterialien, Mischung, Extrusion, Granulierung, Verpackung und andere Prozesse. Die folgende Beschreibung gibt einen detaillierten Überblick:
1. Interner Mischer: verwendet zur Vorverdichtung von EPM-Kautschuk mit verschiedenen Additiven. Durch Rotation und Interaktion mit dem Rotor können Materialien bei hoher Temperatur und Druck vollständig vermischt und plastifiziert werden, wodurch die Mischungsleistung und -qualität verbessert und die Mischzeit verkürzt wird.
2. Offene Mühle: Sie kann EPM-Gummi plastifizieren und dient auch als ergänzendes Mischgerät nach der internen Mischung. Durch die Verwendung von zwei relativ rotierenden Rollen wird das Gummi-Material in der Spalte zwischen den Rollen schneiden und komprimieren, wodurch eine gleichmäßige Mischung erzielt wird. Parameter wie Rollenabstand und Temperatur können ebenfalls angepasst werden, um den Mischungseffekt zu kontrollieren.
3. Twin-Schraubenextraktor: geeignet für die Mischung von EPM-Masterbatch mit hohen Füllmengen oder komplexen Formulierungen. Zwei Schrauben greifen ineinander und drehen sich gegenseitig, wodurch das Material vollständig gemischt, dispergiert und in der Schraubengroove transportiert wird. Dies hat eine gute Selbstreinigungs- und Mischungseffekt und ermöglicht es, mit Materialien mit hohen Füllmengen umzugehen und den Füllstoff gleichmäßiger in dem Gummi zu dispergieren.
4. Einzelschneckenextruder: Wird verwendet, um das gemischte Gummiwerkstoff in Streifen oder Granulate zu extrudieren. Die Schnecke rotiert im Rohr und schiebt das Gummiwerkstoff nach vorne. Durch Erwärmung und Schneiden wird das Gummiwerkstoff weiter plastifiziert und homogenisiert. Der Extruderkopf kann nach Bedarf durch verschiedene Formen ersetzt werden, um Masterbatch in verschiedenen Formen und Größen zu produzieren.
5. Granulator: Wird in Verbindung mit einem Extruder verwendet, um das extrudierte Gummi-Streifen in Granulate zu verwandeln. Häufige Typen sind luftgekühlte Granulatoren und wassergekühlte Granulatoren. Der luftgekühlte Granulator kühlt den Gummi-Streifen mit Luft und führt anschließend die Granulierung durch. Der wassergekühlte Granulator kühlt und formt den Gummi-Streifen in Wasser, bevor er ihn in Kugeln schneidet, was zu Muttergranulaten mit gleichmäßiger Partikelgröße und gutem Aussehen führt.
6. Granulator: Installiert auf dem Granulator, wird er verwendet, um den Gummiband in Partikel der angegebenen Größe zu schneiden. Das Material und der Design des Schneidwerkzeugs haben einen erheblichen Einfluss auf die Qualität der Schneidung. Scharfe Schneidwerkzeuge können eine gleichmäßige Schneidung und eine regelmäßige Partikelform gewährleisten, und die Geschwindigkeit und den Abstand des Schneidwerkzeugs kann entsprechend den Partikelgrößenanforderungen der Mutterpartikel angepasst werden.
7. Wiegegeräte: darunter elektronische Waagen, Zutatenwaagen usw., die zur exakten Wiegeung von verschiedenen Rohmaterialien verwendet werden. Hochpräzise Wiegegeräte gewährleisten die Genauigkeit der Rezeptur und stabilisieren damit die Produktqualität. Elektronische Waagen können kleine Mengen von Zusatzstoffen schnell und genau wiegen, während Zutatenwaagen für die Wiegeung und Dosierung großer Mengen Rohmaterialien verwendet werden können.
8. Verpackungsanlagen: wie z. B. automatische Verpackungsmaschinen, die die automatische Dosierung, Füllung und Verschluss von Masterbatch ermöglichen. Dadurch kann die Verpackungsleistung verbessert, die Fehler bei der manuellen Bedienung reduziert und die Konsistenz in der Verpackungsqualität gewährleistet werden. Je nach Verpackungsvorgaben und Anforderungen können verschiedene Arten von automatischen Verpackungsmaschinen ausgewählt werden, z. B. vertikale Verpackungsmaschinen, horizontale Verpackungsmaschinen usw.
9. Transportanlagen: einschließlich Bandförderer, Schraubenförderer usw., die während des Produktionsprozesses zur Beförderung von Rohmaterialien, Gummiwerkstoffen und fertigen Masterbatch verwendet werden. Die Materialien können von einem Prozess zum anderen transportiert werden, wodurch automatisierte Produktionsprozesse erreicht werden, die Produktionseffizienz verbessert und die Arbeitsintensität bei der manuellen Handhabung reduziert wird.
10. Testausrüstung: z. B. Gummi Zugfestigkeitsprüfmaschine, Härteprüfer, Partikelgrößenanalysator usw., die zur Prüfung der physikalischen Eigenschaften und der Partikelgrößenverteilung des EPM-Masterbatch verwendet werden. Die Gummi Zugfestigkeitsprüfmaschine kann die mechanischen Eigenschaften wie die Zugfestigkeit und die Dehnung des Masterbatch testen. Der Härteprüfer wird zur Messung der Härte des Masterbatch verwendet, und der Partikelgrößenanalysator kann die Partikelgrößenverteilung des Masterbatch genau analysieren, um sicherzustellen, dass die Produktqualität den Standardanforderungen entspricht.
EPM-Masterbatch-Extruder
Kerke’s masterbatch extruder can be used to produce EPM masterbatch. Our EPM-Masterbatch-Extruder has multiple models to choose from, which can meet different production requirements.
-

Laboratory Twin Screw Extruder
When will you need a lab twin screw extruder? If you want to make trials and tests of…
-

Twin Screw Extruder
Our Parallel Co-rotating twin screw extruder is designed for compounding and masterbatch making with an output capacity from…
-

Triple (3 screws) Extruder
3 Screws extruder is a new technology that has many advantages. The triple screw extruder is mainly used…
-

Double-Stage Extrusion System
Mother-baby extrusion system is designed for special materials which can not process on one stage extruder, the first…
-

Banbury Kneader Compounding Line
Our kneader + extruder is designed for making special applications with an output capacity from 30kg/h to 1000kg/h.…
-

Cutting System / Pelletizing System
Different material needs different cutting system, Kerke provides all kinds of cutting system, here is the explanation of…
Domäne: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Zugehörige Anforderungen
Der Extruder spielt eine entscheidende Rolle bei der Herstellung von EPM-Masterbatch, und hier sind einige Anforderungen an den Extruder:
Schraubendesign
Längenzu-Durchmesser-Verhältnis: In der Regel ist ein größeres Längenzu-Durchmesser-Verhältnis erforderlich, in der Regel zwischen 20 und 30. Eine längere Schraube ermöglicht einen längeren Transport- und Mischweg des Materials, wodurch sich EPM-Gummi gleichmäßig mit Additiven vermischen kann, während gleichzeitig die Verformung des Materials und die Entleerung erleichtert werden.
Rilletiefe: Die Rilletiefe sollte gemäß der Formel und dem Produktionsprozess des EPM-Masterbatchs bestimmt werden. Bei hochgefülltem EPM-Masterbatch sind tieferen Schraubenschlitze erforderlich, um mehr Material aufzunehmen und sicherzustellen, dass der Füllstoff gleichmäßig in der Kautschukmatrix verteilt wird. Für Formeln mit geringer Füllung oder hohen Scherbeansprüchen kann die Tiefe der Schraubenschlitze entsprechend reduziert werden, um den Scherwirkung auf das Material zu steigern und die Mischungseffekt zu verbessern.
Schraubestruktur: Es wird eine Gradienten- oder Mutationsschraubestruktur verwendet. Die Gradienten-Schraube ist für die Herstellung der meisten EPM-Masterbatch geeignet und kann das Material in der Schraube stufenweise komprimieren und schneiden, wodurch der Übergang von Feststoff zu Schmelze glatt erfolgt. Mutante Schrauben sind besser geeignet für einige spezielle EPM-Masterbatch, z. B. Formulierungen, die eine große Menge an Additiven mit niedrigem Schmelzpunkt enthalten, die eine schnelle Plastifizierung von Materialien in kürzerer Entfernung ermöglichen.
Misch-und Dispersionsfähigkeit
Schneidelement: Die Schraube des Extruders sollte mit geeigneten Schneidelementen, wie Knetblöcken, Zahnrädern usw., ausgestattet sein. Diese Schneidelemente können starke Schneid- und Dehnungseffekte erzeugen, wodurch EPM-Kautschuk mit Additiven vollständig vermischt, aggregierte Additivpartikel in der Kautschukmatrix dispergiert und gleichmäßig verteilt werden, wodurch die Qualität und die Leistungseinheitlichkeit des Masterbatches verbessert werden.
Design der Mischabteilung: Stellen Sie eine dedizierte Mischabteilung ein, um den Mischungseffekt von Materialien weiter zu verbessern, indem Sie die Struktur der Schraube ändern oder ein spezielles Mischgerät auf der Trommel installieren. Zum Beispiel können durch den Einsatz von Stiftschrauben, statischen Mischern usw. komplexe Strömungsmuster von Materialien in der Mischabteilung erzeugt werden, die Interaktion zwischen den Materialien erhöht und die Gleichmäßigkeit der Mischung verbessert.
Domäne: Herstellung von Kunststoffextrusions- und Compoundiermaschinen. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Temperaturregelung
Heizungsmethode: Das Gerät ist mit einem effizienten und gleichmäßigen Heizsystem ausgestattet. Häufig verwendete Heizmethoden sind elektrische Heizung, Heizung mit thermischem Öl usw. Die elektrische Heizungsmethode bietet den Vorteil einer schnellen Aufheizgeschwindigkeit und einer präzisen Temperaturregelung. Die Heizung mit thermischem Öl ermöglicht eine gleichmäßige Temperaturverteilung und eignet sich daher für große Extruder oder Anwendungen, die eine hohe Temperaturgleichmäßigkeit erfordern. Die Heizeinrichtung muss in der Lage sein, die Schraube und den Behälter schnell auf die eingestellte Temperatur zu heizen und während des Produktionsprozesses die Temperaturstabilität zu gewährleisten.
Kühlsystem: Das Kühlsystem ist mit einem guten Kühlsystem ausgestattet, um Materialverschlechterungen oder Leistungsveränderungen aufgrund von Überhitzung während der Extrusion zu verhindern. Kühlsysteme verwenden üblicherweise Wasserkühlung oder Luftkühlung, um Schrauben und Hüllen durch Kühlwasserrohre oder Lüfter zu kühlen. Das Kühlsystem sollte in der Lage sein, die Kühlintensität automatisch an die Temperatur des Materials anzupassen, um sicherzustellen, dass das Material innerhalb des entsprechenden Temperaturbereichs extrudiert wird.
Genauigkeit der Temperaturregelung: Eine hohe Genauigkeit der Temperaturregelung ist erforderlich, in der Regel wird sie innerhalb von ± 2 ℃ kontrolliert. Eine genaue Temperaturregelung ist von entscheidender Bedeutung für die Sicherstellung der Qualitätsstabilität des EPM-Masterbatchs. Eine übermäßige oder untere Temperatur kann den Plastifizierungseffekt des Kautschuks, die Dispersibilität von Additiven und die physikalischen Eigenschaften des Masterbatchs beeinträchtigen.
Druckregelung
Stabile Kopfdruck: Die Fähigkeit, einen stabilen Kopfdruck zu erhalten, ist von entscheidender Bedeutung für die Gewährleistung der Maßgenauigkeit und der Oberflächenqualität von extrudierten Produkten. Ein stabiler Kopfdruck ermöglicht es dem extrudierten Masterbatch, eine regelmäßige Form und einheitliche Größe zu haben und vermeidet Defekte wie unebene Dicke und Blasen. Durch die Anpassung von Parametern wie Schraubendrehzahl, Behöltemperatur und Die-Größe kann der Kopfdruck innerhalb eines angemessenen Bereichs kontrolliert werden.
Bereich der Druckregelung: Es verfügt über einen breiten Bereich der Druckregelung, um den Anforderungen verschiedener Rezepturen und Produktionsprozesse gerecht zu werden. Zum Beispiel ist bei der Herstellung von EPM-Masterbatch mit hoher Füllmenge ein höherer Druck erforderlich, um das Material durch die Mundform zu drücken. Bei der Herstellung von Masterbatch mit geringer Viskosität oder geringer Füllmenge ist ein niedrigerer Druck erforderlich. Der Extruder sollte in der Lage sein, den Druck flexibel an die aktuelle Produktionssituation anzupassen, um eine reibungslose Produktion zu gewährleisten.
Produktionsvolumen und Effizienz
Produktionskapazität: Wählen Sie Extruder mit einer entsprechenden Produktionskapazität basierend auf der Produktionsskala und der Marktnachfrage. Im Allgemeinen sollte die Ausbeute des Extruders den Designanforderungen der Produktionslinie entsprechen und in der angegebenen Zeit eine ausreichende Menge an EPM-Masterbatch produzieren können. Gleichzeitig sollte der Extruder über ein bestimmtes Produktionspotenzial verfügen, um bei Bedarf die Ausbeute angemessen zu erhöhen.
Automatisierungsgrad: Es verfügt über einen hohen Grad an Automatisierung, beispielsweise durch die Verwendung fortschrittlicher Steuerungssysteme zur automatischen Einstellung und Überwachung von Parametern wie Schraubgeschwindigkeit, Temperatur und Druck. Hochautomatisierte Extruder können manuelle Bedienfehler reduzieren, die Produktionseffizienz und die Stabilität der Produktqualität verbessern sowie die Verwaltung und Optimierung des Produktionsprozesses erleichtern.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Einfügemöglichkeiten} und Klammern auf. Formelles technisches Register. Text: Material- und Korrosionsbeständigkeit
Schrauben und Zylinder sind üblicherweise aus hochfestem, abrasionsbeständigem und korrosionsbeständigem Legierungsstahl hergestellt, beispielsweise aus 38CrMoAlA. Diese Materialien haben eine gute Abriebfestigkeit und Korrosionsbeständigkeit und können die hohe Temperatur, den hohen Druck und die Schergkraft von EPM-Gummi und Additiven während des Extrusionsprozesses aushalten, wodurch die Lebensdauer der Ausrüstung verlängert wird. Gleichzeitig können zur Verbesserung der Oberflächenhärte und der Korrosionsbeständigkeit von Schrauben und Zylindern auch Oberflächenbehandlungsverfahren wie Nitridierung und Hartchrombelagung durchgeführt werden.
Antikorrosionsmaßnahmen: Aufgrund der möglichen Verwendung korrosiver Zusatzstoffe wie z.B. bestimmter Beschleuniger, Alterungsverzögerer usw. bei der Herstellung von EPM-Masterbatch sollten entsprechende Antikorrosionsmaßnahmen für den Behälter, den Kopf, den Zulaufkanal und andere Teile des Extruders ergriffen werden. Zum Beispiel werden auf der Innenseite des Behälters korrosionsbeständige Legeringsliner angebracht, und am Kopf und dem Zulaufkanal werden korrosionsbeständige Beschichtungen oder Materialien verwendet, um zu verhindern, dass die Ausrüstung korrodiert und die normale Produktion und die Produktqualität beeinträchtigt.
Anwendung
EPM-Masterbatch ist ein wichtiges Polymermaterial mit einer Vielzahl von Anwendungen in verschiedenen Bereichen. Folgende Aspekte sind einige der wichtigsten Anwendungsmöglichkeiten:
Gummiartikel
Reifen: EPM-Masterbatch kann zur Herstellung von Komponenten wie der Seitenwand und der Innenauskleidung von Reifen verwendet werden. Es verfügt über eine gute Alterungsbeständigkeit, Ozonbeständigkeit und chemische Korrosionsbeständigkeit, wodurch die Lebensdauer und die Sicherheit von Reifen verbessert werden können. Darüber hinaus tragen die hohe Elastizität und die niedrigen Rollwiderstandseigenschaften von EPM-Masterbatch dazu bei, den Kraftstoffverbrauch und die Kohlendioxidemissionen von Fahrzeugen zu reduzieren.
Gummi-Schlauch: EPM-Masterbatch kann als eine der Hauptrohstoffe bei der Herstellung von Gummi-Schläuchen verwendet werden. Es ermöglicht, dass der Gummi-Schlauch eine hervorragende Beständigkeit gegen Öl, Wasser und hohe sowie niedrige Temperaturen aufweist und für verschiedene Arbeitsumgebungen geeignet ist, z. B. Kraftstoffleitungen für Kraftfahrzeugmotoren, Kühlwasserleitungen und hydraulische Schläuche im industriellen Bereich.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerabkürzungen (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formeller technischer Register. Text: Dichtungen: EPM-Masterbatch wird häufig zur Herstellung verschiedener Dichtungen, wie Öldichtungen und Dichtungen für Kraftfahrzeugmotoren sowie Dichtringe in Industrieanlagen, verwendet. Seine gute Elastizität und Dichtungsleistung kann das Austreten von Flüssigkeiten und Gasen effektiv verhindern und die normale Funktionsfähigkeit der Anlagen sicherstellen.
Modifizierung von Kunststoffen
Verbesserte Kratzfestigkeit: Die Zugabe von EPM-Masterbatch zu Kunststoffen kann deren Kratzfestigkeit und Schlagfestigkeit erheblich verbessern. Zum Beispiel kann die Zugabe einer geeigneten Menge EPM-Masterbatch zu Polypropylen (PP)-Kunststoff die Schlagfestigkeit bei niedrigen Temperaturen deutlich erhöhen und das Anwendungsgebiet in kalten Regionen und Bereichen mit hohen Kratzfestigkeitsanforderungen erweitern.
Verbesserung der Verarbeitungsleistung: EPM-Masterbatch kann die Schmelzviskosität von Kunststoffen reduzieren, ihre Verarbeitungsfließfähigkeit verbessern, Kunststoffe bei Extrusion, Spritzguss und anderen Verarbeitungsverfahren glatter machen, Verarbeitungsfehler reduzieren und die Produktionseffizienz und die Produktqualität steigern. Gleichzeitig kann es auch die Oberflächenglättung und die Erscheinungsqualität von Kunststoffen verbessern.
Draht und Kabel
Isolierungsschicht: EPM-Masterbatch verfügt über gute elektrische Isolierungseigenschaften, Wasserbeständigkeit und Alterungsbeständigkeit und ist eines der idealen Materialien für die Herstellung von Isolierungsschichten für Drähte und Kabel. Es kann effektiv Stromlecks verhindern und äußere Faktoren, die Drähte und Kabel korrodieren, abwehren, wodurch die sichere und zuverlässige Funktionsweise von Drähten und Kabeln gewährleistet wird.
Schutzmantel: Die Zugabe von EPM-Masterbatch zum Schutzmantelmaterial von Kabeln und Leitungen kann die mechanische Festigkeit, die Abriebfestigkeit und die chemische Korrosionsbeständigkeit des Schutzmantels verbessern, die Leiter und die Isolierungsschichten im Kabel vor äußerlichen mechanischen Beschädigungen und chemischen Substanzen schützen und die Lebensdauer des Kabels verlängern.
Andere Bereiche
Bauprodukte: EPM-Masterbatch kann verwendet werden zur Herstellung von Wasserdichtungsmembranen, Dichtmitteln und anderen Baustoffen. Seine hervorragende Witterungsbeständigkeit und Wasserdichtigkeit können Gebäude effektiv vor dem Abrieb durch Regenwasser, Feuchtigkeit usw. schützen und die Wasserdichtigkeit und Haltbarkeit von Gebäuden verbessern.
Medizinische Geräte: Aufgrund der hervorragenden Biokompatibilität und chemischen Korrosionsbeständigkeit des EPM-Masterbatch kann es verwendet werden, um einige Komponenten von medizinischen Geräten herzustellen, wie z. B. medizinische Katheter, Dichtungen usw. Es kann die strengen Anforderungen an die Materialsicherheit und Zuverlässigkeit für medizinische Geräte erfüllen und die Qualität sowie die sichere Verwendung von medizinischen Geräten gewährleisten.
Domain: Herstellung von Ausrüstungen für die Kunststoffextrusion und -Verarbeitung. Verwenden Sie präzise technische/industrielle Begriffe. Halten Sie Standardscodes (ISO, ASTM, UL, RoHS, REACH), Einheiten (°C, MPa, mm, g/cm³, kV/mm), Polymerkürzel (PP, PE, PVC, ABS, PC, PA, PET, PBT, POM, TPU, PPS, PEEK), Markennamen und Modell-/Teilnummern genau so, wie sie geschrieben sind – übersetzen Sie sie nicht. Bewahren Sie alle HTML-Tags, {Platzhalter} und Klammern auf. Formelles technisches Register. Text: Schuhmaterial: Bei der Herstellung von Schuhmaterialien kann EPM-Masterbatch verwendet werden, um Komponenten wie Sohlen und Einlagen herzustellen. Dadurch kann die Sohle eine gute Elastizität, Abriebfestigkeit und Rutschfestigkeit aufweisen und die Komfort und die Lebensdauer der Schuhe verbessern.




